


4047 è una lega filler alluminio-silicio contenente l'11–13% di silicio. Non è un grado strutturale lavorato — non ci si costruisce un telaio. Si acquista per unire altre parti in alluminio, e svolge questo compito in due processi diversi secondo due norme diverse.
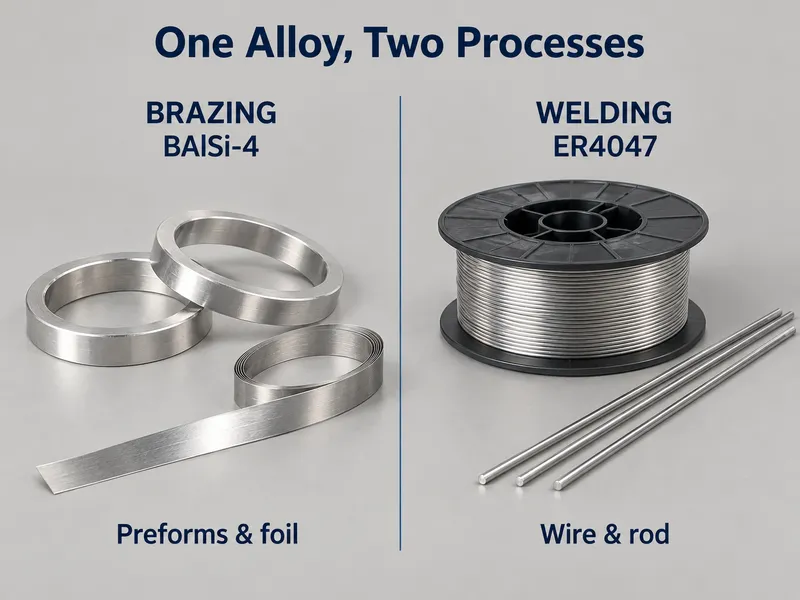
4047 è specificato in due ruoli secondo due norme diverse — AWS A5.8 BAlSi-4 come filler per brasatura, AWS A5.10 ER4047 come filo per saldatura. Indicare il ruolo nella richiesta, perché la forma, il processo e la documentazione derivano da esso.
Un solo limite decide se funziona o meno: la temperatura di solidus del metallo base che si sta unendo.
Due Norme, Una Lega
La stessa composizione 4047 è registrata sotto due specifiche AWS, e quella applicabile dipende dal processo, non dalla lega:
| Standard | Denominazione | Processo | Forma tipica |
| AWS A5.8 / A5.8M | BAlSi-4 | Brasatura | Lamina, nastro, preforme, pasta, strato di rivestimento su lamiera per brasatura |
| AWS A5.10 / A5.10M | ER4047 | Saldatura GTAW (TIG) e GMAW (MIG) | Filo in bobina o tagliato a misura, bacchetta |
| AMS 4185 | — | Filler aerospaziale | Filo, bacchetta |
| ISO 17672 | Al 112 | Brasatura | Come sopra |
| GB/T 13815 | BAl88Si | Brasatura | Come sopra |
| IT | EN AW-4047 | Entrambe | Come sopra |
Un filler venduto come “filo 4047” per saldatura TIG e un filler venduto come “lamina 4047” per brasatura in forno sono la stessa lega in forme diverse. Ciò che cambia è il processo, il gioco del giunto e la temperatura a cui è sottoposto il assemblaggio.
Vale la pena affermarlo chiaramente perché circola ampiamente l'affermazione opposta: 4047 può essere utilizzato per saldatura TIG e MIG. ER4047 è una classificazione elencata in AWS A5.10, ed è una scelta normale per la riparazione di alluminio fuso, lavori su pareti sottili 6xxx e tubazioni di scambiatori di calore. Non è il filler predefinito per ogni saldatura 6xxx — quello è ER4043 — ma “4047 è un filler per brasatura e non può essere saldato” è errato.
Composizione chimica
Il silicio vicino al punto eutettco Al-Si è l'intero design. Ferro, rame, manganese, magnesio e zinco sono impurezze limitate piuttosto che aggiunte deliberate:
| Elemento | Contenuto (%) | Ruolo |
| Silicio (Si) | 11.0–13.0 | Formatore di eutettco — determina il punto di fusione e la fluidità |
| Ferro (Fe) | ≤ 0,8 | Impurezza |
| Rame (Cu) | ≤ 0,30 | Impurezza |
| Manganese (Mn) | ≤ 0.15 | Impurezza |
| Magnesio (Mg) | ≤ 0,10 | Impurezza, mantenuta bassa per la brasatura in forno |
| Zinco (Zn) | ≤ 0,20 | Impurezza |
| Berillio (Be) | ≤ 0,0003 | Limite applicato secondo la classificazione del filo per saldatura |
| Altri, ciascuno / totale | ≤ 0,05 / ≤ 0,15 | Impurezza |
| Alluminio (Al) | Resto | Matrice |
Il magnesio è mantenuto a 0,10% per una ragione. La brasatura in forno e in atmosfera controllata dipende dal fatto che il filler rimanga pulito; il magnesio nel filler complica il controllo del flusso e dell'atmosfera. Tenere presente questo limite quando un fornitore offre una lega “tipo 4047” con un limite di magnesio più permissivo.
4047 non è termotrattabile. Non c'è risposta di indurimento per precipitazione da sfruttare, quindi nessun invecchiamento post-brasatura o post-saldatura aumenterà la sua resistenza.
Perché la Composizione Quasi-Eutettca è Importante
Tre proprietà derivano direttamente dal contenuto di silicio, e tutte e tre sono la ragione per cui 4047 esiste:
Intervallo di fusione. Solidus 577 °C, liquidus 582 °C — una zona pastosa di circa 5 °C. Le schede tecniche pubblicate indicano 1070–1080 °F (577–582 °C) come intervallo di fusione.
Comportamento alla solidificazione. Poiché la lega si trova quasi sulla composizione eutettca, passa da completamente liquida a completamente solida nell'arco di pochi gradi. Non c'è una lunga fase pastosa, che è ciò che sopprime la criccatura a caldo nel giunto.
Fluidità. Il liquido a basso punto di fusione e bassa viscosità penetra nei giochi capillari per capillarità, che è ciò che rende possibili giunti brasati a tenuta stagna negli scambiatori di calore.
Confrontare con 4043 (4,5–6,0% Si). Il suo solidus si trova nello stesso intorno ma il suo liquidus è molto più alto, dando un ampio intervallo pastoso. Come filo per saldatura va bene. Come filler per brasatura per giunti stretti e a tenuta stagna no — il filler rimane troppo a lungo semi-solido per penetrare pulitamente in un gioco stretto.
4047 come Filler per Brasatura
Questa è l'applicazione principale di 4047 e la ragione per cui è stato sviluppato.
- Processi. Brasatura in atmosfera controllata (CAB), brasatura sotto vuoto e brasatura alla fiamma.
- Temperatura tipica di brasatura. Circa 580–605 °C. La prassi di officina pubblicata colloca il picco in quella fascia, con l'estremità superiore evitata per proteggere le sezioni sottili del metallo base.
- Gioco del giunto. Circa 0,05–0,20 mm. Al di sotto, il flusso capillare funziona ancora; al di sopra, il materiale d'apporto è sufficientemente fluido da drenare fuori dal giunto prima di solidificare.
- Forme. Lamina e nastro, preformati e anelli, pasta e lo strato placcato su lamiera brasante multistrato.
Assemblaggi brasati tipici: radiatori e nuclei riscaldanti per automobili, scambiatori di calore aria-aria (charge-air cooler), giunti per condensatori ed evaporatori HVAC, assemblaggi a piastre per refrigerazione e scambiatori di calore aerospaziali e scambiatori di calore olio-aria (fuel-cooled oil cooler).
Un'aspettativa da correggere: AWS A5.8 classifica il materiale d'apporto — la sua chimica e il suo comportamento alla fusione. Non assegna una resistenza al giunto brasato. La resistenza del giunto deriva dal metallo base, dal design del giunto, dal gioco e dal ciclo termico. Se un progetto richiede un valore qualificato, questo deve provenire da prove sul giunto reale, non dalla classificazione del materiale d'apporto.
4047 come filo per saldatura (ER4047)
Secondo AWS A5.10, la stessa lega è classificata come ER4047 per GTAW e GMAW.
Dove è una buona scelta:
- Riparazione di alluminio colato e leghe da fonderia come A356 — l'alto contenuto di silicio corrisponde al metallo base e riduce la porosità.
- Assemblaggi a parete sottile e termosensibili, dove il liquidus più basso riduce la distorsione.
- Giunti 6xxx sensibili alla criccatura, dove il ristretto intervallo di solidificazione gioca a vostro favore.
- Scambiatori di calore, condensatori, tubazioni per il condizionamento dell'aria e lavori su radiatori — lo stesso comportamento capillare che lo rende un buon materiale d'apporto per brasatura lo aiuta a bagnare un accoppiamento stretto.
Dove 4043 lo batte:
- Qualsiasi giunto che sarà anodizzato e abbinato cromaticamente. Il metallo di saldatura ad alto contenuto di silicio si anodizza in un grigio-nero che non corrisponde al metallo base; 4043 offre un abbinamento molto più fedele.
- Saldatura generica di 6xxx dove la sensibilità alla criccatura non è la preoccupazione principale. ER4043 è il materiale d'apporto predefinito per il 6061 nella maggior parte delle officine, ed è di solito più economico e più ampiamente disponibile.
Dove nessuno dei due è appropriato: saldatura di metalli base 5xxx. Usare 5356 in quel caso (vedere il confronto sotto).
La regola del solidus del metallo base
Questo è il controllo che decide la maggior parte dei lavori con 4047, ed è quello più spesso trascurato.
Un materiale d'apporto per brasatura deve essere completamente liquido mentre il metallo base è ancora completamente solido. Ciò significa che il solidus del metallo base deve trovarsi al di sopra del liquidus del materiale d'apporto (582 °C per il 4047) con un margine operativo, non solo pochi gradi al di sopra. In pratica, puntare a un margine di almeno 25–30 °C.
| Metallo comune | Solidus (°C, valori tipici pubblicati) | Brasatura con 4047 |
| 1100 | ~646 | Margine confortevole |
| 3003 | ~643 | Margine confortevole — la lega standard per anima CAB |
| 6063 | ~615 | Lavorabile, ma con una finestra ristretta |
| 6061 | ~582 | Nessun margine — non brasare |
| 7075 | ~477 | Il materiale d'apporto fonderebbe dopo il metallo base |
La riga del 6061 è quella che coglie di sorpresa. Il 6061 è comunemente elencato come lega base brasabile, ma il suo solidus è 582 °C — la stessa temperatura del liquidus del 4047. Non esiste una finestra di processo. Aggiungendo il contenuto di magnesio del 6061, che complica il controllo del flusso e dell'atmosfera, la brasatura in forno del 6061 diventa impraticabile. Se il pezzo è in 6061 e deve essere giuntato, specificare la saldatura con 4043 o 5356 anziché la brasatura.
I valori di solidus sopra riportati sono valori tipici pubblicati. Confermare il valore effettivo per il lotto che si sta brasando dal certificato di colata del metallo base prima di impostare il ciclo del forno.
4047 vs 4043 vs 5356
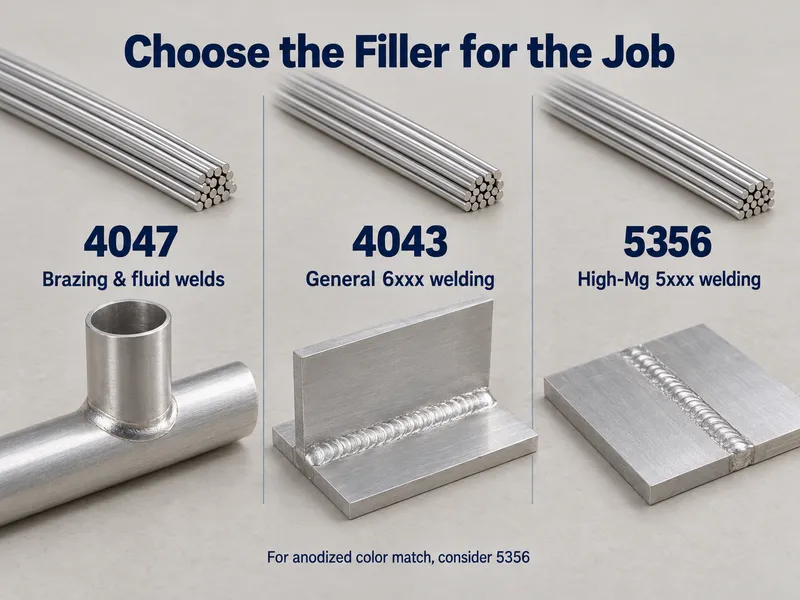
| Riempitivo | Silicio / elementi di lega | Comportamento alla fusione | Sceglierlo per | Evitarlo per |
| 4047 | 11–13% Si | 577–582 °C, zona pastosa di ~5 °C | Brasatura a gioco stretto, scambiatori di calore a tenuta stagna, alluminio colato, 6xxx a parete sottile | Saldature anodizzate e abbinate cromaticamente; giochi del giunto ampi |
| 4043 | 4,5–6,0% Si | Circa 573–630 °C, ampio intervallo pastoso | Generale saldatura 6xxx, saldature che saranno anodizzate | Brasatura capillare stretta — troppo lenta attraverso l'interstizio |
| 5356 | 4,5–5,5% Mg | A fusione più alta, nessuna azione capillare | Saldatura di metalli base 5xxx; servizio marino | Brasatura — è un materiale d'apporto per saldatura, non un materiale d'apporto per brasatura |
Una versione breve: 4047 e 4043 competono tra loro; 5356 è in un lavoro diverso. Consulta la nostra guida all'alluminio 4043 per il lato dei materiali d'apporto al silicio e la nostra guida all'alluminio 5356 per il lato dei materiali d'apporto al magnesio.
Go / No-Go
Idoneo — utilizzare 4047 quando:
- Brasatura a interstizio stretto con tenuta stagna come requisito: nuclei di radiatori, condensatori, evaporatori, intercooler, scambiatori di calore a piastre.
- Brasatura CAB o sottovuoto, o brasatura a torcia, con un metallo base il cui solidus supera 582 °C con un margine reale — 1xxx e 3xxx sono le famiglie sicure.
- Saldatura di alluminio colato, 6xxx a parete sottile, o giunti sensibili alla criccatura dove ER4043 ha dato problemi.
No-Go — scegliere qualcos'altro quando:
- Il giunto sarà anodizzato e deve corrispondere al colore del metallo base. Usa 4043.
- Il metallo base è 6061 o un grado 7xxx e il processo è la brasatura. Non c'è margine di solidus. Salda invece, con 4043 per 6xxx o 5356 per 5xxx.
- L'interstizio del giunto supera circa 0,2 mm. Il materiale d'apporto si scaricherà prima di solidificare — usa 4043 o una preforma preposizionata dimensionata sul giunto.
- Il metallo base è 5xxx e il processo è la saldatura. Usa 5356.
Applicazioni
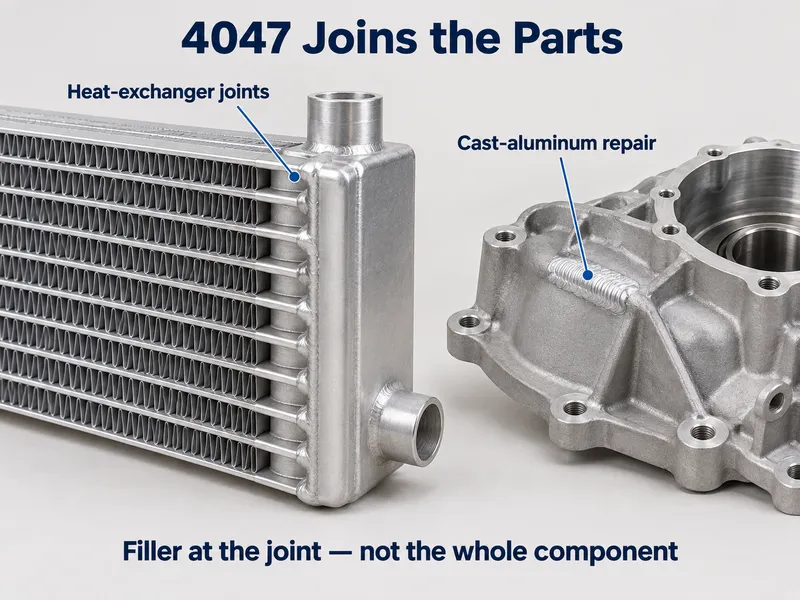
- Automotive — nuclei di radiatori e riscaldatori, raffreddatori dell'aria di sovralimentazione, condensatori ed evaporatori per il condizionamento dell'aria
- HVAC — serpentine in alluminio per scambiatori di calore, giunti dei circuiti refrigeranti
- Refrigerazione — assemblaggi a piastre di evaporatori e condensatori
- Aerospaziale — scambiatori di calore in alluminio, raffreddatori dell'olio raffreddati a carburante, scambiatori di calore per sistemi di controllo ambientale
- Riparazione di alluminio colato — fusioni e carter, utilizzando ER4047 come filo per saldatura
Conclusione
4047 porta due norme contemporaneamente: AWS A5.8 BAlSi-4 per la brasatura e AWS A5.10 ER4047 per la saldatura TIG e MIG. Scegliilo quando il giunto è stretto, a tenuta stagna o soggetto a criccatura, e scegli 4043 quando la saldatura deve essere anodizzata e con colore corrispondente, 5356 quando il metallo base è 5xxx. Il limite invalicabile è il solidus del metallo base — se non supera 582 °C con un margine reale, la brasatura è esclusa e il giunto deve essere saldato.
Forniamo filo per brasatura e saldatura 4047, bacchetta e lamina, con diametri personalizzati e pesi delle bobine prodotti secondo le tue specifiche. Ogni ordine viene spedito con un MTC, e i tempi di consegna personalizzati vanno da 10 a 60 giorni.
Inviaci la forma del materiale d'apporto, il diametro e il metallo base, e confermeremo la disponibilità o una finestra di produzione personalizzata.
Domande frequenti
Il 4047 può essere fornito come preforme, anelli o un diametro di filo specifico?
Sì. Il 4047 è disponibile come filo, bacchetta, lamina e nastro, e le forme preformate sono prodotte secondo la geometria del tuo giunto. Indica la forma, il diametro o lo spessore, e il peso della bobina o del pezzo, e l'articolo viene quotato su quella base anziché su una dimensione di catalogo.
Quali tempi di consegna e quantità minima d'ordine devo aspettarmi per il materiale d'apporto 4047?
Sono supportate produzioni a basso MOQ per dimensioni non a magazzino, con tempi di consegna personalizzati tipici di 10–60 giorni. I diametri di filo standard sono di solito disponibili a magazzino; lo spessore della lamina e le forme preformate sono realizzati su ordinazione.
Il 4047 può essere usato per brasare il 6061?
No. Il liquidus del 4047 e il solidus del 6061 coincidono a 582 °C secondo le rispettive norme di riferimento. Non esiste una temperatura alla quale il materiale d'apporto fluisca mentre il 6061 rimane solido, quindi unisci il 6061 mediante saldatura con 4043, oppure passa a un metallo base 1xxx o 3xxx se la brasatura è un requisito fisso.
Quali documenti accompagnano un ordine di 4047?
Un certificato di collaudo del produttore riportante i risultati chimici e meccanici del lotto. Qualora la qualifica di processo del cliente richieda evidenza indipendente, i rapporti chimici e meccanici SGS sono disponibili su richiesta a costi aggiuntivi.






