


4047 to stop aluminium-krzemowy spoiwo zawierające 11–13% krzemu. Nie jest to konstrukcyjny gatunek przerabiany plastycznie — nie buduje się z niego ramy. Kupuje się go, aby łączyć inne części aluminiowe, i robi to w dwóch różnych procesach według dwóch różnych norm.
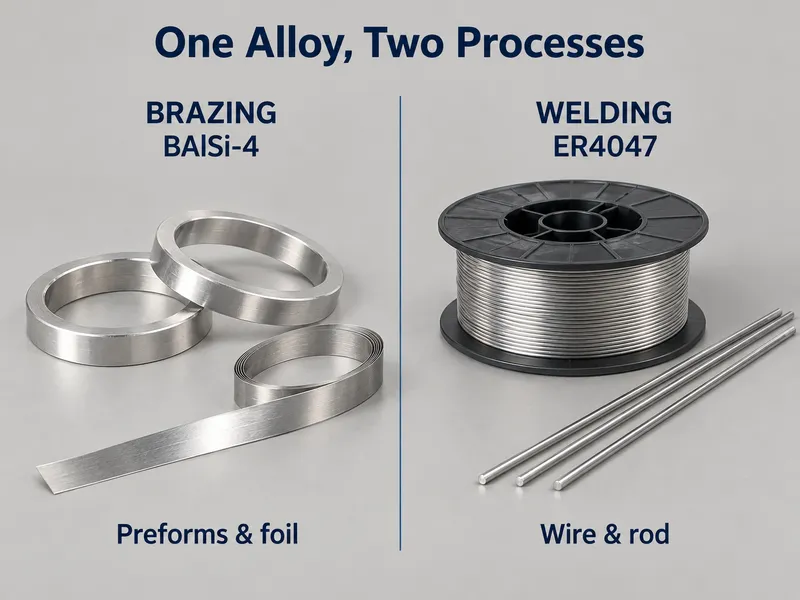
4047 jest specyfikowany w dwóch rolach według dwóch różnych norm — AWS A5.8 BAlSi-4 jako spoiwo do lutowania twardego, AWS A5.10 ER4047 jako drut do spawania. Należy wskazać rolę w zapytaniu, ponieważ forma, proces i dokumentacja wynikają z niej.
Jedno ograniczenie decyduje o tym, czy w ogóle działa: temperatura solidus metalu rodzimego, który jest łączony.
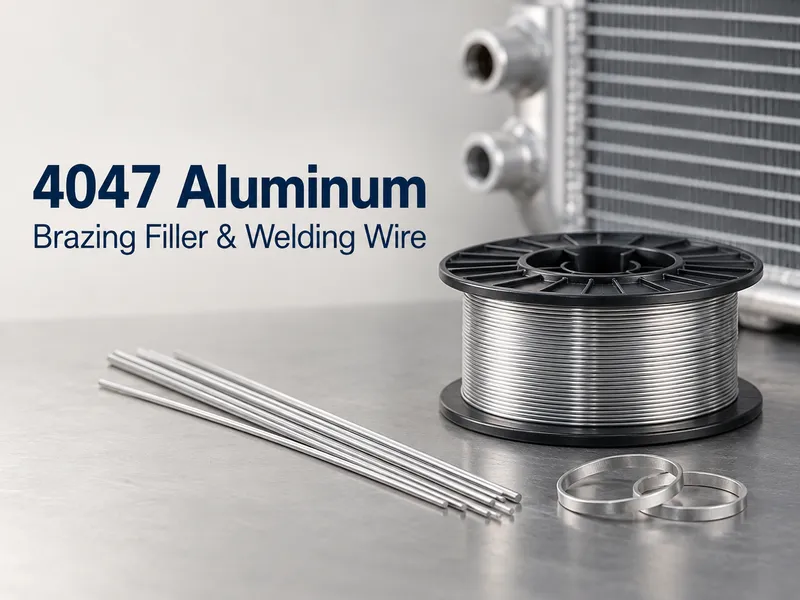
Dwie normy, jeden stop
Ten sam skład 4047 jest zarejestrowany w dwóch specyfikacjach AWS, a właściwa zależy od procesu, a nie od stopu:
| Standard | Oznaczenie | Proces | Typowa forma |
| AWS A5.8 / A5.8M | BAlSi-4 | Lutowanie twarde | Folia, taśma, kształtki, pasta, warstwa platerowana na blasze do lutowania twardego |
| AWS A5.10 / A5.10M | ER4047 | Spawanie GTAW (TIG) i GMAW (MIG) | Drut na szpuli lub cięty na odcinki, pręt |
| AMS 4185 | — | Spoiwo lotnicze | Drut, pręt |
| ISO 17672 | Al 112 | Lutowanie twarde | Jak powyżej |
| GB/T 13815 | BAl88Si | Lutowanie twarde | Jak powyżej |
| PL | EN AW-4047 | Oba | Jak powyżej |
Spoiwo sprzedawane jako “drut 4047” do spawania TIG i spoiwo sprzedawane jako “folia 4047” do lutowania twardego w piecu to ten sam stop w różnych formach. Zmienia się proces, szczelina złącza i temperatura, jakiej poddawany jest zespół.
Warto to powiedzieć wprost, ponieważ szeroko krąży przeciwne twierdzenie: 4047 można stosować do spawania TIG i MIG. ER4047 jest wymienioną klasyfikacją w AWS A5.10 i jest normalnym wyborem do naprawy aluminium odlewanego, cienkościennych prac 6xxx i rur wymienników ciepła. Nie jest domyślnym spoiwem do każdego spoiny 6xxx — tym jest ER4043 — ale “4047 to spoiwo do lutowania twardego i nie można nim spawać” jest nieprawidłowe.
Skład chemiczny
Krzem w pobliżu punktu eutektycznego Al-Si to cała istota projektu. Żelazo, miedź, mangan, magnez i cynk są ograniczonymi zanieczyszczeniami, a nie celowymi dodatkami:
| Element | Zawartość (%) | Rola |
| Krzem (Si) | 11.0–13.0 | Tworzący eutektykę — kształtuje temperaturę topnienia i płynność |
| Żelazo (Fe) | ≤ 0,8 | Zanieczyszczenie |
| Miedź (Cu) | ≤ 0,30 | Zanieczyszczenie |
| Mangan (Mn) | ≤ 0.15 | Zanieczyszczenie |
| Magnez (Mg) | ≤ 0,10 | Zanieczyszczenie, utrzymywane na niskim poziomie dla lutowania twardego w piecu |
| Cynk (Zn) | ≤ 0,20 | Zanieczyszczenie |
| Beryl (Be) | ≤ 0,0003 | Limit stosowany w klasyfikacji drutu do spawania |
| Inne, każde / łącznie | ≤ 0,05 / ≤ 0,15 | Zanieczyszczenie |
| Aluminium (Al) | Reszta | Osnowa |
Magnez jest utrzymywany na poziomie 0,10% z pewnego powodu. Lutowanie twarde w piecu i w kontrolowanej atmosferze zależy od tego, czy spoiwo pozostaje czyste; magnez w spoiwie komplikuje kontrolę topnika i atmosfery. Należy pamiętać o tym limicie, gdy dostawca oferuje stop “typu 4047” z luźniejszym limitem magnezu.
4047 nie jest utwardzalny cieplnie. Nie ma reakcji utwardzania wydzieleniowego, którą można wykorzystać, więc żadne starzenie po lutowaniu twardym ani po spawaniu nie podniesie jego wytrzymałości.
Dlaczego skład zbliżony do eutektycznego ma znaczenie
Trzy właściwości wynikają bezpośrednio z zawartości krzemu i wszystkie trzy są powodem, dla którego 4047 istnieje:
Zakres topnienia. Solidus 577 °C, liquidus 582 °C — strefa półciekła wynosząca około 5 °C. Publikowane karty danych podają 1070–1080 °F (577–582 °C) jako zakres topnienia.
Zachowanie przy krzepnięciu. Ponieważ stop znajduje się niemal na składzie eutektycznym, przechodzi od całkowicie ciekłego do całkowicie stałego w ciągu kilku stopni. Nie ma długiego etapu papkowatego, co tłumi pękanie na gorąco w złączu.
Płynność. Niskotopliwa, niskolepka ciecz wnika w szczeliny kapilarne, co umożliwia szczelne połączenia lutowane twarde w wymiennikach ciepła.
Porównaj to z 4043 (4,5–6,0% Si). Jego solidus znajduje się w tym samym sąsiedztwie, ale liquidus jest znacznie wyższy, co daje szeroki zakres papkowaty. Jako drut do spawania to jest w porządku. Jako spoiwo do lutowania twardego do ciasnych, szczelnych złączy już nie — spoiwo zbyt długo pozostaje półstałe, aby czysto wniknąć w wąską szczelinę.
4047 jako spoiwo do lutowania twardego
To jest podstawowe zastosowanie 4047 i powód, dla którego został opracowany.
- Procesy. Lutowanie twarde w kontrolowanej atmosferze (CAB), lutowanie twarde w próżni i lutowanie twarde palnikiem.
- Typowa temperatura lutowania twardego. Około 580–605 °C. Publikowana praktyka warsztatowa umieszcza szczyt w tym zakresie, przy czym górny kraniec jest unikany, aby chronić cienkościenne elementy metalu rodzimego.
- Szczelina złącza. Około 0,05–0,20 mm. Poniżej tego zakresu przepływ kapilarny nadal działa; powyżej niego spoiwo jest wystarczająco płynne, aby wypłynąć ze złącza przed zakrzepnięciem.
- Postacie. Folia i taśma, preformy i pierścienie, pasta oraz warstwa platerowana na wielowarstwowej blasze do lutowania twardego.
Typowe zespoły lutowane twardo: chłodnice samochodowe i rdzenie nagrzewnic, chłodnice powietrza doładowującego, złącza skraplaczy i parowników HVAC, zespoły płyt chłodniczych oraz lotnicze wymienniki ciepła i chłodnice oleju chłodzone paliwem.
Jedno oczekiwanie do skorygowania: AWS A5.8 klasyfikuje spoiwo — jego skład chemiczny i zachowanie przy topnieniu. Nie przypisuje wytrzymałości złącza lutowanego twardo. Wytrzymałość złącza wynika z metalu rodzimego, konstrukcji złącza, szczeliny i cyklu cieplnego. Jeśli projekt wymaga kwalifikowanej wartości liczbowej, musi ona pochodzić z badań rzeczywistego złącza, a nie z klasyfikacji spoiwa.
4047 jako drut do spawania (ER4047)
Zgodnie z AWS A5.10 ten sam stop występuje jako ER4047 do GTAW i GMAW.
Gdzie jest dobrym wyborem:
- Naprawa odlewów aluminiowych i stopy odlewnicze takie jak A356 — wysoka zawartość krzemu odpowiada metalowi rodzimemu i zmniejsza porowatość.
- Zespoły cienkościenne i wrażliwe na ciepło, gdzie niższa temperatura likwidus zmniejsza odkształcenia.
- Złącza 6xxx podatne na pękanie, gdzie wąski zakres krzepnięcia działa na korzyść.
- Wymienniki ciepła, skraplacze, rury klimatyzacyjne i prace przy chłodnicach — to samo zachowanie kapilarne, które czyni go dobrym spoiwem do lutowania twardego, pomaga mu zwilżyć ciasno dopasowane złącze.
Gdzie 4043 jest lepszy:
- Każde złącze, które będzie anodowane i dopasowywane kolorystycznie. Wysokokrzemowe spoiny anodują się na szaro-czarny kolor, który nie pasuje do metalu rodzimego; 4043 daje znacznie bliższe dopasowanie.
- Ogólne spawanie 6xxx, gdzie wrażliwość na pękanie nie jest głównym zmartwieniem. ER4043 jest domyślnym spoiwem do 6061 w większości warsztatów i jest zwykle tańszy oraz szerzej dostępny.
Gdzie żaden z nich nie należy: spawanie metali rodzimych 5xxx. Należy tam stosować 5356 (patrz porównanie poniżej).
Reguła solidus metalu rodzimego
To jest kontrola, która decyduje o większości zastosowań 4047 i jest najczęściej pomijana.
Spoiwo do lutowania twardego musi być w pełni ciekłe, podczas gdy metal rodzimy jest jeszcze w pełni stały. Oznacza to, że solidus metalu rodzimego musi znajdować się powyżej likwidus spoiwa (582 °C dla 4047) z marginesem roboczym, a nie tylko kilka stopni powyżej. W praktyce należy dążyć do marginesu co najmniej 25–30 °C.
| Metal nieszlachetny | Solidus (°C, typowe wartości publikowane) | Lutowanie twarde z 4047 |
| 1100 | ~646 | Komfortowy margines |
| 3003 | ~643 | Komfortowy margines — standardowy stop rdzeniowy CAB |
| 6063 | ~615 | Wykonalne, ale wąskie okno |
| 6061 | ~582 | Brak marginesu — nie lutować twardo |
| 7075 | ~477 | Spoiwo topiłoby się po metalu rodzimym |
Wiersz dotyczący 6061 jest tym, który zaskakuje ludzi. 6061 jest rutynowo wymieniany jako stop rodzimy nadający się do lutowania twardego, ale jego solidus wynosi 582 °C — taka sama temperatura jak likwidus 4047. Nie ma okna procesowego. Dodając zawartość magnezu w 6061, która komplikuje kontrolę topnika i atmosfery, lutowanie twarde 6061 w piecu staje się niepraktyczne. Jeśli część jest z 6061 i wymaga połączenia, należy określić spawanie z 4043 lub 5356 zamiast lutowania twardego.
Wartości solidus powyżej są typowymi publikowanymi wartościami. Przed ustaleniem cyklu piecowego należy potwierdzić rzeczywistą wartość dla partii, która jest lutowana twardo, na podstawie atestu hutniczego metalu rodzimego.
4047 vs 4043 vs 5356
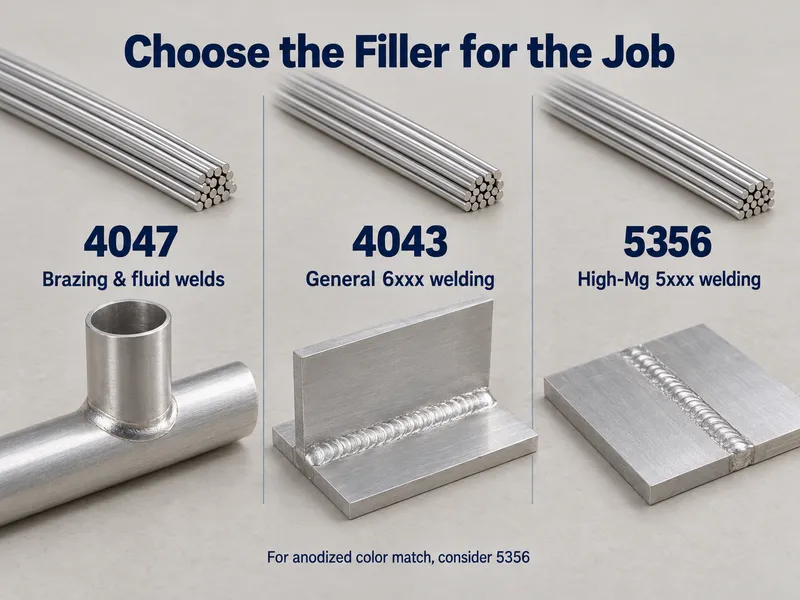
| Wypełniacz | Krzem / skład stopowy | Zachowanie przy topnieniu | Wybrać go do | Unikać go do |
| 4047 | 11–13% Si | 577–582 °C, strefa ciastowata ~5 °C | Lutowanie twarde z ciasną szczeliną, szczelne wymienniki ciepła, aluminium odlewnicze, cienkościenne 6xxx | Spoiny anodowane i dopasowywane kolorystycznie; szerokie szczeliny złączy |
| 4043 | 4,5–6,0% Si | Około 573–630 °C, szeroki zakres pastowaty | Ogólne spawanie 6xxx, spoiny które będą anodowane | Ciasne lutowanie kapilarne — zbyt ospałe przez szczelinę |
| 5356 | 4,5–5,5% Mg | Wyższa temperatura topnienia, brak działania kapilarnego | Spawanie metali rodzimych serii 5xxx; zastosowania morskie | Lutowanie twarde — to spoiwo do spawania, nie spoiwo do lutowania twardego |
Krótka wersja: 4047 i 4043 konkurują ze sobą; 5356 pełni inną funkcję. Zobacz nasz Przewodnik po aluminium 4043 dla spoiw krzemowych i nasz Przewodnik po aluminium 5356 dla spoiw magnezowych.
Go / No-Go
Stosować — użyj stopu 4047, gdy:
- Lutowanie twarde w wąskiej szczelinie z wymogiem szczelności: rdzenie chłodnic, skraplacze, parowniki, chłodnice międzystopniowe, płytowe wymienniki ciepła.
- Lutowanie twarde w piecu CAB lub próżniowe, albo lutowanie twarde palnikiem, z metalem rodzimym, którego solidus przekracza 582 °C z rzeczywistym zapasem — serie 1xxx i 3xxx są bezpiecznymi rodzinami.
- Spawanie aluminium odlewanego, cienkościennego 6xxx lub złączy wrażliwych na pęknięcia, w których ER4043 sprawiał problemy.
No-Go — wybrać coś innego, gdy:
- Złącze będzie anodowane i musi pasować kolorystycznie do metalu rodzimego. Stosuj 4043.
- Metal rodzimy to 6061 lub gatunek 7xxx, a procesem jest lutowanie twarde. Brak zapasu solidus. Należy spawać, z 4043 dla 6xxx lub 5356 dla 5xxx.
- Szczelina złącza przekracza około 0,2 mm. Spoiwo spłynie przed zakrzepnięciem — stosuj 4043 lub wstępnie umieszczony preformowany element dopasowany do złącza.
- Metal rodzimy to 5xxx, a procesem jest spawanie. Stosuj 5356.
Zastosowania
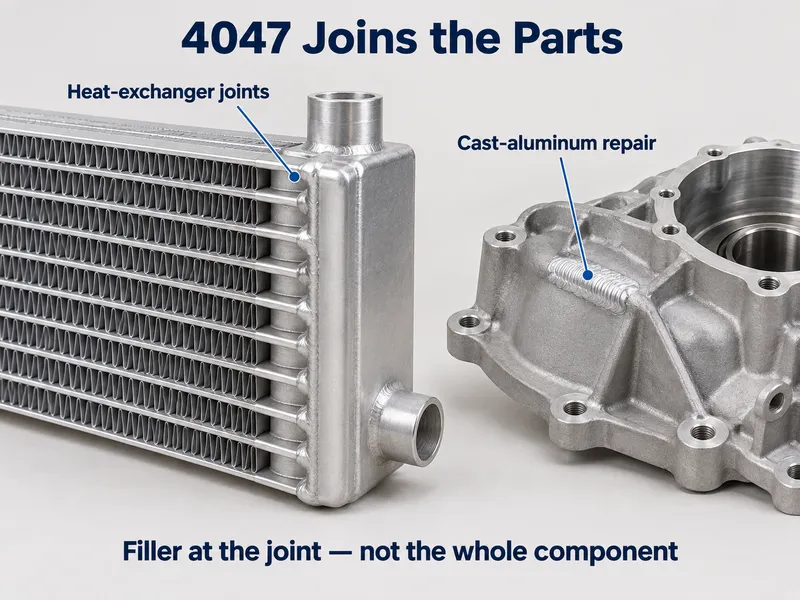
- Motoryzacja — rdzenie chłodnic i nagrzewnic, chłodnice powietrza doładowującego, skraplacze i parowniki klimatyzacji
- HVAC — wężownice aluminiowych wymienników ciepła, złącza obwodów czynnika chłodniczego
- Chłodnictwo — zespoły płyt parowników i skraplaczy
- Lotnictwo i kosmonautyka — aluminiowe wymienniki ciepła, chłodnice oleju chłodzone paliwem, wymienniki ciepła systemów kontroli środowiska
- Naprawa aluminium odlewanego — odlewy i obudowy, z użyciem ER4047 jako drutu spawalniczego
Wnioski
4047 spełnia jednocześnie dwie normy: AWS A5.8 BAlSi-4 dla lutowania twardego i AWS A5.10 ER4047 dla spawania TIG i MIG. Wybierz go, gdy złącze jest ciasne, wymaga szczelności lub jest podatne na pęknięcia; wybierz 4043, gdy spoina musi być anodowana i dopasowana kolorystycznie; wybierz 5356, gdy metal rodzimy to 5xxx. Twardym ograniczeniem jest solidus metalu rodzimego — jeśli nie przekracza 582 °C z rzeczywistym zapasem, lutowanie twarde jest wykluczone i złącze musi być spawane.
Dostarczamy Drut do lutowania twardego i spawania 4047, pręty i folię, z niestandardowymi średnicami i masami zwojów produkowanymi według Twojej specyfikacji. Każde zamówienie jest wysyłane z MTC, a niestandardowe terminy realizacji wynoszą 10–60 dni.
Prześlij nam formę spoiwa, średnicę i metal rodzimy, a potwierdzimy dostępność lub niestandardowe okno produkcyjne.
Często zadawane pytania
Czy 4047 może być dostarczany jako preformy, pierścienie lub o określonej średnicy drutu?
Tak. 4047 jest dostępny jako drut, pręt, folia i taśma, a kształty preform są produkowane zgodnie z geometrią złącza. Podaj formę, średnicę lub grubość oraz masę zwoju lub elementu, a pozycja jest wyceniana na tej podstawie, a nie według rozmiaru katalogowego.
Jakiego terminu realizacji i minimalnej ilości zamówienia należy oczekiwać dla spoiwa 4047?
Partie o niskim MOQ są obsługiwane dla rozmiarów niebędących w magazynie, z typowymi niestandardowymi terminami realizacji 10–60 dni. Standardowe średnice drutu są zwykle dostępne z magazynu; grubość folii i kształty preform są wykonywane na zamówienie.
Czy 4047 można stosować do lutowania twardego 6061?
Nie. Liquidus 4047 i solidus 6061 spotykają się przy tym samym 582 °C w ramach ich norm regulujących. Nie istnieje temperatura, w której spoiwo płynie, a 6061 pozostaje stały, więc połącz 6061 przez spawanie z 4043, albo przejdź na metal rodzimy 1xxx lub 3xxx, jeśli lutowanie twarde jest ustalone.
Jakie dokumenty towarzyszą zamówieniu 4047?
Atest hutniczy zawierający wyniki chemiczne i mechaniczne dla partii. Gdy kwalifikacja procesu klienta wymaga niezależnych dowodów, raporty chemiczne i mechaniczne SGS są dostępne na życzenie za dodatkową opłatą.






