5086铝合金是什么
5086属于铝镁系合金。镁是主要的合金元素,也是其固溶强化和耐海水性能的来源;锰和铬是有意添加的元素,用于控制晶粒结构并限制晶间腐蚀。铜含量被控制在最高0.10%,因为即使少量铜也会降低耐氯化物腐蚀性能。.
由于它不可热处理强化,5086不能通过固溶处理和时效来强化。其强度来自冷加工(以H状态表示)以及固溶于基体中的镁。这一事实决定了它的大部分工程行为:
- 焊接不需要焊后热处理 ——没有可溶解或重新形成的析出相。.
- 焊接确实会软化热影响区 ——冷加工在局部被退火消除。参见焊接章节,因为这是大多数规格表中容易出错的地方。.
- 状态选择就是强度选择。. 订购“5086”而不注明状态,只会让工厂去猜测。.
对于扁平轧制产品,适用规范为 ASTM B209 (薄板和厚板)以及 ASTM B928/B928M (海洋用高镁薄板和厚板,H116和H321状态即在此规范中定义和测试)。管材和管道归入 ASTM B210/B221/B241, ,压力容器相关工作引用 ASME SB-209. 。国际等效牌号为 EN AW-5086 / AlMg4 / 3.3545 和 UNS A95086.
5086的化学成分
以下限值遵循ASTM B209。硅、铁、铜、锌和钛是受控杂质,而非功能性添加元素——尤其是硅,它并不能“改善成形性”,将其视为设计变量是对成分表的常见误读。.
| 要素 | 重量 % | 在合金中的作用 |
|---|---|---|
| 镁(Mg) | 3.5 – 4.5 | 主要强化元素;决定耐海水腐蚀性能 |
| 锰 (Mn) | 0.20 – 0.70 | 晶粒结构控制,应变硬化响应 |
| 铬 (Cr) | 0.05 - 0.25 | 限制晶间腐蚀和晶粒长大 |
| 硅 (Si) | 0.40(上限) | 杂质——受控,非功能性 |
| 铁(Fe) | 最大 0.50 | 杂质——过量会损害延展性 |
| 铜 (Cu) | 最大 0.10 | 杂质——保持低含量以保护耐腐蚀性能 |
| 锌 (Zn) | 最大 0.25 | 杂质 |
| 钛 (Ti) | 0.15 最大值 | 铸造过程中的晶粒细化剂 |
| 其他元素(每种 / 总计) | 0.05 / 0.15(最大值) | — |
| 铝 (Al) | 剩余 | 贱金属 |
镁的含量范围是值得记住的数字。在3.5–4.5%时,5086跨越了约3.5%的阈值,超过该阈值时,镁在持续温热服役条件下可能在晶界以β相(Al₃Mg₂)形式析出。这就是后文讨论的温度限制背后的机理,也是为什么该合金的状态选择绝非表面文章。.
物理特性
| 财产 | 价值 |
|---|---|
| 密度 | 2.66 g/cm³(0.096 lb/in³) |
| 熔化范围 | 574 – 638 °C(1,065 – 1,180 °F) |
| 导热性 | 25 °C时117 – 127 W/m·K(取决于状态) |
| 导电性 | 20 °C时29 – 31% IACS |
| 热膨胀系数 | 23.8 × 10⁻⁶ /°C(20–100 °C) |
| 比热容 | ~900 J/kg-K |
| 弹性模量(拉伸) | 71 GPa(10,300 ksi) |
| 泊松比 | 0.33 |
这些数字中有两个比其他更重要。热导率明显低于5052的约138 W/m·K,这对焊接散热器和任何需要传热的零件都很重要。而23.8 × 10⁻⁶ /°C的膨胀系数足够高,以至于混合材料组件中的长铝制件需要预留膨胀余量——忽视这一细节会导致甲板面板屈曲。.
不同回火状态下的力学性能
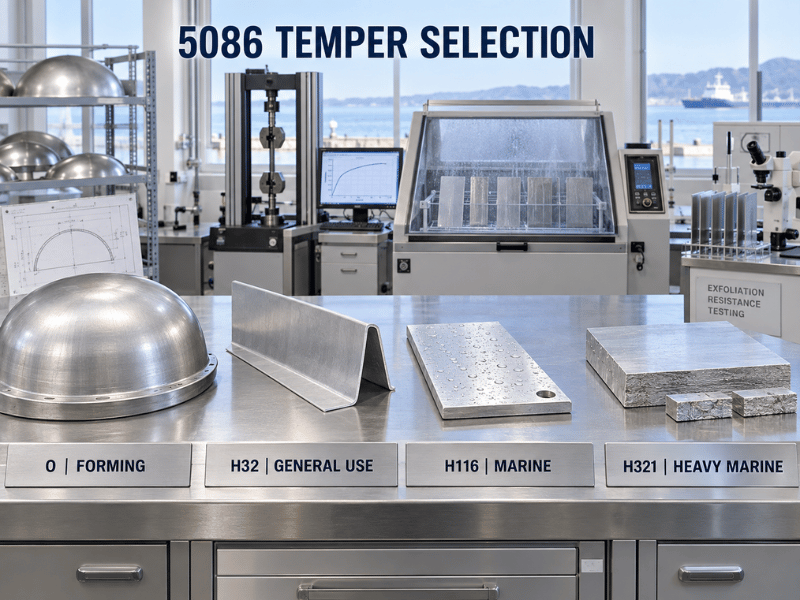
以下数值为薄板和厚板的典型范围;保证最小值随厚度和规范而变化,决定验收的数值以工厂测试证书上的为准。注意H32和H116强度接近——它们之间的区别在于腐蚀测试,而非力学性能。.
| 脾气 | 抗拉强度 (MPa) | 屈服强度 (MPa) | 伸长率 (%) | 典型用途 |
|---|---|---|---|---|
| O | 240 – 305 | 95 – 145 | 14 – 22 | 深冲、成形封头、旋压罐端 |
| H111 | ~275 | ~125 | ≥ 12 | 轻度加工的结构件 |
| H112 | 250 – 290 | 95 – 125 | 8 – 12 | 厚板、机加工零件、按原状使用的型材 |
| H32 | 275 – 345 | 195 – 240 | 6 – 12 | 通用船用面板、卡车车身、拖车面板 |
| H34 | 305 – 365 | 220 – 275 | 4 – 10 | 较高强度的扁平结构 |
| H116 | 275 – 365 | 195 – 215 | 8 – 12 | 船体板、甲板、浸没式海洋结构 |
| H321 | 275 – 365 | 195 – 215 | 8 – 12 | 需要抗剥落腐蚀的重型船用厚板 |
ASTM B928规定船用厚板的验收下限为 240 MPa抗拉强度 / 195 MPa屈服强度 / 10%延伸率 适用于3–50 mm范围内的5086-H116和H321。这些最小值低于上述典型值,因为它们必须在整个厚度范围内保持有效——不要将典型值用作设计最小值,也不要使用B928最小值来估算薄规格卷材的实际性能。.
各状态的实际用途
O 为退火态,完全软化。适用于深冲、小半径弯曲以及旋压或成形的罐端;如果零件需要显著的塑性变形,应从该状态开始。. H111 和 H112 为轻度加工或按原状供货状态,力学性能不是控制性要求——常见于将被机加工的厚板。.
H32 为通用主力状态,比5052-H32约强20%,是非浸没式船用面板、车辆车身和工业框架的默认选择。. H34 具有更高强度,但成形性确实下降。.
H116 和 H321 为船用状态,其区别比强度栏所显示的更为重要。两者均经过加工处理以控制晶界析出,且必须通过ASTM B928下的剥落腐蚀和晶间腐蚀测试。H116为应变硬化并稳定化处理;H321为应变硬化后热稳定化处理,在厚截面中行为更可预测。对于任何持续接触海水的应用,必须指定这两种之一——即使强度数值看起来相近,H32也不能替代。.
耐腐蚀性与65 °C极限
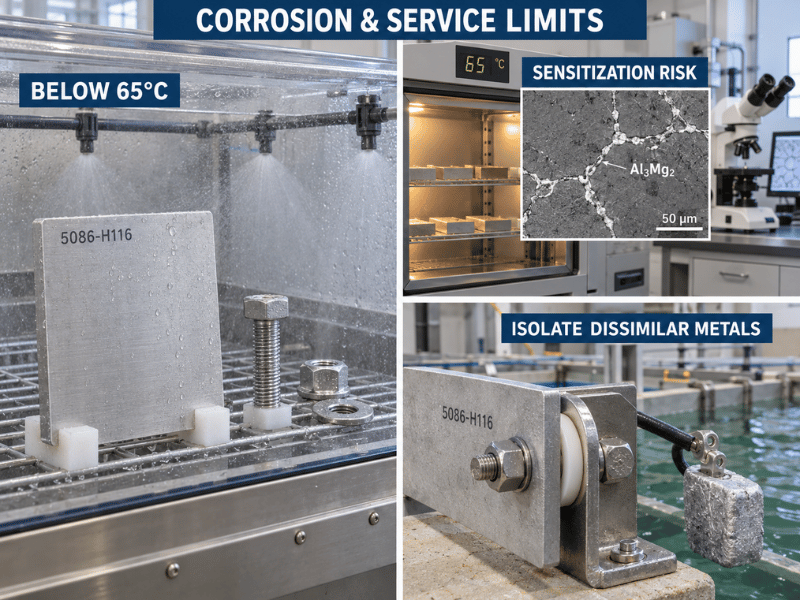
5086会形成一层致密、自愈合的氧化铝膜,高镁含量与近乎零铜的组合使其在海水、海洋大气及多种工业化学品中具有优异性能。未涂装的5086船体板已有数十年的使用历史。长期海洋暴露试验表明,十年后力学性能损失较低。.
其局限性在于热性能,而这是最容易让项目出问题的一个约束条件。.
大约在 65 °C(150 °F) 以上持续服役时,固溶体中的镁会以β相(Al₃Mg₂)沿晶界析出。该网络相对于周围基体为阳极,因此合金变得易于发生晶间腐蚀、剥落腐蚀和应力腐蚀开裂。该过程取决于时间和温度,且不可逆——已敏化的板材无法通过热处理恢复。.
实际后果:
- 使5086远离未隔热的排气管道、机舱热点以及持续运行温度高于65 °C的工艺设备。.
- 对于高温服役环境,应指定H116或H321,并在询价中注明服役温度,以便工厂按正确的稳定化工艺供货。.
- 在无法避免持续温度高于65 °C的场合,应考虑使用更低镁含量的合金(5052)或可热处理合金(6061),而不是试图通过工程设计来规避敏化问题。.
电偶腐蚀是第二个注意事项。5086相对于钢、不锈钢和铜合金为阳极;在存在电解质的异种金属组件中,它会牺牲自身。应对接头进行绝缘处理或安装牺牲阳极——这是设计问题,而非材料缺陷。.
5086的焊接
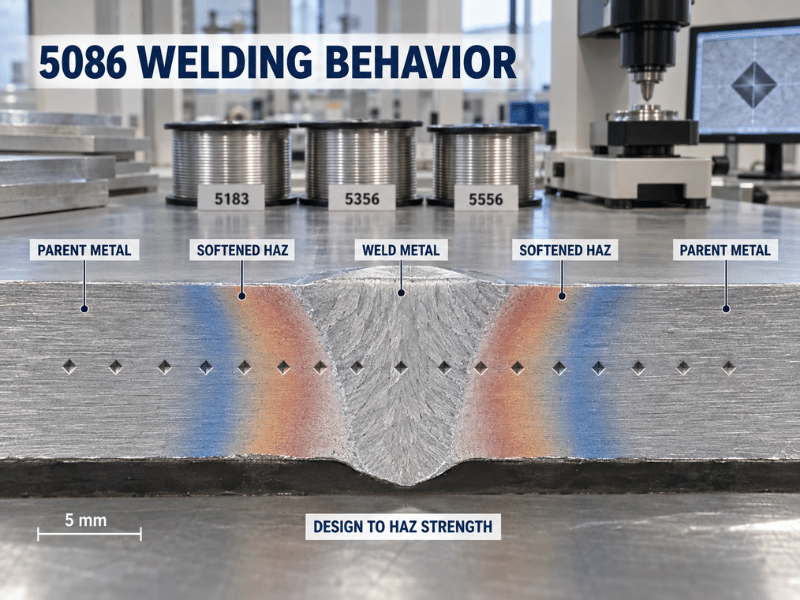
5086可通过GMAW(MIG)和GTAW(TIG)良好焊接,无明显热裂纹倾向,薄壁件无需预热,且无需焊后热处理。这确实是极佳的焊接性,也是该合金在焊接海洋结构中占据主导地位的原因。.
但它无法在焊缝处保持其冷加工强度。热影响区被焊接热循环退火——应变硬化被局部消除,热影响区恢复到 O 状态。在实际应用中,H32组件在软化带区域的母材屈服强度大约保留70–75%,屈服强度从约210–230 MPa降至约115–145 MPa。.
设计规则直接由此得出: 焊接5086结构的设计应按退火态热影响区性能进行,而非母材调质态性能。. 按230 MPa屈服强度计算的接头,将在屈服强度约为130 MPa的区域承载。AWS D1.2为此发布了许用应力,是应依据的参考标准。.
焊材选择是接头的另一半:
- ER5183 ——焊接5086自身时的通常首选。与母材强度匹配最接近,在海洋环境中具有良好的耐腐蚀性能。.
- ER5356 ——通用型5xxx焊丝。焊态强度略低于5183,供应广泛,适用于大多数非关键接头。.
- ER5556 ——焊态强度高于5356,用于接头强度起控制作用且可接受更高镁含量焊材的场合。.
以上所有内容均假设材料清洁。氧化铝、油污以及——至关重要的——共用工具带来的嵌入铁颗粒是大多数焊接和涂层失效的根本原因。专用不锈钢刷以及与碳钢分开搬运处理不是可选项。焊材选择的更多详情请参见我们的 铝焊丝指南.
成形、机加工与表面处理
成形 在O态下成形性最佳,在H32态下可加工,弯曲半径必须随调质硬度增加而增大。5086在复杂成形方面通常比5083略为宽容,这也是它被指定用于上层建筑和罐体工程的原因之一。预期回弹比5052更大,并据此规划弯曲余量。.
机械加工 切削加工性一般至良好。较硬的调质态(H32、H34)切削更干净,断屑性优于软O态材料,后者倾向于粘刀。标准建议为硬质合金刀具、正前角几何形状和充足的切削液。它不属于6061或2011的级别,按易切削合金报价的加工车间会注意到差异。.
阳极氧化 可以阳极氧化,但功能优先于装饰。5086阳极氧化后表面更硬、更具保护性;它无法呈现5005或6063那种明亮均匀的外观,且较高的镁含量使批次间颜色匹配更难保持。指定它是为了防护,而非外观。我们的 阳极氧化质量指南 涵盖了这些表面处理出问题的环节。.
5086的应用领域
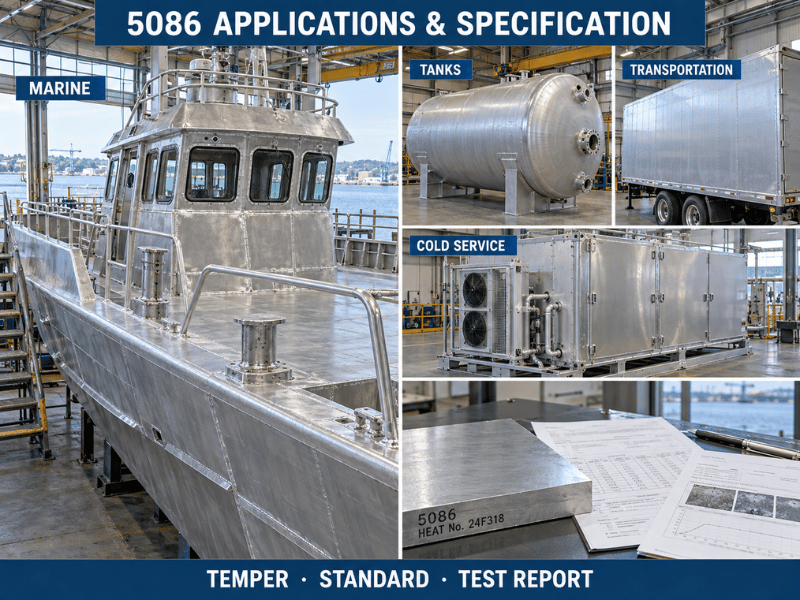
船舶与造船 是核心应用:中小型船舶的船体板、甲板、舱壁、上层建筑、舷梯、桅杆以及燃油和水箱。5083往往在浸没的下部船体占优;5086在上部结构占优,那里成形和焊接更多,静水载荷更少。.
压力容器和储罐 ——5086是ASME第VIII卷下非受火焊接压力容器以及运输燃料、水和一系列不侵蚀铝的化学品的公路罐车的标准材料。其低温性能在此很重要:与碳钢不同,它没有韧脆转变,且在低温下仍保持韧性,这就是它出现在LNG相关和冷藏服役中的原因。.
交通运输 涵盖卡车和拖车车身、自卸车体、轨道车辆面板和车辆装甲。5086的 H131 调质态通过MIL-DTL-46027认证用于轻型装甲车辆——这是一个小众但真实的规范,很少有其他5xxx合金拥有。.
其他结构工程 包括钻井平台部件、海岸建筑、电视和输电塔,以及低温或非磁性设备外壳,在这些应用中合金的非磁性是功能性要求而非附加优势。.
5086与5083、5052和6061的对比
5083和5086经常被互换报价,但它们并不相同。差异在于约10–15%的强度与成形性、焊接性和成本之间的权衡。.
| 财产 | 5086 | 5083 | 5052 | 6061 |
|---|---|---|---|---|
| 主要合金成分 | Mg 3.5–4.5%,Mn 0.2–0.7% | Mg 4.0–4.9%,Mn 0.4–1.0% | Mg 2.2–2.8% | Mg 0.8–1.2%,Si 0.4–0.8% |
| 抗拉强度(MPa,典型值) | 275 – 345(H32) | 300 – 350(H32) | 210 – 260(H32) | ~310 (T6) |
| 屈服强度(MPa,典型值) | 195 – 240(H32) | 215 – 260(H32) | 160 – 195(H32) | ~275(T6) |
| 伸长率 (%) | 6 – 12 | 10 – 14 | 12 – 20 | 8 – 12 |
| 密度(克/立方厘米) | 2.66 | 2.66 | 2.68 | 2.70 |
| 导热系数(W/m·K) | 117 – 127 | 117 – 121 | ~138 | ~167 |
| 可热处理强化 | 否 | 否 | 否 | 是 |
| 海洋腐蚀 | 优秀 | 优秀 | 良好 | 中度 |
| 相对成本 vs 5052 | 中等溢价 | 较高溢价 | 基线 | 较低 |
在5086和5083之间选择 通常归结为一个问题:强度还是加工制造是约束条件?
- 选择5083 当强度主导时——浸水船体板、主要海上结构、低温服役、压力容器(更高的ASME许用应力可减薄壁厚),或任何船级社要求最大裕量的场合。完整数据见我们的 5083铝合金指南.
- 选择5086 当加工制造主导时——焊接上层建筑和储罐、需要比5083允许的更紧弯曲的零件、次要结构,或5083的溢价买来的强度是设计用不到的。.
大型船舶上常见的答案是两者兼用:水线以下用5083-H116,上船体和甲板用5086-H116,干燥内部结构用5086-H32。这种组合通常比全5083方案低几个百分点,而在服役性能上没有任何损失。.
5052 当既不需要强度也不需要海洋认证,且成形性或成本优先时,这是选择——参见 5052铝合金指南. 6061 当零件是机加工而非焊接,且需要可热处理强化时胜出;其焊接强度和海水性能均不如5086。详见 6061铝材指南.
何时5086是错误选择
条件比应用标签更重要,因此这里按条件而非零件清单来写。.
在以下情况下指定5086:
- 结构为焊接结构,且接触海水或海洋大气,订单上要求H116或H321。.
- 零件需要比5083允许的更高成形性,同时保持海洋级耐腐蚀性能。.
- 设计在5086强度水平下已足够,5083的溢价买不到任何东西。.
- 服役温度保持在65 °C以下,或高温区域已隔离。.
- 需要低温韧性——碳钢会变脆的低温或冷藏服役环境。.
在以下情况下另寻他选:
- 在腐蚀性环境中持续服役超过约65 °C。β相敏化不可恢复;请使用5052或6061。.
- 装饰性阳极氧化是最终表面处理。5086的阳极氧化是保护性的,不是美观性的——5005或6063才是正确选择。.
- 零件主要是从实心材料大批量机加工。6061或2011加工更快、更便宜。.
- 峰值强度是要求,且焊接极少。6061-T6或7075-T651优于任何5xxx合金。.
- 组件将5086与钢或铜合金连接,无隔离且无牺牲阳极保护。电偶腐蚀将成为失效模式。.
在整个5xxx系家族中, 船用级铝材 概述涵盖了5052、5083和5086如何在它们之间划分应用。.
标准、等效牌号与文件
| 标准 | 适用于 1370 铝线的标准: |
|---|---|
| ASTM B209 | 铝及铝合金薄板和厚板 |
| ASTM B928/B928M | 海洋服役用高镁薄板和厚板(定义H116 / H321) |
| ASTM B221 | 挤压棒、杆、线、型材和管 |
| ASTM B210 / B241 | 无缝管和焊接管及管道 |
| ASME SB-209 | 5086薄板和厚板的压力容器用途 |
| AWS A5.10 / D1.2 | 填充金属分类和结构焊接设计 |
| EN 485 / EN 573 | 欧洲薄板、带材、厚板和成分要求 |
| MIL-DTL-46027 | 装甲级5086(H131) |
等效牌号: UNS A95086, EN AW-5086, AlMg4, Werkstoff 3.3545, ISO AlMg4.
对于采购,有三份文件至关重要。一份 按EN 10204 3.1的工厂测试证书(MTC) 应作为每份订单的标准配置——它将力学值和炉号与您手中的材料绑定。. ASTM B928 订购时需要剥落腐蚀和晶间腐蚀测试结果,而不仅仅是合规声明。当材料将用于入级海洋结构时,值得增加第三方检验(SGS或同等机构)。船级社认证(DNV、ABS、LR、CCS)按项目安排而非通用持有——请尽早向您的船厂提出,因为认证审批周期通常比材料交货周期更长。.
采购订单的实用说明:明确注明回火状态,注明适用标准(B209或B928——两者不可互换),注明厚度和公差而非公称规格,注明表面状态及任何保护膜,并附上试验要求。5086的多数问题都是规格问题,而非冶金问题。.
与林西铝业合作
Linsy Aluminum供应 5086铝合金 以板材和薄板形式供应O、H111、H112、H32、H34、H116和H321状态,以棒材形式供应H111和H112状态——棒材不生产海洋级回火状态,因为H116和H321是扁平轧制产品规格。自有能力涵盖CNC加工、焊接、激光切割和表面处理;锻造通过合作加工设施协调完成,而非自有生产,因此如果您的零件需要锻造,请在计划中预留时间。.
每批货物均附有工厂测试证书(MTC),可根据要求安排SGS检测。我们不将船级社证书作为标准配置出具——如需DNV、ABS、LR或CCS认证,请尽早与您的船厂确认,我们将按照项目的认证路径推进。对于非库存尺寸,典型交货期为10–60天,我们支持试制和原型制造的低最低起订量。.
发送您的图纸或规格,我们将确认可用的回火状态、尺寸、公差和文件,并标记使用条件中指向其他合金的任何信息。.
结论
5086在海洋5xxx系列中占据了实用中间位置:强度高于5052,成形性和焊接性优于5083,并且在经过测试的回火状态下具有优异的耐海水腐蚀性能。决定其是否适合某项工作的三个关键因素是:订单上的回火状态、65 °C上限,以及如何围绕热影响区软化设计焊接接头。做好这三点,5086就是一种宽容、有完善文档记录、拥有数十年服役历史的合金。做错这三点——将H32指定用于浸没工况、持续高温运行,或按母材强度设计焊缝尺寸——失效看起来会像材料问题,而实际上是规格问题。.
常见问题
5086比5083更强吗?
不是。5083因其更高的镁含量范围(4.0–4.5%对3.5–4.5%)而具有约10–15%更高的抗拉和屈服强度。5086以这一强度余量换取更好的成形性、更易焊接以及通常更低的材料成本。如果设计不需要5083的额外强度,5086是更经济的选择。.
5086的65 °C限制是什么?
在约65 °C(150 °F)以上的持续服役温度下,镁可能以β相(Al₃Mg₂)形式在晶界析出,该相相对于周围金属呈阳极性,使合金易于发生晶间腐蚀、剥落腐蚀和应力腐蚀开裂。这种变化不可通过热处理逆转。H116和H321回火状态经过加工和测试可抵抗此现象,但温度上限仍然适用。.
5086焊接后会损失强度吗?
会,在热影响区。5086不可热处理强化,因此焊接热循环会局部消除冷作硬化,热影响区向O状态回归——H32组件在该区域保留约70–75%的母材屈服强度,屈服强度从约210–230 MPa降至约115–145 MPa。焊接结构应按AWS D1.2根据退火态热影响区性能进行尺寸设计,而非按母材回火状态值。.
5086应使用哪种焊丝?
ER5183是焊接5086同种材料时的通常首选,与母材强度匹配最接近,且具有良好的海洋耐腐蚀性能。ER5356是通用替代方案,焊态强度略低。ER5556指定用于接头强度主导且可接受更高镁含量焊丝的情况。.
5086适用于压力容器吗?
适用。5086是ASME第VIII卷下非火焰焊接压力容器的标准材料,按ASME SB-209供应,广泛用于公路罐车和化学品储罐。它没有韧脆转变温度,因此在低温下也表现良好。在更高许用应力允许更薄壁厚的情况下,5083更受青睐。.
5086可以阳极氧化吗?
可以,但用于防护而非外观。阳极氧化可形成更硬、更耐腐蚀的表面,但高镁含量使表面光洁度不如5005或6063明亮和均匀,且批次间颜色一致性更难保持。对于装饰性阳极氧化零件,应改用5005或6063。.