


5053 hliník je Al-Mg plech a deska s obsahem přibližně 3,5 % hořčíku. Má registrované chemické složení, ale žádný aktuální řádek v tabulce jakostí plechů a desek ASTM B209, takže to, co nemá, je garantované minimum meze pevnosti, proti kterému byste mohli dimenzovat. Tento jediný fakt rozhoduje o tom, jak je třeba jakost nakupovat.
Rozsah hořčíku se nachází mezi 5052 a 5083, z čehož vyplývá její pevnost a její chování ve slané vodě, a zdědí provozní strop 65 °C, který má každá slitina nad 3 % Mg. Co také zdědí, je problém s dokumentací, který žádná jiná jakost řady 5xxx nemá: certifikát je jediné místo, kde její číselné hodnoty existují.
Co je 5053 a co norma nefixuje
5053 je tepelně nezpracovatelná slitina hliníku a hořčíku. Její limity složení jsou registrovány u Aluminum Association, takže číslo má pevný význam a jakost je reálná. Co 5053 nemá, je řádek v aktuální tabulce jakostí plechů a desek ASTM B209, a to je ta část, která je důležitá v okamžiku nákupu.
Žádný řádek v B209 znamená žádný standardní žíhací stupeň pro tuto jakost a žádné publikované minimum meze pevnosti, meze kluzu ani tažnosti. Neexistuje ani označení EN 573-3 pro křížový odkaz a nejbližší aktivní evropská registrace pro toto složení je EN AW-5754, neboli AlMg3.
Nic z toho nečiní kov nepoužitelným. Přesouvá to záruku ze normy na huť: tavba, kterou obdržíte, je to, co certifikát uvádí. Objednávka 5053 je jen tak silná, jak silný je MTC, který ji doprovází, a to je dokument, o kterém je třeba vyjednávat před cenou.
Registrované chemické složení: čtěte nejprve řádek železa
Registrované limity pro 5053 jsou úzké a nejúžší z nich je ten, který kupující přeskakují.
| Prvek | 5053 (registrované) | 5052 | 5754 | 5083 |
|---|---|---|---|---|
| Hořčík | 3.1–3.9 | 2.2–2.8 | 2.6–3.6 | 4.0–4.9 |
| Mangan | 0.03–0.10 | ≤0,10 | ≤0,50 | 0.40–1.0 |
| Železo + křemík | ≤0,03 celkem | Fe ≤0,40, Si ≤0,25 | Fe ≤0,40, Si ≤0,40 | Fe ≤0,40, Si ≤0,40 |
| Měď | 0.03–0.10 | ≤0,10 | ≤0,10 | ≤0,10 |
| Chrom | — | 0.15–0.35 | ≤0,30 | 0.05–0.25 |
| Titan | ≤0,02 | — | ≤0,15 | ≤0,15 |
| Základ | Registr tvářených slitin AA | ASTM B209 | ASTM B209 | ASTM B209 |
Přečtěte řádek železa především ostatním. Registrované limity drží železo a křemík na 0,03 % celkem, což je více než desetkrát přísnější než jakosti plechů 5xxx v B209, takže certifikát vykazující 0,25 % Fe popisuje jiné složení — ne nutně vadné, ale také ne registrovanou slitinu. Fixujte limity chemického složení písemně před objednávkou, místo abyste se po dodání hádali o certifikát.
Pevnost této jakosti pochází z certifikátu
Pevnost této slitiny je tuhé roztokové zpevnění hořčíkem plus deformační zpevnění studenou prací. Neexistuje precipitační zpevnění, takže neexistuje tepelné zpracování, které by ji zvýšilo, ani žádná křivka stárnutí, na kterou by se čekalo.
| Jakost a stav | Minimální mez pevnosti | Minimální mez kluzu | Zdroj minima |
|---|---|---|---|
| 5052-H32 | 215 MPa | 160 MPa | ASTM B209 |
| 5053-H32 | Žádné publikované | Žádné publikované | Hutní certifikát pro tavbu |
| 5083-H116 | 305 MPa | 215 MPa | ASTM B928 |
Použijte oba konce této tabulky jako rozpětí, ne jako hodnotu pro 5053. Jakost zdědí chemické složení mezi nimi, ne žádné z minim, takže nabídka, která vám cituje hodnoty 5052, cituje jinou slitinu. Požádejte o mez pevnosti, mez kluzu a tažnost na certifikátu a zkontrolujte je proti datovému listu, který jste schválili před zadáním objednávky.
Dimenzování dílu před existencí certifikátu je ta nepříjemná situace. Navrhujte na minimum 5052-H32 a cokoli, co tavba 5053 dodá, považujte za rezervu; to udržuje výpočet konzervativní a vyhýbá se spoléhání na číslo, které nikdo nepublikoval.
Stavy, které lze skutečně koupit
Systém H popisuje, co bylo s kovem provedeno. H1x je pouze deformačně zpevněno, H2x je deformačně zpevněno a poté částečně vyžíháno a H3x je deformačně zpevněno a stabilizováno proti přirozenému stárnutí.
Na válcovací trase 5xxx jsou použitelné dodavatelské stavy O, H32, H34 a H111 pro plech a O a H112 pro desku. Stavy plného zpevnění v systému existují, ale zde přestávají vydělávat: extra mez kluzu je reálná a mizí vedle svaru, protože tepelně ovlivněná zóna se vyžíhá zpět směrem k O bez ohledu na to, který tvrdý stav jste koupili. Na dílu, který se tvaruje, stejná tvrdost zanechává příliš malou tažnost pro práci.
H116 a H321 si zaslouží samostatné varování. Oba jsou námořní stavy desek definované v ASTM B928 a oba jsou vázány na korozní zkoušku, nikoli pouze na pevnost. Byly napsány pro námořní jakosti s vysokým obsahem hořčíku a 5053 nemá řádek v B928, takže 5053-H116 není něco, co lze koupit proti normě.
Svařování 5053: volba přídavného materiálu a měkká zóna
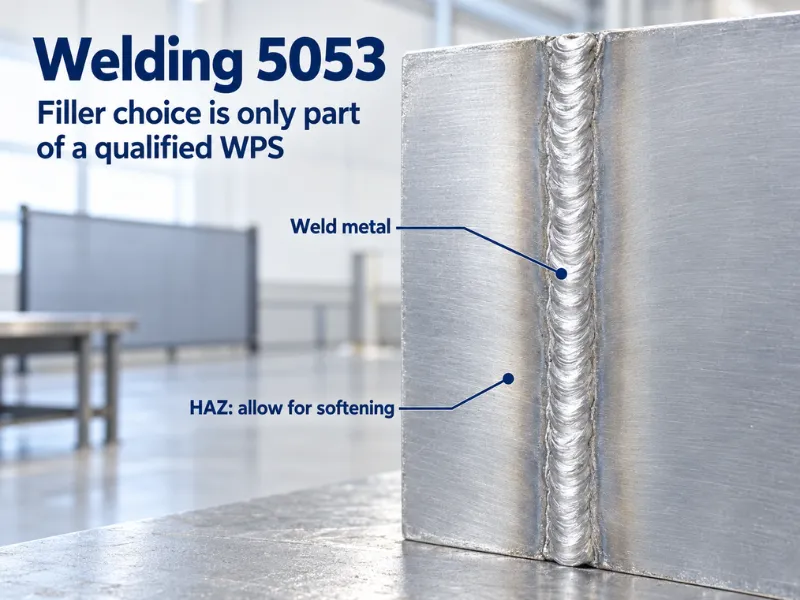
5053 se snadno svařuje metodami GTAW a GMAW a rozhodnutí o přídavném materiálu je dáno obsahem hořčíku, nikoli preferencí. Použijte ER5356 jako výchozí, nebo ER5183 tam, kde spoj potřebuje nejvyšší pevnost ve stavu po svaření.
Nesvařujte tuto slitinu přídavným materiálem 4xxx. Nad přibližně 3 % hořčíku hliníko-křemíkové přídavné materiály podporují eutektické tavení a dávají špatné vlastnosti po svaření, což je důvod, proč je 5052 obecně považováno za horní limit pro 4043 a vše nad ním bere přídavný materiál 5xxx.
Tepelně ovlivněná zóna je problém návrhu, ne svar sám. Svařování vyžíhá základní kov vedle housenky zpět směrem ke stavu O, takže mez kluzu tam klesne na úroveň žíhaného stavu a zůstane tam. Jelikož je slitina tepelně nezpracovatelná, nemá žádnou odezvu stárnutí, která by ji obnovila, a plné rozpouštěcí žíhání není dílenská možnost. Umístěte svary mimo špičková napětí a navrhněte spoj na žíhané vlastnosti.
Udržujte nízkou teplotu mezi housenkami a vynechejte předehřev; slitina odvádí teplo dostatečně rychle, že předehřev většinou kupuje deformaci. S přídavným materiálem cestuje ještě jeden limit: ER5356 i ER5183 jsou nad 3 % Mg, takže svarový kov sdílí vysokoteplotní strop základního kovu. Tam, kde spoj běží horký, ER5554 udržuje deposit pod hranicí za určitou cenu v pevnosti spoje.
Hranice 65 °C
Nad přibližně 65 °C slitiny s více než 3 % hořčíku progresivně precipitují beta fázi (Al3Mg2) podél hranic zrn. Výsledkem je senzibilizovaná mikrostruktura, která ztrácí odolnost proti mezikrystalovému napadení a proti napěťové korozi za napětí, a neobnoví se, pokud díl později opět běží v chladu.
5053 se nachází na špatné straně této hranice v celém svém registrovaném rozsahu, protože spodní limit hořčíku je 3,1 %. To není otázka špatné tavby nebo horkého léta; každá 5053 je podle definice nad prahem.
Stav je měřitelný, nikoli teoretický. ASTM G67 měří úbytek hmotnosti po expozici kyselinou dusičnou a námořní deska je běžně přijímána při 15 mg/cm² nebo méně. Tato zkouška je zapsána do stavů B928, což je praktický důsledek: jakost, která může prokázat odolnost proti senzibilizaci, je 5083-H116 nebo 5083-H321, nikoli 5053.
Tam, kde je provozní teplota nevyhnutelná, je odpovědí méně hořčíku, nikoli více. 5454 s 2,4–3,0 % Mg a 5052 s 2,2–2,8 % jsou obě pod prahem. Díly v blízkosti výfuku, pára a horké chemické provozy jsou pro tuto jakost špatnou aplikací a totéž platí pro její svarový kov.
Tváření a poloměr ohybu
Hořčík zvyšuje rychlost deformačního zpevnění, takže 5053 zpevňuje rychleji než 5052 při stejném množství studené práce. V praxi to znamená větší odpružení, menší zbývající tažnost a kratší tvářecí okno pro jakýkoli daný stav.
Tvarujte ve stavu O nebo H32 a máte prostor pro práci. H34 je stav pro panely a obklady a snese jemné zakřivení, ne ostré. Cokoli tvrdšího je stav pro ploché díly.
U poloměru ohybu buďte skeptičtí k publikovaným tabulkám. Poloměry uváděné pro 5052 se nepřenášejí, protože slitina deformačně zpevňuje odlišně, a neexistuje tabulka B209 pro 5053, na kterou by se dalo spolehnout. Ověřte poloměr zkouškou ohybu na skutečné tavbě ve stavu, který budete používat, a zapište výsledek do nákupní specifikace.
Koroze a povrchové úpravy
V mořské vodě a námořní atmosféře si 5053 vede dobře a v odolnosti proti důlkové korozi lépe než 5052, protože obsah hořčíku je vyšší. Není rovnocenná s 5083, která obsahuje více hořčíku plus mangan a chrom, a neměla by být prodávána jako náhrada tam, kde byla pro ponoření specifikována 5083.
Obecné průmyslové a sladkovodní expozice nečiní potíže. Tam, kde sestava míchá kovy, izolujte hliník od ocelových spojovacích prvků a od nerezové oceli, jinak spoj zkoroduje bez ohledu na to, kterou jakost 5xxx jste zvolili.
Anodizace je slabé místo. Hořčík je to, co omezuje kvalitu povrchové úpravy u této rodiny, produkuje tmavší a méně rovnoměrný povlak než slitina 6xxx, a tavba s nízkým obsahem železa tento efekt neodstraní. Pokud je čelní plocha viditelná a anodizovaná, specifikujte 5005 nebo 6063. Pokud je díl z 5053, natřete jej a před nátěrem povrch upravte, místo abyste se spoléhali na hutní povrch.
5053 Against 5052, 5754 and 5083
| Třída | Hořčík | Standard position | What it decides |
|---|---|---|---|
| 5052 | 2.2–2.8 | Full B209 row, O to H38 | Cheapest route to a guaranteed minimum; adequate for most sheet work |
| 5754 | 2.6–3.6 | Full B209 and EN 573-3 row | The same composition band with a standard behind it |
| 5053 | 3.1–3.9 | Registered, no B209 row | Composition is fixed; the certificate decides the numbers |
| 5083 | 4.0–4.9 | B209, plus B928 marine tempers | The marine and cryogenic grade with a certified corrosion temper |
The comparison that matters is with Hliník 5754, not with 5083: the two share a composition band, and 5754 is the version of it that carries an active registration, published property limits and an EN designation. 5083 differs from 5053 by more than magnesium, adding manganese and chromium along with the B928 marine tempers. 5052 sits about a point lower on magnesium, which shows up as a modest strength step rather than a different class of alloy.
Go / No-Go: Where 5053 Stops Working
Go when the specification already calls for 5053 and the paperwork can be enforced. Re-qualifying a drawing to 5754 usually costs more than buying 5053 properly, and in that situation the grade covers marine and industrial fabrication, fuel tanks, chemical and process vessels, truck bodies and welded assemblies, all at service temperatures under 65 °C.
Go when the design has margin and the certificate is the acceptance document. A part sized off the annealed HAZ value with a generous safety factor does not need a published minimum to be safe.
No-go when the drawing requires a guaranteed tensile or yield minimum from a published table. Order 5754 for the same chemistry, or 5052 if the magnesium level is not critical.
No-go when the drawing names a marine corrosion temper. H116 and H321 are 5083 tempers under B928; there is no 5053 equivalent, so that specification has to move to 5083.
No-go above 65 °C in continuous service, and no-go for cosmetic anodizing. Both follow from the magnesium content rather than from how the metal was sourced.
No-go for high-volume machining. 5xxx alloys cut gummy and produce long chips, and 6061-T6 will be cheaper per finished part despite the higher metal price.
Specifying 5053 on the Order
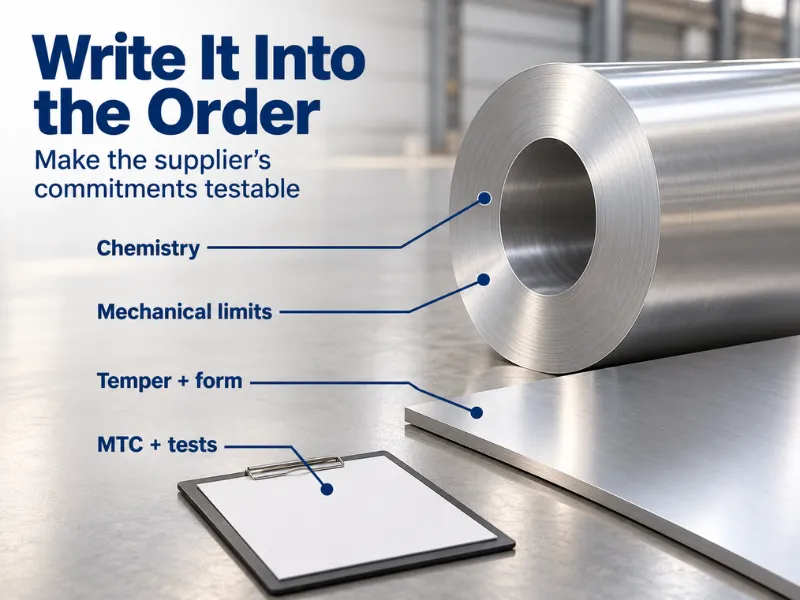
Kompletní řádek zní: 5053-H32 sheet, 1.5 mm × 1250 mm × coil, chemistry per AA register, mechanical properties on MTC. Six clauses do the work:
- Temper in H-system terms, with the mechanical values that temper is expected to deliver.
- Chemistry reference, naming the register limits so the iron and silicon lines are testable rather than assumed.
- Certificate grade. EN 10204 3.1 is the working minimum: it carries the actual analysis and mechanical results for that heat, signed within the producing works but independent of its production department. It is not a third-party document; 3.2 adds an independent countersignature if the project requires one.
- Form and dimensions, including edge condition and whether the coil is to be supplied at mill width.
- Sensitization test where the part will run warm or immersed, specified as ASTM G67 with the acceptance limit stated on the order.
- Substitution rule. State whether 5754 is acceptable in place of 5053. It usually is, it carries a standard row, and agreeing it in advance prevents a rejected delivery later.
Závěr
5053 is a real alloy with a narrow registered chemistry and no published property minimum, which makes it a grade for drawings that already name it rather than for open selection. Its trade-off is structural: magnesium at 3.1–3.9% buys pitting resistance and weldability, and the same figure puts every heat above the 65 °C sensitization line with no B928 temper available to fix it.
We supply 5053 sheet, coil and plate to your drawing, with the heat chemistry and mechanical results on the MTC for every order, and low-MOQ custom runs in 10–60 days.
Send the temper, gauge and width, and we will confirm the rolling route and the certificate format before you commit.
Často kladené otázky
Is 5053 available as tread plate?
Not as a standard item. Tread and checker plate is produced in 5052, 5086 and 5754, where the tooling and the pattern rolls already exist. A 5053 pattern would be a custom pass with no published property table behind it, so specify 5754 tread plate and keep the pattern standard.
Can 5053 be used at cryogenic temperatures?
There is no qualification behind it. The 5xxx grades used at low temperature are 5083 and 5086, which carry impact-toughness data and pressure-vessel approvals down to −196 °C. Without that data, 5053 is not a defensible choice for liquefied gas containment, however well it behaves at room temperature.
Does the mill certificate still apply after welding?
Only to the unwelded parent metal. Welding anneals the heat-affected zone toward O condition, so the certified proof strength no longer describes the joint. Design the weld on annealed properties, or qualify the procedure with a weld tensile test and treat that result as the joint’s specification.
What is your minimum order for 5053, and what sizes can you roll?
We run low-MOQ custom production on 5053 in non-stock gauges and widths, typically 10–60 days depending on size and processing. Send the temper, gauge, width and coil weight and we will confirm the quantity, the rolling route and the lead time for that specification.






