


5053 alüminyum, yaklaşık %3,5 magnezyum içeren bir Al-Mg levha ve plaka kalitesidir. Kayıtlı bir kimyasal bileşimi vardır ancak ASTM B209 levha ve plaka kaliteleri tablosunda güncel bir satırı yoktur, dolayısıyla sahip olmadığı şey, tasarımda esas alabileceğiniz garantili bir çekme minimumudur. Bu tek gerçek, kalitenin nasıl satın alınması gerektiğini belirler.
Magnezyum aralığı 5052 ile 5083 arasında yer alır; mukavemeti ve tuzlu su davranışı buradan gelir ve %3'ün üzerinde Mg içeren her alaşımın taşıdığı 65 °C servis tavanını devralır. Ayrıca taşıdığı şey, başka hiçbir 5xxx kalitesinde olmayan bir evrak sorunudur: sayılarının var olduğu tek yer sertifikadır.
5053 Nedir ve Standardın Sabitlemediği Şeyler
5053, ısıl işlemle sertleştirilemeyen bir alüminyum-magnezyum alaşımıdır. Bileşim limitleri Aluminum Association nezdinde kayıtlıdır, dolayısıyla numaranın sabit bir anlamı vardır ve kalite gerçektir. 5053'ün sahip olmadığı şey, güncel ASTM B209 levha ve plaka kaliteleri tablosunda bir satırdır ve satın alma noktasında önemli olan kısım budur.
B209 satırının olmaması, kalite için standart bir temper basamağı ve yayımlanmış çekme, akma veya uzama minimumu olmadığı anlamına gelir. Ayrıca çapraz referans verilecek bir EN 573-3 tanımı da yoktur ve bu bileşim bandı için en yakın aktif Avrupa kaydı EN AW-5754 veya AlMg3'tür.
Bunların hiçbiri metali kullanılamaz kılmaz. Garantiyi standarttan değirmene taşır: aldığınız döküm, sertifikanın söylediği şeydir. 5053 için bir sipariş, yalnızca beraberinde gelen MTC kadar güçlüdür ve fiyattan önce üzerinde pazarlık edilecek belge budur.
Kayıtlı Kimyasal Bileşim: Önce Demir Satırını Okuyun
5053 için kayıtlı limitler dardır ve bunların en dar olanı, alıcıların atladığıdır.
| Element | 5053 (kayıtlı) | 5052 | 5754 | 5083 |
|---|---|---|---|---|
| Magnezyum | 3.1–3.9 | 2.2–2.8 | 2.6–3.6 | 4.0–4.9 |
| Manganez | 0.03–0.10 | ≤0,10 | ≤0,50 | 0.40–1.0 |
| Demir + Silisyum | Birlikte ≤0,03 | Fe ≤0,40, Si ≤0,25 | Fe ≤0,40, Si ≤0,40 | Fe ≤0,40, Si ≤0,40 |
| Bakır | 0.03–0.10 | ≤0,10 | ≤0,10 | ≤0,10 |
| Krom | — | 0.15–0.35 | ≤0,30 | 0.05–0.25 |
| Titanyum | ≤0,02 | — | ≤0,05 | ≤0,05 |
| Temel | AA dövme bileşim sicili | ASTM B209 | ASTM B209 | ASTM B209 |
Her şeyden önce demir satırını okuyun. Kayıtlı limitler demir ve silisyumu birlikte %0,03 ile sınırlar; bu, B209'daki 5xxx levha kalitelerinden on kattan fazla daha sıkıdır, dolayısıyla %0,25 Fe gösteren bir sertifika farklı bir bileşimi tanımlamaktadır — mutlaka kusurlu değil, ama kayıtlı alaşım da değil. Teslimattan sonra sertifika üzerinde tartışmak yerine, siparişten önce kimyasal limitleri yazılı olarak sabitleyin.
Bu Kalitede Mukavemet Sertifikadan Gelir
Bu alaşımdaki mukavemet, magnezyumdan gelen katı çözelti sertleşmesi ile soğuk işlemden gelen gerinim sertleşmesidir. Çökelme sertleşmesi yoktur, dolayısıyla onu artıran bir ısıl işlem ve bekleyecek bir yaşlanma eğrisi de yoktur.
| Kalite ve temper | Minimum çekme | Minimum akma | Minimumun kaynağı |
|---|---|---|---|
| 5052-H32 | 215 MPa | 160 MPa | ASTM B209 |
| 5053-H32 | Yayımlanmamış | Yayımlanmamış | Döküm için değirmen sertifikası |
| 5083-H116 | 305 MPa | 215 MPa | ASTM B928 |
O tablonun iki ucunu 5053 değeri olarak değil, sınır değerler olarak kullanın. Kalite aralarındaki kimyasal bileşimi devralır, minimumların hiçbirini değil, dolayısıyla size 5052’nin rakamlarını veren bir teklif farklı bir alaşımın teklifidir. Sertifikada çekme, akma ve uzama isteyin ve sipariş verilmeden önce onayladığınız veri sayfasına göre kontrol edin.
Sertifika henüz yokken bir parçayı boyutlandırmak, zahmetli durumdur. 5052-H32 minimumuna göre tasarlayın ve 5053 dökümünün sağladığı her şeyi marj olarak değerlendirin; bu, hesaplamayı muhafazakâr tutar ve kimsenin yayımlamadığı bir sayıya dayandırmaktan kaçınır.
Gerçekten Satın Alabileceğiniz Temperler
H sistemi, metale ne yapıldığını tanımlar. H1x yalnızca gerinim sertleştirilmiş, H2x gerinim sertleştirilmiş ve ardından kısmen tavlanmış, H3x ise gerinim sertleştirilmiş ve doğal yaşlanmaya karşı stabilize edilmiştir.
Bir 5xxx haddeleme güzergâhında kullanılabilir tedarik durumları levha için O, H32, H34 ve H111, plaka için O ve H112'dir. Tam sert temperler sistemde vardır ancak burada paralarının karşılığını vermeyi bırakır: ekstra akma dayanımı gerçektir ve bir kaynağın yanında yok olur, çünkü hangi sert temperi satın almış olursanız olun ısıdan etkilenen bölge O'ya doğru geri tavlanır. Şekillendirilen bir parçada aynı sertlik, çalışmak için çok az uzama bırakır.
H116 ve H321 ayrı bir uyarıyı hak eder. Her ikisi de ASTM B928 içinde tanımlanan deniz plakası temperleridir ve her ikisi de yalnızca mukavemete değil, bir korozyon testine bağlıdır. Yüksek magnezyumlu deniz kaliteleri için yazılmışlardır ve 5053'ün B928 satırı yoktur, dolayısıyla 5053-H116 bir standarda karşı satın alabileceğiniz bir şey değildir.
5053'ün Kaynağı: Dolgu Seçimi ve Yumuşak Bölge
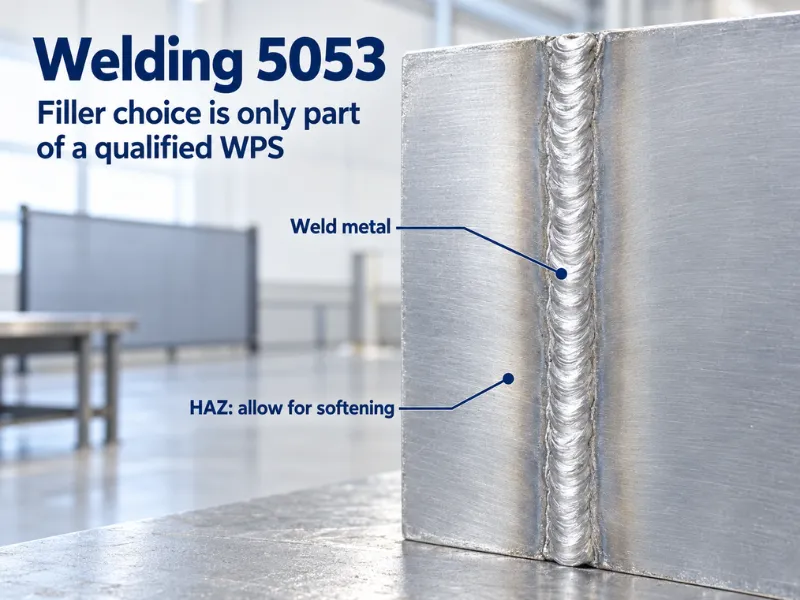
5053, GTAW ve GMAW ile kolayca kaynaklanır ve dolgu kararı tercihe göre değil magnezyum içeriğine göre verilir. Varsayılan olarak ER5356 kullanın veya bağlantı en yüksek kaynak sonrası mukavemet gerektiriyorsa ER5183 kullanın.
Bu alaşımı 4xxx dolgu ile kaynaklamayın. Yaklaşık %3'ün üzerinde magnezyumda alüminyum-silisyum dolgular ötektik erimeyi teşvik eder ve zayıf kaynak sonrası özellikler verir; bu nedenle 5052 genellikle 4043 için üst sınır olarak kabul edilir ve üzerindeki her şey 5xxx dolgu alır.
Tasarım sorunu kaynağın kendisi değil, ısıdan etkilenen bölgedir. Kaynak, dikişin yanındaki ana metali O koşuluna doğru geri tavlar, dolayısıyla oradaki akma dayanımı tavlanmış seviyeye düşer ve orada kalır. Isıl işlemle sertleştirilemediği için alaşımın onu geri kazanacak bir yaşlanma tepkisi yoktur ve tam yeniden çözelti işlemi bir atölye seçeneği değildir. Dikişleri tepe gerilmeden uzağa yerleştirin ve bağlantıyı tavlanmış özelliklere göre tasarlayın.
Pasolar arası sıcaklığı düşük tutun ve ön ısıtmayı atlayın; alaşım ısıyı yeterince hızlı ilettiğinden ön ısıtma çoğunlukla çarpılmadan başka bir şey sağlamaz. Dolgu ile birlikte bir sınır daha gelir: ER5356 ve ER5183'ün her ikisi de %3'ün üzerinde Mg içerir, dolayısıyla kaynak metali ana metalin yüksek sıcaklık tavanını paylaşır. Bağlantının sıcak çalıştığı yerlerde ER5554, bir miktar bağlantı mukavemeti pahasına yığma metali sınırın altında tutar.
65 °C Çizgisi
Yaklaşık 65 °C'nin üzerinde, %3'ten fazla magnezyum içeren alaşımlar tane sınırları boyunca beta fazını (Al3Mg2) kademeli olarak çöktürür. Sonuç, taneler arası saldırıya ve gerilme korozyonlu çatlamaya karşı direncini kaybeden duyarlılaşmış bir mikroyapıdır ve parça daha sonra tekrar soğuk çalışsa bile bu durum geri dönmez.
5053, kayıtlı aralığının tamamı boyunca bu çizginin yanlış tarafında yer alır, çünkü magnezyum tabanı %3,1'dir. Bu, kötü bir döküm veya sıcak bir yaz sorunu değildir; her 5053 tanımı gereği eşiğin üzerindedir.
Durum teorik değil ölçülebilirdir. ASTM G67, nitrik asit maruziyeti sonrası kütle kaybını ölçer ve deniz plakası normalde 15 mg/cm² veya altında kabul edilir. Bu test B928 temperlerine yazılmıştır ve pratik sonuç budur: duyarlılaşmaya dirençli olduğunu kanıtlayabilen kalite 5053 değil, 5083-H116 veya 5083-H321'dir.
Servis sıcaklığı kaçınılmaz olduğunda cevap daha fazla değil daha az magnezyumdur. %2,4–3,0 Mg içeren 5454 ve %2,2–2,8 içeren 5052'nin her ikisi de eşiğin altındadır. Egzoza yakın parçalar, buhar ve sıcak kimyasal servis bu kalite için yanlış uygulamalardır ve aynısı kaynak metali için de geçerlidir.
Şekillendirme ve Büküm Yarıçapı
Magnezyum pekleşme hızını artırır, dolayısıyla 5053 aynı miktarda soğuk işlemde 5052'den daha hızlı sertleşir. Pratikte bu, daha fazla geri yaylanma, daha az kalan süneklik ve herhangi bir temper için daha kısa bir şekillendirme penceresi anlamına gelir.
O veya H32'de şekillendirin, çalışacak alanınız olur. H34 bir panel ve kaplama temperidir ve hafif bir kavisi kabul eder, keskin olanı değil. Daha sert olan her şey düz parça temperidir.
Büküm yarıçapı konusunda yayımlanmış tablolara şüpheyle yaklaşın. 5052 için verilen yarıçaplar aktarılamaz, çünkü alaşım farklı şekilde pekleşir ve geri dönülecek bir 5053 B209 tablosu yoktur. Yarıçapı, çalıştıracağınız temperde gerçek döküm üzerinde bir bükme testiyle kanıtlayın ve sonucu satın alma şartnamesine yazın.
Korozyon ve Yüzey İşlemleri
Deniz suyunda ve deniz atmosferinde 5053 iyi performans gösterir ve magnezyum seviyesi daha yüksek olduğu için çukurlaşma direncinde 5052'den daha iyidir. Daha fazla magnezyum artı manganez ve krom içeren 5083, ile eşdeğer değildir ve 5083'ün daldırma için şart koşulduğu yerlerde ikame olarak satılmamalıdır.
Genel endüstriyel ve tatlı su maruziyeti sorun çıkarmaz. Montaj metalleri karıştırdığında alüminyumu çelik bağlantı elemanlarından ve paslanmazdan izole edin, aksi halde hangi 5xxx kalitesini seçmiş olursanız olun bağlantı korozyona uğrar.
Anodizasyon zayıf noktadır. Bu ailede yüzey kalitesini sınırlayan şey magnezyumdur; 6xxx alaşımına göre daha koyu ve daha az homojen bir kaplama üretir ve düşük demirli bir döküm bu etkiyi ortadan kaldırmaz. Yüzey görünüyorsa ve anodize edilecekse 5005 veya 6063 belirtin. Parça 5053 ise boyayın ve değirmen yüzeyine güvenmek yerine boyamadan önce yüzeyi işlemden geçirin.
5053 Against 5052, 5754 and 5083
| Sınıf | Magnezyum | Standard position | What it decides |
|---|---|---|---|
| 5052 | 2.2–2.8 | Full B209 row, O to H38 | Cheapest route to a guaranteed minimum; adequate for most sheet work |
| 5754 | 2.6–3.6 | Full B209 and EN 573-3 row | The same composition band with a standard behind it |
| 5053 | 3.1–3.9 | Registered, no B209 row | Composition is fixed; the certificate decides the numbers |
| 5083 | 4.0–4.9 | B209, plus B928 marine tempers | The marine and cryogenic grade with a certified corrosion temper |
The comparison that matters is with 5754 alüminyum, not with 5083: the two share a composition band, and 5754 is the version of it that carries an active registration, published property limits and an EN designation. 5083 differs from 5053 by more than magnesium, adding manganese and chromium along with the B928 marine tempers. 5052 sits about a point lower on magnesium, which shows up as a modest strength step rather than a different class of alloy.
Go / No-Go: Where 5053 Stops Working
Go when the specification already calls for 5053 and the paperwork can be enforced. Re-qualifying a drawing to 5754 usually costs more than buying 5053 properly, and in that situation the grade covers marine and industrial fabrication, fuel tanks, chemical and process vessels, truck bodies and welded assemblies, all at service temperatures under 65 °C.
Go when the design has margin and the certificate is the acceptance document. A part sized off the annealed HAZ value with a generous safety factor does not need a published minimum to be safe.
No-go when the drawing requires a guaranteed tensile or yield minimum from a published table. Order 5754 for the same chemistry, or 5052 if the magnesium level is not critical.
No-go when the drawing names a marine corrosion temper. H116 and H321 are 5083 tempers under B928; there is no 5053 equivalent, so that specification has to move to 5083.
No-go above 65 °C in continuous service, and no-go for cosmetic anodizing. Both follow from the magnesium content rather than from how the metal was sourced.
No-go for high-volume machining. 5xxx alloys cut gummy and produce long chips, and 6061-T6 will be cheaper per finished part despite the higher metal price.
Specifying 5053 on the Order
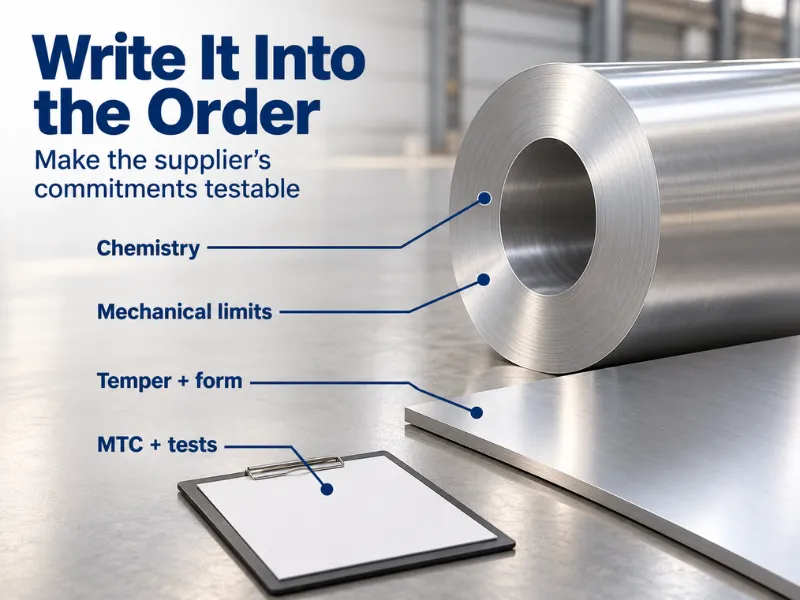
Tam bir satır şöyle okunur: 5053-H32 sheet, 1.5 mm × 1250 mm × coil, chemistry per AA register, mechanical properties on MTC. Six clauses do the work:
- Temper in H-system terms, with the mechanical values that temper is expected to deliver.
- Chemistry reference, naming the register limits so the iron and silicon lines are testable rather than assumed.
- Certificate grade. EN 10204 3.1 is the working minimum: it carries the actual analysis and mechanical results for that heat, signed within the producing works but independent of its production department. It is not a third-party document; 3.2 adds an independent countersignature if the project requires one.
- Form and dimensions, including edge condition and whether the coil is to be supplied at mill width.
- Sensitization test where the part will run warm or immersed, specified as ASTM G67 with the acceptance limit stated on the order.
- Substitution rule. State whether 5754 is acceptable in place of 5053. It usually is, it carries a standard row, and agreeing it in advance prevents a rejected delivery later.
Sonuç
5053 is a real alloy with a narrow registered chemistry and no published property minimum, which makes it a grade for drawings that already name it rather than for open selection. Its trade-off is structural: magnesium at 3.1–3.9% buys pitting resistance and weldability, and the same figure puts every heat above the 65 °C sensitization line with no B928 temper available to fix it.
We supply 5053 sheet, coil and plate to your drawing, with the heat chemistry and mechanical results on the MTC for every order, and low-MOQ custom runs in 10–60 days.
Send the temper, gauge and width, and we will confirm the rolling route and the certificate format before you commit.
Sıkça Sorulan Sorular
Is 5053 available as tread plate?
Not as a standard item. Tread and checker plate is produced in 5052, 5086 and 5754, where the tooling and the pattern rolls already exist. A 5053 pattern would be a custom pass with no published property table behind it, so specify 5754 tread plate and keep the pattern standard.
Can 5053 be used at cryogenic temperatures?
There is no qualification behind it. The 5xxx grades used at low temperature are 5083 and 5086, which carry impact-toughness data and pressure-vessel approvals down to −196 °C. Without that data, 5053 is not a defensible choice for liquefied gas containment, however well it behaves at room temperature.
Does the mill certificate still apply after welding?
Only to the unwelded parent metal. Welding anneals the heat-affected zone toward O condition, so the certified proof strength no longer describes the joint. Design the weld on annealed properties, or qualify the procedure with a weld tensile test and treat that result as the joint’s specification.
What is your minimum order for 5053, and what sizes can you roll?
We run low-MOQ custom production on 5053 in non-stock gauges and widths, typically 10–60 days depending on size and processing. Send the temper, gauge, width and coil weight and we will confirm the quantity, the rolling route and the lead time for that specification.






