


El aluminio 5053 es una chapa y placa de aleación Al-Mg que contiene aproximadamente 3,5% de magnesio. Tiene una composición química registrada pero no tiene una fila actual en la tabla de grados de chapa y placa de la norma ASTM B209, por lo que lo que no tiene es un mínimo de resistencia a la tracción garantizado sobre el cual se pueda diseñar. Ese único hecho determina cómo debe comprarse el grado.
El rango de magnesio se sitúa entre el 5052 y el 5083, de donde provienen su resistencia y su comportamiento frente al agua salada, y hereda el límite de servicio de 65 °C que lleva toda aleación con más del 3% de Mg. Lo que también lleva consigo es un problema documental que ningún otro grado de la serie 5xxx tiene: el certificado es el único lugar donde existen sus valores numéricos.
Qué es el 5053 y qué no fija la norma
El 5053 es una aleación de aluminio-magnesio no tratable térmicamente. Sus límites de composición están registrados en la Aluminum Association, por lo que el número tiene un significado fijo y el grado es real. Lo que el 5053 no tiene es una fila en la tabla actual de grados de chapa y placa de la norma ASTM B209, y esa es la parte que importa en el momento de la compra.
La ausencia de una fila en B209 significa que no hay una escala de temple estándar para el grado ni mínimos publicados de tracción, límite elástico o alargamiento. Tampoco existe una designación EN 573-3 con la que hacer referencia cruzada, y el registro europeo activo más cercano para esta banda de composición es EN AW-5754, o AlMg3.
Nada de eso hace que el metal sea inutilizable. Traslada la garantía de la norma al laminador: la colada que se recibe es lo que dice el certificado. Un pedido de 5053 es tan sólido como el MTC que lo acompaña, y ese es el documento sobre el que hay que negociar antes del precio.
Composición química registrada: lea primero la línea del hierro
Los límites registrados para el 5053 son estrechos, y el más estrecho de todos es el que los compradores pasan por alto.
| Elemento | 5053 (registrado) | 5052 | 5754 | 5083 |
|---|---|---|---|---|
| Magnesio | 3.1–3.9 | 2.2–2.8 | 2.6–3.6 | 4.0–4.9 |
| Manganeso | 0.03–0.10 | ≤0,10 | ≤0,50 | 0.40–1.0 |
| Hierro + Silicio | ≤0,03 combinado | Fe ≤0,40, Si ≤0,25 | Fe ≤0,40, Si ≤0,40 | Fe ≤0,40, Si ≤0,40 |
| Cobre | 0.03–0.10 | ≤0,10 | ≤0,10 | ≤0,10 |
| Cromo | — | 0.15–0.35 | ≤0,30 | 0.05–0.25 |
| Titanio | ≤0,02 | — | ≤0.15 | ≤0.15 |
| Base | Registro de composición de aleaciones forjadas de la AA | ASTM B209 | ASTM B209 | ASTM B209 |
Lea la línea del hierro antes que cualquier otra cosa. Los límites registrados restringen el hierro y el silicio a 0,03% combinado, más de diez veces más estricto que los grados de chapa 5xxx de la B209, por lo que un certificado que muestre 0,25% de Fe está describiendo una composición diferente — no necesariamente defectuosa, pero tampoco la aleación registrada. Fije los límites de composición por escrito antes del pedido en lugar de discutir sobre el certificado después de la entrega.
La resistencia de este grado proviene del certificado
La resistencia en esta aleación proviene del endurecimiento por solución sólida del magnesio más el endurecimiento por deformación del trabajo en frío. No hay endurecimiento por precipitación, por lo que no existe tratamiento térmico que la aumente ni curva de envejecimiento que esperar.
| Grado y temple | Tracción mínima | Límite elástico mínimo | Fuente del mínimo |
|---|---|---|---|
| 5052-H32 | 215 MPa | 160 MPa | ASTM B209 |
| 5053-H32 | Ninguno publicado | Ninguno publicado | Certificado de colada del laminador |
| 5083-H116 | 305 MPa | 215 MPa | ASTM B928 |
Utilice los dos extremos de esa tabla como referencias, no como un valor del 5053. El grado hereda la composición química entre ellos, no ninguno de los mínimos, por lo que una cotización que le cite las cifras del 5052 está cotizando una aleación diferente. Solicite tracción, límite elástico y alargamiento en el certificado y verifíquelos contra la ficha técnica que aprobó antes de realizar el pedido.
Dimensionar una pieza antes de que exista un certificado es el caso incómodo. Diseñe según el mínimo del 5052-H32 y trate lo que entregue la colada de 5053 como margen; eso mantiene el cálculo conservador y evita apoyarlo en un número que nadie ha publicado.
Temples que realmente se pueden comprar
El sistema H describe lo que se hizo al metal. H1x es endurecido por deformación únicamente, H2x es endurecido por deformación y luego recocido parcialmente, y H3x es endurecido por deformación y estabilizado contra el envejecimiento natural.
En una ruta de laminación 5xxx, los estados de suministro utilizables son O, H32, H34 y H111 para chapa, y O y H112 para placa. Los temples de máxima dureza existen en el sistema pero dejan de aportar valor aquí: la resistencia de prueba adicional es real, y desaparece junto a una soldadura, porque la zona afectada por el calor se recuece de vuelta hacia O sin importar qué temple duro se haya comprado. En una pieza que se conforma, esa misma dureza deja demasiado poco alargamiento para trabajar.
H116 y H321 merecen una advertencia aparte. Ambos son temples de placa marina definidos dentro de la norma ASTM B928, y ambos están vinculados a un ensayo de corrosión más que a la resistencia únicamente. Fueron redactados para los grados marinos de alto magnesio, y el 5053 no tiene fila en la B928, por lo que el 5053-H116 no es algo que se pueda comprar contra una norma.
Soldadura del 5053: elección del material de aporte y la zona blanda
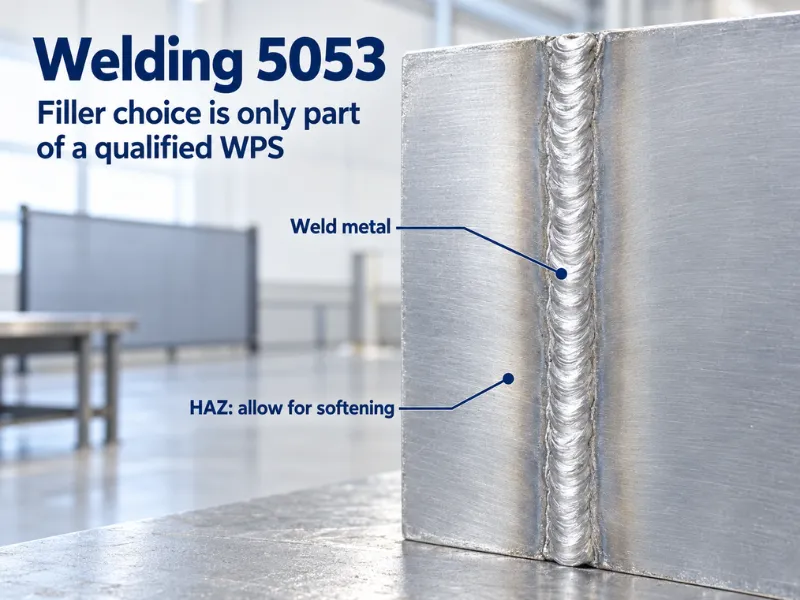
El 5053 se suelda fácilmente con GTAW y GMAW, y la decisión del material de aporte se resuelve por el contenido de magnesio y no por preferencia. Utilice ER5356 como opción predeterminada, o ER5183 donde la unión requiera la mayor resistencia en estado soldado.
No suelde esta aleación con un material de aporte 4xxx. Por encima de aproximadamente el 3% de magnesio, los materiales de aporte de aluminio-silicio promueven la fusión eutéctica y dan propiedades deficientes en estado soldado, razón por la cual el 5052 se considera generalmente como el límite superior para el 4043 y todo lo que está por encima lleva un material de aporte 5xxx.
La zona afectada por el calor es el problema de diseño, no la soldadura en sí. La soldadura recuece el metal base junto al cordón de vuelta hacia la condición O, por lo que la resistencia de prueba allí cae al nivel de recocido y permanece así. Al no ser tratable térmicamente, la aleación no tiene respuesta de envejecimiento para restaurarla, y un tratamiento completo de re-disolución no es una opción de taller. Ubique las costuras lejos de la tensión máxima y diseñe la unión según las propiedades en estado recocido.
Mantenga baja la temperatura entre pasadas y omita el precalentamiento; la aleación conduce el calor lo suficientemente rápido como para que el precalentamiento principalmente genere distorsión. Un límite más acompaña al material de aporte: tanto el ER5356 como el ER5183 están por encima del 3% de Mg, por lo que el metal de soldadura comparte el techo de temperatura elevada del metal base. Donde la unión opere en caliente, el ER5554 mantiene el depósito por debajo del límite a costa de cierta resistencia en la unión.
La línea de 65 °C
Por encima de aproximadamente 65 °C, las aleaciones con más del 3% de magnesio precipitan progresivamente la fase beta (Al3Mg2) a lo largo de los límites de grano. El resultado es una microestructura sensibilizada que pierde resistencia al ataque intergranular y a la fisuración por corrosión bajo tensión, y no se recupera si la pieza posteriormente vuelve a operar en frío.
El 5053 se sitúa en el lado incorrecto de esa línea en todo su rango registrado, porque el mínimo de magnesio es del 3,1%. Esto no es una cuestión de una colada defectuosa o un verano caluroso; todo 5053 está por encima del umbral por definición.
La condición es medible en lugar de teórica. La norma ASTM G67 mide la pérdida de masa tras la exposición a ácido nítrico, y la placa marina normalmente se acepta con 15 mg/cm² o menos. Ese ensayo está incorporado en los temples de la B928, que es la consecuencia práctica: el grado que puede demostrar que es resistente a la sensibilización es el 5083-H116 o el 5083-H321, no el 5053.
Donde la temperatura de servicio sea inevitable, la respuesta es menos magnesio en lugar de más. El 5454 con 2,4–3,0% de Mg y el 5052 con 2,2–2,8% están ambos por debajo del umbral. Las piezas adyacentes a escapes, el vapor y el servicio químico en caliente son la aplicación incorrecta para este grado, y lo mismo se aplica a su metal de soldadura.
Conformado y radio de curvatura
El magnesio eleva la tasa de endurecimiento por deformación, por lo que el 5053 se endurece más rápido que el 5052 con la misma cantidad de trabajo en frío. En la práctica, eso significa más recuperación elástica, menos ductilidad remanente y una ventana de conformado más corta para cualquier temple dado.
Conforme en O o H32 y tendrá margen de trabajo. El H34 es un temple para paneles y revestimientos y aceptará una curva suave, no una pronunciada. Cualquier temple más duro es un temple para piezas planas.
En cuanto al radio de curvatura, sea escéptico con las tablas publicadas. Los radios citados para el 5052 no son transferibles, porque la aleación se endurece por deformación de manera diferente, y no hay una tabla B209 para el 5053 a la que recurrir. Compruebe el radio con un ensayo de doblado sobre la colada real en el temple que va a utilizar, y escriba el resultado en la especificación de compra.
Corrosión y acabado
En agua de mar y atmósfera marina, el 5053 se comporta bien, y mejor que el 5052 en resistencia a la picadura porque el nivel de magnesio es mayor. No es equiparable al 5083, que lleva más magnesio además de manganeso y cromo, y no debe venderse como sustituto donde se especificó el 5083 para inmersión.
La exposición industrial general y al agua dulce no presenta problemas. Donde el conjunto mezcle metales, aísle el aluminio de los sujetadores de acero y del acero inoxidable, o la unión se corroerá independientemente de qué grado 5xxx se haya elegido.
El anodizado es el punto débil. El magnesio es lo que limita la calidad del acabado en esta familia, produciendo un recubrimiento más oscuro y menos uniforme que una aleación 6xxx, y una colada con bajo hierro no elimina ese efecto. Si la cara es visible y va anodizada, especifique 5005 o 6063. Si la pieza es 5053, píntela, y trate la superficie antes de pintar en lugar de confiar en el acabado del laminador.
5053 frente a 5052, 5754 y 5083
| Grado | Magnesio | Posición estándar | Qué decide |
|---|---|---|---|
| 5052 | 2.2–2.8 | Fila completa B209, O a H38 | La ruta más económica a un mínimo garantizado; adecuada para la mayoría de trabajos con chapa |
| 5754 | 2.6–3.6 | Fila completa B209 y EN 573-3 | La misma banda de composición con una norma que la respalde |
| 5053 | 3.1–3.9 | Registrada, sin fila B209 | La composición es fija; el certificado decide los números |
| 5083 | 4.0–4.9 | B209, más los temples marinos B928 | El grado marino y criogénico con un temple de corrosión certificado |
La comparación que importa es con Aluminio 5754, no con 5083: ambos comparten una banda de composición, y 5754 es la versión que lleva un registro activo, límites de propiedades publicados y una designación EN. 5083 se diferencia de 5053 por más que el magnesio, añadiendo manganeso y cromo junto con los temples marinos B928. 5052 se sitúa aproximadamente un punto por debajo en magnesio, lo que se manifiesta como un escalón moderado de resistencia rather than una clase diferente de aleación.
Go / No-Go: Dónde deja de funcionar el 5053
Go cuando la especificación ya exige 5053 y la documentación puede hacerse cumplir. Recalificar un plano a 5754 normalmente cuesta más que comprar 5053 correctamente, y en esa situación el grado cubre fabricación marina e industrial, tanques de combustible, recipientes químicos y de proceso, carrocerías de camión y conjuntos soldados, todo a temperaturas de servicio inferiores a 65 °C.
Go cuando el diseño tiene margen y el certificado es el documento de aceptación. Una pieza dimensionada a partir del valor de HAZ recocido con un factor de seguridad generoso no necesita un mínimo publicado para ser segura.
No-go cuando el plano exige un mínimo garantizado de tracción o de fluencia de una tabla publicada. Pedir 5754 para la misma química, o 5052 si el nivel de magnesio no es crítico.
No-go cuando el plano nombra un temple de corrosión marino. H116 y H321 son temples de 5083 bajo B928; no existe equivalente en 5053, por lo que esa especificación tiene que pasar a 5083.
No-go por encima de 65 °C en servicio continuo, y no-go para anodizado cosmético. Ambos se derivan del contenido de magnesio rather than de cómo se obtuvo el metal.
No-go para mecanizado de alto volumen. Las aleaciones 5xxx se cortan pegajosas y producen virutas largas, y el 6061-T6 será más económico por pieza terminada a pesar del mayor precio del metal.
Especificar 5053 en el pedido
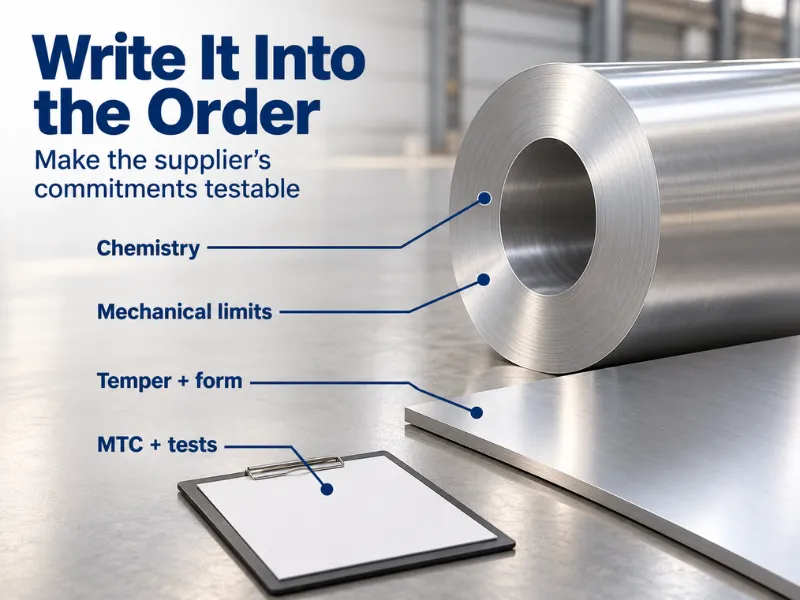
Una línea completa se lee: Chapa 5053-H32, 1,5 mm × 1250 mm × bobina, química según registro AA, propiedades mecánicas en MTC. Seis cláusulas hacen el trabajo:
- Temple en términos del sistema H, con los valores mecánicos que se espera que entregue ese temple.
- Referencia de química, nombrando los límites del registro para que las líneas de hierro y silicio sean verificables rather than supuestas.
- Grado del certificado. EN 10204 3.1 es el mínimo operativo: lleva el análisis real y los resultados mecánicos de esa colada, firmado dentro de la planta productora pero independiente de su departamento de producción. No es un documento de terceros; 3.2 añade una firma independiente si el proyecto lo requiere.
- Forma y dimensiones, incluyendo la condición de borde y si la bobina se suministra a ancho de laminador.
- Ensayo de sensibilización donde la pieza vaya a operar en caliente o sumergida, especificado como ASTM G67 con el límite de aceptación indicado en el pedido.
- Regla de sustitución. Indicar si 5754 es aceptable en lugar de 5053. Normalmente lo es, lleva una fila estándar, y acordarlo por adelantado evita una entrega rechazada posteriormente.
Conclusión
5053 es una aleación real con una química registrada estrecha y sin mínimo de propiedades publicado, lo que la convierte en un grado para planos que ya la nombran rather than para selección abierta. Su compromiso es estructural: el magnesio en 3,1–3,9% aporta resistencia a la picadura y soldabilidad, y la misma cifra sitúa cada colada por encima de la línea de sensibilización de 65 °C sin ningún temple B928 disponible para corregirlo.
Suministramos chapa, bobina y placa de 5053 según su plano, con la química de colada y los resultados mecánicos en el MTC para cada pedido, y producciones personalizadas de bajo MOQ en 10–60 días.
Envíe el temple, el espesor y el ancho, y confirmaremos la ruta de laminación y el formato del certificado antes de que se comprometa.
Preguntas frecuentes
¿Está disponible el 5053 como chapa antideslizante?
No como artículo estándar. La chapa antideslizante y lagrimada se produce en 5052, 5086 y 5754, donde ya existen los utillajes y los rodillos de relieve. Un relieve en 5053 sería una pasada personalizada sin tabla de propiedades publicada que lo respalde, así que especifique chapa antideslizante 5754 y mantenga el relieve estándar.
¿Puede usarse el 5053 a temperaturas criogénicas?
No hay cualificación que lo respalde. Los grados 5xxx usados a baja temperatura son 5083 y 5086, que llevan datos de tenacidad al impacto y aprobaciones para recipientes a presión hasta −196 °C. Sin esos datos, el 5053 no es una elección defendible para contención de gas licuado, por bien que se comporte a temperatura ambiente.
¿Sigue aplicándose el certificado de laminador después de soldar?
Solo al metal base no soldado. La soldadura recuece la zona afectada por el calor hacia la condición O, por lo que la resistencia de prueba certificada ya no describe la unión. Diseñe la soldadura con propiedades recocidas, o cualifique el procedimiento con un ensayo de tracción de soldadura y trate ese resultado como la especificación de la unión.
¿Cuál es su pedido mínimo para 5053, y qué tamaños pueden laminar?
Realizamos producción personalizada de bajo MOQ en 5053 en espesores y anchos no estándar, típicamente 10–60 días según el tamaño y el procesamiento. Envíe el temple, el espesor, el ancho y el peso de bobina y confirmaremos la cantidad, la ruta de laminación y el plazo de entrega para esa especificación.






