


5053 aluminum — это лист и плита из сплава Al-Mg с содержанием магния примерно 3,5%. Он имеет зарегистрированный химический состав, но в настоящее время отсутствует в таблице марок листа и плиты ASTM B209, поэтому чего у него нет, так это гарантированного минимального предела прочности при растяжении, на который можно было бы рассчитывать при проектировании. Этот единственный факт определяет, как эту марку нужно закупать.
Диапазон содержания магния находится между 5052 и 5083, откуда берутся его прочность и поведение в морской воде, и он наследует предельную рабочую температуру 65 °C, присущую любому сплаву с содержанием Mg выше 3%. Что он также наследует, так это проблему с документацией, которой нет ни у одной другой марки серии 5xxx: сертификат — единственное место, где существуют его числовые значения.
Что такое 5053 и что стандарт не фиксирует
5053 — это термически неупрочняемый алюминиево-магниевый сплав. Его пределы по составу зарегистрированы в Aluminum Association, поэтому номер имеет фиксированное значение и марка является реальной. Чего у 5053 нет, так это строки в действующей таблице марок листа и плиты ASTM B209, и именно это имеет значение в момент закупки.
Отсутствие строки в B209 означает отсутствие стандартной линейки состояний поставки для данной марки и отсутствие опубликованных минимальных значений предела прочности при растяжении, предела текучести и удлинения. Также отсутствует обозначение по EN 573-3 для перекрёстной ссылки, и ближайшая действующая европейская регистрация для этого диапазона состава — EN AW-5754, или AlMg3.
Ничто из этого не делает металл непригодным для использования. Это переносит гарантию со стандарта на завод: та плавка, которую вы получаете, соответствует тому, что указано в сертификате. Заказ на 5053 настолько надёжен, насколько надёжен сопровождающий его MTC (сертификат качества материала), и именно этот документ нужно согласовывать до обсуждения цены.
Зарегистрированный химический состав: сначала читайте строку железа
Зарегистрированные пределы для 5053 узкие, и самый узкий из них — тот, который покупатели пропускают.
| Элемент | 5053 (зарегистрированный) | 5052 | 5754 | 5083 |
|---|---|---|---|---|
| Магний | 3.1–3.9 | 2.2–2.8 | 2.6–3.6 | 4.0–4.9 |
| Марганцовка | 0.03–0.10 | ≤0,10 | ≤0,50 | 0.40–1.0 |
| Железо + кремний | ≤0,03 в сумме | Fe ≤0,40, Si ≤0,25 | Fe ≤0,40, Si ≤0,40 | Fe ≤0,40, Si ≤0,40 |
| Медь | 0.03–0.10 | ≤0,10 | ≤0,10 | ≤0,10 |
| Хром | — | 0.15–0.35 | ≤0,30 | 0.05–0.25 |
| Титан | ≤0,02 | — | ≤0,15 | ≤0,15 |
| Основание | Регистр составов деформируемых сплавов AA | ASTM B209 | ASTM B209 | ASTM B209 |
Читайте строку железа прежде всего остального. Зарегистрированные пределы ограничивают содержание железа и кремния до 0,03% в сумме — более чем в десять раз строже, чем у марок листа серии 5xxx в B209, поэтому сертификат, показывающий 0,25% Fe, описывает другой состав — не обязательно дефектный, но и не зарегистрированный сплав. Зафиксируйте пределы химического состава в письменном виде до заказа, а не спорьте о сертификате после поставки.
Прочность этой марки определяется сертификатом
Прочность в этом сплаве обеспечивается твёрдорастворным упрочнением от магния плюс деформационным упрочнением от холодной обработки. Дисперсионного твердения нет, поэтому нет ни термообработки, которая бы её повышала, ни кривой старения, которую нужно ждать.
| Марка и состояние | Минимальный предел прочности при растяжении | Минимальный предел текучести | Источник минимального значения |
|---|---|---|---|
| 5052-H32 | 215 МПа | 160 МПа | ASTM B209 |
| 5053-H32 | Не опубликовано | Не опубликовано | Сертификат завода на плавку |
| 5083-H116 | 305 МПа | 215 МПа | ASTM B928 |
Используйте оба конца этой таблицы как ориентиры, а не как значение для 5053. Марка наследует химический состав между ними, а не какой-либо из минимумов, поэтому коммерческое предложение, в котором вам приводят цифры 5052, предлагает другой сплав. Запрашивайте предел прочности при растяжении, предел текучести и удлинение в сертификате и сверяйте их с техническим паспортом, который вы утвердили до размещения заказа.
Расчёт детали до появления сертификата — это неудобный случай. Проектируйте по минимальным значениям 5052-H32 и рассматривайте всё, что даёт плавка 5053, как запас; это сохраняет расчёт консервативным и позволяет избежать опоры на число, которое никто не публиковал.
Состояния поставки, которые вы действительно можете купить
Система H описывает, что было сделано с металлом. H1x — только деформационное упрочнение, H2x — деформационное упрочнение с последующим частичным отжигом, H3x — деформационное упрочнение и стабилизация против естественного старения.
На прокатном маршруте для серии 5xxx доступные состояния поставки: O, H32, H34 и H111 для листа, O и H112 для плиты. Полностью нагартованные состояния существуют в системе, но здесь перестают себя оправдывать: дополнительный предел текучести реален, и он исчезает рядом со сварным швом, потому что зона термического влияния отжигается обратно к состоянию O независимо от того, какое твёрдое состояние вы купили. На детали, которая подвергается формовке, та же твёрдость оставляет слишком мало удлинения для работы.
H116 и H321 заслуживают отдельного предупреждения. Оба являются морскими состояниями для плиты, определёнными в ASTM B928, и оба привязаны к коррозионному испытанию, а не только к прочности. Они были написаны для морских марок с высоким содержанием магния, а у 5053 нет строки в B928, поэтому 5053-H116 — это не то, что можно купить по стандарту.
Сварка 5053: выбор присадочного материала и мягкая зона
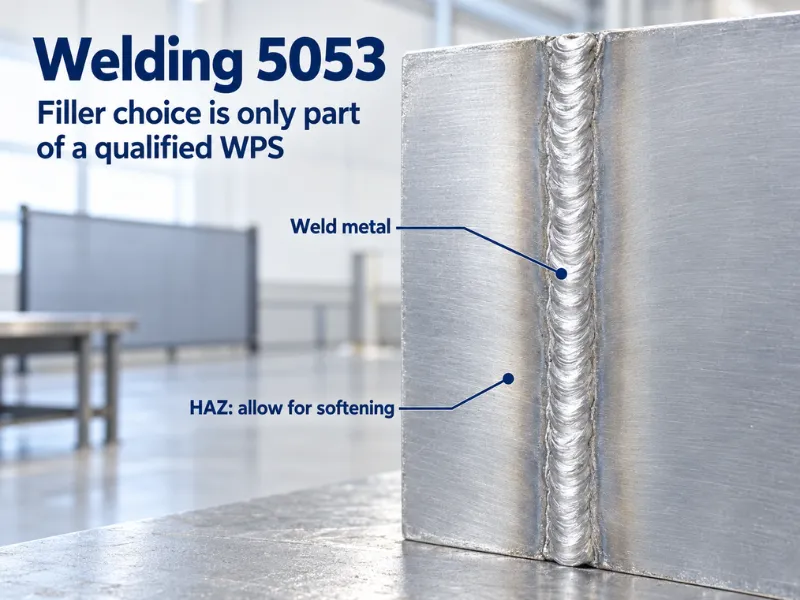
5053 хорошо сваривается методами GTAW и GMAW, и выбор присадочного материала определяется содержанием магния, а не предпочтениями. Используйте ER5356 по умолчанию или ER5183 там, где соединение требует максимальной прочности в состоянии после сварки.
Не сваривайте этот сплав присадочным материалом 4xxx. При содержании магния выше примерно 3% алюминиево-кремниевые присадочные материалы способствуют эвтектическому плавлению и дают плохие свойства после сварки, поэтому 5052 обычно считается верхним пределом для 4043, а всё, что выше, требует присадочного материала 5xxx.
Зона термического влияния — это проблема проектирования, а не сам шов. Сварка отжигает основной металл рядом с валиком обратно к состоянию O, поэтому предел текучести там падает до отожжённого уровня и остаётся таким. Будучи термически неупрочняемым, сплав не имеет отклика на старение для его восстановления, а полная повторная закалка с нагревом не является цеховой опцией. Располагайте швы вдали от зон пиковых напряжений и проектируйте соединение по свойствам отожжённого металла.
Поддерживайте низкую температуру между проходами и не применяйте предварительный подогрев; сплав отводит тепло достаточно быстро, что предварительный подогрев в основном приводит к деформации. С присадочным материалом связан ещё один предел: ER5356 и ER5183 оба содержат более 3% Mg, поэтому металл шва разделяет высокотемпературный потолок основного металла. Там, где соединение работает при высокой температуре, ER5554 удерживает наплавленный металл ниже порога ценой некоторого снижения прочности соединения.
Линия 65 °C
Выше примерно 65 °C сплавы с содержанием магния более 3% прогрессивно выделяют бета-фазу (Al3Mg2) по границам зёрен. Результат — сенсибилизированная микроструктура, которая теряет стойкость к межкристаллитной коррозии и к коррозионному растрескиванию под напряжением, и она не восстанавливается, если деталь позже снова работает при низкой температуре.
5053 находится на неправильной стороне этой линии во всём своём зарегистрированном диапазоне, поскольку нижний предел содержания магния составляет 3,1%. Это не вопрос плохой плавки или жаркого лета; каждая 5053 по определению выше порога.
Это состояние измеримо, а не теоретично. ASTM G67 измеряет потерю массы после воздействия азотной кислоты, и морская плита обычно принимается при 15 мг/см² или ниже. Этот тест вписан в состояния B928, что является практическим следствием: марка, которая может доказать стойкость к сенсибилизации, — это 5083-H116 или 5083-H321, а не 5053.
Там, где рабочая температура неизбежна, ответ — меньше магния, а не больше. 5454 с 2,4–3,0% Mg и 5052 с 2,2–2,8% оба находятся ниже порога. Детали рядом с выхлопом, пар и горячие химические среды — неправильное применение для этой марки, и то же самое относится к её металлу шва.
Формовка и радиус гиба
Магний повышает скорость деформационного упрочнения, поэтому 5053 упрочняется быстрее, чем 5052, при одинаковой степени холодной деформации. На практике это означает большее пружинение, меньшую остаточную пластичность и более узкое окно формовки для любого заданного состояния.
Формуйте в состоянии O или H32, и у вас будет запас для работы. H34 — это состояние для панелей и облицовки, и оно выдержит плавный изгиб, но не острый. Всё более твёрдое — это состояние для плоских деталей.
Что касается радиуса гиба, относитесь к опубликованным таблицам скептически. Радиусы, указанные для 5052, не переносятся, потому что сплав упрочняется по-другому, и нет таблицы B209 для 5053, на которую можно опереться. Подтвердите радиус испытанием на гиб на фактической плавке в том состоянии, в котором будете работать, и внесите результат в закупочную спецификацию.
Коррозия и отделка
В морской воде и морской атмосфере 5053 показывает хорошие результаты и превосходит 5052 по стойкости к питтинговой коррозии, поскольку содержание магния выше. Он не равен 5083, который содержит больше магния плюс марганец и хром, и его не следует продавать как заменитель там, где для погружения был указан 5083.
Общепромышленная эксплуатация и воздействие пресной воды не создают проблем. Там, где в сборке сочетаются разные металлы, изолируйте алюминий от стального крепежа и от нержавеющей стали, иначе соединение будет корродировать независимо от того, какую марку 5xxx вы выбрали.
Анодирование — слабое место. Именно магний ограничивает качество отделки в этом семействе, давая более тёмное и менее равномерное покрытие, чем у сплава 6xxx, и плавка с низким содержанием железа не устраняет этот эффект. Если лицевая поверхность видима и анодируется, указывайте 5005 или 6063. Если деталь из 5053, окрашивайте её и обрабатывайте поверхность перед покраской, а не полагайтесь на заводскую отделку.
5053 Against 5052, 5754 and 5083
| Класс | Магний | Standard position | What it decides |
|---|---|---|---|
| 5052 | 2.2–2.8 | Full B209 row, O to H38 | Cheapest route to a guaranteed minimum; adequate for most sheet work |
| 5754 | 2.6–3.6 | Full B209 and EN 573-3 row | The same composition band with a standard behind it |
| 5053 | 3.1–3.9 | Registered, no B209 row | Composition is fixed; the certificate decides the numbers |
| 5083 | 4.0–4.9 | B209, plus B928 marine tempers | The marine and cryogenic grade with a certified corrosion temper |
The comparison that matters is with Алюминий 5754, not with 5083: the two share a composition band, and 5754 is the version of it that carries an active registration, published property limits and an EN designation. 5083 differs from 5053 by more than magnesium, adding manganese and chromium along with the B928 marine tempers. 5052 sits about a point lower on magnesium, which shows up as a modest strength step rather than a different class of alloy.
Go / No-Go: Where 5053 Stops Working
Go when the specification already calls for 5053 and the paperwork can be enforced. Re-qualifying a drawing to 5754 usually costs more than buying 5053 properly, and in that situation the grade covers marine and industrial fabrication, fuel tanks, chemical and process vessels, truck bodies and welded assemblies, all at service temperatures under 65 °C.
Go when the design has margin and the certificate is the acceptance document. A part sized off the annealed HAZ value with a generous safety factor does not need a published minimum to be safe.
No-go when the drawing requires a guaranteed tensile or yield minimum from a published table. Order 5754 for the same chemistry, or 5052 if the magnesium level is not critical.
No-go when the drawing names a marine corrosion temper. H116 and H321 are 5083 tempers under B928; there is no 5053 equivalent, so that specification has to move to 5083.
No-go above 65 °C in continuous service, and no-go for cosmetic anodizing. Both follow from the magnesium content rather than from how the metal was sourced.
No-go for high-volume machining. 5xxx alloys cut gummy and produce long chips, and 6061-T6 will be cheaper per finished part despite the higher metal price.
Specifying 5053 on the Order
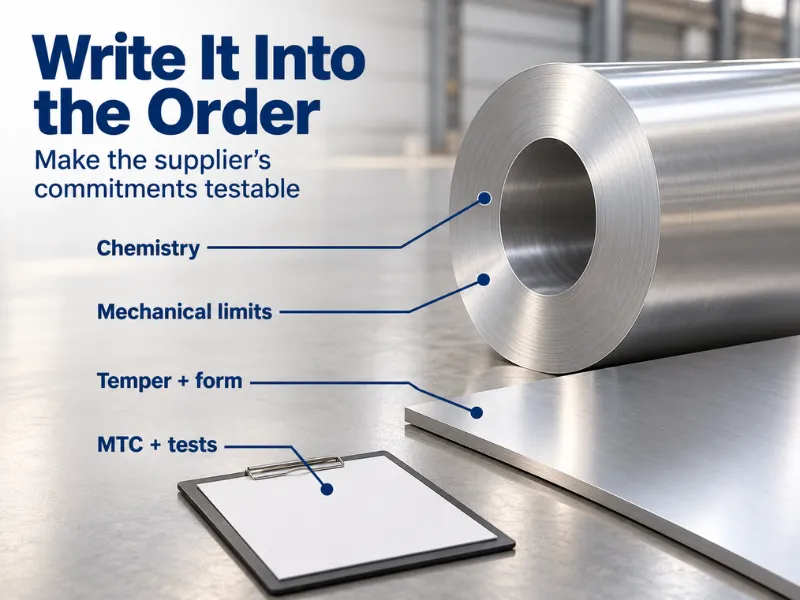
Полная строка выглядит так: 5053-H32 sheet, 1.5 mm × 1250 mm × coil, chemistry per AA register, mechanical properties on MTC. Six clauses do the work:
- Temper in H-system terms, with the mechanical values that temper is expected to deliver.
- Chemistry reference, naming the register limits so the iron and silicon lines are testable rather than assumed.
- Certificate grade. EN 10204 3.1 is the working minimum: it carries the actual analysis and mechanical results for that heat, signed within the producing works but independent of its production department. It is not a third-party document; 3.2 adds an independent countersignature if the project requires one.
- Form and dimensions, including edge condition and whether the coil is to be supplied at mill width.
- Sensitization test where the part will run warm or immersed, specified as ASTM G67 with the acceptance limit stated on the order.
- Substitution rule. State whether 5754 is acceptable in place of 5053. It usually is, it carries a standard row, and agreeing it in advance prevents a rejected delivery later.
Заключение
5053 is a real alloy with a narrow registered chemistry and no published property minimum, which makes it a grade for drawings that already name it rather than for open selection. Its trade-off is structural: magnesium at 3.1–3.9% buys pitting resistance and weldability, and the same figure puts every heat above the 65 °C sensitization line with no B928 temper available to fix it.
We supply 5053 sheet, coil and plate to your drawing, with the heat chemistry and mechanical results on the MTC for every order, and low-MOQ custom runs in 10–60 days.
Send the temper, gauge and width, and we will confirm the rolling route and the certificate format before you commit.
Часто задаваемые вопросы
Is 5053 available as tread plate?
Not as a standard item. Tread and checker plate is produced in 5052, 5086 and 5754, where the tooling and the pattern rolls already exist. A 5053 pattern would be a custom pass with no published property table behind it, so specify 5754 tread plate and keep the pattern standard.
Can 5053 be used at cryogenic temperatures?
There is no qualification behind it. The 5xxx grades used at low temperature are 5083 and 5086, which carry impact-toughness data and pressure-vessel approvals down to −196 °C. Without that data, 5053 is not a defensible choice for liquefied gas containment, however well it behaves at room temperature.
Does the mill certificate still apply after welding?
Only to the unwelded parent metal. Welding anneals the heat-affected zone toward O condition, so the certified proof strength no longer describes the joint. Design the weld on annealed properties, or qualify the procedure with a weld tensile test and treat that result as the joint’s specification.
What is your minimum order for 5053, and what sizes can you roll?
We run low-MOQ custom production on 5053 in non-stock gauges and widths, typically 10–60 days depending on size and processing. Send the temper, gauge, width and coil weight and we will confirm the quantity, the rolling route and the lead time for that specification.






