


Il 5053 è una lega di alluminio-magnesio in lastre e piastre con circa il 3,5% di magnesio. Ha una composizione chimica registrata ma nessuna riga attuale nella tabella ASTM B209 delle leghe in lastre e piastre, quindi ciò che non ha è un minimo di resistenza a trazione garantito su cui poter dimensionare. Questo singolo fatto decide come la lega deve essere acquistata.
L'intervallo di magnesio si colloca tra il 5052 e il 5083, da cui derivano la sua resistenza e il suo comportamento in acqua salata, ed eredita il limite di servizio di 65 °C che ogni lega con oltre il 3% di Mg presenta. Ciò che presenta anche è un problema documentale che nessun'altra lega della serie 5xxx ha: il certificato è l'unico luogo in cui esistono i suoi valori numerici.
Che cos'è il 5053 e cosa non fissa la norma
Il 5053 è una lega di alluminio-magnesio non trattabile termicamente. I suoi limiti di composizione sono registrati presso l'Aluminum Association, quindi il numero ha un significato fisso e la lega è reale. Ciò che il 5053 non ha è una riga nella tabella attuale ASTM B209 delle leghe in lastre e piastre, e questa è la parte che conta al momento dell'acquisto.
Nessuna riga B209 significa nessuna scala di tempra standard per la lega e nessun minimo pubblicato di resistenza a trazione, snervamento o allungamento. Non esiste nemmeno una designazione EN 573-3 a cui fare riferimento incrociato, e la registrazione europea attiva più vicina per questa fascia di composizione è EN AW-5754, ovvero AlMg3.
Nulla di tutto ciò rende il metallo inutilizzabile. Sposta la garanzia dalla norma al laminatoio: la colata che si riceve è ciò che il certificato dichiara. Un ordine di 5053 vale quanto il MTC che lo accompagna, e quello è il documento su cui negoziare prima del prezzo.
Composizione chimica registrata: leggere prima la riga del ferro
I limiti registrati per il 5053 sono ristretti, e il più ristretto è quello che gli acquirenti saltano.
| Elemento | 5053 (registrato) | 5052 | 5754 | 5083 |
|---|---|---|---|---|
| Magnesio | 3.1–3.9 | 2.2–2.8 | 2.6–3.6 | 4.0–4.9 |
| Manganese | 0.03–0.10 | ≤0,10 | ≤0,50 | 0.40–1.0 |
| Ferro + Silicio | ≤0,03 combinati | Fe ≤0,40, Si ≤0,25 | Fe ≤0,40, Si ≤0,40 | Fe ≤0,40, Si ≤0,40 |
| Rame | 0.03–0.10 | ≤0,10 | ≤0,10 | ≤0,10 |
| Cromo | — | 0.15–0.35 | ≤0,30 | 0.05–0.25 |
| Titanio | ≤0,02 | — | ≤0,15 | ≤0,15 |
| Base | Registro delle composizioni per deformazione AA | ASTM B209 | ASTM B209 | ASTM B209 |
Leggere la riga del ferro prima di tutto il resto. I limiti registrati contengono ferro e silicio a 0,03% combinati, oltre dieci volte più stretti delle leghe in lastre 5xxx della B209, quindi un certificato che mostra 0,25% di Fe descrive una composizione diversa — non necessariamente difettosa, ma nemmeno la lega registrata. Fissare per iscritto i limiti chimici prima dell'ordine anziché discutere sul certificato dopo la consegna.
La resistenza su questa lega deriva dal certificato
La resistenza in questa lega è data dall'irrobustimento per soluzione solida del magnesio più l'incrudimento da lavorazione a freddo. Non c'è indurimento per precipitazione, quindi non esiste trattamento termico che la aumenti né curva di invecchiamento da attendere.
| Lega e tempra | Trazione minima | Snervamento minimo | Fonte del minimo |
|---|---|---|---|
| 5052-H32 | 215 MPa | 160 MPa | ASTM B209 |
| 5053-H32 | Nessuno pubblicato | Nessuno pubblicato | Certificato di colata del laminatoio |
| 5083-H116 | 305 MPa | 215 MPa | ASTM B928 |
Usare i due estremi di quella tabella come riferimenti, non come valore del 5053. La lega eredita la chimica tra di essi, non l'uno o l'altro minimo, quindi un'offerta che cita i valori del 5052 sta citando una lega diversa. Richiedere trazione, snervamento e allungamento sul certificato e verificarli rispetto alla scheda tecnica approvata prima dell'ordine.
Dimensionare un pezzo prima che esista un certificato è il caso scomodo. Progettare sul minimo del 5052-H32 e trattare ciò che la colata di 5053 fornisce come margine; questo mantiene il calcolo conservativo ed evita di basarlo su un numero che nessuno ha pubblicato.
Tempre effettivamente acquistabili
Il sistema H descrive ciò che è stato fatto al metallo. H1x è solo incrudimento, H2x è incrudimento seguito da parziale ricottura, e H3x è incrudimento e stabilizzazione contro l'invecchiamento naturale.
Su una linea di laminazione 5xxx gli stati di fornitura utilizzabili sono O, H32, H34 e H111 per le lastre, e O e H112 per le piastre. Le tempre completamente dure esistono nel sistema ma smettono di ripagare qui: l'extra di resistenza allo snervamento è reale, e svanisce accanto a una saldatura, perché la zona termicamente alterata ritorna verso O indipendentemente dalla tempra dura acquistata. Su un pezzo che viene formatura, la stessa durezza lascia troppo poco allungamento per lavorare.
H116 e H321 meritano un avvertimento separato. Entrambe sono tempre per piastre navali definite all'interno della ASTM B928, ed entrambe sono legate a una prova di corrosione anziché alla sola resistenza. Sono state scritte per le leghe navali ad alto magnesio, e il 5053 non ha una riga B928, quindi il 5053-H116 non è qualcosa che si può acquistare secondo una norma.
Saldatura del 5053: scelta del materiale d'apporto e zona tenera
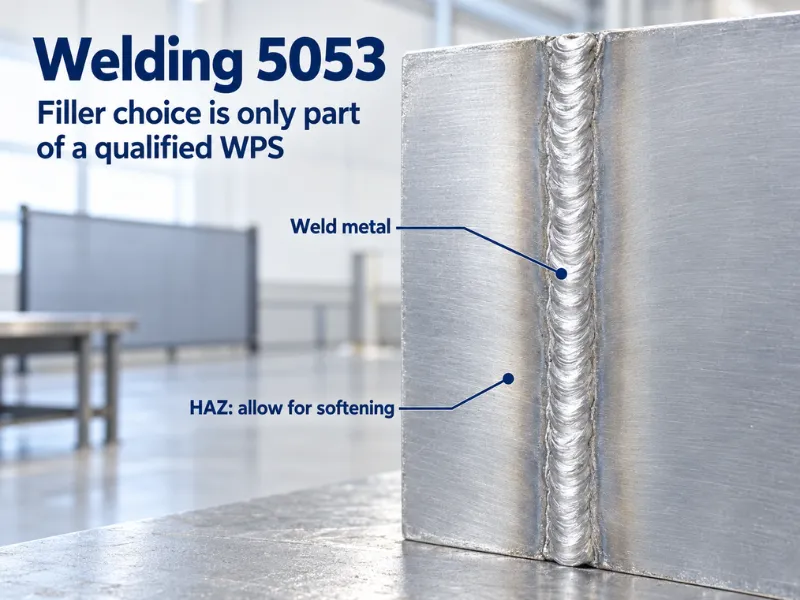
Il 5053 si salda facilmente con GTAW e GMAW, e la decisione sul materiale d'apporto è determinata dal contenuto di magnesio anziché dalla preferenza. Usare ER5356 come default, oppure ER5183 dove il giunto richiede la massima resistenza allo stato grezzo di saldatura.
Non saldare questa lega con un materiale d'apporto 4xxx. Oltre circa il 3% di magnesio i materiali d'apporto alluminio-silicio favoriscono la fusione eutettica e danno scarse proprietà allo stato grezzo di saldatura, motivo per cui il 5052 è generalmente considerato il limite superiore per il 4043 e tutto ciò che sta sopra richiede un materiale d'apporto 5xxx.
La zona termicamente alterata è il problema progettuale, non la saldatura in sé. La saldatura ricuoce il metallo base accanto al cordone verso la condizione O, quindi la resistenza allo snervamento in quella zona scende al livello ricotto e vi rimane. Essendo non trattabile termicamente, la lega non ha risposta all'invecchiamento per ripristinarla, e una nuova solubilizzazione completa non è un'opzione da officina. Posizionare i cordoni lontano dalle sollecitazioni di picco e dimensionare il giunto sulle proprietà allo stato ricotto.
Mantenere bassa la temperatura tra passate ed evitare il preriscaldamento; la lega conduce il calore via abbastanza rapidamente che il preriscaldamento per lo più produce distorsione. Un ulteriore limite accompagna il materiale d'apporto: ER5356 ed ER5183 sono entrambi oltre il 3% di Mg, quindi il metallo di saldatura condivide il limite di temperatura elevata del metallo base. Dove il giunto lavora a caldo, ER5554 mantiene il deposito sotto la soglia con un certo costo in resistenza del giunto.
La linea dei 65 °C
Oltre circa 65 °C, le leghe con più del 3% di magnesio precipitano progressivamente la fase beta (Al3Mg2) lungo i bordi dei grani. Il risultato è una microstruttura sensibilizzata che perde resistenza all'attacco intergranulare e alla corrosione sotto sforzo, e non si ripristina se il pezzo in seguito torna a lavorare a freddo.
Il 5053 si colloca dal lato sbagliato di quella linea su tutto il suo intervallo registrato, perché il limite inferiore di magnesio è 3,1%. Non è una questione di colata difettosa o di estate calda; ogni 5053 è sopra la soglia per definizione.
La condizione è misurabile anziché teorica. La ASTM G67 misura la perdita di massa dopo esposizione ad acido nitrico, e le piastre navali sono normalmente accettate a 15 mg/cm² o inferiore. Quel test è scritto nelle tempre B928, il che è la conseguenza pratica: la lega che può dimostrare di resistere alla sensibilizzazione è il 5083-H116 o il 5083-H321, non il 5053.
Dove la temperatura di servizio è inevitabile, la risposta è meno magnesio anziché più. Il 5454 con 2,4–3,0% di Mg e il 5052 con 2,2–2,8% sono entrambi sotto la soglia. I pezzi adiacenti allo scarico, il vapore e il servizio chimico caldo sono l'applicazione sbagliata per questa lega, e lo stesso vale per il suo metallo di saldatura.
Formatura e raggio di piegatura
Il magnesio aumenta il tasso di incrudimento, quindi il 5053 si incrudisce più rapidamente del 5052 a parità di lavorazione a freddo. In pratica ciò significa più ritorno elastico, meno duttilità residua e una finestra di formatura più breve per qualsiasi tempra.
Formare in O o H32 e si ha spazio per lavorare. H34 è una tempra per pannelli e rivestimenti e accetterà una curva dolce, non una stretta. Qualsiasi cosa più dura è una tempra per pezzi piani.
Sul raggio di piegatura, essere scettici riguardo alle tabelle pubblicate. I raggi citati per il 5052 non si trasferiscono, perché la lega si incrudisce diversamente, e non c'è una tabella B209 per il 5053 su cui basarsi. Verificare il raggio con una prova di piegatura sulla colata effettiva alla tempra che si utilizzerà, e scrivere il risultato nella specifica di acquisto.
Corrosione e finitura
In acqua di mare e atmosfera marina il 5053 si comporta bene, e meglio del 5052 nella resistenza alla vaiolatura perché il livello di magnesio è più alto. Non è pari al 5083, che contiene più magnesio oltre a manganese e cromo, e non dovrebbe essere venduto come sostituto dove è stato specificato il 5083 per immersione.
L'esposizione industriale generale e in acqua dolce non dà problemi. Dove l'assemblaggio combina metalli diversi, isolare l'alluminio dai fissaggi in acciaio e dall'acciaio inossidabile, altrimenti il giunto corroderà indipendentemente dalla lega 5xxx scelta.
L'anodizzazione è il punto debole. Il magnesio è ciò che limita la qualità della finitura su questa famiglia, producendo un rivestimento più scuro e meno uniforme rispetto a una lega 6xxx, e una colata a basso ferro non elimina tale effetto. Se la superficie è visibile e anodizzata, specificare 5005 o 6063. Se il pezzo è in 5053, verniciarlo, e trattare la superficie prima della verniciatura anziché affidarsi alla finitura di laminazione.
5053 Against 5052, 5754 and 5083
| Grado | Magnesio | Standard position | What it decides |
|---|---|---|---|
| 5052 | 2.2–2.8 | Full B209 row, O to H38 | Cheapest route to a guaranteed minimum; adequate for most sheet work |
| 5754 | 2.6–3.6 | Full B209 and EN 573-3 row | The same composition band with a standard behind it |
| 5053 | 3.1–3.9 | Registered, no B209 row | Composition is fixed; the certificate decides the numbers |
| 5083 | 4.0–4.9 | B209, plus B928 marine tempers | The marine and cryogenic grade with a certified corrosion temper |
The comparison that matters is with Alluminio 5754, not with 5083: the two share a composition band, and 5754 is the version of it that carries an active registration, published property limits and an EN designation. 5083 differs from 5053 by more than magnesium, adding manganese and chromium along with the B928 marine tempers. 5052 sits about a point lower on magnesium, which shows up as a modest strength step rather than a different class of alloy.
Go / No-Go: Where 5053 Stops Working
Go when the specification already calls for 5053 and the paperwork can be enforced. Re-qualifying a drawing to 5754 usually costs more than buying 5053 properly, and in that situation the grade covers marine and industrial fabrication, fuel tanks, chemical and process vessels, truck bodies and welded assemblies, all at service temperatures under 65 °C.
Go when the design has margin and the certificate is the acceptance document. A part sized off the annealed HAZ value with a generous safety factor does not need a published minimum to be safe.
No-go when the drawing requires a guaranteed tensile or yield minimum from a published table. Order 5754 for the same chemistry, or 5052 if the magnesium level is not critical.
No-go when the drawing names a marine corrosion temper. H116 and H321 are 5083 tempers under B928; there is no 5053 equivalent, so that specification has to move to 5083.
No-go above 65 °C in continuous service, and no-go for cosmetic anodizing. Both follow from the magnesium content rather than from how the metal was sourced.
No-go for high-volume machining. 5xxx alloys cut gummy and produce long chips, and 6061-T6 will be cheaper per finished part despite the higher metal price.
Specifying 5053 on the Order
Una linea completa recita: 5053-H32 sheet, 1.5 mm × 1250 mm × coil, chemistry per AA register, mechanical properties on MTC. Six clauses do the work:
- Temper in H-system terms, with the mechanical values that temper is expected to deliver.
- Chemistry reference, naming the register limits so the iron and silicon lines are testable rather than assumed.
- Certificate grade. EN 10204 3.1 is the working minimum: it carries the actual analysis and mechanical results for that heat, signed within the producing works but independent of its production department. It is not a third-party document; 3.2 adds an independent countersignature if the project requires one.
- Form and dimensions, including edge condition and whether the coil is to be supplied at mill width.
- Sensitization test where the part will run warm or immersed, specified as ASTM G67 with the acceptance limit stated on the order.
- Substitution rule. State whether 5754 is acceptable in place of 5053. It usually is, it carries a standard row, and agreeing it in advance prevents a rejected delivery later.
Conclusione
5053 is a real alloy with a narrow registered chemistry and no published property minimum, which makes it a grade for drawings that already name it rather than for open selection. Its trade-off is structural: magnesium at 3.1–3.9% buys pitting resistance and weldability, and the same figure puts every heat above the 65 °C sensitization line with no B928 temper available to fix it.
We supply 5053 sheet, coil and plate to your drawing, with the heat chemistry and mechanical results on the MTC for every order, and low-MOQ custom runs in 10–60 days.
Send the temper, gauge and width, and we will confirm the rolling route and the certificate format before you commit.
Domande frequenti
Is 5053 available as tread plate?
Not as a standard item. Tread and checker plate is produced in 5052, 5086 and 5754, where the tooling and the pattern rolls already exist. A 5053 pattern would be a custom pass with no published property table behind it, so specify 5754 tread plate and keep the pattern standard.
Can 5053 be used at cryogenic temperatures?
There is no qualification behind it. The 5xxx grades used at low temperature are 5083 and 5086, which carry impact-toughness data and pressure-vessel approvals down to −196 °C. Without that data, 5053 is not a defensible choice for liquefied gas containment, however well it behaves at room temperature.
Does the mill certificate still apply after welding?
Only to the unwelded parent metal. Welding anneals the heat-affected zone toward O condition, so the certified proof strength no longer describes the joint. Design the weld on annealed properties, or qualify the procedure with a weld tensile test and treat that result as the joint’s specification.
What is your minimum order for 5053, and what sizes can you roll?
We run low-MOQ custom production on 5053 in non-stock gauges and widths, typically 10–60 days depending on size and processing. Send the temper, gauge, width and coil weight and we will confirm the quantity, the rolling route and the lead time for that specification.






