


O alumínio 5053 é um grau de chapa e placa Al-Mg contendo aproximadamente 3,5% de magnésio. Possui uma composição química registrada, mas não tem linha atual na tabela ASTM B209 de graus de chapa e placa, portanto o que não possui é um mínimo de resistência à tração garantido para dimensionamento. Esse único fato determina como o grau deve ser adquirido.
A faixa de magnésio situa-se entre 5052 e 5083, de onde vêm sua resistência e seu comportamento em água salgada, e herda o limite de serviço de 65 °C que toda liga acima de 3% de Mg possui. O que também carrega é um problema documental que nenhum outro grau 5xxx tem: o certificado é o único lugar onde seus números existem.
O que é o 5053 e o que a norma não fixa
O 5053 é uma liga de alumínio-magnésio não tratável termicamente. Seus limites de composição estão registrados na Aluminum Association, portanto o número tem significado fixo e o grau é real. O que o 5053 não possui é uma linha na tabela atual da ASTM B209 de graus de chapa e placa, e essa é a parte que importa no momento da compra.
A ausência de linha na B209 significa que não há escada de têmperas padrão para o grau nem mínimos publicados de tração, escoamento ou alongamento. Também não há designação EN 573-3 para referência cruzada, e o registro europeu ativo mais próximo para esta faixa de composição é o EN AW-5754, ou AlMg3.
Nada disso torna o metal inutilizável. Isso transfere a garantia da norma para a usina: a corrida que você recebe é o que o certificado diz que é. Um pedido de 5053 é tão forte quanto o MTC que o acompanha, e esse é o documento sobre o qual se deve negociar antes do preço.
Composição química registrada: leia primeiro a linha do ferro
Os limites registrados para o 5053 são estreitos, e o mais estreito deles é o que os compradores ignoram.
| Elemento | 5053 (registrado) | 5052 | 5754 | 5083 |
|---|---|---|---|---|
| Magnésio | 3.1–3.9 | 2.2–2.8 | 2.6–3.6 | 4.0–4.9 |
| Manganês | 0.03–0.10 | ≤0,10 | ≤0,50 | 0.40–1.0 |
| Ferro + Silício | ≤0,03 combinados | Fe ≤0,40, Si ≤0,25 | Fe ≤0,40, Si ≤0,40 | Fe ≤0,40, Si ≤0,40 |
| Cobre | 0.03–0.10 | ≤0,10 | ≤0,10 | ≤0,10 |
| Cromo | — | 0.15–0.35 | ≤0,30 | 0.05–0.25 |
| Titânio | ≤0,02 | — | ≤0,15 | ≤0,15 |
| Base | Registro de composição de alumínio trabalhado da AA | ASTM B209 | ASTM B209 | ASTM B209 |
Leia a linha do ferro antes de qualquer outra coisa. Os limites registrados mantêm ferro e silício em 0,03% combinados, mais de dez vezes mais restritivos que os graus de chapa 5xxx da B209, portanto um certificado mostrando 0,25% de Fe está descrevendo uma composição diferente — não necessariamente defeituosa, mas também não a liga registrada. Fixe os limites de composição por escrito antes do pedido, em vez de discutir sobre o certificado após a entrega.
A resistência neste grau vem do certificado
A resistência nesta liga é o endurecimento por solução sólida do magnésio mais o encruamento do trabalho a frio. Não há endurecimento por precipitação, portanto não há tratamento térmico que a aumente nem curva de envelhecimento a aguardar.
| Grau e tempera | Tração mínima | Escoamento mínimo | Origem do mínimo |
|---|---|---|---|
| 5052-H32 | 215 MPa | 160 MPa | ASTM B209 |
| 5053-H32 | Nenhum publicado | Nenhum publicado | Certificado de usina para a corrida |
| 5083-H116 | 305 MPa | 215 MPa | ASTM B928 |
Use as duas extremidades dessa tabela como referências, não como valor do 5053. O grau herda a composição entre elas, não qualquer dos mínimos, portanto uma cotação que lhe apresente os números do 5052 está cotando uma liga diferente. Solicite tração, escoamento e alongamento no certificado e verifique-os contra a ficha técnica que você aprovou antes do pedido ser feito.
Dimensionar uma peça antes de existir um certificado é o caso complicado. Projete com o mínimo do 5052-H32 e trate o que a corrida de 5053 entregar como margem; isso mantém o cálculo conservador e evita apoiá-lo em um número que ninguém publicou.
Têmperas que você realmente pode comprar
O sistema H descreve o que foi feito ao metal. H1x é apenas encruado, H2x é encruado e depois parcialmente recozido, e H3x é encruado e estabilizado contra envelhecimento natural.
Em uma rota de laminação 5xxx, os estados de fornecimento utilizáveis são O, H32, H34 e H111 para chapa, e O e H112 para placa. Têmperas totalmente endurecidas existem no sistema mas deixam de compensar aqui: o ganho extra de limite de prova é real, e desaparece ao lado de uma solda, porque a zona afetada pelo calor recozie de volta para O independentemente da têmpera dura adquirida. Em uma peça que passa por conformação, a mesma dureza deixa alongamento insuficiente para trabalhar.
H116 e H321 merecem um aviso separado. Ambas são têmperas de placa marítima definidas dentro da ASTM B928, e ambas estão vinculadas a um ensaio de corrosão e não apenas à resistência. Foram escritas para os graus marítimos de alto magnésio, e o 5053 não tem linha na B928, portanto 5053-H116 não é algo que se possa comprar contra uma norma.
Soldagem do 5053: escolha do consumível e a zona mole
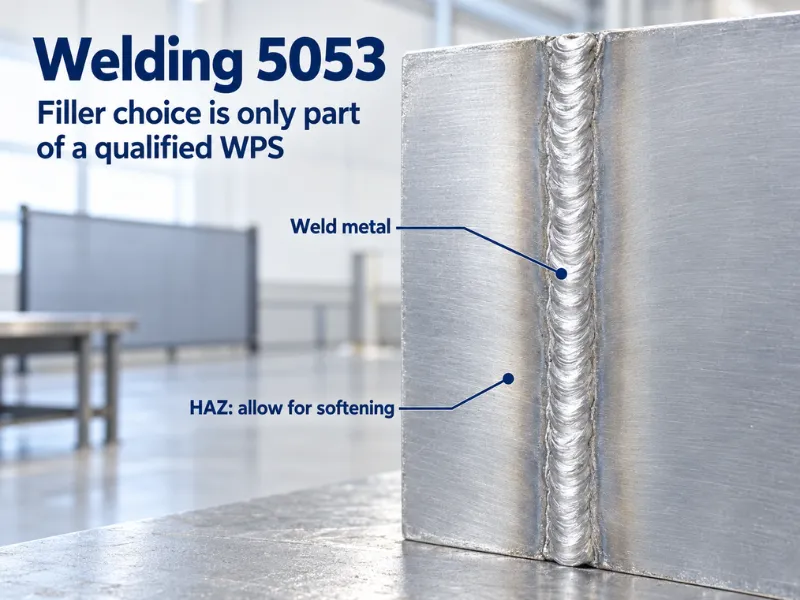
O 5053 solda-se facilmente com GTAW e GMAW, e a decisão do consumível é determinada pelo teor de magnésio e não por preferência. Use ER5356 como padrão, ou ER5183 onde a junta exige a maior resistência no estado soldado.
Não solde esta liga com consumível 4xxx. Acima de aproximadamente 3% de magnésio, os consumíveis de alumínio-silício promovem fusão eutética e proporcionam propriedades pobres no estado soldado, razão pela qual o 5052 é geralmente tratado como o limite superior para o 4043 e tudo acima dele utiliza consumível 5xxx.
A zona afetada pelo calor é o problema de projeto, não a solda em si. A soldagem recozie o metal base junto ao cordão de volta à condição O, de modo que o limite de prova ali cai ao nível recozido e permanece assim. Sendo não tratável termicamente, a liga não tem resposta de envelhecimento para restaurá-lo, e um tratamento completo de re-solubilização não é uma opção de oficina. Posicione as costuras longe das tensões de pico e dimensione a junta com base nas propriedades recozidas.
Mantenha a temperatura entre passes baixa e dispense o pré-aquecimento; a liga conduz o calor para longe rápido o suficiente para que o pré-aquecimento compre principalmente distorção. Mais um limite acompanha o consumível: ER5356 e ER5183 estão ambos acima de 3% de Mg, portanto o metal de solda compartilha o teto de temperatura elevada do metal base. Onde a junta opera quente, o ER5554 mantém o depósito abaixo da linha a algum custo em resistência da junta.
A linha de 65 °C
Acima de cerca de 65 °C, as ligas com mais de 3% de magnésio precipitam progressivamente a fase beta (Al3Mg2) ao longo dos contornos de grão. O resultado é uma microestrutura sensitizada que perde resistência ao ataque intergranular e à fissuração por corrosão sob tensão, e não se recupera se a peça posteriormente voltar a operar fria.
O 5053 situa-se no lado errado dessa linha em toda a sua faixa registrada, porque o piso de magnésio é 3,1%. Isso não é questão de uma corrida ruim ou de um verão quente; todo 5053 está acima do limite por definição.
A condição é mensurável e não teórica. A ASTM G67 mede a perda de massa após exposição a ácido nítrico, e placas marítimas são normalmente aceitas com 15 mg/cm² ou menos. Esse ensaio está incorporado às têmperas B928, o que é a consequência prática: o grau que pode comprovar resistência à sensitização é o 5083-H116 ou 5083-H321, não o 5053.
Onde a temperatura de serviço é inevitável, a resposta é menos magnésio e não mais. O 5454 com 2,4–3,0% de Mg e o 5052 com 2,2–2,8% estão ambos abaixo do limite. Peças adjacentes a escapamentos, vapor e serviço químico a quente são aplicações erradas para este grau, e o mesmo se aplica ao seu metal de solda.
Conformação e raio de dobra
O magnésio eleva a taxa de encruamento, portanto o 5053 endurece mais rápido que o 5052 para a mesma quantidade de trabalho a frio. Na prática, isso significa mais retorno elástico, menos ductilidade remanescente e uma janela de conformação mais curta para qualquer têmpera.
Conforme em O ou H32 e você terá margem para trabalhar. H34 é uma têmpera de painel e revestimento e aceitará uma curva suave, não uma acentuada. Qualquer coisa mais dura é têmpera para peça plana.
Sobre o raio de dobra, seja cético quanto às tabelas publicadas. Os raios citados para o 5052 não são transferíveis, porque a liga encrua de forma diferente, e não há tabela B209 para o 5053 como referência. Comprove o raio com um ensaio de dobra na corrida real na têmpera que você vai utilizar, e registre o resultado na especificação de compra.
Corrosão e acabamento
Em água do mar e atmosfera marítima o 5053 tem bom desempenho, e melhor que o 5052 na resistência à corrosão por pites porque o teor de magnésio é maior. Não é equivalente ao 5083, que contém mais magnésio além de manganês e cromo, e não deve ser vendido como substituto onde o 5083 foi especificado para imersão.
Exposição industrial geral e em água doce não causa problemas. Onde a montagem mistura metais, isole o alumínio de fixadores de aço e de inox, ou a junta corroerá independentemente de qual grau 5xxx você escolheu.
A anodização é o ponto fraco. O magnésio é o que limita a qualidade do acabamento nesta família, produzindo um revestimento mais escuro e menos uniforme que uma liga 6xxx, e uma corrida com baixo teor de ferro não elimina esse efeito. Se a face é visível e anodizada, especifique 5005 ou 6063. Se a peça é 5053, pinte-a, e trate a superfície antes da pintura em vez de confiar no acabamento de laminação.
5053 Against 5052, 5754 and 5083
| Grau | Magnésio | Standard position | What it decides |
|---|---|---|---|
| 5052 | 2.2–2.8 | Full B209 row, O to H38 | Cheapest route to a guaranteed minimum; adequate for most sheet work |
| 5754 | 2.6–3.6 | Full B209 and EN 573-3 row | The same composition band with a standard behind it |
| 5053 | 3.1–3.9 | Registered, no B209 row | Composition is fixed; the certificate decides the numbers |
| 5083 | 4.0–4.9 | B209, plus B928 marine tempers | The marine and cryogenic grade with a certified corrosion temper |
The comparison that matters is with Alumínio 5754, not with 5083: the two share a composition band, and 5754 is the version of it that carries an active registration, published property limits and an EN designation. 5083 differs from 5053 by more than magnesium, adding manganese and chromium along with the B928 marine tempers. 5052 sits about a point lower on magnesium, which shows up as a modest strength step rather than a different class of alloy.
Go / No-Go: Where 5053 Stops Working
Go when the specification already calls for 5053 and the paperwork can be enforced. Re-qualifying a drawing to 5754 usually costs more than buying 5053 properly, and in that situation the grade covers marine and industrial fabrication, fuel tanks, chemical and process vessels, truck bodies and welded assemblies, all at service temperatures under 65 °C.
Go when the design has margin and the certificate is the acceptance document. A part sized off the annealed HAZ value with a generous safety factor does not need a published minimum to be safe.
No-go when the drawing requires a guaranteed tensile or yield minimum from a published table. Order 5754 for the same chemistry, or 5052 if the magnesium level is not critical.
No-go when the drawing names a marine corrosion temper. H116 and H321 are 5083 tempers under B928; there is no 5053 equivalent, so that specification has to move to 5083.
No-go above 65 °C in continuous service, and no-go for cosmetic anodizing. Both follow from the magnesium content rather than from how the metal was sourced.
No-go for high-volume machining. 5xxx alloys cut gummy and produce long chips, and 6061-T6 will be cheaper per finished part despite the higher metal price.
Specifying 5053 on the Order
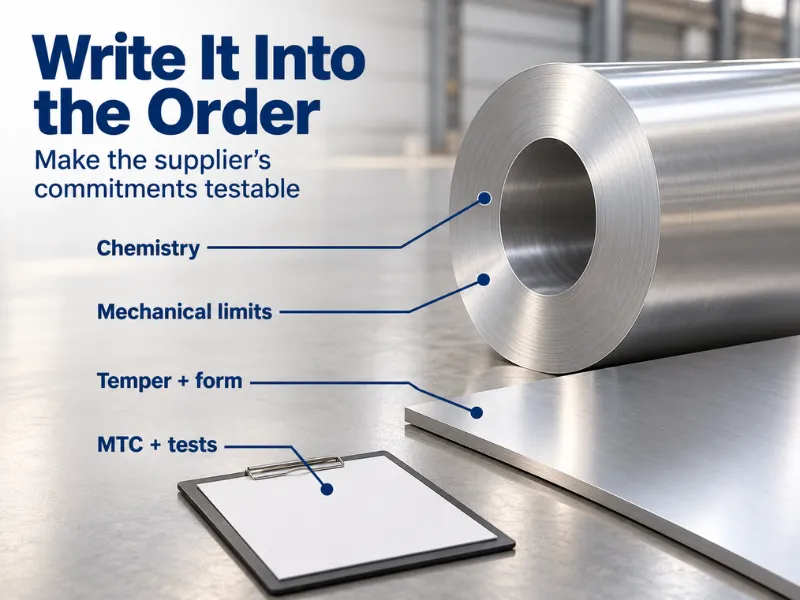
Uma linha completa lê-se: 5053-H32 sheet, 1.5 mm × 1250 mm × coil, chemistry per AA register, mechanical properties on MTC. Six clauses do the work:
- Temper in H-system terms, with the mechanical values that temper is expected to deliver.
- Chemistry reference, naming the register limits so the iron and silicon lines are testable rather than assumed.
- Certificate grade. EN 10204 3.1 is the working minimum: it carries the actual analysis and mechanical results for that heat, signed within the producing works but independent of its production department. It is not a third-party document; 3.2 adds an independent countersignature if the project requires one.
- Form and dimensions, including edge condition and whether the coil is to be supplied at mill width.
- Sensitization test where the part will run warm or immersed, specified as ASTM G67 with the acceptance limit stated on the order.
- Substitution rule. State whether 5754 is acceptable in place of 5053. It usually is, it carries a standard row, and agreeing it in advance prevents a rejected delivery later.
Conclusão
5053 is a real alloy with a narrow registered chemistry and no published property minimum, which makes it a grade for drawings that already name it rather than for open selection. Its trade-off is structural: magnesium at 3.1–3.9% buys pitting resistance and weldability, and the same figure puts every heat above the 65 °C sensitization line with no B928 temper available to fix it.
We supply 5053 sheet, coil and plate to your drawing, with the heat chemistry and mechanical results on the MTC for every order, and low-MOQ custom runs in 10–60 days.
Send the temper, gauge and width, and we will confirm the rolling route and the certificate format before you commit.
Perguntas frequentes
Is 5053 available as tread plate?
Not as a standard item. Tread and checker plate is produced in 5052, 5086 and 5754, where the tooling and the pattern rolls already exist. A 5053 pattern would be a custom pass with no published property table behind it, so specify 5754 tread plate and keep the pattern standard.
Can 5053 be used at cryogenic temperatures?
There is no qualification behind it. The 5xxx grades used at low temperature are 5083 and 5086, which carry impact-toughness data and pressure-vessel approvals down to −196 °C. Without that data, 5053 is not a defensible choice for liquefied gas containment, however well it behaves at room temperature.
Does the mill certificate still apply after welding?
Only to the unwelded parent metal. Welding anneals the heat-affected zone toward O condition, so the certified proof strength no longer describes the joint. Design the weld on annealed properties, or qualify the procedure with a weld tensile test and treat that result as the joint’s specification.
What is your minimum order for 5053, and what sizes can you roll?
We run low-MOQ custom production on 5053 in non-stock gauges and widths, typically 10–60 days depending on size and processing. Send the temper, gauge, width and coil weight and we will confirm the quantity, the rolling route and the lead time for that specification.






