


Le 5053 aluminium est une tôle et plaque Al-Mg contenant environ 3,51 % de magnésium. Sa composition chimique est enregistrée, mais il n'existe actuellement aucune ligne correspondante dans le tableau ASTM B209 des nuances de tôles et plaques ; ce qui lui manque donc, c'est une limite minimale de résistance à la traction garantie sur laquelle concevoir. Ce seul fait détermine la manière dont cette nuance doit être achetée.
La plage de magnésium se situe entre le 5052 et le 5083, ce qui explique sa résistance et son comportement en eau salée, et elle hérite de la limite de service de 65 °C que porte toute alloy au-delà de 3 % de Mg. Ce qu'elle porte également, c'est un problème documentaire qu'aucune autre nuance 5xxx ne présente : le certificat est le seul endroit où ses valeurs existent.
Ce qu'est le 5053 et ce que la norme ne fixe pas
Le 5053 est un alliage aluminium-magnésium non trempable. Ses limites de composition sont enregistrées auprès de l'Aluminum Association, de sorte que le numéro a une signification fixe et que la nuance est réelle. Ce que le 5053 n'a pas, c'est une ligne dans le tableau ASTM B209 actuel des nuances de tôles et plaques, et c'est là l'aspect qui compte au moment de l'achat.
L'absence de ligne B209 signifie l'absence d'échelle de tempers normalisée pour la nuance et l'absence de minima publiés de résistance à la traction, de limite d'élasticité ou d'allongement. Il n'existe pas non plus de désignation EN 573-3 à référencer, et l'enregistrement européen actif le plus proche pour cette bande de composition est EN AW-5754, ou AlMg3.
Rien de tout cela ne rend le métal inutilisable. Cela déplace la garantie de la norme vers l'usine : le lot reçu est ce que le certificat dit qu'il est. Une commande de 5053 ne vaut que ce que vaut le MTC qui l'accompagne, et c'est le document sur lequel négocier avant le prix.
Composition enregistrée : lire d'abord la ligne du fer
Les limites enregistrées pour le 5053 sont étroites, et la plus étroite d'entre elles est celle que les acheteurs négligent.
| Élément | 5053 (enregistré) | 5052 | 5754 | 5083 |
|---|---|---|---|---|
| Magnésium | 3.1–3.9 | 2.2–2.8 | 2.6–3.6 | 4.0–4.9 |
| Manganèse | 0.03–0.10 | ≤0,10 | ≤0,50 | 0.40–1.0 |
| Fer + Silicium | ≤0,03 combinés | Fe ≤0,40, Si ≤0,25 | Fe ≤0,40, Si ≤0,40 | Fe ≤0,40, Si ≤0,40 |
| Cuivre | 0.03–0.10 | ≤0,10 | ≤0,10 | ≤0,10 |
| Chrome | — | 0.15–0.35 | ≤0,30 | 0.05–0.25 |
| Titane | ≤0,02 | — | ≤0,15 | ≤0,15 |
| Base | Registre de composition des produits corroyés AA | ASTM B209 | ASTM B209 | ASTM B209 |
Lisez la ligne du fer avant tout le reste. Les limites enregistrées maintiennent le fer et le silicium à 0,03 % combinés, soit plus de dix fois plus serré que les nuances de tôles 5xxx du B209 ; un certificat affichant 0,25 % de Fe décrit donc une composition différente — pas nécessairement défectueuse, mais pas non plus l'alliage enregistré. Fixez les limites de composition par écrit avant la commande plutôt que de discuter du certificat après livraison.
La résistance de cette nuance provient du certificat
La résistance de cet alliage provient du durcissement par solution solide dû au magnésium, plus du durcissement par écrouissage dû au travail à froid. Il n'y a pas de durcissement par précipitation, donc aucun traitement thermique ne l'augmente et aucune courbe de vieillissement à attendre.
| Nuance et temper | Résistance à la traction minimale | Limite d'élasticité minimale | Source du minimum |
|---|---|---|---|
| 5052-H32 | 215 MPa | 160 MPa | ASTM B209 |
| 5053-H32 | Aucun publié | Aucun publié | Certificat d'usine pour le lot |
| 5083-H116 | 305 MPa | 215 MPa | ASTM B928 |
Utilisez les deux extrémités de ce tableau comme bornes, non comme une valeur du 5053. La nuance hérite de la composition chimique située entre elles, pas de l'un ou l'autre minimum ; une offre qui vous cite les chiffres du 5052 cite donc un autre alliage. Demandez la résistance à la traction, la limite d'élasticité et l'allongement sur le certificat et vérifiez-les par rapport à la fiche technique que vous avez approuvée avant la passation de la commande.
Dimensionner une pièce avant qu'un certificat existe est le cas délicat. Concevez selon le minimum du 5052-H32 et traitez ce que le lot de 5053 délivre comme marge ; cela maintient le calcul conservateur et évite de le faire reposer sur un chiffre que personne n'a publié.
Les tempers que vous pouvez réellement acheter
Le système H décrit ce qui a été fait au métal. H1x désigne un écrouissage seul, H2x un écrouissage suivi d'un recuit partiel, et H3x un écrouissage suivi d'une stabilisation contre le vieillissement naturel.
Sur une gamme de laminage 5xxx, les états d'approvisionnement utilisables sont O, H32, H34 et H111 pour la tôle, et O et H112 pour la plaque. Les tempers pleinement écrouis existent dans le système mais cessent d'être rentables ici : le gain de limite d'élasticité est réel, et il disparaît à côté d'une soudure, car la zone affectée thermiquement recuit vers l'état O quel que soit le temper dur acheté. Sur une pièce destinée à être formée, la même dureté laisse trop peu d'allongement pour travailler.
H116 et H321 méritent un avertissement distinct. Tous deux sont des tempers de plaque marine définis dans l'ASTM B928, et tous deux sont liés à un essai de corrosion plutôt qu'à la seule résistance. Ils ont été rédigés pour les nuances marines à haute teneur en magnésium, et le 5053 n'a pas de ligne B928 ; le 5053-H116 n'est donc pas quelque chose que vous pouvez acheter selon une norme.
Soudage du 5053 : choix du métal d'apport et zone molle
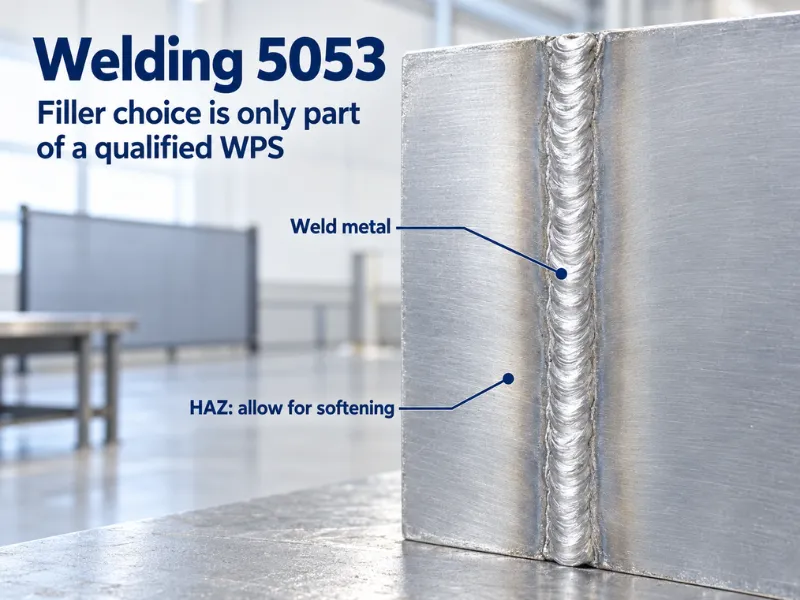
Le 5053 se soude facilement au GTAW et au GMAW, et le choix du métal d'apport est déterminé par la teneur en magnésium plutôt que par préférence. Utilisez l'ER5356 par défaut, ou l'ER5183 lorsque le joint exige la plus haute résistance à l'état soudé.
Ne soudez pas cet alliage avec un métal d'apport 4xxx. Au-delà d'environ 3 % de magnésium, les métaux d'apport aluminium-silicium favorisent la fusion eutectique et donnent de mauvaises propriétés à l'état soudé ; c'est pourquoi le 5052 est généralement considéré comme la limite supérieure pour le 4043 et que tout ce qui est au-dessus prend un métal d'apport 5xxx.
La zone affectée thermiquement est le problème de conception, pas la soudure elle-même. Le soudage recuit le métal de base adjacent au cordon vers l'état O, de sorte que la limite d'élasticité y chute au niveau recuit et y reste. Étant non trempable, l'alliage n'a pas de réponse au vieillissement pour la restaurer, et un traitement complet de remise en solution n'est pas une option d'atelier. Positionnez les cordons loin des contraintes maximales et concevez le joint sur les propriétés à l'état recuit.
Maintenez la température entre passes basse et supprimez le préchauffage ; l'alliage évacue la chaleur assez rapidement pour que le préchauffage n'apporte surtout que de la déformation. Une limite supplémentaire accompagne le métal d'apport : l'ER5356 et l'ER5183 sont tous deux au-delà de 3 % de Mg, de sorte que le métal fondu partage le plafond de température élevée du métal de base. Là où le joint travaille à chaud, l'ER5554 maintient le dépôt sous la limite, au prix d'une certaine perte de résistance du joint.
La limite des 65 °C
Au-delà d'environ 65 °C, les alliages contenant plus de 3 % de magnésium précipitent progressivement la phase bêta (Al3Mg2) le long des joints de grains. Il en résulte une microstructure sensibilisée qui perd sa résistance à l'attaque intergranulaire et à la fissuration par corrosion sous contrainte, et elle ne se rétablit pas si la pièce fonctionne ensuite à nouveau au froid.
Le 5053 se situe du mauvais côté de cette limite sur toute sa plage enregistrée, car le plancher de magnésium est de 3,1 %. Ce n'est pas une question de lot défectueux ou d'été chaud ; tout 5053 est au-dessus du seuil par définition.
La condition est mesurable plutôt que théorique. L'ASTM G67 mesure la perte de masse après exposition à l'acide nitrique, et la plaque marine est normalement acceptée à 15 mg/cm² ou moins. Cet essai est inscrit dans les tempers B928, ce qui en est la conséquence pratique : la nuance qui peut prouver sa résistance à la sensibilisation est le 5083-H116 ou le 5083-H321, pas le 5053.
Lorsque la température de service est inévitable, la réponse est moins de magnésium plutôt que plus. Le 5454 à 2,4–3,0 % de Mg et le 5052 à 2,2–2,8 % sont tous deux sous le seuil. Les pièces adjacentes aux échappements, la vapeur et le service chimique chaud sont de mauvaises applications pour cette nuance, et il en va de même pour son métal fondu.
Formage et rayon de cintrage
Le magnésium augmente le taux d'écrouissage, de sorte que le 5053 durcit plus vite que le 5052 à quantité égale de travail à froid. En pratique, cela signifie plus de retour élastique, moins de ductilité résiduelle et une fenêtre de formage plus courte pour un temper donné.
Formez en O ou H32 et vous avez de la marge pour travailler. Le H34 est un temper pour panneaux et bardages et acceptera une courbe douce, pas une courbe serrée. Tout ce qui est plus dur est un temper pour pièces planes.
Pour le rayon de cintrage, soyez sceptique à l'égard des tableaux publiés. Les rayons indiqués pour le 5052 ne se transposent pas, car l'alliage s'écrouit différemment, et il n'y a pas de tableau B209 pour le 5053 sur lequel s'appuyer. Validez le rayon par un essai de cintrage sur le lot réel au temper que vous utiliserez, et inscrivez le résultat dans la spécification d'achat.
Corrosion et finition
En eau de mer et en atmosphère marine, le 5053 se comporte bien, et mieux que le 5052 en résistance à la piqûration car la teneur en magnésium est plus élevée. Il n'égale pas 5083, qui contient davantage de magnésium ainsi que du manganèse et du chrome, et il ne doit pas être vendu comme substitut là où le 5083 a été spécifié pour une exposition en immersion.
L'exposition industrielle générale et à l'eau douce ne pose aucun problème. Lorsque l'assemblage mélange des métaux, isolez l'aluminium des fixations en acier et de l'inox, sinon le joint se corrodera quel que soit le grade 5xxx choisi.
L'anodisation est le point faible. Le magnésium est ce qui limite la qualité de finition sur cette famille, produisant un revêtement plus sombre et moins uniforme qu'un alliage 6xxx, et une coulée à faible teneur en fer n'élimine pas cet effet. Si la face est visible et anodisée, spécifiez du 5005 ou du 6063. Si la pièce est en 5053, peignez-la, et traitez la surface avant peinture plutôt que de vous fier à l'état de laminage.
5053 face à 5052, 5754 et 5083
| Grade | Magnésium | Position standard | Ce qu'il détermine |
|---|---|---|---|
| 5052 | 2.2–2.8 | Ligne complète B209, de O à H38 | La voie la moins coûteuse vers un minimum garanti ; adéquat pour la plupart des travaux de tôle |
| 5754 | 2.6–3.6 | Ligne complète B209 et EN 573-3 | La même bande de composition avec une norme à l'appui |
| 5053 | 3.1–3.9 | Enregistré, pas de ligne B209 | La composition est fixée ; le certificat détermine les valeurs |
| 5083 | 4.0–4.9 | B209, plus les tempers marins B928 | Le grade marin et cryogénique avec un temper de corrosion certifié |
La comparaison qui compte est avec Aluminium 5754, et non avec le 5083 : les deux partagent une bande de composition, et le 5754 est la version qui porte un enregistrement actif, des limites de propriétés publiées et une désignation EN. Le 5083 diffère du 5053 par plus que le magnésium, ajoutant du manganèse et du chrome ainsi que les tempers marins B928. Le 5052 se situe environ un point plus bas en magnésium, ce qui se traduit par un palier de résistance modeste plutôt que par une classe d'alliage différente.
Go / No-Go : où le 5053 cesse de fonctionner
Go lorsque la spécification exige déjà du 5053 et que la documentation peut être appliquée. Requalifier un plan en 5754 coûte généralement plus cher que d'acheter correctement du 5053, et dans cette situation le grade couvre la fabrication marine et industrielle, les réservoirs de carburant, les récipients chimiques et de procédé, les carrosseries de camions et les assemblages soudés, le tout à des températures de service inférieures à 65 °C.
Go lorsque la conception dispose de marge et que le certificat est le document d'acceptation. Une pièce dimensionnée sur la valeur HAZ recuite avec un facteur de sécurité généreux n'a pas besoin d'un minimum publié pour être sûre.
No-go lorsque le plan exige un minimum garanti de traction ou de limite d'élasticité issu d'un tableau publié. Commandez du 5754 pour la même chimie, ou 5052 si le niveau de magnésium n'est pas critique.
No-go lorsque le plan nomme un temper de corrosion marin. H116 et H321 sont des tempers 5083 sous B928 ; il n'existe pas d'équivalent 5053, donc cette spécification doit passer au 5083.
No-go au-delà de 65 °C en service continu, et no-go pour l'anodisation cosmétique. Les deux découlent de la teneur en magnésium plutôt que de la façon dont le métal a été approvisionné.
No-go pour l'usinage à grand volume. Les alliages 5xxx se coupent de façon collante et produisent de longs copeaux, et le 6061-T6 sera moins cher par pièce finie malgré le prix du métal plus élevé.
Spécifier le 5053 sur la commande
Une ligne complète se lit : Tôle 5053-H32, 1,5 mm × 1250 mm × bobine, chimie selon le registre AA, propriétés mécaniques sur MTC. Six clauses font le travail :
- Temper en termes de système H, avec les valeurs mécaniques que ce temper est censé fournir.
- Référence de chimie, en nommant les limites du registre afin que les lignes fer et silicium soient testables plutôt que supposées.
- Grade du certificat. EN 10204 3.1 est le minimum opérationnel : il porte l'analyse réelle et les résultats mécaniques pour cette coulée, signé au sein de l'usine productrice mais indépendant de son service de production. Ce n'est pas un document tiers ; le 3.2 ajoute une contresignature indépendante si le projet l'exige.
- Forme et dimensions, y compris l'état des bords et si la bobine doit être fournie à la largeur de laminage.
- Test de sensibilisation lorsque la pièce fonctionnera à température élevée ou en immersion, spécifié comme ASTM G67 avec la limite d'acceptation indiquée sur la commande.
- Règle de substitution. Indiquez si le 5754 est acceptable en remplacement du 5053. Il l'est généralement, il porte une ligne normative, et l'accepter à l'avance évite un rejet de livraison ultérieur.
Conclusion
Le 5053 est un alliage réel avec une chimie enregistrée étroite et aucun minimum de propriétés publié, ce qui en fait un grade destiné aux plans qui le nomment déjà plutôt qu'à une sélection ouverte. Son compromis est structurel : le magnésium à 3,1–3,9% achète la résistance à la piqûration et la soudabilité, et ce même chiffre place chaque coulée au-dessus de la ligne de sensibilisation à 65 °C sans temper B928 disponible pour y remédier.
Nous fournissons tôle, bobine et plaque 5053 selon votre plan, avec la chimie de coulée et les résultats mécaniques sur le MTC pour chaque commande, et des séries personnalisées à faible MOQ en 10–60 jours.
Envoyez le temper, l'épaisseur et la largeur, et nous confirmerons la gamme de laminage et le format du certificat avant votre engagement.
Questions fréquemment posées
Le 5053 est-il disponible en tôle antidérapante ?
Pas en tant qu'article standard. La tôle antidérapante et à motifs est produite en 5052, 5086 et 5754, où l'outillage et les cylindres à motifs existent déjà. Un motif en 5053 serait une passe personnalisée sans tableau de propriétés publié à l'appui, donc spécifiez de la tôle antidérapante 5754 et gardez le motif standard.
Le 5053 peut-il être utilisé à des températures cryogéniques ?
Il n'y a aucune qualification derrière. Les grades 5xxx utilisés à basse température sont le 5083 et le 5086, qui portent des données de résilience au choc et des approbations pour récipients sous pression jusqu'à −196 °C. Sans ces données, le 5053 n'est pas un choix défendable pour le confinement de gaz liquéfiés, quelle que soit sa bonne tenue à température ambiante.
Le certificat de laminage s'applique-t-il encore après soudage ?
Uniquement au métal de base non soudé. Le soudage recuit la zone affectée thermiquement vers l'état O, de sorte que la limite d'élasticité certifiée ne décrit plus le joint. Concevez le cordon sur les propriétés recuites, ou qualifiez le mode opératoire avec un essai de traction sur soudure et traitez ce résultat comme la spécification du joint.
Quel est votre minimum de commande pour le 5053, et quelles dimensions pouvez-vous laminer ?
Nous réalisons une production personnalisée à faible MOQ sur le 5053 dans des épaisseurs et largeurs non standard, généralement en 10–60 jours selon la dimension et le traitement. Envoyez le temper, l'épaisseur, la largeur et le poids de bobine et nous confirmerons la quantité, la gamme de laminage et le délai pour cette spécification.






