


5053-aluminium is een Al-Mg plaat- en plaatstaalsoort met ongeveer 3,5% magnesium. Het heeft een geregistreerde chemie maar geen huidige rij in de ASTM B209-tabel van plaat- en plaatstaalsoorten, dus wat het niet heeft is een gegarandeerd trekminimum waarop u kunt dimensioneren. Dat enkele feit bepaalt hoe de soort moet worden ingekocht.
Het magnesiumbereik ligt tussen 5052 en 5083, waar zijn sterkte en zijn zoutwatergedrag vandaan komen, en het erft het 65 °C-bedrijfsplafond dat elke legering boven 3% Mg heeft. Wat het ook heeft is een papierwerkprobleem dat geen enkele andere 5xxx-soort heeft: het certificaat is de enige plek waar zijn waarden bestaan.
Wat 5053 is en wat de norm niet vastlegt
5053 is een niet-warmtebehandelbare aluminium-magnesiumlegering. De samenstellingsgrenzen zijn geregistreerd bij de Aluminum Association, dus het nummer heeft een vaste betekenis en de soort is echt. Wat 5053 niet heeft is een rij in de huidige ASTM B209-tabel van plaat- en plaatstaalsoorten, en dat is het deel dat telt op het moment van aankoop.
Geen B209-rij betekent geen standaard temperladder voor de soort en geen gepubliceerd trek-, vloeigrens- of rekminimum. Er is ook geen EN 573-3-aanduiding om naar te kruisverwijzen, en de dichtstbijzijnde actieve Europese registratie voor deze samenstellingsband is EN AW-5754, of AlMg3.
Niets daarvan maakt het metaal onbruikbaar. Het verplaatst de garantie van de norm naar de walserij: de warmte die u ontvangt is wat het certificaat zegt dat het is. Een bestelling voor 5053 is alleen zo sterk als de MTC die ermee meereist, en dat is het document waarover moet worden onderhandeld vóór de prijs.
Geregistreerde chemie: lees eerst de ijzerregel
De geregistreerde grenzen voor 5053 zijn nauw, en de nauwste daarvan is degene die kopers overslaan.
| Element | 5053 (geregistreerd) | 5052 | 5754 | 5083 |
|---|---|---|---|---|
| Magnesium | 3.1–3.9 | 2.2–2.8 | 2.6–3.6 | 4.0–4.9 |
| Mangaan | 0.03–0.10 | ≤0,10 | ≤0,50 | 0.40–1.0 |
| IJzer + silicium | ≤0,03 gecombineerd | Fe ≤0,40, Si ≤0,25 | Fe ≤0,40, Si ≤0,40 | Fe ≤0,40, Si ≤0,40 |
| Koper | 0.03–0.10 | ≤0,10 | ≤0,10 | ≤0,10 |
| Chroom | - | 0.15–0.35 | ≤0,30 | 0.05–0.25 |
| Titanium | ≤0,02 | - | ≤0,15 | ≤0,15 |
| Basis | AA-register voor gewalste samenstelling | ASTM B209 | ASTM B209 | ASTM B209 |
Lees de ijzerregel vóór alles. De geregistreerde grenzen houden ijzer en silicium op 0,03% gecombineerd, meer dan tien keer strakker dan de 5xxx-plaatsoorten in B209, dus een certificaat dat 0,25% Fe toont beschrijft een andere samenstelling — niet noodzakelijk een defecte, maar ook niet de geregistreerde legering. Leg de chemiegrenzen schriftelijk vast vóór de bestelling in plaats van na levering over het certificaat te discussiëren.
Sterkte op deze soort komt van het certificaat
Sterkte in deze legering is vaste-oplossingversterking door magnesium plus koudvervormingsversterking door koud werk. Er is geen precipitatieharding, dus er is geen warmtebehandeling die het verhoogt en geen verouderingscurve om op te wachten.
| Soort en temper | Minimum treksterkte | Minimum vloeigrens | Bron van het minimum |
|---|---|---|---|
| 5052-H32 | 215 MPa | 160 MPa | ASTM B209 |
| 5053-H32 | Geen gepubliceerd | Geen gepubliceerd | Walserijcertificaat voor de warmte |
| 5083-H116 | 305 MPa | 215 MPa | ASTM B928 |
Gebruik de twee uiteinden van die tabel als brackets, niet als een 5053-waarde. De soort erft de chemie tussen hen, niet een van beide minima, dus een offerte die u de cijfers van 5052 geeft, offreert een andere legering. Vraag trek-, vloeigrens- en rekwaarden op het certificaat en controleer ze tegen het datasheet dat u hebt goedgekeurd voordat de bestelling werd geplaatst.
Een onderdeel dimensioneren voordat een certificaat bestaat is het lastige geval. Dimensioneeer op het 5052-H32-minimum en behandel wat de 5053-warmte levert als marge; dat houdt de berekening conservatief en voorkomt dat deze rust op een getal dat niemand heeft gepubliceerd.
Tempers die u daadwerkelijk kunt kopen
Het H-systeem beschrijft wat er met het metaal is gedaan. H1x is alleen koudvervormingsversterkt, H2x is koudvervormingsversterkt en vervolgens gedeeltelijk gegloeid, en H3x is koudvervormingsversterkt en gestabiliseerd tegen natuurlijke veroudering.
Op een 5xxx-walsroute zijn de bruikbare leveringstoestanden O, H32, H34 en H111 voor plaat, en O en H112 voor plaatstaal. Volharde tempers bestaan in het systeem maar verdienen hier hun geld niet meer: de extra proefsterkte is echt, en ze verdwijnt naast een las, omdat de warmte-beïnvloede zone terugglijdt naar O ongeacht welke harde temper u hebt gekocht. Op een onderdeel dat wordt gevormd, laat dezelfde hardheid te weinig rek over om mee te werken.
H116 en H321 verdienen een aparte waarschuwing. Beide zijn mariene plaatstalentempers gedefinieerd in ASTM B928, en beide zijn gekoppeld aan een corrosietest in plaats van aan sterkte alleen. Ze zijn geschreven voor de hoog-magnesium mariene soorten, en 5053 heeft geen B928-rij, dus 5053-H116 is niet iets dat u tegen een norm kunt kopen.
Lassen van 5053: vulkeuze en de zachte zone
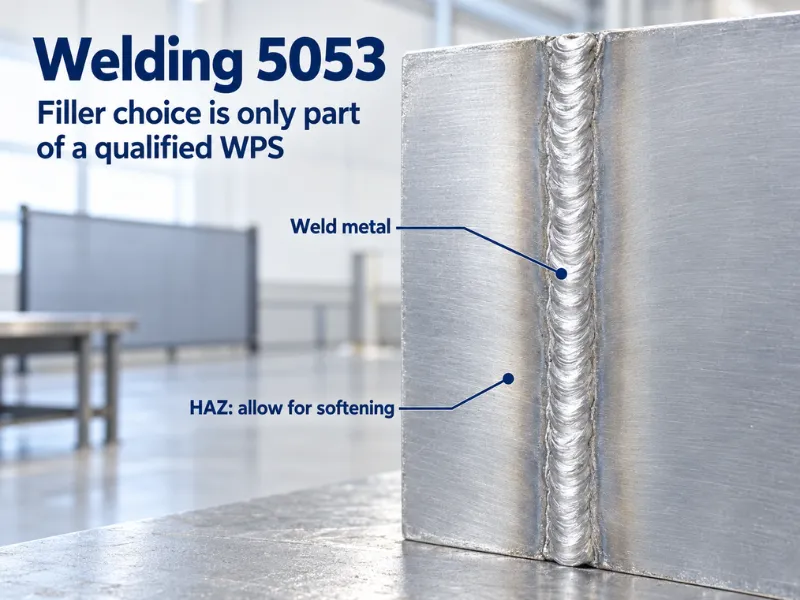
5053 laat zich goed lassen met GTAW en GMAW, en de vulkeuze wordt bepaald door het magnesiumgehalte in plaats van door voorkeur. Gebruik ER5356 als standaard, of ER5183 waar de verbinding de hoogste sterkte in gelaste toestand nodig heeft.
Las deze legering niet met een 4xxx-vulmetaal. Boven ongeveer 3% magnesium bevorderen de aluminium-siliciumvulmetalen eutectisch smelten en geven slechte eigenschappen in gelaste toestand, wat de reden is dat 5052 over het algemeen wordt behandeld als de bovengrens voor 4043 en alles daarboven een 5xxx-vulmetaal neemt.
De warmte-beïnvloede zone is het ontwerpprobleem, niet de las zelf. Lassen gloeit het moedermetaal naast de las terug naar O-toestand, dus de proefsterkte daar daalt naar het gegloeide niveau en blijft daar. Omdat de legering niet-warmtebehandelbaar is, heeft ze geen verouderingsrespons om het te herstellen, en een volledige her-oplossingsbehandeling is geen werkplaatsoptie. Plaats naden weg van piekspanning en dimensioneeer de verbinding op gegloeide eigenschappen.
Houd de interpass-temperatuur laag en sla voorverwarmen over; de legering geleidt warmte snel genoeg weg dat voorverwarmen vooral vervorming oplevert. Er reist nog een beperking mee met het vulmetaal: ER5356 en ER5183 liggen beide boven 3% Mg, dus het lasmetaal deelt het hoge-temperatuurplafond van het basismetaal. Waar de verbinding heet loopt, houdt ER5554 het afzetting onder de lijn tegen enige kost in verbindingssterkte.
De 65 °C-lijn
Boven ongeveer 65 °C precipiteren legeringen met meer dan 3% magnesium progressief de bètafase (Al3Mg2) langs korrelgrenzen. Het resultaat is een gesensibiliseerde microstructuur die de weerstand tegen interkristallijne aantasting en tegen spanningscorrosiecracking verliest, en die niet herstelt als het onderdeel later weer koel loopt.
5053 ligt aan de verkeerde kant van die lijn over zijn hele geregistreerde bereik, omdat de magnesiumondergrens 3,1% is. Dit is geen kwestie van een slechte warmte of een hete zomer; elke 5053 ligt per definitie boven de drempel.
De toestand is meetbaar in plaats van theoretisch. ASTM G67 meet massaverlies na salpeterzuurexpositie, en marien plaatstaal wordt normaal geaccepteerd bij 15 mg/cm² of lager. Die test is ingeschreven in de B928-tempers, wat de praktische consequentie is: de soort die kan bewijzen dat ze bestand is tegen sensibilisatie is 5083-H116 of 5083-H321, niet 5053.
Waar de bedrijfstemperatuur onvermijdelijk is, is het antwoord minder magnesium in plaats van meer. 5454 bij 2,4–3,0% Mg en 5052 bij 2,2–2,8% liggen beide onder de drempel. Onderdelen naast uitlaten, stoom en hete chemische dienst zijn de verkeerde toepassing voor deze soort, en hetzelfde geldt voor het lasmetaal ervan.
Vormen en buigradius
Magnesium verhoogt de koudvervormingssnelheid, dus 5053 verhardt sneller dan 5052 bij dezelfde hoeveelheid koud werk. In de praktijk betekent dat meer terugvering, minder resterende ductiliteit en een korter vormvenster voor elke gegeven temper.
Vorm in O of H32 en u hebt ruimte om te werken. H34 is een paneel- en bekledingstemper en neemt een flauwe bocht, geen scherpe. Alles harder is een vlak-deel-temper.
Wees bij buigradius sceptisch over gepubliceerde tabellen. Radiussen die voor 5052 worden opgegeven, zijn niet overdraagbaar, omdat de legering anders koudvervormingsversterkt, en er is geen B209-tabel voor 5053 om op terug te vallen. Bewijs de radius met een buigtest op de werkelijke warmte bij de temper die u gaat gebruiken, en schrijf het resultaat in de inkoopspecificatie.
Corrosie en afwerking
In zeewater en mariene atmosfeer presteert 5053 goed, en beter dan 5052 op putcorrosieweerstand omdat het magnesiumgehalte hoger is. Het is niet gelijk aan 5083, dat meer magnesium plus mangaan en chroom bevat, en het mag niet worden verkocht als vervanging waar 5083 was gespecificeerd voor onderdompeling.
Algemene industriële en zoetwaterblootstelling geeft geen problemen. Waar de constructie metalen mengt, isoleer het aluminium van stalen bevestigingsmiddelen en van roestvrij staal, of de verbinding corrodeert ongeacht welke 5xxx-soort u hebt gekozen.
Anodiseren is het zwakke punt. Magnesium is wat de afwerkkwaliteit op deze familie beperkt, met een donkerdere en minder uniforme coating dan een 6xxx-legering, en een laag-ijzerwarmte verwijdert dat effect niet. Als het oppervlak zichtbaar is en geanodiseerd wordt, specificeer 5005 of 6063. Als het onderdeel 5053 is, schilder het, en behandel het oppervlak voor het schilderen in plaats van te vertrouwen op de walshuid.
5053 Against 5052, 5754 and 5083
| Rang | Magnesium | Standard position | What it decides |
|---|---|---|---|
| 5052 | 2.2–2.8 | Full B209 row, O to H38 | Cheapest route to a guaranteed minimum; adequate for most sheet work |
| 5754 | 2.6–3.6 | Full B209 and EN 573-3 row | The same composition band with a standard behind it |
| 5053 | 3.1–3.9 | Registered, no B209 row | Composition is fixed; the certificate decides the numbers |
| 5083 | 4.0–4.9 | B209, plus B928 marine tempers | The marine and cryogenic grade with a certified corrosion temper |
The comparison that matters is with 5754 aluminium, not with 5083: the two share a composition band, and 5754 is the version of it that carries an active registration, published property limits and an EN designation. 5083 differs from 5053 by more than magnesium, adding manganese and chromium along with the B928 marine tempers. 5052 sits about a point lower on magnesium, which shows up as a modest strength step rather than a different class of alloy.
Go / No-Go: Where 5053 Stops Working
Go when the specification already calls for 5053 and the paperwork can be enforced. Re-qualifying a drawing to 5754 usually costs more than buying 5053 properly, and in that situation the grade covers marine and industrial fabrication, fuel tanks, chemical and process vessels, truck bodies and welded assemblies, all at service temperatures under 65 °C.
Go when the design has margin and the certificate is the acceptance document. A part sized off the annealed HAZ value with a generous safety factor does not need a published minimum to be safe.
No-go when the drawing requires a guaranteed tensile or yield minimum from a published table. Order 5754 for the same chemistry, or 5052 if the magnesium level is not critical.
No-go when the drawing names a marine corrosion temper. H116 and H321 are 5083 tempers under B928; there is no 5053 equivalent, so that specification has to move to 5083.
No-go above 65 °C in continuous service, and no-go for cosmetic anodizing. Both follow from the magnesium content rather than from how the metal was sourced.
No-go for high-volume machining. 5xxx alloys cut gummy and produce long chips, and 6061-T6 will be cheaper per finished part despite the higher metal price.
Specifying 5053 on the Order
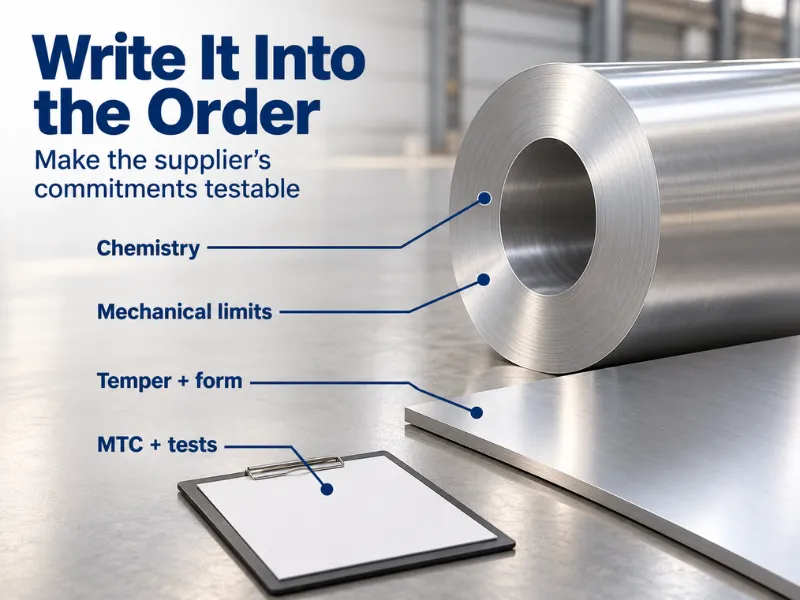
Een volledige regel luidt: 5053-H32 sheet, 1.5 mm × 1250 mm × coil, chemistry per AA register, mechanical properties on MTC. Six clauses do the work:
- Temper in H-system terms, with the mechanical values that temper is expected to deliver.
- Chemistry reference, naming the register limits so the iron and silicon lines are testable rather than assumed.
- Certificate grade. EN 10204 3.1 is the working minimum: it carries the actual analysis and mechanical results for that heat, signed within the producing works but independent of its production department. It is not a third-party document; 3.2 adds an independent countersignature if the project requires one.
- Form and dimensions, including edge condition and whether the coil is to be supplied at mill width.
- Sensitization test where the part will run warm or immersed, specified as ASTM G67 with the acceptance limit stated on the order.
- Substitution rule. State whether 5754 is acceptable in place of 5053. It usually is, it carries a standard row, and agreeing it in advance prevents a rejected delivery later.
Conclusie
5053 is a real alloy with a narrow registered chemistry and no published property minimum, which makes it a grade for drawings that already name it rather than for open selection. Its trade-off is structural: magnesium at 3.1–3.9% buys pitting resistance and weldability, and the same figure puts every heat above the 65 °C sensitization line with no B928 temper available to fix it.
We supply 5053 sheet, coil and plate to your drawing, with the heat chemistry and mechanical results on the MTC for every order, and low-MOQ custom runs in 10–60 days.
Send the temper, gauge and width, and we will confirm the rolling route and the certificate format before you commit.
Veelgestelde vragen
Is 5053 available as tread plate?
Not as a standard item. Tread and checker plate is produced in 5052, 5086 and 5754, where the tooling and the pattern rolls already exist. A 5053 pattern would be a custom pass with no published property table behind it, so specify 5754 tread plate and keep the pattern standard.
Can 5053 be used at cryogenic temperatures?
There is no qualification behind it. The 5xxx grades used at low temperature are 5083 and 5086, which carry impact-toughness data and pressure-vessel approvals down to −196 °C. Without that data, 5053 is not a defensible choice for liquefied gas containment, however well it behaves at room temperature.
Does the mill certificate still apply after welding?
Only to the unwelded parent metal. Welding anneals the heat-affected zone toward O condition, so the certified proof strength no longer describes the joint. Design the weld on annealed properties, or qualify the procedure with a weld tensile test and treat that result as the joint’s specification.
What is your minimum order for 5053, and what sizes can you roll?
We run low-MOQ custom production on 5053 in non-stock gauges and widths, typically 10–60 days depending on size and processing. Send the temper, gauge, width and coil weight and we will confirm the quantity, the rolling route and the lead time for that specification.






