


Stop aluminium 5053 to blacha i płyta z grupy Al-Mg zawierająca około 3,5% magnezu. Ma zarejestrowany skład chemiczny, ale nie ma obecnie wiersza w tabeli gatunków blach i płyt ASTM B209, więc to, czego nie ma, to gwarantowana minimalna wytrzymałość na rozciąganie, na której można oprzeć projekt. Ten jeden fakt decyduje o tym, jak należy kupować ten gatunek.
Zakres magnezu mieści się między 5052 a 5083, skąd bierze się jego wytrzymałość i zachowanie w wodzie morskiej, i dziedziczy on górny limit temperatury eksploatacji 65 °C, który nosi każdy stop powyżej 3% Mg. Nosi również problem dokumentacyjny, którego nie ma żaden inny gatunek z serii 5xxx: certyfikat jest jedynym miejscem, w którym istnieją jego liczby.
Czym jest 5053 i czego norma nie ustala
5053 to stop aluminium-magnezu nieulegający obróbce cieplnej. Jego limity składu są zarejestrowane w Aluminum Association, więc numer ma ustalone znaczenie, a gatunek jest rzeczywisty. Tym, czego 5053 nie ma, jest wiersz w aktualnej tabeli gatunków blach i płyt ASTM B209, i to jest ta część, która ma znaczenie w momencie zakupu.
Brak wiersza w B209 oznacza brak standardowej drabinki stanów dla tego gatunku i brak publikowanych minimów wytrzymałości na rozciąganie, granicy plastyczności lub wydłużenia. Nie ma również oznaczenia EN 573-3 do cross-referencji, a najbliższa aktywna rejestracja europejska dla tego zakresu składu to EN AW-5754, czyli AlMg3.
Nic z tego nie czyni metalu bezużytecznym. Przenosi to gwarancję z normy na hutę: wytop, który otrzymujesz, jest tym, co mówi certyfikat. Zamówienie na 5053 jest tak mocne, jak MTC, który mu towarzyszy, i to jest dokument, o który należy negocjować przed ceną.
Zarejestrowany skład chemiczny: najpierw przeczytaj wiersz żelaza
Zarejestrowane limity dla 5053 są wąskie, a najwęższy z nich to ten, który kupujący pomijają.
| Element | 5053 (zarejestrowany) | 5052 | 5754 | 5083 |
|---|---|---|---|---|
| Magnez | 3.1–3.9 | 2.2–2.8 | 2.6–3.6 | 4.0–4.9 |
| Mangan | 0.03–0.10 | ≤0,10 | ≤0,50 | 0.40–1.0 |
| Żelazo + krzem | ≤0,03 łącznie | Fe ≤0,40, Si ≤0,25 | Fe ≤0,40, Si ≤0,40 | Fe ≤0,40, Si ≤0,40 |
| Miedź | 0.03–0.10 | ≤0,10 | ≤0,10 | ≤0,10 |
| Chrom | — | 0.15–0.35 | ≤0,30 | 0.05–0.25 |
| Tytan | ≤0,02 | — | ≤0,15 | ≤0,15 |
| Podstawa | Rejestr składu stopów kutych AA | ASTM B209 | ASTM B209 | ASTM B209 |
Przeczytaj wiersz żelaza przed wszystkim innym. Zarejestrowane limity ograniczają żelazo i krzem do 0,03% łącznie, ponad dziesięć razy ciaśniej niż gatunki blach 5xxx w B209, więc certyfikat pokazujący 0,25% Fe opisuje inny skład — niekoniecznie wadliwy, ale też nie zarejestrowany stop. Ustal limity składu chemicznego na piśmie przed zamówieniem, zamiast kłócić się o certyfikat po dostawie.
Wytrzymałość tego gatunku pochodzi z certyfikatu
Wytrzymałość w tym stopie to umocnienie roztworowe od magnezu plus umocnienie odkształceniowe od pracy na zimno. Nie ma utwardzania wydzieleniowego, więc nie ma obróbki cieplnej, która ją podnosi, ani krzywej starzenia, na którą trzeba czekać.
| Gatunek i stan | Minimalna wytrzymałość na rozciąganie | Minimalna granica plastyczności | Źródło minimum |
|---|---|---|---|
| 5052-H32 | 215 MPa | 160 MPa | ASTM B209 |
| 5053-H32 | Brak publikowanych | Brak publikowanych | Certyfikat huty dla wytopu |
| 5083-H116 | 305 MPa | 215 MPa | ASTM B928 |
Używaj obu końców tej tabeli jako widełek, a nie jako wartości dla 5053. Gatunek dziedziczy skład chemiczny między nimi, a nie jedno z minimów, więc oferta, która podaje ci liczby dla 5052, wycenia inny stop. Poproś o wytrzymałość na rozciąganie, granicę plastyczności i wydłużenie na certyfikacie i sprawdź je względem karty danych, którą zatwierdziłeś przed złożeniem zamówienia.
Wymiarowanie części, zanim istnieje certyfikat, to niewygodny przypadek. Projektuj według minimum 5052-H32 i traktuj to, co dostarczy wytop 5053, jako margines; to utrzymuje obliczenia konserwatywnymi i pozwala uniknąć opierania ich na liczbie, której nikt nie opublikował.
Stany, które faktycznie można kupić
System H opisuje, co zrobiono z metalem. H1x to tylko umocnienie odkształceniowe, H2x to umocnienie odkształceniowe, a następnie częściowe wyżarzanie, a H3x to umocnienie odkształceniowe i stabilizacja przeciw starzeniu naturalnemu.
Na trasie walcowania 5xxx użyteczne stany dostawy to O, H32, H34 i H111 dla blachy oraz O i H112 dla płyty. Stany pełnego utwardzenia istnieją w systemie, ale przestają się tu opłacać: dodatkowa wytrzymałość graniczna jest rzeczywista i znika przy spoinie, ponieważ strefa wpływu ciepła wyżarza się z powrotem w kierunku O niezależnie od tego, który twardy stan kupiłeś. Na części, która jest formowana, ta sama twardość pozostawia zbyt małe wydłużenie do pracy.
H116 i H321 zasługują na osobne ostrzeżenie. Oba to morskie stany płyty zdefiniowane w ASTM B928 i oba są powiązane z testem korozyjnym, a nie tylko z wytrzymałością. Zostały napisane dla morskich gatunków o wysokiej zawartości magnezu, a 5053 nie ma wiersza w B928, więc 5053-H116 to coś, czego nie można kupić według normy.
Spawanie 5053: wybór spoiwa i strefa miękka
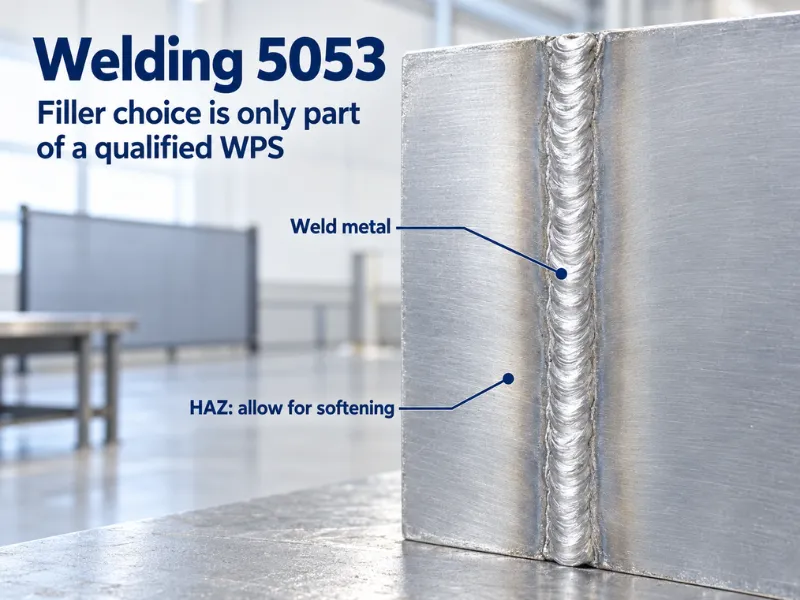
5053 spawa się łatwo metodami GTAW i GMAW, a decyzję o spoiwie rozstrzyga zawartość magnezu, a nie preferencje. Używaj ER5356 jako domyślnego lub ER5183, gdzie złącze wymaga najwyższej wytrzymałości w stanie po spawaniu.
Nie spawaj tego stopu spoiwem 4xxx. Powyżej około 3% magnezu spoiwa aluminiowo-krzemowe sprzyjają eutektycznemu topnieniu i dają słabe właściwości w stanie po spawaniu, dlatego 5052 jest ogólnie traktowany jako górny limit dla 4043, a wszystko powyżej niego wymaga spoiwa 5xxx.
Strefa wpływu ciepła jest problemem projektowym, nie sama spoina. Spawanie wyżarza metal rodzimy obok ściegu z powrotem w kierunku stanu O, więc wytrzymałość graniczna tam spada do poziomu wyżarzonego i tam pozostaje. Będąc nieulegającym obróbce cieplnej, stop nie ma odpowiedzi starzeniowej, która by ją przywróciła, a pełna ponowna obróbka roztworowa nie jest opcją warsztatową. Lokalizuj szwy z dala od szczytowych naprężeń i projektuj złącze na właściwościach wyżarzonych.
Utrzymuj niską temperaturę międzyściegową i pomiń podgrzewanie wstępne; stop odprowadza ciepło wystarczająco szybko, że podgrzewanie wstępne głównie powoduje odkształcenia. Jeszcze jeden limit towarzyszy spoiwu: ER5356 i ER5183 oba mają powyżej 3% Mg, więc metal spoiny dzieli górny limit temperaturowy metalu rodzimego. Gdzie złącze pracuje na gorąco, ER5554 utrzymuje stopiwo poniżej granicy kosztem pewnej utraty wytrzymałości złącza.
Granica 65 °C
Powyżej około 65 °C stopy z więcej niż 3% magnezu stopniowo wydzielają fazę beta (Al3Mg2) wzdłuż granic ziaren. Wynikiem jest uczulona mikrostruktura, która traci odporność na atak międzykrystaliczny i na korozję naprężeniową, i nie odzyskuje jej, jeśli część później ponownie pracuje w chłodzie.
5053 znajduje się po niewłaściwej stronie tej granicy w całym swoim zarejestrowanym zakresie, ponieważ dolny limit magnezu wynosi 3,1%. To nie jest kwestia złego wytopu czy gorącego lata; każdy 5053 jest powyżej progu z definicji.
Stan ten jest mierzalny, a nie teoretyczny. ASTM G67 mierzy ubytek masy po ekspozycji na kwas azotowy, a płyta morska jest normalnie akceptowana przy 15 mg/cm² lub poniżej. Ten test jest wpisany w stany B928, co jest praktyczną konsekwencją: gatunkiem, który może udowodnić odporność na uczulenie, jest 5083-H116 lub 5083-H321, a nie 5053.
Gdzie temperatura eksploatacji jest nieunikniona, odpowiedzią jest mniej magnezu, a nie więcej. 5454 przy 2,4–3,0% Mg i 5052 przy 2,2–2,8% są oba poniżej progu. Części przylegające do wydechu, para i gorące środowiska chemiczne to niewłaściwe zastosowanie dla tego gatunku, i to samo dotyczy jego metalu spoiny.
Formowanie i promień gięcia
Magnez podnosi szybkość umocnienia odkształceniowego, więc 5053 umacnia się szybciej niż 5052 przy tej samej ilości pracy na zimno. W praktyce oznacza to większy odrzut sprężysty, mniejszą pozostałą ciągliwość i krótsze okno formowania dla dowolnego stanu.
Formuj w O lub H32 i masz miejsce do pracy. H34 to stan dla paneli i okładzin i przyjmie łagodny łuk, nie ostry. Wszystko twardsze to stan dla części płaskich.
Co do promienia gięcia, bądź sceptyczny wobec publikowanych tabel. Promienie podawane dla 5052 nie przenoszą się, ponieważ stop umacnia się inaczej, a nie ma tabeli B209 dla 5053, do której można się odwołać. Udowodnij promień testem gięcia na rzeczywistym wytopie w stanie, w którym będziesz pracować, i wpisz wynik do specyfikacji zakupowej.
Korozja i wykańczanie
W wodzie morskiej i atmosferze morskiej 5053 sprawuje się dobrze, i lepiej niż 5052 pod względem odporności na wżery, ponieważ poziom magnezu jest wyższy. Nie dorównuje 5083, który zawiera więcej magnezu plus mangan i chrom, i nie powinien być sprzedawany jako zamiennik tam, gdzie 5083 został określony dla zanurzenia.
Ogólna ekspozycja przemysłowa i w wodzie słodkiej nie sprawia kłopotu. Gdzie zespół miesza metale, izoluj aluminium od stalowych łączników i od stali nierdzewnej, bo złącze będzie korodować niezależnie od tego, który gatunek 5xxx wybrałeś.
Anodowanie jest słabym punktem. Magnez jest tym, co ogranicza jakość wykończenia w tej rodzinie, produkując ciemniejszą i mniej jednolitą powłokę niż stop 6xxx, a wytop o niskiej zawartości żelaza nie usuwa tego efektu. Jeśli powierzchnia jest widoczna i anodowana, określ 5005 lub 6063. Jeśli część jest z 5053, pomaluj ją i przygotuj powierzchnię przed malowaniem, zamiast polegać na wykończeniu hutniczym.
5053 Against 5052, 5754 and 5083
| Klasa | Magnez | Standard position | What it decides |
|---|---|---|---|
| 5052 | 2.2–2.8 | Full B209 row, O to H38 | Cheapest route to a guaranteed minimum; adequate for most sheet work |
| 5754 | 2.6–3.6 | Full B209 and EN 573-3 row | The same composition band with a standard behind it |
| 5053 | 3.1–3.9 | Registered, no B209 row | Composition is fixed; the certificate decides the numbers |
| 5083 | 4.0–4.9 | B209, plus B928 marine tempers | The marine and cryogenic grade with a certified corrosion temper |
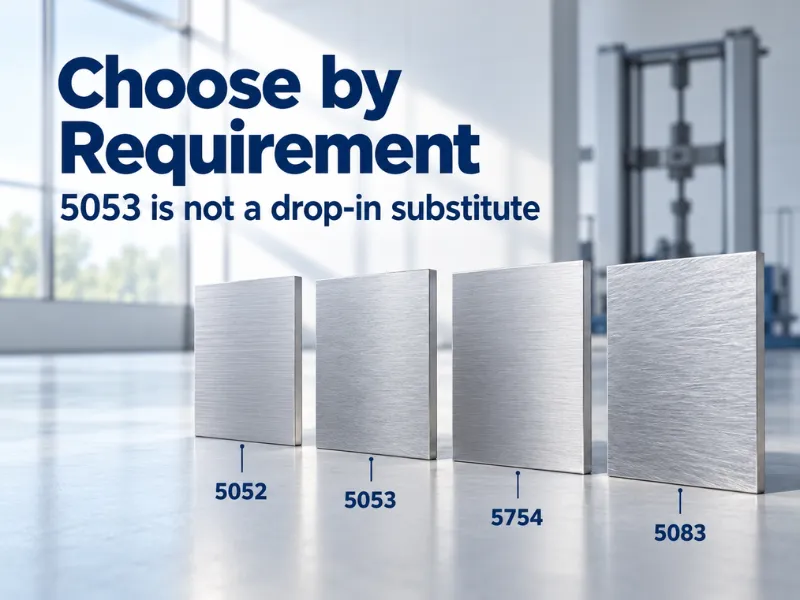
The comparison that matters is with Stop aluminium 5754, not with 5083: the two share a composition band, and 5754 is the version of it that carries an active registration, published property limits and an EN designation. 5083 differs from 5053 by more than magnesium, adding manganese and chromium along with the B928 marine tempers. 5052 sits about a point lower on magnesium, which shows up as a modest strength step rather than a different class of alloy.
Go / No-Go: Where 5053 Stops Working
Go when the specification already calls for 5053 and the paperwork can be enforced. Re-qualifying a drawing to 5754 usually costs more than buying 5053 properly, and in that situation the grade covers marine and industrial fabrication, fuel tanks, chemical and process vessels, truck bodies and welded assemblies, all at service temperatures under 65 °C.
Go when the design has margin and the certificate is the acceptance document. A part sized off the annealed HAZ value with a generous safety factor does not need a published minimum to be safe.
No-go when the drawing requires a guaranteed tensile or yield minimum from a published table. Order 5754 for the same chemistry, or 5052 if the magnesium level is not critical.
No-go when the drawing names a marine corrosion temper. H116 and H321 are 5083 tempers under B928; there is no 5053 equivalent, so that specification has to move to 5083.
No-go above 65 °C in continuous service, and no-go for cosmetic anodizing. Both follow from the magnesium content rather than from how the metal was sourced.
No-go for high-volume machining. 5xxx alloys cut gummy and produce long chips, and 6061-T6 will be cheaper per finished part despite the higher metal price.
Specifying 5053 on the Order
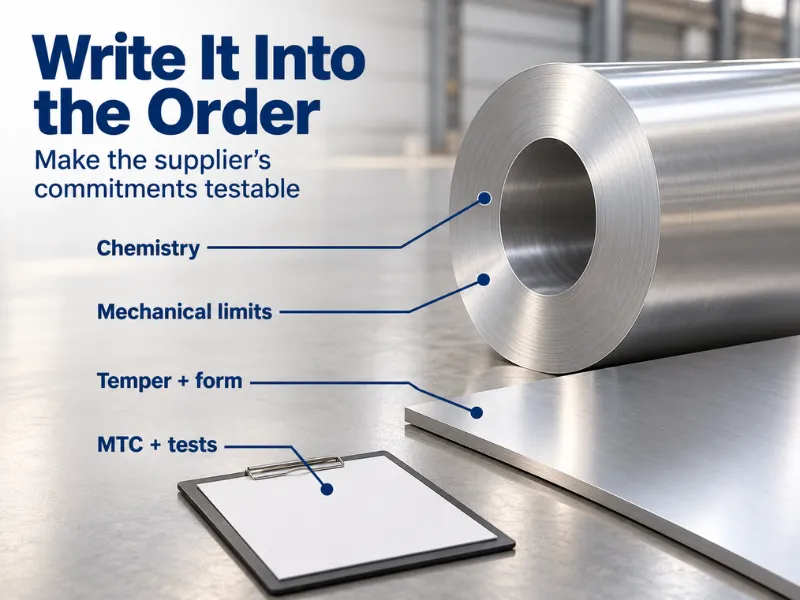
Kompletny wiersz brzmi: 5053-H32 sheet, 1.5 mm × 1250 mm × coil, chemistry per AA register, mechanical properties on MTC. Six clauses do the work:
- Temper in H-system terms, with the mechanical values that temper is expected to deliver.
- Chemistry reference, naming the register limits so the iron and silicon lines are testable rather than assumed.
- Certificate grade. EN 10204 3.1 is the working minimum: it carries the actual analysis and mechanical results for that heat, signed within the producing works but independent of its production department. It is not a third-party document; 3.2 adds an independent countersignature if the project requires one.
- Form and dimensions, including edge condition and whether the coil is to be supplied at mill width.
- Sensitization test where the part will run warm or immersed, specified as ASTM G67 with the acceptance limit stated on the order.
- Substitution rule. State whether 5754 is acceptable in place of 5053. It usually is, it carries a standard row, and agreeing it in advance prevents a rejected delivery later.
Wnioski
5053 is a real alloy with a narrow registered chemistry and no published property minimum, which makes it a grade for drawings that already name it rather than for open selection. Its trade-off is structural: magnesium at 3.1–3.9% buys pitting resistance and weldability, and the same figure puts every heat above the 65 °C sensitization line with no B928 temper available to fix it.
We supply 5053 sheet, coil and plate to your drawing, with the heat chemistry and mechanical results on the MTC for every order, and low-MOQ custom runs in 10–60 days.
Send the temper, gauge and width, and we will confirm the rolling route and the certificate format before you commit.
Często zadawane pytania
Is 5053 available as tread plate?
Not as a standard item. Tread and checker plate is produced in 5052, 5086 and 5754, where the tooling and the pattern rolls already exist. A 5053 pattern would be a custom pass with no published property table behind it, so specify 5754 tread plate and keep the pattern standard.
Can 5053 be used at cryogenic temperatures?
There is no qualification behind it. The 5xxx grades used at low temperature are 5083 and 5086, which carry impact-toughness data and pressure-vessel approvals down to −196 °C. Without that data, 5053 is not a defensible choice for liquefied gas containment, however well it behaves at room temperature.
Does the mill certificate still apply after welding?
Only to the unwelded parent metal. Welding anneals the heat-affected zone toward O condition, so the certified proof strength no longer describes the joint. Design the weld on annealed properties, or qualify the procedure with a weld tensile test and treat that result as the joint’s specification.
What is your minimum order for 5053, and what sizes can you roll?
We run low-MOQ custom production on 5053 in non-stock gauges and widths, typically 10–60 days depending on size and processing. Send the temper, gauge, width and coil weight and we will confirm the quantity, the rolling route and the lead time for that specification.






