


Wat 5182-aluminium is
5182 is een aluminium-magnesiumlegering die wordt versterkt door magnesium in vaste oplossing en door koudvervorming. Deze kan niet door precipitatieharding worden gehard — er is geen oplossingsbehandeling en verouderingsroute, dus alle sterkte boven de gegloeide toestand komt van koudvervorming, tot uitdrukking gebracht in de H-tempers.
Hieruit volgen twee consequenties, en beide komen tot uiting in de manier waarop de legering wordt ingekocht:
- Temper is de specificatie. Het bestellen van “5182” zonder temper is betekenisloos. Het verschil tussen 5182-O (ongeveer 145 MPa vloeigrens, 21% rek) en 5182-H19 (ongeveer 395 MPa vloeigrens, 4% rek) is groter dan het verschil tussen veel verschillende legeringen.
- Lassen verzacht de warmte-beïnvloede zone. De koudvervorming wordt plaatselijk uitgegloeid door de lascyclus, en er is geen warmtebehandeling om deze te herstellen. Lasverbindingen zijn zwakker dan het H-temper moedermateriaal, en de verbinding moet daarop worden ontworpen.
De geldende specificaties voor vlakgewalst product zijn ASTM B209 (plaat en plaatmateriaal), EN 485-2 (mechanische eigenschappen) en EN 573-3 (samenstelling) in Europa, GB/T 3880 in China, en JIS H4000 in Japan. Automobielplaat wordt vaak gespecificeerd volgens GMW15192 of een gelijkwaardige OEM-materiaalspecificatie in plaats van alleen volgens B209. Gelijkwaardige aanduidingen zijn UNS A95182, EN AW-5182en ISO AlMg5 in sommige referenties.
Chemische samenstelling van 5182
| Element | Gewicht % | Rol in de legering |
|---|---|---|
| Magnesium (Mg) | 4.0 – 5.0 | Primaire versterker; bepaalt corrosieweerstand |
| Mangaan (Mn) | 0.20 – 0.50 | Korrelstructuurbeheersing, taaiheid |
| IJzer (Fe) | 0,35 max | Onzuiverheid — gecontroleerd om vervormbaarheid te beschermen |
| Silicium (Si) | maximaal 0,20 | Onzuiverheid — laag gehouden om scheuren bij omvormen te beperken |
| Koper (Cu) | 0,15 max | Onzuiverheid — laag gehouden om corrosieweerstand te beschermen |
| Zink (Zn) | 0,25 max | Onzuiverheid |
| Chroom (Cr) | 0,10 max | Secundaire korrelstructuurbeheersing |
| Titanium (Ti) | 0,10 max | Korrelverfijner tijdens het gieten |
| Overige (elk / totaal) | 0,05 / 0,15 max | - |
| Aluminium (Al) | Rest (93,2 – 95,8) | Onedel metaal |
Het magnesiumbereik is het getal om te onthouden. Met 4,0–5,0% bevat 5182 meer magnesium dan 5083 (4,0–4,9%) en veel meer dan 5052 (2,2–2,8%). Daar komen zowel de sterkte als de corrosieweerstand vandaan — en dat is ook wat het stevig binnen de temperatuurlimiet plaatst die later in deze gids wordt besproken.
Fysische eigenschappen
| Eigendom | Waarde |
|---|---|
| Dichtheid | 2,65 – 2,66 g/cm³ |
| Smelttraject | 577 – 638 °C (1.070 – 1.180 °F) |
| Thermische geleidbaarheid | ~126 W/m·K bij 25 °C |
| Elektrische geleidbaarheid | ~28 – 32% IACS bij 20 °C |
| Thermische uitzettingscoëfficiënt | 23,9 × 10⁻⁶ /°C (20–100 °C) |
| Specifieke warmtecapaciteit | ~900 J/kg-K |
| Elasticiteitsmodulus (trek) | ~70 GPa (10.100 ksi) |
| Poissonratio | 0.33 |
Twee hiervan worden regelmatig verkeerd geciteerd. Het smeltbereik is 577–638 °C, niet de 607–649 °C die vaak wordt overgenomen uit 5052-datasheets — fysische eigenschappen van 5xxx worden voortdurend tussen gradaties verwisseld, en 5182 en 5052 staan in de meeste eigenschappentabellen naast elkaar. En de thermische geleidbaarheid van ~126 W/m·K ligt ruim onder die van 5052 (~138), wat van belang is als het onderdeel warmte moet afvoeren in plaats van alleen vorm te behouden.
Mechanische eigenschappen per hardingsgraad
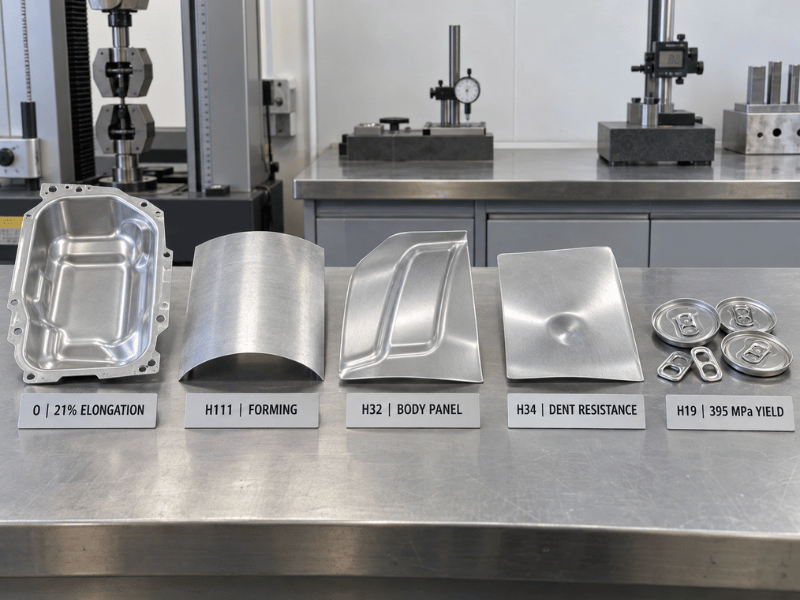
Onderstaande waarden zijn typische waarden uit referentiegegevens van de Aluminum Association. Ze zijn representatief, niet gegarandeerd — ontwerp en acceptatie moeten de minimumwaarden uit de geldende norm voor de gespecificeerde temper en dikte gebruiken, samen met de waarden op het walserijcertificaat.
| Temper | Treksterkte (MPa) | Rekgrens (MPa) | Rek (%) | Typisch gebruik |
|---|---|---|---|---|
| O | ~276 | ~145 | ~21 | Dieptrekken, complexe omvorming, automotive binnenpanelen |
| H111 | ~260 | ~125 | ~18 | Tankwagenplaat, brandstoftanks, gevormde en gelaste onderdelen |
| H32 | 290 – 315 | 210 – 230 | 10 – 12 | Automotive carrosseriepanelen, vlakke structurele plaat |
| H34 | ~331 | ~255 | ~11 | Carrosseriepanelen en structurele plaat die meer sterkte vereisen |
| H38 | ~372 | ~324 | ~6 | Hoogsterkte vlakke onderdelen |
| H19 / H39 | ~420 | ~395 | ~4 | Blikdeksels, lipjes, blikmateriaal |
| H116 / H321 | Mariene levering | Niet-primaire mariene constructie — bevestig minimumwaarden volgens norm |
De spreiding van O tot H19 is ruwweg 145 tot 395 MPa vloeigrens. Dat is geen klein besteldetail; het is het verschil tussen een materiaal dat een binnendeur vormt en een materiaal dat in een bliklipje wordt gestanst.
Welke temper voor welke toepassing
- O is gegloeid en volledig zacht, met de rek die nodig is voor diepe trek, gesponnen vormen en complexe stansdelen. Automotive binnenpanelen en gevormde tankeinden beginnen hier.
- H111 is licht koudverstevigd — meer sterkte dan O, nog steeds vervormbaar, en de gangbare keuze voor gelaste tankwagenchassis en brandstoftanks.
- H32 en H34 zijn de temperaturen voor automotive carrosseriepanelen, koudverstevigd en gestabiliseerd. Ze voegen de sterkte en deukweerstand toe die buitenpanelen nodig hebben, terwijl er voldoende vervormbaarheid behouden blijft voor persen. H34 neigt naar sterker, H32 naar meer vervormbaar.
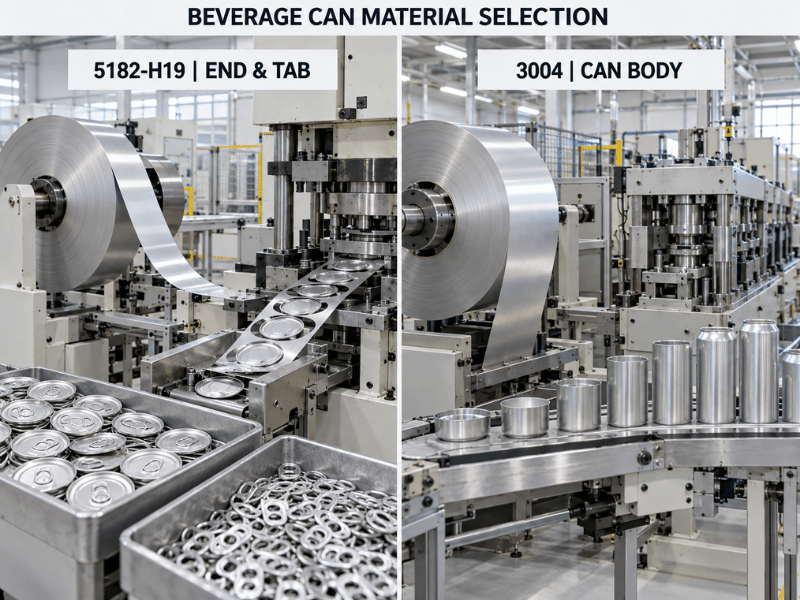
- H19 en H39 zijn de verpakkingstemperaturen. Zeer hoge sterkte door zwaar koudwalsen, met opzettelijk lage rek — de productie van blikdeksels en lipjes is een pons- en scorebewerking, geen diepe trek, en het materiaal moet zijn vorm behouden bij dunne dikte. Als u 5182 koopt voor blikmateriaal, is dit de temper, en de eigenschappen die van belang zijn gaan net zoveel over consistentie over de hele coil als over de absolute waarden.
Vervormbaarheid en diepe trek
Vervormbaarheid is waar 5182 zijn plaats in automotive plaatwerk verdient, en het is genuanceerder dan een enkele beoordeling “uitstekend” of “goed”.
In de gegloeide en licht bewerkte temperaturen (O, H111) laat 5182 zich goed trekken — een rek van ongeveer 18–21% ondersteunt diepe trek, complexe stansdelen en gesponnen vormen. Ten opzichte van 5052 ruilt 5182 een beetje ultieme trekbaarheid in voor merkbaar hogere sterkte: 5052 gaat over het algemeen verder in de diepste trek, terwijl 5182 beter zijn vorm behoudt en beter bestand is tegen deuken eenmaal gevormd. Ten opzichte van 5083 is 5182 duidelijk de meer vervormbare van de twee, wat een groot deel verklaart waarom 5083 domineert in scheepsrompplaat en 5182 in carrosseriepanelen.
Voor automotive buitenpanelen zijn de getallen die de selectie daadwerkelijk bepalen de plastische rekverhouding (r-waarde) en de rekverstevigingsexponent (n-waarde), niet alleen de rek. De r-waarde bepaalt de weerstand tegen verdunning tijdens het trekken; de n-waarde bepaalt hoe de rek zich verdeelt voordat lokale insnoering optreedt. Walserijen die 5182 leveren voor zichtbare automotive panelen certificeren op deze waarden, en OEM-normen zoals GMW15192 specificeren ze. Als u koopt voor zichtbare carrosseriepanelen, vraag dan om r en n naast treksterkte en vloeigrens — een 5182 die binnen het treksterktebereik valt, kan nog steeds falen bij een trekbewerking.
Twee praktische waarschuwingen. Hoger magnesiumgehalte betekent dat 5182 sneller koudverstevigt dan 5052, dus het vereist meer kracht, grotere buigstralen in de hardere temperaturen en meer aandacht voor terugvering. En tussenstapgloeiing kan nodig zijn bij meertraps-trekbewerkingen waar 5052 in één keer door zou gaan.
Corrosiebestendigheid en de 65 °C-limiet
Het hoge magnesiumgehalte geeft 5182 een goede weerstand tegen atmosferische, zeewater- en vele voedselproductomgevingen, en het is de reden dat de legering onbekleed wordt gebruikt in maritieme fittingen en voedselcontactverpakkingen met een gekwalificeerd laksysteem. Het zit comfortabel boven 5052 en 5754 in chlorideomgevingen.
De beperking is thermisch, en bij 5182 grijpt die harder aan dan bij de meeste 5xxx-kwaliteiten.
Bij magnesiumgehalten boven ruwweg 3% maakt langdurige blootstelling aan warme temperaturen het mogelijk dat magnesium langs korrelgrenzen neerslaat als de bètafase (Al₃Mg₂). Dat netwerk is anodisch ten opzichte van de omringende matrix, wat de legering gevoelig maakt voor interkristallijne corrosie, exfoliatie en spanningscorrosie. De gebruikelijke technische limiet is 65 °C (150 °F) voor continu bedrijf in corrosieve omgevingen. Het magnesiumgehalte van 4,0–5,0% in 5182 plaatst het aan de bovenkant van het commerciële bereik, dus de limiet geldt met minder marge dan bij 5052.
In de praktijk:
- Houd 5182 buiten langdurig bedrijf boven 65 °C — hete proceslijnen, niet-geïsoleerde uitlaatzones en apparatuur die warm blijft.
- Waar warm bedrijf onvermijdelijk is, kijk naar 5052 of 5454 in plaats van te proberen rond sensitisatie heen te ontwerpen. De neerslag is niet omkeerbaar.
- Voor maritiem werk is H116- of H321-levering beschikbaar, maar bevestig de temper en de gegarandeerde minimumwaarden tegen de toepasselijke norm en het walserijcertificaat.
Galvanische corrosie is de tweede waarschuwing, en het is dezelfde regel als voor elke 5xxx-legering: 5182 is anodisch ten opzichte van staal, roestvrij staal en koperlegeringen. Isoleer in een gemengde metaalconstructie met een elektrolyt aanwezig de verbinding of voeg offerbescherming toe.
Lassen van 5182
5182 laat zich lassen met GMAW (MIG) en GTAW (TIG), en het wordt routinematig gelast in tankwagenchassis, brandstoftanks en maritieme fittingen. Toevoegmateriaal is normaal een 5xxx-draad — ER5356 voor algemeen werk en om het magnesiumgehalte te evenaren, met ER5183 een optie waar hogere sterkte in lastoestand of beter maritiem corrosiegedrag gewenst is.
Wat lassen niet doet, is de koudverstevigde eigenschappen behouden. De warmte-beïnvloede zone wordt gegloeid door de lascyclus; de koudversteviging wordt lokaal verwijderd en kan niet worden hersteld, omdat de legering niet warmtebehandelbaar is. Een gelaste H32- of H34-verbinding is zwakker dan het moedermateriaal, en de verzachte band — niet het lasmetaal — bepaalt gewoonlijk het ontwerp van de verbinding.
De ontwerpregel volgt direct: dimensioneer gelaste 5182-verbindingen op de gegloeide HAZ-eigenschappen, niet op de waarden van de moedertemper. Een H34-samenstelling berekend op 255 MPa vloeigrens zal belasting dragen door een zone die bezwijkt bij ongeveer 145 MPa. AWS D1.2 publiceert toelaatbare spanningen voor gelaste aluminiumconstructies en is de referentie om vanuit te werken.
Bewerking en oppervlakteafwerking
Bewerking is redelijk in plaats van goed. 5182 koudverstevigt snel en produceert draderige spanen in de zachtere temperaturen; de hardere temperaturen snijden schoner met betere spaanbreking. Scherp carbidegereedschap, positieve spaanhoekgeometrie en royale snijvloeistof zijn de gebruikelijke aanbevelingen. Het is geen vrij-verspanende legering, en werkplaatsen die offreren tegen 6061 of 2011 zullen het verschil merken in gereedschapslevensduur en cyclustijd.
Oppervlakteafwerking is een sterkte in verpakkings- en carrosseriepaneelcontexten — de legering walsen tot een schoon, uniform oppervlak dat coating, lak en print goed opneemt, wat deels verklaart waarom het de markt voor blikdeksels vasthoudt. Het kan worden geanodiseerd voor bescherming, maar net als andere hoge-magnesiumkwaliteiten is het geen decoratieve anodiseerlegering; de afwerking is minder helder en uniform dan 5005 of 6063, en kleurconsistentie over batches is moeilijker te handhaven. Specificeer anodiseren voor bescherming, niet voor uiterlijk.
Waar 5182 wordt gebruikt
Blikdeksels en lipjes zijn het dominante wereldwijde gebruik, uitgevoerd in H19. Het onderscheid is belangrijk bij het specificeren: bliklichamen zijn doorgaans een 3xxx-legering zoals 3004, terwijl de deksels, gemakkelijk-open-deksels en lipjes 5182 zijn. Als een aanvraag “drankblikje” zegt zonder te vermelden welk onderdeel, kan de legering beide zijn — vraag het voordat u offreert.
Automotive carrosseriepanelen zijn de tweede grote markt — motorkappen, deuren, spatborden, binnenpanelen en structurele versterkingen, in O tot en met H34 afhankelijk van hoeveel forming het onderdeel nodig heeft. De drijfveer is gewichtsvermindering met aanvaardbare deukweerstand, en daarom komen r-waarde en n-waarde in deze specificaties voor.
Tankwagenchassis en brandstoftanks gebruiken H111 en H32, waar lasbaarheid en corrosieweerstand tegen brandstoffen en milde chemicaliën belangrijker zijn dan pieksterkte.
Overige toepassingen omvatten maritieme fittingen en niet-primaire maritieme constructies (H116/H321 waar gespecificeerd), voedsel- en drankencontainers en sluitingen, drukvaten en algemene industriële onderdelen die corrosieweerstand met matige sterkte en goede lasbaarheid vereisen.
5182 vs 5052, 5754, 5083 en 6061
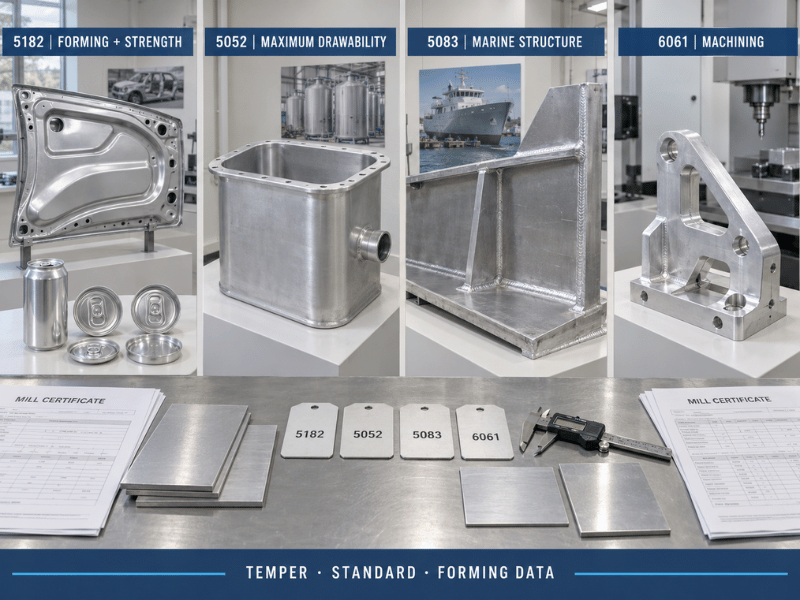
Binnen de 5xxx-familie is 5052 → 5754 → 5182 → 5083 ruwweg een stijgende ladder van sterkte met dalende vervormbaarheid.
| Eigendom | 5182 | 5052 | 5754 | 5083 | 6061-T6 |
|---|---|---|---|---|---|
| Magnesium (%) | 4.0 – 5.0 | 2.2 - 2.8 | 2.6 – 3.6 | 4.0 - 4.9 | 0.8 - 1.2 |
| Mangaan (%) | 0.20 – 0.50 | - | ≤ 0,50 | 0.40 – 1.0 | - |
| Treksterkte (MPa, typisch) | 276 – 420 | 210 – 260 | 220 – 290 | 300 – 350 | ~310 |
| Vloeigrens (MPa, typisch) | 145 – 395 | 160 – 195 | 130 – 190 | 215 – 260 | ~275 |
| Rek (%) | 4 – 21 | 12 – 20 | 12 – 18 | 10 – 14 | 8 – 12 |
| Warmtebehandelbaar | Nee | Nee | Nee | Nee | Ja |
| Dieptrekken | Goed (O/H111) | Uitstekend | Goed | Eerlijk | Eerlijk |
| Mariene corrosie | Zeer goed | Goed | Zeer goed | Uitstekend | Matig |
| Lasbaarheid | Goed | Uitstekend | Uitstekend | Uitstekend | Goed |
| Bewerkbaarheid | Eerlijk | Eerlijk | Eerlijk | Eerlijk | Zeer goed |
| Typische toepassingen | Blikdeksels, carrosseriepanelen | Algemeen plaatmateriaal, tanks | Marineplaat, traanplaat | Rompplaat, cryogeen | Bewerkte onderdelen, frames |
Tegen 5052, 5182 is sterker en beter bestand tegen deuken, maar levert wat ultieme dieptrekbaarheid in; 5052 is doorgaans ook goedkoper en gemakkelijker te lassen. Als het onderdeel een dieptrekonderdeel is en sterkte niet beperkend is, wint 5052 meestal. Als het een carrosseriepaneel is dat bestand moet zijn tegen deuken, wint 5182. Volledige gegevens staan in onze 5052 aluminium gids.
Tegen 5754, 5182 is de sterkere van de twee met vergelijkbaar corrosiegedrag; 5754 is de meer gevestigde Europese kwaliteit en komt vaker voor in marineplaat en traanplaat.
Tegen 5083, 5182 is beter vervormbaar en gemakkelijker te trekken, terwijl 5083 sterker is en de kwaliteit is die classificatiemaatschappijen verwachten voor primaire maritieme constructies. Onze 5083 aluminium gids behandelt die kant van de vergelijking, en het maritieme kwaliteit aluminium overzicht laat zien hoe de 5xxx-marinelegeringen toepassingen onderling verdelen.
Tegen 6061, de vergelijking kantelt op proces: 6061 is warmtebehandelbaar, laat zich goed bewerken en bereikt hogere sterkte, maar de lasverbindingen verliezen sterkte en de zeewatercorrosiebestendigheid is slechter. 6061 is de juiste keuze voor bewerkte onderdelen en frames; 5182 is de juiste keuze voor gevormd en gelast plaatmateriaal. Zie de 6061 aluminiumgids.
Wanneer 5182 de verkeerde keuze is
Weergegeven als voorwaarden in plaats van onderdeelnamen, omdat de voorwaarden bepalen wat daadwerkelijk beslist.
Specificeer 5182 wanneer:
- Het onderdeel een blikdeksel, easy-open deksel of trekring is — H19 is om een reden de industriestandaard.
- U de sterkte van een automotive carrosseriepaneel nodig hebt met echte dieptrekbaarheid, en weerstand tegen deuken belangrijk is.
- Het onderdeel gevormd en gelast wordt in plaats van bewerkt, in een corrosieve omgeving of omgeving met voedselcontact.
- De bedrijfstemperatuur onder 65 °C blijft, of warme zones geïsoleerd zijn.
- U meer sterkte nodig hebt dan 5052 of 5754 kunnen bieden zonder over te stappen op de lagere vervormbaarheid van 5083.
Kijk elders wanneer:
- Aanhoudende bedrijfstemperatuur boven ~65 °C uitkomt in een corrosieve omgeving. Beta-fase-sensibilisatie is niet omkeerbaar — gebruik 5052 of 5454.
- Het onderdeel een dieptrekonderdeel is op de grens van wat 5052 aankan. 5052 trekt verder en kost minder.
- Primaire maritieme constructie betrokken is. Classificatieregels verwachten 5083 of 5086, niet 5182.
- Het onderdeel in volume uit massief materiaal wordt bewerkt. 6061 of 2011 werkt sneller en goedkoper.
- Decoratief anodiseren de afwerking is. Gebruik 5005 of 6063.
- Pieksterkte via warmtebehandeling vereist is en lassen minimaal is. 6061-T6 of 7075-T651 presteert beter dan welke 5xxx-legering dan ook.
Normen, equivalenten en documentatie
| Standaard | Toepassingsgebied |
|---|---|
| ASTM B209 | Aluminium en aluminiumlegering plaat en dikplaat |
| EN 573-3 | Chemische samenstelling (Europa) |
| EN 485-2 | Mechanische eigenschappen van plaat en strip (Europa) |
| GB/T 3880 | Plaat, strip en dikplaat (China) |
| JIS H4000 | Plaat, strip en dikplaat (Japan) |
| GMW15192 | Automotive aluminium plaat — OEM-niveau eisen |
| AWS A5.10 / D1.2 | Classificatie van toevoegmateriaal en ontwerp van constructielassen |
| ASTM B928 | Hoog-magnesium marine dikplaat (waar H116/H321 is gespecificeerd) |
Equivalente aanduidingen: UNS A95182, EN AW-5182, AlMg5 (enkele referenties).
Op de inkooporder zijn vier zaken van belang. Vermeld de temper expliciet — O, H111, H32, H34 en H19 zijn niet uitwisselbaar. Noem de geldende norm, aangezien de minima van B209 en EN 485-2 niet dezelfde waarden zijn. Vraag een mill test certificate (MTC) volgens EN 10204 3.1 op met de werkelijke treksterkte, vloeigrens en rek voor de partij. En als het materiaal bestemd is voor automotive panelen of blikmateriaal, specificeer het eigenschapsvenster dat er werkelijk toe doet — r-waarde en n-waarde voor dieptrekken, of spoel-tot-spoel consistentie voor hogesnelheids blikproductielijnen — in plaats van alleen op treksterktebereik te vertrouwen.
De meeste 5182-problemen zijn specificatieproblemen: een temper die open wordt gelaten, een norm die niet wordt genoemd, of een vormkritische eigenschap die nooit wordt gevraagd.
Werken met Linsy Aluminum
Linsy Aluminum levert 5182 aluminium als plaat en spoel in O, H111, H32, H34 en H19, met H116 en H321 beschikbaar voor marien gerichte levering — zoals bij andere hoog-magnesium kwaliteiten zijn de mariene tempers vlakgewalste specificaties en worden ze niet in staaf geproduceerd. Interne capaciteit omvat CNC-bewerking, lassen, lasersnijden en oppervlakteafwerking; smeden wordt gecoördineerd via partnerprocesfaciliteiten in plaats van intern uitgevoerd, dus houd daar rekening mee in de planning als uw onderdeel dit nodig heeft.
Elke zending gaat vergezeld van een mill test certificate (MTC), en SGS-testing kan op verzoek worden geregeld. Voor werk aan automotive panelen of blikmateriaal, laat ons weten welke eigenschappen bepalend zijn — r-waarde, n-waarde of spoelconsistentie — zodat de aanvraag met het juiste venster naar de walserij gaat. Voor niet-voorraadafmetingen is de typische doorlooptijd 10–60 dagen, en wij ondersteunen lage minimale bestelhoeveelheden voor proef- en prototypeproductie.
Stuur uw tekening of specificatie en wij bevestigen de beschikbare tempers, diktes, toleranties en documentatie, en signaleren alles in de serviceomstandigheden dat wijst op een andere legering.
Conclusie
5182 is de sterkste van de gangbaar geleverde vervormbare 5xxx-legeringen, en het bedient twee markten die het in tegengestelde richtingen trekken: H19 kanmateriaal met zeer hoge sterkte en lage rek, en automotive plaat in O tot en met H34 gekozen op basis van hoe ver het dieptrekt. Kies eerst de temper, want de spreiding over tempers is groter dan het verschil tussen veel legeringen. Respecteer het plafond van 65 °C, aangezien 4,0–5,0% magnesium minder marge laat dan de meeste gradaties. En ontwerp gelaste verbindingen op basis van de eigenschappen van de gegloeide HAZ in plaats van de waarden van de moedertemper. Krijg die drie goed en 5182 is een capabele, goed gedocumenteerde legering met een diepe toeleveringsketen erachter. Krijg ze fout — H19 gespecificeerd voor een diepe trek, warme continue service, of een las gedimensioneerd op H34-sterkte — en het falen zal lijken op een materiaalprobleem terwijl het een specificatieprobleem was.
Veelgestelde vragen
Waar wordt 5182-aluminium voornamelijk voor gebruikt?
Twee dominante toepassingen. De grootste wereldwijd is dekselmateriaal voor blikjes — deksels voor drankenblikjes, easy-open deksels en lipjes — geleverd in de H19-temper. De tweede is automotive carrosseriepanelen zoals motorkappen, deuren, spatborden en binnenpanelen, in O tot en met H34. Merk op dat blikjes lichamen meestal een 3xxx-legering zijn zoals 3004; 5182 is het deksel- en lipje- materiaal.
Hoe sterk is 5182-aluminium?
Het hangt volledig af van de temper, en de spreiding is groot: ruwweg 276 MPa treksterkte / 145 MPa vloeigrens / 21% rek in O, tegenover ongeveer 420 MPa treksterkte / 395 MPa vloeigrens / 4% rek in H19. Tempers voor automotive carrosseriepanelen zitten daartussenin — H32 rond 290–315 MPa treksterkte en 210–230 MPa vloeigrens, H34 rond 331 MPa en 255 MPa.
Is 5182 sterker dan 5052?
Ja, aanzienlijk. 5182-H34 bereikt ongeveer 331 MPa treksterkte tegenover ruwweg 210–260 MPa voor 5052-H32, met overeenkomstig hogere vloeigrens. De afweging is vervormbaarheid en kosten: 5052 trekt verder in dieptrekwerk, last iets gemakkelijker en is meestal goedkoper. Kies 5182 wanneer sterkte of deukweerstand bepalend is; kies 5052 wanneer maximale dieptrekbaarheid of kosten bepalend zijn.
Kan 5182-aluminium worden gelast?
Ja, met MIG en TIG, doorgaans met ER5356-vulmetaal, of ER5183 waar hogere sterkte in lastoestand nodig is. Het belangrijke voorbehoud is dat 5182 niet warmtebehandelbaar is, dus de warmte-beïnvloede zone wordt gegloeid door het lassen en kan niet worden hersteld — gelaste verbindingen zijn zwakker dan H-temper moedermetaal, en verbindingen moeten worden gedimensioneerd op basis van de eigenschappen van de gegloeide HAZ volgens AWS D1.2.
Wat is de maximale servicetemperatuur voor 5182?
Ongeveer 65 °C (150 °F) voor continue service in corrosieve omgevingen. Daarboven kan het magnesiumgehalte van 4,0–5,0% precipiteren op korrelgrenzen als de bètafase, wat leidt tot interkristallijne corrosie en spanningscorrosie. De verandering is niet omkeerbaar door warmtebehandeling, dus voor warme langdurige service kunt u beter 5052 of 5454 specificeren.
Is 5182 geschikt voor dieptrekken?
In de zachte tempers, ja. 5182-O en H111 bieden ongeveer 18–21% rek en trekken goed voor automotive binnenpanelen, tankbodems en gestempelde schalen. Het trekt niet helemaal zo ver als 5052, en het koudverstevigt sneller, dus verwacht meer kracht, grotere buigstralen en mogelijk tussentijdse gloeiing bij meertrapsdieptrekken. Voor zichtbare automotive panelen: specificeer r-waarde en n-waarde, niet alleen rek.
Wat is het verschil tussen 5182-H19 en 5182-H32?
Ze bevinden zich aan tegenovergestelde uiteinden van het temperbereik en zijn niet uitwisselbaar. H19 is zwaar koudgewalst tot maximale sterkte — ongeveer 420 MPa treksterkte, 395 MPa vloeigrens, slechts 4% rek — en wordt gebruikt voor blikdeksels en lipjes, waar de bewerking stansen en inkerven is in plaats van dieptrekken. H32 is koudverstevigd en gestabiliseerd tot ongeveer 290–315 MPa treksterkte en 210–230 MPa vloeigrens met 10–12% rek, en wordt gebruikt voor automotive carrosseriepanelen en constructieplaat.






