


Czym jest aluminium 5182
5182 to stop aluminium–magnez umacniany magnezem w roztworze stałym oraz zgniotem. Nie można go utwardzać wydzieleniowo — nie istnieje droga obróbki roztworu i starzenia, więc cała wytrzymałość powyżej stanu wyżarzonego pochodzi z odkształcenia, wyrażonego w stanach H.
Wynikają z tego dwie konsekwencje, obie widoczne w sposobie zakupu tego stopu:
- Stan dostawy jest specyfikacją. Zamawianie “5182” bez określenia stanu dostawy jest bez znaczenia. Różnica między 5182-O (około 145 MPa granicy plastyczności, 21% wydłużenia) a 5182-H19 (około 395 MPa granicy plastyczności, 4% wydłużenia) jest większa niż różnica między wieloma różnymi stopami.
- Spawanie zmiękcza strefę wpływu ciepła. Zgniot jest lokalnie wyżarzany przez cykl spawania i nie ma obróbki cieplnej, która mogłaby go przywrócić. Złącza spawane są słabsze niż materiał rodzimy w stanie H, a złącze musi być projektowane z uwzględnieniem tego faktu.
Obowiązujące specyfikacje dla wyrobów płaskich walcowanych to ASTM B209 (blacha i płyta), EN 485-2 (właściwości mechaniczne) i EN 573-3 (skład) w Europie, GB/T 3880 w Chinach oraz JIS H4000 w Japonii. Blachy samochodowe są często specyfikowane według GMW15192 lub równoważnej normy materiałowej OEM, a nie wyłącznie według B209. Równoważne oznaczenia to UNS A95182, EN AW-5182oraz ISO AlMg5 w niektórych źródłach.
Skład chemiczny 5182
| Element | Waga % | Rola w stopie |
|---|---|---|
| Magnez (Mg) | 4.0 – 5.0 | Główny składnik umacniający; odpowiada za odporność korozyjną |
| Mangan (Mn) | 0.20 – 0.50 | Kontrola struktury ziaren, ciągliwość |
| Żelazo (Fe) | 0,35 maks. | Zanieczyszczenie — kontrolowane w celu ochrony podatności do formowania |
| Krzem (Si) | 0,20 maks. | Zanieczyszczenie — utrzymywane na niskim poziomie w celu ograniczenia pękania podczas formowania |
| Miedź (Cu) | 0,15 maks | Zanieczyszczenie — utrzymywane na niskim poziomie w celu ochrony odporności na korozję |
| Cynk (Zn) | 0,25 maks | Zanieczyszczenie |
| Chrom (Cr) | 0,10 maks | Drobny składnik kontrolujący strukturę ziaren |
| Tytan (Ti) | 0,10 maks | Rozdrobnienie ziarna podczas odlewania |
| Inne (każdy / łącznie) | 0,05 / 0,15 maks. | — |
| Aluminium (Al) | Reszta (93,2 – 95,8) | Metal nieszlachetny |
Zakres magnezu to liczba, którą należy zapamiętać. Przy 4,0–5,0%, 5182 zawiera więcej magnezu niż 5083 (4,0–4,9%) i znacznie więcej niż 5052 (2,2–2,8%). Stąd pochodzi zarówno jego wytrzymałość, jak i odporność korozyjna — a także to, co umieszcza go zdecydowanie w granicach temperaturowych omówionych później w tym przewodniku.
Właściwości fizyczne
| Nieruchomość | Wartość |
|---|---|
| Gęstość | 2,65 – 2,66 g/cm³ |
| Zakres topnienia | 577 – 638 °C (1 070 – 1 180 °F) |
| Przewodność cieplna | ~126 W/m·K przy 25 °C |
| Przewodność elektryczna | ~28 – 32% IACS przy 20 °C |
| Współczynnik rozszerzalności cieplnej | 23,9 × 10⁻⁶ /°C (20–100 °C) |
| Ciepło właściwe | ~900 J/kg-K |
| Moduł sprężystości (rozciąganie) | ~70 GPa (10 100 ksi) |
| Współczynnik Poissona | 0.33 |
Dwie z tych wartości są regularnie błędnie podawane. Zakres topnienia wynosi 577–638 °C, a nie wartość 607–649 °C często kopiowana z arkuszy danych 5052 — właściwości fizyczne stopów 5xxx są stale zamieniane między gatunkami, a 5182 i 5052 sąsiadują ze sobą w większości tabel właściwości. Przewodność cieplna ~126 W/m·K jest znacznie niższa niż ~138 dla 5052, co ma znaczenie, jeśli część musi odprowadzać ciepło, a nie tylko zachowywać kształt.
Właściwości mechaniczne w zależności od stanu utwardzenia
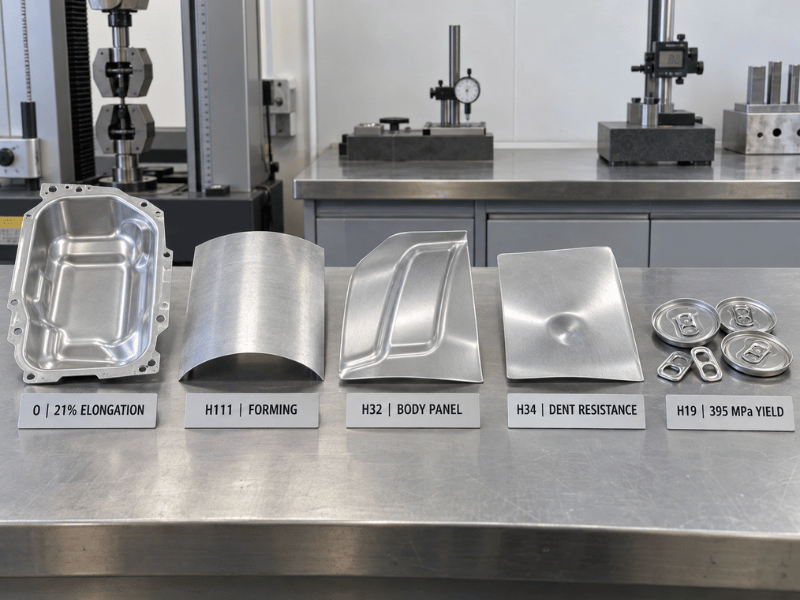
Poniższe wartości są typowymi wartościami z danych referencyjnych Aluminum Association. Są reprezentatywne, nie gwarantowane — projektowanie i odbiór powinny wykorzystywać wartości minimalne z obowiązującej normy dla określonego stanu dostawy i grubości, wraz z wartościami z atestu hutniczego.
| Temperament | Wytrzymałość na rozciąganie (MPa) | Granica plastyczności (MPa) | Wydłużenie (%) | Typowe zastosowanie |
|---|---|---|---|---|
| O | ~276 | ~145 | ~21 | Głębokie tłoczenie, złożone formowanie, panele wewnętrzne samochodowe |
| H111 | ~260 | ~125 | ~18 | Blachy do cystern, zbiorniki paliwa, części formowane i spawane |
| H32 | 290 – 315 | 210 – 230 | 10 – 12 | Panele nadwozia samochodowego, płaskie blachy konstrukcyjne |
| H34 | ~331 | ~255 | ~11 | Panele nadwozia i blachy konstrukcyjne wymagające większej wytrzymałości |
| H38 | ~372 | ~324 | ~6 | Wysokowytrzymałe części płaskie |
| H19 / H39 | ~420 | ~395 | ~4 | Dna puszek, zawleczki, materiał na puszki |
| H116 / H321 | Dostawa o przeznaczeniu morskim | Niepodstawowa konstrukcja morska — potwierdzić wartości minimalne według normy |
Rozrzut od O do H19 wynosi około 145 do 395 MPa granicy plastyczności. To nie jest drobny szczegół zamówienia; to różnica między materiałem, który tłoczy się na wewnętrzną stronę drzwi, a materiałem, który wykrawa się na zawleczkę puszki.
Który stan dostawy do jakiego zastosowania
- O jest wyżarzony i całkowicie miękki, z wydłużeniem potrzebnym do głębokiego tłoczenia, kształtów wywijanych i złożonych wytłoczek. Panele wewnętrzne samochodowe i formowane dna zbiorników zaczynają się tutaj.
- H111 jest lekko umocniony zgniotem — większa wytrzymałość niż O, wciąż podatny do formowania i powszechny wybór dla spawanych nadwozi cystern i zbiorników paliwa.
- H32 i H34 to stany twardości blach nadwoziowych samochodowych, umocnione odkształceniowo i stabilizowane. Dodają wytrzymałość i odporność na wgniecenia, których potrzebują panele zewnętrzne, zachowując jednocześnie wystarczającą podatność na formowanie do tłoczenia. H34 jest silniejszy, H32 bardziej podatny do formowania.
- H19 i H39 to stany twardości do opakowań. Bardzo wysoka wytrzymałość dzięki silnemu walcowaniu na zimno, z celowo niskim wydłużeniem — produkcja denek puszek i zawleczek to operacja wykrawania i nacinania, a nie głębokiego tłoczenia, a materiał musi zachować kształt przy cienkim przekroju. Jeśli kupujesz 5182 na materiał na puszki, to jest właściwy stan twardości, a właściwości, które mają znaczenie, dotyczą w równym stopniu spójności wzdłuż całej zwoju, co wartości bezwzględnych.
Podatność na formowanie i głębokie tłoczenie
Podatność na formowanie to obszar, w którym 5182 zdobywa swoje miejsce w blachach samochodowych, i jest to zagadnienie bardziej zniuansowane niż pojedyncza ocena “doskonała” lub “dobra”.
W stanach wyżarzonych i lekko umocnionych (O, H111) 5182 dobrze się tłoczy — wydłużenie około 18–21% wspiera głębokie tłoczenie, złożone wykrawanie i kształty toczone. W porównaniu z 5052, 5182 wymienia nieco niższą maksymalną tłoczność na zauważalnie wyższą wytrzymałość: 5052 generalnie zajdzie dalej w najgłębszych tłoczeniach, podczas gdy 5182 lepiej zachowuje kształt i lepiej opiera się wgnieceniom po uformowaniu. W porównaniu z 5083, 5182 jest bardziej podatny na formowanie z wyraźną przewagą, co jest w dużej mierze powodem, dla którego 5083 dominuje w blachach kadłubowych, a 5182 dominuje w panelach nadwozia.
W przypadku zewnętrznych paneli samochodowych liczby, które faktycznie decydują o wyborze, to współczynnik odkształcenia plastycznego (wartość r) oraz wykładnik umocnienia odkształceniowego (wartość n), a nie samo wydłużenie. Wartość r kontroluje odporność na pocienienie podczas tłoczenia; wartość n kontroluje rozkład odkształcenia przed lokalnym przewężeniem. Huty dostarczające 5182 na odsłonięte panele samochodowe certyfikują te wartości, a standardy OEM takie jak GMW15192 je określają. Jeśli kupujesz na widoczne panele nadwozia, pytaj o r i n obok wytrzymałości na rozciąganie i granicy plastyczności — 5182 spełniający zakres wytrzymałości na rozciąganie może nadal nie spełnić wymagań przy tłoczeniu.
Dwie praktyczne uwagi. Wyższa zawartość magnezu oznacza, że 5182 umacnia się odkształceniowo szybciej niż 5052, więc wymaga większej siły, większych promieni gięcia w twardszych stanach twardości i większej uwagi na sprężynowanie. Międzyoperacyjne wyżarzanie może być potrzebne przy wieloetapowych tłoczeniach, tam gdzie 5052 poradziłby sobie w jednym przejściu.
Odporność na korozję i limit 65 °C
Wysoka zawartość magnezu daje 5182 dobrą odporność na środowisko atmosferyczne, wodę morską i wiele środowisk produktów spożywczych, i jest to powód, dla którego stop jest stosowany bez powłoki w osprzęcie morskim i opakowaniach do kontaktu z żywnością z kwalifikowanym systemem lakierowania. Plasuje się komfortowo powyżej 5052 i 5754 w środowiskach chlorkowych.
Ograniczeniem jest temperatura, a w przypadku 5182 wiąże ona silniej niż w większości gatunków serii 5xxx.
Przy poziomach magnezu powyżej około 3%, długotrwałe narażenie na podwyższone temperatury pozwala magnezowi wytrącać się wzdłuż granic ziaren jako faza beta (Al₃Mg₂). Ta sieć jest anodowa względem otaczającej osnowy, co otwiera stop na korozję międzykrystaliczną, złuszczeniową i pękanie korozyjne naprężeniowe. Zwykłym ograniczeniem inżynierskim jest 65 °C (150 °F) dla pracy ciągłej w środowiskach korozyjnych. Zawartość magnezu 4,0–5,0% w 5182 stawia go na szczycie zakresu handlowego, więc ograniczenie obowiązuje z mniejszym marginesem niż w przypadku 5052.
W praktyce:
- Nie stosować 5182 do pracy ciągłej powyżej 65 °C — gorące linie procesowe, nieizolowane strefy wydechowe i urządzenia przebywające w cieple.
- Tam, gdzie praca w podwyższonej temperaturze jest nieunikniona, rozważ 5052 lub 5454 zamiast prób obejścia uczulenia. Wytrącanie jest nieodwracalne.
- Do zastosowań morskich dostępne są dostawy H116 lub H321, ale potwierdź stan twardości i jego gwarantowane minima względem obowiązującej normy i certyfikatu huty.
Korozja galwaniczna to druga uwaga i obowiązuje ta sama zasada co dla każdego stopu 5xxx: 5182 jest anodowy względem stali, stali nierdzewnej i stopów miedzi. W zespole z mieszanych metali w obecności elektrolitu należy izolować połączenie lub dodać ochronę protektorową.
Spawanie 5182
5182 spawa się metodami GMAW (MIG) i GTAW (TIG) i jest rutynowo spawany w nadwoziach cystern, zbiornikach paliwa i osprzęcie morskim. Drut dodatkowy to zwykle drut 5xxx — ER5356 do prac ogólnych i dla dopasowania zawartości magnezu, z ER5183 jako opcją tam, gdzie wymagana jest wyższa wytrzymałość w stanie po spawaniu lub lepsze zachowanie korozyjne w środowisku morskim.
Spawanie nie zachowuje jednak właściwości umocnionych na zimno. Strefa wpływu ciepła jest wyżarzana przez cykl spawalniczy; umocnienie odkształceniowe jest lokalnie usuwane i nie może być przywrócone, ponieważ stop nie jest umacniany cieplnie. Złącze H32 lub H34 po spawaniu jest słabsze niż metal rodzimy, a to strefa zmiękczona — nie metal spoiny — zwykle decyduje o projektowaniu złącza.
Reguła projektowa wynika bezpośrednio: wymiaruj spawane złącza 5182 na właściwościach wyżarzonej SWC, a nie na wartościach stanu twardości materiału rodzimego. Zespół H34 obliczony na granicę plastyczności 255 MPa będzie przenosił obciążenie przez strefę, która płynie przy około 145 MPa. AWS D1.2 publikuje naprężenia dopuszczalne dla spawanych konstrukcji aluminiowych i jest referencją, na której należy pracować.
Obróbka skrawaniem i wykańczanie powierzchni
Obróbka skrawaniem jest dostateczna, a nie dobra. 5182 szybko umacnia się odkształceniowo i w miękkich stanach twardości tworzy wióry wstęgowe; twardsze stany twardości skrawają się czyściej z lepszym łamaniem wióra. Ostre narzędzia z węglika, geometria o dodatnim kącie natarcia i obfite płyn chłodzący to standardowe zalecenia. Nie jest to stop łatwy w obróbce skrawaniem i warsztaty wyceniające w porównaniu z 6061 lub 2011 zauważą różnicę w trwałości narzędzia i czasie cyklu.
Wykończenie powierzchni jest atutem w kontekście opakowań i paneli nadwozia — stop walcuje się do czystej, jednolitej powierzchni, która dobrze przyjmuje powłoki, lakiery i nadruk, co jest częścią powodu, dla którego utrzymuje rynek denek puszek. Można go anodować dla ochrony, ale podobnie jak inne gatunki o wysokiej zawartości magnezu nie jest stopem do anodowania dekoracyjnego; wykończenie jest mniej jasne i jednolite niż 5005 lub 6063, a spójność koloru między partiami jest trudniejsza do utrzymania. Określ anodowanie dla ochrony, nie dla wyglądu.
Gdzie stosuje się 5182
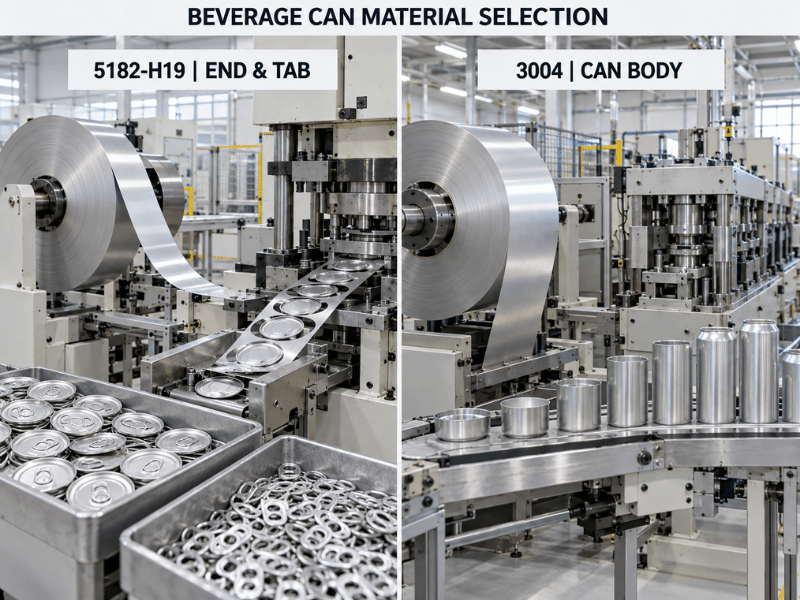
Denka puszek i zawleczki to dominujące globalne zastosowanie, w stanie H19. Rozróżnienie ma znaczenie przy specyfikowaniu: korpusy puszek są zwykle ze stopu 3xxx, takiego jak 3004, podczas gdy denka, denka łatwootwieralne i zawleczki to 5182. Jeśli zapytanie mówi “puszka napojowa” bez wskazania komponentu, stop może być którykolwiek z nich — zapytaj przed wyceną.
Panele nadwozia samochodowego to drugi główny rynek — maski, drzwi, błotniki, panele wewnętrzne i wzmocnienia strukturalne, w stanach od O do H34 w zależności od tego, ile formowania wymaga część. Motywacją jest redukcja masy przy akceptowalnej odporności na wgniecenia, i dlatego wartości r i n pojawiają się w tych specyfikacjach.
Nadwozia cystern i zbiorniki paliwa stosują H111 i H32, gdzie spawalność i odporność korozyjna względem paliw i łagodnych chemikaliów mają większe znaczenie niż szczytowa wytrzymałość.
Inne zastosowania obejmują osprzęt morski i niepodstawowe konstrukcje morskie (H116/H321 tam, gdzie określono), pojemniki i zamknięcia do żywności i napojów, zbiorniki ciśnieniowe oraz ogólne części przemysłowe wymagające odporności korozyjnej przy umiarkowanej wytrzymałości i dobrej spawalności.
5182 vs 5052, 5754, 5083 i 6061
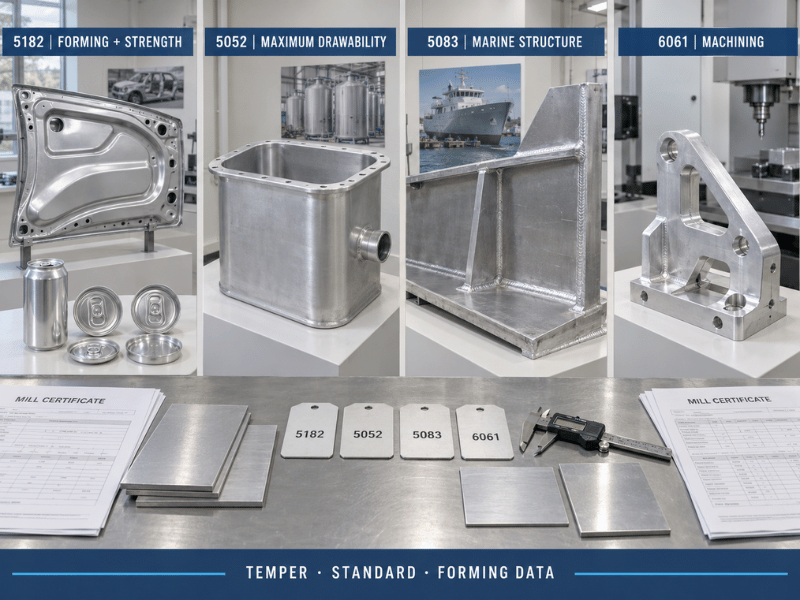
W rodzinie 5xxx, 5052 → 5754 → 5182 → 5083 to w przybliżeniu rosnąca drabina wytrzymałości z malejącą podatnością na formowanie.
| Nieruchomość | 5182 | 5052 | 5754 | 5083 | 6061-T6 |
|---|---|---|---|---|---|
| Magnez (%) | 4.0 – 5.0 | 2.2 - 2.8 | 2.6 – 3.6 | 4.0 - 4.9 | 0.8 - 1.2 |
| Mangan (%) | 0.20 – 0.50 | — | ≤ 0,50 | 0.40 – 1.0 | — |
| Wytrzymałość na rozciąganie (MPa, typowa) | 276 – 420 | 210 – 260 | 220 – 290 | 300 – 350 | ~310 |
| Granica plastyczności (MPa, typowa) | 145 – 395 | 160 – 195 | 130 – 190 | 215 – 260 | ~275 |
| Wydłużenie (%) | 4 – 21 | 12 – 20 | 12 – 18 | 10 – 14 | 8 – 12 |
| Podatność na obróbkę cieplną | Nie | Nie | Nie | Nie | Tak |
| Głębokie tłoczenie | Dobra (O/H111) | Doskonały | Dobry | Uczciwy | Uczciwy |
| Korozja morska | Bardzo dobra | Dobry | Bardzo dobra | Doskonały | Umiarkowany |
| Spawalność | Dobry | Doskonały | Doskonały | Doskonały | Dobry |
| Obrabialność | Uczciwy | Uczciwy | Uczciwy | Uczciwy | Bardzo dobra |
| Typowe zastosowania | Dna puszek, panele nadwozia | Blacha ogólnego przeznaczenia, zbiorniki | Blacha okrętowa, blacha ryflowana | Blacha kadłubowa, zastosowania kriogeniczne | Części obrabiane mechanicznie, ramy |
W porównaniu z 5052, 5182 jest mocniejszy i bardziej odporny na wgniecenia, ale ma nieco gorszą ciągliwość graniczną; 5052 jest również zazwyczaj tańszy i łatwiejszy do spawania. Jeśli część wymaga głębokiego tłoczenia, a wytrzymałość nie jest czynnikiem ograniczającym, 5052 zwykle wygrywa. Jeśli jest to panel nadwozia, który musi być odporny na wgniecenia, 5182 wygrywa. Pełne dane znajdują się w naszym przewodnik po aluminium 5052.
W porównaniu z 5754, 5182 jest mocniejszy z tych dwóch przy porównywalnej odporności korozyjnej; 5754 jest bardziej ugruntowanym europejskim gatunkiem i częściej występuje w blachach okrętowych i blachach ryflowanych.
W porównaniu z 5083, 5182 jest bardziej plastyczny i łatwiejszy do tłoczenia, podczas gdy 5083 jest mocniejszy i jest gatunkiem, którego towarzystwa klasyfikacyjne oczekują dla podstawowej konstrukcji okrętowej. Nasz przewodniku po aluminium 5083 obejmuje tę stronę porównania, a morski stop aluminium przegląd pokazuje, jak stopy morskie serii 5xxx dzielą między siebie zastosowania.
W porównaniu z 6061, porównanie odwraca się pod względem procesu: 6061 jest obrabialny cieplnie, dobrze się obrabia mechanicznie i osiąga wyższą wytrzymałość, ale jego złącza spawane tracą wytrzymałość, a odporność na korozję w wodzie morskiej jest gorsza. 6061 jest właściwym wyborem do części obrabianych mechanicznie i ram; 5182 jest właściwym wyborem do blach formowanych i spawanych. Zobacz Przewodnik po stopie aluminium 6061.
Kiedy 5182 jest złym wyborem
Podano jako warunki, a nie nazwy części, ponieważ to warunki faktycznie decydują.
Określ 5182, gdy:
- Część jest dnem puszki, wieczkiem łatwo otwieranym lub zawleczką — H19 jest standardem branżowym nie bez powodu.
- Potrzebujesz wytrzymałości panelu nadwozia samochodowego z rzeczywistą tłocznością, a odporność na wgniecenia ma znaczenie.
- Część jest formowana i spawana, a nie obrabiana mechanicznie, w środowisku korozyjnym lub mającym kontakt z żywnością.
- Temperatura eksploatacji pozostaje poniżej 65 °C lub strefy ciepłe są izolowane.
- Potrzebujesz większej wytrzymałości niż może dać 5052 lub 5754, bez uciekania się do niższej plastyczności 5083.
Szukaj innych rozwiązań, gdy:
- Ciągła eksploatacja przekracza ~65 °C w środowisku korozyjnym. Uczulenie fazą beta jest nieodwracalne — użyj 5052 lub 5454.
- Część wymaga głębokiego tłoczenia na granicy możliwości 5052. 5052 tłoczy się dalej i kosztuje mniej.
- W grę wchodzi podstawowa konstrukcja okrętowa. Przepisy klasyfikacyjne oczekują 5083 lub 5086, a nie 5182.
- Część jest obrabiana mechanicznie z litego materiału w produkcji wielkoseryjnej. 6061 lub 2011 działa szybciej i taniej.
- Wykończeniem jest anodowanie dekoracyjne. Użyj 5005 lub 6063.
- Wymagana jest szczytowa wytrzymałość po obróbce cieplnej, a spawanie jest minimalne. 6061-T6 lub 7075-T651 przewyższa każdy stop serii 5xxx.
Normy, odpowiedniki i dokumentacja
| Standard | Zakres |
|---|---|
| ASTM B209 | Blachy i płyty z aluminium i stopów aluminium |
| EN 573-3 | Skład chemiczny (Europa) |
| EN 485-2 | Właściwości mechaniczne blachy i taśmy (Europa) |
| GB/T 3880 | Blacha, taśma i płyta (Chiny) |
| JIS H4000 | Blacha, taśma i płyta (Japonia) |
| GMW15192 | Blacha aluminiowa do zastosowań samochodowych — wymagania na poziomie OEM |
| AWS A5.10 / D1.2 | Klasyfikacja metalu dodatkowego i projektowanie spoin konstrukcyjnych |
| ASTM B928 | Płyta okrętowa o wysokiej zawartości magnezu (gdzie określono H116/H321) |
Oznaczenia równoważne: UNS A95182, EN AW-5182, AlMg5 (niektóre odniesienia).
W zamówieniu zakupu cztery rzeczy mają znaczenie. Podaj stan utwardzenia wyraźnie — O, H111, H32, H34 i H19 nie są wymienne. Wskaż normę odniesienia, ponieważ minima B209 i EN 485-2 to nie te same wartości. Zażądaj atest hutniczy (MTC) zgodny z EN 10204 3.1 zawierającego rzeczywistą wytrzymałość na rozciąganie, granicę plastyczności i wydłużenie dla partii. A jeśli materiał jest przeznaczony na panele samochodowe lub materiał na puszki, określ okno właściwości, które faktycznie ma znaczenie — wartość r i wartość n dla tłoczenia lub powtarzalność między zwojami dla szybkich linii puszkowych — zamiast polegać wyłącznie na zakresie wytrzymałości na rozciąganie.
Większość problemów z 5182 to problemy ze specyfikacją: nieokreślony stan utwardzenia, nienazwana norma lub właściwość krytyczna dla formowania, o którą nigdy nie zapytano.
Współpraca z Linsy Aluminum
Linsy Aluminum dostarcza 5182 aluminium jako blacha i taśma w stanach O, H111, H32, H34 i H19, z H116 i H321 dostępnymi dla dostaw zorientowanych na zastosowania morskie — podobnie jak inne gatunki o wysokiej zawartości magnezu, stany morskie są specyfikacjami wyrobów płaskich i nie są produkowane w postaci prętów. Możliwości własne obejmują obróbkę CNC, spawanie, cięcie laserowe i wykończanie powierzchni; kucie jest koordynowane przez partnerskie zakłady procesowe, a nie realizowane wewnętrznie, więc uwzględnij to w planowaniu, jeśli Twoja część tego wymaga.
Każda dostawa zawiera atest wytopu (MTC), a badania SGS mogą być zorganizowane na życzenie. W przypadku prac nad panelami samochodowymi lub materiałem na puszki, powiedz nam, które właściwości mają znaczenie — wartość r, wartość n lub powtarzalność zwojów — aby zapytanie trafiło do huty z właściwym oknem. Dla wymiarów niebędących w magazynie typowy czas realizacji wynosi 10–60 dni, a my obsługujemy niskie minimalne ilości zamówienia przy budowie prób i prototypów.
Prześlij swój rysunek lub specyfikację, a potwierdzimy dostępne stany utwardzenia, grubości, tolerancje i dokumentację oraz wskażemy wszystko w warunkach eksploatacji, co wskazuje na inny stop.
Wnioski
5182 jest najwytrzymalszym z powszechnie dostarczanych stopów 5xxx o dobrej plastyczności i obsługuje dwa rynki, które ciągną go w przeciwnych kierunkach: materiał na puszki H19 o bardzo wysokiej wytrzymałości i niskim wydłużeniu oraz blacha samochodowa w stanach od O do H34 wybierana ze względu na głębokość tłoczenia. Najpierw wybierz stan utwardzenia, ponieważ rozrzut między stanami jest większy niż różnica między wieloma stopami. Respektuj limit 65 °C, ponieważ 4,0–5,0% magnezu pozostawia mniejszy margines niż w większości gatunków. A złącza spawane projektuj na podstawie właściwości wyżarzonej strefy wpływu ciepła, a nie wartości stanu rodzimego. Jeśli te trzy rzeczy zostaną wykonane prawidłowo, 5182 jest zdolnym, dobrze udokumentowanym stopem z głębokim zapleczem dostawczym. Jeśli zostaną wykonane błędnie — H19 określony do głębokiego tłoczenia, ciepłej ciągłej eksploatacji lub spoiny dobranej na wytrzymałość H34 — awaria będzie wyglądać jak problem z materiałem, gdy był to problem ze specyfikacją.
Często zadawane pytania
Do czego głównie stosuje się aluminium 5182?
Dwa dominujące zastosowania. Największym globalnie jest materiał na denka puszek — denka puszek napojowych, denka łatwootwieralne i zawleczki — dostarczany w stanie H19. Drugim są panele nadwozia samochodowego takie jak maski, drzwi, błotniki i panele wewnętrzne, w stanach od O do H34. Należy zauważyć, że korpusy puszek są zwykle wykonane ze stopu 3xxx, takiego jak 3004; 5182 jest denka oraz zawleczki materiałem.
Jak wytrzymałe jest aluminium 5182?
Zależy to wyłącznie od stanu obróbki, a rozrzut jest szeroki: około 276 MPa wytrzymałości na rozciąganie / 145 MPa granicy plastyczności / 21% wydłużenia w stanie O, w porównaniu do około 420 MPa wytrzymałości na rozciąganie / 395 MPa granicy plastyczności / 4% wydłużenia w stanie H19. Stany dla paneli nadwozia samochodowego plasują się pośrodku — H32 około 290–315 MPa wytrzymałości na rozciąganie i 210–230 MPa granicy plastyczności, H34 około 331 MPa i 255 MPa.
Czy 5182 jest mocniejsze niż 5052?
Tak, znacząco. 5182-H34 osiąga około 331 MPa wytrzymałości na rozciąganie w porównaniu do około 210–260 MPa dla 5052-H32, z odpowiednio wyższą granicą plastyczności. Kompromisem jest odkształcalność i koszt: 5052 lepiej się ciągnie w procesach głębokiego tłoczenia, nieco łatwiej się spawa i jest zwykle tańsze. Wybierz 5182, gdy decyduje wytrzymałość lub odporność na wgniecenia; wybierz 5052, gdy decyduje maksymalna ciągliwość lub koszt.
Czy aluminium 5182 można spawać?
Tak, metodami MIG i TIG, zazwyczaj ze spoiwem ER5356 lub ER5183, gdy wymagana jest wyższa wytrzymałość spoiny w stanie po spawaniu. Ważnym zastrzeżeniem jest to, że 5182 nie podlega obróbce cieplnej, więc strefa wpływu ciepła jest wyżarzana przez spawanie i nie można jej przywrócić — złącza spawane są słabsze niż metal rodzimy w stanie H, a złącza należy wymiarować na podstawie właściwości wyżarzonej strefy wpływu ciepła zgodnie z AWS D1.2.
Jaka jest maksymalna temperatura eksploatacji dla 5182?
Około 65 °C (150 °F) dla pracy ciągłej w środowiskach korozyjnych. Powyżej tej temperatury zawartość magnezu 4,0–5,0% może wytrącać się na granicach ziaren jako faza beta, prowadząc do korozji międzykrystalicznej i pękania korozyjnego naprężeniowego. Zmiana ta nie jest odwracalna przez obróbkę cieplną, więc do ciepłej pracy ciągłej należy wybrać 5052 lub 5454.
Czy 5182 nadaje się do głębokiego tłoczenia?
W miękkich stanach — tak. 5182-O i H111 oferują około 18–21% wydłużenia i dobrze się tłoczą na wewnętrzne panele samochodowe, denka zbiorników i wytłaczane skorupy. Nie tłoczy się jednak tak głęboko jak 5052 i szybciej ulega umocnieniu odkształceniowemu, więc należy oczekiwać większej siły, większych promieni gięcia i ewentualnie wyżarzania międzyoperacyjnego przy wieloetapowym tłoczeniu. Dla odsłoniętych paneli samochodowych należy określić współczynnik r i współczynnik n, a nie tylko wydłużenie.
Jaka jest różnica między 5182-H19 a 5182-H32?
Znajdują się na przeciwnych końcach zakresu stanów obróbki i nie są wymienne. H19 jest silnie walcowany na zimno do maksymalnej wytrzymałości — około 420 MPa wytrzymałości na rozciąganie, 395 MPa granicy plastyczności, tylko 4% wydłużenia — i jest stosowany na denka puszek i zawleczki, gdzie operacją jest wykrawanie i nacinanie, a nie tłoczenie. H32 jest umacniany odkształceniowo i stabilizowany do około 290–315 MPa wytrzymałości na rozciąganie i 210–230 MPa granicy plastyczności przy 10–12% wydłużenia, i jest stosowany na panele nadwozia samochodowego i blachy konstrukcyjne.






