


Qué es el aluminio 5182
El 5182 es una aleación de aluminio-magnesio reforzada por magnesio en solución sólida y por trabajo en frío. No puede endurecerse por precipitación — no existe una ruta de tratamiento de solución y envejecimiento, por lo que toda la resistencia por encima de la condición recocida proviene de la deformación, expresada en los temples H.
De esto se derivan dos consecuencias, y ambas se reflejan en cómo se compra la aleación:
- El temple es la especificación. Pedir “5182” sin un temple carece de sentido. La diferencia entre 5182-O (aproximadamente 145 MPa de límite elástico, 21% de alargamiento) y 5182-H19 (aproximadamente 395 MPa de límite elástico, 4% de alargamiento) es mayor que la diferencia entre muchas aleaciones distintas.
- La soldadura reblandece la zona afectada térmicamente. El trabajo en frío se recuece localmente por el ciclo de soldadura, y no hay tratamiento térmico para restaurarlo. Las uniones soldadas son más débiles que el metal base en temple H, y la junta debe diseñarse teniendo eso en cuenta.
Las especificaciones aplicables para producto laminado plano son ASTM B209 (chapa y placa), EN 485-2 (propiedades mecánicas) y EN 573-3 (composición) en Europa, GB/T 3880 en China, y JIS H4000 en Japón. La chapa para automoción se especifica frecuentemente según GMW15192 o una norma de material equivalente de un fabricante de equipos originales, en lugar de solo la B209. Las designaciones equivalentes son UNS A95182, EN AW-5182y ISO AlMg5 en algunas referencias.
Composición química del 5182
| Elemento | Peso % | Función en la aleación |
|---|---|---|
| Magnesio (Mg) | 4.0 – 5.0 | Endurecedor principal; determina la resistencia a la corrosión |
| Manganeso (Mn) | 0.20 – 0.50 | Control de la estructura de grano, tenacidad |
| Hierro (Fe) | 0,35 máx. | Impureza — controlada para proteger la conformabilidad |
| Silicio (Si) | 0,20 como máximo | Impureza — mantenida baja para limitar el agrietamiento en la conformación |
| Cobre (Cu) | 0,15 máx. | Impureza — se mantiene baja para proteger la resistencia a la corrosión |
| Zinc (Zn) | 0,25 máx. | Impureza |
| Cromo (Cr) | 0,10 máx. | Control menor de la estructura de grano |
| Titanio (Ti) | 0,10 máx. | Refinador de grano durante la colada |
| Otros (cada uno / total) | 0,05 / 0,15 máx. | — |
| Aluminio (Al) | Resto (93,2 – 95,8) | Metal común |
El rango de magnesio es el número a recordar. Con 4,0–5,0%, el 5182 contiene más magnesio que el 5083 (4,0–4,9%) y mucho más que el 5052 (2,2–2,8%). De ahí provienen tanto su resistencia como su resistencia a la corrosión — y también es lo que lo sitúa firmemente dentro del límite de temperatura que se analiza más adelante en esta guía.
Propiedades físicas
| Propiedad | Valor |
|---|---|
| Densidad | 2,65 – 2,66 g/cm³ |
| Rango de fusión | 577 – 638 °C (1.070 – 1.180 °F) |
| Conductividad térmica | ~126 W/m·K a 25 °C |
| Conductividad eléctrica | ~28 – 32% IACS a 20 °C |
| Coeficiente de expansión térmica | 23,9 × 10⁻⁶ /°C (20–100 °C) |
| Capacidad calorífica específica | ~900 J/kg-K |
| Módulo de elasticidad (tracción) | ~70 GPa (10.100 ksi) |
| Coeficiente de Poisson | 0.33 |
Dos de estos valores se citan incorrectamente con regularidad. El rango de fusión es 577–638 °C, no la cifra de 607–649 °C que a menudo se copia de las hojas de datos del 5052 — las propiedades físicas de la serie 5xxx se transponen constantemente entre grados, y el 5182 y el 5052 son adyacentes en la mayoría de las tablas de propiedades. Y la conductividad térmica de ~126 W/m·K está muy por debajo de la del 5052, ~138, lo cual importa si la pieza debe disipar calor en lugar de solo mantener su forma.
Propiedades mecánicas según el estado de templado
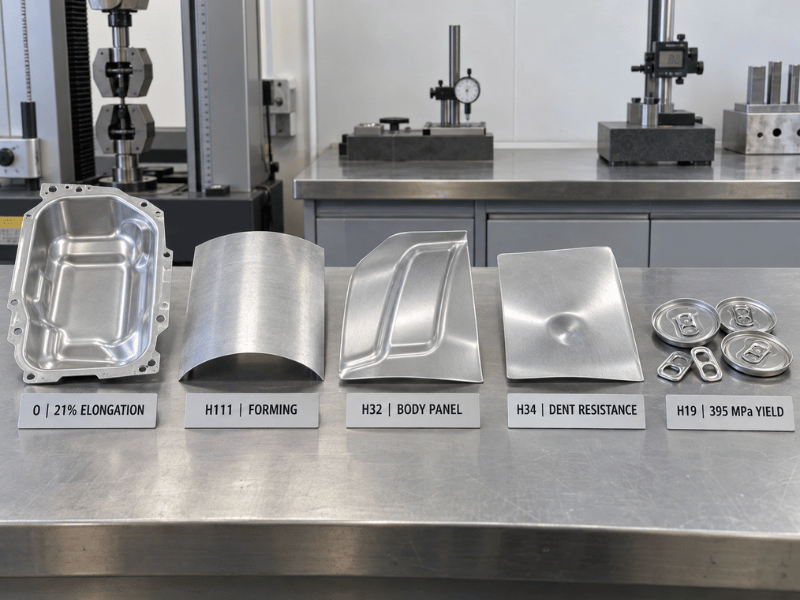
Los valores a continuación son valores típicos de los datos de referencia de Aluminum Association. Son representativos, no garantizados — el diseño y la aceptación deben usar los mínimos de la norma aplicable para el temple y espesor especificados, junto con los valores del certificado de ensayo del laminador.
| Temple | Resistencia a la tracción (MPa) | Límite elástico (MPa) | Alargamiento (%) | Uso típico |
|---|---|---|---|---|
| O | ~276 | ~145 | ~21 | Embutición profunda, conformación compleja, paneles interiores de automoción |
| H111 | ~260 | ~125 | ~18 | Chapa para camiones cisterna, depósitos de combustible, piezas conformadas y soldadas |
| H32 | 290 – 315 | 210 – 230 | 10 – 12 | Paneles de carrocería de automoción, chapa estructural plana |
| H34 | ~331 | ~255 | ~11 | Paneles de carrocería y chapa estructural que requieren mayor resistencia |
| H38 | ~372 | ~324 | ~6 | Piezas planas de alta resistencia |
| H19 / H39 | ~420 | ~395 | ~4 | Fondos de latas, lengüetas de apertura, material para latas |
| H116 / H321 | Suministro orientado al sector marino | Estructura marina no primaria — confirmar los mínimos según la norma |
La diferencia de O a H19 es de aproximadamente 145 a 395 MPa de límite elástico. Eso no es un pequeño detalle de pedido; es la diferencia entre un material que se embute en un panel interior de puerta y un material que se troquela en una lengüeta de lata.
Qué temple para qué aplicación
- O está recocido y totalmente blando, con el alargamiento necesario para embuticiones profundas, formas torneadas y estampados complejos. Los paneles interiores de automoción y los fondos de depósito conformados parten de aquí.
- H111 está ligeramente endurecido por deformación — más resistencia que el O, todavía conformable, y la opción común para carrocerías de camiones cisterna soldadas y depósitos de combustible.
- H32 y H34 son los temple de paneles de carrocería automotriz, endurecidos por deformación y estabilizados. Aportan la resistencia y la resistencia a las abolladuras que necesitan los paneles exteriores, manteniendo suficiente conformabilidad para el prensado. H34 tiende a ser más resistente, H32 más conformable.
- H19 y H39 son los temple de envases. Resistencia muy alta por laminación en frío intensa, con elongación deliberadamente baja — la producción de extremos de lata y lengüetas es una operación de punzonado y ranurado, no un embutido profundo, y el material necesita mantener la forma en calibres delgados. Si está comprando 5182 para stock de latas, este es el temple, y las propiedades que importan tienen tanto que ver con la consistencia a lo largo de la bobina como con los valores absolutos.
Conformabilidad y embutido profundo
La conformabilidad es donde el 5182 se gana su lugar en la chapa automotriz, y es más matizada que una sola calificación de “excelente” o “buena”.
En los temple recocidos y ligeramente trabajados (O, H111), el 5182 se embute bien — una elongación de alrededor del 18–21% soporta embutidos profundos, estampados complejos y formas torneadas. Frente al 5052, el 5182 cambia un poco de embutibilidad última por una resistencia notablemente mayor: el 5052 generalmente llegará más lejos en los embutidos más profundos, mientras que el 5182 mantiene la forma y resiste mejor las abolladuras una vez conformado. Frente al 5083, el 5182 es el más conformable de los dos por un margen claro, lo cual es gran parte de por qué el 5083 domina el casco de embarcaciones y el 5182 domina los paneles de carrocería.
Para los paneles exteriores automotrices, los números que realmente gobiernan la selección son el coeficiente de deformación plástica (valor r) y la exponente de endurecimiento por deformación (valor n), no solo la elongación. El valor r controla la resistencia al adelgazamiento durante el embutido; el valor n controla cómo se distribuye la deformación antes del estriccionamiento local. Las plantas que suministran 5182 para paneles automotrices expuestos certifican estos valores, y las normas de los OEM como GMW15192 los especifican. Si está comprando para paneles de carrocería visibles, solicite r y n junto con la resistencia a la tracción y el límite elástico — un 5182 que cumple el rango de tracción aún puede fallar en un embutido.
Dos precauciones prácticas. Un mayor contenido de magnesio significa que el 5182 se endurece por deformación más rápido que el 5052, por lo que necesita más fuerza, radios de doblez más grandes en los temple más duros y más atención al retorno elástico. Y puede ser necesario un recocido intermedio en embutidos de múltiples etapas donde el 5052 iría en un solo paso.
Resistencia a la Corrosión y el Límite de 65 °C
El alto contenido de magnesio le da al 5182 buena resistencia a ambientes atmosféricos, de agua de mar y de muchos productos alimenticios, y es la razón por la que la aleación se usa sin recubrimiento en accesorios marinos y envases de contacto con alimentos con un sistema de laca calificado. Se sitúa cómodamente por encima del 5052 y el 5754 en ambientes con cloruros.
La restricción es térmica, y en el 5182 es más limitante que en la mayoría de los grados 5xxx.
A niveles de magnesio superiores a aproximadamente 3%, la exposición sostenida a temperaturas cálidas permite que el magnesio precipite a lo largo de los límites de grano como fase beta (Al₃Mg₂). Esa red es anódica respecto a la matriz circundante, lo que abre la aleación a corrosión intergranular, exfoliación y fisuración por corrosión bajo tensión. El límite de ingeniería habitual es 65 °C (150 °F) para servicio continuo en ambientes corrosivos. El magnesio de 4,0–5,0% del 5182 lo sitúa en la parte superior del rango comercial, por lo que el límite se aplica con menos margen que en el 5052.
En la práctica:
- Mantenga el 5182 fuera de servicio sostenido por encima de 65 °C — líneas de proceso calientes, zonas de escape sin aislamiento y equipos que permanecen calientes.
- Donde el servicio en caliente sea inevitable, considere el 5052 o el 5454 en lugar de tratar de diseñar alrededor de la sensibilización. La precipitación no es reversible.
- Para trabajos marinos, se dispone de suministro H116 o H321, pero confirme el temple y sus mínimos garantizados contra la norma aplicable y el certificado de la planta.
La corrosión galvánica es la segunda precaución, y es la misma regla que para cualquier aleación 5xxx: el 5182 es anódico respecto al acero, al acero inoxidable y a las aleaciones de cobre. En un ensamblaje de metales mixtos con electrolito presente, aísle la unión o añada protección sacrificial.
Soldadura del 5182
El 5182 se suelda por GMAW (MIG) y GTAW (TIG), y se suelda rutinariamente en carrocerías de camiones cisterna, tanques de combustible y accesorios marinos. El material de aporte es normalmente un alambre 5xxx — ER5356 para trabajo general y para igualar el contenido de magnesio, con ER5183 una opción donde se desee mayor resistencia en estado soldado o mejor comportamiento frente a la corrosión marina.
Lo que la soldadura no hace es preservar las propiedades del trabajo en frío. La zona afectada por el calor es recocida por el ciclo de soldadura; el endurecimiento por deformación se elimina localmente y no puede restaurarse, porque la aleación no es tratable térmicamente. Una unión soldada en H32 o H34 es más débil que el metal base, y la banda reblandecida — no el metal de soldadura — es generalmente lo que gobierna el diseño de la unión.
La regla de diseño se deduce directamente: dimensione las uniones soldadas de 5182 según las propiedades de la ZAC recocida, no según los valores del temple del metal base. Un ensamblaje en H34 calculado a 255 MPa de límite elástico estará soportando carga a través de una zona que cede cerca de 145 MPa. AWS D1.2 publica tensiones admisibles para estructuras de aluminio soldadas y es la referencia con la que trabajar.
Mecanizado y acabado superficial
Mecanizado es aceptable más que bueno. El 5182 se endurece por deformación rápidamente y produce virutas fibrosas en los temple más blandos; los temple más duros cortan más limpiamente con mejor rotura de viruta. Las recomendaciones habituales son herramientas de carburo afiladas, geometría de ángulo de ataque positivo y abundante fluido de corte. No es una aleación de mecanizado libre, y los talleres que cotizan frente al 6061 o al 2011 notarán la diferencia en vida de herramienta y tiempo de ciclo.
Acabado superficial es una fortaleza en contextos de envases y paneles de carrocería — la aleación se lamina a una superficie limpia y uniforme que acepta bien recubrimiento, laca e impresión, lo cual es parte de por qué mantiene el mercado de extremos de lata. Puede anodizarse para protección, pero como otros grados de alto magnesio no es una aleación de anodizado decorativo; el acabado es menos brillante y uniforme que el 5005 o el 6063, y la consistencia de color entre lotes es más difícil de mantener. Especifique anodizado para protección, no para apariencia.
Dónde se usa el 5182
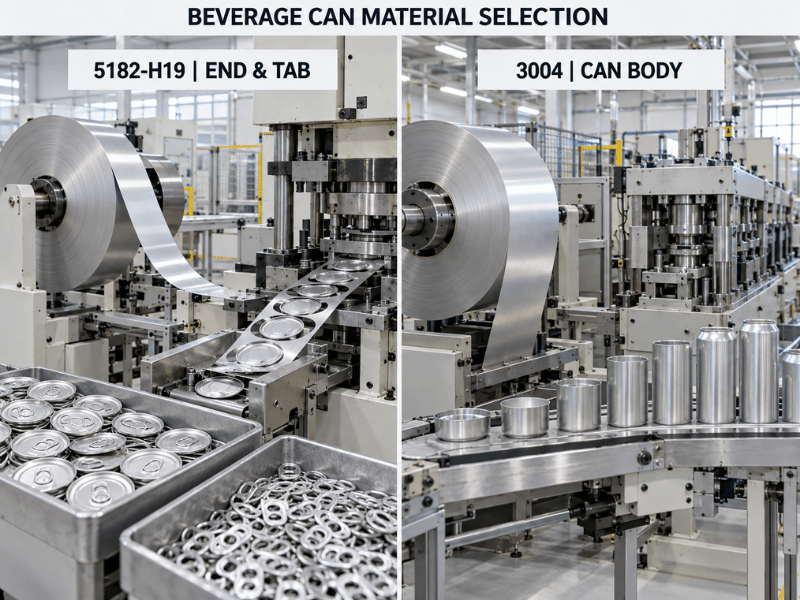
Extremos de lata y lengüetas de apertura fácil son el uso global dominante, en H19. La distinción importa al especificar: los cuerpos de lata son típicamente una aleación 3xxx como la 3004, mientras que los extremos, los extremos de apertura fácil y las lengüetas son 5182. Si una consulta dice “lata de bebida” sin decir qué componente, la aleación podría ser cualquiera de las dos — pregunte antes de cotizar.
Paneles de carrocería automotriz son el segundo mercado principal — capós, puertas, guardabarros, paneles interiores y refuerzos estructurales, en O hasta H34 según cuánta conformación necesite la pieza. El impulsor es la reducción de peso con resistencia a las abolladuras aceptable, y es por eso que el valor r y el valor n aparecen en estas especificaciones.
Carrocerías de camiones cisterna y tanques de combustible usan H111 y H32, donde la soldabilidad y la resistencia a la corrosión frente a combustibles y productos químicos suaves importan más que la resistencia máxima.
Otros usos incluyen accesorios marinos y estructura marina no primaria (H116/H321 donde se especifique), envases y cierres para alimentos y bebidas, recipientes a presión y piezas industriales generales que necesitan resistencia a la corrosión con resistencia moderada y buena soldabilidad.
5182 vs 5052, 5754, 5083 y 6061
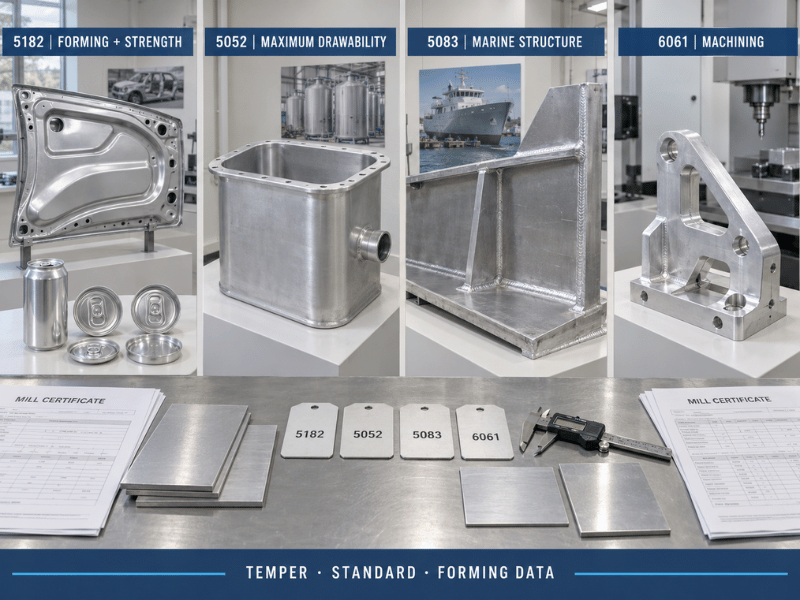
Dentro de la familia 5xxx, 5052 → 5754 → 5182 → 5083 es aproximadamente una escala ascendente de resistencia con conformabilidad decreciente.
| Propiedad | 5182 | 5052 | 5754 | 5083 | 6061-T6 |
|---|---|---|---|---|---|
| Magnesio (%) | 4.0 – 5.0 | 2.2 - 2.8 | 2.6 – 3.6 | 4.0 - 4.9 | 0.8 - 1.2 |
| Manganeso (%) | 0.20 – 0.50 | — | ≤ 0,50 | 0.40 – 1.0 | — |
| Resistencia a la tracción (MPa, típica) | 276 – 420 | 210 – 260 | 220 – 290 | 300 – 350 | ~310 |
| Límite elástico (MPa, típico) | 145 – 395 | 160 – 195 | 130 – 190 | 215 – 260 | ~275 |
| Alargamiento (%) | 4 – 21 | 12 – 20 | 12 – 18 | 10 – 14 | 8 – 12 |
| Tratable térmicamente | No | No | No | No | Sí |
| Embutido profundo | Bueno (O/H111) | Excelente | Bien | Feria | Feria |
| Corrosión marina | Muy buena | Bien | Muy buena | Excelente | Moderado |
| Soldabilidad | Bien | Excelente | Excelente | Excelente | Bien |
| Maquinabilidad | Feria | Feria | Feria | Feria | Muy buena |
| Usos típicos | Extremos de lata, paneles de carrocería | Chapa general, tanques | Chapa marina, banda de rodadura | Placa de casco, criogénica | Piezas mecanizadas, bastidores |
Frente a 5052, el 5182 es más resistente y más resistente a las abolladuras, pero sacrifica parte de la embutibilidad última; el 5052 también suele ser más económico y más fácil de soldar. Si la pieza es una embutición profunda y la resistencia no es limitante, el 5052 normalmente gana. Si es un panel de carrocería que debe resistir abolladuras, el 5182 lo hace. Los datos completos están en nuestro guía del aluminio 5052.
Frente a 5754, el 5182 es el más resistente de los dos con un comportamiento frente a la corrosión comparable; el 5754 es la aleación europea más establecida y aparece con más frecuencia en chapa marina y banda de rodadura.
Frente a 5083, el 5182 es más conformable y más fácil de embutir, mientras que el 5083 es más resistente y es la aleación que las sociedades de clasificación esperan para la estructura marina primaria. Nuestro guía del aluminio 5083 cubre ese lado de la comparación, y el grado marino resumen muestra cómo las aleaciones marinas de la serie 5xxx reparten las aplicaciones entre ellas.
Frente a 6061, la comparación se invierte en cuanto al proceso: el 6061 es tratable térmicamente, se mecaniza bien y alcanza mayor resistencia, pero sus uniones soldadas pierden resistencia y su resistencia a la corrosión en agua de mar es peor. El 6061 es la elección correcta para piezas mecanizadas y bastidores; el 5182 es la elección correcta para chapa conformada y soldada. Véase el guía de aluminio 6061.
Cuándo el 5182 es la elección incorrecta
Expresado como condiciones en lugar de nombres de piezas, ya que las condiciones son lo que realmente lo decide.
Especifique 5182 cuando:
- La pieza es un fondo de lata, un fondo de fácil apertura o una lengüeta — el H19 es el estándar de la industria por una razón.
- Necesita resistencia de panel de carrocería automotriz con embutibilidad real, y la resistencia a las abolladuras importa.
- La pieza es conformada y soldada en lugar de mecanizada, en un entorno corrosivo o de contacto con alimentos.
- La temperatura de servicio se mantiene por debajo de 65 °C, o las zonas cálidas están aisladas.
- Necesita más resistencia de la que el 5052 o el 5754 pueden dar sin recurrir a la menor conformabilidad del 5083.
Busque otra opción cuando:
- El servicio sostenido supera ~65 °C en un entorno corrosivo. La sensibilización por fase beta no es reversible — use 5052 o 5454.
- La pieza es una embutición profunda al límite de lo que el 5052 puede hacer. El 5052 embute más y cuesta menos.
- Se trata de estructura marina primaria. Las reglas de clasificación esperan 5083 o 5086, no 5182.
- La pieza está mecanizada desde macizo en volumen. El 6061 o el 2011 funcionan más rápido y más barato.
- El acabado es anodizado decorativo. Use 5005 o 6063.
- Se requiere la máxima resistencia tratable térmicamente y la soldadura es mínima. El 6061-T6 o el 7075-T651 superan a cualquier aleación de la serie 5xxx.
Normas, equivalentes y documentación
| Estándar | Alcance |
|---|---|
| ASTM B209 | Chapa y placa de aluminio y aleaciones de aluminio |
| EN 573-3 | Composición química (Europa) |
| EN 485-2 | Propiedades mecánicas de chapa y fleje (Europa) |
| GB/T 3880 | Chapa, fleje y placa (China) |
| JIS H4000 | Chapa, fleje y placa (Japón) |
| GMW15192 | Chapa de aluminio para automoción — requisitos a nivel de OEM |
| AWS A5.10 / D1.2 | Clasificación de metal de aporte y diseño de soldadura estructural |
| ASTM B928 | Placa marina de alto magnesio (donde se especifica H116/H321) |
Designaciones equivalentes: UNS A95182, EN AW-5182, AlMg5 (algunas referencias).
En la orden de compra, cuatro cosas son las que pesan. Indique el temple explícitamente — O, H111, H32, H34 y H19 no son intercambiables. Nombre la norma aplicable, ya que los mínimos de B209 y EN 485-2 no son los mismos números. Solicite un certificado de ensayo del fabricante (MTC) según EN 10204 3.1 que liste la resistencia a la tracción, el límite elástico y el alargamiento reales del lote. Y si el material es para paneles de automoción o para stock de latas, especifique la ventana de propiedades que realmente importa — valor r y valor n para la embutición, o consistencia bobina a bobina para líneas de latas de alta velocidad — en lugar de confiar solo en el rango de tracción.
La mayoría de los problemas con el 5182 son problemas de especificación: un temple dejado abierto, una norma sin nombrar, o una propiedad crítica para la conformación que nunca se solicitó.
Trabajando con Linsy Aluminum
Linsy Aluminum suministra 5182 aluminio como chapa y bobina en O, H111, H32, H34 y H19, con H116 y H321 disponibles para suministro orientado al sector marino — al igual que otras aleaciones de alto magnesio, los temples marinos son especificaciones de laminado plano y no se producen en barra. La capacidad interna cubre mecanizado CNC, soldadura, corte por láser y acabado superficial; la forja se coordina a través de instalaciones de proceso asociadas en lugar de realizarse internamente, así que téngalo en cuenta en la planificación si su pieza lo requiere.
Cada envío lleva un certificado de ensayo de fábrica (MTC), y el ensayo SGS puede organizarse bajo petición. Para trabajos de paneles de automoción o stock de latas, indíquenos qué propiedades gobiernan — valor r, valor n o consistencia de bobina — para que la consulta llegue a la fábrica con la ventana correcta adjunta. Para dimensiones no estándar, el plazo de entrega típico es de 10 a 60 días, y admitimos cantidades mínimas de pedido bajas en construcciones de prueba y prototipo.
Envíe su plano o especificación y confirmaremos los temples, calibres, tolerancias y documentación disponibles, y señalaremos cualquier aspecto en las condiciones de servicio que apunte a una aleación diferente.
Conclusión
El 5182 es el más resistente de las aleaciones 5xxx conformables de suministro común, y sostiene dos mercados que lo atraen en direcciones opuestas: el stock de latas en H19 a muy alta resistencia y bajo alargamiento, y la chapa de automoción en O hasta H34 elegida por cuánto embute. Elija primero el temple, porque la dispersión entre temples es mayor que la diferencia entre muchas aleaciones. Respete el techo de 65 °C, ya que el magnesio del 4,0–5,0% deja menos margen que la mayoría de las aleaciones. Y diseñe las uniones soldadas según las propiedades de la ZAT en estado recocido en lugar de los valores del metal base en su temple. Acierte en esas tres cosas y el 5182 es una aleación capaz, bien documentada y con un suministro sólido detrás. Fállese en ellas — H19 especificado para una embutición profunda, servicio continuo en caliente, o una soldadura dimensionada según la resistencia del H34 — y el fallo parecerá un problema de material cuando fue un problema de especificación.
Preguntas frecuentes
¿Para qué se usa principalmente el aluminio 5182?
Dos aplicaciones dominantes. La mayor a nivel global es stock para fondos de latas — extremos de latas de bebida, extremos de apertura fácil y anillas — suministrados en el temple H19. El segundo es paneles de carrocería automotriz como capós, puertas, guardabarros y paneles interiores, en temples de O a H34. Tenga en cuenta que los cuerpos de lata cuerpos de lata suelen ser una aleación 3xxx como la 3004; la 5182 es el extremo y anilla material.
¿Qué tan resistente es el aluminio 5182?
Depende enteramente del temple, y la variación es amplia: aproximadamente 276 MPa de resistencia a la tracción / 145 MPa de límite elástico / 21% de alargamiento en O, frente a unos 420 MPa de tracción / 395 MPa de límite elástico / 4% de alargamiento en H19. Los temples para paneles de carrocería automotriz se sitúan en un punto intermedio — H32 alrededor de 290–315 MPa de tracción y 210–230 MPa de límite elástico, H34 alrededor de 331 MPa y 255 MPa.
¿Es el 5182 más resistente que el 5052?
Sí, de manera significativa. El 5182-H34 alcanza aproximadamente 331 MPa de resistencia a la tracción frente a unos 210–260 MPa del 5052-H32, con un límite elástico correspondientemente mayor. La contrapartida es la conformabilidad y el costo: el 5052 se estira más en trabajos de embutición profunda, se suelda con un poco más de facilidad y suele ser más económico. Elija 5182 cuando la resistencia o la resistencia a las abolladuras sean determinantes; elija 5052 cuando la máxima embutibilidad o el costo sean determinantes.
¿Se puede soldar el aluminio 5182?
Sí, por MIG y TIG, típicamente con material de aporte ER5356, o ER5183 cuando se necesita mayor resistencia en estado soldado. La advertencia importante es que el 5182 no es tratable térmicamente, por lo que la zona afectada por el calor queda recocida por la soldadura y no puede restaurarse — las uniones soldadas son más débiles que el metal base en temple H, y las uniones deben dimensionarse según las propiedades de la ZAC recocida conforme a AWS D1.2.
¿Cuál es la temperatura máxima de servicio para el 5182?
Acerca de 65 °C (150 °F) para servicio continuo en ambientes corrosivos. Por encima de eso, el contenido de magnesio del 4,0–5,0% puede precipitar en los límites de grano como fase beta, lo que provoca corrosión intergranular y fisuración por corrosión bajo tensión. El cambio no es reversible mediante tratamiento térmico, por lo que para servicio sostenido en caliente especifique 5052 o 5454 en su lugar.
¿Es el 5182 adecuado para embutición profunda?
En los temples blandos, sí. El 5182-O y H111 ofrecen alrededor de 18–21% de alargamiento y se embuten bien para paneles interiores automotrices, extremos de tanques y cascos estampados. No se embute tanto como el 5052, y se endurece por deformación más rápido, por lo que es de esperar mayor fuerza, radios de doblez más grandes y posiblemente recocido intermedio en embuticiones de varios pasos. Para paneles automotrices expuestos, especifique el valor r y el valor n, no solo el alargamiento.
¿Cuál es la diferencia entre 5182-H19 y 5182-H32?
Están en extremos opuestos del rango de temples y no son intercambiables. H19 está fuertemente laminado en frío hasta la máxima resistencia — aproximadamente 420 MPa de tracción, 395 MPa de límite elástico, solo 4% de alargamiento — y se utiliza para extremos de latas y anillas de apertura, donde la operación es punzonado y ranurado en lugar de embutición. H32 está endurecido por deformación y estabilizado hasta aproximadamente 290–315 MPa de tracción y 210–230 MPa de límite elástico con 10–12% de alargamiento, y se utiliza para paneles de carrocería automotriz y chapa estructural.






