


Co je hliník 5182
5182 je slitina hliníku a hořčíku zpevněná tuhým roztokem hořčíku a tvářením za studena. Nelze ji vytvrzovat precipitačně — neexistuje žádná cesta rozpouštěcího žíhání a stárnutí, takže veškerá pevnost nad stavem po žíhání pochází ze zpevnění deformací, vyjádřeného v temperacích H.
Z toho vyplývají dva důsledky a oba se projevují ve způsobu, jakým se slitina nakupuje:
- Temperace je specifikace. Objednávat “5182” bez temperace je bezvýznamné. Rozdíl mezi 5182-O (cca 145 MPa mez kluzu, 21% tažnost) a 5182-H19 (cca 395 MPa mez kluzu, 4% tažnost) je větší než rozdíl mezi mnoha různými slitinami.
- Svařování změkčuje tepelně ovlivněnou zónu. Tváření za studena je lokálně vyžíháno svařovacím cyklem a neexistuje žádné tepelné zpracování, které by jej obnovilo. Svařované spoje jsou slabší než základní materiál v temperaci H a spoj musí být navržen s ohledem na to.
Řídící specifikace pro ploché válcované výrobky jsou ASTM B209 (plech a deska), EN 485-2 (mechanické vlastnosti) a EN 573-3 (složení) v Evropě, GB/T 3880 v Číně a JIS H4000 v Japonsku. Automobilový plech je často specifikován podle GMW15192 nebo ekvivalentní materiálové normy OEM namísto pouze B209. Ekvivalentní označení jsou UNS A95182, EN AW-5182a ISO AlMg5 v některých referencích.
Chemické složení 5182
| Prvek | Hmotnost % | Role ve slitině |
|---|---|---|
| Hořčík (Mg) | 4.0 – 5.0 | Primární zpevňující prvek; řídí odolnost proti korozi |
| Mangan (Mn) | 0.20 – 0.50 | Řízení struktury zrn, houževnatost |
| Železo (Fe) | 0,35 max | Nečistota — kontrolována pro ochranu tvářitelnosti |
| Křemík (Si) | max 0,20 | Nečistota — udržována nízko pro omezení praskání při tváření |
| Měď (Cu) | 0,15 max | Nečistota — udržována nízko pro ochranu odolnosti proti korozi |
| Zinek (Zn) | 0,25 max. | Nečistota |
| Chrom (Cr) | 0,10 max | Menší řízení struktury zrn |
| Titan (Ti) | 0,10 max | Modifikátor zrn během odlévání |
| Ostatní (každý / celkem) | 0,05 / 0,15 max | — |
| Hliník (Al) | Zbytek (93,2 – 95,8) | Nobelmetal |
Rozsah hořčíku je číslo, které je třeba si zapamatovat. Při 4,0–5,0% obsahuje 5182 více hořčíku než 5083 (4,0–4,9%) a mnohem více než 5052 (2,2–2,8%). Odtud pochází jak její pevnost, tak její odolnost proti korozi — a je to také to, co ji pevně staví do teplotního limitu diskutovaného dále v tomto průvodci.
Fyzikální vlastnosti
| Majetek | Hodnota |
|---|---|
| Hustota | 2,65 – 2,66 g/cm³ |
| Rozsah tavení | 577 – 638 °C (1 070 – 1 180 °F) |
| Tepelná vodivost | ~126 W/m·K při 25 °C |
| Elektrická vodivost | ~28 – 32% IACS při 20 °C |
| Součinitel tepelné roztažnosti | 23,9 × 10⁻⁶ /°C (20–100 °C) |
| Měrná tepelná kapacita | ~900 J/kg-K |
| Modul pružnosti (v tahu) | ~70 GPa (10 100 ksi) |
| Poissonův poměr | 0.33 |
Dvě z těchto hodnot jsou pravidelně chybně citovány. Rozsah tavení je 577–638 °C, nikoli hodnota 607–649 °C často kopírovaná z datových listů 5052 — fyzikální vlastnosti řady 5xxx se mezi jakostmi neustále zaměňují a 5182 a 5052 jsou ve většině tabulek vlastností sousední. A tepelná vodivost ~126 W/m·K je výrazně nižší než ~138 u 5052, což má význam, pokud součást musí odvádět teplo, nejen udržovat tvar.
Mechanické vlastnosti podle způsobu temperování
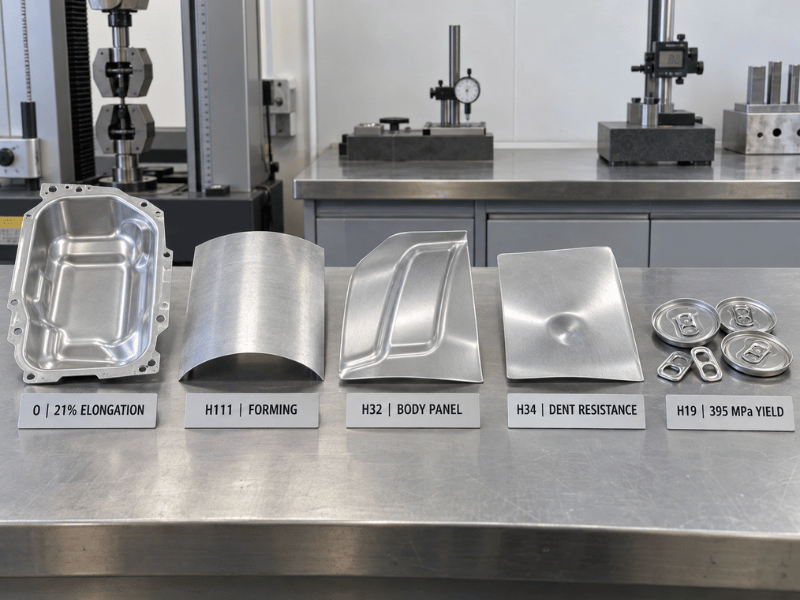
Hodnoty níže jsou typické hodnoty z referenčních dat Aluminum Association. Jsou reprezentativní, nikoli garantované — pro návrh a přejímku je třeba použít minima v řídící normě pro specifikovanou temperaci a tloušťku spolu s hodnotami na hutním atestu.
| Temperament | Pevnost v tahu (MPa) | Mez kluzu (MPa) | Prodloužení (%) | Typické použití |
|---|---|---|---|---|
| O | ~276 | ~145 | ~21 | Hluboké tažení, složité tváření, vnitřní panely automobilů |
| H111 | ~260 | ~125 | ~18 | Plech pro cisternové vozy, palivové nádrže, tvarované a svařované díly |
| H32 | 290 – 315 | 210 – 230 | 10 – 12 | Panely karoserie automobilů, plochý konstrukční plech |
| H34 | ~331 | ~255 | ~11 | Panely karoserie a konstrukční plech vyžadující vyšší pevnost |
| H38 | ~372 | ~324 | ~6 | Vysokopevnostní ploché díly |
| H19 / H39 | ~420 | ~395 | ~4 | Víčka plechovek, odtrhávací jazýčky, plech na plechovky |
| H116 / H321 | Dodávka orientovaná na námořní aplikace | Ne-primární námořní konstrukce — potvrďte minima podle normy |
Rozptyl od O do H19 je přibližně 145 až 395 MPa meze kluzu. To není malý objednávkový detail; je to rozdíl mezi materiálem, který se táhne do vnitřku dveří, a materiálem, který se razí do víčka plechovky.
Které tepelné zpracování pro kterou aplikaci
- O je žíhaný a zcela měkký, s tažností potřebnou pro hluboké tažení, rotačně tvářené tvary a složité výlisky. Vnitřní panely automobilů a tvářená čela nádrží začínají zde.
- H111 je lehce deformačně zpevněný — vyšší pevnost než O, stále tvářitelný, a běžná volba pro svařované cisternové nástavby a palivové nádrže.
- H32 a H34 jsou tepelné zpracování pro automobilové karosářské panely, deformačně zpevněné a stabilizované. Přidávají pevnost a odolnost proti promáčknutí, kterou vnější panely potřebují, při zachování dostatečné tvářitelnosti pro lisování. H34 je pevnější, H32 je tvářitelnější.
- H19 a H39 jsou tepelné zpracování pro obalový průmysl. Velmi vysoká pevnost z intenzivního studeného válcování, s tažností záměrně nízkou — výroba víček a jazýčků plechovek je operace ražení a rýhování, nikoli hluboké tažení, a materiál musí udržet tvar při tenké tloušťce. Pokud kupujete 5182 pro plechovkový polotovar, toto je tepelné zpracování, a vlastnosti, které jsou důležité, se týkají stejně tak konzistence napříč svitkem jako absolutních hodnot.
Tvářitelnost a hluboké tažení
Tvářitelnost je oblast, kde si 5182 vydobývá své místo v automobilovém plechu, a je nuanceovanější než jediné hodnocení “vynikající” nebo “dobrá”.
V žíhaných a lehce zpracovaných tepelných zpracováních (O, H111) se 5182 dobře táhne — tažnost kolem 18–211TP3% podporuje hluboké tažení, složité výlisky a rotačně tvářené tvary. Ve srovnání s 5052 vyměňuje 5182 trochu maximální tažnosti za znatelně vyšší pevnost: 5052 obecně zajde dále v nejhlubších taženích, zatímco 5182 lépe udržuje tvar a odolává promáčknutí po vytvarování. Ve srovnání s 5083 je 5182 tvářitelnější z obou s jasným odstupem, což je velká část důvodu, proč 5083 dominuje v trupařském plechu a 5182 dominuje v karosářských panelech.
Pro automobilové vnější panely jsou čísla, která skutečně řídí výběr, poměr plastické deformace (r-hodnota) a exponent deformačního zpevnění (n-hodnota), nikoli pouze tažnost. R-hodnota řídí odolnost proti ztenčování během tažení; n-hodnota řídí, jak se deformace rozloží před lokálním zaškrcením. Hutě dodávající 5182 pro exponované automobilové panely tyto hodnoty certifikují a normy OEM, jako je GMW15192, je specifikují. Pokud kupujete pro viditelné karosářské panely, požadujte r a n spolu s pevností v tahu a mezí kluzu — 5182, které splňuje rozsah pevnosti v tahu, může stále selhat při tažení.
Dvě praktická upozornění. Vyšší obsah hořčíku znamená, že 5182 se deformačně zpevňuje rychleji než 5052, takže vyžaduje větší sílu, větší poloměry ohybu v tvrdších tepelných zpracováních a větší pozornost vůči zpětnému odpružení. A mezistupňové žíhání může být potřebné při vícestupňovém tažení tam, kde by 5052 zvládlo jeden krok.
Odolnost proti korozi a limit 65 °C
Vysoký obsah hořčíku dává 5182 dobrou odolnost vůči atmosférickému prostředí, mořské vodě a mnoha prostředím s potravinami, a je důvodem, proč se slitina používá nepotahovaná v námořních armaturách a obalech pro styk s potravinami s kvalifikovaným systémem laku. V chloridových prostředích se pohodlně řadí nad 5052 a 5754.
Omezení je tepelné, a u 5182 platí přísněji než u většiny jakostí 5xxx.
Při úrovních hořčíku nad přibližně 31TP3% trvalé vystavení teplým teplotám umožňuje hořčíku precipitovat podél hranic zrn jako beta fáze (Al₃Mg₂). Tato síť je anodická vůči okolní matrici, což otevírá slitinu mezikrystalové korozi, exfoliaci a korozi za napětí. Obvyklý inženýrský limit je 65 °C (150 °F) pro nepřetržitý provoz v korozivních prostředích. Obsah hořčíku 5182 ve výši 4,0–5,01TP3% ji staví na vrchol komerčního rozsahu, takže limit platí s menší rezervou než u 5052.
V praxi:
- Udržujte 5182 mimo trvalý provoz nad 65 °C — horké procesní linky, neizolované výfukové zóny a zařízení, která setrvávají v teplém stavu.
- Tam, kde je teplý provoz nevyhnutelný, zvažte 5052 nebo 5454 namísto snahy obejít senzibilizaci konstrukčním řešením. Precipitace je nevratná.
- Pro námořní aplikace je k dispozici dodávka H116 nebo H321, ale potvrďte tepelné zpracování a jeho garantovaná minima vůči příslušné normě a hutnímu certifikátu.
Galvanická koroze je druhé upozornění a platí stejné pravidlo jako pro jakoukoli slitinu 5xxx: 5182 je anodická vůči oceli, nerezové oceli a slitinám mědi. V sestavě z různých kovů za přítomnosti elektrolytu izolujte spoj nebo přidejte obětavou ochranu.
Svařování 5182
5182 se svařuje metodami GMAW (MIG) a GTAW (TIG) a běžně se svařuje v cisternových nástavbách, palivových nádržích a námořních armaturách. Přídavný materiál je obvykle drát 5xxx — ER5356 pro obecné práce a pro sladění obsahu hořčíku, s ER5183 jako možností tam, kde je požadována vyšší pevnost ve stavu po svařování nebo lepší chování proti mořské korozi.
Co svařování nedělá, je zachování vlastností za studena tvářeného materiálu. Tepelně ovlivněná zóna je žíhána svařovacím cyklem; deformační zpevnění je lokálně odstraněno a nemůže být obnoveno, protože slitina není vytvrzovatelná tepelným zpracováním. Svařovaný spoj H32 nebo H34 je slabší než základní materiál a změkčené pásmo — nikoli svarový kov — obvykle určuje návrh spoje.
Návrhové pravidlo vyplývá přímo: dimenzujte svařované spoje 5182 na vlastnosti žíhané HAZ, nikoli na hodnoty základního tepelného zpracování. Sestava H34 vypočtená na mez kluzu 255 MPa bude přenášet zatížení zónou, která kluzuje poblíž 145 MPa. AWS D1.2 publikuje dovolená napětí pro svařované hliníkové konstrukce a je referencí, ze které je třeba vycházet.
Obrábění a povrchové úpravy
Obrábění je přijatelné, nikoli dobré. 5182 se rychle deformačně zpevňuje a v měkčích tepelných zpracováních produkuje vláknité třísky; tvrdší tepelná zpracování se obrábějí čistěji s lepším lámáním třísek. Ostré karbidové nástroje, geometrie s pozitivním úhlem čela a vydatná řezná kapalina jsou obvyklá doporučení. Není to slitina pro snadné obrábění a dílny kalkulující proti 6061 nebo 2011 zaznamenají rozdíl v životnosti nástroje a čase cyklu.
Povrchová úprava je předností v kontextu obalů a karosářských panelů — slitina se válcuje na čistý, rovnoměrný povrch, který dobře přijímá nátěr, lak a tisk, což je část důvodu, proč si drží trh s víčky plechovek. Může být anodizována pro ochranu, ale jako ostatní jakosti s vysokým obsahem hořčíku není slitinou pro dekorativní anodizaci; povrch je méně jasný a rovnoměrný než u 5005 nebo 6063 a konzistence barvy napříč šaržemi se hůře udržuje. Anodizaci specifikujte pro ochranu, nikoli pro vzhled.
Kde se 5182 používá
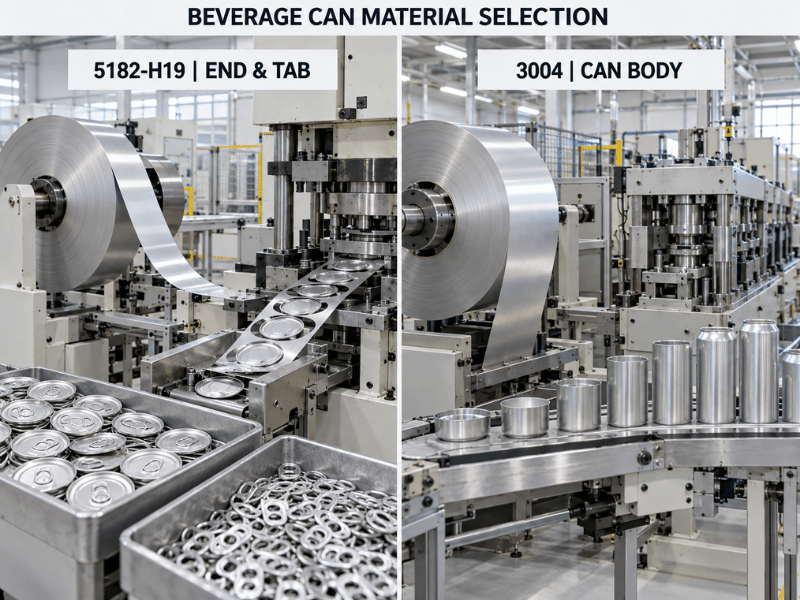
Víčka plechovek a odtrhávací jazýčky jsou dominantní globální využití, vyráběné v H19. Rozlišení je důležité při specifikaci: těla plechovek jsou obvykle slitina 3xxx, jako je 3004, zatímco víčka, snadno otevíratelná víčka a jazýčky jsou 5182. Pokud poptávka říká “nápojová plechovka” bez uvedení které komponenty, slitina může být kterákoli z nich — zeptejte se před nabídkou.
Automobilové karosářské panely jsou druhým hlavním trhem — kapoty, dveře, blatníky, vnitřní panely a konstrukční výztuhy, v O až H34 v závislosti na tom, kolik tváření díl potřebuje. Hnacím faktorem je snížení hmotnosti s přijatelnou odolností proti promáčknutí, a proto se r-hodnota a n-hodnota objevují v těchto specifikacích.
Cisternové nástavby a palivové nádrže používají H111 a H32, kde svařitelnost a odolnost proti korozi vůči palivům a mírným chemikáliím jsou důležitější než špičková pevnost.
Ostatní použití zahrnují námořní armatury a ne-primární námořní konstrukce (H116/H321 tam, kde je specifikováno), obaly a uzávěry pro potraviny a nápoje, tlakové nádoby a obecné průmyslové díly, které vyžadují odolnost proti korozi s mírnou pevností a dobrou svařitelností.
5182 vs 5052, 5754, 5083, and 6061
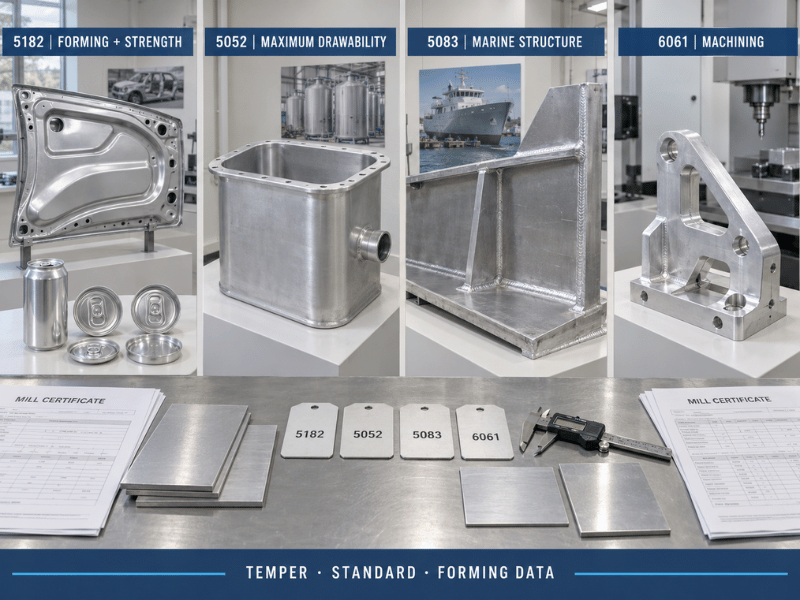
Within the 5xxx family, 5052 → 5754 → 5182 → 5083 is roughly a rising ladder of strength with falling formability.
| Majetek | 5182 | 5052 | 5754 | 5083 | 6061-T6 |
|---|---|---|---|---|---|
| Magnesium (%) | 4.0 – 5.0 | 2.2 - 2.8 | 2.6 – 3.6 | 4.0 - 4.9 | 0.8 - 1.2 |
| Manganese (%) | 0.20 – 0.50 | — | ≤ 0,50 | 0.40 – 1.0 | — |
| Tensile (MPa, typical) | 276 – 420 | 210 – 260 | 220 – 290 | 300 – 350 | ~310 |
| Yield (MPa, typical) | 145 – 395 | 160 – 195 | 130 – 190 | 215 – 260 | ~275 |
| Prodloužení (%) | 4 – 21 | 12 – 20 | 12 – 18 | 10 – 14 | 8 – 12 |
| Tepelně zpracovatelný | Ne | Ne | Ne | Ne | Ano |
| Deep drawing | Good (O/H111) | Vynikající | Dobrý | Spravedlivé | Spravedlivé |
| Marine corrosion | Velmi dobrá | Dobrý | Velmi dobrá | Vynikající | Mírná |
| Svařitelnost | Dobrý | Vynikající | Vynikající | Vynikající | Dobrý |
| Obrobitelnost | Spravedlivé | Spravedlivé | Spravedlivé | Spravedlivé | Velmi dobrá |
| Typical uses | Can ends, body panels | General sheet, tanks | Marine sheet, tread | Hull plate, cryogenic | Machined parts, frames |
Against 5052, 5182 is stronger and more dent-resistant but gives up some ultimate drawability; 5052 is also typically cheaper and easier to weld. If the part is a deep draw and strength is not binding, 5052 usually wins. If it is a body panel that has to resist denting, 5182 does. Full data is in our průvodce hliníkem 5052.
Against 5754, 5182 is the stronger of the two with comparable corrosion behavior; 5754 is the more established European grade and appears more often in marine sheet and tread plate.
Against 5083, 5182 is more formable and easier to draw, while 5083 is stronger and is the grade classification societies expect for primary marine structure. Our 5083 aluminum guide covers that side of the comparison, and the námořní hliníková overview shows how the 5xxx marine alloys divide applications between them.
Against 6061, the comparison flips on process: 6061 is heat-treatable, machines well, and reaches higher strength, but its welded joints lose strength and its seawater corrosion resistance is worse. 6061 is the right call for machined parts and frames; 5182 is the right call for formed and welded sheet. See the průvodce hliníkem 6061.
When 5182 Is the Wrong Choice
Stated as conditions rather than part names, since the conditions are what actually decide it.
Specify 5182 when:
- The part is a can end, easy-open end, or pull tab — H19 is the industry standard for a reason.
- You need automotive body panel strength with real drawability, and dent resistance matters.
- The part is formed and welded rather than machined, in a corrosive or food-contact environment.
- Service temperature stays below 65 °C, or warm zones are isolated.
- You need more strength than 5052 or 5754 can give without going to 5083’s lower formability.
Hledejte jinde, když:
- Sustained service exceeds ~65 °C in a corrosive environment. Beta-phase sensitization is not reversible — use 5052 or 5454.
- The part is a deep draw at the limit of what 5052 can do. 5052 draws further and costs less.
- Primary marine structure is involved. Classification rules expect 5083 or 5086, not 5182.
- The part is machined from solid at volume. 6061 or 2011 runs faster and cheaper.
- Decorative anodizing is the finish. Use 5005 or 6063.
- Peak heat-treatable strength is required and welding is minimal. 6061-T6 or 7075-T651 outperforms any 5xxx alloy.
Standards, Equivalents, and Documentation
| Standardní | Rozsah |
|---|---|
| ASTM B209 | Aluminum and aluminum-alloy sheet and plate |
| EN 573-3 | Chemical composition (Europe) |
| EN 485-2 | Mechanical properties of sheet and strip (Europe) |
| GB/T 3880 | Sheet, strip and plate (China) |
| JIS H4000 | Sheet, strip and plate (Japan) |
| GMW15192 | Automotive aluminum sheet — OEM-level requirements |
| AWS A5.10 / D1.2 | Filler metal classification and structural weld design |
| ASTM B928 | High-magnesium marine plate (where H116/H321 is specified) |
Equivalent designations: UNS A95182, EN AW-5182, AlMg5 (some references).
On the purchase order, four things carry the weight. State the temper explicitly — O, H111, H32, H34, and H19 are not interchangeable. Name the governing standard, since B209 and EN 485-2 minimums are not the same numbers. Request a mill test certificate (MTC) to EN 10204 3.1 listing actual tensile, yield, and elongation for the batch. And if the material is for automotive panels or can stock, specify the property window that actually matters — r-value and n-value for drawing, or coil-to-coil consistency for high-speed can lines — rather than relying on tensile range alone.
Most 5182 problems are specification problems: a temper left open, a standard left unnamed, or a forming-critical property never asked for.
Working With Linsy Aluminum
Společnost Linsy Aluminum dodává 5182 hliník as sheet and coil in O, H111, H32, H34, and H19, with H116 and H321 available for marine-oriented supply — as with other high-magnesium grades, the marine tempers are flat-rolled specifications and are not produced in bar. In-house capability covers CNC machining, welding, laser cutting, and surface finishing; forging is coordinated through partner process facilities rather than run in-house, so allow for it in planning if your part needs it.
Every shipment carries a mill test certificate (MTC), and SGS testing can be arranged on request. For automotive panel or can stock work, tell us which properties govern — r-value, n-value, or coil consistency — so the inquiry goes to the mill with the right window attached. For non-stock dimensions, typical lead time is 10–60 days, and we support low minimum order quantities on trial and prototype builds.
Send your drawing or specification and we will confirm available tempers, gauges, tolerances, and documentation, and flag anything in the service conditions that points to a different alloy.
Závěr
5182 is the strongest of the commonly supplied formable 5xxx alloys, and it holds two markets that pull it in opposite directions: H19 can stock at very high strength and low elongation, and automotive sheet in O through H34 chosen for how far it draws. Pick the temper first, because the spread across tempers is wider than the difference between many alloys. Respect the 65 °C ceiling, since 4.0–5.0% magnesium leaves less margin than most grades. And design welded joints on annealed HAZ properties rather than parent-temper values. Get those three right and 5182 is a capable, well-documented alloy with deep supply behind it. Get them wrong — H19 specified for a deep draw, warm continuous service, or a weld sized on H34 strength — and the failure will look like a material problem when it was a specification problem.
Často kladené otázky
What is 5182 aluminum mainly used for?
Two dominant applications. The largest globally is can end stock — beverage can ends, easy-open ends, and pull tabs — supplied in the H19 temper. The second is automotive body panels such as hoods, doors, fenders, and inner panels, in O through H34. Note that can bodies are usually a 3xxx alloy such as 3004; 5182 is the end a tab material.
How strong is 5182 aluminum?
It depends entirely on temper, and the spread is wide: roughly 276 MPa tensile / 145 MPa yield / 21% elongation in O, versus about 420 MPa tensile / 395 MPa yield / 4% elongation in H19. Automotive body panel tempers sit in between — H32 around 290–315 MPa tensile and 210–230 MPa yield, H34 around 331 MPa and 255 MPa.
Is 5182 stronger than 5052?
Yes, meaningfully. 5182-H34 reaches about 331 MPa tensile against roughly 210–260 MPa for 5052-H32, with correspondingly higher yield. The trade-off is formability and cost: 5052 draws further in deep-draw work, welds a little more easily, and is usually cheaper. Choose 5182 when strength or dent resistance governs; choose 5052 when maximum drawability or cost governs.
Can 5182 aluminum be welded?
Yes, by MIG and TIG, typically with ER5356 filler, or ER5183 where higher as-welded strength is needed. The important caveat is that 5182 is non-heat-treatable, so the heat-affected zone is annealed by welding and cannot be restored — welded joints are weaker than H-temper parent metal, and joints should be sized on annealed HAZ properties per AWS D1.2.
What is the maximum service temperature for 5182?
About 65 °C (150 °F) for continuous service in corrosive environments. Above that, the 4.0–5.0% magnesium content can precipitate at grain boundaries as the beta phase, leading to intergranular corrosion and stress corrosion cracking. The change is not reversible by heat treatment, so for warm sustained service specify 5052 or 5454 instead.
Is 5182 good for deep drawing?
In the soft tempers, yes. 5182-O and H111 offer around 18–21% elongation and draw well for automotive inner panels, tank ends, and stamped shells. It does not draw quite as far as 5052, and it work-hardens faster, so expect more force, larger bend radii, and possibly interstage annealing on multi-step draws. For exposed automotive panels, specify r-value and n-value, not just elongation.
What is the difference between 5182-H19 and 5182-H32?
They are at opposite ends of the temper range and are not interchangeable. H19 is heavily cold-rolled to maximum strength — about 420 MPa tensile, 395 MPa yield, only 4% elongation — and is used for can ends and pull tabs, where the operation is punching and scoring rather than drawing. H32 is strain-hardened and stabilized to about 290–315 MPa tensile and 210–230 MPa yield with 10–12% elongation, and is used for automotive body panels and structural sheet.






