


Was 5182 Aluminium ist
5182 ist eine Aluminium-Magnesium-Legierung, die durch Magnesium-Mischkristallverfestigung und durch Kaltverfestigung verstärkt wird. Sie kann nicht ausscheidungsgehärtet werden — es gibt keinen Lösungsglüh- und Auslagerungsweg, sodass jegliche Festigkeit über dem weichgeglühten Zustand aus der Kaltverformung stammt, ausgedrückt in den H-Zuständen.
Daraus folgen zwei Konsequenzen, und beide zeigen sich darin, wie die Legierung gekauft wird:
- Der Zustand ist die Spezifikation. Die Bestellung von “5182” ohne Zustandsangabe ist bedeutungslos. Der Unterschied zwischen 5182-O (etwa 145 MPa Streckgrenze, 21% Dehnung) und 5182-H19 (etwa 395 MPa Streckgrenze, 4% Dehnung) ist größer als der Unterschied zwischen vielen verschiedenen Legierungen.
- Schweißen erweicht die wärmebeeinflusste Zone. Die Kaltverformung wird durch den Schweißzyklus lokal ausgeglüht, und es gibt keine Wärmebehandlung, um sie wiederherzustellen. Schweißverbindungen sind schwächer als das H-Zustands-Grundmetall, und die Verbindung muss entsprechend ausgelegt werden.
Die maßgeblichen Spezifikationen für Flachwalzprodukte sind ASTM B209 (Blech und Platte), EN 485-2 (mechanische Eigenschaften) und EN 573-3 (Zusammensetzung) in Europa, GB/T 3880 in China, und JIS H4000 in Japan. Automobilblech wird häufig nach GMW15192 oder einem gleichwertigen OEM-Werkstoffstandard spezifiziert und nicht allein nach B209. Gleichwertige Bezeichnungen sind UNS A95182, EN AW-5182und ISO AlMg5 in einigen Referenzen.
Chemische Zusammensetzung von 5182
| Element | Gewicht % | Rolle in der Legierung |
|---|---|---|
| Magnesium (Mg) | 4.0 – 5.0 | Primärer Verstärker; treibt die Korrosionsbeständigkeit |
| Mangan (Mn) | 0.20 – 0.50 | Gefügesteuerung, Zähigkeit |
| Eisen (Fe) | 0,35 max | Verunreinigung — kontrolliert zum Schutz der Umformbarkeit |
| Silizium (Si) | 0,20 max. | Verunreinigung — niedrig gehalten zur Begrenzung der Rissbildung beim Umformen |
| Kupfer (Cu) | 0,15 max | Verunreinigung — niedrig gehalten zum Schutz der Korrosionsbeständigkeit |
| Zink (Zn) | 0,25 max | Verunreinigung |
| Chrom (Cr) | 0,10 max | Geringfügige Gefügesteuerung |
| Titan (Ti) | 0,10 max | Korngrenner beim Gießen |
| Sonstige (jeweils / gesamt) | 0,05 / 0,15 max. | — |
| Aluminium (Al) | Rest (93,2 – 95,8) | Unedles Metall |
Der Magnesiumbereich ist die Zahl, die man sich merken sollte. Bei 4,0–5,0% enthält 5182 mehr Magnesium als 5083 (4,0–4,9%) und weit mehr als 5052 (2,2–2,8%). Daher stammen sowohl seine Festigkeit als auch seine Korrosionsbeständigkeit — und das ist auch der Grund, warum es fest innerhalb der später in diesem Leitfaden erörterten Temperaturgrenze liegt.
Physikalische Eigenschaften
| Eigentum | Wert |
|---|---|
| Dichte | 2,65 – 2,66 g/cm³ |
| Schmelzbereich | 577 – 638 °C (1.070 – 1.180 °F) |
| Wärmeleitfähigkeit | ~126 W/m·K bei 25 °C |
| Elektrische Leitfähigkeit | ~28 – 32% IACS bei 20 °C |
| Wärmeausdehnungskoeffizient | 23,9 × 10⁻⁶ /°C (20–100 °C) |
| Spezifische Wärmekapazität | ~900 J/kg-K |
| Elastizitätsmodul (Zug) | ~70 GPa (10.100 ksi) |
| Querkontraktionszahl | 0.33 |
Zwei davon werden regelmäßig falsch zitiert. Der Schmelzbereich ist 577–638 °C, nicht der Wert 607–649 °C, der oft aus 5052-Datenblättern übernommen wird — physikalische Eigenschaften von 5xxx werden ständig zwischen den Sorten vertauscht, und 5182 und 5052 stehen in den meisten Eigenschaftstabellen nebeneinander. Und die Wärmeleitfähigkeit von ~126 W/m·K liegt deutlich unter der von 5052 mit ~138, was dann relevant ist, wenn das Bauteil Wärme abführen und nicht nur die Form halten muss.
Mechanische Eigenschaften je nach Temperierung
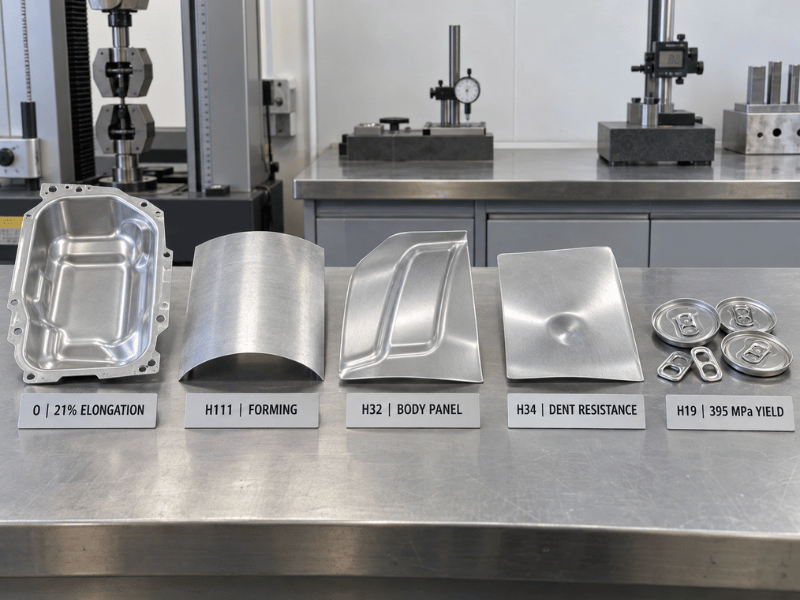
Die untenstehenden Werte sind typische Werte aus Referenzdaten der Aluminum Association. Sie sind repräsentativ, nicht garantiert — Auslegung und Abnahme sollten die Mindestwerte im maßgeblichen Standard für den spezifizierten Zustand und die Dicke verwenden, zusammen mit den Werten auf dem Werkszeugnis.
| Temperament | Zugfestigkeit (MPa) | Streckgrenze (MPa) | Dehnung (%) | Typische Verwendung |
|---|---|---|---|---|
| O | ~276 | ~145 | ~21 | Tiefziehen, komplexe Umformung, Automobil-Innenbleche |
| H111 | ~260 | ~125 | ~18 | Tankwagenblech, Kraftstofftanks, umgeformte und geschweißte Teile |
| H32 | 290 – 315 | 210 – 230 | 10 – 12 | Automobil-Karosseriebleche, flaches Strukturblech |
| H34 | ~331 | ~255 | ~11 | Karosseriebleche und Strukturblech mit höherem Festigkeitsbedarf |
| H38 | ~372 | ~324 | ~6 | Hochfeste flache Teile |
| H19 / H39 | ~420 | ~395 | ~4 | Dosenböden, Aufreißlaschen, Dosenbandmaterial |
| H116 / H321 | Marine-orientierte Lieferung | Nicht-primäre Marine-Struktur — Mindestwerte gemäß Standard bestätigen |
Die Spanne von O bis H19 beträgt etwa 145 bis 395 MPa Streckgrenze. Das ist kein kleines Bestelldetail; es ist der Unterschied zwischen einem Werkstoff, der sich zu einem Türinnenblech ziehen lässt, und einem Werkstoff, der sich zu einer Dosenlasche stanzt.
Welcher Zustand für welche Aufgabe
- O ist weichgeglüht und vollständig weich, mit der für Tiefziehen, Drückformen und komplexe Stanzteile erforderlichen Dehnung. Automobil-Innenbleche und umgeformte Tankböden beginnen hier.
- H111 ist leicht kaltverfestigt — mehr Festigkeit als O, noch umformbar, und die übliche Wahl für geschweißte Tankwagenaufbauten und Kraftstofftanks.
- H32 und H34 sind die Karosserieblech-Warmbehandlungszustände, kaltverfestigt und stabilisiert. Sie verleihen die Festigkeit und Beulsteifigkeit, die Außenhautbleche benötigen, während genügend Umformbarkeit für das Pressen erhalten bleibt. H34 tendiert zu höherer Festigkeit, H32 zu besserer Umformbarkeit.
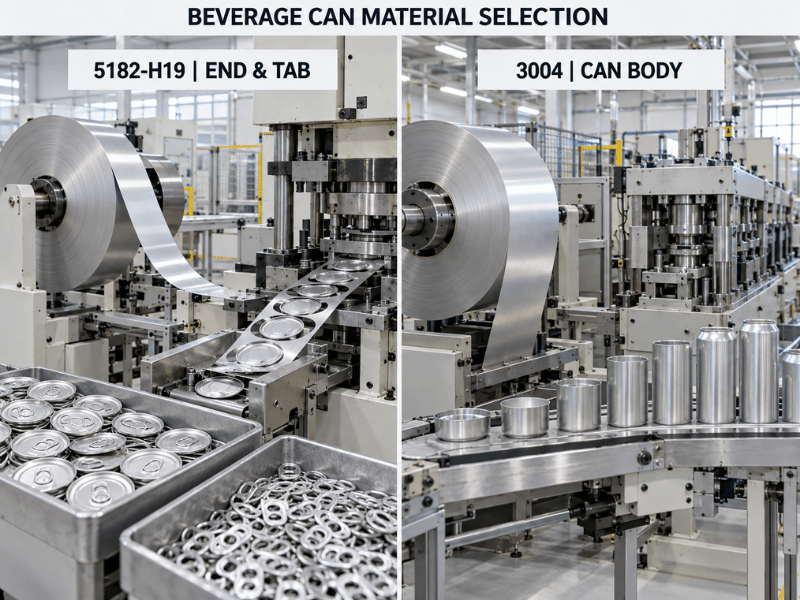
- H19 und H39 sind die Verpackungs-Warmbehandlungszustände. Sehr hohe Festigkeit durch starkes Kaltwalzen, mit absichtlich niedriger Dehnung — die Herstellung von Dosenenden und Aufreißlaschen ist ein Stanz- und Rillvorgang, kein Tiefziehen, und das Material muss bei geringer Dicke die Form halten. Wenn Sie 5182 für Dosenmaterial kaufen, ist dies der Warmbehandlungszustand, und die entscheidenden Eigenschaften betreffen ebenso die Gleichmäßigkeit über die Coilbreite wie die Absolutwerte.
Umformbarkeit und Tiefziehen
Die Umformbarkeit ist der Bereich, in dem 5182 seinen Platz im Automobilblech verdient, und sie ist differenzierter als eine einzelne Bewertung “ausgezeichnet” oder “gut”.
In den geglühten und leicht umgeformten Warmbehandlungszuständen (O, H111) lässt sich 5182 gut ziehen — eine Dehnung von etwa 18–21% unterstützt tiefes Ziehen, komplexe Stanzteile und gedrückte Formen. Gegenüber 5052 tauscht 5182 etwas ultimative Ziehfähigkeit gegen deutlich höhere Festigkeit: 5052 geht in der Regel bei den tiefsten Zügen weiter, während 5182 nach der Umformung die Form besser hält und besser gegen Beulen widersteht. Gegenüber 5083 ist 5182 von den beiden eindeutig das umformbarere Material, was ein großer Teil des Grundes dafür ist, dass 5083 Rumpfbleche und 5182 Karosseriebleche dominiert.
Für Automobil-Außenhautbleche sind die Zahlen, die tatsächlich die Auswahl bestimmen, die plastische Dehnungsverhältnis (r-Wert) und die Verfestigungsexponent (n-Wert), nicht nur die Dehnung. Der r-Wert steuert den Widerstand gegen Dünnung während des Ziehens; der n-Wert steuert, wie sich die Dehnung vor der lokalen Einschnürung verteilt. Walzwerke, die 5182 für sichtbare Automobilbleche liefern, zertifizieren auf diese Werte, und OEM-Normen wie GMW15192 schreiben sie vor. Wenn Sie für sichtbare Karosseriebleche kaufen, fragen Sie nach r und n zusammen mit Zugfestigkeit und Streckgrenze — ein 5182, das den Zugfestigkeitsbereich erfüllt, kann bei einem Ziehprozess dennoch versagen.
Zwei praktische Warnhinweise. Höherer Magnesiumgehalt bedeutet, dass 5182 schneller kaltverfestigt als 5052, sodass es mehr Kraft, größere Biegeradien in den härteren Warmbehandlungszuständen und mehr Aufmerksamkeit für die Rückfederung erfordert. Und Zwischenglühen kann bei mehrstufigen Zügen erforderlich sein, wo 5052 in einem Durchgang auskommen würde.
Korrosionsbeständigkeit und die 65-°C-Grenze
Der hohe Magnesiumgehalt verleiht 5182 einen guten Widerstand gegen atmosphärische, Meerwasser- und viele lebensmittelproduktbezogene Umgebungen, und er ist der Grund, warum die Legierung unbeschichtet in Marinebeschlägen und lebensmittelkontaktierender Verpackung mit einem qualifizierten Lacksystem verwendet wird. Sie liegt in Chloridumgebungen komfortabel über 5052 und 5754.
Die Einschränkung ist thermisch, und bei 5182 bindet sie stärker als bei den meisten 5xxx-Güten.
Bei Magnesiumgehalten über etwa 3% ermöglicht anhaltende Exposition gegenüber warmen Temperaturen dem Magnesium, sich entlang der Korngrenzen als Beta-Phase (Al₃Mg₂) auszuscheiden. Dieses Netzwerk ist anodisch gegenüber der umgebenden Matrix, was die Legierung für interkristalline Korrosion, Schichtkorrosion und Spannungsrisskorrosion öffnet. Die übliche technische Grenze ist 65 °C (150 °F) für den Dauerbetrieb in korrosiven Umgebungen. Der Magnesiumgehalt von 5182 mit 4,0–5,0% setzt es an die Spitze des kommerziellen Bereichs, sodass die Grenze mit weniger Spielraum gilt als bei 5052.
In der Praxis:
- Halten Sie 5182 von anhaltendem Betrieb über 65 °C fern — heiße Prozesslinien, nicht isolierte Abgasbereiche und Ausrüstung, die warm verweilt.
- Wo warmer Betrieb unvermeidbar ist, ziehen Sie 5052 oder 5454 in Betracht, anstatt zu versuchen, die Sensibilisierung zu umgehen. Die Ausscheidung ist nicht umkehrbar.
- Für Marineanwendungen ist H116- oder H321-Lieferung erhältlich, aber bestätigen Sie den Warmbehandlungszustand und seine garantierten Mindestwerte gegen die anwendbare Norm und das Walzwerkszeugnis.
Galvanische Korrosion ist der zweite Warnhinweis, und es gilt dieselbe Regel wie für jede 5xxx-Legierung: 5182 ist anodisch gegenüber Stahl, Edelstahl und Kupferlegierungen. In einer Mischmetallbaugruppe mit vorhandenem Elektrolyten isolieren Sie die Verbindung oder fügen Sie Opferschutz hinzu.
Schweißen von 5182
5182 lässt sich durch GMAW (MIG) und GTAW (TIG) schweißen, und es wird routinemäßig in Tankfahrzeugaufbauten, Kraftstofftanks und Marinebeschlägen geschweißt. Der Zusatzwerkstoff ist normalerweise ein 5xxx-Draht — ER5356 für allgemeine Arbeiten und zur Angleichung an den Magnesiumgehalt, mit ER5183 als Option, wo höhere Festigkeit im geschweißten Zustand oder besseres Marine-Korrosionsverhalten gewünscht wird.
Was das Schweißen nicht tut, ist die kaltverfestigten Eigenschaften zu erhalten. Die wärmebeeinflusste Zone wird durch den Schweißzyklus geglüht; die Kaltverfestigung wird lokal entfernt und kann nicht wiederhergestellt werden, da die Legierung nicht aushärtbar ist. Eine geschweißte H32- oder H34-Verbindung ist schwächer als das Grundmetall, und das erweichte Band — nicht das Schweißgut — bestimmt üblicherweise die Verbindungskonstruktion.
Die Konstruktionsregel folgt direkt daraus: dimensionieren Sie geschweißte 5182-Verbindungen nach den geglühten WEZ-Eigenschaften, nicht nach den Werten des Grundwerkstoff-Warmbehandlungszustands. Eine H34-Baugruppe, die mit 255 MPa Streckgrenze berechnet wurde, wird Last durch eine Zone tragen, die bei etwa 145 MPa fließt. AWS D1.2 veröffentlicht zulässige Spannungen für geschweißte Aluminiumkonstruktionen und ist die Referenz, mit der gearbeitet werden sollte.
Zerspanung und Oberflächenveredelung
Bearbeitung ist ausreichend statt gut. 5182 verfestigt schnell und erzeugt in den weicheren Warmbehandlungszuständen langspanige Späne; die härteren Warmbehandlungszustände schneiden sauberer mit besserem Spanbruch. Scharfes Hartmetallwerkzeug, positive Spanwinkelgeometrie und reichlich Kühlschmierstoff sind die üblichen Empfehlungen. Es ist keine zerspanungsfreundliche Legierung, und Werkstätten, die gegen 6061 oder 2011 kalkulieren, werden den Unterschied bei Standzeit und Zykluszeit bemerken.
Oberflächenveredelung ist eine Stärke im Verpackungs- und Karosserieblechkontext — die Legierung walzt sich zu einer sauberen, gleichmäßigen Oberfläche, die Beschichtung, Lack und Druck gut annimmt, was ein Teil des Grundes ist, warum sie den Dosenendenmarkt hält. Sie kann zum Schutz eloxiert werden, aber wie andere hochmagnesiumhaltige Güten ist sie keine dekorative Eloxierlegierung; die Oberfläche ist weniger hell und gleichmäßig als bei 5005 oder 6063, und die Farbkonsistenz über Chargen hinweg ist schwerer zu halten. Spezifizieren Sie Eloxieren zum Schutz, nicht für das Aussehen.
Wo 5182 verwendet wird
Dosenenden und Aufreißlaschen sind die dominierende globale Verwendung, ausgeführt in H19. Die Unterscheidung ist wichtig bei der Spezifizierung: Dosenkörper sind typischerweise eine 3xxx-Legierung wie 3004, während die Enden, Easy-Open-Enden und Laschen aus 5182 sind. Wenn eine Anfrage “Getränkedose” sagt, ohne zu sagen, welche Komponente, könnte die Legierung entweder sein — fragen Sie nach, bevor Sie ein Angebot abgeben.
Automobil-Karosseriebleche sind der zweite große Markt — Motorhauben, Türen, Kotflügel, Innenbleche und strukturelle Verstärkungen, in O bis H34 je nachdem, wie viel Umformung das Teil benötigt. Der Treiber ist Gewichtsreduzierung bei akzeptabler Beulsteifigkeit, und deshalb tauchen r-Wert und n-Wert in diesen Spezifikationen auf.
Tankfahrzeugaufbauten und Kraftstofftanks verwenden H111 und H32, wo Schweißbarkeit und Korrosionsbeständigkeit gegenüber Kraftstoffen und milden Chemikalien wichtiger sind als Spitzenfestigkeit.
Andere Verwendungen umfassen Marinebeschläge und nicht-primäre Marinekonstruktionen (H116/H321 wo spezifiziert), Lebensmittel- und Getränkebehälter und -verschlüsse, Druckbehälter und allgemeine Industriekomponenten, die Korrosionsbeständigkeit mit moderater Festigkeit und guter Schweißbarkeit benötigen.
5182 vs. 5052, 5754, 5083 und 6061
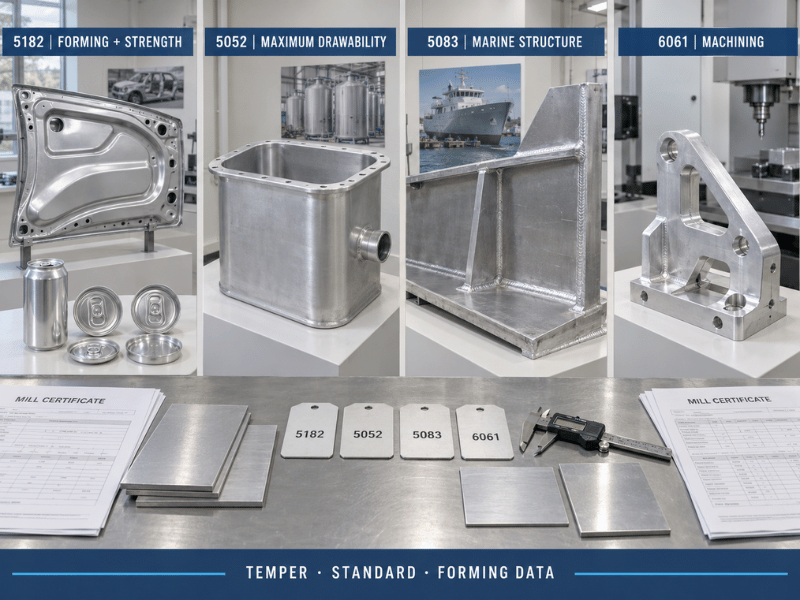
Innerhalb der 5xxx-Familie ist 5052 → 5754 → 5182 → 5083 ungefähr eine aufsteigende Leiter der Festigkeit mit fallender Umformbarkeit.
| Eigentum | 5182 | 5052 | 5754 | 5083 | 6061-T6 |
|---|---|---|---|---|---|
| Magnesium (%) | 4.0 – 5.0 | 2.2 - 2.8 | 2.6 – 3.6 | 4.0 - 4.9 | 0.8 - 1.2 |
| Mangan (%) | 0.20 – 0.50 | — | ≤ 0,50 | 0.40 – 1.0 | — |
| Zugfestigkeit (MPa, typisch) | 276 – 420 | 210 – 260 | 220 – 290 | 300 – 350 | ~310 |
| Streckgrenze (MPa, typisch) | 145 – 395 | 160 – 195 | 130 – 190 | 215 – 260 | ~275 |
| Dehnung (%) | 4 – 21 | 12 – 20 | 12 – 18 | 10 – 14 | 8 – 12 |
| Wärmebehandelbar | Nein | Nein | Nein | Nein | Ja |
| Tiefziehen | Gut (O/H111) | Ausgezeichnet | Gut | Messe | Messe |
| Meerwasserkorrosion | Very good | Gut | Very good | Ausgezeichnet | Mäßig |
| Schweißeignung | Gut | Ausgezeichnet | Ausgezeichnet | Ausgezeichnet | Gut |
| Bearbeitbarkeit | Messe | Messe | Messe | Messe | Very good |
| Typische Verwendungen | Dosenenden, Karosseriebleche | Allgemeines Blech, Tanks | Marineblech, Profil | Hull plate, cryogenic | Machined parts, frames |
Against 5052, 5182 is stronger and more dent-resistant but gives up some ultimate drawability; 5052 is also typically cheaper and easier to weld. If the part is a deep draw and strength is not binding, 5052 usually wins. If it is a body panel that has to resist denting, 5182 does. Full data is in our Leitfaden zu 5052-Aluminium.
Against 5754, 5182 is the stronger of the two with comparable corrosion behavior; 5754 is the more established European grade and appears more often in marine sheet and tread plate.
Against 5083, 5182 is more formable and easier to draw, while 5083 is stronger and is the grade classification societies expect for primary marine structure. Our 5083-Aluminium-Leitfaden covers that side of the comparison, and the Aluminiumlegierung für den Marinesektor overview shows how the 5xxx marine alloys divide applications between them.
Against 6061, the comparison flips on process: 6061 is heat-treatable, machines well, and reaches higher strength, but its welded joints lose strength and its seawater corrosion resistance is worse. 6061 is the right call for machined parts and frames; 5182 is the right call for formed and welded sheet. See the 6061-Aluminium-Leitfaden.
When 5182 Is the Wrong Choice
Stated as conditions rather than part names, since the conditions are what actually decide it.
Specify 5182 when:
- The part is a can end, easy-open end, or pull tab — H19 is the industry standard for a reason.
- You need automotive body panel strength with real drawability, and dent resistance matters.
- The part is formed and welded rather than machined, in a corrosive or food-contact environment.
- Service temperature stays below 65 °C, or warm zones are isolated.
- You need more strength than 5052 or 5754 can give without going to 5083’s lower formability.
Suchen Sie woanders, wenn:
- Sustained service exceeds ~65 °C in a corrosive environment. Beta-phase sensitization is not reversible — use 5052 or 5454.
- The part is a deep draw at the limit of what 5052 can do. 5052 draws further and costs less.
- Primary marine structure is involved. Classification rules expect 5083 or 5086, not 5182.
- The part is machined from solid at volume. 6061 or 2011 runs faster and cheaper.
- Decorative anodizing is the finish. Use 5005 or 6063.
- Peak heat-treatable strength is required and welding is minimal. 6061-T6 or 7075-T651 outperforms any 5xxx alloy.
Normen, Äquivalente und Dokumentation
| Standard | Geltungsbereich |
|---|---|
| ASTM B209 | Aluminium- und Aluminiumlegierungsblech und -platte |
| EN 573-3 | Chemical composition (Europe) |
| EN 485-2 | Mechanical properties of sheet and strip (Europe) |
| GB/T 3880 | Sheet, strip and plate (China) |
| JIS H4000 | Sheet, strip and plate (Japan) |
| GMW15192 | Automotive aluminum sheet — OEM-level requirements |
| AWS A5.10 / D1.2 | Zusatzwerkstoffklassifizierung und konstruktive Schweißauslegung |
| ASTM B928 | High-magnesium marine plate (where H116/H321 is specified) |
Äquivalente Bezeichnungen: UNS A95182, EN AW-5182, AlMg5 (some references).
On the purchase order, four things carry the weight. State the temper explicitly — O, H111, H32, H34, and H19 are not interchangeable. Name the governing standard, since B209 and EN 485-2 minimums are not the same numbers. Request a Werkszeugnis (MTC) nach EN 10204 3.1 listing actual tensile, yield, and elongation for the batch. And if the material is for automotive panels or can stock, specify the property window that actually matters — r-value and n-value for drawing, or coil-to-coil consistency for high-speed can lines — rather than relying on tensile range alone.
Most 5182 problems are specification problems: a temper left open, a standard left unnamed, or a forming-critical property never asked for.
Arbeiten mit Linsy Aluminum
Linsy Aluminum liefert 5182 Aluminium as sheet and coil in O, H111, H32, H34, and H19, with H116 and H321 available for marine-oriented supply — as with other high-magnesium grades, the marine tempers are flat-rolled specifications and are not produced in bar. In-house capability covers CNC machining, welding, laser cutting, and surface finishing; forging is coordinated through partner process facilities rather than run in-house, so allow for it in planning if your part needs it.
Every shipment carries a mill test certificate (MTC), and SGS testing can be arranged on request. For automotive panel or can stock work, tell us which properties govern — r-value, n-value, or coil consistency — so the inquiry goes to the mill with the right window attached. For non-stock dimensions, typical lead time is 10–60 days, and we support low minimum order quantities on trial and prototype builds.
Send your drawing or specification and we will confirm available tempers, gauges, tolerances, and documentation, and flag anything in the service conditions that points to a different alloy.
Schlussfolgerung
5182 is the strongest of the commonly supplied formable 5xxx alloys, and it holds two markets that pull it in opposite directions: H19 can stock at very high strength and low elongation, and automotive sheet in O through H34 chosen for how far it draws. Pick the temper first, because the spread across tempers is wider than the difference between many alloys. Respect the 65 °C ceiling, since 4.0–5.0% magnesium leaves less margin than most grades. And design welded joints on annealed HAZ properties rather than parent-temper values. Get those three right and 5182 is a capable, well-documented alloy with deep supply behind it. Get them wrong — H19 specified for a deep draw, warm continuous service, or a weld sized on H34 strength — and the failure will look like a material problem when it was a specification problem.
Häufig gestellte Fragen
What is 5182 aluminum mainly used for?
Two dominant applications. The largest globally is can end stock — beverage can ends, easy-open ends, and pull tabs — supplied in the H19 temper. The second is automotive body panels such as hoods, doors, fenders, and inner panels, in O through H34. Note that can bodies are usually a 3xxx alloy such as 3004; 5182 is the end und tab material.
How strong is 5182 aluminum?
It depends entirely on temper, and the spread is wide: roughly 276 MPa tensile / 145 MPa yield / 21% elongation in O, versus about 420 MPa tensile / 395 MPa yield / 4% elongation in H19. Automotive body panel tempers sit in between — H32 around 290–315 MPa tensile and 210–230 MPa yield, H34 around 331 MPa and 255 MPa.
Is 5182 stronger than 5052?
Yes, meaningfully. 5182-H34 reaches about 331 MPa tensile against roughly 210–260 MPa for 5052-H32, with correspondingly higher yield. The trade-off is formability and cost: 5052 draws further in deep-draw work, welds a little more easily, and is usually cheaper. Choose 5182 when strength or dent resistance governs; choose 5052 when maximum drawability or cost governs.
Can 5182 aluminum be welded?
Yes, by MIG and TIG, typically with ER5356 filler, or ER5183 where higher as-welded strength is needed. The important caveat is that 5182 is non-heat-treatable, so the heat-affected zone is annealed by welding and cannot be restored — welded joints are weaker than H-temper parent metal, and joints should be sized on annealed HAZ properties per AWS D1.2.
What is the maximum service temperature for 5182?
About 65 °C (150 °F) for continuous service in corrosive environments. Above that, the 4.0–5.0% magnesium content can precipitate at grain boundaries as the beta phase, leading to intergranular corrosion and stress corrosion cracking. The change is not reversible by heat treatment, so for warm sustained service specify 5052 or 5454 instead.
Is 5182 good for deep drawing?
In the soft tempers, yes. 5182-O and H111 offer around 18–21% elongation and draw well for automotive inner panels, tank ends, and stamped shells. It does not draw quite as far as 5052, and it work-hardens faster, so expect more force, larger bend radii, and possibly interstage annealing on multi-step draws. For exposed automotive panels, specify r-value and n-value, not just elongation.
What is the difference between 5182-H19 and 5182-H32?
They are at opposite ends of the temper range and are not interchangeable. H19 is heavily cold-rolled to maximum strength — about 420 MPa tensile, 395 MPa yield, only 4% elongation — and is used for can ends and pull tabs, where the operation is punching and scoring rather than drawing. H32 is strain-hardened and stabilized to about 290–315 MPa tensile and 210–230 MPa yield with 10–12% elongation, and is used for automotive body panels and structural sheet.






