


Che cos'è l'alluminio 5182
Il 5182 è una lega alluminio–magnesio rinforzata per soluzione solida di magnesio e per incrudimento a freddo. Non può essere indurita per precipitazione — non esiste un ciclo di solubilizzazione e invecchiamento, quindi tutta la resistenza al di sopra della condizione ricotta deriva dall'incrudimento, espresso nei tempra H.
Da ciò derivano due conseguenze, ed entrambe si riflettono nel modo in cui la lega viene acquistata:
- Il temper è la specifica. Ordinare “5182” senza un temper è privo di significato. Il divario tra 5182-O (circa 145 MPa di snervamento, 21% di allungamento) e 5182-H19 (circa 395 MPa di snervamento, 4% di allungamento) è maggiore del divario tra molte leghe diverse.
- La saldatura rammollisce la zona termicamente alterata. L'incrudimento a freddo viene annullato localmente dal ciclo di saldatura, e non esiste un trattamento termico per ripristinarlo. I giunti saldati sono più deboli del metallo base in temper H, e il giunto deve essere progettato tenendo conto di ciò.
Le specifiche di riferimento per i prodotti laminati piatti sono ASTM B209 (lastre e piastre), EN 485-2 (proprietà meccaniche) e 1060-O (Ricotto) (composizione) in Europa, GB/T 3880 in Cina, e JIS H4000 in Giappone. La lamiera per applicazioni automobilistiche è frequentemente specificata secondo GMW15192 o uno standard di materiale OEM equivalente, piuttosto che secondo la sola B209. Le designazioni equivalenti sono UNS A95182, EN AW-5182, e ISO AlMg5 in alcune referenze.
Composizione chimica del 5182
| Elemento | Peso % | Ruolo nella lega |
|---|---|---|
| Magnesio (Mg) | 4.0 – 5.0 | Rinforzante primario; determina la resistenza alla corrosione |
| Manganese (Mn) | 0.20 – 0.50 | Controllo della struttura del grano, tenacità |
| Ferro (Fe) | 0,35 max | Impurezza — controllata per proteggere la formabilità |
| Silicio (Si) | Famiglia | Impurezza — mantenuta bassa per limitare la criccatura in formatura |
| Rame (Cu) | 0,15 max | Impurezza — mantenuta bassa per proteggere la resistenza alla corrosione |
| Zinco (Zn) | 0,25 max | Impurezza |
| Cromo (Cr) | 0,10 max | Controllo minore della struttura del grano |
| Titanio (Ti) | 0,10 max | Affinante del grano durante la colata |
| Altri elementi (ciascuno / totale) | 0,05 / 0,15 max | — |
| Alluminio (Al) | Resto (93,2 – 95,8) | Metallo comune |
L'intervallo del magnesio è il numero da ricordare. Al 4,0–5,0%, il 5182 contiene più magnesio del 5083 (4,0–4,9%) e molto più del 5052 (2,2–2,8%). Da qui derivano sia la sua resistenza sia la sua resistenza alla corrosione — ed è anche ciò che lo colloca saldamente all'interno del limite di temperatura discusso più avanti in questa guida.
Proprietà fisiche
| Proprietà | Valore |
|---|---|
| Densità | 2,65 – 2,66 g/cm³ |
| Intervallo di fusione | 577 – 638 °C (1.070 – 1.180 °F) |
| Conducibilità termica | ~126 W/m·K a 25 °C |
| Conducibilità elettrica | ~28 – 32% IACS a 20 °C |
| Coefficiente di dilatazione termica | 23,9 × 10⁻⁶ /°C (20–100 °C) |
| Capacità termica specifica | ~900 J/kg-K |
| Modulo di elasticità (trazione) | ~70 GPa (10.100 ksi) |
| Coefficiente di Poisson | 0.33 |
Due di questi valori vengono regolarmente citati in modo errato. L'intervallo di fusione è 577–638 °C, non il valore 607–649 °C spesso copiato dalle schede tecniche del 5052 — le proprietà fisiche della serie 5xxx vengono costantemente trasposte tra le varie gradi, e il 5182 e il 5052 sono adiacenti nella maggior parte delle tabelle delle proprietà. E la conducibilità termica di ~126 W/m·K è ben inferiore a quella del 5052, pari a ~138, il che è rilevante se il componente deve dissipare calore anziché semplicemente mantenere la forma.
Proprietà meccaniche in base al trattamento termico
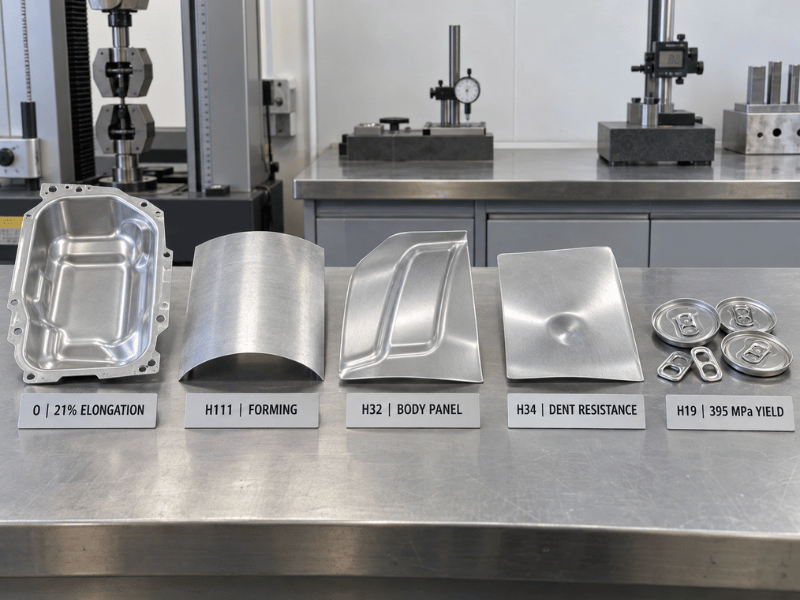
I valori riportati di seguito sono valori tipici tratti dai dati di riferimento dell'Aluminum Association. Sono rappresentativi, non garantiti — la progettazione e l'accettazione devono utilizzare i minimi previsti dalla norma di riferimento per il temper e lo spessore specificati, insieme ai valori riportati sul certificato di collaudo del laminatoio.
| Temperamento | Resistenza a trazione (MPa) | Carico di snervamento (MPa) | Allungamento (%) | Utilizzo tipico |
|---|---|---|---|---|
| O | ~276 | ~145 | ~21 | Imbutitura profonda, formatura complessa, pannelli interni automobilistici |
| H111 | ~260 | ~125 | ~18 | Lamiera per autocisterne, serbatoi di carburante, parti formate e saldate |
| H32 | 290 – 315 | 210 – 230 | 10 – 12 | Pannelli di carrozzeria automobilistici, lamiera strutturale piana |
| H34 | ~331 | ~255 | ~11 | Pannelli di carrozzeria e lamiera strutturale che richiedono maggiore resistenza |
| H38 | ~372 | ~324 | ~6 | Parti piane ad alta resistenza |
| H19 / H39 | ~420 | ~395 | ~4 | Fondi di lattina, linguette a strappo, materiale per lattine |
| H116 / H321 | Fornitura orientata all'ambito marino | Struttura marina non primaria — confermare i minimi secondo la norma |
La differenza da O a H19 è di circa 145–395 MPa di carico di snervamento. Non è un dettaglio di ordinazione di poco conto; è la differenza tra un materiale che si imbutisce in un interno porta e un materiale che si punzona in una linguetta di lattina.
Quale temper per quale applicazione
- O è ricotto e completamente tenero, con l'allungamento necessario per imbutiture profonde, forme tornite e stampaggi complessi. I pannelli interni automobilistici e i fondi di serbatoio formati partono da qui.
- H111 è leggermente incrudito — più resistente del O, ancora formabile, e la scelta comune per casse di autocisterne saldate e serbatoi di carburante.
- H32 e H34 sono i temper degli elementi di carrozzeria automobilistica, incruditi per deformazione e stabilizzati. Aggiungono la resistenza e la resistenza alle ammaccature di cui i pannelli esterni hanno bisogno, mantenendo al contempo sufficiente formabilità per la pressatura. H34 tende al più resistente, H32 al più formabile.
- H19 e H39 sono i temper per imballaggio. Resistenza molto elevata grazie alla forte laminazione a freddo, con allungamento deliberatamente basso — la produzione di fondelli e linguette è un'operazione di punzonatura e incisione, non di imbutitura profonda, e il materiale deve mantenere la forma a spessori sottili. Se si acquista 5182 per stock per lattine, questo è il temper, e le proprietà che contano riguardano tanto la coerenza lungo tutta la bobina quanto i valori assoluti.
Formabilità e imbutitura profonda
La formabilità è il campo in cui il 5182 si guadagna il suo posto nella lamiera automobilistica, ed è più sfumata di una singola valutazione “eccellente” o “buona”.
Nei temper ricotti e leggermente lavorati (O, H111), il 5182 si imbutisce bene — un allungamento intorno al 18–21% supporta imbutiture profonde, stampaggi complessi e forme tornite. Rispetto al 5052, il 5182 scambia un po' di imbutibilità ultima per una resistenza sensibilmente superiore: il 5052 generalmente arriva più lontano nelle imbutiture più profonde, mentre il 5182 mantiene meglio la forma e resiste alle ammaccature una volta formato. Rispetto al 5083, il 5182 è il più formabile dei due con un margine netto, il che è in gran parte il motivo per cui il 5083 domina le lamiere per scafi e il 5182 domina i pannelli di carrozzeria.
Per i pannelli esterni automobilistici, i valori che effettivamente governano la selezione sono il rapporto di deformazione plastica (valore r) e la esponente di incrudimento (valore n), non solo l'allungamento. Il valore r controlla la resistenza all'assottigliamento durante l'imbutitura; il valore n controlla come la deformazione si distribuisce prima della strizione locale. I laminatoi che forniscono 5182 per pannelli automobilistici a vista certificano questi valori, e gli standard OEM come GMW15192 li specificano. Se si acquista per pannelli di carrozzeria visibili, richiedere r e n insieme a resistenza a trazione e snervamento — un 5182 che soddisfa l'intervallo di trazione può comunque fallire in un'imbutitura.
Due avvertenze pratiche. Un contenuto di magnesio più elevato significa che il 5182 si incrudisce più rapidamente del 5052, quindi richiede più forza, raggi di piegatura maggiori nei temper più duri e maggiore attenzione al ritorno elastico. E può essere necessaria una ricottura intermedia su imbutiture a più fasi dove il 5052 andrebbe in un solo colpo.
Resistenza alla Corrosione e il Limite di 65 °C
L'elevato contenuto di magnesio conferisce al 5182 una buona resistenza agli ambienti atmosferici, all'acqua di mare e a molti prodotti alimentari, ed è il motivo per cui la lega viene utilizzata non rivestita in raccordi marini e imballaggi per contatto alimentare con un sistema di verniciatura qualificato. Si colloca comodamente al di sopra del 5052 e del 5754 in ambienti clorurati.
Il vincolo è termico, e sul 5182 è più stringente che sulla maggior parte delle leghe 5xxx.
A livelli di magnesio superiori a circa il 3%, l'esposizione prolungata a temperature calde consente al magnesio di precipitare lungo i bordi dei grani come fase beta (Al₃Mg₂). Tale rete è anodica rispetto alla matrice circostante, il che espone la lega a corrosione intergranulare, esfoliazione e corrosione sotto sforzo. Il limite ingegneristico usuale è 65 °C (150 °F) per servizio continuo in ambienti corrosivi. Il contenuto di magnesio del 5182, pari a 4,0–5,0%, lo colloca al vertice dell'intervallo commerciale, quindi il limite si applica con meno margine rispetto al 5052.
In pratica:
- Tenere il 5182 fuori da servizio prolungato al di sopra dei 65 °C — linee di processo calde, zone di scarico non isolate e apparecchiature che stazionano a temperature elevate.
- Dove il servizio a caldo è inevitabile, orientarsi verso il 5052 o il 5454 piuttosto che cercare di progettare aggirando la sensibilizzazione. La precipitazione non è reversibile.
- Per applicazioni marine, è disponibile la fornitura H116 o H321, ma confermare il temper e i suoi minimi garantiti rispetto allo standard applicabile e al certificato del laminatoio.
La corrosione galvanica è la seconda avvertenza, ed è la stessa regola di qualsiasi lega 5xxx: il 5182 è anodico rispetto ad acciaio, acciaio inossidabile e leghe di rame. In un assemblaggio multimateriale con presenza di elettrolita, isolare il giunto o aggiungere protezione sacrificale.
Saldatura del 5182
Il 5182 si salda con GMAW (MIG) e GTAW (TIG), ed è routinariamente saldato in carrozzerie di autocisterne, serbatoi di carburante e raccordi marini. Il materiale d'apporto è normalmente un filo 5xxx — ER5356 per lavori generali e per corrispondere al contenuto di magnesio, con ER5183 un'opzione dove si desidera maggiore resistenza allo stato saldato o un migliore comportamento alla corrosione marina.
Ciò che la saldatura non fa è preservare le proprietà dello stato incrudito. La zona termicamente alterata viene ricotta dal ciclo di saldatura; l'incrudimento per deformazione viene rimosso localmente e non può essere ripristinato, perché la lega non è termotrattabile. Un giunto H32 o H34 saldato è più debole del metallo base, e la banda rammollita — non il metallo di saldatura — è di solito ciò che governa il dimensionamento del giunto.
La regola di progettazione segue direttamente: dimensionare i giunti saldati in 5182 sulle proprietà della ZTA ricotta, non sui valori del temper del metallo base. Un assemblaggio H34 calcolato a 255 MPa di snervamento trasmetterà il carico attraverso una zona che snerva vicino a 145 MPa. AWS D1.2 pubblica le sollecitazioni ammissibili per strutture in alluminio saldato ed è il riferimento da cui partire.
Lavorazione meccanica e finitura superficiale
Lavorazione meccanica è discreta piuttosto che buona. Il 5182 si incrudisce rapidamente e produce trucioli filamentosi nei temper più teneri; i temper più duri si tagliano più nettamente con una migliore rottura del truciolo. Utensili in carburo affilati, geometria con angolo di spoglia positivo e abbondante fluido da taglio sono le raccomandazioni normali. Non è una lega a lavorabilità libera, e le officine che quotano rispetto al 6061 o al 2011 noteranno la differenza nella vita dell'utensile e nel tempo ciclo.
Finitura superficiale è un punto di forza nel contesto degli imballaggi e dei pannelli di carrozzeria — la lega si lamina in una superficie pulita e uniforme che accetta bene rivestimenti, vernici e stampa, il che è parte del motivo per cui detiene il mercato dei fondelli per lattine. Può essere anodizzata per protezione, ma come altre leghe ad alto contenuto di magnesio non è una lega da anodizzazione decorativa; la finitura è meno brillante e uniforme rispetto al 5005 o al 6063, e la coerenza di colore tra i lotti è più difficile da mantenere. Specificare l'anodizzazione per protezione, non per aspetto.
Dove viene utilizzato il 5182
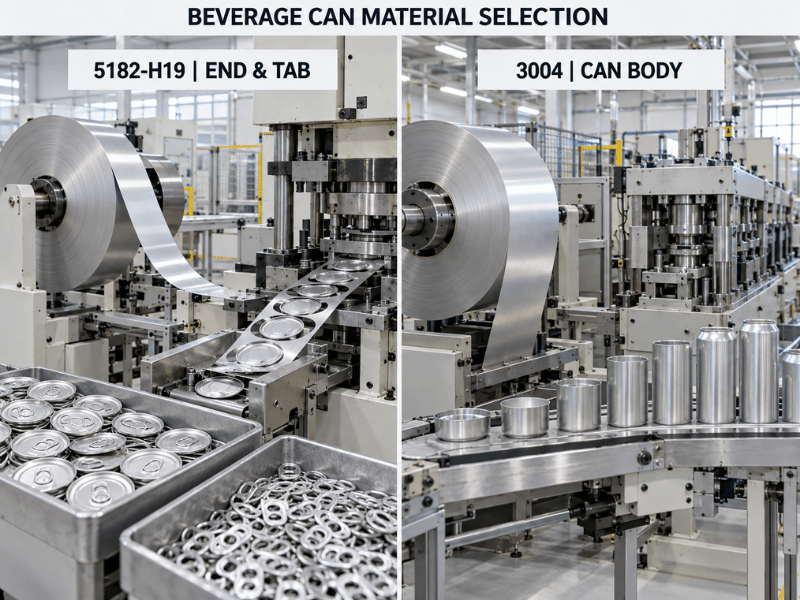
Fondelli e linguette a strappo sono l'uso globale dominante, in H19. La distinzione è importante in fase di specifica: i corpi delle lattine sono tipicamente in una lega 3xxx come il 3004, mentre i fondelli, i fondelli easy-open e le linguette sono in 5182. Se una richiesta dice “lattina per bevande” senza specificare quale componente, la lega potrebbe essere l'una o l'altra — chiedere prima di quotare.
Pannelli di carrozzeria automobilistica sono il secondo mercato principale — cofani, portiere, parafanghi, pannelli interni e rinforzi strutturali, da O a H34 a seconda di quanto formatura richiede il pezzo. Il fattore trainante è la riduzione di peso con una resistenza alle ammaccature accettabile, ed è il motivo per cui il valore r e il valore n compaiono in queste specifiche.
Carrozzerie di autocisterne e serbatoi di carburante utilizzano H111 e H32, dove saldabilità e resistenza alla corrosione nei confronti di carburanti e prodotti chimici leggeri contano più della resistenza di picco.
Altri usi includono raccordi marini e strutture marine non primarie (H116/H321 dove specificato), contenitori e chiusure per alimenti e bevande, recipienti a pressione e parti industriali generiche che richiedono resistenza alla corrosione con resistenza moderata e buona saldabilità.
5182 vs 5052, 5754, 5083 e 6061
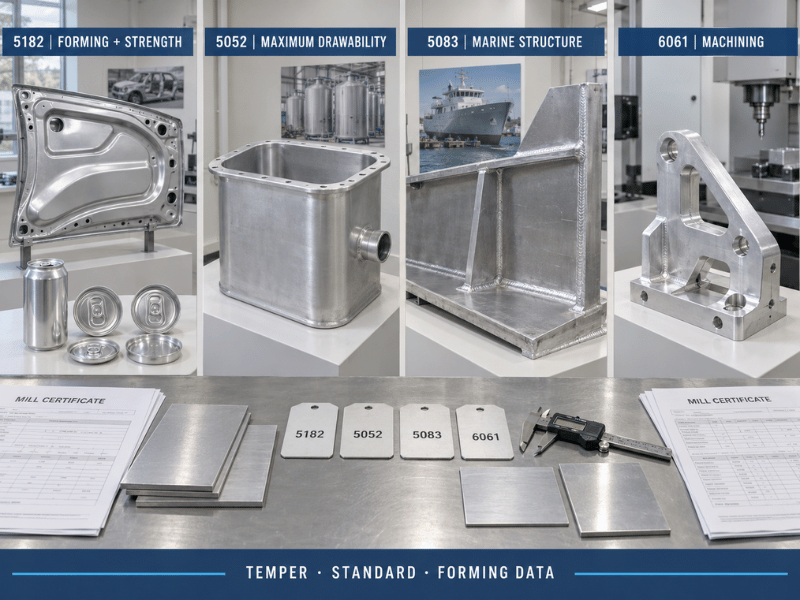
All'interno della famiglia 5xxx, 5052 → 5754 → 5182 → 5083 è approssimativamente una scala crescente di resistenza con formabilità decrescente.
| Proprietà | 5182 | 5052 | 5754 | 5083 | 6061-T6 |
|---|---|---|---|---|---|
| Magnesio (%) | 4.0 – 5.0 | 2.2 - 2.8 | 2.6 – 3.6 | 4.0 - 4.9 | 0.8 - 1.2 |
| Manganese (%) | 0.20 – 0.50 | — | ≤ 0,50 | 0.40 – 1.0 | — |
| Trazione (MPa, tipico) | 276 – 420 | 210 – 260 | 220 – 290 | 300 – 350 | ~310 |
| Snervamento (MPa, tipico) | 145 – 395 | 160 – 195 | 130 – 190 | 215 – 260 | ~275 |
| Allungamento (%) | 4 – 21 | 12 – 20 | 12 – 18 | 10 – 14 | 8 – 12 |
| Trattabile termicamente | No | No | No | No | Sì |
| Imbutitura profonda | Buona (O/H111) | Eccellente | Buono | Fiera | Fiera |
| Corrosione marina | Molto buona | Buono | Molto buona | Eccellente | Moderato |
| Saldabilità | Buono | Eccellente | Eccellente | Eccellente | Buono |
| Lavorabilità | Fiera | Fiera | Fiera | Fiera | Molto buona |
| Usi tipici | Fondelli per lattine, pannelli di carrozzeria | Lamiera generica, serbatoi | Lamiera marina, battistrada | Lamiera di scafo, criogenica | Parti lavorate meccanicamente, telai |
Rispetto a 5052, 5182 è più resistente e più resistente alle ammaccature ma rinuncia a parte della massima trafilabilità; 5052 è anche tipicamente più economico e più facile da saldare. Se il pezzo è un imbutitura profonda e la resistenza non è vincolante, 5052 di solito vince. Se è un pannello di carrozzeria che deve resistere alle ammaccature, 5182 lo fa. I dati completi sono nel nostro guida all'alluminio 5052.
Rispetto a 5754, 5182 è il più resistente dei due con comportamento alla corrosione comparabile; 5754 è la lega europea più consolidata e appare più spesso in lamiera marina e lamiera antisdrucciolo.
Rispetto a 5083, 5182 è più deformabile e più facile da imbutire, mentre 5083 è più resistente ed è la lega che le società di classificazione si aspettano per la struttura marina primaria. Il nostro guida all'alluminio 5083 copre quel lato del confronto, e il di grado marino panoramica mostra come le leghe marine 5xxx dividono le applicazioni tra loro.
Rispetto a 6061, il confronto si inverte sul processo: 6061 è trattabile termicamente, si lavora bene e raggiunge una resistenza superiore, ma i suoi giunti saldati perdono resistenza e la sua resistenza alla corrosione in acqua di mare è peggiore. 6061 è la scelta giusta per parti lavorate meccanicamente e telai; 5182 è la scelta giusta per lamiera formata e saldata. Vedere il guida all'alluminio 6061.
Quando 5182 è la scelta sbagliata
Espresso come condizioni anziché nomi di parti, poiché sono le condizioni a deciderlo effettivamente.
Specificare 5182 quando:
- Il pezzo è un fondo di lattina, un fondo ad apertura facile o una linguetta — H19 è lo standard industriale per una ragione.
- È necessaria la resistenza di un pannello di carrozzeria automobilistico con reale trafilabilità, e la resistenza alle ammaccature è importante.
- Il pezzo è formato e saldato anziché lavorato meccanicamente, in un ambiente corrosivo o a contatto con alimenti.
- La temperatura di esercizio rimane al di sotto di 65 °C, o le zone calde sono isolate.
- È necessaria più resistenza di quanto 5052 o 5754 possano dare senza ricorrere alla minore deformabilità di 5083.
Cercare altrove quando:
- Il servizio continuo supera ~65 °C in un ambiente corrosivo. La sensitizzazione della fase beta non è reversibile — usare 5052 o 5454.
- Il pezzo è un'imbutitura profonda al limite di ciò che 5052 può fare. 5052 imbutisce ulteriormente e costa meno.
- È coinvolta una struttura marina primaria. Le regole di classificazione si aspettano 5083 o 5086, non 5182.
- Il pezzo è lavorato meccanicamente dal pieno in volume. 6061 o 2011 sono più veloci ed economici.
- La finitura è l'anodizzazione decorativa. Usare 5005 o 6063.
- È richiesta la massima resistenza ottenibile con trattamento termico e la saldatura è minima. 6061-T6 o 7075-T651 superano qualsiasi lega 5xxx.
Norme, equivalenti e documentazione
| Standard | Ambito di applicazione |
|---|---|
| ASTM B209 | Lamiera e piastra di alluminio e leghe di alluminio |
| 1060-O (Ricotto) | Composizione chimica (Europa) |
| EN 485-2 | Proprietà meccaniche di lamiera e nastro (Europa) |
| GB/T 3880 | Lamiera, nastro e piastra (Cina) |
| JIS H4000 | Lamiera, nastro e piastra (Giappone) |
| GMW15192 | Lamiera di alluminio per automotive — requisiti a livello OEM |
| AWS A5.10 / D1.2 | Classificazione del metallo d'apporto e progettazione delle saldature strutturali |
| ASTM B928 | Piastra marina ad alto magnesio (dove è specificato H116/H321) |
Designazioni equivalenti: UNS A95182, EN AW-5182, AlMg5 (alcuni riferimenti).
Sull'ordine di acquisto, quattro cose portano il peso. Indicare il temper esplicitamente — O, H111, H32, H34 e H19 non sono intercambiabili. Nominare lo standard di riferimento, poiché i minimi di B209 e EN 485-2 non sono gli stessi numeri. Richiedere un certificato di collaudo del produttore (MTC) secondo EN 10204 3.1 che elenchi i valori effettivi di resistenza a trazione, snervamento e allungamento per il lotto. E se il materiale è per pannelli automobilistici o materiale per lattine, specificare la finestra di proprietà che conta davvero — r-value e n-value per l'imbutitura, o la consistenza da bobina a bobina per le linee di lattine ad alta velocità — anziché affidarsi al solo intervallo di resistenza a trazione.
La maggior parte dei problemi con 5182 sono problemi di specifica: un temper lasciato aperto, uno standard lasciato senza nome, o una proprietà critica per la formatura mai richiesta.
Lavorare con Linsy Aluminum
Linsy Aluminum fornisce 5182 alluminio come lamiera e bobina in O, H111, H32, H34 e H19, con H116 e H321 disponibili per fornitura orientata al marino — come per altre leghe ad alto magnesio, i temper marini sono specifiche per laminati piatti e non sono prodotti in barre. La capacità interna copre lavorazione CNC, saldatura, taglio laser e finitura superficiale; la forgiatura è coordinata attraverso impianti di processo partner anziché essere eseguita internamente, quindi prevederla nella pianificazione se il vostro pezzo la richiede.
Ogni spedizione è accompagnata da un certificato di collaudo del laminatoio (MTC), e il testing SGS può essere organizzato su richiesta. Per lavori su pannelli automobilistici o materiale per lattine, indicate quali proprietà governano — r-value, n-value o consistenza della bobina — così che la richiesta arrivi al laminatoio con la finestra corretta allegata. Per dimensioni non a stock, il tempo di consegna tipico è di 10–60 giorni, e supportiamo quantità minime d'ordine basse su costruzioni di prova e prototipi.
Inviate il vostro disegno o specifica e confermeremo i temper disponibili, gli spessori, le tolleranze e la documentazione, e segnaleremo qualsiasi cosa nelle condizioni di servizio che indichi una lega diversa.
Conclusione
5182 è la più resistente tra le leghe 5xxx deformabili comunemente fornite, e mantiene due mercati che la tirano in direzioni opposte: materiale per lattine H19 a resistenza molto elevata e basso allungamento, e lamiera automobilistica da O a H34 scelta per quanto imbutisce. Scegliere prima il temper, perché la variazione tra i temper è più ampia della differenza tra molte leghe. Rispettare il limite di 65 °C, poiché il magnesio al 4,0–5,0% lascia meno margine della maggior parte delle leghe. E progettare i giunti saldati sulle proprietà della ZTA allo stato ricotto anziché sui valori del temper del metallo base. Azzeccare queste tre cose e 5182 è una lega capace, ben documentata, con una profonda filiera alle spalle. Sbagliarle — H19 specificato per un'imbutitura profonda, servizio continuo a caldo, o una saldatura dimensionata sulla resistenza di H34 — e il guasto sembrerà un problema di materiale quando era un problema di specifica.
Domande frequenti
Per cosa è principalmente usato l'alluminio 5182?
Due applicazioni dominanti. La più grande a livello globale è materiale per fondi di lattine — fondi di lattine per bevande, fondi ad apertura facile e linguette — fornito nel temper H19. La seconda è pannelli della carrozzeria automobilistica come cofani, portiere, parafanghi e pannelli interni, da O a H34. Nota che può carrozzerie sono solitamente una lega 3xxx come la 3004; la 5182 è il estremità e linguetta materiale.
Quanto è resistente l'alluminio 5182?
Dipende interamente dalla tempra, e la gamma è ampia: circa 276 MPa di resistenza a trazione / 145 MPa di snervamento / 21% di allungamento in O, contro circa 420 MPa di trazione / 395 MPa di snervamento / 4% di allungamento in H19. Le tempre per pannelli della carrozzeria automobilistica si collocano nel mezzo — H32 intorno a 290–315 MPa di trazione e 210–230 MPa di snervamento, H34 intorno a 331 MPa e 255 MPa.
La 5182 è più resistente della 5052?
Sì, in modo significativo. La 5182-H34 raggiunge circa 331 MPa di resistenza a trazione contro circa 210–260 MPa per la 5052-H32, con snervamento corrispondentemente superiore. Il compromesso è la formabilità e il costo: la 5052 si imbutisce maggiormente nelle lavorazioni di imbutitura profonda, si salda un po' più facilmente ed è di solito più economica. Scegliere la 5182 quando la resistenza o la resistenza alle ammaccature è determinante; scegliere la 5052 quando la massima imbutibilità o il costo è determinante.
L'alluminio 5182 può essere saldato?
Sì, con MIG e TIG, tipicamente con filo ER5356, o ER5183 dove è necessaria una maggiore resistenza allo stato saldato. L'avvertenza importante è che la 5182 non è trattabile termicamente, quindi la zona termicamente alterata viene ricotta dalla saldatura e non può essere ripristinata — i giunti saldati sono più deboli del metallo base in tempra H, e i giunti devono essere dimensionati sulle proprietà della ZTA ricotta secondo AWS D1.2.
Qual è la temperatura massima di esercizio per la 5182?
Circa 65 °C (150 °F) per servizio continuo in ambienti corrosivi. Al di sopra di tale valore, il contenuto di magnesio del 4,0–5,0% può precipitare ai bordi dei grani come fase beta, portando a corrosione intergranulare e corrosione sotto sforzo. Il cambiamento non è reversibile mediante trattamento termico, quindi per servizio continuo a caldo specificare invece 5052 o 5454.
La 5182 è adatta per l'imbutitura profonda?
Nelle tempre tenere, sì. La 5182-O e H111 offrono circa 18–21% di allungamento e si imbutiscono bene per pannelli interni automobilistici, fondi di serbatoi e gusci stampati. Non si imbutisce altrettanto profondamente della 5052 e si incrudisce più rapidamente, quindi aspettarsi maggiore forza, raggi di piegatura più ampi e possibilmente ricottura intermedia nelle imbutiture a più fasi. Per pannelli automobilistici esposti, specificare il valore r e il valore n, non solo l'allungamento.
Qual è la differenza tra 5182-H19 e 5182-H32?
Sono agli estremi opposti della gamma di tempra e non sono intercambiabili. H19 è fortemente laminata a freddo fino alla massima resistenza — circa 420 MPa di trazione, 395 MPa di snervamento, solo 4% di allungamento — ed è utilizzata per fondi di lattine e linguette a strappo, dove l'operazione è punzonatura e incisione piuttosto che imbutitura. H32 è incrudita per deformazione e stabilizzata a circa 290–315 MPa di trazione e 210–230 MPa di snervamento con 10–12% di allungamento, ed è utilizzata per pannelli della carrozzeria automobilistica e lamiera strutturale.






