


Что такое алюминий 5182
5182 — это алюминиево-магниевый сплав, упрочняемый твёрдым раствором магния и наклёпом. Он не может быть упрочнён старением — не существует маршрута закалки и старения, поэтому вся прочность выше отожжённого состояния обеспечивается деформацией, что выражается в нагартованных состояниях (H).
Из этого следуют два вывода, и оба проявляются в том, как этот сплав закупается:
- Состояние поставки — это и есть спецификация. Заказ “5182” без указания состояния поставки не имеет смысла. Разрыв между 5182-O (примерно 145 МПа предел текучести, 21% удлинение) и 5182-H19 (примерно 395 МПа предел текучести, 4% удлинение) больше, чем разрыв между многими различными сплавами.
- Сварка разупрочняет зону термического влияния. Наклёп локально отжигается термическим циклом сварки, и термообработки для его восстановления не существует. Сварные соединения слабее основного металла в состоянии H, и конструкция соединения должна проектироваться с учётом этого.
Основными стандартами для плоского проката являются ASTM B209 (лист и плита), EN 485-2 (механические свойства) и EN 573-3 (химический состав) в Европе, GB/T 3880 в Китае и JIS H4000 в Японии. Автомобильный лист часто поставляется по GMW15192 или эквивалентному стандарту автопроизводителя, а не только по B209. Эквивалентные обозначения — UNS A95182, EN AW-5182, и ISO AlMg5 в некоторых источниках.
Химический состав 5182
| Элемент | Вес % | Роль в сплаве |
|---|---|---|
| Магний (Mg) | 4.0 – 5.0 | Основной упрочнитель; обеспечивает коррозионную стойкость |
| Марганец (Mn) | 0.20 – 0.50 | Контроль структуры зерна, вязкость |
| Железо (Fe) | 0,35 макс. | Примесь — контролируется для сохранения формуемости |
| Кремний (Si) | 0,20 макс. | Примесь — поддерживается на низком уровне для ограничения растрескивания при формовке |
| Медь (Cu) | 0,15 макс. | Примесь — поддерживается на низком уровне для защиты коррозионной стойкости |
| Цинк (Zn) | 0,25 макс. | Примесь |
| Хром (Cr) | 0.10 макс. | Незначительный контроль структуры зерна |
| Титан (Ti) | 0.10 макс. | Модификатор зерна при литье |
| Прочие (каждый / всего) | 0,05 / 0,15 макс. | — |
| Алюминий (Al) | Остаток (93,2 – 95,8) | Основной металл |
Диапазон магния — это число, которое нужно запомнить. При 4,0–5,0% в 5182 содержится больше магния, чем в 5083 (4,0–4,9%), и значительно больше, чем в 5052 (2,2–2,8%). Именно отсюда берутся как его прочность, так и коррозионная стойкость — и именно это прочно помещает его в пределы температурных ограничений, рассматриваемых далее в этом руководстве.
Физические свойства
| Недвижимость | Значение |
|---|---|
| Плотность | 2,65 – 2,66 г/см³ |
| Интервал плавления | 577 – 638 °C (1 070 – 1 180 °F) |
| Теплопроводность | ~126 Вт/м·К при 25 °C |
| Электропроводность | ~28 – 32% IACS при 20 °C |
| Коэффициент теплового расширения | 23,9 × 10⁻⁶ /°C (20–100 °C) |
| Удельная теплоемкость | ~900 Дж/кг-К |
| Модуль упругости (при растяжении) | ~70 ГПа (10 100 ksi) |
| Коэффициент Пуассона | 0.33 |
Два из этих значений регулярно приводятся неверно. Диапазон плавления — 577–638 °C, а не значение 607–649 °C, часто копируемое из технических данных 5052 — физические свойства сплавов серии 5xxx постоянно переносятся между марками, а 5182 и 5052 соседствуют в большинстве таблиц свойств. И теплопроводность ~126 Вт/м·К значительно ниже, чем ~138 у 5052, что важно, если деталь должна отводить тепло, а не просто сохранять форму.
Механические свойства в зависимости от состояния обработки
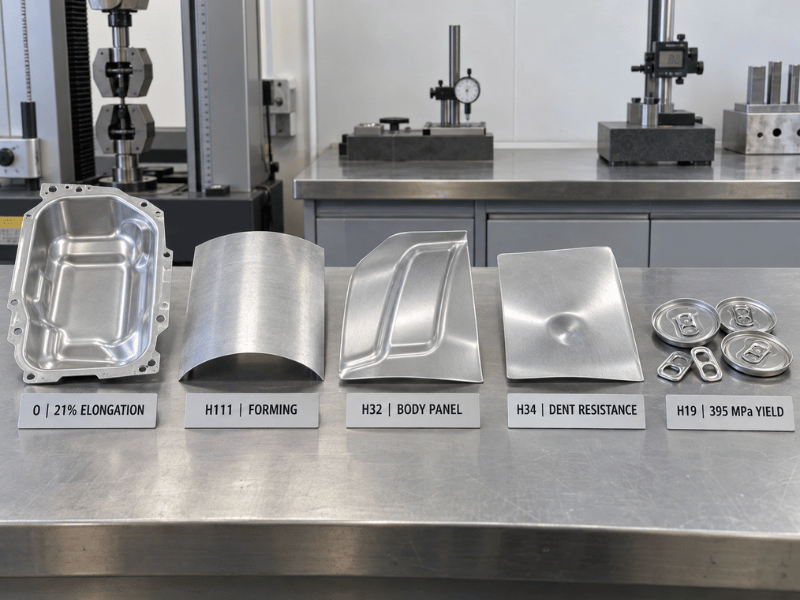
Приведённые ниже значения являются типичными значениями из справочных данных Aluminum Association. Они являются представительными, а не гарантированными — при проектировании и приёмке следует использовать минимальные значения из применимого стандарта для указанного состояния поставки и толщины, а также значения из сертификата качества завода-изготовителя.
| Темпер | Предел прочности при растяжении (МПа) | Предел текучести (МПа) | Удлинение (%) | Типичное применение |
|---|---|---|---|---|
| O | ~276 | ~145 | ~21 | Глубокая вытяжка, сложная формовка, внутренние панели автомобилей |
| H111 | ~260 | ~125 | ~18 | Лист для автоцистерн, топливные баки, формованные и сварные детали |
| H32 | 290 – 315 | 210 – 230 | 10 – 12 | Кузовные панели автомобилей, плоский конструкционный лист |
| H34 | ~331 | ~255 | ~11 | Кузовные панели и конструкционный лист, требующие повышенной прочности |
| H38 | ~372 | ~324 | ~6 | Высокопрочные плоские детали |
| H19 / H39 | ~420 | ~395 | ~4 | Концы банок, язычки для открывания, консервная лента |
| H116 / H321 | Поставка для судостроительного применения | Неосновные судовые конструкции — подтвердить минимальные значения по стандарту |
Разброс от O до H19 составляет примерно от 145 до 395 МПа предела текучести. Это не мелкая деталь заказа; это разница между материалом, который вытягивается во внутреннюю панель двери, и материалом, который вырубается в язычок банки.
Какое состояние для какой задачи
- O отожжён и полностью мягок, с удлинением, необходимым для глубокой вытяжки, ротационного формования и сложной штамповки. Внутренние панели автомобилей и формованные днища цистерн начинаются отсюда.
- H111 слегка нагартован — прочнее, чем O, но всё ещё формуем, и является распространённым выбором для сварных корпусов автоцистерн и топливных баков.
- H32 и H34 представляют собой автомобильные кузовные панели, нагартованные и стабилизированные. Они обеспечивают прочность и стойкость к вмятинам, необходимые наружным панелям, сохраняя при этом достаточную формуемость для штамповки. H34 смещён в сторону большей прочности, H32 — большей формуемости.
- H19 и H39 представляют собой состояния поставки для упаковки. Очень высокая прочность за счёт интенсивной холодной прокатки при намеренно низком удлинении — производство крышек и язычков представляет собой операцию вырубки и надрезания, а не глубокой вытяжки, и материал должен сохранять форму при малой толщине. Если вы приобретаете 5182 для консервной ленты, это именно то состояние поставки, и важные свойства в равной степени касаются как однородности по всей длине рулона, так и абсолютных значений.
Формуемость и глубокая вытяжка
Формуемость — это то, благодаря чему 5182 занимает своё место в автомобильном листовом прокате, и она имеет более тонкий характер, чем единая оценка “отличная” или “хорошая”.
В отожжённых и слабо нагартованных состояниях (O, H111) 5182 хорошо вытягивается — удлинение около 18–21% поддерживает глубокую вытяжку, сложную штамповку и ротационное формование. По сравнению с 5052, 5182 обменивает часть предельной вытягиваемости на заметно более высокую прочность: 5052, как правило, идёт дальше в самых глубоких вытяжках, тогда как 5182 лучше сохраняет форму и сопротивляется образованию вмятин после формообразования. По сравнению с 5083, 5182 является более формуемым из двух с явным преимуществом, что во многом объясняет, почему 5083 доминирует в судовых корпусных листах, а 5182 — в кузовных панелях.
Для автомобильных наружных панелей показателями, которые фактически определяют выбор, являются коэффициент пластической деформации (r-значение) и показатель деформационного упрочнения (n-значение), а не только удлинение. r-значение контролирует сопротивление утонению при вытяжке; n-значение контролирует распределение деформации до локального образования шейки. Заводы, поставляющие 5182 для наружных автомобильных панелей, сертифицируют эти показатели, и стандарты автопроизводителей, такие как GMW15192, их нормируют. Если вы закупаете материал для видимых кузовных панелей, запрашивайте r и n наряду с пределом прочности и пределом текучести — 5182, соответствующий диапазону прочности, всё равно может не выдержать вытяжку.
Два практических предостережения. Более высокое содержание магния означает, что 5182 нагартовывается быстрее, чем 5052, поэтому требуется большее усилие, большие радиусы гибки в более твёрдых состояниях и больше внимания к пружинению. Кроме того, может потребоваться межоперационный отжиг при многоступенчатых вытяжках, тогда как 5052 вытягивался бы за один проход.
Коррозионная стойкость и предел 65 °C
Высокое содержание магния придаёт 5182 хорошую стойкость к атмосферной среде, морской воде и многим средам пищевых продуктов, и именно поэтому сплав используется без покрытия в морской арматуре и упаковке для контакта с пищевыми продуктами при наличии квалифицированной лаковой системы. Он уверенно превосходит 5052 и 5754 в хлоридных средах.
Ограничением является термическое воздействие, и для 5182 оно проявляется жёстче, чем для большинства марок серии 5xxx.
При содержании магния выше примерно 3% длительное воздействие повышенных температур позволяет магнию выделяться по границам зёрен в виде бета-фазы (Al₃Mg₂). Эта сетка является анодной по отношению к окружающей матрице, что делает сплав подверженным межкристаллитной коррозии, расслоению и коррозионному растрескиванию под напряжением. Обычный инженерный предел составляет 65 °C (150 °F) для непрерывной эксплуатации в коррозионных средах. Содержание магния в 5182 на уровне 4,0–5,0% ставит его на верхнюю границу коммерческого диапазона, поэтому этот предел применяется с меньшим запасом, чем для 5052.
На практике:
- Не допускайте длительной эксплуатации 5182 при температуре выше 65 °C — горячие технологические линии, неизолированные зоны выхлопа и оборудование, работающее в тёплом режиме.
- Там, где тёплая эксплуатация неизбежна, рассматривайте 5052 или 5454 вместо попыток обойти сенсибилизацию инженерными решениями. Выделение фаз необратимо.
- Для морского применения доступна поставка в состояниях H116 или H321, но подтвердите состояние поставки и его гарантированные минимальные значения в соответствии с применимым стандартом и сертификатом завода.
Гальваническая коррозия — второе предостережение, и здесь действует то же правило, что и для любого сплава 5xxx: 5182 является анодным по отношению к стали, нержавеющей стали и медным сплавам. В сборке из разнородных металлов при наличии электролита изолируйте соединение или добавьте протекторную защиту.
Сварка 5182
5182 сваривается методами GMAW (MIG) и GTAW (TIG) и регулярно применяется при сварке автоцистерн, топливных баков и морской арматуры. Присадочный материал обычно представляет собой проволоку 5xxx — ER5356 для общих работ и для соответствия содержанию магния, с ER5183 в качестве варианта, когда требуется более высокая прочность сварного соединения в состоянии после сварки или лучшая стойкость к морской коррозии.
Чего сварка не делает — так это не сохраняет свойства, полученные холодной деформацией. Зона термического влияния отжигается термическим циклом сварки; деформационное упрочнение устраняется локально и не может быть восстановлено, поскольку сплав является термически неупрочняемым. Сварное соединение H32 или H34 слабее основного металла, и именно разупрочнённая зона — а не металл шва — обычно определяет расчёт соединения.
Правило проектирования следует непосредственно: рассчитывайте размеры сварных соединений из 5182 по свойствам отожжённой зоны термического влияния, а не по значениям основного состояния поставки. Сборка из H34, рассчитанная на предел текучести 255 МПа, будет передавать нагрузку через зону с пределом текучести около 145 МПа. AWS D1.2 публикует допускаемые напряжения для сварных алюминиевых конструкций и является справочным документом для расчёта.
Обработка резанием и отделка поверхности
Обработка является удовлетворительной, а не хорошей. 5182 быстро нагартовывается и образует стружку в виде длинной спирали в более мягких состояниях; более твёрдые состояния режутся чище с лучшим дроблением стружки. Обычные рекомендации — острозаточенный твердосплавный инструмент, геометрия с положительным передним углом и обильная смазочно-охлаждающая жидкость. Это не сплав для свободной обработки резанием, и цеха, привыкшие работать с 6061 или 2011, заметят разницу в стойкости инструмента и времени цикла.
Финишная обработка поверхности является преимуществом в контексте упаковки и кузовных панелей — сплав прокатывается до чистой, однородной поверхности, которая хорошо воспринимает покрытие, лак и печать, что отчасти объясняет его лидерство на рынке консервных крышек. Его можно анодировать для защиты, но, как и другие марки с высоким содержанием магния, он не является декоративным анодировочным сплавом; отделка менее яркая и однородная, чем у 5005 или 6063, и стабильность цвета от партии к партии удерживать сложнее. Указывайте анодирование для защиты, а не для внешнего вида.
Где применяется 5182
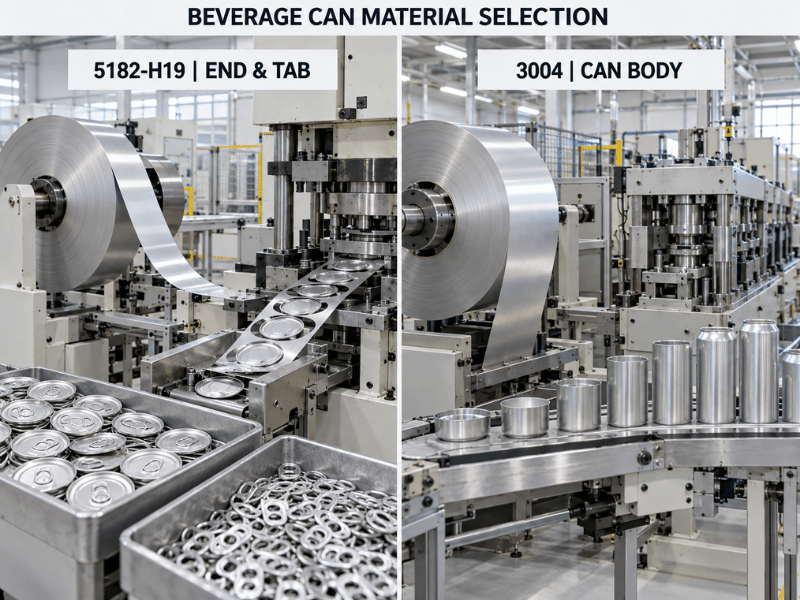
Консервные крышки и язычки для открывания являются доминирующим мировым применением, выпускаются в H19. Это различие важно при указании в спецификации: корпуса банок обычно изготавливаются из сплава 3xxx, такого как 3004, тогда как крышки, крышки с лёгким открыванием и язычки — из 5182. Если в запросе указано “жестяная банка для напитков” без указания компонента, сплав может быть любым из двух — уточните перед выставлением предложения.
Автомобильные кузовные панели являются вторым крупным рынком — капоты, двери, крылья, внутренние панели и конструктивные усилители, в состояниях от O до H34 в зависимости от требуемой степени формообразования детали. Движущим фактором является снижение массы при приемлемой стойкости к вмятинам, и именно поэтому r-значение и n-значение фигурируют в этих спецификациях.
Корпуса автоцистерн и топливные баки используют H111 и H32, где свариваемость и коррозионная стойкость к топливу и слабым химическим средам важнее максимальной прочности.
Прочие применения включают морскую арматуру и неосновные морские конструкции (H116/H321 там, где указано), контейнеры и укупорочные средства для пищевых продуктов и напитков, сосуды под давлением и общие промышленные детали, требующие коррозионной стойкости при умеренной прочности и хорошей свариваемости.
5182 против 5052, 5754, 5083 и 6061
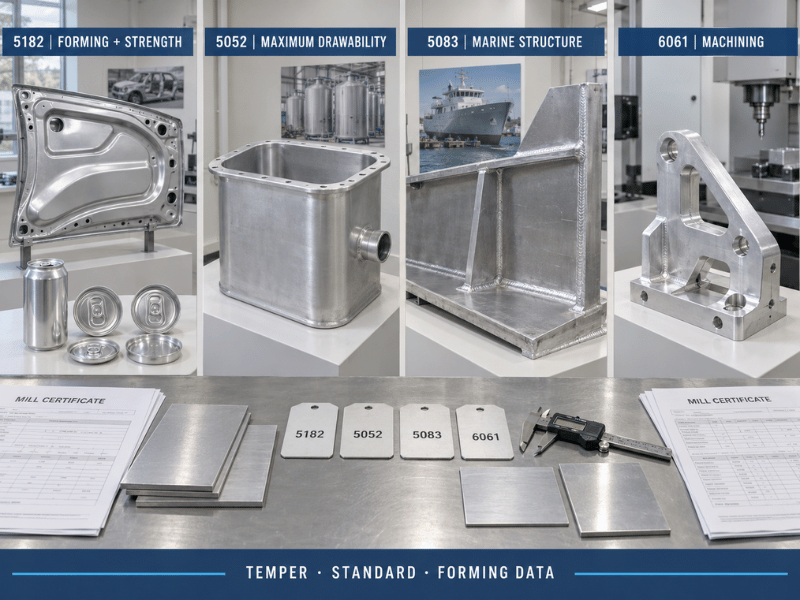
Внутри семейства 5xxx последовательность 5052 → 5754 → 5182 → 5083 представляет собой примерно восходящую лестницу прочности с падающей формуемостью.
| Недвижимость | 5182 | 5052 | 5754 | 5083 | 6061-T6 |
|---|---|---|---|---|---|
| Магний (%) | 4.0 – 5.0 | 2.2 - 2.8 | 2.6 – 3.6 | 4.0 - 4.9 | 0.8 - 1.2 |
| Марганец (%) | 0.20 – 0.50 | — | ≤ 0,50 | 0.40 – 1.0 | — |
| Предел прочности (МПа, типично) | 276 – 420 | 210 – 260 | 220 – 290 | 300 – 350 | ~310 |
| Предел текучести (МПа, типично) | 145 – 395 | 160 – 195 | 130 – 190 | 215 – 260 | ~275 |
| Удлинение (%) | 4 – 21 | 12 – 20 | 12 – 18 | 10 – 14 | 8 – 12 |
| Термически упрочняемый | Нет | Нет | Нет | Нет | Да |
| Глубокая вытяжка | Хорошая (O/H111) | Превосходно | Хорошо | Ярмарка | Ярмарка |
| Морская коррозия | Очень хорошая | Хорошо | Очень хорошая | Превосходно | Умеренный |
| Свариваемость | Хорошо | Превосходно | Превосходно | Превосходно | Хорошо |
| Обрабатываемость | Ярмарка | Ярмарка | Ярмарка | Ярмарка | Очень хорошая |
| Типичное применение | Концы банок, панели кузова | Общий лист, резервуары | Морской лист, рифлёный лист | Обшивка корпуса, криогенное применение | Обработанные детали, рамы |
По сравнению с 5052, 5182 прочнее и более устойчив к вмятинам, но уступает в предельной вытяжке; 5052 также обычно дешевле и легче сваривается. Если деталь подвергается глубокой вытяжке и прочность не является определяющим фактором, 5052 обычно выигрывает. Если это панель кузова, которая должна противостоять вмятинам, то выигрывает 5182. Полные данные приведены в нашем руководство по алюминию 5052.
По сравнению с 5754, 5182 является более прочным из двух при сопоставимой коррозионной стойкости; 5754 — более распространённая европейская марка и чаще встречается в морском листе и рифлёном листе.
По сравнению с 5083, 5182 более технологичен и легче поддаётся вытяжке, тогда как 5083 прочнее и является маркой, которую классификационные общества ожидают для первичных морских конструкций. Наш руководство по алюминию 5083 охватывает эту сторону сравнения, а морской алюминиевый обзор показывает, как морские сплавы серии 5xxx распределяют применения между собой.
По сравнению с 6061, сравнение меняется в зависимости от процесса: 6061 является термически упрочняемым, хорошо обрабатывается и достигает более высокой прочности, но его сварные соединения теряют прочность, а стойкость к коррозии в морской воде хуже. 6061 — правильный выбор для обработанных деталей и рам; 5182 — правильный выбор для формованного и сварного листа. См. Руководство по алюминию 6061.
Когда 5182 — неправильный выбор
Сформулировано как условия, а не названия деталей, поскольку именно условия фактически определяют выбор.
Указывайте 5182, когда:
- Деталь представляет собой конец банки, легкооткрываемый конец или язычок — H19 является отраслевым стандартом не случайно.
- Вам нужна прочность панели кузова автомобиля с реальной способностью к вытяжке, и устойчивость к вмятинам имеет значение.
- Деталь формуется и сваривается, а не обрабатывается резанием, в коррозионной среде или среде контакта с пищевыми продуктами.
- Рабочая температура остаётся ниже 65 °C, или тёплые зоны изолированы.
- Вам нужна большая прочность, чем могут обеспечить 5052 или 5754, без перехода к более низкой технологичности 5083.
Ищите другое, когда:
- Длительная эксплуатация превышает ~65 °C в коррозионной среде. Сенсибилизация бета-фазы необратима — используйте 5052 или 5454.
- Деталь представляет собой глубокую вытяжку на пределе возможностей 5052. 5052 вытягивается дальше и стоит дешевле.
- Задействованы первичные морские конструкции. Правила классификации предполагают 5083 или 5086, а не 5182.
- Деталь обрабатывается из цельного материала в больших объёмах. 6061 или 2011 работают быстрее и дешевле.
- Финишная отделка — декоративное анодирование. Используйте 5005 или 6063.
- Требуется пиковая термически упрочняемая прочность, а сварка минимальна. 6061-T6 или 7075-T651 превосходят любой сплав серии 5xxx.
Стандарты, эквиваленты и документация
| Стандарт | Область применения |
|---|---|
| ASTM B209 | Алюминиевый и алюминиево-сплавный лист и плита |
| EN 573-3 | Химический состав (Европа) |
| EN 485-2 | Механические свойства листа и полосы (Европа) |
| GB/T 3880 | Лист, полоса и плита (Китай) |
| JIS H4000 | Лист, полоса и плита (Япония) |
| GMW15192 | Алюминиевый лист для автомобилестроения — требования уровня OEM |
| AWS A5.10 / D1.2 | Классификация присадочного металла и проектирование конструкционных сварных швов |
| ASTM B928 | Высокомагниевая морская плита (где указан H116/H321) |
Эквивалентные обозначения: UNS A95182, EN AW-5182, AlMg5 (некоторые источники).
В заказе на поставку четыре пункта имеют решающее значение. Укажите состояние поставки явно — O, H111, H32, H34 и H19 не являются взаимозаменяемыми. Назовите применимый стандарт, поскольку минимальные значения B209 и EN 485-2 не являются одинаковыми. Запросите сертификат качества завода-изготовителя (MTC) по EN 10204 3.1 указание фактических значений предела прочности при растяжении, предела текучести и удлинения для партии. И если материал предназначен для автомобильных панелей или для производства банок, укажите окно свойств, которое действительно имеет значение — r-значение и n-значение для вытяжки или стабильность от рулона к рулону для высокоскоростных линий производства банок — вместо того чтобы полагаться только на диапазон предела прочности при растяжении.
Большинство проблем с 5182 — это проблемы спецификации: не указанное состояние поставки, не названный стандарт или критически важное для формообразования свойство, которое никогда не запрашивалось.
Работа с Linsy Aluminum
Компания Linsy Aluminum поставляет 5182 алюминий в виде листов и рулонов в состояниях O, H111, H32, H34 и H19, при этом H116 и H321 доступны для поставок морского назначения — как и другие высокомагниевые сплавы, морские состояния поставки являются спецификациями для плоского проката и не производятся в виде прутков. Собственные возможности охватывают ЧПУ-обработку, сварку, лазерную резку и отделку поверхности; ковка координируется через партнёрские технологические предприятия, а не выполняется собственными силами, поэтому учитывайте это при планировании, если вашей детали требуется ковка.
Каждая поставка сопровождается сертификатом заводских испытаний (MTC), а по запросу может быть организовано тестирование SGS. Для работ по автомобильным панелям или материалу для производства банок сообщите нам, какие свойства являются определяющими — r-значение, n-значение или стабильность рулона — чтобы запрос был направлен на завод с правильным окном свойств. Для нестандартных размеров типичный срок поставки составляет 10–60 дней, и мы поддерживаем низкие минимальные объёмы заказа для пробных и прототипных партий.
Отправьте нам ваш чертёж или спецификацию, и мы подтвердим доступные состояния поставки, толщины, допуски и документацию, а также укажем на всё в условиях эксплуатации, что указывает на необходимость другого сплава.
Заключение
5182 — самый прочный из обычно поставляемых деформируемых сплавов серии 5xxx, и он обслуживает два рынка, которые тянут его в противоположных направлениях: материал для банок в состоянии H19 с очень высокой прочностью и низким удлинением и автомобильный лист в состояниях от O до H34, выбираемый по тому, насколько глубоко он вытягивается. Сначала выбирайте состояние поставки, потому что разброс между состояниями шире, чем разница между многими сплавами. Соблюдайте ограничение в 65 °C, поскольку содержание магния 4,0–5,0% оставляет меньше запаса, чем у большинства марок. И проектируйте сварные соединения по свойствам отожжённой зоны термического влияния, а не по значениям основного металла в состоянии поставки. Соблюдите эти три условия — и 5182 представляет собой полноценный, хорошо документированный сплав с глубокой supply-цепочкой за ним. Ошибётесь — H19, указанный для глубокой вытяжки, тёплой непрерывной эксплуатации или сварного шва, рассчитанного по прочности H34, — и отказ будет выглядеть как проблема материала, тогда как это была проблема спецификации.
Часто задаваемые вопросы
Для чего в основном используется алюминий 5182?
Два доминирующих применения. Крупнейшее в мировом масштабе — материал для концов банок — концы beverage-банок, концы с лёгким открыванием и язычки — поставляется в состоянии H19. Второе — автомобильные кузовные панели такие как капоты, двери, крылья и внутренние панели, в состояниях от O до H34. Обратите внимание, что корпуса банок обычно изготавливаются из сплава серии 3xxx, такого как 3004; 5182 — это материал для концов и язычков банок.
Насколько прочен алюминий 5182?
Это полностью зависит от состояния поставки, и разброс широк: примерно 276 МПа предел прочности при растяжении / 145 МПа предел текучести / 21% удлинение в состоянии O против примерно 420 МПа / 395 МПа / 4% в состоянии H19. Состояния для автомобильных кузовных панелей находятся между ними — H32 около 290–315 МПа при растяжении и 210–230 МПа предела текучести, H34 около 331 МПа и 255 МПа.
Прочнее ли 5182, чем 5052?
Да, существенно. 5182-H34 достигает примерно 331 МПа предела прочности при растяжении против примерно 210–260 МПа для 5052-H32, с соответственно более высоким пределом текучести. Компромисс — формуемость и стоимость: 5052 вытягивается глубже при глубокой вытяжке, сваривается немного легче и обычно дешевле. Выбирайте 5182, когда определяющими являются прочность или сопротивление вмятинам; выбирайте 5052, когда определяющими являются максимальная способность к вытяжке или стоимость.
Можно ли сваривать алюминий 5182?
Да, методами MIG и TIG, обычно с присадкой ER5356 или ER5183 там, где требуется более высокая прочность сварного шва в состоянии после сварки. Важная оговорка: 5182 не упрочняется термической обработкой, поэтому зона термического влияния отжигается при сварке и не может быть восстановлена — сварные соединения слабее основного металла в состоянии H, и соединения должны рассчитываться по свойствам отожжённой зоны термического влияния согласно AWS D1.2.
Какова максимальная рабочая температура для 5182?
Около 65 °C (150 °F) для непрерывной эксплуатации в коррозионных средах. Выше этого содержание магния 4,0–5,0% может выделяться по границам зёрен в виде бета-фазы, что приводит к межкристаллитной коррозии и коррозионному растрескиванию под напряжением. Это изменение необратимо термической обработкой, поэтому для тёплой длительной эксплуатации вместо него указывайте 5052 или 5454.
Подходит ли 5182 для глубокой вытяжки?
В мягких состояниях поставки — да. 5182-O и H111 обеспечивают удлинение около 18–21% и хорошо вытягиваются для автомобильных внутренних панелей, днищ резервуаров и штампованных оболочек. Он вытягивается не так глубоко, как 5052, и быстрее наклёпывается, поэтому ожидайте большего усилия, больших радиусов гибки и, возможно, межоперационного отжига при многоступенчатой вытяжке. Для наружных автомобильных панелей указывайте r-значение и n-значение, а не только удлинение.
В чём разница между 5182-H19 и 5182-H32?
Они находятся на противоположных концах диапазона состояний поставки и не являются взаимозаменяемыми. H19 подвергается интенсивной холодной прокатке до максимальной прочности — около 420 МПа при растяжении, 395 МПа предела текучести, всего 4% удлинения — и используется для концов банок и язычков, где операцией является пробивка и надрезание, а не вытяжка. H32 подвергается деформационному упрочнению и стабилизации до примерно 290–315 МПа при растяжении и 210–230 МПа предела текучести с удлинением 10–12% и используется для автомобильных кузовных панелей и конструкционного листа.






