


Ce qu'est l'aluminium 5182
Le 5182 est un alliage aluminium–magnésium renforcé par mise en solution solide du magnésium et par écrouissage. Il ne peut pas être durci par précipitation — il n'existe pas de voie de mise en solution et de vieillissement, de sorte que toute résistance supérieure à l'état recuit provient de l'écrouissage, exprimé par les tempers H.
Deux conséquences en découlent, et toutes deux se manifestent dans la façon dont l'alliage est acheté :
- Le temper constitue la spécification. Commander “ 5182 ” sans temper n'a pas de sens. L'écart entre le 5182-O (environ 145 MPa de limite d'élasticité, 21% d'allongement) et le 5182-H19 (environ 395 MPa de limite d'élasticité, 4% d'allongement) est plus grand que l'écart entre de nombreux alliages différents.
- Le soudage adoucit la zone affectée thermiquement. L'écrouissage est localement annulé par le cycle thermique de soudage, et il n'existe aucun traitement thermique pour le restaurer. Les joints soudés sont plus faibles que le métal de base en temper H, et le joint doit être conçu en conséquence.
Les spécifications applicables pour les produits laminés plats sont ASTM B209 (tôle et plaque), EN 485-2 (propriétés mécaniques) et EN 573-3 (composition) en Europe, GB/T 3880 en Chine, et JIS H4000 au Japon. Les tôles pour automobile sont fréquemment spécifiées selon GMW15192 ou une norme matériau équivalente d'un constructeur automobile plutôt que selon la seule B209. Les désignations équivalentes sont UNS A95182, EN AW-5182et ISO AlMg5 dans certaines références.
Composition chimique du 5182
| Élément | Poids % | Rôle dans l'alliage |
|---|---|---|
| Magnésium (Mg) | 4.0 – 5.0 | Durcisseur principal ; détermine la résistance à la corrosion |
| Manganèse (Mn) | 0.20 – 0.50 | Contrôle de la structure des grains, ténacité |
| Fer (Fe) | 0,35 max | Impureté — contrôlée pour protéger la formabilité |
| Silicium (Si) | 0,20 max | Impureté — maintenue à un faible niveau pour limiter la fissuration lors du formage |
| Cuivre (Cu) | 0,15 max | Impureté — maintenue à un faible niveau pour protéger la résistance à la corrosion |
| Zinc (Zn) | 0,25 max | Impureté |
| Chrome (Cr) | 0,10 max | Contrôle mineur de la structure des grains |
| Titane (Ti) | 0,10 max | Affinant de grain lors de la coulée |
| Autres (chaque / total) | 0,05 / 0,15 max | — |
| Aluminium (Al) | Reste (93,2 – 95,8) | Métal commun |
La plage de magnésium est le chiffre à retenir. À 4,0–5,0%, le 5182 contient plus de magnésium que le 5083 (4,0–4,9%) et bien plus que le 5052 (2,2–2,8%). C'est de là que proviennent à la fois sa résistance et sa résistance à la corrosion — et c'est aussi ce qui le place fermement à l'intérieur de la limite de température discutée plus loin dans ce guide.
Propriétés physiques
| Propriété | Valeur |
|---|---|
| Densité | 2,65 – 2,66 g/cm³ |
| Intervalle de fusion | 577 – 638 °C (1 070 – 1 180 °F) |
| Conductivité thermique | ~126 W/m·K à 25 °C |
| Conductivité électrique | ~28 – 32% IACS à 20 °C |
| Coefficient de dilatation thermique | 23,9 × 10⁻⁶ /°C (20–100 °C) |
| Capacité thermique massique | ~900 J/kg-K |
| Module d'élasticité (traction) | ~70 GPa (10 100 ksi) |
| Coefficient de Poisson | 0.33 |
Deux de ces valeurs sont régulièrement citées de manière erronée. La plage de fusion est 577–638 °C, et non la valeur de 607–649 °C souvent copiée des fiches techniques du 5052 — les propriétés physiques des 5xxx sont constamment transposées entre les nuances, et le 5182 et le 5052 sont adjacents dans la plupart des tableaux de propriétés. Et la conductivité thermique d'environ 126 W/m·K est bien inférieure à celle du 5052 (~138), ce qui importe si la pièce doit évacuer la chaleur plutôt que simplement conserver sa forme.
Propriétés mécaniques selon le traitement thermique
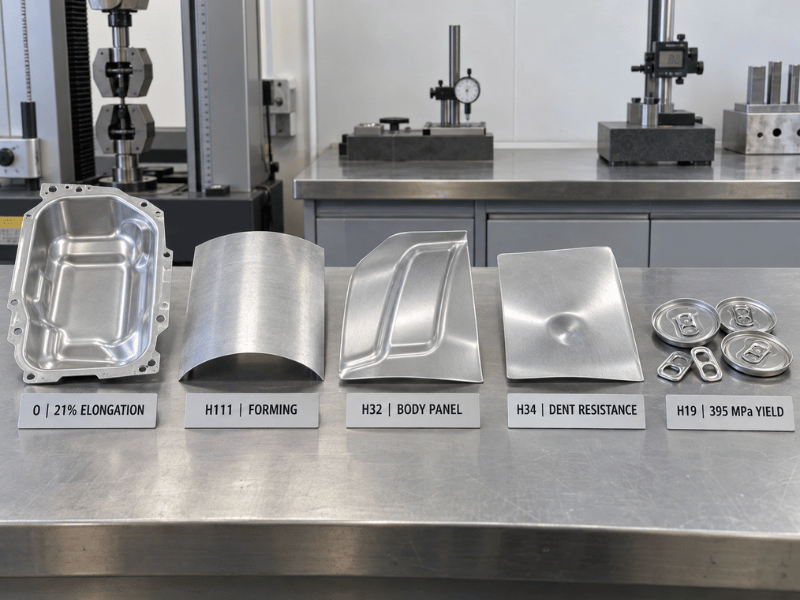
Les valeurs ci-dessous sont des valeurs typiques issues des données de référence de l'Aluminum Association. Elles sont représentatives, non garanties — la conception et l'acceptation doivent utiliser les minimums de la norme applicable pour le temper et l'épaisseur spécifiés, ainsi que les valeurs figurant sur le certificat de contrôle en usine.
| Tempérer | Résistance à la traction (MPa) | Limite d'élasticité (MPa) | Élongation (%) | Utilisation typique |
|---|---|---|---|---|
| O | ~276 | ~145 | ~21 | Emboutissage profond, formage complexe, panneaux intérieurs automobiles |
| H111 | ~260 | ~125 | ~18 | Tôles pour camions-citernes, réservoirs de carburant, pièces formées et soudées |
| H32 | 290 – 315 | 210 – 230 | 10 – 12 | Panneaux de carrosserie automobile, tôles structurelles plates |
| H34 | ~331 | ~255 | ~11 | Panneaux de carrosserie et tôles structurelles nécessitant une résistance supérieure |
| H38 | ~372 | ~324 | ~6 | Pièces plates à haute résistance |
| H19 / H39 | ~420 | ~395 | ~4 | Fonds de boîtes, languettes d'ouverture, tôle pour boîtes |
| H116 / H321 | Approvisionnement orienté marine | Structure marine non primaire — confirmer les minimums selon la norme |
L'écart de O à H19 est d'environ 145 à 395 MPa de limite d'élasticité. Ce n'est pas un simple détail de commande ; c'est la différence entre un matériau qui s'emboutit en un panneau intérieur de porte et un matériau qui se poinçonne en une languette de boîte.
Quel temper pour quel usage
- O est recuit et entièrement mou, avec l'allongement nécessaire pour les emboutissages profonds, les formes repoussées et les estampages complexes. Les panneaux intérieurs automobiles et les fonds de réservoirs formés commencent ici.
- H111 est légèrement écroui — plus résistant que le O, encore formable, et le choix courant pour les caisses de camions-citernes soudées et les réservoirs de carburant.
- H32 et H34 sont les tempers de panneaux de carrosserie automobile, écrouis et stabilisés. Ils apportent la résistance et la résistance aux chocs dont les panneaux extérieurs ont besoin tout en conservant une formabilité suffisante pour l'emboutissage. Le H34 tend vers une résistance plus élevée, le H32 vers une meilleure formabilité.
- H19 et H39 sont les tempers pour l'emballage. Très haute résistance obtenue par laminage à froid intensif, avec un allongement délibérément faible — la production de fonds de boîtes et de languettes est une opération de poinçonnage et de rainurage, non un emboutissage profond, et le matériau doit conserver sa forme à faible épaisseur. Si vous achetez du 5182 pour du stock de boîtes, c'est ce temper qu'il vous faut, et les propriétés qui comptent relèvent autant de la constance sur toute la bobine que des valeurs absolues.
Formabilité et emboutissage profond
La formabilité est le domaine où le 5182 gagne sa place dans la tôle automobile, et elle est plus nuancée qu'une simple note “ excellent ” ou “ bon ”.
Dans les tempers recuits et légèrement écrouis (O, H111), le 5182 s'emboutit bien — un allongement d'environ 18–21% permet des emboutissages profonds, des emboutis complexes et des formes repoussées. Face au 5052, le 5182 échange un peu de formabilité ultime contre une résistance nettement supérieure : le 5052 ira généralement plus loin dans les emboutissages les plus profonds, tandis que le 5182 conserve mieux sa forme et résiste mieux aux chocs une fois formé. Face au 5083, le 5182 est le plus formable des deux avec une marge claire, ce qui explique en grande partie pourquoi le 5083 domine la tôle de coque et le 5182 domine les panneaux de carrosserie.
Pour les panneaux extérieurs automobiles, les valeurs qui régissent réellement la sélection sont le coefficient de déformation plastique (valeur r) et le exposant d'écrouissage (valeur n), et non le seul allongement. La valeur r contrôle la résistance à l'amincissement lors de l'emboutissage ; la valeur n contrôle la distribution de la déformation avant la striction locale. Les laminoirs fournissant du 5182 pour panneaux automobiles apparents certifient ces valeurs, et les normes des constructeurs telles que GMW15192 les spécifient. Si vous achetez pour des panneaux de carrosserie visibles, demandez r et n en plus de la résistance à la traction et de la limite d'élasticité — un 5182 conforme à la plage de traction peut malgré tout échouer à l'emboutissage.
Deux mises en garde pratiques. Une teneur en magnésium plus élevée signifie que le 5182 s'écrouit plus vite que le 5052, ce qui exige plus de force, des rayons de pliage plus grands dans les tempers plus durs et une attention accrue au retour élastique. Et un recuit intermédiaire peut être nécessaire sur les emboutissages multi-étapes là où le 5052 passerait en une seule passe.
Résistance à la corrosion et la limite de 65 °C
La teneur élevée en magnésium confère au 5182 une bonne résistance aux environnements atmosphériques, marins et à de nombreux produits alimentaires, et c'est la raison pour laquelle l'alliage est utilisé non revêtu dans les accessoires marins et l'emballage au contact alimentaire avec un système de laquage qualifié. Il se situe confortablement au-dessus du 5052 et du 5754 en environnements chlorurés.
La contrainte est thermique, et sur le 5182 elle est plus sévère que sur la plupart des nuances 5xxx.
À des teneurs en magnésium supérieures à environ 3%, une exposition prolongée à des températures chaudes permet au magnésium de précipiter aux joints de grains sous forme de phase bêta (Al₃Mg₂). Ce réseau est anodique par rapport à la matrice environnante, ce qui expose l'alliage à la corrosion intergranulaire, à l'exfoliation et à la corrosion sous contrainte. La limite d'ingénierie habituelle est 65 °C (150 °F) pour un service continu en environnements corrosifs. La teneur en magnésium de 4,0–5,0% du 5182 le place au sommet de la plage commerciale, de sorte que la limite s'applique avec moins de marge que sur le 5052.
En pratique :
- Maintenez le 5182 hors de tout service prolongé au-dessus de 65 °C — lignes de process chaudes, zones d'échappement non isolées et équipements qui restent chauds.
- Lorsqu'un service à température élevée est inévitable, envisagez le 5052 ou le 5454 plutôt que de tenter de contourner la sensibilisation par conception. La précipitation n'est pas réversible.
- Pour les applications marines, des approvisionnements en H116 ou H321 sont disponibles, mais confirmez le temper et ses minimums garantis par rapport à la norme applicable et au certificat du laminoir.
La corrosion galvanique est la seconde mise en garde, et c'est la même règle que pour tout alliage 5xxx : le 5182 est anodique par rapport à l'acier, à l'inox et aux alliages de cuivre. Dans un assemblage multimétal en présence d'un électrolyte, isolez le joint ou ajoutez une protection sacrificielle.
Soudage du 5182
Le 5182 se soude par GMAW (MIG) et GTAW (TIG), et il est couramment soudé dans les caisses de camions-citernes, les réservoirs de carburant et les accessoires marins. Le métal d'apport est normalement un fil 5xxx — ER5356 pour les travaux généraux et pour correspondre à la teneur en magnésium, avec ER5183 une option lorsque l'on recherche une résistance plus élevée à l'état brut de soudage ou un meilleur comportement en corrosion marine.
Ce que le soudage ne fait pas, c'est préserver les propriétés d'écrouissage. La zone affectée thermiquement est recuite par le cycle de soudage ; l'écrouissage est supprimé localement et ne peut être restauré, car l'alliage n'est pas trempable. Un joint H32 ou H34 soudé est plus faible que le métal de base, et c'est la bande adoucie — non le métal d'apport — qui régit généralement la conception du joint.
La règle de conception en découle directement : dimensionnez les joints soudés en 5182 sur les propriétés de la ZAT à l'état recuit, et non sur les valeurs du temper de base. Un assemblage H34 calculé à 255 MPa de limite d'élasticité transmettra la charge à travers une zone qui cède vers 145 MPa. AWS D1.2 publie les contraintes admissibles pour les structures en aluminium soudées et constitue la référence à utiliser.
Usinage et finition de surface
Usinage est correct plutôt que bon. Le 5182 s'écrouit rapidement et produit des copeaux filandreux dans les tempers les plus tendres ; les tempers plus durs se coupent plus proprement avec une meilleure fragmentation des copeaux. Un outillage carbure affûté, une géométrie à angle de coupe positif et un fluide de coupe abondant sont les recommandations habituelles. Ce n'est pas un alliage à usinabilité améliorée, et les ateliers qui chiffrent face au 6061 ou au 2011 remarqueront la différence en durée de vie des outils et en temps de cycle.
Finition des surfaces est un atout dans les contextes d'emballage et de panneaux de carrosserie — l'alliage se lamine en une surface propre et uniforme qui reçoit bien les revêtements, les laques et l'impression, ce qui explique en partie sa position sur le marché des fonds de boîtes. Il peut être anodisé pour la protection, mais comme les autres nuances à haute teneur en magnésium, ce n'est pas un alliage d'anodisation décorative ; le fini est moins brillant et moins uniforme que le 5005 ou le 6063, et la constance de teinte entre les lots est plus difficile à maintenir. Spécifiez l'anodisation pour la protection, non pour l'apparence.
Où le 5182 est utilisé
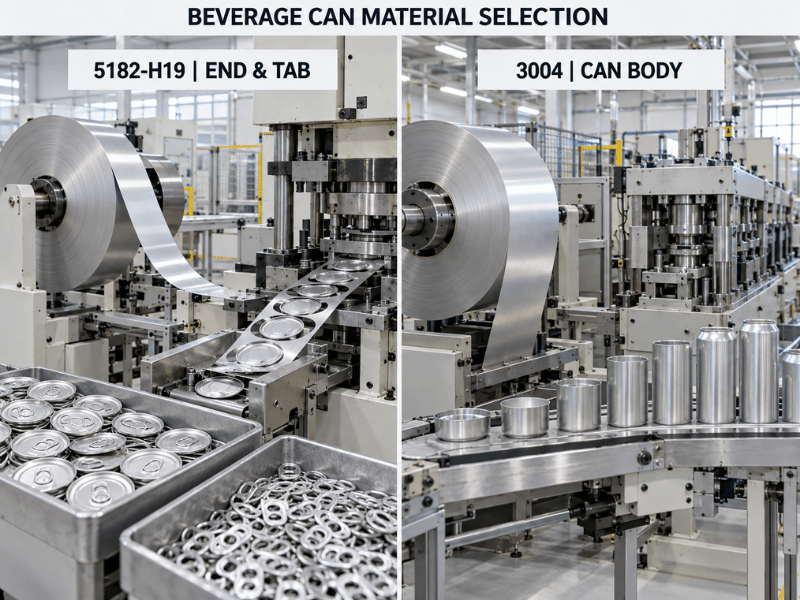
Fonds de boîtes et languettes d'ouverture constituent l'utilisation mondiale dominante, en H19. La distinction est importante lors de la spécification : les corps de boîtes sont généralement en alliage 3xxx tel que le 3004, tandis que les fonds, les fonds à ouverture facile et les languettes sont en 5182. Si une demande mentionne “ boîte de boisson ” sans préciser le composant, l'alliage pourrait être l'un ou l'autre — demandez avant de chiffrer.
Panneaux de carrosserie automobile constituent le deuxième grand marché — capots, portes, ailes, panneaux intérieurs et renforts structurels, en O à H34 selon le degré de formage requis par la pièce. Le moteur est la réduction de poids avec une résistance aux chocs acceptable, et c'est pourquoi les valeurs r et n apparaissent dans ces spécifications.
Caisses de camions-citernes et réservoirs de carburant utilisent le H111 et le H32, où la soudabilité et la résistance à la corrosion vis-à-vis des carburants et des produits chimiques doux importent plus que la résistance maximale.
Autres utilisations incluent les accessoires marins et les structures marines non primaires (H116/H321 lorsque spécifié), les récipients et fermetures pour l'alimentaire et les boissons, les appareils sous pression et les pièces industrielles générales nécessitant une résistance à la corrosion avec une résistance modérée et une bonne soudabilité.
5182 vs 5052, 5754, 5083 et 6061
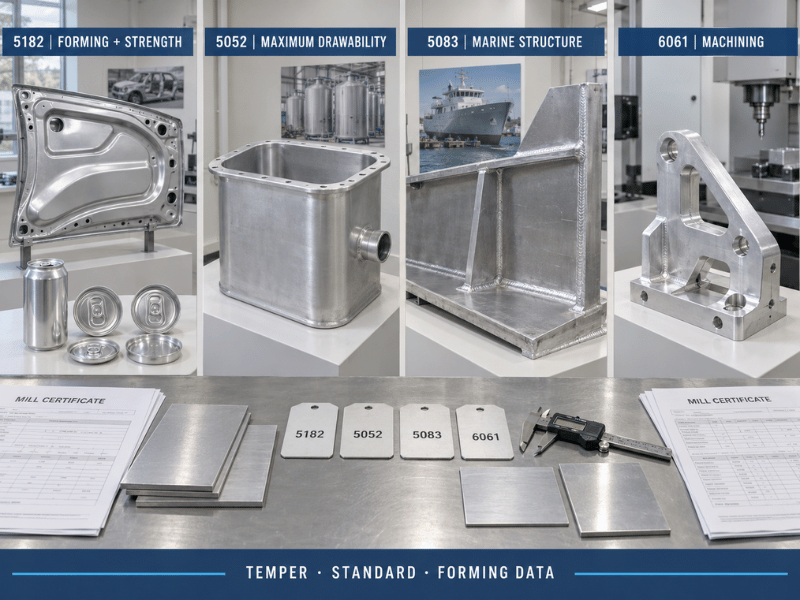
Au sein de la famille 5xxx, 5052 → 5754 → 5182 → 5083 constitue approximativement une échelle croissante de résistance avec une formabilité décroissante.
| Propriété | 5182 | 5052 | 5754 | 5083 | 6061-T6 |
|---|---|---|---|---|---|
| Magnésium (%) | 4.0 – 5.0 | 2.2 - 2.8 | 2.6 – 3.6 | 4.0 - 4.9 | 0.8 - 1.2 |
| Manganèse (%) | 0.20 – 0.50 | — | ≤ 0,50 | 0.40 – 1.0 | — |
| Traction (MPa, typique) | 276 – 420 | 210 – 260 | 220 – 290 | 300 – 350 | ~310 |
| Limite d'élasticité (MPa, typique) | 145 – 395 | 160 – 195 | 130 – 190 | 215 – 260 | ~275 |
| Élongation (%) | 4 – 21 | 12 – 20 | 12 – 18 | 10 – 14 | 8 – 12 |
| Traitable thermiquement | Non | Non | Non | Non | Oui |
| Emboutissage profond | Bon (O/H111) | Excellent | Bon | Juste | Juste |
| Corrosion marine | Très bonne | Bon | Très bonne | Excellent | Modéré |
| Soudabilité | Bon | Excellent | Excellent | Excellent | Bon |
| Usinabilité | Juste | Juste | Juste | Juste | Très bonne |
| Utilisations typiques | Fonds de boîtes, panneaux de carrosserie | Tôle générale, réservoirs | Tôle marine, larmée | Tôle de coque, cryogénique | Pièces usinées, cadres |
Par rapport au 5052, le 5182 est plus résistant et plus résistant aux chocs mais sacrifie une partie de l'emboutissabilité ultime ; le 5052 est aussi généralement moins cher et plus facile à souder. Si la pièce est un emboutissage profond et que la résistance n'est pas contraignante, le 5052 l'emporte généralement. S'il s'agit d'un panneau de carrosserie qui doit résister aux chocs, le 5182 s'impose. Les données complètes se trouvent dans notre guide de l'aluminium 5052.
Par rapport au 5754, le 5182 est le plus résistant des deux avec un comportement à la corrosion comparable ; le 5754 est la nuance européenne la plus établie et apparaît plus souvent dans la tôle marine et les tôles larmées.
Par rapport au 5083, le 5182 est plus formable et plus facile à emboutir, tandis que le 5083 est plus résistant et constitue la nuance que les sociétés de classification attendent pour la structure marine primaire. Notre guide de l'aluminium 5083 couvre cet aspect de la comparaison, et le aluminium de qualité marine aperçu montre comment les alliages marins de la série 5xxx répartissent les applications entre eux.
Par rapport au 6061, la comparaison s'inverse sur le plan du procédé : le 6061 est traitable thermiquement, s'usine bien et atteint une résistance plus élevée, mais ses joints soudés perdent de la résistance et sa résistance à la corrosion en eau de mer est moindre. Le 6061 est le bon choix pour les pièces usinées et les cadres ; le 5182 est le bon choix pour la tôle formée et soudée. Voir le 6061 aluminum guide.
Quand le 5182 est le mauvais choix
Énoncé sous forme de conditions plutôt que de noms de pièces, car ce sont les conditions qui décident réellement.
Spécifiez le 5182 lorsque :
- La pièce est un fond de boîte, un fond à ouverture facile ou une languette — le H19 est la norme industrielle pour une bonne raison.
- Vous avez besoin de la résistance d'un panneau de carrosserie automobile avec une véritable emboutissabilité, et la résistance aux chocs compte.
- La pièce est formée et soudée plutôt qu'usinée, dans un environnement corrosif ou en contact alimentaire.
- La température de service reste inférieure à 65 °C, ou les zones chaudes sont isolées.
- Vous avez besoin de plus de résistance que ce que le 5052 ou le 5754 peuvent offrir sans recourir à la formabilité inférieure du 5083.
Cherchez ailleurs lorsque :
- Le service continu dépasse ~65 °C dans un environnement corrosif. La sensibilisation à la phase bêta n'est pas réversible — utilisez le 5052 ou le 5454.
- La pièce est un emboutissage profond à la limite de ce que le 5052 peut faire. Le 5052 s'emboutit davantage et coûte moins cher.
- Une structure marine primaire est impliquée. Les règles de classification attendent le 5083 ou le 5086, pas le 5182.
- La pièce est usinée dans la masse en volume. Le 6061 ou le 2011 s'usinent plus rapidement et à moindre coût.
- L'anodisation décorative est la finition. Utilisez le 5005 ou le 6063.
- La résistance maximale traitable thermiquement est requise et le soudage est minimal. Le 6061-T6 ou le 7075-T651 surpassent tout alliage de la série 5xxx.
Normes, équivalents et documentation
| Standard | Portée |
|---|---|
| ASTM B209 | Tôles et plaques en aluminium et alliage d'aluminium |
| EN 573-3 | Composition chimique (Europe) |
| EN 485-2 | Propriétés mécaniques des tôles et bandes (Europe) |
| GB/T 3880 | Tôles, bandes et plaques (Chine) |
| JIS H4000 | Tôles, bandes et plaques (Japon) |
| GMW15192 | Tôle d'aluminium pour automobile — exigences de niveau OEM |
| AWS A5.10 / D1.2 | Classification des métaux d'apport et conception des soudures structurelles |
| ASTM B928 | Plaque marine à haute teneur en magnésium (où H116/H321 est spécifié) |
Désignations équivalentes : UNS A95182, EN AW-5182, AlMg5 (quelques références).
Sur le bon de commande, quatre éléments portent le poids. Indiquez le revenu explicitement — O, H111, H32, H34 et H19 ne sont pas interchangeables. Nommez la norme applicable, car les minimums de la B209 et de l'EN 485-2 ne sont pas les mêmes chiffres. Demandez un certificat de contrôle en usine (MTC) selon EN 10204 3.1 listant les valeurs réelles de résistance à la traction, limite d'élasticité et allongement pour le lot. Et si le matériau est destiné à des panneaux automobiles ou à du stock de boîtes, spécifiez la fenêtre de propriétés qui compte réellement — valeur r et valeur n pour l'emboutissage, ou consistance bobine à bobine pour les lignes de boîtes à grande vitesse — plutôt que de se fier uniquement à la plage de résistance à la traction.
La plupart des problèmes avec le 5182 sont des problèmes de spécification : un revenu laissé ouvert, une norme non nommée, ou une propriété critique pour le formage jamais demandée.
Travailler avec Linsy Aluminum
Linsy Aluminum fournit 5182 aluminium sous forme de tôle et de bobine en O, H111, H32, H34 et H19, avec H116 et H321 disponibles pour l'approvisionnement orienté marine — comme pour les autres nuances à haute teneur en magnésium, les revenus marins sont des spécifications de produits laminés plats et ne sont pas produits en barres. La capacité interne couvre l'usinage CNC, le soudage, la découpe laser et la finition de surface ; le forgeage est coordonné via des installations partenaires plutôt que réalisé en interne, donc prévoyez-le dans la planification si votre pièce en a besoin.
Chaque expédition est accompagnée d'un certificat de test de laminage (MTC), et des essais SGS peuvent être organisés sur demande. Pour les travaux de panneaux automobiles ou de stock de boîtes, indiquez-nous quelles propriétés gouvernent — valeur r, valeur n ou consistance de bobine — afin que la demande soit transmise au laminoir avec la bonne fenêtre jointe. Pour les dimensions hors stock, le délai de livraison typique est de 10 à 60 jours, et nous soutenons de faibles quantités minimales de commande pour les essais et les prototypes.
Envoyez votre plan ou spécification et nous confirmerons les revenus disponibles, les épaisseurs, les tolérances et la documentation, et signalerons tout élément dans les conditions de service qui pointe vers un alliage différent.
Conclusion
Le 5182 est le plus résistant des alliages 5xxx formables couramment fournis, et il dessert deux marchés qui le tirent dans des directions opposées : le stock de boîtes en H19 à très haute résistance et faible allongement, et la tôle automobile en O à H34 choisie pour son aptitude à l'emboutissage. Choisissez d'abord le revenu, car l'écart entre les revenus est plus large que la différence entre de nombreux alliages. Respectez le plafond de 65 °C, car une teneur en magnésium de 4,0 à 5,0 % laisse moins de marge que la plupart des nuances. Et dimensionnez les joints soudés sur les propriétés de la ZAT à l'état recuit plutôt que sur les valeurs du métal de base au revenu d'origine. Maîtrisez ces trois points et le 5182 est un alliage performant, bien documenté et bénéficiant d'un approvisionnement solide. Ratez-les — H19 spécifié pour un emboutissage profond, un service continu à chaud, ou une soudure dimensionnée sur la résistance du H34 — et la défaillance ressemblera à un problème de matériau alors qu'il s'agissait d'un problème de spécification.
Questions fréquemment posées
À quoi sert principalement l'aluminium 5182 ?
Deux applications dominantes. La plus importante au niveau mondial est le stock de fonds de boîtes — fonds de canettes de boisson, fonds à ouverture facile et languettes — fournis à l'état H19. Le second est les panneaux de carrosserie automobile tels que les capots, les portières, les ailes et les panneaux intérieurs, dans les états O à H34. Noter que les corps de canettes les corps de canettes sont généralement un alliage 3xxx tel que le 3004 ; le 5182 est le fond et languette matériau.
Quelle est la résistance de l'aluminium 5182 ?
Elle dépend entièrement de l'état métallurgique, et l'écart est important : environ 276 MPa en traction / 145 MPa en limite d'élasticité / 21% d'allongement à l'état O, contre environ 420 MPa en traction / 395 MPa en limite d'élasticité / 4% d'allongement à l'état H19. Les états des panneaux de carrosserie automobile se situent entre les deux — H32 autour de 290–315 MPa en traction et 210–230 MPa en limite d'élasticité, H34 autour de 331 MPa et 255 MPa.
Le 5182 est-il plus résistant que le 5052 ?
Oui, de manière significative. Le 5182-H34 atteint environ 331 MPa en traction contre environ 210–260 MPa pour le 5052-H32, avec une limite d'élasticité correspondante plus élevée. Le compromis réside dans la formabilité et le coût : le 5052 s'emboutit davantage en emboutissage profond, se soude un peu plus facilement et est généralement moins cher. Choisir le 5182 lorsque la résistance ou la résistance aux chocs prime ; choisir le 5052 lorsque l'emboutissabilité maximale ou le coût prime.
L'aluminium 5182 peut-il être soudé ?
Oui, par MIG et TIG, généralement avec un fil d'apport ER5356, ou ER5183 lorsqu'une résistance plus élevée à l'état brut de soudage est nécessaire. La mise en garde importante est que le 5182 n'est pas trempable thermiquement, de sorte que la zone affectée thermiquement est recuite par le soudage et ne peut pas être restaurée — les joints soudés sont plus faibles que le métal de base à l'état H, et les joints doivent être dimensionnés sur les propriétés de la ZAT à l'état recuit selon AWS D1.2.
Quelle est la température maximale de service pour le 5182 ?
Environ 65 °C (150 °F) pour un service continu dans des environnements corrosifs. Au-delà, la teneur en magnésium de 4,0–5,0% peut précipiter aux joints de grains sous forme de phase bêta, entraînant une corrosion intergranulaire et une corrosion sous contrainte. Le changement n'est pas réversible par traitement thermique, donc pour un service prolongé à chaud, spécifier le 5052 ou le 5454 à la place.
Le 5182 est-il adapté à l'emboutissage profond ?
Dans les états doux, oui. Le 5182-O et le H111 offrent environ 18–21% d'allongement et s'emboutissent bien pour les panneaux intérieurs automobiles, les fonds de réservoirs et les coques embouties. Il ne s'emboutit pas tout à fait aussi loin que le 5052, et il durcit plus rapidement par écrouissage, donc prévoir plus de force, des rayons de pliage plus grands et éventuellement un recuit intermédiaire sur les emboutissages multi-étapes. Pour les panneaux automobiles exposés, spécifier la valeur r et la valeur n, pas seulement l'allongement.
Quelle est la différence entre le 5182-H19 et le 5182-H32 ?
Ils se situent aux extrémités opposées de la plage des états métallurgiques et ne sont pas interchangeables. H19 est fortement laminé à froid pour une résistance maximale — environ 420 MPa en traction, 395 MPa en limite d'élasticité, seulement 4% d'allongement — et est utilisé pour les fonds de canettes et les languettes, où l'opération est le poinçonnage et le rainurage plutôt que l'emboutissage. H32 est écroui et stabilisé à environ 290–315 MPa en traction et 210–230 MPa en limite d'élasticité avec 10–12% d'allongement, et est utilisé pour les panneaux de carrosserie automobile et les tôles structurelles.






