


5182 알루미늄이란 무엇인가
5182는 고용체 마그네슘과 냉간 가공으로 강화된 알루미늄-마그네슘 합금이다. 석출 경화는 불가능하다 — 용체화 처리 및 시효 경화 경로가 없으므로, 풀림 상태 이상의 모든 강도는 변형(strain)에서 비롯되며, 이는 H 템퍼로 표현된다.
이로부터 두 가지 결과가 따르며, 둘 다 이 합금이 구매되는 방식에 나타난다:
- 템퍼가 곧 사양이다. 템퍼 없이 “5182”를 주문하는 것은 무의미하다. 5182-O (항복강도 약 145 MPa, 연신율 21%)와 5182-H19 (항복강도 약 395 MPa, 연신율 4%) 사이의 격차는 많은 서로 다른 합금 간의 격차보다 크다.
- 용접은 열영향부를 연화시킨다. 냉간 가공은 용접 사이클에 의해 국부적으로 풀림되며, 이를 회복시킬 열처리가 없다. 용접 조인트는 H 템퍼 모재보다 약하며, 조인트는 이를 전제로 설계되어야 한다.
압연 평판 제품에 적용되는 governing 규격은 다음과 같다 ASTM B209 (시트 및 플레이트), EN 485-2 (기계적 성질) 및 EN 573-3 (화학 조성)은 유럽에서, GB/T 3880 은 중국에서, 그리고 JIS H4000 은 일본에서. 자동차용 판재는 종종 GMW15192 또는 B209 단독이 아닌 동등한 OEM 재료 표준으로 지정된다. 동등 명칭은 다음과 같다 UNS A95182, EN AW-5182및 ISO AlMg5 일부 문헌에서.
5182의 화학 조성
| 요소 | 무게 % | 합금 내 역할 |
|---|---|---|
| 마그네슘(Mg) | 4.0 – 5.0 | 주요 강화 원소; 내식성을 좌우 |
| 망간(Mn) | 0.20 – 0.50 | 결정립 구조 제어, 인성 |
| 철(Fe) | 0.35 최대 | 불순물 — 성형성을 보호하기 위해 제어 |
| 실리콘(Si) | 0.20 최대 | 불순물 — 성형 시 균열을 제한하기 위해 낮게 유지 |
| 구리(Cu) | 최대 0.15 | 불순물 — 내식성 보호를 위해 낮게 유지 |
| 아연(Zn) | 최대 0.25 | 불순물 |
| 크롬(Cr) | 최대 0.10 | 미량 결정립 구조 제어 |
| 티타늄(Ti) | 최대 0.10 | 주조 시 결정립 미세화제 |
| 기타 (각각 / 전체) | 0.05 / 0.15 최대 | — |
| 알루미늄(Al) | 잔여량 (93.2 – 95.8) | 비귀금속 |
마그네슘 범위가 기억해야 할 수치다. 4.0–5.0%에서 5182는 5083 (4.0–4.9%)보다 마그네슘을 더 많이 함유하며, 5052 (2.2–2.8%)보다 훨씬 더 많다. 이것이 강도와 내식성 모두의 원천이며 — 또한 이 가이드 후반부에서 논의되는 온도 한계 내에 확실히 위치시키는 요인이기도 하다.
물리적 속성
| 속성 | 가치 |
|---|---|
| 밀도 | 2.65 – 2.66 g/cm³ |
| 용융 범위 | 577 – 638 °C (1,070 – 1,180 °F) |
| 열 전도성 | 25 °C에서 ~126 W/m·K |
| 전기 전도성 | 20 °C에서 ~28 – 32% IACS |
| 열팽창 계수 | 23.9 × 10⁻⁶ /°C (20–100 °C) |
| 비열 | ~900 J/kg-K |
| 탄성 계수 (인장) | ~70 GPa (10,100 ksi) |
| 푸아송 비 | 0.33 |
이 중 두 가지는 정기적으로 잘못 인용된다. 용융 범위는 577–638 °C, 이며, 5052 데이터시트에서 흔히 복사되는 607–649 °C 수치가 아니다 — 5xxx 물리적 성질은 등급 간에 끊임없이 전용되며, 5182와 5052는 대부분의 물성표에서 인접해 있다. 그리고 ~126 W/m·K의 열전도율은 5052의 ~138보다 상당히 낮으며, 이는 부품이 형상을 유지하는 것이 아니라 열을 이동시켜야 하는 경우에 중요하다.
열처리 상태에 따른 기계적 특성
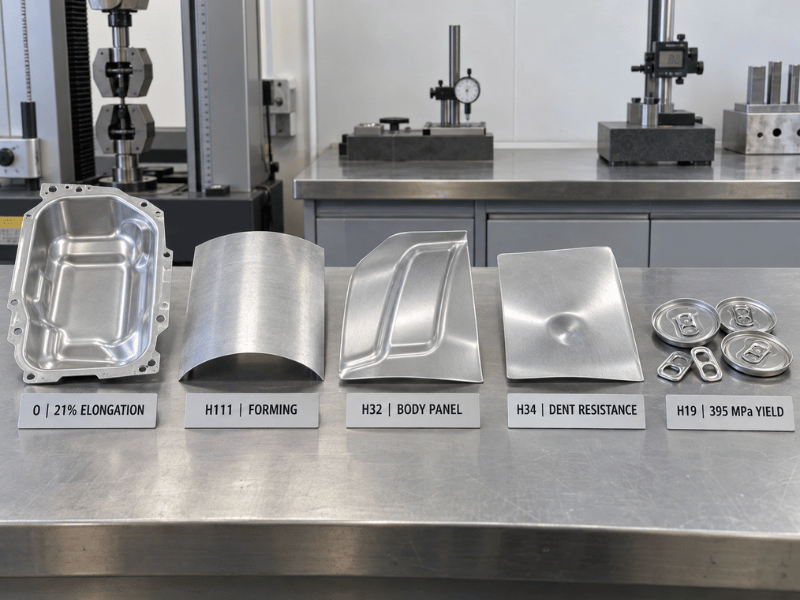
아래 값은 Aluminum Association 참조 데이터의 전형적인 값이다. 이들은 대표값이지 보증값이 아니다 — 설계 및 합격 판정은 지정된 템퍼와 두께에 대한 governing 표준의 최소값과 밀 테스트 성적서의 값을 함께 사용해야 한다.
| 성질 | 인장 강도(MPa) | 항복 강도(MPa) | 연신율 (%) | 일반 용도 |
|---|---|---|---|---|
| O | ~276 | ~145 | ~21 | 딥 드로잉, 복잡한 성형, 자동차 내판 |
| H111 | ~260 | ~125 | ~18 | 탱크 트럭 판재, 연료 탱크, 성형 및 용접 부품 |
| H32 | 290 – 315 | 210 – 230 | 10 – 12 | 자동차 차체 패널, 평판 구조용 판재 |
| H34 | ~331 | ~255 | ~11 | 더 높은 강도가 필요한 차체 패널 및 구조용 판재 |
| H38 | ~372 | ~324 | ~6 | 고강도 평판 부품 |
| H19 / H39 | ~420 | ~395 | ~4 | 캔 엔드, 풀 탭, 캔 스톡 |
| H116 / H321 | 해양용 공급 | 비주요 해양 구조 — 표준에 따른 최소값 확인 |
O에서 H19까지의 범위는 항복강도 약 145에서 395 MPa이다. 이는 작은 주문 세부 사항이 아니라, 도어 내판으로 드로잉되는 재료와 캔 탭으로 펀칭되는 재료 사이의 차이다.
어떤 작업에 어떤 템퍼를 선택할 것인가
- O 는 풀림되어 완전히 연하며, 딥 드로잉, 스펀 성형, 복잡한 스탬핑에 필요한 연신율을 갖는다. 자동차 내판과 성형 탱크 엔드는 여기서 시작한다.
- H111 는 경하게 변형 경화된 상태로 — O보다 강도가 높으면서도 여전히 성형 가능하며, 용접 탱크 트럭 차체와 연료 탱크에 일반적으로 선택된다.
- H32 및 H34 자동차 차체 패널용 조질 상태로, 변형 경화 및 안정화 처리된 것입니다. 외판에 필요한 강도와 내덴트성을 부여하면서 프레스 성형에 충분한 성형성을 유지합니다. H34는 더 강한 쪽이고, H32는 더 성형성이 좋은 쪽입니다.
- H19 및 H39 포장용 조질 상태입니다. 강한 냉간 압연으로 매우 높은 강도를 얻으며, 연신율은 의도적으로 낮습니다 — 캔 엔드와 탭 생산은 펀칭과 스코어링 공정이지 딥 드로잉이 아니며, 재료는 얇은 게이지에서 형상을 유지해야 합니다. 캔 스톡용으로 5182를 구매한다면 이것이 해당 조질 상태이며, 중요한 물성은 절대값만큼이나 코일 전체에 걸친 일관성에 관한 것입니다.
성형성 및 딥 드로잉
성형성은 5182가 자동차 판재에서 그 위치를 확보하는 부분이며, 단순한 “우수” 또는 “양호” 등급보다 더 미묘한 차이가 있습니다.
어닐링 및 경미한 가공 조질 상태(O, H111)에서 5182는 드로잉성이 좋습니다 — 약 18~21%의 연신율이 딥 드로잉, 복잡한 스탬핑, 스펀 성형을 지원합니다. 5052와 비교하면, 5182는 약간의 최대 드로잉성을 희생하는 대신 눈에 띄게 높은 강도를 얻습니다: 5052는 일반적으로 가장 깊은 드로잉에서 더 나아가며, 5182는 성형 후 형상 유지와 내덴트성이 더 우수합니다. 5083과 비교하면, 5182가 두 재료 중 확실히 더 성형성이 좋으며, 이것이 5083이 선체 판재를 지배하고 5182가 차체 패널을 지배하는 큰 이유입니다.
자동차 외판의 경우, 실제로 선정을 좌우하는 수치는 소성 변형비(r-value) 및 변형 경화 지수(n-value), 이며, 단순한 연신율이 아닙니다. r-value는 드로잉 중 감육 저항을 제어하고, n-value는 국부 네킹 전에 변형이 어떻게 분포되는지를 제어합니다. 노출 자동차 패널용 5182를 공급하는 압연 공장은 이들을 인증하며, GMW15192와 같은 OEM 표준이 이를 규정합니다. 가시 차체 패널용으로 구매한다면, 인장 및 항복과 함께 r과 n을 요청하십시오 — 인장 범위를 충족하는 5182도 드로잉에서는 실패할 수 있습니다.
두 가지 실용적 주의사항. 마그네슘이 높을수록 5182는 5052보다 더 빠르게 가공 경화되므로, 더 큰 힘, 경질 조질 상태에서 더 큰 굽힘 반경, 스프링백에 대한 더 많은 주의가 필요합니다. 그리고 5052가 한 번에 되는 다단계 드로잉에서는 중간 어닐링이 필요할 수 있습니다.
내식성 및 65 °C 한계
높은 마그네슘 함량은 5182에 대기, 해수, 많은 식품 환경에 대한 우수한 내성을 부여하며, 이것이 이 합금이 해양 피팅과 적합한 라커 시스템을 갖춘 식품 접촉 포장에서 무도장으로 사용되는 이유입니다. 염화물 환경에서 5052와 5754보다 편안하게 위에 위치합니다.
제약은 열적이며, 5182에서는 대부분의 5xxx 계열보다 더 강하게 작용합니다.
마그네슘 수준이 대략 3% 이상일 때, 따뜻한 온도에 지속적으로 노출되면 마그네슘이 베타 상(Al₃Mg₂)으로 입계를 따라 석출될 수 있습니다. 이 네트워크는 주변 기지에 대해 양극성이어서, 합금을 입계 부식, 박리 부식, 응력 부식 균열에 노출시킵니다. 일반적인 엔지니어링 한계는 65 °C (150 °F) 부식 환경에서 연속 사용 시입니다. 5182의 4.0~5.0% 마그네슘은 이를 상용 범위의 최상단에 위치시키므로, 이 한계는 5052보다 여유가 적게 적용됩니다.
실제로:
- 5182를 65°C 이상의 지속적 사용에서 배제하십시오 — 고온 공정 라인, 단열되지 않은 배기 구역, 따뜻하게 머무는 장비.
- 따뜻한 사용이 불가피한 경우, 민감화를 우회하려 하지 말고 5052나 5454를 검토하십시오. 석출은 가역적이지 않습니다.
- 해양 작업의 경우 H116 또는 H321 공급이 가능하지만, 해당 표준 및 압연 공장 성적서에 대해 조질 상태와 보증 최소값을 확인하십시오.
갈바닉 부식은 두 번째 주의사항이며, 모든 5xxx 합금과 동일한 규칙입니다: 5182는 강, 스테인리스, 구리 합금에 대해 양극성입니다. 전해질이 존재하는 혼합 금속 조립체에서는 접합부를 절연하거나 희생 보호를 추가하십시오.
5182 용접
5182는 GMAW(MIG) 및 GTAW(TIG)로 용접되며, 탱크 트럭 차체, 연료 탱크, 해양 피팅에서 일상적으로 용접됩니다. 필러는 일반적으로 5xxx 와이어입니다 — ER5356 일반 작업용 및 마그네슘 함량을 맞추기 위한 것이며, ER5183 용접 후 더 높은 강도나 더 나은 해양 부식 거동이 요구되는 경우의 옵션입니다.
용접이 하지 않는 것은 냉간 가공 물성을 보존하는 것입니다. 열영향부는 용접 사이클에 의해 어닐링되며, 변형 경화는 국부적으로 제거되고 합금이 비열처리성이므로 복원될 수 없습니다. 용접된 H32 또는 H34 접합부는 모재보다 약하며, 연화된 밴드 — 용접 금속이 아닌 — 가 일반적으로 접합부 설계를 좌우합니다.
설계 규칙은 다음과 같이 직접 도출됩니다: 용접된 5182 접합부는 모재 조질 값이 아닌 어닐링된 HAZ 물성으로 설계하십시오. 255 MPa 항복으로 계산된 H34 조립체는 약 145 MPa에서 항복하는 영역을 통해 하중을 전달하게 됩니다. AWS D1.2는 용접 알루미늄 구조물에 대한 허용 응력을 공표하며, 이것이 작업 기준이 되어야 합니다.
기계 가공 및 표면 처리
가공 는 양호하기보다 보통입니다. 5182는 빠르게 가공 경화되고 연질 조질 상태에서 끈적한 칩을 생성합니다; 경질 조질 상태는 더 깨끗하게 절삭되고 칩 파쇄가 더 좋습니다. 예리한 초경 공구, 포지티브 레이크 형상, 충분한 절삭유가 일반적인 권장사항입니다. 쾌삭 합금이 아니며, 6061이나 2011과 비교 견적하는 공장은 공구 수명과 사이클 타임에서 차이를 느낄 것입니다.
표면 마감 은 포장 및 차체 패널 맥락에서 강점입니다 — 합금은 코팅, 라커, 인쇄를 잘 받는 깨끗하고 균일한 표면으로 압연되며, 이것이 캔 엔드 시장을 유지하는 이유의 일부입니다. 보호를 위해 아노다이징할 수 있지만, 다른 고마그네슘 계열과 마찬가지로 장식용 아노다이징 합금은 아닙니다; 마감은 5005나 6063보다 덜 밝고 균일하며, 배치 간 색상 일관성을 유지하기가 더 어렵습니다. 아노다이징은 외관이 아닌 보호를 위해 지정하십시오.
5182가 사용되는 곳
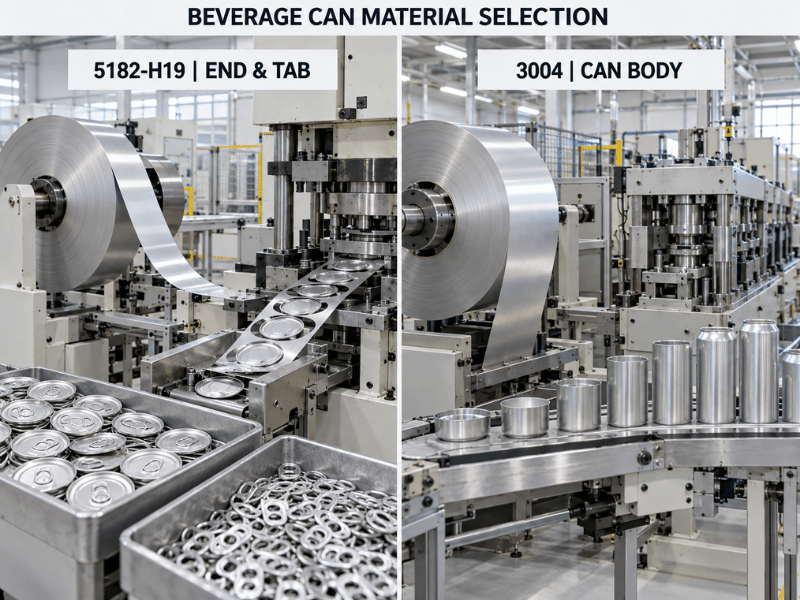
캔 엔드 및 풀 탭 이 전 세계적으로 지배적인 용도이며, H19로 생산됩니다. 이 구분은 지정 시 중요합니다: 캔 바디는 일반적으로 3004와 같은 3xxx 합금이며,, 엔드, 이지오픈 엔드, 탭은 5182입니다. 문의가 어느 구성품인지 말하지 않고 “음료 캔”이라고 한다면, 합금은 어느 쪽이든 될 수 있습니다 — 견적 전에 확인하십시오.
자동차 차체 패널 이 두 번째 주요 시장입니다 — 후드, 도어, 펜더, 내판, 구조 보강재이며, 부품에 필요한 성형량에 따라 O에서 H34까지입니다. 동인은 허용 가능한 내덴트성을 갖춘 중량 감소이며, 이것이 이 사양들에 r-value와 n-value가 등장하는 이유입니다.
탱크 트럭 차체 및 연료 탱크 는 H111과 H32를 사용하며, 연료 및 순한 화학물질에 대한 용접성과 내부식성이 최대 강도보다 중요합니다.
기타 용도 로는 해양 피팅 및 비주요 해양 구조물(지정 시 H116/H321), 식품 및 음료 용기와 클로저, 압력 용기, 그리고 내부식성과 적당한 강도 및 우수한 용접성을 필요로 하는 일반 산업 부품이 있습니다.
5182 대 5052, 5754, 5083, 6061
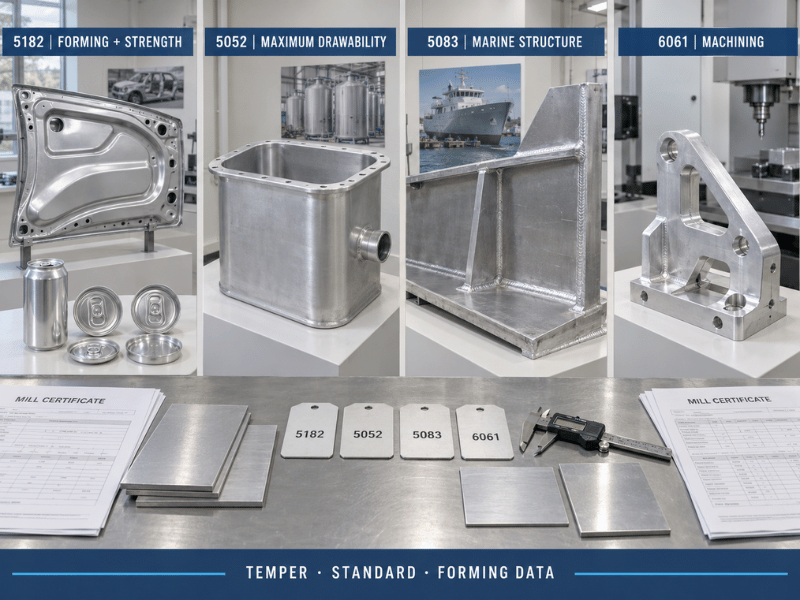
5xxx 계열 내에서 5052 → 5754 → 5182 → 5083은 대략 강도가 상승하고 성형성이 하락하는 사다리입니다.
| 속성 | 5182 | 5052 | 5754 | 5083 | 6061-T6 |
|---|---|---|---|---|---|
| 마그네슘 (%) | 4.0 – 5.0 | 2.2 - 2.8 | 2.6 – 3.6 | 4.0 - 4.9 | 0.8 - 1.2 |
| 망간(1%) | 0.20 – 0.50 | — | ≤ 0.50 | 0.40 – 1.0 | — |
| 인장 강도 (MPa, 대표값) | 276 – 420 | 210 – 260 | 220 – 290 | 300 – 350 | ~310 |
| 항복강도 (MPa, 일반적) | 145 – 395 | 160 – 195 | 130 – 190 | 215 – 260 | ~275 |
| 연신율 (%) | 4 – 21 | 12 – 20 | 12 – 18 | 10 – 14 | 8 – 12 |
| 열처리 가능 | 없음 | 없음 | 없음 | 없음 | 예 |
| 딥 드로잉 | 양호(O/H111) | 우수 | Good | 공정 | 공정 |
| 해양 부식 | 매우 우수 | Good | 매우 우수 | 우수 | 보통 |
| 용접성 | Good | 우수 | 우수 | 우수 | Good |
| 기계 가공성 | 공정 | 공정 | 공정 | 공정 | 매우 우수 |
| 일반적 용도 | 캔 엔드, 차체 패널 | 일반 판재, 탱크 | 해양 판재, 트레드 | Hull plate, cryogenic | Machined parts, frames |
Against 5052, 5182 is stronger and more dent-resistant but gives up some ultimate drawability; 5052 is also typically cheaper and easier to weld. If the part is a deep draw and strength is not binding, 5052 usually wins. If it is a body panel that has to resist denting, 5182 does. Full data is in our 5052 알루미늄 가이드.
Against 5754, 5182 is the stronger of the two with comparable corrosion behavior; 5754 is the more established European grade and appears more often in marine sheet and tread plate.
Against 5083, 5182 is more formable and easier to draw, while 5083 is stronger and is the grade classification societies expect for primary marine structure. Our 5083 알루미늄 가이드 covers that side of the comparison, and the 해양용 알루미늄 overview shows how the 5xxx marine alloys divide applications between them.
Against 6061, the comparison flips on process: 6061 is heat-treatable, machines well, and reaches higher strength, but its welded joints lose strength and its seawater corrosion resistance is worse. 6061 is the right call for machined parts and frames; 5182 is the right call for formed and welded sheet. See the 전체 프로파일을 다룹니다..
When 5182 Is the Wrong Choice
Stated as conditions rather than part names, since the conditions are what actually decide it.
Specify 5182 when:
- The part is a can end, easy-open end, or pull tab — H19 is the industry standard for a reason.
- You need automotive body panel strength with real drawability, and dent resistance matters.
- The part is formed and welded rather than machined, in a corrosive or food-contact environment.
- Service temperature stays below 65 °C, or warm zones are isolated.
- You need more strength than 5052 or 5754 can give without going to 5083’s lower formability.
다음과 같은 경우에는 다른 소재를 찾아라:
- Sustained service exceeds ~65 °C in a corrosive environment. Beta-phase sensitization is not reversible — use 5052 or 5454.
- The part is a deep draw at the limit of what 5052 can do. 5052 draws further and costs less.
- Primary marine structure is involved. Classification rules expect 5083 or 5086, not 5182.
- The part is machined from solid at volume. 6061 or 2011 runs faster and cheaper.
- Decorative anodizing is the finish. Use 5005 or 6063.
- Peak heat-treatable strength is required and welding is minimal. 6061-T6 or 7075-T651 outperforms any 5xxx alloy.
표준, 등가물 및 문서
| 표준 | 범위 |
|---|---|
| ASTM B209 | 알루미늄 및 알루미늄 합금 판재 및 후판 |
| EN 573-3 | Chemical composition (Europe) |
| EN 485-2 | Mechanical properties of sheet and strip (Europe) |
| GB/T 3880 | Sheet, strip and plate (China) |
| JIS H4000 | Sheet, strip and plate (Japan) |
| GMW15192 | Automotive aluminum sheet — OEM-level requirements |
| AWS A5.10 / D1.2 | 용가재 분류 및 구조 용접 설계 |
| ASTM B928 | High-magnesium marine plate (where H116/H321 is specified) |
등가 명칭: UNS A95182, EN AW-5182, AlMg5 (some references).
On the purchase order, four things carry the weight. State the temper explicitly — O, H111, H32, H34, and H19 are not interchangeable. Name the governing standard, since B209 and EN 485-2 minimums are not the same numbers. Request a 밀 테스트 인증서(MTC)는 EN 10204 3.1에 따라 listing actual tensile, yield, and elongation for the batch. And if the material is for automotive panels or can stock, specify the property window that actually matters — r-value and n-value for drawing, or coil-to-coil consistency for high-speed can lines — rather than relying on tensile range alone.
Most 5182 problems are specification problems: a temper left open, a standard left unnamed, or a forming-critical property never asked for.
Linsy Aluminum과의 협업
Linsy Aluminum은 5182 알루미늄 as sheet and coil in O, H111, H32, H34, and H19, with H116 and H321 available for marine-oriented supply — as with other high-magnesium grades, the marine tempers are flat-rolled specifications and are not produced in bar. In-house capability covers CNC machining, welding, laser cutting, and surface finishing; forging is coordinated through partner process facilities rather than run in-house, so allow for it in planning if your part needs it.
Every shipment carries a mill test certificate (MTC), and SGS testing can be arranged on request. For automotive panel or can stock work, tell us which properties govern — r-value, n-value, or coil consistency — so the inquiry goes to the mill with the right window attached. For non-stock dimensions, typical lead time is 10–60 days, and we support low minimum order quantities on trial and prototype builds.
Send your drawing or specification and we will confirm available tempers, gauges, tolerances, and documentation, and flag anything in the service conditions that points to a different alloy.
결론
5182 is the strongest of the commonly supplied formable 5xxx alloys, and it holds two markets that pull it in opposite directions: H19 can stock at very high strength and low elongation, and automotive sheet in O through H34 chosen for how far it draws. Pick the temper first, because the spread across tempers is wider than the difference between many alloys. Respect the 65 °C ceiling, since 4.0–5.0% magnesium leaves less margin than most grades. And design welded joints on annealed HAZ properties rather than parent-temper values. Get those three right and 5182 is a capable, well-documented alloy with deep supply behind it. Get them wrong — H19 specified for a deep draw, warm continuous service, or a weld sized on H34 strength — and the failure will look like a material problem when it was a specification problem.
자주 묻는 질문
What is 5182 aluminum mainly used for?
Two dominant applications. The largest globally is can end stock — beverage can ends, easy-open ends, and pull tabs — supplied in the H19 temper. The second is 자동차 차체 패널 후드, 도어, 펜더, 내부 패널 등, O부터 H34까지. 참고로 차체 는 일반적으로 3004와 같은 3xxx 합금이며, 5182는 끝 그리고 탭 소재입니다.
5182 알루미늄은 얼마나 강합니까?
전적으로 조질 상태에 따라 달라지며, 그 범위는 넓습니다. O 상태에서 약 276 MPa 인장강도 / 145 MPa 항복강도 / 21% 연신율인 반면, H19에서는 약 420 MPa 인장강도 / 395 MPa 항복강도 / 4% 연신율입니다. 자동차 차체 패널용 조질 상태는 그 중간에 위치합니다 — H32는 약 290–315 MPa 인장강도 및 210–230 MPa 항복강도, H34는 약 331 MPa 및 255 MPa입니다.
5182는 5052보다 강합니까?
예, 상당히 강합니다. 5182-H34는 약 331 MPa 인장강도에 도달하는 반면 5052-H32는 약 210–260 MPa이며, 항복강도도 그에 상응하여 더 높습니다. trade-off는 성형성과 비용입니다. 5052는 딥드로잉 작업에서 더 깊게 인출되고, 용접이 약간 더 용이하며, 일반적으로 더 저렴합니다. 강도나 내덴트성이 지배적인 경우 5182를 선택하고, 최대 드로잉성이나 비용이 지배적인 경우 5052를 선택하십시오.
5182 알루미늄은 용접할 수 있습니까?
예, MIG 및 TIG로 가능하며, 일반적으로 ER5356 필러를 사용하거나 더 높은 용접 후 강도가 필요한 경우 ER5183을 사용합니다. 중요한 주의사항은 5182가 비열처리 합금이므로 용접에 의해 열영향부가 어닐링되어 원래 상태로 복원할 수 없다는 것입니다 — 용접 조인트는 H 조질 모재보다 약하며, 조인트는 AWS D1.2에 따라 어닐링된 HAZ 특성을 기준으로 설계해야 합니다.
5182의 최대 사용 온도는 얼마입니까?
약 65 °C (150 °F) 부식 환경에서 연속 사용 시입니다. 그 이상에서는 4.0–5.0% 마그네슘 함량이 베타 상으로 입계에 석출되어 입계 부식 및 응력 부식 균열을 유발할 수 있습니다. 이 변화는 열처리로 가역적이지 않으므로 고온 지속 사용에는 5052 또는 5454를 대신 지정하십시오.
5182는 딥드로잉에 적합합니까?
연질 조질 상태에서는 적합합니다. 5182-O 및 H111은 약 18–21% 연신율을 제공하며 자동차 내부 패널, 탱크 엔드, 스탬프 쉘에 잘 드로잉됩니다. 5052만큼 깊게 드로잉되지는 않으며 가공경화가 더 빠르므로 더 큰 힘, 더 큰 굽힘 반경, 다단계 드로잉 시 중간 어닐링이 필요할 수 있습니다. 노출 자동차 패널의 경우 연신율만이 아니라 r-value와 n-value를 지정하십시오.
5182-H19와 5182-H32의 차이점은 무엇입니까?
이들은 조질 범위의 양 극단에 위치하며 호환되지 않습니다. H19 은 최대 강도까지 심하게 냉간 압연된 상태로 — 약 420 MPa 인장강도, 395 MPa 항복강도, 4% 연신율에 불과 — 캔 엔드와 풀 탭에 사용되며, 여기서의 공정은 드로잉이 아닌 펀칭과 스코어링입니다. H32 은 변형 경화 및 안정화되어 약 290–315 MPa 인장강도, 210–230 MPa 항복강도, 10–12% 연신율을 가지며, 자동차 차체 패널 및 구조용 시트에 사용됩니다.






