


Что такое алюминий 5005?
5005 — это низкомагниевый представитель семейства 5xxx, содержащий примерно 0,8% магния — значительно меньше, чем 5052 (~2,5%) или 5083 (~4,5%). Это единственное число объясняет почти всё о нём. С меньшим содержанием магния 5005 обменивает высокую прочность своих собратьев по серии 5xxx на две вещи, ради которых покупатели его действительно заказывают: превосходный отклик на анодирование и коррозионная стойкость, близкая к 3003, при меньшем весе легирующих элементов. Это стандартный выбор для анодированного архитектурного листа, а его механические свойства находятся в том же диапазоне, что и у 3003, а не в конструкционной области.
Это термически неупрочняемый сплав. Каждый прирост прочности достигается холодной деформацией, выражаемой в нагартованных состояниях (H-tempers), и он не может быть упрочнён старением так, как 6061 или 7075. Практическое следствие состоит в том, что твёрдость и прочность определяются состоянием поставки, а не чем-либо, что вы делаете с деталью afterwards — кроме отжига для её разупрочнения.
Есть также реальное преимущество, которое часто упускают: поскольку 5005 находится значительно ниже порога ~3% магния, он не склонен к выделению β-фазы (Al₃Mg₂) по границам зёрен, что ограничивает более высокомагниевые марки, такие как 5083 и 5056, примерно 65 °C при длительной эксплуатации. Для тёплых, слабо коррозионных условий 5005 не несёт этого ограничения.
Химический состав 5005
Пределы состава по ASTM B209 / EN 573-3, в массовых процентах. Магний — единственный намеренно вводимый легирующий элемент, имеющий значение; всё остальное — либо небольшая контролируемая добавка, либо предельное содержание примеси.
| Элемент | Содержание (%) | Роль |
|---|---|---|
| Магний (Mg) | 0.50 – 1.10 | Основной легирующий элемент; прочность и коррозионное поведение |
| Кремний (Si) | 0,30 макс. | Примесь, поддерживается на низком уровне для чистоты анодирования |
| Железо (Fe) | 0,70 макс. | Примесь; влияет на качество поверхности |
| Медь (Cu) | 0,20 макс. | Поддерживается на низком уровне для защиты коррозионной стойкости и цвета анодного покрытия |
| Марганец (Mn) | 0,20 макс. | Незначительная добавка, структура зерна |
| Хром (Cr) | 0.10 макс. | Незначительная добавка для коррозионной стойкости |
| Цинк (Zn) | 0,25 макс. | Следовые количества |
| Титан (Ti) | 0.05 – 0.15 | Модификатор зерна |
| Другие (каждый) | 0,05 макс. | Следовые примеси |
| Прочие (всего) | 0,15 макс. | Сумма следовых примесей |
| Алюминий (Al) | Остаток | Основа |
Жёсткие ограничения по меди и кремнию важнее, чем кажется. Оба элемента изменяют цвет анодной плёнки — медь смещает его к жёлтому, кремний к серому — именно поэтому низкое содержание Cu и Si делает 5005 сплавом для анодирования, а не просто ещё одной маркой серии 5xxx.
Твёрдость 5005 по состояниям поставки
Твёрдость — это то, где холоднодеформированная структура 5005 проявляется наиболее непосредственно. Приведённые ниже значения — типичные показатели по Бринеллю, измеренные при нагрузке 500 кг и шарике 10 мм (ASTM E10), что является принятой методикой для деформируемого алюминия.
| Темпер | Состояние | Твердость по Бринеллю (HB) | Приблизительная прочность на сдвиг (МПа) |
|---|---|---|---|
| O | Отожженный | 28 | 76 |
| H32 | Нагартованный, стабилизированный (¼ твёрдый) | 36 | 96 |
| H34 | Нагартованный, стабилизированный (½ твёрдый) | 41 | 96 |
| H36 | Нагартованный, стабилизированный (¾ твёрдый) | 46 | 103 |
| H38 | Нагартованный, стабилизированный (полностью твёрдый) | 51 | 110 |
Из этой таблицы следуют три вещи.
Диапазон узкий. На всём протяжении состояний 5005 изменяется от 28 до 51 HB — менее чем вдвое от отожжённого до полностью нагартованного. Сравните с 6061, который увеличивается примерно втрое от O до T6. Если вашему проекту нужна твёрдость, которую холодная деформация не может обеспечить, 5005 — неподходящая отправная точка, и никакой выбор состояния это не исправит.
Твёрдость — это инструмент входного контроля, а не проектный параметр. HB — быстрый и достаточно неразрушающий метод для проверки поставки на соответствие сертификату качества (MTC), и он хорошо коррелирует с пределом прочности при растяжении. Но ни один инженер не рассчитывает кронштейн по Бринеллю. Используйте HB для подтверждения того, что вы получили заказанное состояние; используйте предел прочности и предел текучести для фактического расчёта.
Анодирование изменяет твёрдость поверхности, а не объёмную твёрдость. Это наиболее распространённое недоразумение при запросах о твёрдости. Анодный оксидный слой гораздо твёрже подложки — оксид алюминия находится значительно выше любого алюминиевого сплава по шкале твёрдости — поэтому сопротивление царапинам и износу существенно улучшается. Основной металл остаётся неизменным, и панель из 5005-H34 по-прежнему имеет 41 HB под покрытием. Если на чертеже указано “твёрже”, установите, имеется ли в виду сопротивление поверхностному износу (анодируйте) или несущая способность (меняйте сплав).
Механические свойства 5005 по состояниям поставки
Типичные значения для листа и плиты. Обратите внимание, что ASTM B209 минимальные значения ниже этих цифр и варьируются в зависимости от толщины — гарантированные числа для вашей конкретной партии берутся из MTC, а не из этой таблицы.
| Темпер | Предел прочности при растяжении (МПа) | Предел текучести (МПа) | Удлинение (1% на 50 мм) | Твердость (HB) |
|---|---|---|---|---|
| O | 124 | 41 | 25 | 28 |
| H32 | 138 | 117 | 11 | 36 |
| H34 | 159 | 138 | 8 | 41 |
| H36 | 179 | 165 | 6 | 46 |
| H38 | 200 | 186 | 6 | 51 |
Столбец удлинения — это тот, который определяет большинство реальных спецификаций. Переход от H32 к H38 даёт примерно на 45% больше предела прочности при растяжении и стоит вам почти половины доступного удлинения — с 11% до 6%. Для плоской декоративной панели этот обмен ничего не стоит. Для всего, что имеет радиус гибки, фальц или вальцованную кромку, H32 или H34 — это потолок, а O — ответ, когда формообразование является интенсивным.
Обозначения H1x и H3x не являются взаимозаменяемыми. Состояния H1x — только нагартованные; состояния H3x — нагартованные и затем стабилизированные низкотемпературной термической обработкой, которая немного снижает прочность и возвращает значительную пластичность. Именно эта стабилизация объясняет, почему H32/H34 доминируют в архитектурных работах — дополнительная пластичность обеспечивает формуемость, а стабилизированное состояние сохраняет свои свойства вместо естественного старения на складе.
Физические свойства 5005
| Недвижимость | Значение |
|---|---|
| Плотность | 2,70 г/см³ |
| Интервал плавления | 632 – 655 °C |
| Теплопроводность | ~201 Вт/м·К (состояние O) |
| Электропроводность | ~52% IACS (снижается в более твёрдых состояниях) |
| Коэффициент теплового расширения | 23,7 × 10⁻⁶ /°C (20–100 °C) |
| Удельная теплоемкость | ~900 Дж/кг-К |
| Модуль упругости | ~69 ГПа |
| Коэффициент Пуассона | 0.33 |
Два из этих параметров имеют закупочное значение. Тепло- и электропроводность на уровне ~201 Вт/м·К и ~52% IACS высоки для сплава серии 5xxx — низкое содержание магния является причиной — и обе снижаются по мере роста твёрдости состояния, поэтому спецификация, основанная на проводимости, должна привязываться к состоянию O или H32, а не предполагаться по всему диапазону. Диапазон плавления важен главным образом для сварки и любого обсуждения эксплуатации при повышенных температурах.
Коррозионная стойкость и анодирование
Атмосферная и слабощелочная среда. 5005 устойчив к общей атмосферной коррозии сопоставимо с 3003, включая промышленную и прибрежную атмосферу, с дополнительным преимуществом серии 5xxx — лучшей стойкостью в слабощелочных условиях. Он не является выбором для непрерывного погружения в морскую воду — эту нишу занимают 5083 и 5086 — но для морской атмосферы, прибрежной архитектуры и внутренней оснастки судов он вполне подходит.
Вопрос 65 °C. Сплавы 5xxx с более высоким содержанием магния имеют предельную температуру длительной эксплуатации около 65 °C, выше которой выделение β-фазы по границам зёрен открывает путь к коррозионному растрескиванию под напряжением. При ~0,8% Mg 5005 находится ниже порога, при котором этот механизм представляет практическую проблему. Это реальное отличие от 5083 и 5056 в условиях повышенных температур, и это одна из наименее оценённых причин выбрать его.
Повышенная температура всё равно снижает его прочность. Термически упрочнённые нагартовкой состояния прогрессивно теряют прочность по мере роста рабочей температуры, с полным отжигом около 345 °C. Если деталь будет подвергаться длительному нагреву, проектируйте по значениям отожжённого состояния (O), а не по значениям H-состояния в заказе — нагартовка, за которую вы заплатили, не выдерживает нагрева.
Анодирование — и подвох. При анодировании 5005 образует прозрачную, однородную плёнку, более прозрачную, чем у 3003, и обеспечивает превосходное совпадение цвета с архитектурными прессованными профилями из 6063. Именно это сочетание делает его стандартным выбором для анодированных фасадов и декоративной отделки.
Подвох: при анодировании 5005 могут появляться видимые полосы, иногда называемые “штрих-кодом”. Если отделка критична — фасадная панель на виду, большая непрерывная поверхность — указывайте 5005-AQ (качество для анодирования, иногда продаётся как специальное качество для анодирования) в момент заказа. Это стоит дороже, и это гораздо дешевле, чем обнаружить полосы после монтажа. Гальваническая коррозия — ещё одна постоянная оговорка: как любой алюминий, 5005 быстро корродирует при электрическом контакте с более благородным металлом во влажной среде, поэтому изолируйте его от стали и медных сплавов.
Работа с 5005
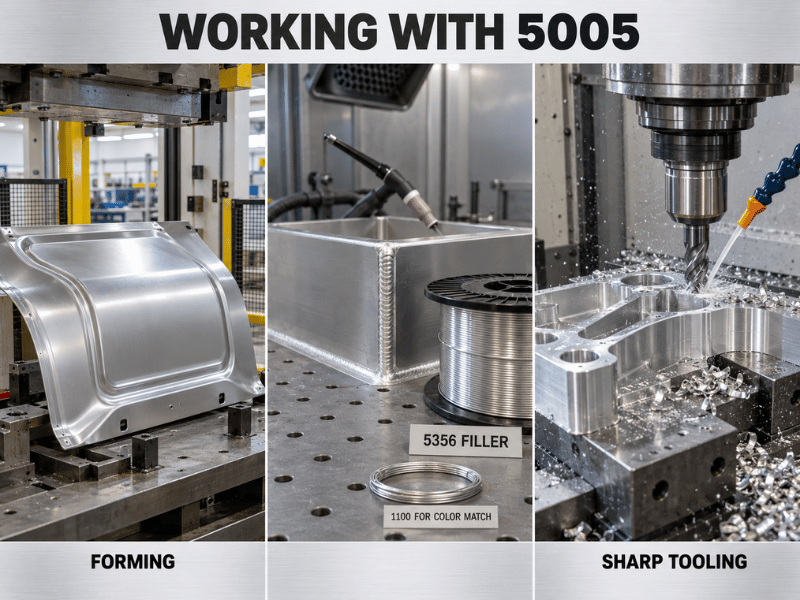
Формовка. 5005 хорошо формуется, особенно в отожжённом состоянии. Тонкий лист H32 можно гнуть до очень малых радиусов — примерно от 0 до ½ × толщины — без разрушения, а H34 обычно выдерживает 1–2 × толщины. Глубокая вытяжка, ротационная вытяжка и профилирование валками стандартны в состоянии O. Усилия формообразования и износ инструмента ниже, чем для углеродистой стали при сопоставимой геометрии.
Сварка. GTAW (TIG) и GMAW (MIG) оба работают чисто, как и контактная точечная сварка и сварка трением с перемешиванием. Выбор присадки зависит от приоритета: 4043 (Al-Si) часто предпочитают за устойчивость к горячим трещинам и текучесть сварочного валика, тогда как 5356 (Al-Mg) даёт механически более прочный металл шва. Ни один из них не требует предварительной или последующей термообработки, а низкое содержание магния означает отсутствие значимого риска сенсибилизации после сварки. Ожидайте, что зона термического влияния вернётся к прочности отожжённого состояния — как и у любого термически неупрочняемого сплава, эта прочность не восстанавливается.
Механическая обработка. Удовлетворительно. 5005 обрабатывается лучше, чем очень мягкие сплавы, такие как 1100 или 3003, и хуже, чем свободнорежущие сплавы, такие как 2017 или 6082. Его мягкость приводит к вязкой стружке и наростообразованию, поэтому используйте острую оснастку, более высокие скорости резания и обильную смазку. Там, где деталь определяется механической обработкой, а не отделкой, 6061 — лучший выбор.
Отжиг. Стандартная обработка — около 345 °C с последующим медленным охлаждением. Он обычно не подвергается горячей обработке — ковка редко применяется к сплавам 5xxx и не является обычным маршрутом для 5005.
5005 против 3003 против 5052 против 6061
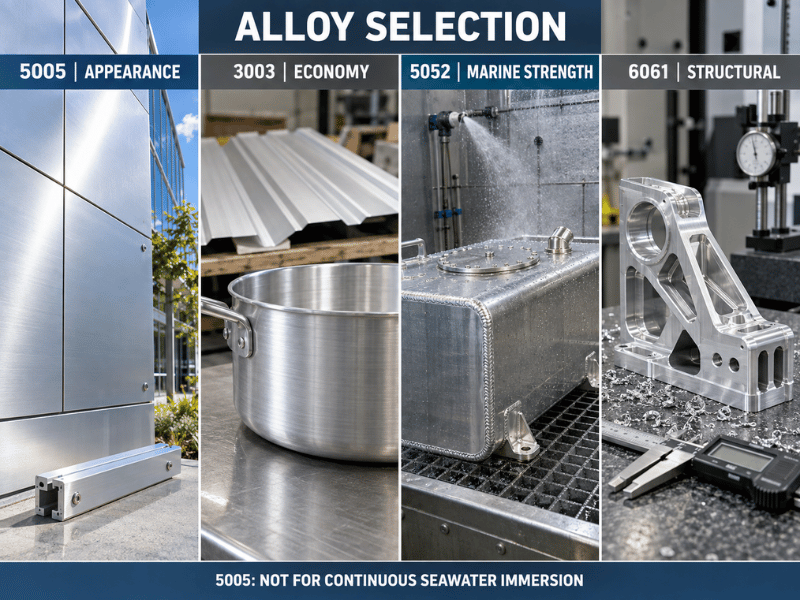
| Сплав и состояние | Предел прочности при растяжении (МПа) | Предел текучести (МПа) | Удлинение (%) | Твердость (HB) | Анодирование | Лучшее для |
|---|---|---|---|---|---|---|
| 5005-H34 | 159 | 138 | 8 | 41 | Отлично — прозрачная плёнка, соответствует 6063 | Анодированные архитектурные панели, вывески |
| 3003-H14 | 152 | 145 | 8–16 | 40 | Хорошо — возможно небольшое изменение цвета | Посуда, кровля, листовой металл |
| 5052-H32 | 228 | 193 | 12 | 60 | Удовлетворительно — менее однородно | Морские детали, топливные баки, формованные корпуса |
| 6061-T6 | 310 | 276 | 12 | 95 | Хорошо — немного менее однородно | Конструкционные рамы, прессованные профили, обработанные детали |
5005 против 3003. При сопоставимом состоянии эти два сплава близки по прочности — в пределах нескольких процентов — поэтому тот, кто выбирает между ними по прочности, оптимизирует не ту переменную. 5005 выигрывает по прозрачности анодной плёнки, совпадению цвета с 6063 и электропроводности (~52% IACS против ~40%). 3003 выигрывает по цене и незначительно лучшей глубокой вытяжке. Выбирайте 5005, когда поверхность видна; выбирайте 3003, когда нет.
5005 против 5052. 5052 существенно прочнее — 228 МПа против 159 МПа в состоянии, которое большинство фактически покупает — и лучше держится при истинном морском погружении. За это он платит менее однородной анодной плёнкой и более высокой стоимостью. 5052 для конструкции и солёной воды; 5005 для внешнего вида.
5005 против 6061. Разные категории. 6061-T6 примерно удваивает предел текучести 5005 и обрабатывается гораздо лучше, но он термически упрочняемый, теряет формуемость в T6, а его содержание меди снижает коррозионную стойкость и однородность анодирования. 5005 — декоративный листовой сплав; 6061 — конструкционный сплав.
Годен/Не годен: когда указывать 5005
Указывайте 5005, когда:
- Деталь будет анодирована, и внешний вид является критерием приёмки — особенно там, где требуется совпадение цвета с прессованными профилями из 6063
- Среда атмосферная, прибрежная или слабощелочная, а не непрерывное погружение
- Деталь формуется, гнётся или вытягивается, и умеренной прочности достаточно
- Рабочая температура окружающая или лишь умеренно повышенная, и вы хотите избежать предела сенсибилизации 65 °C, ограничивающего сплавы с более высоким содержанием Mg
- Полезна более высокая тепло- или электропроводность, чем у 5052/5083
Ищите другое, когда:
- Несущая способность определяет конструкцию — переходите к 5052 для формованного листа или 6061-T6 для конструкции
- Деталь погружена или находится в морской зоне брызг — 5083 или 5086
- Объём механической обработки велик и время цикла важно — 6061
- Требуется износостойкость в объёме — анодирование улучшает только поверхность, и может потребоваться решение на основе 4xxx или твёрдое покрытие
- Спецификация требует твёрдости выше примерно 51 HB, где 5005 заканчивается
Где используется 5005
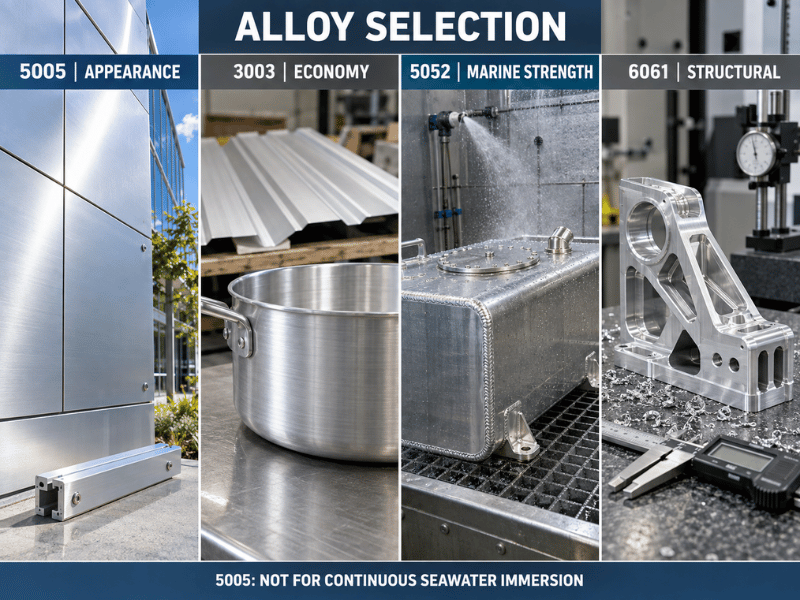
| Сектор | Типичные детали | Почему 5005 |
|---|---|---|
| Архитектура и строительство | Фасады, кровля, стеновые панели, декоративная отделка, анодированные профили | Прозрачность анодирования, коррозионная стойкость, соответствие цвета 6063 |
| Вывески и дисплеи | Анодированные вывески, таблички, торговые дисплеи, декоративные панели | Яркая однородная отделка, формуемость, лёгкость |
| Морские и прибрежные применения | Внутренние судовые фитинги, морская арматура, архитектурные детали для прибрежных зон | Стойкость к атмосферной морской коррозии без затрат на класс погружения |
| Электрика | Шины, контактные рельсы, корпуса | Электропроводность ~52% IACS при формуемости |
| Приборы и потребительские товары | Отделка приборов, посуда, мебель, упаковка | Экономика формовки и анодирования |
| Автомобилестроение и транспорт | Внутренняя отделка, неконструкционные панели | Формуемость и качество отделки |
| Химическая и технологическая промышленность | Панели резервуаров, корпуса оборудования | Щёлочестойкость и свариваемость |
Преимущества и ограничения вкратце
| Размер | Преимущество | Обратите внимание |
|---|---|---|
| Анодирование | Прозрачная однородная плёнка; лучшее в классе соответствие цвета 6063 | Возможно появление полос — для ответственных поверхностей указывайте 5005-AQ |
| Коррозия | Отличная атмосферная и прибрежная стойкость | Не для непрерывного погружения в морскую воду |
| Температурная безопасность | Ниже порога 3% Mg — нет ограничения SCC при 65 °C | Холодноупрочнённые состояния всё равно разупрочняются при длительном нагреве |
| Формуемость | Отлично в O; малые радиусы гибки в H32/H34 | Пластичность быстро падает в H36/H38 |
| Свариваемость | Чистая TIG/MIG сварка, без предварительного или последующего нагрева, без риска сенсибилизации | ЗТВ возвращается к отожжённой прочности |
| Обработка | Лучше, чем 1100/3003 | Вязкая стружка; значительно уступает 6061 |
| Электропроводность | ~201 Вт/м·К, ~52% IACS — высоко для 5xxx | Оба показателя снижаются в более твёрдых состояниях |
| Прочность | Достаточно для декоративных и легконагруженных работ | Потолок около 200 МПа / 51 HB |
Заключение
5005 занимает своё место на чертеже по одной причине: он анодируется лучше альтернатив по цене, делающей декоративные архитектурные работы экономичными, — при этом соответствует 3003 по коррозионной стойкости и обходит ограничение сенсибилизации при повышенных температурах, которое затрагивает более высокомагниевые марки 5xxx. Его диапазон твёрдости узок по замыслу (28 HB в отожжённом состоянии до 51 HB в полностью нагартованном), и выбор состояния — это то, где спецификации выживают или умирают: H32/H34 для формованных деталей, H38 только когда ничего не формуется, и 5052 или 6061 в тот момент, когда несущая способность, служба в погружении или объём мехобработки становятся определяющими. Если поверхность видима и открыта, потратьте небольшую надбавку на 5005-AQ.
В Linsy Aluminum мы поставляем 5005 в виде листов, рулонов, плит, прутков, труб и проволоки в распространённых состояниях, с собственными мощностями для мехобработки, сварки, лазерной резки, анодирования и полировки. Пришлите ваш чертёж и спецификацию — включая требования к состоянию и анодированию — и мы подтвердим твёрдость и отделку до того, как вы оформите заказ.
Часто задаваемые вопросы
Насколько твёрд алюминий 5005?
Это полностью зависит от состояния, поскольку 5005 не упрочняется термической обработкой и приобретает твёрдость только за счёт холодной деформации. Типичные значения по Бринеллю составляют 28 HB в отожжённом состоянии O, 36 HB в H32, 41 HB в H34, 46 HB в H36 и 51 HB в H38. Опубликованные данные несколько различаются в зависимости от источника и толщины, поэтому рассматривайте их как типичные и подтверждайте гарантированные значения в сертификате качества (MTC).
Поддается ли алюминий 5005 термической обработке?
Нет. 5005 не может быть упрочнён старением; вся прочность обеспечивается деформационным упрочнением, выраженным в H-состояниях. Его можно отжечь — примерно при 345 °C с последующим медленным охлаждением, — но это разупрочняет его, а не упрочняет. Если вам нужна прочность, достигаемая термической обработкой, обычный выбор — 6061.
Какое состояние 5005 мне указать?
Используйте O, когда деталь подвергается глубокой вытяжке или интенсивной формовке. H32 — универсальный выбор и наиболее безопасное значение по умолчанию для архитектурного листа, при этом H34 добавляет прочность там, где можно пожертвовать частью формуемости. H36 и H38 обеспечивают максимальную прочность, но удлинение падает примерно до 6%, что исключает большинство операций формовки. H32 и H34 предпочтительны для анодированных архитектурных работ, поскольку стабилизированное состояние H3x сохраняет свои свойства.
Делает ли анодирование 5005 твёрже?
Оно упрочняет поверхность, а не металл. Анодный оксидный слой значительно твёрже алюминиевой подложки, поэтому сопротивление царапинам и износу существенно улучшается, — но объёмная твёрдость под ним не меняется, и деталь из 5005-H34 по-прежнему имеет 41 HB под покрытием. Анодирование — правильный ответ для поверхностной долговечности и неправильный ответ для несущей способности.
Подходит ли 5005 для морской среды?
Для морской атмосферы — да: он хорошо работает при прибрежном воздействии и в соляном тумане и широко используется для внутренней оснастки судов и прибрежных архитектурных деталей. Для непрерывного погружения в морскую воду или тяжелонагруженных морских конструкций правильной спецификацией являются более высокомагниевые марки, такие как 5083 или 5086. У 5005 здесь также есть преимущество: при ~0,8% Mg он находится ниже порога, при котором ограничение сенсибилизации при 65 °C и коррозионного растрескивания под напряжением применяется к таким маркам, как 5083 и 5056.






