


O que é o alumínio 5005?
O 5005 é a extremidade de baixo magnésio da família 5xxx, contendo aproximadamente 0,8% de magnésio — bem abaixo do 5052 (~2,5%) ou do 5083 (~4,5%). Esse único número explica quase tudo sobre ele. Com menos magnésio, o 5005 troca a alta resistência de seus primos da série 5xxx por duas coisas pelas quais os compradores efetivamente o especificam: uma excelente resposta à anodização e resistência à corrosão próxima à do 3003 com um menor peso de conteúdo de liga. É a escolha padrão para chapas arquitetônicas anodizadas, e suas propriedades mecânicas situam-se na mesma faixa do 3003, e não em território estrutural.
É uma liga não tratável termicamente. Cada incremento de resistência vem do encruamento, expresso nos têmperas H, e não pode ser endurecida por precipitação como o 6061 ou o 7075. A consequência prática é que a dureza e a resistência são definidas pelo têmpera que você compra, não por qualquer coisa que você faça à peça depois — exceto recozê-la de volta.
Há também uma vantagem genuína que passa despercebida: como o 5005 está bem abaixo do limiar de ~3% de magnésio, ele é não propenso à precipitação de fase β (Al₃Mg₂) nos contornos de grão que limita graus com maior teor de magnésio, como o 5083 e o 5056, a aproximadamente 65 °C em serviço contínuo. Para serviço em temperaturas mornas e mildly corrosivas, o 5005 não carrega essa restrição.
Composição Química do 5005
Limites de composição conforme ASTM B209 / EN 573-3, em porcentagem de peso. O magnésio é o único elemento de liga deliberado de consequência; todo o resto é ou uma pequena adição controlada ou um limite de impureza.
| Elemento | Conteúdo (%) | Função |
|---|---|---|
| Magnésio (Mg) | 0.50 – 1.10 | Elemento de liga primário; resistência e comportamento de corrosão |
| Silício (Si) | 0,30 máx | Impureza, mantida baixa para clareza na anodização |
| Ferro (Fe) | 0,70 máx. | Impureza; afeta o acabamento superficial |
| Cobre (Cu) | 0,20 máx | Mantido baixo para proteger a resistência à corrosão e a cor anódica |
| Manganês (Mn) | 0,20 máx | Adição menor, estrutura de grão |
| Cromo (Cr) | 0,10 máximo | Adição menor para resistência à corrosão |
| Zinco (Zn) | 0,25 máximo | Traço |
| Titânio (Ti) | 0.05 – 0.15 | Refinador de grão |
| Outros (cada) | 0,05 máximo | Traços de impurezas |
| Outros (total) | 0,15 máximo | Soma de impurezas traço |
| Alumínio (Al) | Restante | Base |
Os limites rigorosos para cobre e silício importam mais do que parecem. Ambos os elementos descolorem o filme anódico — o cobre o empurra para o amarelo, o silício para o cinza — razão pela qual a química de baixo Cu e baixo Si é o que faz do 5005 uma liga para anodização, e não apenas outro grau da série 5xxx.
Dureza do 5005 por Têmpera
A dureza é onde a estrutura encruada do 5005 se manifesta mais diretamente. Os valores abaixo são figuras Brinell típicas medidas com carga de 500 kg e esfera de 10 mm (ASTM E10), a convenção usada para alumínio trabalhado.
| Temperamento | Condição | Dureza Brinell (HB) | Resistência ao cisalhamento aproximada (MPa) |
|---|---|---|---|
| O | Recozido | 28 | 76 |
| H32 | Encruado, estabilizado (¼ duro) | 36 | 96 |
| H34 | Encruado, estabilizado (½ duro) | 41 | 96 |
| H36 | Encruado, estabilizado (¾ duro) | 46 | 103 |
| H38 | Encruado, estabilizado (totalmente duro) | 51 | 110 |
Três coisas decorrem dessa tabela.
A faixa é estreita. Em toda a extensão de têmperas, o 5005 vai de 28 a 51 HB — menos que o dobro do recozido ao totalmente duro. Compare com o 6061, que aproximadamente triplica de O para T6. Se seu projeto precisa de dureza que o encruamento não pode fornecer, o 5005 é o ponto de partida errado e nenhuma seleção de têmpera vai corrigir isso.
A dureza é uma ferramenta de inspeção de recebimento, não um dado de projeto. O HB é rápido e suficientemente não destrutivo para verificar uma entrega contra seu MTC, e correlaciona-se bem com a resistência à tração. Mas nenhum engenheiro dimensiona um suporte com base no Brinell. Use o HB para confirmar que você recebeu o têmpera encomendado; use tração e escoamento para o cálculo real.
A anodização altera a dureza superficial, não a dureza do volume. Este é o mal-entendido mais comum em uma consulta sobre dureza. A camada de óxido anódico é muito mais dura que o substrato — o óxido de alumínio situa-se bem acima de qualquer liga de alumínio na escala de dureza — de modo que a resistência a riscos e desgaste melhora substancialmente. O metal subjacente permanece inalterado, e um painel de 5005-H34 ainda tem 41 HB sob seu revestimento. Se um desenho diz “mais duro”, estabeleça se significa resistência ao desgaste superficial (anodize) ou capacidade de carga (mude a liga).
Propriedades Mecânicas do 5005 por Têmpera
Valores típicos para chapa e placa. Observe que a ASTM B209 mínimos os valores ficam abaixo dessas figuras e variam com a espessura — números garantidos para seu lote específico vêm do MTC, não desta tabela.
| Temperamento | Resistência à tração (MPa) | Limite de escoamento (MPa) | Alongamento (1% em 50 mm) | Dureza (HB) |
|---|---|---|---|---|
| O | 124 | 41 | 25 | 28 |
| H32 | 138 | 117 | 11 | 36 |
| H34 | 159 | 138 | 8 | 41 |
| H36 | 179 | 165 | 6 | 46 |
| H38 | 200 | 186 | 6 | 51 |
A coluna de alongamento é a que decide a maioria das especificações reais. Cair de H32 para H38 ganha aproximadamente 45% mais resistência à tração e custa quase metade do alongamento disponível — de 11% para 6%. Para um painel decorativo plano, essa troca é gratuita. Para qualquer coisa com raio de conformação, dobra ou borda laminada, H32 ou H34 é o teto, e O é a resposta quando a conformação é severa.
As designações H1x e H3x não são intercambiáveis. Os têmperas H1x são apenas encruados; os têmperas H3x são encruados e então estabilizados com um tratamento térmico de baixa temperatura, que reduz um pouco a resistência e devolve ductilidade significativa. Essa estabilização é por que H32/H34 dominam o trabalho arquitetônico — a ductilidade extra compra conformabilidade, e a condição estabilizada mantém suas propriedades em vez de amolecer por envelhecimento na prateleira.
Propriedades Físicas do 5005
| Propriedade | Valor |
|---|---|
| Densidade | 2,70 g/cm³ |
| Faixa de fusão | 632 – 655 °C |
| Condutividade térmica | ~201 W/m·K (têmpera O) |
| Condutividade elétrica | ~52% IACS (diminui em têmperas mais duros) |
| Coeficiente de expansão térmica | 23,7 × 10⁻⁶ /°C (20–100 °C) |
| Capacidade térmica específica | ~900 J/kg-K |
| Módulo de elasticidade | ~69 GPa |
| Coeficiente de Poisson | 0.33 |
Dois destes carregam peso na compra. A condutividade térmica e elétrica em ~201 W/m·K e ~52% IACS são altas para uma liga 5xxx — o baixo teor de magnésio é a razão — e ambas caem à medida que a dureza do têmpera aumenta, então uma especificação orientada por condutividade deve ser colocada contra a condição O ou H32 em vez de assumida em toda a faixa. A faixa de fusão importa principalmente para soldagem e qualquer discussão sobre serviço em temperatura elevada.
Resistência à Corrosão e Anodização
Serviço atmosférico e levemente alcalino. O 5005 resiste à corrosão atmosférica geral de forma comparável ao 3003, incluindo atmosferas industriais e costeiras, com a vantagem adicional da série 5xxx de melhor desempenho em condições ligeiramente alcalinas. Não é a escolha para imersão contínua em água do mar — o 5083 e o 5086 ocupam esse terreno — mas para atmosfera, arquitetura costeira e ferragens interiores de embarcações, é confortavelmente adequado.
A questão dos 65 °C. Os graus 5xxx com maior teor de magnésio apresentam um limite de serviço contínuo próximo de 65 °C, acima do qual a precipitação da fase β ao longo dos contornos de grão abre um caminho para fissuração por corrosão sob tensão. Com ~0,8% de Mg, o 5005 está abaixo do limiar em que esse mecanismo é uma preocupação prática. Este é um diferenciador real em relação ao 5083 e ao 5056 em serviço a temperaturas elevadas, e é uma das razões menos reconhecidas para escolhê-lo.
A temperatura elevada ainda o amolece. Os temperamentos encruados a frio perdem resistência progressivamente à medida que a temperatura de serviço aumenta, com recozimento completo em torno de 345 °C. Se uma peça estiver sujeita a calor contínuo, dimensione com base nos valores do estado recozido (têmpera O) em vez dos valores de têmpera H indicados no pedido — o encruamento a frio pelo qual você pagou não sobrevive ao calor.
Anodização — e a ressalva. Quando anodizado, o 5005 produz um filme transparente e homogêneo, mais transparente que o do 3003, e proporciona uma excelente correspondência de cor com extrusões arquitetônicas de 6063. Essa combinação é a razão pela qual é o padrão para fachadas anodizadas e acabamentos decorativos.
A ressalva: o 5005 pode apresentar estrias visíveis na anodização, por vezes chamadas de “barcoding”. Se o acabamento for crítico — um painel de fachada totalmente visível, uma grande superfície ininterrupta — especifique 5005-AQ (qualidade para anodização, por vezes vendido como qualidade especial para anodização) no momento do pedido. Custa mais, e é muito mais barato do que descobrir as estrias após a instalação. A corrosão galvânica é a outra ressalva permanente: como qualquer alumínio, o 5005 corrói rapidamente quando acoplado eletricamente a um metal mais nobre em ambiente úmido, portanto isole-o de aço e ligas de cobre.
Trabalhando com o 5005
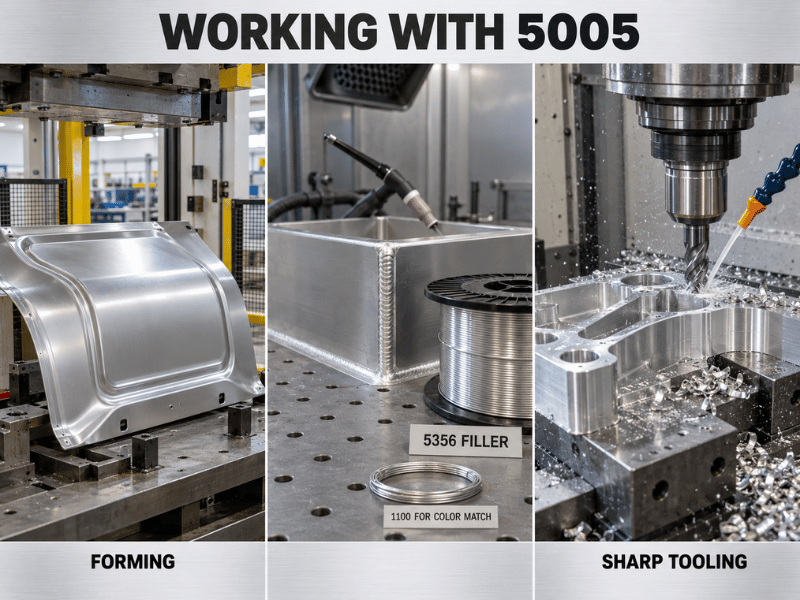
Conformação. O 5005 conforma-se facilmente, especialmente no estado recozido. Chapas finas em H32 podem ser dobradas em raios muito apertados — aproximadamente 0 a ½ × espessura — sem falha, e o H34 geralmente suporta 1 a 2 × espessura. Estampagem profunda, repuxamento e perfilagem por rolos são padrão na condição O. As cargas de conformação e o desgaste das ferramentas são menores do que para aço-carbono em geometria comparável.
Soldagem. GTAW (TIG) e GMAW (MIG) operam de forma limpa, assim como a soldagem por resistência a ponto e a soldagem por fricção e mistura. A escolha do metal de adição divide-se por prioridade: 4043 (Al-Si) é frequentemente preferido por sua tolerância à fissuração a quente e fluidez do cordão de solda, enquanto 5356 (Al-Mg) produz metal de solda mecanicamente mais resistente. Nenhum deles requer tratamento térmico pré ou pós-soldagem, e o baixo teor de magnésio significa que não há risco significativo de sensitização pós-soldagem. Espere que a zona afetada pelo calor reverta para a resistência do estado recozido — como em toda liga não tratável termicamente, essa resistência não volta.
Usinagem. Razoável. O 5005 usina melhor do que graus muito macios como 1100 ou 3003 e menos bem do que ligas de corte livre como 2017 ou 6082. Sua maciez produz cavacos gomosos e aresta postiça, portanto use ferramentas afiadas, velocidades de corte mais altas e lubrificação generosa. Quando uma peça é dominada por usinagem e não por acabamento, o 6061 é a melhor escolha.
Recozimento. O tratamento padrão é em torno de 345 °C seguido de resfriamento lento. Geralmente não é trabalhado a quente — o forjamento raramente é aplicado a ligas 5xxx e não é uma rota normal para o 5005.
5005 vs 3003 vs 5052 vs 6061
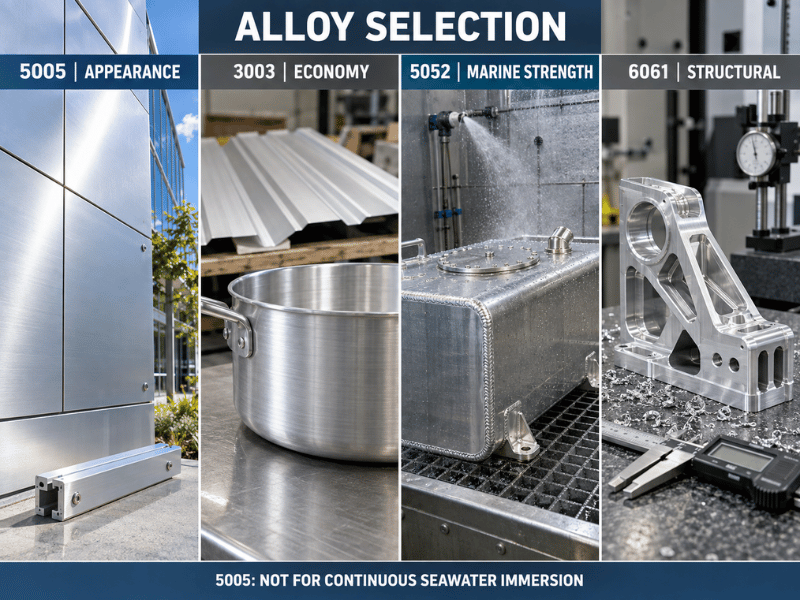
| Liga e têmpera | Tração (MPa) | Limite de Escoamento (MPa) | Alongamento (%) | Dureza (HB) | Anodização | Melhor para |
|---|---|---|---|---|---|---|
| 5005-H34 | 159 | 138 | 8 | 41 | Excelente — filme transparente, compatível com 6063 | Painéis arquitetônicos anodizados, sinalização |
| 3003-H14 | 152 | 145 | 8–16 | 40 | Bom — pode descolorir ligeiramente | Utensílios de cozinha, telhados, chapas metálicas em geral |
| 5052-H32 | 228 | 193 | 12 | 60 | Razoável — menos uniforme | Peças marítimas, tanques de combustível, invólucros conformados |
| 6061-T6 | 310 | 276 | 12 | 95 | Bom — ligeiramente menos uniforme | Estruturas, extrusões, peças usinadas |
5005 vs 3003. Em têmpera comparável, os dois são próximos em resistência — dentro de alguns por cento — portanto quem escolhe entre eles com base na resistência está otimizando a variável errada. O 5005 vence em clareza de anodização, correspondência de cor com o 6063 e condutividade (~52% IACS contra ~40%). O 3003 vence em preço e ligeiramente melhor estampagem profunda. Escolha o 5005 quando a superfície for visível; escolha o 3003 quando não for.
5005 vs 5052. O 5052 é substancialmente mais resistente — 228 MPa contra 159 MPa na têmpera que a maioria das pessoas realmente compra — e resiste melhor em imersão marinha verdadeira. Ele paga por isso com um filme anódico menos uniforme e custo mais alto. 5052 para estrutura e água salgada; 5005 para aparência.
5005 vs 6061. Categorias diferentes. O 6061-T6 aproximadamente dobra o limite de escoamento do 5005 e usina muito melhor, mas é tratável termicamente, perde conformabilidade em T6, e seu teor de cobre custa alguma resistência à corrosão e uniformidade anódica. O 5005 é uma liga de chapa decorativa; o 6061 é uma liga estrutural.
Go/No-Go: Quando Especificar o 5005
Especifique o 5005 quando:
- A peça for anodizada e a aparência for um critério de aceitação — especialmente quando precisar corresponder à cor de extrusões de 6063
- O ambiente for atmosférico, costeiro ou levemente alcalino, em vez de imersão contínua
- A peça for conformada, dobrada ou estampada, e resistência moderada for suficiente
- A temperatura de serviço for ambiente ou apenas moderadamente elevada, e você quiser evitar o limite de sensitização de 65 °C que restringe graus com maior teor de Mg
- Condutividade térmica ou elétrica superior à do 5052/5083 for útil
Procure outra opção quando:
- A capacidade de suporte de carga orientar o projeto — vá para o 5052 para chapa conformada ou 6061-T6 para estrutura
- A peça for submersa ou estiver em serviço marinho na zona de respingos — 5083 ou 5086
- O volume de usinagem for alto e o tempo de ciclo importar — 6061
- A resistência ao desgaste for o requisito em massa — a anodização melhora apenas a superfície, e uma solução 4xxx ou com revestimento duro pode ser necessária
- A especificação exigir dureza acima de aproximadamente 51 HB, que é onde o 5005 para
Onde o 5005 É Usado
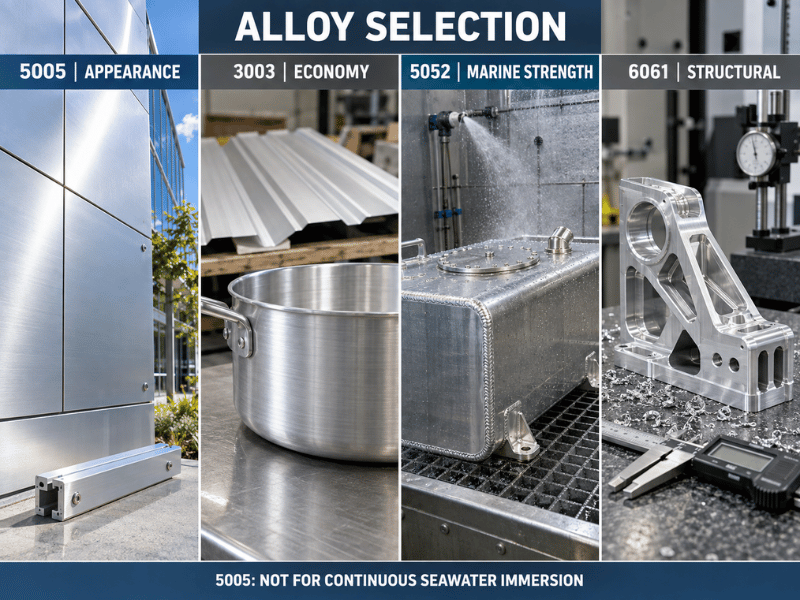
| Setor | Peças típicas | Por que 5005 |
|---|---|---|
| Arquitetura e construção | Fachadas, coberturas, painéis de parede, acabamentos decorativos, perfis anodizados | Clareza de anodização, resistência à corrosão, correspondência de cor com 6063 |
| Sinalização e exposição | Letreiros anodizados, placas de identificação, expositores de varejo, painéis decorativos | Acabamento brilhante e uniforme, conformabilidade, leveza |
| Marítimo e costeiro | Acessórios internos de embarcações, ferragens marítimas, peças arquitetônicas costeiras | Resistência à corrosão atmosférica marinha sem custo de grau para imersão |
| Elétrica | Barras coletoras, trilho condutor, invólucros | ~52% IACS de condutividade com conformabilidade |
| Eletrodomésticos e consumo | Acabamentos de eletrodomésticos, utensílios, móveis, embalagens | Economia de conformação e anodização |
| Automotivo e transporte | Acabamento interno, painéis não estruturais | Conformabilidade e qualidade de acabamento |
| Químico e de processo | Painéis de tanque, carcaças de equipamentos | Resistência a álcalis e soldabilidade |
Vantagens e Limitações em Resumo
| Dimensão | Vantagem | Atenção |
|---|---|---|
| Anodização | Filme claro e uniforme; correspondência de cor com 6063 de melhor classe | Estrias possíveis — especifique 5005-AQ para acabamentos críticos |
| Corrosão | Excelente resistência atmosférica e costeira | Não para imersão contínua em água do mar |
| Segurança térmica | Abaixo do limite de 3% de Mg — sem teto de SCC a 65 °C | Têmperas encruadas ainda amolecem com calor sustentado |
| Formabilidade | Excelente em O; raios de dobra apertados em H32/H34 | A ductilidade cai rapidamente em H36/H38 |
| Soldabilidade | TIG/MIG limpo, sem pré-aquecimento ou pós-aquecimento, sem risco de sensitização | ZTA reverte para resistência de recozido |
| Usinagem | Melhor que 1100/3003 | Cavacos gomosos; bem atrás do 6061 |
| Condutividade | ~201 W/m·K, ~52% IACS — alto para 5xxx | Ambos caem em têmperas mais duras |
| Força | Adequado para trabalho decorativo e leve | Teto em torno de 200 MPa / 51 HB |
Conclusão
O 5005 conquista seu lugar em um desenho por um motivo: ele anodiza melhor que as alternativas a um preço que torna o trabalho arquitetônico decorativo economicamente viável — enquanto iguala o 3003 em resistência à corrosão e evita o limite de sensitização em temperatura elevada que afeta os graus 5xxx com maior teor de magnésio. Sua janela de dureza é estreita por projeto (28 HB recozido a 51 HB totalmente encruado), e a escolha da têmpera é onde as especificações vivem ou morrem: H32/H34 para peças conformadas, H38 apenas quando nada é conformado, e 5052 ou 6061 no momento em que carga estrutural, serviço em imersão ou volume de usinagem se tornam o fator determinante. Se a superfície for visível e exposta, invista o pequeno prêmio no 5005-AQ.
Na Linsy Aluminum, fornecemos 5005 em chapas, bobinas, placas, barras, tubos e fios nas têmperas comuns, com usinagem, soldagem, corte a laser, anodização e polimento internos. Envie seu desenho e especificação — incluindo requisito de têmpera e anodização — e confirmaremos dureza e acabamento antes de você fechar o pedido.
Perguntas frequentes
Quão duro é o alumínio 5005?
Depende inteiramente da têmpera, porque o 5005 não é tratável termicamente e ganha dureza apenas por encruamento a frio. Valores típicos de Brinell variam de 28 HB na condição O recozida, 36 HB em H32, 41 HB em H34, 46 HB em H36 e 51 HB em H38. Os valores publicados variam um pouco conforme a fonte e a espessura, então trate-os como típicos e confirme os valores garantidos no MTC.
O alumínio 5005 é tratável termicamente?
Não. O 5005 não pode ser endurecido por precipitação; toda a resistência vem do encruamento, expresso nas têmperas H. Ele pode ser recozido — em torno de 345 °C seguido de resfriamento lento — mas isso o amolece em vez de fortalecê-lo. Se você precisa de resistência tratável termicamente, o 6061 é a escolha habitual.
Qual têmpera do 5005 devo especificar?
Use O quando a peça for profundamente estampada ou severamente conformada. H32 é a escolha de uso geral e o padrão mais seguro para chapa arquitetônica, com H34 adicionando resistência onde alguma conformabilidade pode ser sacrificada. H36 e H38 entregam resistência máxima, mas o alongamento cai para cerca de 6%, o que inviabiliza a maioria das conformações. H32 e H34 são preferidas para trabalho arquitetônico anodizado porque a condição H3x estabilizada mantém suas propriedades.
A anodização torna o 5005 mais duro?
Ela endurece a superfície, não o metal. A camada de óxido anódico é consideravelmente mais dura que o substrato de alumínio, então a resistência a riscos e desgaste melhora substancialmente — mas a dureza volumétrica abaixo permanece inalterada, e uma peça de 5005-H34 ainda tem 41 HB sob seu revestimento. A anodização é a resposta certa para durabilidade superficial e a resposta errada para capacidade de carga.
O 5005 é adequado para ambientes marinhos?
Para atmosfera marinha, sim — ele tem bom desempenho em exposição costeira e névoa salina e é amplamente usado para acessórios internos de embarcações e peças arquitetônicas costeiras. Para imersão contínua em água do mar ou estrutura marinha fortemente carregada, graus com maior teor de magnésio, como 5083 ou 5086, são a especificação correta. O 5005 também tem uma vantagem aqui: com ~0,8% de Mg, ele fica abaixo do limite em que o limite de sensitização a 65 °C e de corrosão sob tensão se aplica a graus como 5083 e 5056.






