


Che cos'è l'alluminio 5005?
Il 5005 è l'estremo a basso contenuto di magnesio della famiglia 5xxx, con circa 0,8% di magnesio — ben al di sotto del 5052 (~2,5%) o del 5083 (~4,5%). Questo singolo dato spiega quasi tutto ciò che lo riguarda. Con meno magnesio, il 5005 scambia l'elevata resistenza dei suoi cugini della serie 5xxx con due caratteristiche per cui gli acquirenti lo specificano effettivamente: un'eccellente risposta all'anodizzazione e resistenza alla corrosione vicina a quella del 3003 con un minor peso di contenuto legante. È la scelta standard per lamiera architettonica anodizzata, e le sue proprietà meccaniche si collocano nella stessa fascia del 3003 piuttosto che in ambito strutturale.
È una lega non trattabile termicamente. Ogni incremento di resistenza deriva dall'incrudimento a freddo, espresso nei temper H, e non può essere indurita per precipitazione come il 6061 o il 7075. La conseguenza pratica è che durezza e resistenza sono determinate dal temper acquistato, non da qualsiasi cosa si faccia al pezzo successivamente — tranne che riportarlo allo stato ricotto.
C'è anche un vantaggio genuino che viene trascurato: poiché il 5005 si colloca ben al di sotto della soglia di ~3% di magnesio, esso è non soggetto alla precipitazione al bordo del grano della fase β (Al₃Mg₂) che limita le leghe a più alto contenuto di magnesio come il 5083 e il 5056 a circa 65 °C in servizio continuo. Per impieghi a temperatura moderata e in ambiente lievemente corrosivo, il 5005 non presenta tale limitazione.
Composizione chimica del 5005
Limiti di composizione secondo ASTM B209 / EN 573-3, in percentuale in peso. Il magnesio è l'unico elemento legante deliberato di rilievo; tutto il resto è o una piccola aggiunta controllata o un limite massimo di impurezza.
| Elemento | Contenuto (%) | Ruolo |
|---|---|---|
| Magnesio (Mg) | 0.50 – 1.10 | Elemento legante principale; resistenza e comportamento alla corrosione |
| Silicio (Si) | 0,30 max | Impurezza, mantenuta bassa per la chiarezza dell'anodizzazione |
| Ferro (Fe) | 0,70 max | Impurezza; influisce sulla finitura superficiale |
| Rame (Cu) | Famiglia | Mantenuto basso per proteggere la resistenza alla corrosione e il colore anodico |
| Manganese (Mn) | Famiglia | Aggiunta minore, struttura del grano |
| Cromo (Cr) | 0,10 max | Aggiunta minore per la resistenza alla corrosione |
| Zinco (Zn) | 0,25 max | Tracce |
| Titanio (Ti) | 0.05 – 0.15 | Affinatore di grano |
| Altri (ciascuno) | 0,05 max | Tracce di impurità |
| Altri (totale) | 0,15 max | Somma delle impurezze in tracce |
| Alluminio (Al) | Resto | Base |
I limiti severi su rame e silicio contano più di quanto sembri. Entrambi gli elementi scoloriscono il film anodico — il rame lo spinge verso il giallo, il silicio verso il grigio — ed è per questo che la chimica a basso Cu e basso Si è ciò che rende il 5005 una lega da anodizzazione piuttosto che un'altra lega della serie 5xxx.
Durezza del 5005 per temper
La durezza è dove la struttura incrudita a freddo del 5005 si manifesta più direttamente. I valori seguenti sono cifre Brinell tipiche misurate con un carico di 500 kg e sfera da 10 mm (ASTM E10), la convenzione utilizzata per l'alluminio lavorato.
| Temperamento | Condizione | Durezza Brinell (HB) | Resistenza al taglio approssimativa (MPa) |
|---|---|---|---|
| O | Ricotto | 28 | 76 |
| H32 | Incrudito, stabilizzato (¼ duro) | 36 | 96 |
| H34 | Incrudito, stabilizzato (½ duro) | 41 | 96 |
| H36 | Incrudito, stabilizzato (¾ duro) | 46 | 103 |
| H38 | Incrudito, stabilizzato (completamente duro) | 51 | 110 |
Da questa tabella derivano tre considerazioni.
L'intervallo è ristretto. Nell'intero spettro dei temper, il 5005 passa da 28 a 51 HB — meno del doppio dal ricotto al completamente duro. Confrontatelo con il 6061, che circa triplica da O a T6. Se il vostro progetto richiede una durezza che l'incrudimento a freddo non può fornire, il 5005 è il punto di partenza sbagliato e nessuna selezione di temper potrà rimediare.
La durezza è uno strumento di ispezione all'accettazione, non un dato di progetto. La HB è sufficientemente rapida e non distruttiva per verificare una consegna rispetto al suo MTC, e correla bene con la resistenza a trazione. Ma nessun ingegnere dimensiona una staffa in base alla Brinell. Usate la HB per confermare di aver ricevuto il temper ordinato; usate trazione e snervamento per il calcolo effettivo.
L'anodizzazione modifica la durezza superficiale, non la durezza massiva. Questo è il malinteso più comune in una richiesta sulla durezza. Lo strato di ossido anodico è molto più duro del substrato — l'ossido di alluminio si colloca ben al di sopra di qualsiasi lega di alluminio nella scala della durezza — quindi la resistenza ai graffi e all'usura migliora sostanzialmente. Il metallo sottostante rimane invariato, e un pannello in 5005-H34 ha ancora 41 HB sotto il suo rivestimento. Se un disegno dice “più duro”, stabilite se significa resistenza all'usura superficiale (anodizzatelo) o capacità portante (cambiate lega).
Proprietà meccaniche del 5005 per temper
Valori tipici per lamiera e piastra. Nota che ASTM B209 minimi i valori si collocano al di sotto di queste cifre e variano con lo spessore — i numeri garantiti per il vostro lotto specifico provengono dall'MTC, non da questa tabella.
| Temperamento | Resistenza a trazione (MPa) | Carico di snervamento (MPa) | Allungamento (1% su 50 mm) | Durezza (HB) |
|---|---|---|---|---|
| O | 124 | 41 | 25 | 28 |
| H32 | 138 | 117 | 11 | 36 |
| H34 | 159 | 138 | 8 | 41 |
| H36 | 179 | 165 | 6 | 46 |
| H38 | 200 | 186 | 6 | 51 |
La colonna dell'allungamento è quella che decide la maggior parte delle specifiche reali. Passando da H32 a H38 si guadagna circa il 45% in più di resistenza a trazione e si perde quasi la metà dell'allungamento disponibile — dall'11% al 6%. Per un pannello decorativo piatto questo scambio è gratuito. Per qualsiasi cosa con un raggio di piegatura, un bordo rimboccato o un bordo arrotolato, H32 o H34 è il limite massimo, e O è la risposta quando la formatura è severa.
Le designazioni H1x e H3x non sono intercambiabili. I temper H1x sono solo incruditi; i temper H3x sono incruditi e poi stabilizzati con un trattamento termico a bassa temperatura, che riduce un po' la resistenza e restituisce una duttilità significativa. Questa stabilizzazione è il motivo per cui H32/H34 dominano il lavoro architettonico — la duttilità extra garantisce la formabilità, e la condizione stabilizzata mantiene le sue proprietà invece di rammollirsi per invecchiamento a magazzino.
Proprietà fisiche del 5005
| Proprietà | Valore |
|---|---|
| Densità | 2,70 g/cm³ |
| Intervallo di fusione | 632 – 655 °C |
| Conducibilità termica | ~201 W/m·K (temper O) |
| Conducibilità elettrica | ~52% IACS (diminuisce nei temper più duri) |
| Coefficiente di dilatazione termica | 23,7 × 10⁻⁶ /°C (20–100 °C) |
| Capacità termica specifica | ~900 J/kg-K |
| Modulo di elasticità | ~69 GPa |
| Coefficiente di Poisson | 0.33 |
Due di queste hanno peso in fase di acquisto. La conducibilità termica ed elettrica a ~201 W/m·K e ~52% IACS sono elevate per una lega 5xxx — il basso contenuto di magnesio ne è la ragione — ed entrambe diminuiscono all'aumentare della durezza del temper, quindi una specifica guidata dalla conducibilità dovrebbe essere riferita alla condizione O o H32 piuttosto che presunta su tutta la gamma. L'intervallo di fusione è importante principalmente per la saldatura e per qualsiasi discussione sul servizio ad alta temperatura.
Resistenza alla corrosione e anodizzazione
Servizio atmosferico e lievemente alcalino. 5005 resiste alla corrosione atmosferica generale in modo paragonabile al 3003, comprese le atmosfere industriali e costiere, con il vantaggio aggiuntivo della serie 5xxx di prestazioni migliori in condizioni leggermente alcaline. Non è la scelta per l'immersione continua in acqua di mare — 5083 e 5086 presidiano quel campo — ma per l'atmosfera marina, l'architettura costiera e la ferramenta interna delle imbarcazioni è ampiamente adeguato.
La questione dei 65 °C. Le leghe 5xxx con contenuto di magnesio più elevato presentano un limite di servizio continuo intorno ai 65 °C, al di sopra del quale la precipitazione della fase β lungo i bordi dei grani apre una via di corrosione sotto sforzo. A circa 0,8% di Mg, il 5005 è al di sotto della soglia in cui tale meccanismo rappresenta una preoccupazione pratica. Questo è un vero elemento distintivo rispetto al 5083 e al 5056 in servizio a caldo, ed è una delle ragioni meno apprezzate per sceglierlo.
Le temperature elevate continuano comunque ad ammorbidirlo. I tempra incruditi a freddo perdono resistenza progressivamente all'aumentare della temperatura di esercizio, con ricottura completa intorno ai 345 °C. Se un componente sarà esposto a calore continuo, progettare in base ai valori dello stato ricotto (tempra O) anziché ai valori della tempra H riportati nell'ordine — l'incrudimento a freddo che avete pagato non sopravvive al calore.
Anodizzazione — e l'insidia. Quando viene anodizzato, il 5005 produce un film trasparente e omogeneo, più trasparente di quello del 3003, e offre un'eccellente corrispondenza cromatica con le estrusioni architettoniche in 6063. Questa combinazione è il motivo per cui è la scelta predefinita per facciate anodizzate e finiture decorative.
L'insidia: il 5005 può presentare striature visibili dopo l'anodizzazione, talvolta chiamate “barcoding”. Se la finitura è critica — un pannello di facciata in piena vista, una grande superficie ininterrotta — specificare 5005-AQ (qualità per anodizzazione, talvolta venduta come qualità speciale per anodizzazione) al momento dell'ordine. Costa di più ed è molto più economico che scoprire le striature dopo l'installazione. La corrosione galvanica è l'altra avvertenza costante: come qualsiasi alluminio, il 5005 si corrode rapidamente quando è accoppiato elettricamente a un metallo più nobile in ambiente umido, quindi isolarlo dall'acciaio e dalle leghe di rame.
Lavorare con il 5005
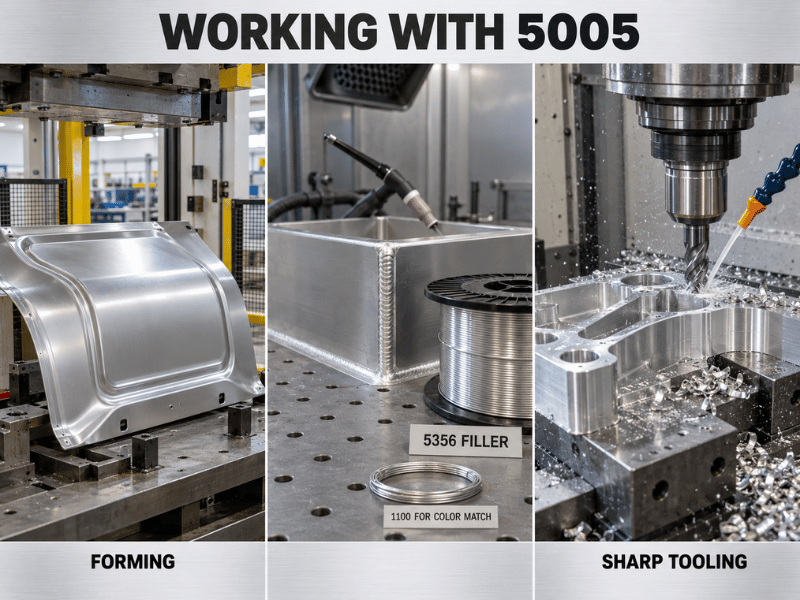
Formatura. Il 5005 si forma facilmente, specialmente allo stato ricotto. La lamiera sottile H32 può essere piegata a raggi molto stretti — all'incirca da 0 a ½ × spessore — senza rottura, e la H34 generalmente sopporta da 1 a 2 × spessore. Imbutitura profonda, tornitura e profilatura a rulli sono standard nella condizione O. I carichi di formatura e l'usura degli utensili sono inferiori rispetto all'acciaio al carbonio a geometria comparabile.
Saldatura. La GTAW (TIG) e la GMAW (MIG) funzionano entrambe in modo pulito, così come la saldatura a resistenza per punti e la saldatura per attrito rimescolamento. La scelta del materiale d'apporto si divide in base alla priorità: 4043 (Al-Si) è spesso preferito per la sua tolleranza alla criccatura a caldo e la fluidità del cordone di saldatura, mentre 5356 (Al-Mg) produce metallo di saldatura meccanicamente più resistente. Nessuno dei due richiede trattamento termico pre o post-saldatura, e il basso contenuto di magnesio significa che non vi è alcun rischio significativo di sensibilizzazione post-saldatura. Aspettarsi che la zona termicamente alterata torni verso la resistenza allo stato ricotto — come per ogni lega non trattabile termicamente, quella resistenza non torna più.
Lavorazione a macchina. Discreto. Il 5005 si lavora meglio delle leghe molto tenere come 1100 o 3003 e meno bene delle leghe a taglio libero come 2017 o 6082. La sua morbidezza produce trucioli gommosi e tagliente di risulta, quindi utilizzare utensili affilati, velocità di taglio più elevate e lubrificazione abbondante. Dove un componente è dominato dalla lavorazione meccanica piuttosto che dalla finitura, il 6061 è la scelta migliore.
Ricottura. Il trattamento standard è intorno ai 345 °C seguito da raffreddamento lento. Generalmente non viene lavorato a caldo — la forgiatura è raramente applicata alle leghe 5xxx e non è una via normale per il 5005.
5005 vs 3003 vs 5052 vs 6061
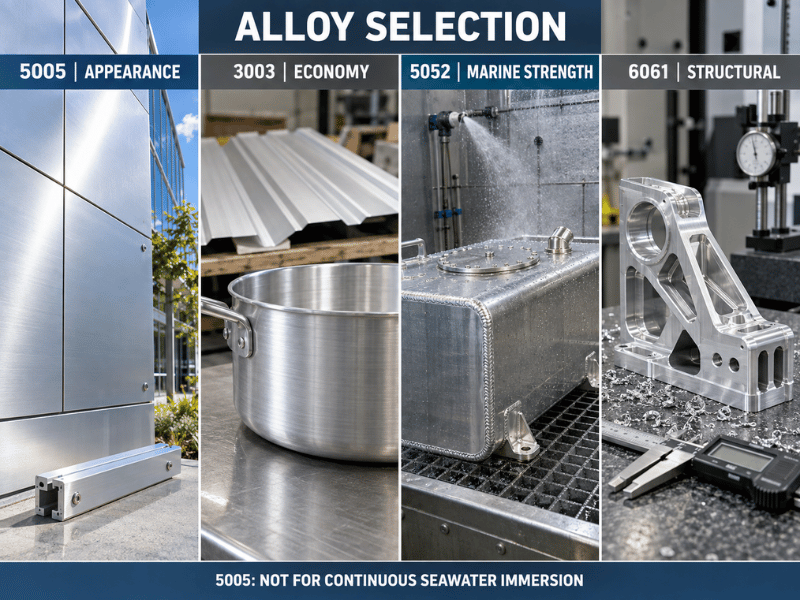
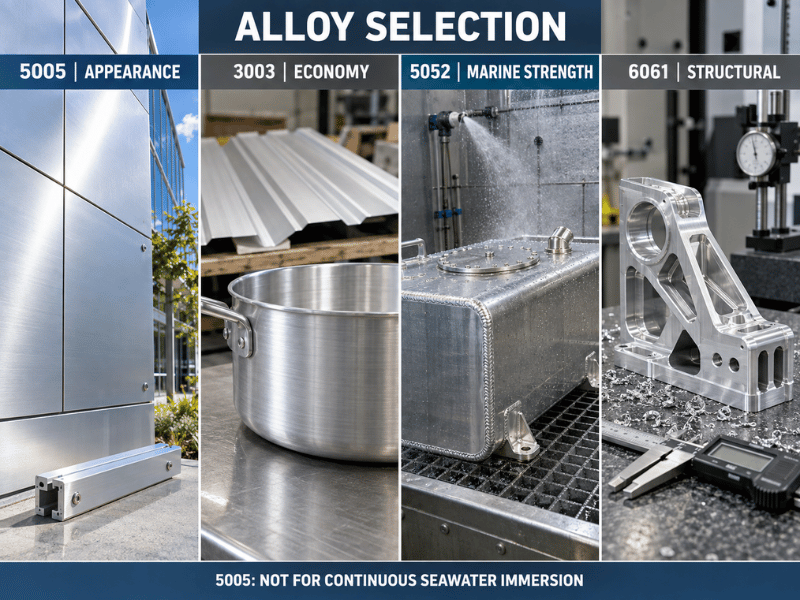
| Lega e tempera | Resistenza a trazione (MPa) | Snervamento (MPa) | Allungamento (%) | Durezza (HB) | Anodizzazione | Il migliore per |
|---|---|---|---|---|---|---|
| 5005-H34 | 159 | 138 | 8 | 41 | Eccellente — film trasparente, corrisponde al 6063 | Pannelli architettonici anodizzati, segnaletica |
| 3003-H14 | 152 | 145 | 8–16 | 40 | Buono — può scolorire leggermente | Pentole, tetti, lamiere in generale |
| 5052-H32 | 228 | 193 | 12 | 60 | Discreto — meno uniforme | Componenti marini, serbatoi di carburante, involucri formati |
| 6061-T6 | 310 | 276 | 12 | 95 | Buono — leggermente meno uniforme | Telai strutturali, estrusioni, componenti lavorati |
5005 vs 3003. A tempra comparabile questi due sono vicini in resistenza — entro pochi punti percentuali — quindi chi sceglie tra loro in base alla resistenza sta ottimizzando la variabile sbagliata. Il 5005 vince in chiarezza di anodizzazione, corrispondenza cromatica con il 6063 e conduttività (~52% IACS contro ~40%). Il 3003 vince sul prezzo e su un'imbutitura profonda marginalmente migliore. Scegliere il 5005 quando la superficie è visibile; scegliere il 3003 quando non lo è.
5005 vs 5052. Il 5052 è sostanzialmente più resistente — 228 MPa contro 159 MPa alla tempra che la maggior parte delle persone acquista effettivamente — e resiste meglio in vera immersione marina. Paga questo con un film anodico meno uniforme e un costo più elevato. 5052 per struttura e acqua salata; 5005 per l'aspetto.
5005 vs 6061. Categorie diverse. Il 6061-T6 circa raddoppia il carico di snervamento del 5005 e si lavora molto meglio, ma è trattabile termicamente, perde formabilità in T6, e il suo contenuto di rame costa un po’ di resistenza alla corrosione e uniformità anodica. Il 5005 è una lega in lamiera decorativa; il 6061 è una lega strutturale.
Go/No-Go: Quando specificare il 5005
Specificare il 5005 quando:
- Il componente sarà anodizzato e l'aspetto è un criterio di accettazione — specialmente dove deve corrispondere cromaticamente alle estrusioni in 6063
- L'ambiente è atmosferico, costiero o leggermente alcalino piuttosto che in immersione continua
- Il componente è formato, piegato o imbutito, e una resistenza moderata è sufficiente
- La temperatura di esercizio è ambiente o solo moderatamente elevata, e si vuole evitare il limite di sensibilizzazione a 65 °C che vincola le leghe con Mg più elevato
- Una conduttività termica o elettrica superiore a 5052/5083 è utile
Cercare altrove quando:
- La capacità portante guida la progettazione — passare al 5052 per lamiera formata o al 6061-T6 per la struttura
- Il componente è sommerso o in servizio marino nella zona di spruzzi — 5083 o 5086
- Il volume di lavorazione meccanica è elevato e il tempo ciclo conta — 6061
- La resistenza all'usura è il requisito in massa — l'anodizzazione migliora solo la superficie, e potrebbe essere necessaria una soluzione 4xxx o con rivestimento duro
- La specifica richiede una durezza superiore a circa 51 HB, che è dove il 5005 si ferma
Dove viene utilizzato il 5005
| Settore | Parti tipiche | Perché 5005 |
|---|---|---|
| Architettura e costruzione | Facciate, coperture, pannelli murali, finiture decorative, profili anodizzati | Chiarezza dell'anodizzazione, resistenza alla corrosione, corrispondenza cromatica con il 6063 |
| Segnaletica ed esposizione | Insegne anodizzate, targhette, espositori retail, pannelli decorativi | Finitura brillante uniforme, formabilità, leggerezza |
| Marino e costiero | Accessori interni per imbarcazioni, ferramenta marina, componenti architettonici costieri | Resistenza alla corrosione marina atmosferica senza il costo di gradi per immersione |
| Elettrico | Barre collettrici, rotaia conduttrice, involucri | Conduttività IACS ~52% con formabilità |
| Elettrodomestici e beni di consumo | Finiture per elettrodomestici, utensili, mobili, imballaggi | Economia di formatura e anodizzazione |
| Automotive e trasporti | Finiture interne, pannelli non strutturali | Formabilità e qualità della finitura |
| Chimico e di processo | Pannelli per serbatoi, custodie per apparecchiature | Resistenza agli alcali e saldabilità |
Vantaggi e Limitazioni in Sintesi
| Dimensione | Vantaggio | Attenzione |
|---|---|---|
| Anodizzazione | Film trasparente e uniforme; corrispondenza cromatica con 6063 ai massimi livelli | Possibili striature — specificare 5005-AQ per finiture critiche |
| Corrosione | Eccellente resistenza atmosferica e costiera | Non per immersione continua in acqua di mare |
| Sicurezza termica | Al di sotto della soglia dello 3% di Mg — nessun limite di SCC a 65 °C | Anche gli stati incruditi si rammorbidiscono con calore prolungato |
| Formabilità | Eccellente in O; raggi di piegatura stretti in H32/H34 | La duttilità cala rapidamente in H36/H38 |
| Saldabilità | TIG/MIG pulito, nessun preriscaldamento o post-riscaldamento, nessun rischio di sensitizzazione | La ZTA ritorna verso la resistenza allo stato ricotto |
| Lavorazione meccanica | Migliore di 1100/3003 | Trucioli gommosi; ben inferiore al 6061 |
| Conducibilità | ~201 W/m·K, ~52% IACS — elevato per la serie 5xxx | Entrambi diminuiscono negli stati più duri |
| La forza | Adeguato per lavori decorativi e leggeri | Limite massimo intorno a 200 MPa / 51 HB |
Conclusione
Il 5005 si guadagna il suo posto su un disegno per una ragione: si anodizza meglio delle alternative a un prezzo che rende economico il lavoro architettonico decorativo — eguagliando il 3003 nella resistenza alla corrosione ed evitando il limite di sensitizzazione ad alta temperatura che penalizza i gradi 5xxx a più alto contenuto di magnesio. La sua finestra di durezza è stretta per progetto (da 28 HB allo stato ricotto a 51 HB completamente incrudito), e la scelta dello stato è dove le specifiche vivono o muoiono: H32/H34 per parti formate, H38 solo quando nulla viene formato, e 5052 o 6061 nel momento in cui portanza, servizio in immersione o volume di lavorazione meccanica diventano il fattore determinante. Se la superficie è visibile ed esposta, vale la pena spendere il piccolo sovrapprezzo per il 5005-AQ.
Presso Linsy Aluminum, forniamo il 5005 in lastre, coil, piastre, barre, tubi e fili negli stati comunemente disponibili, con lavorazione meccanica, saldatura, taglio laser, anodizzazione e lucidatura interni. Inviate il vostro disegno e le specifiche — incluso lo stato e il requisito di anodizzazione — e confermeremo durezza e finitura prima che vi impegnate.
Domande frequenti
Quanto è duro l'alluminio 5005?
Dipende interamente dallo stato, perché il 5005 non è trattabile termicamente e acquista durezza solo per incrudimento a freddo. I valori Brinell tipici sono 28 HB nello stato ricotto O, 36 HB in H32, 41 HB in H34, 46 HB in H36 e 51 HB in H38. I valori pubblicati variano alquanto a seconda della fonte e dello spessore, quindi considerateli tipici e confermate i valori garantiti sul certificato MTC.
L'alluminio 5005 può essere trattato termicamente?
No. Il 5005 non può essere indurito per precipitazione; tutta la resistenza deriva dall'incrudimento per deformazione, espresso negli stati H. Può essere ricotto — intorno a 345 °C seguito da raffreddamento lento — ma questo lo rammorbidisce anziché rafforzarlo. Se avete bisogno di resistenza ottenibile per trattamento termico, il 6061 è la scelta abituale.
Quale stato del 5005 dovrei specificare?
Usate O quando il pezzo è sottoposto a imbutitura profonda o formatura severa. H32 è la scelta general-purpose e il default più sicuro per lamiera architettonica, con H34 che aggiunge resistenza dove si può rinunciare a un po' di formabilità. H36 e H38 offrono la massima resistenza ma l'allungamento scende a circa il 6%, il che esclude la maggior parte delle formatura. H32 e H34 sono preferiti per il lavoro architettonico anodizzato perché la condizione stabilizzata H3x mantiene le sue proprietà.
L'anodizzazione rende il 5005 più duro?
Indurisce la superficie, non il metallo. Lo strato di ossido anodico è considerevolmente più duro del substrato di alluminio, quindi la resistenza ai graffi e all'usura migliora sostanzialmente — ma la durezza massiva sottostante rimane invariata, e una parte in 5005-H34 ha ancora 41 HB sotto il suo rivestimento. L'anodizzazione è la risposta giusta per la durabilità superficiale e la risposta sbagliata per la capacità portante.
Il 5005 è adatto agli ambienti marini?
Per l'atmosfera marina, sì — si comporta bene in esposizione costiera e a nebbia salina ed è ampiamente utilizzato per accessori nautici interni e parti architettoniche costiere. Per l'immersione continua in acqua di mare o per strutture marine pesantemente caricate, i gradi a più alto contenuto di magnesio come 5083 o 5086 sono la specifica corretta. Il 5005 ha anche un vantaggio qui: a ~0,8% di Mg si colloca al di sotto della soglia in cui il limite di sensitizzazione a 65 °C e di stress-corrosion cracking si applica a gradi come 5083 e 5056.






