


¿Qué es el aluminio 5005?
El 5005 es el extremo de bajo magnesio de la familia 5xxx, con aproximadamente 0,8 % de magnesio — muy por debajo del 5052 (~2,5 %) o del 5083 (~4,5 %). Ese único número explica casi todo sobre él. Con menos magnesio, el 5005 cambia la alta resistencia de sus primos de la serie 5xxx por dos cosas por las que los compradores realmente lo especifican: una excelente respuesta al anodizado y resistencia a la corrosión cercana a la del 3003 con un menor peso de contenido de aleación. Es la elección estándar para chapa arquitectónica anodizada, y sus propiedades mecánicas se sitúan en la misma banda que las del 3003 en lugar de en territorio estructural.
Es una aleación no tratable térmicamente. Cada incremento de resistencia proviene del trabajo en frío, expresado en los temples H, y no puede endurecerse por precipitación como el 6061 o el 7075. La consecuencia práctica es que la dureza y la resistencia las determina el temple que se compra, no nada que se haga a la pieza después — excepto recocerla para reducirla.
También existe una ventaja genuina que suele pasarse por alto: como el 5005 se sitúa muy por debajo del umbral de ~3 % de magnesio, es no propenso a la precipitación en bordes de grano de la fase β (Al₃Mg₂) que limita los grados con mayor magnesio, como el 5083 y el 5056, a aproximadamente 65 °C en servicio sostenido. Para servicio cálido y ligeramente corrosivo, el 5005 no arrastra esa restricción.
Composición química del 5005
Límites de composición según ASTM B209 / EN 573-3, en porcentaje en peso. El magnesio es el único elemento aleante deliberado de consecuencia; todo lo demás es una pequeña adición controlada o un límite máximo de impureza.
| Elemento | Contenido (%) | Papel |
|---|---|---|
| Magnesio (Mg) | 0.50 – 1.10 | Elemento aleante principal; resistencia y comportamiento frente a la corrosión |
| Silicio (Si) | 0.30 máx | Impureza, mantenida baja para la claridad del anodizado |
| Hierro (Fe) | 0,70 máximo | Impureza; afecta el acabado superficial |
| Cobre (Cu) | 0,20 como máximo | Mantenido bajo para proteger la resistencia a la corrosión y el color anódico |
| Manganeso (Mn) | 0,20 como máximo | Adición menor, estructura de grano |
| Cromo (Cr) | 0,10 máx. | Adición menor para resistencia a la corrosión |
| Zinc (Zn) | 0,25 máx. | Traza |
| Titanio (Ti) | 0.05 – 0.15 | Refinador de grano |
| Otros (cada uno) | 0,05 máx. | Trazas de impurezas |
| Otros (total) | 0,15 máx. | Suma de impurezas traza |
| Aluminio (Al) | Resto | Base |
Los límites estrictos sobre el cobre y el silicio importan más de lo que parecen. Ambos elementos decoloran la película anódica — el cobre la empuja hacia el amarillo, el silicio hacia el gris —, y por eso la química de bajo Cu y bajo Si es lo que convierte al 5005 en una aleación para anodizado y no en otro grado 5xxx más.
Dureza del 5005 por temple
La dureza es donde la estructura trabajada en frío del 5005 se manifiesta más directamente. Los valores a continuación son cifras Brinell típicas medidas con una carga de 500 kg y una bola de 10 mm (ASTM E10), la convención utilizada para el aluminio forjado.
| Temple | Condición | Dureza Brinell (HB) | Resistencia a cortante aproximada (MPa) |
|---|---|---|---|
| O | Recocido | 28 | 76 |
| H32 | Endurecido por deformación, estabilizado (¼ duro) | 36 | 96 |
| H34 | Endurecido por deformación, estabilizado (½ duro) | 41 | 96 |
| H36 | Endurecido por deformación, estabilizado (¾ duro) | 46 | 103 |
| H38 | Endurecido por deformación, estabilizado (totalmente duro) | 51 | 110 |
De esa tabla se derivan tres cosas.
El rango es estrecho. A lo largo de toda la gama de temples, el 5005 pasa de 28 a 51 HB — menos del doble desde recocido hasta totalmente duro. Compárese con el 6061, que aproximadamente se triplica de O a T6. Si su diseño necesita una dureza que el trabajo en frío no puede proporcionar, el 5005 es el punto de partida equivocado y ninguna selección de temple lo solucionará.
La dureza es una herramienta de inspección de recepción, no un dato de diseño. El HB es lo suficientemente rápido y no destructivo para verificar una entrega contra su MTC, y correlaciona bien con la resistencia a tracción. Pero ningún ingeniero dimensiona una abrazadera a partir del Brinell. Use el HB para confirmar que recibió el temple que pidió; use la resistencia a tracción y el límite elástico para el cálculo real.
El anodizado cambia la dureza superficial, no la dureza masiva. Este es el malentendido más común en una consulta sobre dureza. La capa de óxido anódico es mucho más dura que el sustrato — el óxido de aluminio se sitúa muy por encima de cualquier aleación de aluminio en la escala de dureza —, por lo que la resistencia al rayado y al desgaste mejora sustancialmente. El metal subyacente no cambia, y un panel de 5005-H34 sigue teniendo 41 HB bajo su recubrimiento. Si un plano dice “más duro”, establezca si significa resistencia al desgaste superficial (anodícelo) o capacidad de carga (cambie de aleación).
Propiedades mecánicas del 5005 por temple
Valores típicos para chapa y placa. Tenga en cuenta que los valores mínimos de ASTM B209 se sitúan por debajo de estas cifras y varían con el espesor — los números garantizados para su lote específico provienen del MTC, no de esta tabla.
| Temple | Resistencia a la tracción (MPa) | Límite elástico (MPa) | Alargamiento (1 % en 50 mm) | Dureza (HB) |
|---|---|---|---|---|
| O | 124 | 41 | 25 | 28 |
| H32 | 138 | 117 | 11 | 36 |
| H34 | 159 | 138 | 8 | 41 |
| H36 | 179 | 165 | 6 | 46 |
| H38 | 200 | 186 | 6 | 51 |
La columna de alargamiento es la que decide la mayoría de las especificaciones reales. Pasar de H32 a H38 gana aproximadamente un 45 % más de resistencia a tracción y cuesta casi la mitad del alargamiento disponible — de 11 % a 6 %. Para un panel decorativo plano ese intercambio es gratis. Para cualquier cosa con un radio conformado, un dobladillo o un borde enrollado, el H32 o el H34 es el techo, y el O es la respuesta cuando la conformación es severa.
Las designaciones H1x y H3x no son intercambiables. Los temples H1x solo están endurecidos por deformación; los temples H3x están endurecidos por deformación y luego estabilizados con un tratamiento térmico a baja temperatura, que recorta un poco la resistencia y devuelve ductilidad significativa. Esa estabilización es la razón por la que el H32/H34 domina el trabajo arquitectónico — la ductilidad extra aporta conformabilidad, y la condición estabilizada mantiene sus propiedades en lugar de ablandarse por envejecimiento en almacén.
Propiedades físicas del 5005
| Propiedad | Valor |
|---|---|
| Densidad | 2,70 g/cm³ |
| Rango de fusión | 632 – 655 °C |
| Conductividad térmica | ~201 W/m·K (temple O) |
| Conductividad eléctrica | ~52 % IACS (disminuye en temples más duros) |
| Coeficiente de expansión térmica | 23,7 × 10⁻⁶ /°C (20–100 °C) |
| Capacidad calorífica específica | ~900 J/kg-K |
| Módulo de elasticidad | ~69 GPa |
| Coeficiente de Poisson | 0.33 |
Dos de estas tienen peso en compras. La conductividad térmica y eléctrica de ~201 W/m·K y ~52 % IACS son altas para una aleación 5xxx — el bajo contenido de magnesio es la razón — y ambas disminuyen a medida que aumenta la dureza del temple, por lo que una especificación impulsada por la conductividad debe plantearse frente a la condición O o H32 en lugar de asumirse en toda la gama. El rango de fusión importa principalmente para la soldadura y cualquier discusión sobre servicio a temperatura elevada.
Resistencia a la corrosión y anodizado
Servicio atmosférico y ligeramente alcalino. 5005 resiste la corrosión atmosférica general de forma comparable al 3003, incluidos los ambientes industriales y costeros, con la ventaja adicional de la serie 5xxx de un mejor rendimiento en condiciones ligeramente alcalinas. No es la elección para inmersión continua en agua de mar — el 5083 y el 5086 ocupan ese terreno — pero para la atmósfera, marina, la arquitectura costera y la ferretería interior de embarcaciones es cómodamente adecuado.
La cuestión de los 65 °C. Las aleaciones 5xxx con mayor contenido de magnesio tienen un límite de servicio continuo cercano a los 65 °C, por encima del cual la precipitación de fase β a lo largo de los límites de grano abre una vía de fisuración por corrosión bajo tensión. Con ~0,8 % de Mg, el 5005 está por debajo del umbral en el que ese mecanismo es una preocupación práctica. Este es un diferenciador real frente al 5083 y el 5056 en servicio en caliente, y es una de las razones menos apreciadas para elegirlo.
La temperatura elevada aun así lo ablanda. Los temples endurecidos en frío pierden resistencia progresivamente a medida que aumenta la temperatura de servicio, con recocido completo alrededor de los 345 °C. Si una pieza va a estar sometida a calor sostenido, diseñe con los valores del estado recocido (temper O) en lugar de los valores del temper H del pedido — el trabajo en frío que pagó no sobrevive al calor.
Anodizado — y la trampa. Cuando se anodiza, el 5005 produce una película transparente y homogénea que es más transparente que la del 3003 y ofrece una excelente coincidencia de color con las extrusiones arquitectónicas de 6063. Esa combinación es la razón por la que es el estándar para fachadas anodizadas y molduras decorativas.
La trampa: el 5005 puede anodizarse con estrías visibles, a veces llamadas “código de barras”. Si el acabado es crítico — un panel de fachada a plena vista, una superficie grande e ininterrumpida — especifique 5005-AQ (calidad para anodizado, a veces vendida como calidad especial para anodizado) en el momento del pedido. Cuesta más y es mucho más barato que descubrir las estrías después de la instalación. La corrosión galvánica es la otra advertencia permanente: como cualquier aluminio, el 5005 se corroe rápidamente cuando se acopla eléctricamente a un metal más noble en un ambiente húmedo, por lo que debe aislarse del acero y las aleaciones de cobre.
Trabajar con 5005
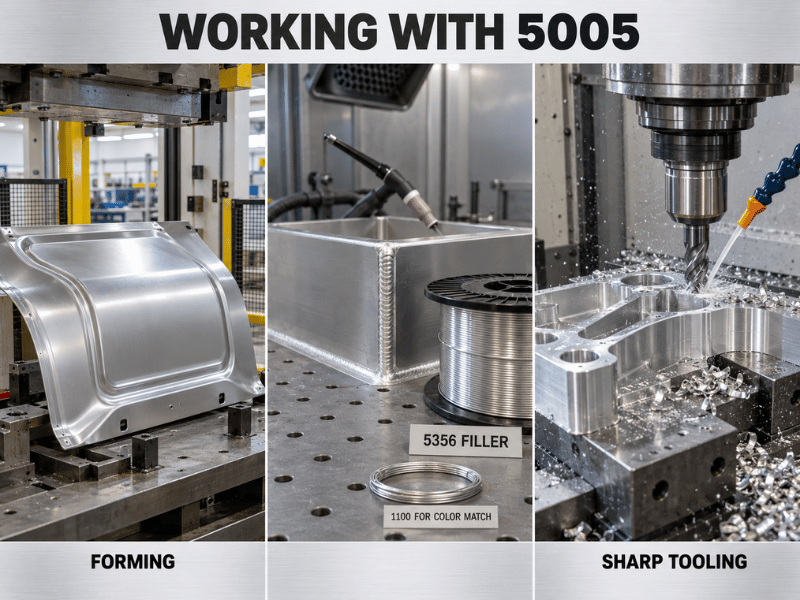
Conformado. El 5005 se conforma fácilmente, especialmente recocido. La chapa delgada H32 puede doblarse a radios muy cerrados — aproximadamente de 0 a ½ × espesor — sin fallo, y el H34 generalmente admite de 1 a 2 × espesor. El embutido profundo, el conformado por rotación y el perfilado por rodillos son estándar en la condición O. Las cargas de conformado y el desgaste de herramientas son menores que para el acero al carbono en geometría comparable.
Soldadura. Tanto el GTAW (TIG) como el GMAW (MIG) funcionan limpiamente, al igual que la soldadura por resistencia por puntos y la soldadura por fricción-agitación. La elección del material de aporte se divide según la prioridad: 4043 (Al-Si) se prefiere a menudo por su tolerancia al agrietamiento en caliente y la fluidez del cordón de soldadura, mientras que 5356 (Al-Mg) produce metal de soldadura mecánicamente más resistente. Ninguno requiere tratamiento térmico previo o posterior a la soldadura, y el bajo contenido de magnesio significa que no hay riesgo significativo de sensibilización posterior a la soldadura. Espere que la zona afectada térmicamente revierta hacia la resistencia del estado recocido — como con toda aleación no tratable térmicamente, esa resistencia no vuelve.
Mecanizado. Aceptable. El 5005 se mecaniza mejor que los grados muy blandos como el 1100 o el 3003 y peor que las aleaciones de corte libre como el 2017 o el 6082. Su blandura produce virutas gomosas y filo recrecido, por lo que debe usar herramientas afiladas, velocidades de corte más altas y lubricación generosa. Cuando una pieza está dominada por el mecanizado más que por el acabado, el 6061 es la mejor opción.
Recocido. El tratamiento estándar es alrededor de 345 °C seguido de enfriamiento lento. Generalmente no se trabaja en caliente — la forja rara vez se aplica a las aleaciones 5xxx y no es una ruta normal para el 5005.
5005 vs 3003 vs 5052 vs 6061
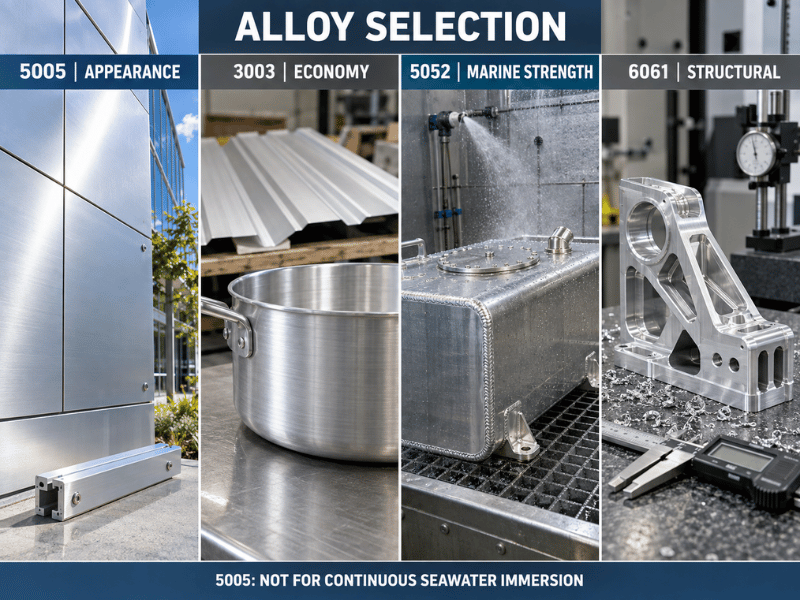
| Aleación y temple | Tracción (MPa) | Límite elástico (MPa) | Alargamiento (%) | Dureza (HB) | Anodizado | Lo mejor para |
|---|---|---|---|---|---|---|
| 5005-H34 | 159 | 138 | 8 | 41 | Excelente — película transparente, coincide con el 6063 | Paneles arquitectónicos anodizados, señalización |
| 3003-H14 | 152 | 145 | 8–16 | 40 | Buena — puede decolorarse ligeramente | Utensilios de cocina, tejados, chapa en general |
| 5052-H32 | 228 | 193 | 12 | 60 | Aceptable — menos uniforme | Piezas marinas, tanques de combustible, carcasas conformadas |
| 6061-T6 | 310 | 276 | 12 | 95 | Buena — ligeramente menos uniforme | Marcos estructurales, extrusiones, piezas mecanizadas |
5005 vs 3003. Con un temple comparable, estos dos son cercanos en resistencia — dentro de unos pocos por ciento — así que quien elige entre ellos basándose en la resistencia está optimizando la variable equivocada. El 5005 gana en claridad de anodizado, coincidencia de color con el 6063 y conductividad (~52 % IACS frente a ~40 %). El 3003 gana en precio y un embutido profundo marginalmente mejor. Elija 5005 cuando la superficie sea visible; elija 3003 cuando no lo sea.
5005 vs 5052. El 5052 es sustancialmente más resistente — 228 MPa frente a 159 MPa en el temple que la mayoría de la gente realmente compra — y resiste mejor en inmersión marina real. Lo paga con una película anódica menos uniforme y un coste mayor. 5052 para estructura y agua salada; 5005 para apariencia.
5005 vs 6061. Categorías diferentes. El 6061-T6 aproximadamente duplica el límite elástico del 5005 y se mecaniza mucho mejor, pero es tratable térmicamente, pierde conformabilidad en T6, y su contenido de cobre le cuesta algo de resistencia a la corrosión y uniformidad anódica. El 5005 es una aleación de chapa decorativa; el 6061 es una aleación estructural.
Decisión final: cuándo especificar 5005
Especifique 5005 cuando:
- La pieza vaya a ser anodizada y la apariencia sea un criterio de aceptación — especialmente cuando deba coincidir en color con extrusiones de 6063
- El entorno sea atmosférico, costero o ligeramente alcalino en lugar de inmersión continua
- La pieza sea conformada, doblada o embutida, y una resistencia moderada sea suficiente
- La temperatura de servicio sea ambiente o solo moderadamente elevada, y quiera evitar el límite de sensibilización de 65 °C que restringe los grados con mayor Mg
- Sea útil una mayor conductividad térmica o eléctrica que la del 5052/5083
Busque otra opción cuando:
- La capacidad portante impulse el diseño — recurra al 5052 para chapa conformada o al 6061-T6 para estructura
- La pieza esté sumergida o en servicio marino en zona de salpicaduras — 5083 o 5086
- El volumen de mecanizado sea alto y el tiempo de ciclo importe — 6061
- La resistencia al desgaste sea el requisito en volumen — el anodizado solo mejora la superficie, y puede necesitarse una solución 4xxx o con recubrimiento duro
- La especificación exija una dureza superior a aproximadamente 51 HB, que es donde el 5005 llega a su límite
Dónde se utiliza el 5005
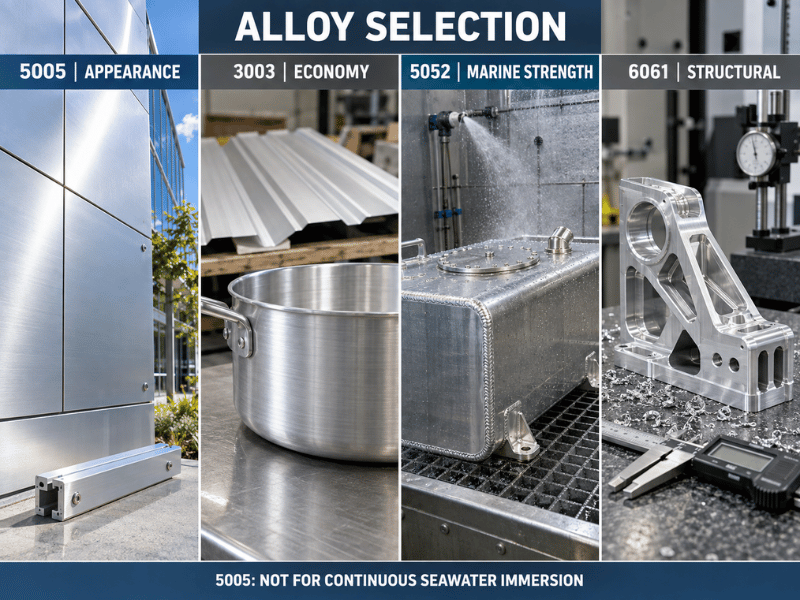
| Sector | Piezas típicas | Por qué 5005 |
|---|---|---|
| Arquitectura y construcción | Fachadas, cubiertas, paneles de pared, molduras decorativas, perfiles anodizados | Claridad de anodizado, resistencia a la corrosión, coincidencia de color con 6063 |
| Señalización y exhibición | Letreros anodizados, placas de identificación, exhibidores comerciales, paneles decorativos | Acabado brillante uniforme, conformabilidad, ligereza |
| Marino y costero | Accesorios interiores para embarcaciones, herrajes marinos, piezas arquitectónicas costeras | Resistencia a la corrosión atmosférica marina sin costo de grado de inmersión |
| Eléctrico | Barras colectoras, riel conductor, envolventes | ~52 % IACS de conductividad con conformabilidad |
| Electrodomésticos y consumo | Molduras para electrodomésticos, utensilios, muebles, embalaje | Economía de conformado y anodizado |
| Automoción y transporte | Molduras interiores, paneles no estructurales | Conformabilidad y calidad de acabado |
| Químico y de proceso | Paneles de tanque, carcasas de equipos | Resistencia alcalina y soldabilidad |
Ventajas y limitaciones de un vistazo
| Dimensión | Ventaja | Advertencia |
|---|---|---|
| Anodizado | Película clara y uniforme; mejor coincidencia de color de su clase con 6063 | Posibles estrías — especifique 5005-AQ para acabados críticos |
| Corrosión | Excelente atmosférica y costera | No para inmersión continua en agua de mar |
| Seguridad térmica | Por debajo del umbral de 3 % de Mg — sin techo de SCC a 65 °C | Los temples trabajados en frío aún se ablandan con calor sostenido |
| Formabilidad | Excelente en O; radios de doblez cerrados en H32/H34 | La ductilidad cae rápidamente en H36/H38 |
| Soldabilidad | TIG/MIG limpio, sin precalentamiento ni postcalentamiento, sin riesgo de sensibilización | La ZAC revierte hacia la resistencia recocida |
| Mecanizado | Mejor que 1100/3003 | Virutas pegajosas; muy por detrás de 6061 |
| Conductividad | ~201 W/m·K, ~52 % IACS — alto para 5xxx | Ambos disminuyen en temples más duros |
| Fuerza | Adecuado para trabajo decorativo y de servicio ligero | Techo alrededor de 200 MPa / 51 HB |
Conclusión
El 5005 se gana su lugar en un plano por una razón: se anodiza mejor que las alternativas a un precio que hace económica la labor arquitectónica decorativa — mientras iguala al 3003 en resistencia a la corrosión y evita el límite de sensibilización a temperatura elevada que afecta a los grados 5xxx con mayor magnesio. Su ventana de dureza es estrecha por diseño (28 HB recocido a 51 HB totalmente endurecido), y la elección del temple es donde las especificaciones viven o mueren: H32/H34 para piezas conformadas, H38 solo cuando no se conforma nada, y 5052 o 6061 en el momento en que la carga estructural, el servicio por inmersión o el volumen de mecanizado se convierten en el factor determinante. Si la superficie es visible y está expuesta, invierta la pequeña prima en 5005-AQ.
En Linsy Aluminum, suministramos 5005 en chapa, bobina, placa, barra, tubo y alambre en los temples comunes, con mecanizado, soldadura, corte por láser, anodizado y pulido internos. Envíe su plano y especificación — incluyendo el requisito de temple y anodizado — y confirmaremos la dureza y el acabado antes de que se comprometa.
Preguntas frecuentes
¿Qué tan duro es el aluminio 5005?
Depende enteramente del temple, porque el 5005 no es tratable térmicamente y gana dureza solo por trabajo en frío. Los valores Brinell típicos van de 28 HB en la condición O recocida, 36 HB en H32, 41 HB en H34, 46 HB en H36 y 51 HB en H38. Las cifras publicadas varían algo según la fuente y el espesor, así que trátelas como típicas y confirme los valores garantizados en el MTC.
¿Es tratable térmicamente el aluminio 5005?
No. El 5005 no puede endurecerse por precipitación; toda la resistencia proviene del endurecimiento por deformación, expresado en los temples H. Puede recocerse — alrededor de 345 °C seguido de enfriamiento lento — pero eso lo ablanda en lugar de fortalecerlo. Si necesita resistencia tratable térmicamente, el 6061 es la opción habitual.
¿Qué temple de 5005 debo especificar?
Use O cuando la pieza sea embutida profundamente o conformada severamente. H32 es la elección de uso general y el valor predeterminado más seguro para chapa arquitectónica, con H34 añadiendo resistencia donde puede sacrificarse algo de conformabilidad. H36 y H38 entregan la máxima resistencia pero la elongación cae a alrededor del 6 %, lo que descarta la mayoría del conformado. H32 y H34 se prefieren para trabajo arquitectónico anodizado porque la condición H3x estabilizada mantiene sus propiedades.
¿El anodizado hace más duro el 5005?
Endurece la superficie, no el metal. La capa de óxido anódico es considerablemente más dura que el sustrato de aluminio, por lo que la resistencia al rayado y al desgaste mejora sustancialmente — pero la dureza masiva subyacente no cambia, y una pieza de 5005-H34 todavía tiene 41 HB por debajo de su recubrimiento. El anodizado es la respuesta correcta para durabilidad superficial y la respuesta incorrecta para capacidad de carga.
¿Es el 5005 adecuado para ambientes marinos?
Para atmósfera marina, sí — se desempeña bien en exposición costera y a niebla salina y se usa ampliamente para accesorios interiores de embarcaciones y piezas arquitectónicas costeras. Para inmersión continua en agua de mar o estructura marina fuertemente cargada, los grados con mayor magnesio como 5083 o 5086 son la especificación correcta. El 5005 también tiene una ventaja aquí: con ~0,8 % de Mg se sitúa por debajo del umbral donde el límite de sensibilización a 65 °C y de agrietamiento por corrosión bajo tensión aplica a grados como 5083 y 5056.






