


5005 Alüminyum Nedir?
5005, 5xxx ailesinin düşük magnezyumlu ucudur ve yaklaşık %0,8 magnezyum içerir — 5052'nin (~%2,5) veya 5083'ün (~%4,5) oldukça altındadır. Bu tek rakam, 5005 hakkındaki neredeyse her şeyi açıklar. Daha az magnezyum ile 5005, 5xxx kuzenlerinin yüksek mukavemetini, alıcıların gerçekte onu tercih etme nedenleri olan iki şeyle değiştirir: mükemmel anodizasyon tepkisi ve 3003’ünkine yakın korozyon direnci, daha düşük alaşım içeriği ağırlığında. Anodize mimari saclar için standart tercihtir ve mekanik özellikleri yapısal alan yerine 3003 ile aynı bantta yer alır.
Isıl işlemle sertleştirilemeyen bir alaşımdır. Mukavemetteki her artış, H temperleriyle ifade edilen soğuk işlemden gelir ve 6061 veya 7075 gibi çökelme sertleştirmesiyle sertleştirilemez. Bunun pratik sonucu, sertlik ve mukavemetin parçaya sonradan yaptığınız herhangi bir işlemle değil, satın aldığınız temper ile belirlenmesidir — ancak tavlama ile geri düşürülmesi hariç.
Gözden kaçan gerçek bir avantaj da vardır: 5005, ~%3 magnezyum eşiğinin oldukça altında kaldığı için, içermediği 5083 ve 5056 gibi daha yüksek magnezyumlu kaliteleri sürekli serviste yaklaşık 65 °C ile sınırlayan β-fazı (Al₃Mg₂) tane sınırı çökelmesine yatkın değildir. Ilık, hafif korozif hizmet koşulları için 5005 bu kısıtlamayı taşımaz.
5005 Kimyasal Bileşimi
ASTM B209 / EN 573-3'e göre bileşim sınırları, ağırlık yüzdesi olarak. Magnezyum, önem taşıyan tek kasıtlı alaşım elementidir; diğer her şey ya küçük kontrollü bir ilave ya da bir safsızlık üst sınırıdır.
| Element | İçerik (%) | Rol |
|---|---|---|
| Magnezyum (Mg) | 0.50 – 1.10 | Birincil alaşım elementi; mukavemet ve korozyon davranışı |
| Silisyum (Si) | 0,30 maks. | Safsızlık, anodizasyon berraklığı için düşük tutulur |
| Demir (Fe) | 0,70 maks | Safsızlık; yüzey kalitesini etkiler |
| Bakır (Cu) | 0,20 maks. | Korozyon direncini ve anodik rengi korumak için düşük tutulur |
| Manganez (Mn) | 0,20 maks. | Küçük ilave, tane yapısı |
| Krom (Cr) | 0,10 maks. | Küçük korozyon direnci ilavesi |
| Çinko (Zn) | 0,25 maks. | Eser miktar |
| Titanyum (Ti) | 0.05 – 0.15 | Tane inceltici |
| Diğerleri (her biri) | 0,05 maks. | Eser safsızlıklar |
| Diğerleri (toplam) | 0,15 maks. | Eser safsızlıkların toplamı |
| Alüminyum (Al) | Kalan | Baz |
Bakır ve silikon üzerindeki sıkı üst sınırlar göründüğünden daha fazla önem taşır. Her iki element de anodik filmi renklendirir — bakır onu sarıya, silikon griye doğru iter — bu nedenle düşük Cu, düşük Si kimyası, 5005'i sadece bir başka 5xxx kalitesi değil, bir anodizasyon alaşımı yapan şeydir.
Temper'e Göre 5005 Sertliği
Sertlik, 5005’in soğuk işlenmiş yapısının en doğrudan göründüğü yerdir. Aşağıdaki değerler, dövme alüminyum için kullanılan konvansiyon olan 500 kg yük ve 10 mm bilye (ASTM E10) ile ölçülen tipik Brinell değerleridir.
| Temper | Durum | Brinell Sertliği (HB) | Yaklaşık kayma mukavemeti (MPa) |
|---|---|---|---|
| O | Tavlanmış | 28 | 76 |
| H32 | Gerinim sertleştirilmiş, stabilize edilmiş (¼ sert) | 36 | 96 |
| H34 | Gerinim sertleştirilmiş, stabilize edilmiş (½ sert) | 41 | 96 |
| H36 | Gerinim sertleştirilmiş, stabilize edilmiş (¾ sert) | 46 | 103 |
| H38 | Gerinim sertleştirilmiş, stabilize edilmiş (tam sert) | 51 | 110 |
Bu tablodan üç sonuç çıkar.
Aralık dardır. Tüm temper aralığı boyunca 5005, 28'den 51 HB'ye hareket eder — tavlanmıştan tam sertliğe kadar iki katından az. Bunu, O'dan T6'ya kabaca üç katına çıkan 6061 ile karşılaştırın. Tasarımınız soğuk işlemin sağlayamayacağı bir sertlik gerektiriyorsa, 5005 yanlış başlangıç noktasıdır ve hiçbir temper seçimi bunu düzeltemez.
Sertlik bir teslim alma muayenesi aracıdır, tasarım girdisi değildir. HB, bir teslimatı MTC'sine karşı kontrol etmek için hızlı ve yeterince tahribatsızdır ve çekme mukavemeti ile iyi korelasyon gösterir. Ancak hiçbir mühendis bir braketi Brinell'e göre boyutlandırmaz. HB'yi sipariş ettiğiniz temperi aldığınızı doğrulamak için kullanın; gerçek hesaplama için çekme ve akma değerlerini kullanın.
Anodizasyon yüzey sertliğini değiştirir, kütle sertliğini değil. Bu, bir sertlik sorgusundaki en yaygın yanlış anlamadır. Anodik oksit tabakası alt tabakadan çok daha serttir — alüminyum oksit, sertlik ölçeğinde herhangi bir alüminyum alaşımının oldukça üzerinde yer alır — bu nedenle çizilme ve aşınma direnci önemli ölçüde iyileşir. Altındaki metal değişmez ve 5005-H34 bir panel, kaplamasının altında hâlâ 41 HB'ye sahiptir. Bir çizim “daha sert” diyorsa, bunun yüzey aşınma direncini mi (anodize edin) yoksa yük taşıma kapasitesini mi (alaşımı değiştirin) kastettiğini belirleyin.
Temper'e Göre 5005 Mekanik Özellikleri
Sac ve plaka için tipik değerler. ASTM B209'un minimum değerlerinin bu rakamların altında olduğunu ve kalınlığa göre değiştiğini unutmayın — özel partiniz için garanti edilen sayılar bu tablodan değil, MTC'den gelir.
| Temper | Çekme mukavemeti (MPa) | Akma mukavemeti (MPa) | Uzama (%1 / 50 mm) | Sertlik (HB) |
|---|---|---|---|---|
| O | 124 | 41 | 25 | 28 |
| H32 | 138 | 117 | 11 | 36 |
| H34 | 159 | 138 | 8 | 41 |
| H36 | 179 | 165 | 6 | 46 |
| H38 | 200 | 186 | 6 | 51 |
Uzama sütunu, çoğu gerçek spesifikasyonu belirleyen sütundur. H32'den H38'e düşmek yaklaşık daha fazla çekme mukavemeti sağlar ve mevcut uzamanın neredeyse yarısına mal olur — 'den %6'ya. Düz bir dekoratif panel için bu değişim bedavadır. Şekillendirme yarıçapı, kıvrım veya haddelenmiş kenarı olan herhangi bir şey için üst sınır H32 veya H34'tür ve şekillendirme ağır olduğunda cevap O'dur.
H1x ve H3x tanımlamaları birbirinin yerine kullanılamaz. H1x temperleri yalnızca gerinim sertleştirilmiştir; H3x temperleri gerinim sertleştirilmiş ve ardından düşük sıcaklıklı bir ısıl işlemle stabilize edilmiştir; bu, biraz mukavemeti kırpar ve anlamlı süneklik geri kazandırır. Bu stabilizasyon, H32/H34'ün mimari işlerde baskın olmasının nedenidir — ekstra süneklik şekillendirilebilirlik sağlar ve stabilize edilmiş durum, raf üzerinde yaşlanarak yumuşamak yerine özelliklerini korur.
5005 Fiziksel Özellikleri
| Mülkiyet | Değer |
|---|---|
| Yoğunluk | 2,70 g/cm³ |
| Erime aralığı | 632 – 655 °C |
| Termal iletkenlik | ~201 W/m·K (O temper) |
| Elektriksel iletkenlik | ~ IACS (daha sert temperlerde azalır) |
| Termal genleşme katsayısı | 23,7 × 10⁻⁶ /°C (20–100 °C) |
| Özgül ısı kapasitesi | ~900 J/kg-K |
| Elastisite modülü | ~69 GPa |
| Poisson oranı | 0.33 |
Bunlardan ikisi satın alma açısından önem taşır. ~201 W/m·K ve ~ IACS'de ısıl ve elektriksel iletkenlik bir 5xxx alaşımı için yüksektir — düşük magnezyum içeriği bunun nedenidir — ve her ikisi de temper sertliği arttıkça düşer, bu nedenle iletkenlik odaklı bir spesifikasyon aralık boyunca varsayılmak yerine O veya H32 durumuna karşı konulmalıdır. Erime aralığı esas olarak kaynak ve herhangi bir yüksek sıcaklık servis tartışması için önemlidir.
Korozyon Direnci ve Anodizasyon
Atmosferik ve hafif alkali hizmet. 5005, endüstriyel ve kıyı atmosferleri dahil olmak üzere genel atmosferik korozyona karşı 3003 ile karşılaştırılabilir düzeyde direnç gösterir; buna ek olarak hafif alkali koşullarda daha iyi performans sağlayan 5xxx avantajına sahiptir. Sürekli deniz suyu daldırması için tercih değildir — bu alanı 5083 ve 5086 tutar — ancak deniz atmosferi, kıyı mimarisi ve tekne iç donanımı için rahatlıkla yeterlidir.
65 °C sorusu. Yüksek magnezyumlu 5xxx kaliteleri, 65 °C civarında sürekli kullanım tavanı taşır; bunun üzerinde tane sınırları boyunca β-fazı çökelmesi bir gerilme korozyonu çatlaması yolu açar. ~%0,8 Mg ile 5005, bu mekanizmanın pratik bir endişe oluşturduğu eşiğin altındadır. Bu, sıcak serviste 5083 ve 5056'ya karşı gerçek bir ayırt edici unsurdur ve onu seçmek için en az takdir edilen nedenlerden biridir.
Yüksek sıcaklık yine de onu yumuşatır. Soğuk işlenmiş temperler, servis sıcaklığı arttıkça kademeli olarak mukavemet kaybeder; 345 °C civarında tam tavlama gerçekleşir. Bir parça sürekli ısıya maruz kalacaksa, siparişteki H-temper değerleri yerine tavlanmış (O-temper) değerlere göre tasarlayın — bedelini ödediğiniz soğuk işleme ısıya dayanmaz.
Anodizasyon — ve püf noktası. Anodize edildiğinde, 5005 berrak, homojen bir film üretir; bu film 3003’ünkinden daha şeffaftır ve 6063 mimari ekstrüzyonlarına mükemmel bir renk uyumu sağlar. Bu kombinasyon, anodize cepheler ve dekoratif kaplamalar için varsayılan tercih olmasının nedenidir.
Püf noktası: 5005, bazen “barkodlama” olarak adlandırılan görünür çizgilerle anodize edilebilir. Yüzey kritikse — tam görünür bir cephe paneli, büyük kesintisiz bir yüzey — sipariş sırasında 5005-AQ (anodizasyon kalitesi, bazen özel anodizasyon kalitesi olarak satılır) belirtin. Daha pahalıdır ve çizgileri kurulumdan sonra keşfetmekten çok daha ucuzdur. Galvanik korozyon diğer süregelen uyarıdır: her alüminyum gibi, 5005 de ıslak ortamda daha soy bir metale elektriksel olarak bağlandığında hızla korozyona uğrar, bu nedenle onu çelik ve bakır alaşımlarından izole edin.
5005 ile Çalışma
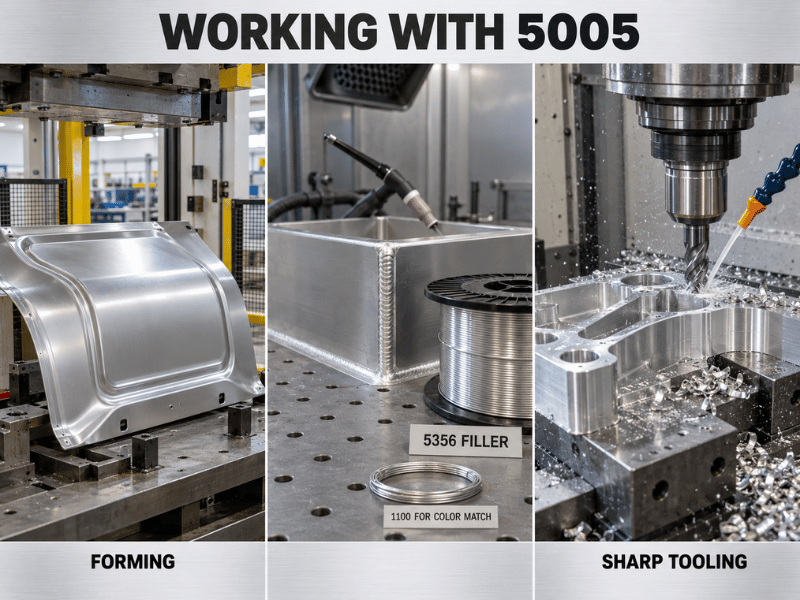
Şekillendirme. 5005 kolayca şekillendirilir, özellikle tavlanmış halde. İnce H32 sac, hasar görmeden çok dar yarıçaplara — kabaca 0 ila ½ × kalınlık — bükülebilir ve H34 genellikle 1 ila 2 × kalınlığı idare eder. Derin çekme, savurma ve rulo şekillendirme O koşulunda standarttır. Şekillendirme yükleri ve takım aşınması, benzer geometride karbon çeliğinden daha düşüktür.
Kaynak. GTAW (TIG) ve GMAW (MIG) her ikisi de temiz çalışır; direnç nokta kaynağı ve sürtünme karıştırma kaynağı da öyle. Dolgu malzemesi seçimi önceliğe göre ayrılır: 4043 (Al-Si), sıcak çatlama toleransı ve kaynak dikişi akışkanlığı nedeniyle sıklıkla tercih edilirken, 5356 (Al-Mg) mekanik olarak daha güçlü kaynak metali üretir. Hiçbiri kaynak öncesi veya sonrası ısıl işlem gerektirmez ve düşük magnezyum içeriği, kaynak sonrası anlamlı bir hassaslaşma riski olmadığı anlamına gelir. Isıdan etkilenen bölgenin tavlanmış mukavemete doğru geri dönmesini bekleyin — her ısıl işlemle sertleştirilemeyen alaşımda olduğu gibi, o mukavemet geri gelmez.
İşleme. Makul. 5005, 1100 veya 3003 gibi çok yumuşak kalitelerden daha iyi işlenir ve 2017 veya 6082 gibi serbest işlenen alaşımlardan daha az iyi işlenir. Yumuşaklığı yapışkan talaşlar ve yığılma kenarı oluşturur, bu nedenle keskin takımlar, daha yüksek kesme hızları ve bol yağlama kullanın. Bir parçanın yüzeyden çok işleme odaklı olduğu durumlarda, 6061 daha iyi bir tercihtir.
Tavlama. Standart işlem yaklaşık 345 °C ve ardından yavaş soğutmadır. Genellikle sıcak işlenmez — dövme 5xxx alaşımlarına nadiren uygulanır ve 5005 için normal bir yol değildir.
5005 vs 3003 vs 5052 vs 6061
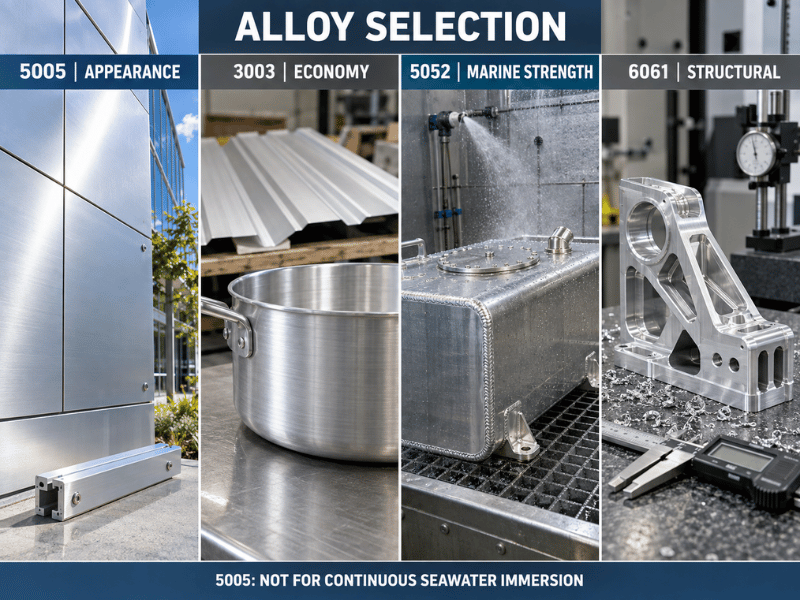
| Alaşım ve temper | Çekme (MPa) | Akma (MPa) | Uzama (%) | Sertlik (HB) | Eloksal | İçin en iyisi |
|---|---|---|---|---|---|---|
| 5005-H34 | 159 | 138 | 8 | 41 | Mükemmel — berrak film, 6063 ile uyumlu | Anodize mimari paneller, tabelalar |
| 3003-H14 | 152 | 145 | 8–16 | 40 | İyi — hafif renk değişimi olabilir | Tencere, çatı kaplama, genel sac metal |
| 5052-H32 | 228 | 193 | 12 | 60 | Orta — daha az homojen | Deniz parçaları, yakıt tankları, şekillendirilmiş muhafazalar |
| 6061-T6 | 310 | 276 | 12 | 95 | İyi — biraz daha az homojen | Yapısal çerçeveler, ekstrüzyonlar, işlenmiş parçalar |
5005 vs 3003. Karşılaştırılabilir temperde bu ikisi mukavemet açısından yakındır — birkaç yüzde içinde — bu nedenle aralarında mukavemete göre seçim yapan biri yanlış değişkeni optimize ediyordur. 5005 anodizasyon berraklığı, 6063'e renk uyumu ve iletkenlik (~ IACS'a karşı ~) açısından kazanır. 3003 fiyat ve marjinal olarak daha iyi derin çekme açısından kazanır. Yüzey görünür olduğunda 5005 seçin; görünmediğinde 3003 seçin.
5005 vs 5052. 5052 önemli ölçüde daha güçlüdür — çoğu insanın gerçekte satın aldığı temperde 159 MPa'ya karşı 228 MPa — ve gerçek deniz daldırmasında daha iyi dayanır. Bunun bedelini daha az homojen bir anodik film ve daha yüksek maliyetle öder. Yapı ve tuzlu su için 5052; görünüm için 5005.
5005 vs 6061. Farklı kategoriler. 6061-T6, 5005’in akma mukavemetini kabaca ikiye katlar ve çok daha iyi işlenir, ancak ısıl işlemle sertleştirilebilir, T6'da şekillendirilebilirliğini kaybeder ve bakır içeriği bir miktar korozyon direncine ve anodik homojenliğe mal olur. 5005 dekoratif bir sac alaşımıdır; 6061 yapısal bir alaşımdır.
Git/Gitme: 5005 Ne Zaman Belirtilmeli
5005'i şu durumlarda belirtin:
- Parça anodize edilecek ve görünüm bir kabul kriteri — özellikle 6063 ekstrüzyonlarıyla renk uyumu sağlaması gerektiğinde
- Ortam atmosferik, kıyısal veya hafif alkali; sürekli daldırma değil
- Parça şekillendirilmiş, bükülmüş veya çekilmiş ve orta mukavemet yeterli
- Servis sıcaklığı ortam veya yalnızca orta düzeyde yüksek ve yüksek Mg'li kaliteleri kısıtlayan 65 °C hassaslaşma sınırından kaçınmak istiyorsunuz
- 5052/5083'ten daha yüksek ısıl veya elektriksel iletkenlik faydalıdır
Şu durumlarda başka yerlere bakın:
- Yük taşıma kapasitesi tasarımı yönlendiriyor — şekillendirilmiş sac için 5052'ye veya yapı için 6061-T6'ya gidin
- Parça su altında veya sıçrama bölgesi deniz servisinde — 5083 veya 5086
- İşleme hacmi yüksek ve çevrim süresi önemli — 6061
- Gereksinim toplu halde aşınma direnci — anodizasyon yalnızca yüzeyi iyileştirir ve 4xxx veya sert kaplamalı bir çözüm gerekebilir
- Şartname kabaca 51 HB üzerinde sertlik gerektiriyor; 5005'in durduğu yer burasıdır
5005 Nerede Kullanılır
| Sektör | Tipik parçalar | Neden 5005 |
|---|---|---|
| Mimari ve inşaat | Cepheler, çatı kaplamaları, duvar panelleri, dekoratif profiller, anodize profiller | Anodizasyon berraklığı, korozyon direnci, 6063 ile renk uyumu |
| Tabela ve teşhir | Anodize tabelalar, isim plakaları, perakende teşhir ürünleri, dekoratif paneller | Parlak ve homojen yüzey, şekillendirilebilirlik, hafiflik |
| Denizcilik ve kıyı uygulamaları | İç tekne donanımları, denizcilik hırdavatları, kıyı mimari parçaları | Daldırma sınıfı maliyet olmadan atmosferik deniz korozyonu direnci |
| Elektrik | Bara iletkenler, iletken raylar, muhafazalar | Şekillendirilebilirlik ile ~ IACS iletkenliği |
| Beyaz eşya ve tüketici ürünleri | Beyaz eşya trimleri, mutfak gereçleri, mobilya, ambalaj | Şekillendirme ve anodizasyon ekonomisi |
| Otomotiv ve ulaşım | İç trimler, yapısal olmayan paneller | Şekillendirilebilirlik ve yüzey kalitesi |
| Kimyasal ve proses | Tank panelleri, ekipman muhafazaları | Alkali direnci ve kaynaklanabilirlik |
Artılar ve Sınırlamalar Bir Bakışta
| Boyut | Avantaj | Dikkat Edilmesi Gerekenler |
|---|---|---|
| Eloksal | Berrak, homojen film; sınıfının en iyisi 6063 renk uyumu | Çizgilenme olasılığı — kritik yüzeyler için 5005-AQ belirtin |
| Korozyon | Mükemmel atmosferik ve kıyı dayanımı | Sürekli deniz suyu daldırması için uygun değildir |
| Sıcaklık güvenliği | %1 Mg eşiğinin altında — 65 °C SCC sınırı yok | Soğuk işlenmiş temperler sürekli ısı altında yine de yumuşar |
| Şekillendirilebilirlik | O temperde mükemmel; H32/H34'te dar büküm yarıçapları | H36/H38'de süneklik hızla düşer |
| Kaynaklanabilirlik | Temiz TIG/MIG, ön veya son ısıtma yok, hassaslaşma riski yok | ITAB tavlanmış mukavemete doğru geriler |
| Talaşlı İmalat | 1100/3003'ten daha iyi | Yapışkan talaşlar; 6061'in belirgin şekilde gerisinde |
| İletkenlik | ~201 W/m·K, ~ IACS — 5xxx için yüksek | Her ikisi de daha sert temperlerde düşer |
| Güç | Dekoratif ve hafif hizmet uygulamaları için yeterli | Üst sınır yaklaşık 200 MPa / 51 HB |
Sonuç
5005 bir çizimde yerini tek bir nedenle hak eder: dekoratif mimari işleri ekonomik kılacak bir fiyatla alternatiflerinden daha iyi anodize olur — 3003 ile korozyon direncinde eşleşirken daha yüksek magnezyumlu 5xxx kalitelerini vuran yüksek sıcaklık hassaslaşma sınırından kaçınır. Sertlik penceresi tasarım gereği dardır (tavlanmış 28 HB'den tam sert 51 HB'ye) ve temper seçimi spesifikasyonların başarılı ya da başarısız olduğu yerdir: şekillendirilen parçalar için H32/H34, hiçbir şekillendirme yapılmadığında yalnızca H38 ve yük taşıma, daldırma hizmeti veya işleme hacmi belirleyici olduğu anda 5052 veya 6061. Yüzey görünür ve açıkta ise, küçük farkı 5005-AQ'ya ödeyin.
Linsy Aluminum olarak, yaygın temperlerde sac, rulo, plaka, çubuk, boru ve tel olarak 5005 tedarik ediyoruz; kendi bünyemizde işleme, kaynak, lazer kesim, anodizasyon ve polisaj hizmetleri sunuyoruz. Çiziminizi ve spesifikasyonunuzu — temper ve anodizasyon gereksinimi dahil — gönderin; siz taahhüt etmeden önce sertlik ve yüzey kalitesini teyit ederiz.
Sıkça Sorulan Sorular
5005 alüminyum ne kadar serttir?
Tamamen tempere bağlıdır, çünkü 5005 ısıl işlemle sertleştirilemez ve sertliği yalnızca soğuk işlemden kazanır. Tipik Brinell değerleri tavlanmış O koşulunda 28 HB, H32'de 36 HB, H34'te 41 HB, H36'da 46 HB ve H38'de 51 HB'dir. Yayınlanan değerler kaynağa ve kalınlığa göre bir miktar değişir; bu nedenle bunları tipik olarak değerlendirin ve garanti edilen değerleri MTC'de teyit edin.
5005 alüminyum ısıl işleme tabi tutulabilir mi?
Hayır. 5005 çökelme sertleştirmesi ile sertleştirilemez; tüm mukavemet, H-temperlerinde ifade edilen deformasyon sertleşmesinden gelir. Tavlanabilir — yaklaşık 345 °C ve ardından yavaş soğutma — ancak bu onu güçlendirmek yerine yumuşatır. Isıl işlemle sertleştirilebilir mukavemet gerekiyorsa, olağan tercih 6061'dir.
Hangi 5005 temperini belirtmeliyim?
Parça derin çekme veya ağır şekillendirme ile üretiliyorsa O kullanın. H32 genel amaçlı seçimdir ve mimari sac için en güvenli varsayılandır; H34 ise bir miktar şekillendirilebilirlikten feragat edilebildiğinde mukavemet katar. H36 ve H38 maksimum mukavemet sağlar ancak uzama yaklaşık %6'ya düşer ve bu da çoğu şekillendirmeyi devre dışı bırakır. Anodize mimari işler için H32 ve H34 tercih edilir çünkü stabilize edilmiş H3x koşulu özelliklerini korur.
Anodizasyon 5005'i daha sert yapar mı?
Yüzeyi sertleştirir, metali değil. Anodik oksit tabakası alüminyum alt tabakadan önemli ölçüde daha serttir, bu nedenle çizilme ve aşınma direnci büyük ölçüde artar — ancak alttaki kütlesel sertlik değişmez ve 5005-H34 parça kaplamasının altında hâlâ 41 HB'ye sahiptir. Anodizasyon yüzey dayanıklılığı için doğru cevap, yük taşıma kapasitesi için ise yanlış cevaptır.
5005 deniz ortamları için uygun mudur?
Deniz atmosferi için evet — kıyı ve tuz spreyi maruziyetinde iyi performans gösterir ve tekne iç donanımları ile kıyı mimari parçaları için yaygın olarak kullanılır. Sürekli deniz suyu daldırması veya ağır yüklü deniz yapıları için 5083 veya 5086 gibi daha yüksek magnezyumlu kaliteler doğru spesifikasyondur. 5005'in burada da bir avantajı vardır: ~%0,8 Mg ile, 5083 ve 5056 gibi kaliteler için geçerli olan 65 °C hassaslaşma ve gerilme korozyonu çatlaması sınırının uygulandığı eşiğin altında kalır.






