


Qu'est-ce que l'aluminium 5005 ?
Le 5005 est l'extrémité à faible teneur en magnésium de la famille 5xxx, contenant environ 0,8 % de magnésium — bien en dessous du 5052 (~2,5 %) ou du 5083 (~4,5 %). Ce seul chiffre explique presque tout à son sujet. Avec moins de magnésium, le 5005 échange la haute résistance de ses cousins 5xxx contre deux choses pour lesquelles les acheteurs le spécifient réellement : une excellente réponse à l'anodisation et une résistance à la corrosion proche de celle du 3003 à une teneur en éléments d'alliage plus faible. C'est le choix standard pour les tôles architecturales anodisées, et ses propriétés mécaniques se situent dans la même plage que celles du 3003 plutôt que dans le domaine structurel.
C'est un alliage non traitable thermiquement. Chaque incrément de résistance provient de l'écrouissage, exprimé par les états H, et il ne peut pas être durci par précipitation comme le 6061 ou le 7075. La conséquence pratique est que la dureté et la résistance sont déterminées par l'état que vous achetez, et non par quoi que ce soit que vous faites à la pièce par la suite — sauf par un recuit qui les ramène à un niveau inférieur.
Il existe également un avantage réel qui passe souvent inaperçu : parce que le 5005 se situe bien en dessous du seuil d'environ 3 % de magnésium, il est pas sujet à la précipitation aux joints de grains de la phase β (Al₃Mg₂) qui limite les nuances à plus haute teneur en magnésium telles que le 5083 et le 5056 à environ 65 °C en service continu. Pour les applications à température modérée et légèrement corrosives, le 5005 ne porte pas cette contrainte.
Composition chimique du 5005
Limites de composition selon ASTM B209 / EN 573-3, en pourcentage massique. Le magnésium est le seul élément d'alliage délibéré d'importance ; tout le reste est soit un petit ajout contrôlé, soit un plafond d'impureté.
| Élément | Contenu (%) | Rôle |
|---|---|---|
| Magnésium (Mg) | 0.50 – 1.10 | Élément d'alliage principal ; résistance et comportement à la corrosion |
| Silicium (Si) | 0,30 max | Impureté, maintenue à un faible niveau pour la clarté de l'anodisation |
| Fer (Fe) | 0,70 max | Impureté ; affecte l'état de surface |
| Cuivre (Cu) | 0,20 max | Maintenu à un faible niveau pour protéger la résistance à la corrosion et la couleur anodique |
| Manganèse (Mn) | 0,20 max | Ajout mineur, structure des grains |
| Chrome (Cr) | 0,10 max | Ajout mineur pour la résistance à la corrosion |
| Zinc (Zn) | 0,25 max | Trace |
| Titane (Ti) | 0.05 – 0.15 | Affineur de grain |
| Autres (chacun) | 0,05 max | Impuretés à l'état de traces |
| Autres (total) | 0,15 max | Somme des impuretés à l'état de traces |
| Aluminium (Al) | Reste | Base |
Les plafonds stricts sur le cuivre et le silicium comptent plus qu'ils n'y paraissent. Les deux éléments décolorent le film anodique — le cuivre le tire vers le jaune, le silicium vers le gris — c'est pourquoi une chimie à faible teneur en Cu et Si est ce qui fait du 5005 un alliage d'anodisation plutôt qu'une simple autre nuance 5xxx.
Dureté du 5005 par état
La dureté est l'endroit où la structure écrouie du 5005 se manifeste le plus directement. Les valeurs ci-dessous sont des chiffres Brinell typiques mesurés avec une charge de 500 kg et une bille de 10 mm (ASTM E10), la convention utilisée pour l'aluminium corroyé.
| Tempérer | État | Dureté Brinell (HB) | Résistance au cisaillement approximative (MPa) |
|---|---|---|---|
| O | Recuit | 28 | 76 |
| H32 | Écroui, stabilisé (¼ dur) | 36 | 96 |
| H34 | Écroui, stabilisé (½ dur) | 41 | 96 |
| H36 | Écroui, stabilisé (¾ dur) | 46 | 103 |
| H38 | Écroui, stabilisé (pleinement dur) | 51 | 110 |
Trois choses découlent de ce tableau.
La plage est étroite. Sur toute la gamme des états, le 5005 passe de 28 à 51 HB — moins du double entre l'état recuit et le plein dur. Comparez cela avec le 6061, qui triple approximativement de O à T6. Si votre conception nécessite une dureté que l'écrouissage ne peut pas fournir, le 5005 est un mauvais point de départ et aucun choix d'état ne pourra y remédier.
La dureté est un outil de contrôle à réception, pas une donnée de conception. Le HB est rapide et suffisamment non destructif pour vérifier une livraison par rapport à son MTC, et il corrèle bien avec la résistance à la traction. Mais aucun ingénieur ne dimensionne une équerre à partir du Brinell. Utilisez le HB pour confirmer que vous avez reçu l'état commandé ; utilisez la traction et la limite d'élasticité pour le calcul réel.
L'anodisation modifie la dureté de surface, pas la dureté massique. C'est le malentendu le plus courant dans une demande de dureté. La couche d'oxyde anodique est bien plus dure que le substrat — l'oxyde d'aluminium se situe bien au-dessus de tout alliage d'aluminium sur l'échelle de dureté — de sorte que la résistance aux rayures et à l'usure s'améliore considérablement. Le métal sous-jacent est inchangé, et un panneau 5005-H34 conserve 41 HB sous son revêtement. Si un plan indique “ plus dur ”, déterminez s'il s'agit de la résistance à l'usure de surface (anodisez-le) ou de la capacité portante (changez d'alliage).
Propriétés mécaniques du 5005 par état
Valeurs typiques pour tôle et plaque. Notez que les valeurs minimales de l'ASTM B209 se situent en dessous de ces chiffres et varient avec l'épaisseur — les valeurs garanties pour votre lot spécifique proviennent du MTC, et non de ce tableau.
| Tempérer | Résistance à la traction (MPa) | Limite d'élasticité (MPa) | Allongement (1 % sur 50 mm) | Dureté (HB) |
|---|---|---|---|---|
| O | 124 | 41 | 25 | 28 |
| H32 | 138 | 117 | 11 | 36 |
| H34 | 159 | 138 | 8 | 41 |
| H36 | 179 | 165 | 6 | 46 |
| H38 | 200 | 186 | 6 | 51 |
La colonne de l'allongement est celle qui détermine la plupart des spécifications réelles. Passer de H32 à H38 gagne environ 45 % de résistance à la traction supplémentaire et coûte près de la moitié de l'allongement disponible — de 11 % à 6 %. Pour un panneau décoratif plat, cet échange est gratuit. Pour tout ce qui comporte un rayon de formage, un ourlet ou un bord roulé, H32 ou H34 est le plafond, et O est la réponse lorsque le formage est sévère.
Les désignations H1x et H3x ne sont pas interchangeables. Les états H1x sont uniquement écrouis ; les états H3x sont écrouis puis stabilisés par un traitement thermique à basse température, ce qui réduit légèrement la résistance et restaure une ductilité significative. Cette stabilisation est pourquoi les H32/H34 dominent le travail architectural — la ductilité supplémentaire apporte la formabilité, et l'état stabilisé conserve ses propriétés au lieu de s'adoucir par vieillissement sur l'étagère.
Propriétés physiques du 5005
| Propriété | Valeur |
|---|---|
| Densité | 2,70 g/cm³ |
| Intervalle de fusion | 632 – 655 °C |
| Conductivité thermique | ~201 W/m·K (état O) |
| Conductivité électrique | ~52 % IACS (diminue dans les états plus durs) |
| Coefficient de dilatation thermique | 23,7 × 10⁻⁶ /°C (20–100 °C) |
| Capacité thermique massique | ~900 J/kg-K |
| Module d'élasticité | ~69 GPa |
| Coefficient de Poisson | 0.33 |
Deux de ces éléments ont un poids en matière d'achat. La conductivité thermique et électrique à ~201 W/m·K et ~52 % IACS sont élevées pour un alliage 5xxx — la faible teneur en magnésium en est la raison — et les deux diminuent à mesure que la dureté de l'état augmente, de sorte qu'une spécification axée sur la conductivité doit être placée contre l'état O ou H32 plutôt que supposée sur toute la gamme. La plage de fusion importe principalement pour le soudage et toute discussion sur le service à température élevée.
Résistance à la corrosion et anodisation
Service atmosphérique et légèrement alcalin. Le 5005 résiste à la corrosion atmosphérique générale de manière comparable au 3003, y compris dans les atmosphères industrielles et côtières, avec l'avantage supplémentaire des alliages 5xxx d'une meilleure performance en conditions légèrement alcalines. Ce n'est pas le choix pour une immersion continue dans l'eau de mer — le 5083 et le 5086 occupent ce terrain — mais pour l'atmosphère marine, l'architecture côtière et la quincaillerie intérieure de bateaux, il est amplement adéquat.
La question des 65 °C. Les nuances 5xxx à teneur plus élevée en magnésium présentent un plafond de service continu proche de 65 °C, au-delà duquel la précipitation de la phase β aux joints de grains ouvre une voie de fissuration par corrosion sous contrainte. À environ 0,8 % de Mg, le 5005 se situe en dessous du seuil où ce mécanisme constitue une préoccupation pratique. C'est un véritable facteur différenciant par rapport au 5083 et au 5056 en service à chaud, et c'est l'une des raisons les moins appréciées de le choisir.
Les températures élevées le ramollissent néanmoins. Les tempers écrouis perdent progressivement de la résistance à mesure que la température de service augmente, avec un recuit complet autour de 345 °C. Si une pièce est soumise à une chaleur prolongée, concevez selon les valeurs du temper recuit (O) plutôt que selon les valeurs du temper H figurant au bon de commande — l'écrouissage que vous avez payé ne survit pas à la chaleur.
L'anodisation — et le piège. Lorsqu'il est anodisé, le 5005 produit un film transparent et homogène, plus transparent que celui du 3003, et offre une excellente correspondance de couleur avec les profilés architecturaux en 6063. C'est cette combinaison qui en fait le choix par défaut pour les façades anodisées et les garnitures décoratives.
Le piège : le 5005 peut présenter des stries visibles à l'anodisation, parfois appelées “ code-barres ”. Si le fini est critique — un panneau de façade bien en vue, une grande surface sans interruption — spécifiez 5005-AQ (qualité anodisation, parfois vendu comme qualité anodisation spéciale) au moment de la commande. Cela coûte plus cher, et c'est bien moins coûteux que de découvrir les stries après l'installation. La corrosion galvanique est l'autre mise en garde permanente : comme tout aluminium, le 5005 se corrode rapidement lorsqu'il est couplé électriquement à un métal plus noble en environnement humide, il faut donc l'isoler de l'acier et des alliages de cuivre.
Mise en œuvre du 5005
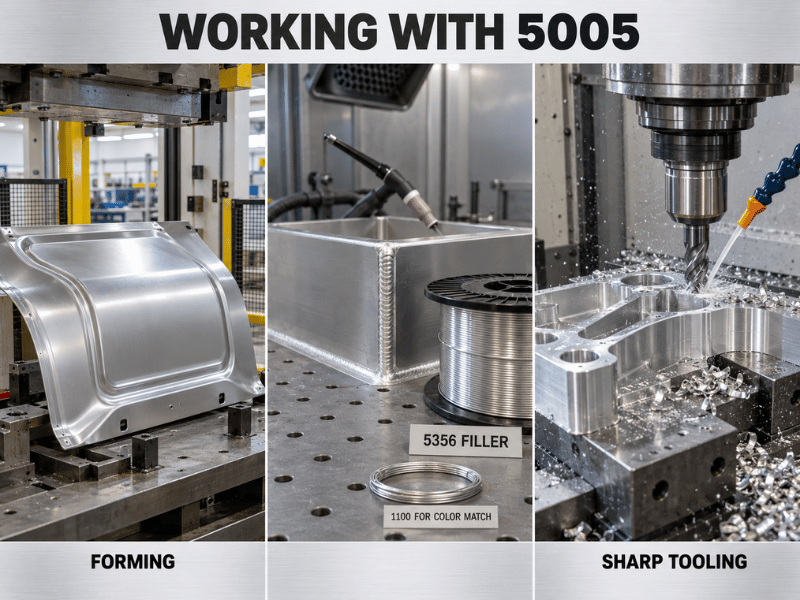
Formage. Le 5005 se forme facilement, surtout à l'état recuit. Les tôles minces en H32 peuvent être pliées selon des rayons très serrés — environ 0 à ½ × épaisseur — sans rupture, et le H34 supporte généralement 1 à 2 × épaisseur. L'emboutissage profond, le repoussage et le profilage à rouleaux sont courants à l'état O. Les efforts de formage et l'usure des outils sont inférieurs à ceux de l'acier au carbone pour une géométrie comparable.
Soudage. Le soudage GTAW (TIG) et GMAW (MIG) fonctionnent tous deux proprement, tout comme le soudage par résistance par points et le soudage par friction-malaxage. Le choix du métal d'apport se divise selon la priorité : 4043 (Al-Si) est souvent préféré pour sa tolérance à la fissuration à chaud et la fluidité du cordon de soudure, tandis que 5356 (Al-Mg) produit un métal fondu mécaniquement plus résistant. Ni l'un ni l'autre ne nécessite de traitement thermique avant ou après soudage, et la faible teneur en magnésium signifie qu'il n'y a pas de risque significatif de sensibilisation après soudage. Attendez-vous à ce que la zone affectée thermiquement revienne vers la résistance à l'état recuit — comme pour tout alliage non trempable, cette résistance ne reviendra pas.
Usinage. Correct. Le 5005 s'usine mieux que les nuances très tendres telles que le 1100 ou le 3003 et moins bien que les alliages à décolletage rapide tels que le 2017 ou le 6082. Sa tendreté produit des copeaux collants et un arête rapportée, il faut donc utiliser des outils affûtés, des vitesses de coupe plus élevées et une lubrification généreuse. Lorsqu'une pièce est dominée par l'usinage plutôt que par le fini, le 6061 est le meilleur choix.
Recuit. Le traitement standard est d'environ 345 °C suivi d'un refroidissement lent. Il n'est généralement pas travaillé à chaud — le forgeage est rarement appliqué aux alliages 5xxx et n'est pas une voie normale pour le 5005.
5005 vs 3003 vs 5052 vs 6061
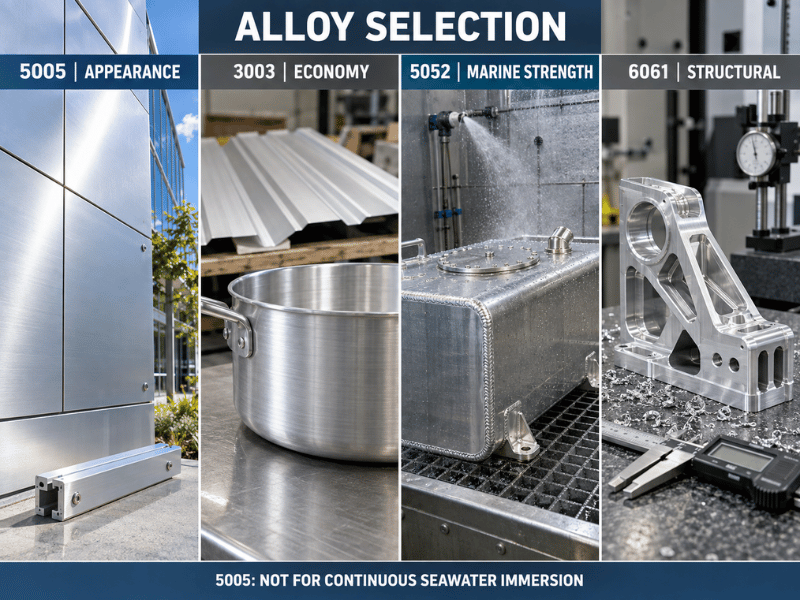
| Alliage et tempérament | Résistance à la traction (MPa) | Limite d'élasticité (MPa) | Élongation (%) | Dureté (HB) | Anodisation | Meilleur pour |
|---|---|---|---|---|---|---|
| 5005-H34 | 159 | 138 | 8 | 41 | Excellent — film transparent, correspond au 6063 | Panneaux architecturaux anodisés, signalétique |
| 3003-H14 | 152 | 145 | 8–16 | 40 | Bon — peut légèrement se décolorer | Articles de cuisine, toiture, tôle générale |
| 5052-H32 | 228 | 193 | 12 | 60 | Passable — moins uniforme | Pièces marines, réservoirs de carburant, enceintes formées |
| 6061-T6 | 310 | 276 | 12 | 95 | Bon — légèrement moins uniforme | Cadres structurels, profilés, pièces usinées |
5005 vs 3003. À temper comparable, ces deux alliages sont proches en résistance — à quelques pour cent près — donc quiconque choisit entre eux sur la base de la résistance optimise la mauvaise variable. Le 5005 l'emporte sur la clarté d'anodisation, la correspondance de couleur avec le 6063 et la conductivité (~52 % IACS contre ~40 %). Le 3003 l'emporte sur le prix et un emboutissage profond marginalement meilleur. Choisissez le 5005 quand la surface est visible ; choisissez le 3003 quand elle ne l'est pas.
5005 vs 5052. Le 5052 est nettement plus résistant — 228 MPa contre 159 MPa au temper que la plupart des gens achètent réellement — et tient mieux en immersion marine véritable. Il le paie par un film anodique moins uniforme et un coût plus élevé. 5052 pour la structure et l'eau salée ; 5005 pour l'apparence.
5005 vs 6061. Catégories différentes. Le 6061-T6 double approximativement la limite d'élasticité du 5005 et s'usine bien mieux, mais il est trempable, perd sa formabilité à l'état T6, et sa teneur en cuivre coûte une certaine résistance à la corrosion et une uniformité anodique. Le 5005 est un alliage de tôle décorative ; le 6061 est un alliage structurel.
Go/No-Go : Quand spécifier le 5005
Spécifiez le 5005 lorsque :
- La pièce sera anodisée et l'apparence est un critère d'acceptation — en particulier lorsqu'elle doit correspondre en couleur aux profilés en 6063
- L'environnement est atmosphérique, côtier ou légèrement alcalin plutôt qu'en immersion continue
- La pièce est formée, pliée ou emboutie, et une résistance modérée suffit
- La température de service est ambiante ou seulement modérément élevée, et vous souhaitez éviter la limite de sensibilisation à 65 °C qui contraint les nuances à teneur plus élevée en Mg
- Une conductivité thermique ou électrique supérieure à celle du 5052/5083 est utile
Cherchez ailleurs lorsque :
- La capacité portante guide la conception — allez vers le 5052 pour la tôle formée ou le 6061-T6 pour la structure
- La pièce est submergée ou en service marin dans la zone d'éclaboussures — 5083 ou 5086
- Le volume d'usinage est élevé et le temps de cycle compte — 6061
- La résistance à l'usure est l'exigence en masse — l'anodisation n'améliore que la surface, et une solution 4xxx ou à revêtement dur peut être nécessaire
- La spécification exige une dureté supérieure à environ 51 HB, ce qui est la limite du 5005
Où le 5005 est utilisé
| Secteur | Pièces typiques | Pourquoi le 5005 |
|---|---|---|
| Architecture et construction | Façades, toitures, panneaux muraux, moulures décoratives, profilés anodisés | Clarté d'anodisation, résistance à la corrosion, correspondance de couleur avec le 6063 |
| Signalétique et présentation | Enseignes anodisées, plaques signalétiques, présentoirs de vente au détail, panneaux décoratifs | Finition brillante et uniforme, formabilité, légèreté |
| Maritime et côtier | Accessoires intérieurs de bateaux, quincaillerie marine, pièces architecturales côtières | Résistance à la corrosion marine atmosphérique sans coût de qualité immersion |
| Électricité | Barres omnibus, rail conducteur, enveloppes | Conductivité d'environ 52 % IACS avec formabilité |
| Appareils électroménagers et biens de consommation | Garnitures d'appareils, ustensiles, meubles, emballages | Économie de formage et d'anodisation |
| Automobile et transport | Garnitures intérieures, panneaux non structurels | Formabilité et qualité de finition |
| Chimie et procédés | Panneaux de réservoirs, boîtiers d'équipement | Résistance aux alcalins et soudabilité |
Avantages et limites en un coup d'œil
| Dimension | Avantage | Points d'attention |
|---|---|---|
| Anodisation | Film transparent et uniforme ; correspondance de couleur 6063 de premier ordre | Stries possibles — spécifier 5005-AQ pour les finitions critiques |
| Corrosion | Excellente résistance atmosphérique et côtière | Ne convient pas à l'immersion continue dans l'eau de mer |
| Sécurité thermique | En dessous du seuil de 3 % de Mg — pas de plafond de CSC à 65 °C | Les tempers écrouis s'adoucissent encore sous chaleur prolongée |
| Formabilité | Excellente en O ; rayons de pliage serrés en H32/H34 | La ductilité chute rapidement en H36/H38 |
| Soudabilité | TIG/MIG propre, sans pré- ni post-chauffage, aucun risque de sensibilisation | La ZAT revient vers la résistance à l'état recuit |
| Usinage | Meilleur que 1100/3003 | Copeaux collants ; bien en retrait du 6061 |
| Conductivité | ~201 W/m·K, ~52 % IACS — élevé pour un 5xxx | Les deux diminuent dans les tempers plus durs |
| La force | Adéquat pour les travaux décoratifs et légers | Plafond autour de 200 MPa / 51 HB |
Conclusion
Le 5005 mérite sa place sur un plan pour une raison : il s'anodise mieux que les alternatives à un prix qui rend économiquement viable le travail architectural décoratif — tout en égalant le 3003 en résistance à la corrosion et en évitant la limite de sensibilisation à température élevée qui affecte les nuances 5xxx à teneur en magnésium plus élevée. Sa fenêtre de dureté est étroite par conception (28 HB recuit à 51 HB pleinement écroui), et le choix du temper est ce qui fait réussir ou échouer les spécifications : H32/H34 pour les pièces formées, H38 uniquement lorsque rien n'est formé, et 5052 ou 6061 dès que la charge portante, le service en immersion ou le volume d'usinage devient le facteur déterminant. Si la surface est visible et exposée, investissez le léger supplément pour le 5005-AQ.
Chez Linsy Aluminum, nous fournissons le 5005 en tôle, bobine, plaque, barre, tube et fil dans les tempers courants, avec usinage, soudage, découpe laser, anodisation et polissage intégrés. Envoyez-nous votre plan et vos spécifications — y compris les exigences de temper et d'anodisation — et nous confirmerons la dureté et la finition avant votre engagement.
Questions fréquemment posées
Quelle est la dureté de l'aluminium 5005 ?
Elle dépend entièrement du temper, car le 5005 n'est pas traitable thermiquement et acquiert sa dureté uniquement par écrouissage. Les valeurs Brinell typiques sont de 28 HB à l'état recuit O, 36 HB en H32, 41 HB en H34, 46 HB en H36 et 51 HB en H38. Les chiffres publiés varient quelque peu selon la source et l'épaisseur, donc considérez-les comme typiques et confirmez les valeurs garanties sur le MTC.
L'aluminium 5005 peut-il faire l'objet d'un traitement thermique ?
Non. Le 5005 ne peut pas être durci par précipitation ; toute sa résistance provient de l'écrouissage, exprimé dans les tempers H. Il peut être recuit — autour de 345 °C suivi d'un refroidissement lent — mais cela l'adoucit plutôt que de le renforcer. Si vous avez besoin d'une résistance traitable thermiquement, le 6061 est le choix habituel.
Quel temper de 5005 dois-je spécifier ?
Utilisez O lorsque la pièce est profondément emboutie ou sévèrement formée. Le H32 est le choix polyvalent et la valeur par défaut la plus sûre pour la tôle architecturale, le H34 ajoutant de la résistance là où une certaine formabilité peut être sacrifiée. Les H36 et H38 offrent une résistance maximale mais l'allongement chute à environ 6 %, ce qui exclut la plupart des formages. Les H32 et H34 sont préférés pour les travaux architecturaux anodisés car l'état H3x stabilisé conserve ses propriétés.
L'anodisation rend-elle le 5005 plus dur ?
Elle durcit la surface, pas le métal. La couche d'oxyde anodique est considérablement plus dure que le substrat en aluminium, de sorte que la résistance aux rayures et à l'usure s'améliore substantiellement — mais la dureté massique en dessous reste inchangée, et une pièce en 5005-H34 conserve 41 HB sous son revêtement. L'anodisation est la bonne réponse pour la durabilité de surface et la mauvaise réponse pour la capacité portante.
Le 5005 convient-il aux environnements marins ?
Pour l'atmosphère marine, oui — il performe bien en exposition côtière et aux embruns salins et est largement utilisé pour les accessoires intérieurs de bateaux et les pièces architecturales côtières. Pour une immersion continue dans l'eau de mer ou une structure marine fortement chargée, les nuances à teneur plus élevée en magnésium telles que 5083 ou 5086 constituent la spécification correcte. Le 5005 présente également un avantage ici : à ~0,8 % Mg, il se situe en dessous du seuil où la limite de sensibilisation à 65 °C et de fissuration par corrosion sous contrainte s'applique aux nuances comme 5083 et 5056.






