


Czym jest aluminium 5005?
5005 to niskomagnezowy przedstawiciel rodziny 5xxx, zawierający około 0,8% magnezu — znacznie poniżej 5052 (~2,5%) czy 5083 (~4,5%). Ta jedna liczba wyjaśnia niemal wszystko na jego temat. Przy mniejszej zawartości magnezu 5005 wymienia wysoką wytrzymałość swoich kuzynów z serii 5xxx na dwie właściwości, dla których nabywcy faktycznie go specyfikują: doskonała reakcja na anodowanie oraz odporność korozyjna zbliżona do 3003 przy mniejszej masie dodatków stopowych. Jest standardowym wyborem na anodowane blachy architektoniczne, a jego właściwości mechaniczne mieszczą się w tym samym przedziale co 3003, a nie w zakresie konstrukcyjnym.
Jest stopem nieulegającym utwardzaniu wydzieleniowemu. Każdy przyrost wytrzymałości pochodzi z odkształcenia na zimno, wyrażonego w stanach H, i nie można go utwardzać wydzieleniowo tak jak 6061 czy 7075. Praktyczną konsekwencją jest to, że twardość i wytrzymałość są ustalone przez stan, który kupujesz, a nie przez cokolwiek, co zrobisz z częścią później — z wyjątkiem wyżarzania przywracającego niższą twardość.
Istnieje również autentyczna zaleta, która bywa pomijana: ponieważ 5005 znajduje się znacznie poniżej progu ~3% magnezu, jest nie podatny na wydzielanie fazy β (Al₃Mg₂) na granicach ziaren, które ogranicza stopy o wyższej zawartości magnezu, takie jak 5083 i 5056, do około 65 °C w ciągłej eksploatacji. W warunkach ciepłej, łagodnie korozyjnej pracy 5005 nie ma tego ograniczenia.
Skład chemiczny 5005
Granice składu według ASTM B209 / EN 573-3, w procentach wagowych. Magnez jest jedynym celowym dodatkiem stopowym o istotnym znaczeniu; wszystko inne jest albo niewielkim kontrolowanym dodatkiem, albo górną granicą zanieczyszczeń.
| Element | Zawartość (%) | Rola |
|---|---|---|
| Magnez (Mg) | 0.50 – 1.10 | Główny pierwiastek stopowy; wytrzymałość i zachowanie korozyjne |
| Krzem (Si) | maks. 0,30 | Zanieczyszczenie, utrzymywane na niskim poziomie dla klarowności anodowania |
| Żelazo (Fe) | 0,70 maks. | Zanieczyszczenie; wpływa na wykończenie powierzchni |
| Miedź (Cu) | 0,20 maks. | Utrzymywany na niskim poziomie w celu ochrony odporności korozyjnej i koloru anodowego |
| Mangan (Mn) | 0,20 maks. | Niewielki dodatek, struktura ziaren |
| Chrom (Cr) | 0,10 maks | Niewielki dodatek poprawiający odporność korozyjną |
| Cynk (Zn) | 0,25 maks | Śladowe ilości |
| Tytan (Ti) | 0.05 – 0.15 | Rafinator ziarna |
| Inni (każdy) | 0.05 max | Zanieczyszczenia śladowe |
| Inne (łącznie) | 0,15 maks | Suma śladowych zanieczyszczeń |
| Aluminium (Al) | Reszta | Podstawa |
Ścisłe górne granice dla miedzi i krzemu mają większe znaczenie, niż się wydaje. Oba pierwiastki przebarwiają powłokę anodową — miedź przesuwa ją w kierunku żółtym, krzem w kierunku szarym — dlatego chemia o niskiej zawartości Cu i Si czyni 5005 stopem do anodowania, a nie tylko kolejnym gatunkiem z serii 5xxx.
Twardość 5005 według stanu
Twardość jest miejscem, w którym zimno odkształcona struktura 5005 ujawnia się najbardziej bezpośrednio. Poniższe wartości to typowe liczby twardości Brinella mierzone z obciążeniem 500 kg i kulą 10 mm (ASTM E10), konwencja stosowana dla aluminium przerabianego plastycznie.
| Temperament | Stan | Twardość Brinella (HB) | Przybliżona wytrzymałość na ścinanie (MPa) |
|---|---|---|---|
| O | Wyżarzony | 28 | 76 |
| H32 | Utwardzony odkształceniowo, stabilizowany (¼ twardy) | 36 | 96 |
| H34 | Utwardzony odkształceniowo, stabilizowany (½ twardy) | 41 | 96 |
| H36 | Utwardzony odkształceniowo, stabilizowany (¾ twardy) | 46 | 103 |
| H38 | Utwardzony odkształceniowo, stabilizowany (pełna twardość) | 51 | 110 |
Z tej tabeli wynikają trzy wnioski.
Zakres jest wąski. W całym przedziale stanów 5005 przechodzi od 28 do 51 HB — poniżej dwukrotności od wyżarzonego do pełnej twardości. Dla porównania 6061 zwiększa się około trzykrotnie od O do T6. Jeśli projekt wymaga twardości, której odkształcenie na zimno nie może zapewnić, 5005 jest niewłaściwym punktem wyjścia i żaden wybór stanu tego nie naprawi.
Twardość jest narzędziem kontroli odbiorczej, a nie danymi projektowymi. HB jest szybka i wystarczająco nieniszcząca, aby sprawdzić dostawę względem jej MTC, i dobrze koreluje z wytrzymałością na rozciąganie. Jednak żaden inżynier nie wymiaruje wspornika na podstawie twardości Brinella. Używaj HB do potwierdzenia, że otrzymałeś zamówiony stan; używaj wytrzymałości na rozciąganie i granicy plastyczności do rzeczywistych obliczeń.
Anodowanie zmienia twardość powierzchni, a nie twardość materiału rodzimego. To najczęstsze nieporozumienie w zapytaniach o twardość. Warstwa tlenku anodowego jest znacznie twardsza niż podłoże — tlenek aluminium znajduje się znacznie wyżej w skali twardości niż jakikolwiek stop aluminium — więc odporność na zarysowania i zużycie znacznie się poprawia. Metal pod spodem pozostaje niezmieniony, a panel 5005-H34 nadal ma 41 HB pod powłoką. Jeśli rysunek mówi “twardszy”, ustal, czy chodzi o odporność powierzchni na zużycie (anodować) czy o nośność (zmienić stop).
Właściwości mechaniczne 5005 według stanu
Typowe wartości dla blachy i płyt. Należy zauważyć, że ASTM B209 minimalne wartości znajdują się poniżej tych liczb i zmieniają się wraz z grubością — gwarantowane liczby dla konkretnej partii pochodzą z MTC, a nie z tej tabeli.
| Temperament | Wytrzymałość na rozciąganie (MPa) | Granica plastyczności (MPa) | Wydłużenie (% w 50 mm) | Twardość (HB) |
|---|---|---|---|---|
| O | 124 | 41 | 25 | 28 |
| H32 | 138 | 117 | 11 | 36 |
| H34 | 159 | 138 | 8 | 41 |
| H36 | 179 | 165 | 6 | 46 |
| H38 | 200 | 186 | 6 | 51 |
Kolumna wydłużenia jest tą, która decyduje o większości rzeczywistych specyfikacji. Przejście z H32 do H38 daje około 45% więcej wytrzymałości na rozciąganie i kosztuje niemal połowę dostępnego wydłużenia — z 11% do 6%. Dla płaskiego panelu dekoracyjnego ta wymiana jest darmowa. Dla czegokolwiek z promieniem formowania, zagięciem lub zawiniętą krawędzią H32 lub H34 jest granicą, a O jest odpowiedzią, gdy formowanie jest trudne.
Oznaczenia H1x i H3x nie są wymienne. Stany H1x są tylko utwardzone odkształceniowo; stany H3x są utwardzone odkształceniowo a następnie stabilizowane niskotemperaturową obróbką cieplną, która nieco obniża wytrzymałość i przywraca znaczącą ciągliwość. Ta stabilizacja jest powodem, dla którego H32/H34 dominują w pracach architektonicznych — dodatkowa ciągliwość zapewnia podatność na formowanie, a stabilizowany stan utrzymuje swoje właściwości zamiast starzeć się i miękczyć na półce.
Właściwości fizyczne 5005
| Nieruchomość | Wartość |
|---|---|
| Gęstość | 2,70 g/cm³ |
| Zakres topnienia | 632 – 655 °C |
| Przewodność cieplna | ~201 W/m·K (stan O) |
| Przewodność elektryczna | ~52% IACS (maleje w twardszych stanach) |
| Współczynnik rozszerzalności cieplnej | 23,7 × 10⁻⁶ /°C (20–100 °C) |
| Ciepło właściwe | ~900 J/kg-K |
| Moduł sprężystości | ~69 GPa |
| Współczynnik Poissona | 0.33 |
Dwie z tych wartości mają znaczenie zakupowe. Przewodność cieplna i elektryczna na poziomie ~201 W/m·K i ~52% IACS są wysokie jak na stop 5xxx — niska zawartość magnezu jest tego przyczyną — i obie spadają wraz ze wzrostem twardości stanu, więc specyfikacja oparta na przewodności powinna być odniesiona do stanu O lub H32, a nie zakładana w całym zakresie. Zakres topnienia ma znaczenie głównie dla spawania i wszelkich dyskusji o eksploatacji w podwyższonych temperaturach.
Odporność korozyjna i anodowanie
Eksploatacja atmosferyczna i w łagodnie alkalicznych warunkach. 5005 jest odporny na ogólną korozję atmosferyczną porównywalnie do 3003, w tym w atmosferach przemysłowych i przybrzeżnych, z dodatkową zaletą serii 5xxx w postaci lepszych osiągów w lekko alkalicznych warunkach. Nie jest to wybór do ciągłego zanurzenia w wodzie morskiej — 5083 i 5086 zajmują to miejsce — ale do morskiej atmosfery, architektury przybrzeżnej i wewnętrznego osprzętu łodzi jest w pełni odpowiedni.
Kwestia 65 °C. Gatunki 5xxx o wyższej zawartości magnezu mają górną granicę pracy ciągłej około 65 °C, powyżej której wydzielanie fazy β na granicach ziaren otwiera ścieżkę korozji naprężeniowej. Przy ~0,8% Mg, 5005 znajduje się poniżej progu, przy którym ten mechanizm stanowi praktyczny problem. Jest to rzeczywisty czynnik odróżniający go od 5083 i 5056 w ciepłych warunkach eksploatacji i jeden z najmniej docenianych powodów, by go wybrać.
Podwyższona temperatura nadal go zmiękcza. Stany umocnione na zimno tracą wytrzymałość stopniowo wraz ze wzrostem temperatury eksploatacji, z pełnym wyżarzaniem w okolicach 345 °C. Jeśli część będzie narażona na ciągłe działanie ciepła, należy projektować w oparciu o wartości dla stanu wyżarzonego (O) rather niż wartości H na zamówieniu — odkształcenie na zimno, za które zapłacono, nie przetrwa działania ciepła.
Anodowanie — i haczyk. Po anodowaniu 5005 tworzy przezroczystą, jednorodną powłokę, która jest bardziej przezroczysta niż powłoka 3003 i zapewnia doskonałe dopasowanie koloru do profili architektonicznych 6063. Ta kombinacja sprawia, że jest to domyślny wybór dla anodowanych elewacji i elementów dekoracyjnych.
Haczyk: 5005 może podczas anodowania wykazywać widoczne smugi, czasami nazywane “kodem kreskowym”. Jeśli wykończenie jest krytyczne — panel elewacyjny w pełnym widoku, duża nieprzerwana powierzchnia — należy zamówić 5005-AQ (jakość do anodowania, czasami sprzedawana jako specjalna jakość do anodowania) w momencie składania zamówienia. Kosztuje więcej, ale jest znacznie tańsze niż odkrycie smug po montażu. Korozja galwaniczna to kolejne stałe zastrzeżenie: jak każdy aluminium, 5005 koroduje szybko, gdy jest połączone elektrycznie z metalem szlachetniejszym w wilgotnym środowisku, więc należy je izolować od stali i stopów miedzi.
Praca z 5005
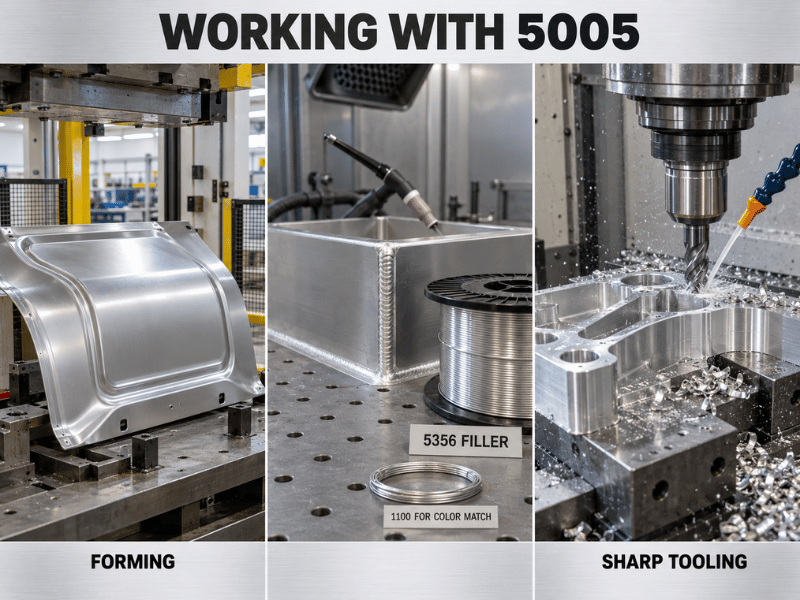
Formowanie. 5005 łatwo się formuje, szczególnie w stanie wyżarzonym. Cienka blacha H32 może być gięta do bardzo ciasnych promieni — około 0 do ½ × grubości — bez pęknięcia, a H34 generalnie wytrzymuje 1 do 2 × grubości. Ciągnienie wgłębne, wyoblanie i formowanie walcowe są standardowe w stanie O. Siły formowania i zużycie narzędzi są niższe niż dla stali węglowej przy porównywalnej geometrii.
Spawanie. GTAW (TIG) i GMAW (MIG) działają czysto, podobnie jak zgrzewanie oporowe punktowe i zgrzewanie tarciowe z mieszaniem. Wybór materiału dodatkowego dzieli się według priorytetu: 4043 (Al-Si) jest często preferowany ze względu na odporność na pękanie na gorąco i płynność spoiny, podczas gdy 5356 (Al-Mg) wytwarza mechanicznie mocniejszy metal spoiny. Żaden nie wymaga obróbki cieplnej przed spawaniem ani po nim, a niska zawartość magnezu oznacza brak istotnego ryzyka uczulenia pospawalniczego. Należy oczekiwać, że strefa wpływu ciepła powróci do wytrzymałości wyżarzonej — jak w przypadku każdego stopu nieumacnianego wydzieleniowo, ta wytrzymałość nie wróci.
Obróbka skrawaniem. Dostateczna. 5005 obrabia się lepiej niż bardzo miękkie gatunki takie jak 1100 czy 3003, a gorzej niż stopy łatwo skrawalne takie jak 2017 czy 6082. Jego miękkość powoduje powstawanie ciągliwych wiórów i narostu, więc należy stosować ostre narzędzia, wyższe prędkości skrawania i obfite smarowanie. Tam, gdzie część jest zdominowana przez obróbkę skrawaniem rather niż przez wykończenie, 6061 jest lepszym wyborem.
Wyżarzanie. Standardowa obróbka to około 345 °C, a następnie powolne chłodzenie. Generalnie nie jest obrabiany na gorąco — kucie jest rzadko stosowane do stopów 5xxx i nie jest normalną drogą dla 5005.
5005 vs 3003 vs 5052 vs 6061
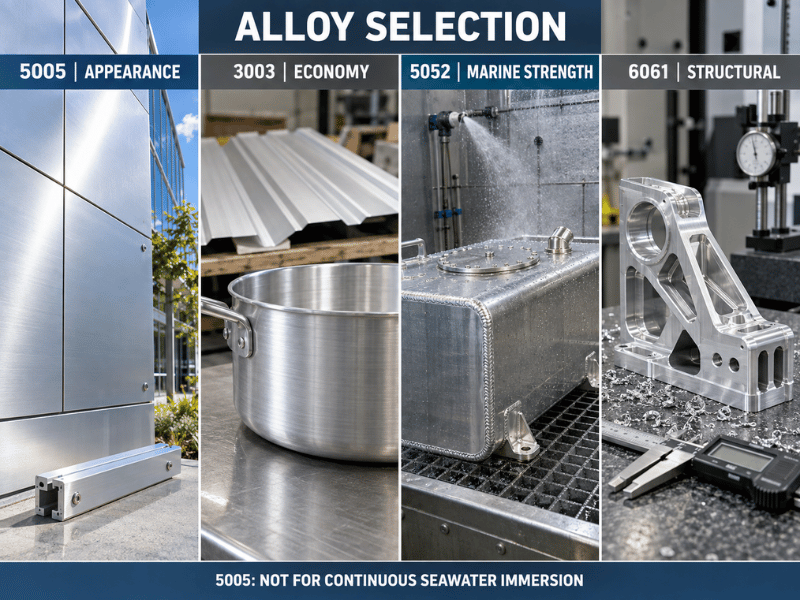
| Stop i stan (temper) | Wytrzymałość na rozciąganie (MPa) | Granica plastyczności (MPa) | Wydłużenie (%) | Twardość (HB) | Anodowanie | Najlepsze dla |
|---|---|---|---|---|---|---|
| 5005-H34 | 159 | 138 | 8 | 41 | Doskonałe — przezroczysta powłoka, dopasowanie do 6063 | Anodowane panele architektoniczne, oznakowanie |
| 3003-H14 | 152 | 145 | 8–16 | 40 | Dobre — może lekko odbarwiać | Naczynia kuchenne, pokrycia dachowe, ogólne blachy |
| 5052-H32 | 228 | 193 | 12 | 60 | Dostateczne — mniej jednorodne | Części morskie, zbiorniki paliwa, formowane obudowy |
| 6061-T6 | 310 | 276 | 12 | 95 | Dobre — nieco mniej jednorodne | Ramy konstrukcyjne, profile, części obrabiane maszynowo |
5005 vs 3003. Przy porównywalnym stanie te dwa są zbliżone pod względem wytrzymałości — w granicach kilku procent — więc każdy, kto wybiera między nimi na podstawie wytrzymałości, optymalizuje niewłaściwą zmienną. 5005 wygrywa pod względem przezroczystości anodowania, dopasowania koloru do 6063 i przewodności (~52% IACS wobec ~40%). 3003 wygrywa pod względem ceny i nieznacznie lepszego ciągnienia wgłębnego. Wybierz 5005, gdy powierzchnia jest widoczna; wybierz 3003, gdy nie jest.
5005 vs 5052. 5052 jest znacznie mocniejszy — 228 MPa wobec 159 MPa w stanie, który większość ludzi faktycznie kupuje — i lepiej znosi prawdziwe zanurzenie morskie. Płaci za to mniej jednorodną powłoką anodową i wyższym kosztem. 5052 do konstrukcji i słonej wody; 5005 do wyglądu.
5005 vs 6061. Różne kategorie. 6061-T6 w przybliżeniu podwaja granicę plastyczności 5005 i obrabia się znacznie lepiej, ale jest umacniany wydzieleniowo, traci plastyczność w stanie T6, a jego zawartość miedzi kosztuje nieco odporności korozyjnej i jednorodności anodowania. 5005 to dekoracyjny stop blachowy; 6061 to stop konstrukcyjny.
Go/No-Go: Kiedy określić 5005
Określ 5005, gdy:
- Część będzie anodowana, a wygląd jest kryterium odbioru — szczególnie gdy musi pasować kolorystycznie do profili 6063
- Środowisko jest atmosferyczne, przybrzeżne lub lekko alkaliczne rather niż ciągłe zanurzenie
- Część jest formowana, gięta lub ciągniona, a umiarkowana wytrzymałość jest wystarczająca
- Temperatura eksploatacji jest otoczenia lub tylko umiarkowanie podwyższona, a chcesz uniknąć granicy uczulenia 65 °C, która ogranicza gatunki o wyższej zawartości Mg
- Wyższa przewodność cieplna lub elektryczna niż 5052/5083 jest użyteczna
Szukaj innych rozwiązań, gdy:
- Nośność napędza projekt — przejdź do 5052 dla formowanej blachy lub 6061-T6 dla konstrukcji
- Część jest zanurzona lub w strefie rozbryzgowej w służbie morskiej — 5083 lub 5086
- Objętość obróbki skrawaniem jest duża, a czas cyklu ma znaczenie — 6061
- Odporność na zużycie jest wymogiem masowym — anodowanie poprawia tylko powierzchnię, a rozwiązanie 4xxx lub twarde powłoki może być potrzebne
- Specyfikacja wymaga twardości powyżej około 51 HB, gdzie 5005 się kończy
Gdzie stosuje się 5005
| Sektor | Typowe części | Dlaczego 5005 |
|---|---|---|
| Architektura i budownictwo | Fasady, pokrycia dachowe, panele ścienne, listwy dekoracyjne, profile anodowane | Przejrzystość anodowania, odporność na korozję, zgodność koloru z 6063 |
| Oznakowanie i ekspozycja | Anodowane znaki, tabliczki znamionowe, ekspozycje sklepowe, panele dekoracyjne | Jasne, jednolite wykończenie, podatność na formowanie, lekkość |
| Zastosowania morskie i przybrzeżne | Wewnętrzne wyposażenie łodzi, osprzęt morski, architektoniczne części przybrzeżne | Odporność na atmosferyczną korozję morską bez kosztu klasy zanurzeniowej |
| Elektryczny | Szyny zbiorcze, szyna przewodząca, obudowy | Przewodność ~52% IACS z podatnością na formowanie |
| Urządzenia i dobra konsumpcyjne | Elementy dekoracyjne urządzeń, naczynia, meble, opakowania | Ekonomika formowania i anodowania |
| Motoryzacja i transport | Elementy wykończeniowe wnętrza, panele nienośne | Podatność na formowanie i jakość wykończenia |
| Przemysł chemiczny i procesowy | Panele zbiorników, obudowy urządzeń | Odporność na alkalia i spawalność |
Zalety i Ograniczenia w Skrócie
| Wymiar | Przewaga | Watch-out |
|---|---|---|
| Anodowanie | Przezroczysta, jednolita powłoka; najlepsza w klasie zgodność koloru z 6063 | Możliwe smugi — dla krytycznych wykończeń należy określić 5005-AQ |
| Odporność korozyjna | Doskonała odporność atmosferyczna i przybrzeżna | Nie do ciągłego zanurzenia w wodzie morskiej |
| Bezpieczeństwo temperaturowe | Poniżej progu 3% Mg — brak ograniczenia SCC przy 65 °C | Stany zgniotu nadal miękną przy długotrwałym działaniu ciepła |
| Formowalność | Doskonały w stanie O; ciasne promienie gięcia w H32/H34 | Ciągliwość szybko spada w H36/H38 |
| Spawalność | Czyste TIG/MIG, bez podgrzewania wstępnego ani końcowego, brak ryzyka uczulenia | Strefa wpływu ciepła wraca w kierunku wytrzymałości stanu wyżarzonego |
| Obróbka skrawaniem | Lepszy niż 1100/3003 | Lepkie wióry; znacznie poniżej 6061 |
| Przewodność | ~201 W/m·K, ~52% IACS — wysoko jak na serię 5xxx | Oba spadają w twardszych stanach |
| Siła | Wystarczający do prac dekoracyjnych i lekkich | Pułap około 200 MPa / 51 HB |
Wnioski
5005 zasługuje na swoje miejsce na rysunku z jednego powodu: anoduje się lepiej niż alternatywy w cenie, która czyni dekoracyjne prace architektoniczne ekonomicznymi — jednocześnie dorównując 3003 pod względem odporności na korozję i unikając ograniczenia uczulenia w podwyższonej temperaturze, które dotyka stopy 5xxx o wyższej zawartości magnezu. Jego okno twardości jest wąskie z założenia (28 HB w stanie wyżarzonym do 51 HB w stanie pełnego zgniotu), a wybór stanu jest tym, od czego zależą specyfikacje: H32/H34 do formowanych części, H38 tylko wtedy, gdy nic nie jest formowane, oraz 5052 lub 6061 w momencie, gdy nośność, eksploatacja zanurzeniowa lub wolumen obróbki skrawaniem stają się czynnikiem decydującym. Jeśli powierzchnia jest widoczna i eksponowana, warto wydać niewielką dopłatę na 5005-AQ.
W Linsy Aluminum dostarczamy 5005 w postaci blach, kręgów, płyt, prętów, rur i drutu w typowych stanach, z wewnętrzną obróbką skrawaniem, spawaniem, cięciem laserowym, anodowaniem i polerowaniem. Prześlij swój rysunek i specyfikację — wraz z wymaganiami dotyczącymi stanu i anodowania — a potwierdzimy twardość i wykończenie przed podjęciem decyzji.
Często zadawane pytania
Jak twardy jest aluminium 5005?
Zależy to wyłącznie od stanu, ponieważ 5005 nie jest utwardzane cieplnie i twardość zyskuje jedynie poprzez zgniot. Typowe wartości w skali Brinella wynoszą 28 HB w stanie wyżarzonym O, 36 HB w H32, 41 HB w H34, 46 HB w H36 i 51 HB w H38. Publikowane wartości różnią się nieco w zależności od źródła i grubości, więc należy traktować je jako typowe i potwierdzić gwarantowane wartości na świadectwie materiałowym (MTC).
Czy aluminium 5005 nadaje się do obróbki cieplnej?
Nie. 5005 nie można utwardzać wydzieleniowo; cała wytrzymałość pochodzi z umocnienia odkształceniowego, wyrażonego w stanach H. Można go wyżarzać — około 345 °C, a następnie powolne chłodzenie — ale to go zmiękcza, a nie wzmacnia. Jeśli potrzebna jest wytrzymałość uzyskiwana cieplnie, zwykle wybiera się 6061.
Który stan 5005 powinienem określić?
Stosuj O, gdy część jest głęboko ciągniona lub silnie formowana. H32 to wybór ogólnego przeznaczenia i najbezpieczniejsza opcja domyślna dla blach architektonicznych, a H34 dodaje wytrzymałość tam, gdzie można poświęcić część podatności na formowanie. H36 i H38 zapewniają maksymalną wytrzymałość, ale wydłużenie spada do około 6%, co wyklucza większość formowania. H32 i H34 są preferowane do anodowanych prac architektonicznych, ponieważ stabilizowany stan H3x zachowuje swoje właściwości.
Czy anodowanie czyni 5005 twardszym?
Utwardza powierzchnię, nie metal. Warstwa tlenku anodowego jest znacznie twardsza niż podłoże aluminiowe, więc odporność na zarysowania i zużycie znacznie się poprawia — ale twardość masy poniżej pozostaje niezmieniona, a część z 5005-H34 nadal ma 41 HB pod powłoką. Anodowanie jest właściwą odpowiedzią na trwałość powierzchni i niewłaściwą odpowiedzią na nośność.
Czy 5005 nadaje się do środowisk morskich?
Do atmosfery morskiej — tak; dobrze sprawdza się w ekspozycji przybrzeżnej i w mgle solnej i jest szeroko stosowany do wewnętrznych okuć łodzi i przybrzeżnych części architektonicznych. Do ciągłego zanurzenia w wodzie morskiej lub mocno obciążonych konstrukcji morskich właściwą specyfikacją są stopy o wyższej zawartości magnezu, takie jak 5083 lub 5086. 5005 ma tu również przewagę: przy ~0,8% Mg znajduje się poniżej progu, od którego ograniczenie uczulenia w 65 °C i naprężeniowego pękania korozyjnego dotyczy stopów takich jak 5083 i 5056.






