


Co je hliník 5005?
5005 je nízkohořčíkový konec rodiny 5xxx, obsahuje přibližně 0,8 % hořčíku — výrazně méně než 5052 (~2,5 %) nebo 5083 (~4,5 %). Toto jediné číslo vysvětluje téměř vše o něm. S menším množstvím hořčíku 5005 vyměňuje vysokou pevnost svých bratranců z řady 5xxx za dvě vlastnosti, pro které jej kupující skutečně specifikují: vynikající odezva na anodizaci a odolnost proti korozi blízká 3003 při nižším obsahu legujících prvků. Je standardní volbou pro anodizované architektonické plechy a jeho mechanické vlastnosti se pohybují ve stejném pásmu jako 3003, nikoli v konstrukční oblasti.
Je to slitina nevytvrditelná tepelným zpracováním. Každý přírůstek pevnosti pochází ze studeného tváření, vyjádřeného v tvrdostech H, a nelze ji precipitačně vytvrdit tak jako 6061 nebo 7075. Praktickým důsledkem je, že tvrdost a pevnost jsou určeny tvrdostí, kterou zakoupíte, nikoli čímkoli, co s dílem následně provedete — kromě vyžíhání zpět na měkko.
Existuje také skutečná výhoda, která bývá přehlížena: protože 5005 leží výrazně pod prahem ~3 % hořčíku, je nezahrnuje: náchylný k precipitaci β-fáze (Al₃Mg₂) na hranicích zrn, která omezuje slitiny s vyšším obsahem hořčíku, jako 5083 a 5056, na přibližně 65 °C při trvalém provozu. Pro teplé, mírně korozivní zatížení 5005 toto omezení nenese.
Chemické složení 5005
Mezní hodnoty složení podle ASTM B209 / EN 573-3, v hmotnostních procentech. Hořčík je jediný záměrný legující prvek významu; vše ostatní je buď malý řízený přídavek, nebo horní hranice nečistot.
| Prvek | Obsah (%) | Role |
|---|---|---|
| Hořčík (Mg) | 0.50 – 1.10 | Hlavní legující prvek; pevnost a korozní chování |
| Křemík (Si) | max. 0,30 | Nečistota, udržovaná nízko pro čistotu při anodizaci |
| Železo (Fe) | 0,70 max. | Nečistota; ovlivňuje povrchovou úpravu |
| Měď (Cu) | max 0,20 | Udržováno nízko pro ochranu korozní odolnosti a barvy anodické vrstvy |
| Mangan (Mn) | max 0,20 | Menší přídavek, struktura zrn |
| Chrom (Cr) | 0,10 max | Menší přídavek pro korozní odolnost |
| Zinek (Zn) | 0,25 max. | Stopové množství |
| Titan (Ti) | 0.05 – 0.15 | Zjemňovač zrna |
| Ostatní (každý) | 0,05 max | Stopové nečistoty |
| Ostatní (celkem) | 0,15 max | Součet stopových nečistot |
| Hliník (Al) | Zbytek | Základ |
Přísné horní hranice pro měď a křemík jsou důležitější, než se zdá. Oba prvky zbarvují anodický film — měď jej posouvá k žluté, křemík k šedé — což je důvod, proč chemie s nízkým obsahem Cu a Si dělá z 5005 anodizační slitinu, a ne jen další jakost 5xxx.
Tvrdost 5005 podle stavu
Tvrdost je místo, kde se studeně tvářená struktura 5005 projevuje nejpřímočařeji. Hodnoty níže jsou typické hodnoty podle Brinella měřené se zatížením 500 kg a kuličkou 10 mm (ASTM E10), což je konvence používaná pro tvářený hliník.
| Temperament | Stav | Tvrdost podle Brinella (HB) | Přibližná pevnost ve smyku (MPa) |
|---|---|---|---|
| O | Žíhané | 28 | 76 |
| H32 | Deformačně zpevněný, stabilizovaný (¼ tvrdý) | 36 | 96 |
| H34 | Deformačně zpevněný, stabilizovaný (½ tvrdý) | 41 | 96 |
| H36 | Deformačně zpevněný, stabilizovaný (¾ tvrdý) | 46 | 103 |
| H38 | Deformačně zpevněný, stabilizovaný (plně tvrdý) | 51 | 110 |
Z této tabulky vyplývají tři věci.
Rozsah je úzký. V celém rozsahu stavů se 5005 pohybuje od 28 do 51 HB — méně než dvojnásobek od vyžíhaného po plně tvrdý. Srovnejte to s 6061, který se zhruba ztrojnásobí od O po T6. Pokud váš návrh vyžaduje tvrdost, kterou studené tváření nedokáže dodat, 5005 je nesprávný výchozí bod a žádná volba stavu to nespraví.
Tvrdost je nástroj pro vstupní kontrolu, nikoli návrhový vstup. HB je dostatečně rychlý a nedestruktivní pro kontrolu dodávky proti jejímu MTC a dobře koreluje s pevností v tahu. Ale žádný konstruktér nedimenzuje konzolu podle Brinella. Použijte HB k potvrzení, že jste obdrželi objednaný stav; pro vlastní výpočet použijte pevnost v tahu a mez kluzu.
Anodizace mění tvrdost povrchu, nikoli tvrdost objemu. Toto je nejčastější nedorozumění při dotazu na tvrdost. Anodická oxidová vrstva je mnohem tvrdší než substrát — oxid hlinitý se na stupnici tvrdosti nachází vysoko nad jakoukoli hliníkovou slitinou — takže odolnost proti poškrábání a opotřebení se podstatně zlepšuje. Podkladový kov zůstává nezměněn a panel z 5005-H34 má pod povlakem stále 41 HB. Pokud výkres říká “tvrdší”, stanovte, zda znamená odolnost povrchu proti opotřebení (anodizujte) nebo nosnost (změňte slitinu).
Mechanické vlastnosti 5005 podle stavu
Typické hodnoty pro plech a desku. Poznámka: ASTM B209 minimální hodnoty leží pod těmito čísly a mění se s tloušťkou — garantované hodnoty pro vaši konkrétní šarži pocházejí z MTC, nikoli z této tabulky.
| Temperament | Pevnost v tahu (MPa) | Mez kluzu (MPa) | Tažnost (1 % na 50 mm) | Tvrdost (HB) |
|---|---|---|---|---|
| O | 124 | 41 | 25 | 28 |
| H32 | 138 | 117 | 11 | 36 |
| H34 | 159 | 138 | 8 | 41 |
| H36 | 179 | 165 | 6 | 46 |
| H38 | 200 | 186 | 6 | 51 |
Sloupec tažnosti je ten, který rozhoduje o většině skutečných specifikací. Přechod z H32 na H38 získá přibližně o 45 % vyšší pevnost v tahu a stojí téměř polovinu dostupné tažnosti — z 11 % na 6 %. Pro plochý dekorativní panel je tento obchod zdarma. Pro cokoli s tvarovaným rádiusem, lemem nebo válcovanou hranou je H32 nebo H34 stropem a O je odpovědí, když je tváření náročné.
Označení H1x a H3x nejsou zaměnitelná. Stavy H1x jsou pouze deformačně zpevněné; stavy H3x jsou deformačně zpevněné a poté stabilizované nízkoteplotním tepelným zpracováním, které mírně snižuje pevnost a vrací významnou tažnost. Tato stabilizace je důvodem, proč v architektonických pracích dominují H32/H34 — extra tažnost přináší tvařitelnost a stabilizovaný stav si udržuje své vlastnosti místo toho, aby na polici stárnutím měknul.
Fyzikální vlastnosti 5005
| Majetek | Hodnota |
|---|---|
| Hustota | 2,70 g/cm³ |
| Rozsah tavení | 632 – 655 °C |
| Tepelná vodivost | ~201 W/m·K (stav O) |
| Elektrická vodivost | ~52 % IACS (klesá v tvrdších stavech) |
| Součinitel tepelné roztažnosti | 23,7 × 10⁻⁶ /°C (20–100 °C) |
| Měrná tepelná kapacita | ~900 J/kg-K |
| Modul pružnosti | ~69 GPa |
| Poissonův poměr | 0.33 |
Dvě z těchto hodnot mají váhu pro nákup. Tepelná a elektrická vodivost při ~201 W/m·K a ~52 % IACS jsou pro slitinu 5xxx vysoké — důvodem je nízký obsah hořčíku — a obě klesají s rostoucí tvrdostí stavu, takže specifikace řízená vodivostí by měla být stanovena vůči stavu O nebo H32, nikoli předpokládána v celém rozsahu. Teplotní rozsah tavení je důležitý hlavně pro svařování a jakoukoli diskusi o provozu za zvýšených teplot.
Korozní odolnost a anodizace
Atmosférické a mírně alkalické prostředí. 5005 odolává obecné atmosférické korozi srovnatelně s 3003, včetně průmyslových a přímořských atmosfér, s přidanou výhodou řady 5xxx spočívající v lepším výkonu v mírně alkalických podmínkách. Není volbou pro trvalé ponoření v mořské vodě — 5083 a 5086 drží tuto pozici — ale pro mořskou atmosféru, pobřežní architekturu a vnitřní lodní kování je pohodlně dostačující.
Otázka 65 °C. Vyšší hořčíkové jakosti 5xxx mají horní hranici trvalého provozu kolem 65 °C, nad níž precipitace β-fáze podél hranic zrn otevírá cestu ke koroznímu praskání za napětí. Při ~0,8 % Mg je 5005 pod prahovou hodnotou, kde je tento mechanismus praktickým problémem. To je skutečný diferenciační faktor vůči 5083 a 5056 v teplém provozu a je to jeden z nejméně doceněných důvodů pro jeho volbu.
Zvýšená teplota jej stále změkčuje. Za studena zpevněné jakosti postupně ztrácejí pevnost s rostoucí provozní teplotou, s úplným žíháním kolem 345 °C. Pokud bude díl vystaven trvalému teplu, navrhujte podle hodnot žíhaného stavu (O) namísto hodnot H ve specifikaci — za studena zpevnění, za které jste zaplatili, teplo nepřežije.
Anodizace — a háček. Při anodizaci vytváří 5005 čirý, homogenní film, který je průhlednější než u 3003 a poskytuje vynikající barevnou shodu s architektonickými výlisky 6063. Tato kombinace je důvodem, proč je výchozí volbou pro anodizované fasády a dekorativní lišty.
Háček: 5005 se může anodizovat s viditelnými pruhy, někdy nazývanými “čárové kódy”. Pokud je povrchová úprava kritická — fasádní panel v plném pohledu, velká nepřerušená plocha — specifikujte 5005-AQ (jakost pro anodizaci, někdy prodávaná jako speciální jakost pro anodizaci) v okamžiku objednávky. Stojí více a je mnohem levnější než objevení pruhů po instalaci. Galvanická koroze je další trvalá výhrada: jako každý hliník, 5005 rychle koroduje, když je elektricky spojen s ušlechtilejším kovem ve vlhkém prostředí, proto jej izolujte od oceli a slitin mědi.
Práce s 5005
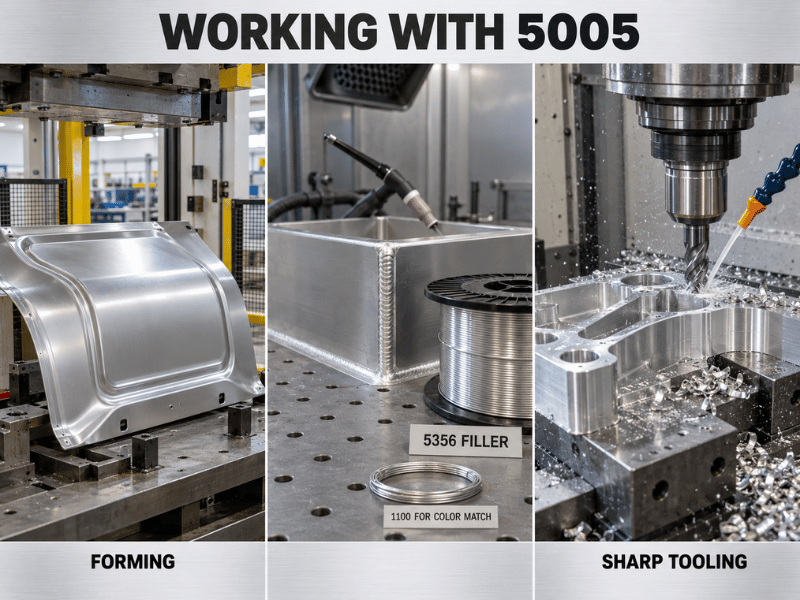
Tváření. 5005 se snadno tváří, zejména žíhaný. Tenký plech H32 lze ohýbat do velmi těsných poloměrů — přibližně 0 až ½ × tloušťky — bez porušení, a H34 obecně zvládá 1 až 2 × tloušťky. Hluboké tažení, rotační tváření a válcování profilů jsou standardem ve stavu O. Tvářecí síly a opotřebení nástrojů jsou nižší než u uhlíkové oceli při srovnatelné geometrii.
Svařování. GTAW (TIG) a GMAW (MIG) oba probíhají čistě, stejně jako odporové bodové svařování a svařování třením s mícháním. Volba přídavného materiálu se dělí podle priority: 4043 (Al-Si) je často preferován pro svou toleranci k horkému praskání a tekutost svarové housenky, zatímco 5356 (Al-Mg) vytváří mechanicky pevnější svarový kov. Ani jeden nevyžaduje tepelné zpracování před svařováním ani po něm, a nízký obsah hořčíku znamená, že neexistuje žádné významné riziko posvařovací senzibilizace. Očekávejte, že tepelně ovlivněná zóna se vrátí k pevnosti žíhaného stavu — jako u každé slitiny nevytvrditelné tepelným zpracováním, tato pevnost se nevrátí.
Obrábění. Přijatelné. 5005 se obrábí lépe než velmi měkké jakosti jako 1100 nebo 3003 a hůře než volně obrobitelné slitiny jako 2017 nebo 6082. Jeho měkkost produkuje lepivé třísky a nárůstek na břitu, proto používejte ostré nástroje, vyšší řezné rychlosti a vydatné mazání. Tam, kde je díl určen především pro obrábění než pro povrchovou úpravu, je 6061 lepší volbou.
Žíhání. Standardní zpracování je kolem 345 °C následované pomalým chlazením. Obecně se netváří za tepla — kování se na slitiny 5xxx aplikuje zřídka a není běžnou cestou pro 5005.
5005 vs 3003 vs 5052 vs 6061
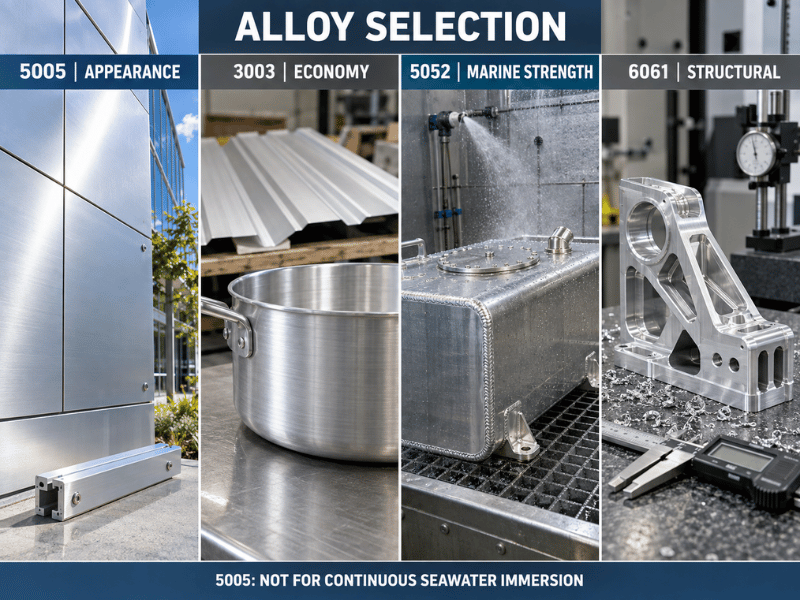
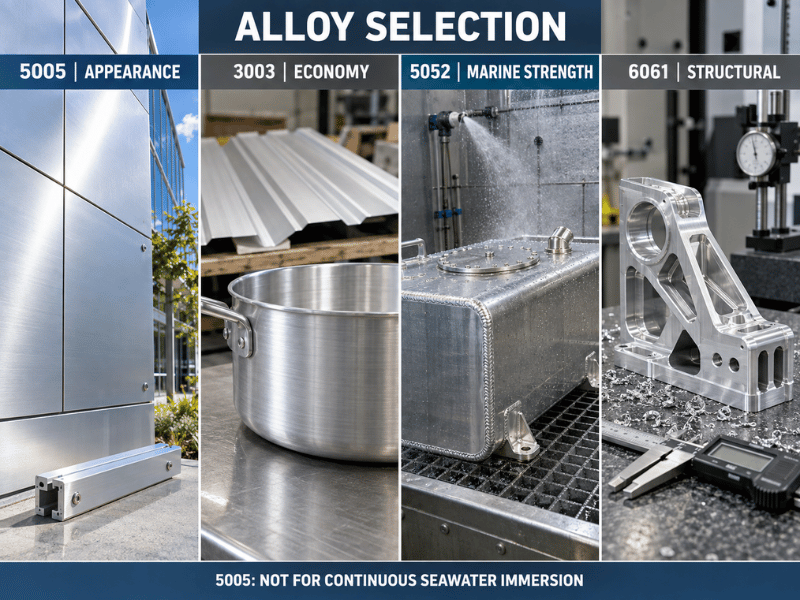
| Slitina a temper | Pevnost v tahu (MPa) | Mez kluzu (MPa) | Prodloužení (%) | Tvrdost (HB) | Eloxování | Nejlepší pro |
|---|---|---|---|---|---|---|
| 5005-H34 | 159 | 138 | 8 | 41 | Vynikající — čirý film, odpovídá 6063 | Anodizované architektonické panely, značení |
| 3003-H14 | 152 | 145 | 8–16 | 40 | Dobrá — může mírně změnit barvu | Kuchyňské nádobí, střešní krytiny, obecné plechy |
| 5052-H32 | 228 | 193 | 12 | 60 | Přijatelná — méně uniformní | Lodní díly, palivové nádrže, tvarované kryty |
| 6061-T6 | 310 | 276 | 12 | 95 | Dobrá — mírně méně uniformní | Konstrukční rámy, výlisky, obráběné díly |
5005 vs 3003. Při srovnatelném stavu jsou si tyto dvě blízké v pevnosti — v rozmezí několika procent — takže kdokoli mezi nimi volí na základě pevnosti, optimalizuje špatnou proměnnou. 5005 vítězí v čistotě anodizace, barevné shodě s 6063 a vodivosti (~52 % IACS proti ~40 %). 3003 vítězí v ceně a mírně lepším hlubokém tažení. Zvolte 5005, když je povrch viditelný; zvolte 3003, když není.
5005 vs 5052. 5052 je podstatně pevnější — 228 MPa proti 159 MPa ve stavu, který většina lidí skutečně kupuje — a lépe odolává skutečnému ponoření v mořské vodě. Za to platí méně uniformním anodickým filmem a vyšší cenou. 5052 pro konstrukci a slanou vodu; 5005 pro vzhled.
5005 vs 6061. Různé kategorie. 6061-T6 zhruba zdvojnásobuje mez kluzu 5005 a obrábí se mnohem lépe, ale je vytvrditelný tepelným zpracováním, ztrácí tvařitelnost v T6 a jeho obsah mědi stojí část odolnosti proti korozi a anodické uniformity. 5005 je dekorační plechová slitina; 6061 je konstrukční slitina.
Go/No-Go: Kdy specifikovat 5005
Specifikujte 5005, když:
- Díl bude anodizován a vzhled je kritériem přijatelnosti — zejména tam, kde musí barevně odpovídat výliskům 6063
- Prostředí je atmosférické, pobřežní nebo mírně alkalické spíše než trvalé ponoření
- Díl je tvarován, ohýbán nebo tažen a střední pevnost je dostačující
- Provozní teplota je okolní nebo pouze mírně zvýšená a chcete se vyhnout limitu senzibilizace 65 °C, který omezuje jakosti s vyšším Mg
- Vyšší tepelná nebo elektrická vodivost než 5052/5083 je užitečná
Hledejte jinde, když:
- Nosnost řídí návrh — přejděte na 5052 pro tvarovaný plech nebo 6061-T6 pro konstrukci
- Díl je ponořen nebo v oblasti postřiku v mořském provozu — 5083 nebo 5086
- Objem obrábění je vysoký a záleží na čase cyklu — 6061
- Požadavkem je odolnost proti opotřebení ve velkém — anodizace zlepšuje pouze povrch a může být zapotřebí řešení 4xxx nebo tvrdé povlakování
- Specifikace vyžaduje tvrdost nad přibližně 51 HB, což je místo, kde 5005 končí
Kde se 5005 používá
| Sektor | Typické díly | Proč 5005 |
|---|---|---|
| Architektura a konstrukce | Fasády, střešní krytiny, stěnové panely, dekorativní lišty, eloxované profily | Čistota eloxování, odolnost proti korozi, barevná shoda s 6063 |
| Reklamní a výstavní aplikace | Eloxované cedule, typové štítky, maloobchodní displeje, dekorativní panely | Jasný rovnoměrný povrch, tvařitelnost, nízká hmotnost |
| Námořní a pobřežní aplikace | Vnitřní lodní vybavení, námořní kování, pobřežní architektonické díly | Odolnost proti atmosférické námořní korozi bez nákladů na stupeň pro ponoření |
| Elektrické | Přípojnice, vodičová kolejnice, kryty | ~52 % IACS vodivost s tvařitelností |
| Spotřebiče a spotřební zboží | Lišty spotřebičů, nádobí, nábytek, obaly | Ekonomika tváření a eloxování |
| Automobilový průmysl a doprava | Interiérové lišty, nosné panely | Tvařitelnost a kvalita povrchu |
| Chemický a procesní průmysl | Panely nádrží, kryty zařízení | Odolnost proti alkáliím a svařitelnost |
Výhody a omezení na první pohled
| Rozměr | Výhoda | Pozor na |
|---|---|---|
| Eloxování | Čirý, rovnoměrný film; špičková barevná shoda s 6063 | Možné pruhování — pro kritické povrchy specifikujte 5005-AQ |
| Koroze | Vynikající atmosférická a pobřežní odolnost | Není určeno pro trvalé ponoření do mořské vody |
| Teplotní bezpečnost | Pod prahem 3 % Mg — žádný strop SCC při 65 °C | Za studena tvářené stavy stále měknou při trvalém tepelném zatížení |
| Tvarovatelnost | Vynikající v O; těsné poloměry ohybu v H32/H34 | Tažnost rychle klesá u H36/H38 |
| Svařitelnost | Čisté TIG/MIG, žádné předehřátí ani dohřev, žádné riziko senzibilizace | HAZ se vrací k pevnosti žíhaného stavu |
| Obrábění | Lepší než 1100/3003 | Lepkavé třísky; výrazně za 6061 |
| Elektrická vodivost | ~201 W/m·K, ~52 % IACS — vysoké pro 5xxx | Obě hodnoty klesají v tvrdších stavech |
| Síla | Dostačující pro dekorativní a lehké aplikace | Strop kolem 200 MPa / 51 HB |
Závěr
5005 si své místo na výkrese zaslouží z jednoho důvodu: eloxuje se lépe než alternativy za cenu, která činí dekorativní architektonické práce ekonomickými — přičemž se vyrovná 3003 v odolnosti proti korozi a vyhýbá se limitu senzibilizace při zvýšených teplotách, který postihuje slitiny 5xxx s vyšším obsahem hořčíku. Jeho okno tvrdosti je záměrně úzké (28 HB žíhaný až 51 HB plně tvrzený) a volba stavu je místem, kde specifikace žijí nebo umírají: H32/H34 pro tvářené díly, H38 pouze když se nic netváří, a 5052 nebo 6061 ve chvíli, kdy se rozhodujícím faktorem stane nosnost, ponoření nebo objem obrábění. Pokud je povrch viditelný a vystavený, investujte malý příplatek do 5005-AQ.
Ve společnosti Linsy Aluminum dodáváme 5005 v podobě plechů, svitků, desek, tyčí, trubek a drátů v běžných stavech, s vlastním obráběním, svařováním, laserovým řezáním, eloxováním a leštěním. Pošlete nám svůj výkres a specifikaci — včetně požadavku na stav a eloxování — a my potvrdíme tvrdost a povrchovou úpravu, než se zavážete.
Často kladené otázky
Jak tvrdý je hliník 5005?
Zcela závisí na stavu, protože 5005 není tepelně zpracovatelný a tvrdost získává pouze tvářením za studena. Typické hodnoty Brinell se pohybují kolem 28 HB v žíhaném stavu O, 36 HB v H32, 41 HB v H34, 46 HB v H36 a 51 HB v H38. Publikované údaje se poněkud liší podle zdroje a tloušťky, proto je berte jako typické a garantované hodnoty si ověřte na MTC.
Je hliník 5005 tepelně zpracovatelný?
Ne. 5005 nelze precipitačně vytvrzovat; veškerá pevnost pochází z deformačního zpevnění, vyjádřeného ve stavech H. Lze jej žíhat — přibližně při 345 °C s následným pomalým chlazením — ale to jej změkčuje, nikoli zpevňuje. Pokud potřebujete tepelně zpracovatelnou pevnost, obvyklou volbou je 6061.
Který stav 5005 mám specifikovat?
Použijte O, když je díl hluboce tažený nebo silně tvářený. H32 je univerzální volba a nejbezpečnější výchozí nastavení pro architektonické plechy, přičemž H34 přidává pevnost tam, kde lze obětovat určitou tvařitelnost. H36 a H38 poskytují maximální pevnost, ale tažnost klesá na přibližně 6 %, což vylučuje většinu tváření. H32 a H34 jsou preferovány pro eloxované architektonické práce, protože stabilizovaný stav H3x si udržuje své vlastnosti.
Zvyšuje eloxování tvrdost 5005?
Ztvrzuje povrch, nikoli kov. Vrstva anodického oxidu je podstatně tvrdší než hliníkový substrát, takže odolnost proti poškrábání a opotřebení se výrazně zlepšuje — ale objemová tvrdost pod ní zůstává nezměněna a díl z 5005-H34 má stále 41 HB pod svým povlakem. Eloxování je správnou odpovědí pro povrchovou trvanlivost a špatnou odpovědí pro nosnost.
Je 5005 vhodný pro námořní prostředí?
Pro námořní atmosféru ano — dobře si vede v pobřežní expozici a solné mlze a je široce používán pro vnitřní lodní kování a pobřežní architektonické díly. Pro trvalé ponoření do mořské vody nebo silně zatížené námořní konstrukce jsou správnou specifikací slitiny s vyšším obsahem hořčíku, jako 5083 nebo 5086. 5005 má zde také výhodu: při ~0,8 % Mg se nachází pod prahem, kde se uplatňuje limit senzibilizace při 65 °C a mezikrystalové koroze za napětí pro slitiny jako 5083 a 5056.






