


6106, orta mukavemetli, ısıl işlemle sertleştirilebilen bir 6xxx ekstrüzyon alaşımıdır. Tanımlayıcı özelliği ekstrüde edilebilirliğidir: daha güçlü 6xxx kalitelerinin dolduramayacağı ince, karmaşık kesitlere akar. 6061'den daha az magnezyum ve silisyum içerir ve bu daha yalın kimya asıl meseledir — 6061 veya 6082'nin başarabildiğinden daha ince cidarlara ve daha karmaşık kesitlere ekstrüde edilebilir, bunu yaparken de 6063 mukavemet açısından daha yüksek performans gösterir. Tipik kullanımları yapısaldır: merdivenler ve erişim kuleleri, demiryolu taşıtları, otomotiv yapıları ve güverte üstü deniz yapıları.
İlk kez spesifikasyon yapanları iki şey yanıltır. Birincisi formdur: 6106 haddelenmiş bir tanım değildir, dolayısıyla ASTM B209'a göre 6106 plaka veya sac belirten bir çizimin arkasında standart bir ürün yoktur. İkincisi kaynaktır. 6106 mukavemetini soğuk şekillendirmeden değil ısıl işlemden aldığı için, bir ark kaynağı mukavemetin büyük bir kısmını yerel olarak ortadan kaldırır ve bu kayıp birleşimin nasıl boyutlandırılacağını belirler.
6106 Alüminyum Nedir?
6106, 6000 serisinde yer alan bir alüminyum–magnezyum–silisyum alaşımıdır (manganez ile birlikte) ve ilk olarak 1979'da tescil edilmiştir. Çizimlerde ve fabrika belgelerinde göreceğiniz tanımlar:
| Tanımlama sistemi | Değer |
| Alüminyum Derneği (AA) | 6106 |
| UNS | A96106 |
| EN sayısal / kimyasal | EN AW-6106 / AlMgSiMn |
| Çin standardı | GB/T 3190 |
| Analitik kontrol için bileşim sınırları | EN 573-3 |
| Ekstrüde ürün mekanik değerleri | EN 755-2 |
| Ekstrüde çubuk, çubuk, tel, profil, boru | ASTM B221 |
| Ekstrüde çubuk, bar, boru, profil (ISO) | ISO 6362-2 |
Çoğu Avrupalı stokçunun kullandığı alaşım tanımı, tasarım amacını bir veri sayfasından daha iyi özetler: 6000 serisiyle ilişkili korozyon direncini, kaynaklanabilirliği ve şekillendirilebilirliği korurken, mekanik özellikler, şekil karmaşıklığı, minimum kesit kalınlığı ve yüzey kalitesinin mevcut en iyi kombinasyonunu sunmayı amaçlayan bir ekstrüzyon alaşımı. 6082 gibi daha güçlü alaşımlarda üretilemeyen kesitler rutin olarak 6106'da üretilir.
Bu konum, herhangi bir tek özellik değerinden daha önemlidir. 6xxx alaşımlarını 6063'ten 6106 üzerinden 6061 ve 6082'ye uzanan bir eksende düşünürseniz, sağa doğru ilerledikçe ekstrüde edilebilirlik düşer ve mukavemet artar. 6106 kasıtlı olarak ortada yer alır ve o çizginin hiçbir ucunun işe yaramadığı durumlarda yerini hak eder.
Kimyasal Bileşim
Aşağıdaki sınırlar EN 573-3 ve Aluminum Association tescilini takip eder. Her şey ağırlık yüzdesi cinsindendir, geri kalan alüminyumdur.
| Element | Kompozisyon (%) |
| Silisyum (Si) | 0.30 – 0.60 |
| Magnezyum (Mg) | 0.40 – 0.80 |
| Manganez (Mn) | 0.05 - 0.20 |
| Demir (Fe) | 0,35 maks. |
| Bakır (Cu) | 0,25 maks. |
| Krom (Cr) | 0,20 maks. |
| Çinko (Zn) | 0,10 maks. |
| Titanyum (Ti) | 0,10 maks. |
| Diğerleri, her biri | 0,05 maks. |
| Diğerleri, toplam | 0,15 maks. |
Bunu 6061 ile karşılaştırarak okuyun; 6061 yaklaşık 0,8–1,2% magnezyum, 0,4–0,8% silisyum içerir ve 0,15–0,4% bakır ekler. Bu fark, iki alaşım arasındaki neredeyse tüm davranış farkını açıklar:
- Daha düşük Mg + Si toplamı güçlendirme için mevcut daha az Mg₂Si çökeltisi anlamına gelir, dolayısıyla tepe mukavemet daha düşüktür — ancak alüminyumda çözünmüş halde kalan alaşım elementi de daha azdır, bu nedenle elektriksel iletkenlik daha yüksektir ve ekstrüzyon sırasındaki akış gerilmesi daha düşüktür.
- Çok düşük bakır korozyon davranışını temiz tutar ve anodizasyon tutarlılığına yardımcı olur. Ayrıca 6106'nın bakır içeren 6xxx alaşımlarının peşinden gidebileceği şekilde mukavemet peşinde koşamayacağı anlamına gelir.
- Manganez kasıtlı olarak mevcuttur (0,05–0,20%), çoğu 6xxx kalitesinin aksine burada yalnızca bir safsızlık değildir. Mn, yeniden kristalleşme yoluyla tane yapısını kontrol eder ve ekstrüde kesitin tokluğunu ve yüzey kalitesini iyileştirir.
- Sıkı demir kontrolü anodizasyon için önemlidir. Demir içeren intermetalikler, şeffaf anodize kaplamada çizgiler ve gri benekler olarak ortaya çıkan şeylerdir.
Temperlere Göre Mekanik Özellikler
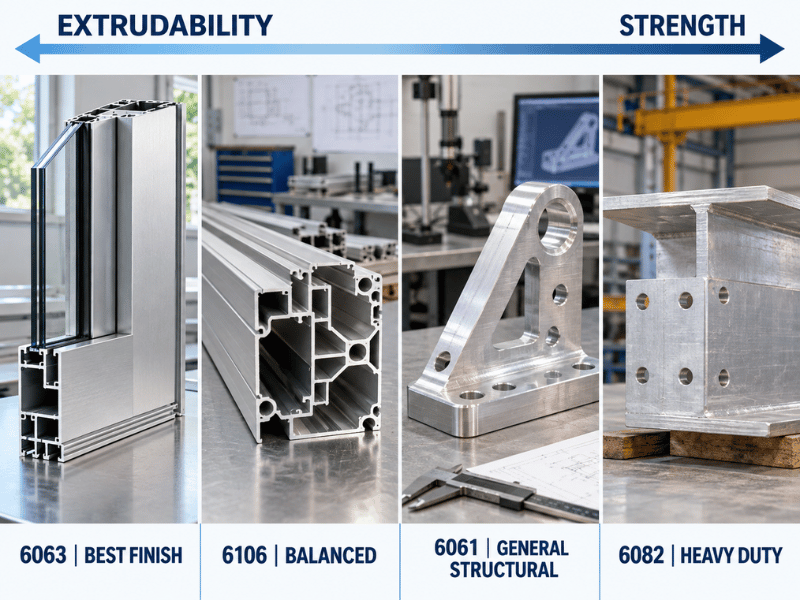
6106 mukavemetini çözeltiye alma ısıl işlemi ve ardından yaşlandırma ile kazanır, bu nedenle satır kalemindeki temper, parçanın nasıl davranacağına dair neredeyse her şeyi belirler. Aşağıdaki değerler tipiktir; kabulü fiilen yöneten sayılar ürün standardındaki minimumlardır ve bunlar sipariş edilen spesifik profil ve cidar kalınlığı için fabrika muayene sertifikasına göre doğrulanmalıdır.
| Temper | Tipik çekme mukavemeti (MPa) | Tipik akma mukavemeti (MPa) | Tipik uzama (1%) | Tipik kullanım |
| O (tavlanmış) | ~110 | ~60 | ~22 | Daha ileri işlem öncesi şekillendirme stoğu |
| T4 (çözeltiye alınmış, doğal yaşlandırılmış) | ~200 | ~120 | ~16 | Bükün veya şekillendirin, ardından T6'ya yaşlandırın |
| T5 (presle su verilmiş, yapay yaşlandırılmış) | ~220 | ~165 | ~12 | Maliyet hassasiyetli yapısal ekstrüzyonlar |
| T6 (çözeltiye alınmış, yapay yaşlandırılmış) | ~290 | ~220 | 9 – 14 | Standart yapısal spesifikasyon |
10 mm cidar kalınlığına kadar profiller için EN 755-2, T6 durumunda minimum değerleri şöyle belirler: 250 MPa çekme, 200 MPa akma gerilmesi ve 6% uzama. Bu minimumların tipik rakamlardan ne kadar düşük olduğuna dikkat edin: bu fark normaldir, cidar kalınlığıyla genişler ve bu nedenle tasarım ya standart minimumu ya da MTC değerini kullanmalıdır — asla bir veri sayfasından alıntılanan tipik bir rakamı değil.
Tablodan üç pratik sonuç çıkar:
T5, T6'dan önce fiyatlandırmaya değerdir. T5 su verme işlemini ayrı bir fırın çevrimi yerine ekstrüzyon presinden alır, bu da bir proses adımını ortadan kaldırır ve genellikle maliyeti düşürür. Birçok yapısal kesit için mukavemet farkı tasarımı değiştirmez, dolayısıyla T6 alışkanlık gereği belirtildiğinde masada kalan gerçek paradır.
Şekillendirme nihai yaşlandırmadan önce yapılmalıdır. T6“da soğuk şekillendirme mümkündür ancak sınırlıdır. T6”da çatlayacak bükümler O veya T4“te sorunsuzdur ve parça daha sonra T6 özelliklerine ulaşmak için yaşlandırılabilir. Mevcut sıralamanız ”T6 ekstrüde et, sonra bük" ise, bunun yerine "T4 şekillendir, sonra yaşlandır"ın işe yarayıp yaramadığını sorun.
Kalınlık cevabı değiştirir. Yayımlanan minimumlar bir nedenden dolayı cidar kalınlığına bağlıdır: daha kalın kesitler daha yavaş soğur, bu nedenle daha az alaşım elementi çözeltide kalır ve daha sonra daha az güçlendirici çökelti oluşur. Kalın cidarlı bir 6106 profili, ince cidarlı bir profilin ulaştığı değerlere ulaşmaz ve gerçek kesit için MTC tek güvenilir kayıttır.
Fiziksel Özellikler
| Mülkiyet | Değer |
| Yoğunluk | 2,70 g/cm³ |
| Erime aralığı (solidus–liquidus) | ~610 – 660 °C |
| Elastisite modülü | ~69,5 GPa |
| Termal genleşme katsayısı | ~23,4 × 10⁻⁶ /K |
| Termal iletkenlik | ~190 W/m·K |
| Elektriksel iletkenlik (eşit hacim) | ~ IACS |
| Maksimum sürekli çalışma sıcaklığı | ~160 °C |
| Yorulma dayanımı (T6) | ~88 MPa |
Bunlardan ikisi, rutin olarak yanlış okundukları için bir notu hak ediyor.
Termal genleşme, 6106'yı 6061'den ayırmaz. 6106 yaklaşık 23,4 × 10⁻⁶/K ve 6061 yaklaşık 23,6 × 10⁻⁶/K ölçer. “Daha düşük termal genleşme”yi 6106'nın bir avantajı olarak listeleyen herhangi bir karşılaştırma tablosu, bir yuvarlama farkını sanki bir özellikmiş gibi raporluyor. Termal hareket bağlantı tasarımınızı yönetiyorsa, bu alaşımları özdeş kabul edin ve sorunu detay tasarımda çözün.
Elektriksel iletkenlik gerçekten daha yüksektir, ve sayılarda kendini gösteren şey yalın kimyadır. Yaklaşık IACS ile 6106, 6061'in (yaklaşık –43) üzerinde çalışır; bu nedenle mekanik gereksinimin mütevazı ama elektriksel gereksinimin mütevazı olmadığı bara, iletken ray ve soğutucu işlerinde karşımıza çıkar. ~190 W/m·K termal iletkenlik ile birleştiğinde, bu onu hem akım hem de ısı taşıması gereken parçalar için makul bir tek şartname seçimi yapar.
~160 °C tavanı gerçek bir sınırdır, formalite değildir. Dayanım Mg₂Si çökeltilerinden gelir ve kabaca bu sıcaklığın üzerinde sürekli maruz kalma bunları kalıcı olarak kabalaştırır. Bir parça bir kez "pişirildikten" sonra yeniden yaşlandırmayla geri dönüş yoktur.
6106 Neden Bir Ekstrüzyon Alaşımı Olarak Sınıflandırılır
Bu, çoğu alaşım yazısının atladığı ve 6106'nın çiziminizde yer alıp almayacağına karar veren bölümdür.
Ekstrüzyon kabiliyeti tek bir özellik değildir. Bir presin ne üretebileceğini birlikte belirleyen bir davranışlar demetidir: alaşımın kalıptan akarken ne kadar basınca direndiği, yüzey yırtılmadan önce ne kadar hızlı itilebileceği, ince ve uzak köşeleri doldurup doldurmadığı, kalıbın ne kadar saptığı ve bitmiş yüzeyin kusurları boyanın altında maskelemeden sevk edilebilecek kadar temiz görünüp görünmediği. Alaşım içeriği bunların her birini yanlış yöne iter, bu yüzden yalın bir kimya varsayılan olarak kazanır — ve 6106 yalındır.
Bunun pratikte sağladıkları:
- Daha ince minimum cidarlar. Ağırlık hedefini karşılamak için gövdesinin incelmesi gereken bir kesit, 6061'de üretim hızında basitçe doldurulamayabilirken 6106'da rahatça çalışabilir.
- Daha yüksek karmaşıklık. Çok boşluklu içi boş kesitler, derin girintiler ve ince detayların tümü daha kolaydır. Stokçular, 6082'de imkânsız olan şekillerin 6106'da rutin olduğunu düzenli olarak belirtir.
- Daha iyi yüzey. Daha düşük akış gerilmesi, daha az kalıp tutunması ve daha az yüzey kusuru anlamına gelir; bu da bitiş boya yerine anodize olduğunda doğrudan önem taşır.
- Daha yüksek hat hızı. Kesite bağlı olarak 6106, 6061'den daha hızlı çalışabilir; bu, kütük fiyatı aynı olsa bile birim maliyette kendini gösterir.
Takas, dayanımdır ve bir sonraki konuda ele alınmıştır.
Sürecin kendisinin mekaniğini, yani bir haddehanenin bir profili fiyatlandırmadan önce bir çizimden neye ihtiyaç duyduğunu da içerecek şekilde istiyorsanız, özel alüminyum ekstrüzyon rehberimiz bunu ayrıca ele alıyor.
6106 vs 6063 vs 6061 vs 6082
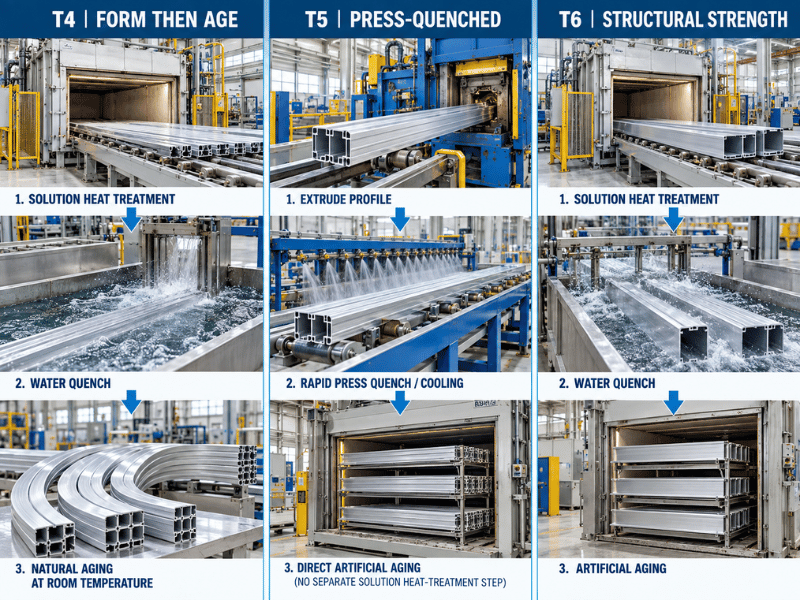
6106'nın gerçekten bir şartnameyi kazanıp kaybettiği yer bu karşılaştırmadır ve doğru karşılaştırma öğesini seçmek önemlidir — yalnızca 6061 ile karşılaştırmak, 6106'yı olduğu şeyden ziyade bir şeyin daha zayıf bir versiyonu gibi gösterir.
Tipik T6 değerleri:
| Mülkiyet | 6106-T6 | 6063-T6 | 6061-T6 | 6082-T6 |
| Çekme mukavemeti (MPa) | ~290 | ~240 | ~310 | ~310 |
| Akma mukavemeti (MPa) | ~220 | ~215 | ~275 | ~260 |
| Uzama (%) | ~9 | ~12 | ~12 | ~10 |
| Karmaşık ince cidarlı ekstrüzyon | Çok iyi | Mükemmel | İyi | Adil |
| Anodize yüzey kalitesi | Çok iyi | En iyi | İyi | Adil |
| İşlenebilirlik | İyi | Orta düzeyde | İyi | Orta düzeyde |
| Ark kaynak kabiliyeti | Çok iyi | Çok iyi | Çok iyi | İyi |
| Tipik kullanım | Merdivenler, kuleler, ray stokları, otomotiv yapıları | Mimari döşeme, pencere çerçeveleri | Genel yapısal, işlenmiş parçalar | Köprüler, vinçler, ağır çerçeveler |
Önem taşıyan okuma: 6106-T6, 6063-T6'dan yaklaşık daha fazla çekme dayanımı taşırken ekstrüzyon kabiliyeti ekseninde 6061'e olduğundan çok 6063'e daha yakın kalır. Belirtmek için özel neden budur — hâlâ iyi anodize görünmesi gereken ve 6061'in güvenilir şekilde üretebileceğinden daha karmaşık olması gereken bir yapısal kesit.
Her alternatifin bunun yerine kazandığı yerler:
- 6063 parça mimari kaplama veya pencere çerçevesi olduğunda, kesit basit olduğunda, bitiş öncelikli olduğunda ve yükler düşük olduğunda. Daha da kolay ekstrüde edilir ve daha iyi bitiş verir.
- 6061 dayanım belirleyici olduğunda, parça yoğun şekilde işlenecekse veya en geniş stok kapsamını istiyorsanız ve mühendisler bunu zaten biliyorsa. Ağır yapısal işler için 6061 alüminyum rehberi.
- 6082 bakınız — köprüler, vinçler, araç şasileri — dayanım-tokluk dengesi belirtilme nedenidir; karmaşık ince kesitlerin mümkün olmadığını kabul ederek. Bir kesite karar vermeden önce 6082-T6 karşılaştırın.
- 6005 yapısal boru ve kafes işleri için 6106 ile birlikte fiyatlandırılmaya değer bir diğer ince cidarlı yapısal ekstrüzyondur; özellikleri ve sınırları özellikleri ve sınırları bir göz atmaya değecek kadar farklıdır.
Uygulamalar
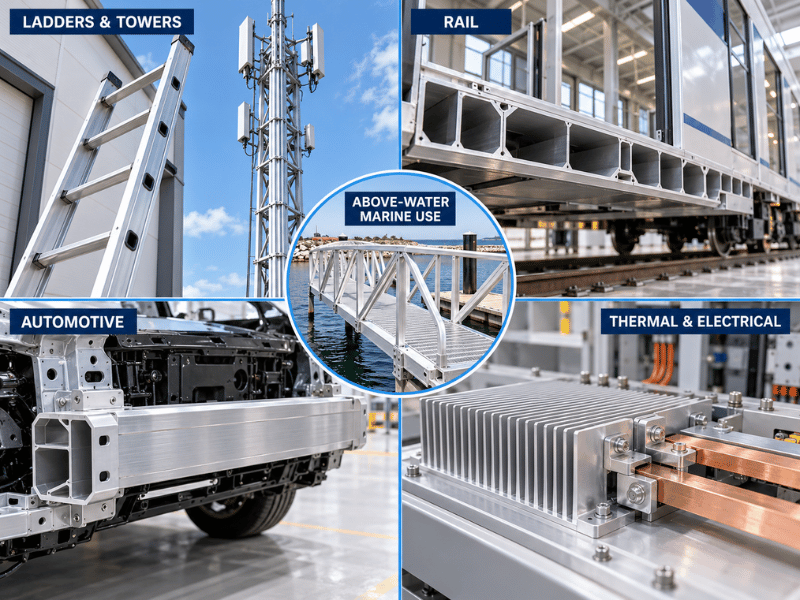
6106, kaynaklı bir yapısal montajın hafif olması, işlenmek yerine ekstrüde edilmesi ve sıkı boyutsal tekrarlanabilirlikte tutulması gereken her yerde karşımıza çıkar.
Merdivenler, kuleler ve direkler. Klasik uygulama ve neredeyse her stokçu tarafından ilk sırada belirtilir. Uzatmalı merdivenler ve iskele korkulukları, yüksek rijitlik/ağırlık oranında ince cidarlı içi boş kesitlerden, kullanıcıların temas ettiği parçalarda temiz yüzey kalitesinden ve kaynaklanabilirlikten fayda sağlar. Basamak-korkuluk bağlantıları kaynaklıdır, bu nedenle aşağıdaki ITAB payı bağlantı tasarımını belirler.
Demiryolu taşıtları. Gövde çerçevelerinde, zemin desteklerinde ve iç çerçevelemede ekstrüde yapısal kesitler. Karmaşık çok boşluklu profiller, kaynaklanabilirlik ve yangın ile duman davranışının kombinasyonu burada 6xxx alaşımlarını baskın tutar ve 6106’nın dolgu kabiliyeti, birden fazla üretilmiş parçanın yerini alan entegre kesitleri destekler.
Otomotiv yapıları. Çarpışma kutuları, tampon kirişleri, alt şasi bileşenleri, tavan rayları ve batarya muhafazası çerçevelemesi. İnce cidar kabiliyeti kütle azaltımını doğrudan yönlendirir ve muhafazanın termal yönetim yolunun bir parçası olduğu yerlerde daha yüksek iletkenlik önem taşır.
Denizcilik ve açık deniz. Güverte yapıları, iskele geçitleri, direkler ve üst yapı çerçevelemesi. Ancak açıkça belirtmek gerekir ki: iyi genel korozyon direnci, deniz sınıfı ile aynı şey değildir. Sürekli deniz suyu daldırması veya sıçrama bölgesi servisi, 5xxx alaşımlarına örneğin 5083-H116 veya 5086-H116'ya aittir; bunlar, yüksek magnezyumlu ama farklı 6xxx kesitlerinin direnç gösteremediği şekilde hassaslaşmaya direnir. 6106'yı su hattının üstünde kullanın, altında değil.
Mimarlık ve inşaat. Yapısal giydirme cephe elemanları, yapısal cam profilleri ve süsleme yerine gerçek yük taşıyan çerçeveleme; burada aynı ekstrüzyon hem sehim sınırlarını hem de görünüm gereksinimini karşılamalıdır.
Termal ve elektriksel. Isı emiciler, bara iletkenleri, iletken raylar ve elektriksel muhafazalar; ~190 W/m·K termal iletkenlik ve ~1 IACS elektriksel iletkenlikten yararlanır. Burada mekanik spesifikasyon genellikle ikinci sırada gelir ve kesit basittir.
6106'nın kaynaklanması
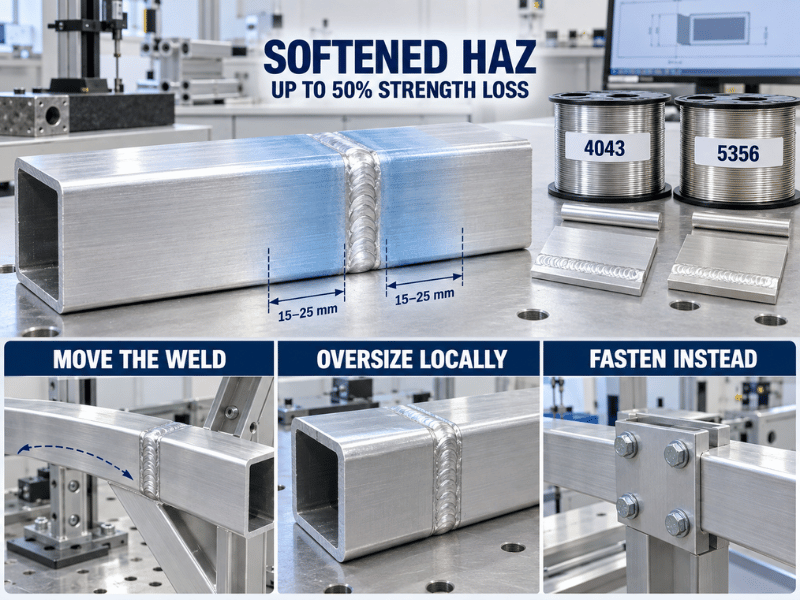
106 ark kaynağı için çok iyi olarak derecelendirilmiştir. Zorluk, onu birleştirmek değil — arkın kaynağın yanındaki temper üzerinde ne yaptığıdır.
Isıdan etkilenen bölge mukavemetini kaybeder. 6106 mukavemetini ısıl işlemle kilitlenmiş Mg₂Si çökeltilerinden alır. Bir füzyon kaynağı, bitişik metali aynı çökelme penceresinden kontrolsüz şekilde yeniden ısıtır; fırın çevrimiyle oluşturulanı aşırı yaşlandırır veya çözer, böylece kaynağın yanındaki bölge ana metal mukavemetinin yarısına kadar kaybedebilir. Daha düşük ısı girdisi bu kaybı azaltır; ortadan kaldırmaz. AWS D1.2 bunu, tasarımcıları ısıdan etkilenen bölge için T6 değerleri yerine T4 veya O özelliklerine yönlendirerek yansıtır, dolayısıyla 6106 için işletme kuralı, her ısıl işlem görebilir 6xxx ekstrüzyonu için kullanılanla aynıdır: bağlantıyı düşük değerler üzerinden boyutlandırın ve yük durumunun önemli olduğu yerlerde rakamı bir kalifikasyon testiyle doğrulayın.
Yardımcı olan unsurlar:
- Kaynağı taşıyın. Yumuşak bölge, kaynak merkez hattından yaklaşık 15–25 mm uzanır, bu nedenle kaynakları tepe eğilme gerilmesinden uzak tutmak en ucuz çözümdür.
- Yerel olarak büyütün. Bir boruda bir cidar boyu büyütme, çok az ağırlık karşılığında genellikle kaynak kaybının tamamını telafi eder.
- Bunun yerine bağlayın. Cıvatalı bir bağlantı tam ana metal T6 mukavemetini korur.
- T4'te kaynaklayın, sonra yaşlandırın. Yapay yaşlandırmadan önce kaynaklama, sonrasına göre önemli ölçüde daha fazlasını geri kazandırır ve zaten T6 olan bir kaynaklı montaj üzerinde düşük sıcaklıklı bir çevrim neredeyse hiçbir şey eklemez. Yaşlandırmayı kendi bünyemizde yapmıyoruz, bu nedenle program içine dahil edin.
Dolgu malzemesi. ER4043 genel imalat için uygundur; daha fazla kaynak sonrası mukavemet veya anodizasyon sonrası daha yakın renk eşleşmesi gereken yerlerde ER5356. Bizim alüminyum kaynak teli kılavuzumuzda seçimi kapsar ve 6061 kaynak kılavuzu prosedür kontrolünü ve bağlantı mukavemeti kalifikasyonunu kapsar.
İşleme, Şekillendirme ve Yüzey Bitirme
İşleme. 6106, T6 durumunda keskin takımlar ve yeterli boşlukla iyi işlenir; daha yumuşak O ve T4 durumları yığılmış kenar ve bulaşmaya daha yatkındır, bu nedenle “yapışkan” itibarı, insanların gerçekte işlediği T6 durumu yerine bu durumlara bağlanır. Genel işleme sıralamasında 6061 hâlâ daha iyi performans gösterir, bu nedenle bir parça çoğunlukla ekstrüzyon yerine çoğunlukla talaş ise, 6061 hâlâ daha iyi bir tercih olmaya devam eder.
Şekillendirme. Son yaşlandırmadan önce yapın. T4, bükme ve şekillendirme için pratik şekillendirme durumudur; T6 yalnızca sınırlı soğuk işlemeye tolerans gösterir ve orada dar bükmeler denemek dış lif boyunca çatlamaya davet çıkarır. Geri yaylanma orta düzeydedir ve alaşım değişikliğinden ziyade kalıp tasarımıyla daha iyi kontrol edilir. Düzeltme sırasında herhangi bir ağır yerel ısıtmanın, bölgeyi tıpkı bir kaynak gibi yumuşatacağını unutmayın.
Eloksal. 6106’nın gerçek avantajlarından biri. Düşük demir ve bakır, tutarlı şeffaf ve renkli anodik filmler sağlar ve iyi ekstrüde edilmiş yüzey, tank öncesi daha az mekanik hazırlık anlamına gelir. Pratik uyarı şudur: bir arada kaynaklanmış bir 6106 kesiti, dolgu malzemesi ve prosedür görünüm için seçilmediği sürece anodizasyon sonrası kaynağı ve ITAB'ını görünür bir bant olarak gösterecektir; bizim anodizasyon kılavuzu görünür arızaların çoğunun neden anodizasyonun kendisinden ziyade alaşım seçimi ve yüzey hazırlığıyla başladığını açıklar.
Korozyon. 6000 serisinin tipik özelliği olan iyi genel atmosferik korozyon direnci ve endüstriyel atmosferlerde birçok kullanıcının beklediğinden daha iyidir. Agresif koşullarda taneler arası saldırıya karşı bağışık değildir ve sürekli daldırma veya sıçrama bölgesinde yer almamalıdır. Toz boya veya anodizasyon servis ömrünü önemli ölçüde uzatır; deniz daldırması için bitişi yükseltmek yerine 5xxx'e geçin.
Standartlar ve Tedarik Dokümantasyonu
Evrakları doğru yapmak, alaşımı doğru yapmak kadar önemlidir, çünkü aldığınız kesitin belirttiğiniz kesit olup olmadığını belirleyen şey budur.
Standardı ve temperi birlikte belirtin. “Yalnızca ”6106-T6" çok fazla belirsizlik bırakır. Eksiksiz bir satır kalemi alaşımı, temperi, ürün formunu, geçerli spesifikasyonu, uygulanabilir boyutsal toleransı ve cidar kalınlığı sınıfını adlandırır. Ekstrüde ürün için bu, ASTM B221 veya EN 755-2 (kompozisyon analizi için EN 573-3 ile birlikte) anlamına gelir ve GB/T 3190 Çin değirmen tedariki için). Bir çizim, haddelenmiş levha veya sac spesifikasyonuna karşı 6106 talep ediyorsa, teklif vermeden önce kullanılabilirliği teyit edin — ihale sonrası keşfedilen bir uyumsuzluk, erken sorulan bir sorudan çok daha pahalıya mal olur.
Talep edilmeye değer belgeler:
| Doküman | Sağladığı özellikler |
| Değirmen test sertifikası (MTC) | Tedarik edilen lot için ısıya özgü bileşim ve gerçek mekanik değerler |
| EN 10204 3.1 sertifikası | Değerlerin siparişe göre doğrulandığına dair değirmenden bağımsız beyan |
| SGS kimyasal veya mekanik raporu | Projenin gerektirdiği durumlarda üçüncü taraf doğrulaması |
| SGS boyutsal muayenesi | Kritik profil boyutlarının çizime göre doğrulanması |
Akılda tutulması gereken ayrım: bu makaledeki rakamlar tipiktir yönlendirme değerleridir. Bağlayıcı olan sayılar, standart minimumlar ve belirli lot için MTC değerleridir. Bunlar çeliştiğinde MTC geçerlidir.
Sipariş vermeden önce teyit edilmeye değer diğer hususlar: minimum mekanik değerleri belirlediği için et kalınlığı sınıfı; hem maliyeti hem de özellikleri değiştirdiği için T5'e karşı T6 temper güzergâhı; ve çizimin şekillendirme veya kaynak sonrası herhangi bir ekstrüzyon sonrası yaşlandırma öngörüp öngörmediği, çünkü bu adım imalat ortasında keşfedilmek yerine programda yer almalıdır.
6106 Ne Zaman Seçilmeli — ve Ne Zaman Seçilmemeli
6106'yı şu durumlarda seçin:
- Kısıtlayıcı unsur alaşım numarası değil, kesittir, — ince cidarlar, çoklu boşluklar, dar toleranslar veya 6061'in üretim hızında güvenilir şekilde dolduramayacağı detaylar.
- 6063'ten daha fazla mukavemet ve 6061'den daha iyi yüzey kalitesine ihtiyacınız var, özellikle aynı ekstrüzyonun hem yapısal hem de görünür olduğu durumlarda.
- Parça kaynaklanacak ve orta düzeyde yüklenecek, bağlantı noktalarını tepe gerilmeden uzağa yerleştirme veya yerel olarak büyütme imkânıyla. Her 6xxx bu şekilde davranır; buna göre planlayın.
- Metre başına ağırlık, alaşım ikamesi yerine et kalınlığı üzerinden düşürülüyor.
- Parça aynı zamanda iletkenlik de sağlıyor — bara, ısı emici, iletken ray — burada yaklaşık % IACS, 6061'in eşleşemeyeceği bir avantajdır.
Şu durumlarda başka yerlere bakın:
- Tasarımı tepe mukavemet belirliyor. Bir üst seviyeye geçin: 6061-T6 veya 6082-T6.
- Bir kaynaklı bağlantı tam T6 mukavemetini korumalıdır. Hiçbir 6xxx alaşımı bunu yapamaz. Ya kaynağın belirleyici konum olmayacağı şekilde yeniden tasarlayın ya da ısıl işlem görmeyen bir 5xxx sınıfının yük durumuna daha uygun olup olmadığını değerlendirin.
- Hizmet sürekli deniz suyu daldırma veya sıçrama bölgesinde. 5083-H116 veya 5086-H116'ya geçin.
- Parça, düşük yüklü dekoratif mimari kaplamadır. 6063 daha kolay ekstrüde edilir ve daha iyi anodize olur, ayrıca daha düşük maliyetlidir. Bkz. 6063 ekstrüzyon kılavuzu.
- Hizmet sürekli olarak yaklaşık 160 °C üzerinde çalışıyor. Çökelme kabalaşması kalıcıdır.
Sonuç
6106, tepe mukavemetten feragat ederek kalıptan ne kadar ileri itilebileceğine odaklanan bir 6xxx ekstrüzyon alaşımıdır — 6063-T6'dan yaklaşık % daha güçlü olup, 6061'in güvenilir şekilde üretemediği ince cidarlı ve çoklu boşluklu kesitleri hâlâ doldurabilir. İki spesifikasyon tuzağı bu alaşımla ilgili arızaların çoğunu tetikler: ASTM B221 veya EN 755-2 yerine haddelenmiş levha veya sac standardına göre sipariş vermek ve füzyon kaynağı yerel mukavemetin yarısına kadarını ortadan kaldırdığında kaynaklı bağlantıları T6 ana malzeme değerlerine göre boyutlandırmak.
Biz 6106 profil, çubuk, boru ve tel olarak O, T4, T5 ve T6 temperlerinde, et kalınlığı sınıfı belirtilerek ASTM B221 veya EN 755-2'ye göre fiyatlandırılır ve CNC işleme, kaynak, lazer kesim ve anodizasyonu kendi bünyemizde gerçekleştiririz. Kaynak sonrası yaşlandırma, kendi yürütmediğimiz ayrı bir değirmen adımıdır, bu nedenle bunu programa dâhil edin; her sipariş bir MTC ile birlikte gelir.
Bize çizimi, standardı ve temper güzergâhını gönderin; siz taahhütte bulunmadan önce mevcut et kalınlıklarını, toleransları ve dokümantasyonu teyit edelim.
Sıkça Sorulan Sorular
6106 fiyatlandırması 6063 ve 6061 ile nasıl karşılaştırılır?
Sınıf, parçanın nasıl satın alındığından daha az önemlidir. 6106, 6063'e göre daha az değirmen stoğuna sahip daha dar bir tanımdır; bu nedenle form, temper ve sipariş miktarı rakamı alaşım seçiminden daha fazla etkiler. Kesiti, temperi ve yıllık hacmi gönderin; liste fiyatı yerine gerçek lot için teklif verelim.
6106 için minimum sipariş miktarı nedir?
Stoklu profiller standart paket miktarlarından sevk edilir. Stoklu aralığın dışındaki her şey düşük MOQ'lu özel bir üretimdir; bu nedenle pratik minimum, forma, tempere ve bir ısının mevcut olup olmadığına bağlıdır. Spesifikasyonu ve miktarı bize bildirin; stoktan neyin sevk edileceğini ve neyin üretilmesi gerektiğini teyit edelim.
6106 ekstrüzyonları için ne kadar tedarik süresi beklemeliyim?
Profilin stoklu olup olmadığına bağlı olarak yaklaşık 10–60 gün planlayın. Stoklu kesitler günler içinde sevk edilir; yeni bir kalıp, ilk ekstrüde boydan önce tasarım, imalat ve deneme süresi ekler. Kesiti yapım programınıza göre erkenden teyit edin, çünkü kalıp kritik yol üzerindedir.






