


6106 je středně pevná, tepelně zpracovatelná extrudovaná slitina řady 6xxx. Její určující vlastností je extrudovatelnost: teče do tenkých, složitých profilů, které pevnější jakosti 6xxx nevyplní. Obsahuje méně hořčíku a křemíku než 6061, a právě v této štíhlejší chemii je pointa — lze ji extrudovat do tenčích stěn a složitějších průřezů než 6061 nebo 6082, přičemž stále dosahuje vyšší 6063 pevnosti. Typická použití jsou konstrukční: žebříky a přístupové věže, železniční kolejová vozidla, automobilové konstrukce a nadpalubní lodní konstrukce.
Dvě věci zaskočí zadavatele při prvním zadání. První je forma: 6106 není válcovaná značka, takže výkres, který specifikuje plech nebo tabuli 6106 dle ASTM B209, nemá za sebou žádný standardní produkt. Druhá je svařování. Protože 6106 získává pevnost tepelným zpracováním, nikoli tvářením za studena, obloukové svařování ji lokálně z velké části odstraní, a tento úbytek určuje, jak se spoj dimenzuje.
Co je hliník 6106?
6106 je slitina hliník–hořčík–křemík (s manganem) řady 6000, poprvé registrovaná v roce 1979. Označení, která uvidíte na výkresech a hutních dokumentech:
| Systém označování | Hodnota |
| Sdružení pro hliník (AA) | 6106 |
| UNS | A96106 |
| EN číselné / chemické | EN AW-6106 / AlMgSiMn |
| Čínská norma | GB/T 3190 |
| Meze složení pro analytickou kontrolu | EN 573-3 |
| Mechanické hodnoty extrudovaných výrobků | EN 755-2 |
| Vytlačovaná tyč, prut, drát, profil, trubka | ASTM B221 |
| Extrudované tyče, pruty, trubky, profily (ISO) | ISO 6362-2 |
Popis slitiny používaný většinou evropských skladníků vystihuje konstrukční záměr lépe než datový list: extrudovaná slitina určená k dosažení nejlepší dostupné kombinace mechanických vlastností, složitosti tvaru, minimální tloušťky stěny a kvality povrchu při zachování korozní odolnosti, svařitelnosti a tvařitelnosti typické pro řadu 6000. Profily, které nelze vyrobit v pevnějších slitinách, jako je 6082, se běžně vyrábějí v 6106.
Toto postavení je důležitější než jakékoli jednotlivé číslo vlastnosti. Představíte-li si slitiny 6xxx na jedné ose od 6063 přes 6106 po 6061 a 6082, extrudovatelnost klesá při pohybu doprava a pevnost roste. 6106 leží záměrně uprostřed a své místo si zaslouží, když nevyhovuje ani jeden konec této řady.
Chemické složení
Níže uvedené meze vycházejí z EN 573-3 a registrace Aluminum Association. Vše je v hmotnostních procentech, zbytek hliník.
| Prvek | Složení (%) |
| Křemík (Si) | 0.30 – 0.60 |
| Hořčík (Mg) | 0.40 – 0.80 |
| Mangan (Mn) | 0.05 - 0.20 |
| Železo (Fe) | 0,35 max |
| Měď (Cu) | 0,25 max. |
| Chrom (Cr) | max 0,20 |
| Zinek (Zn) | 0,10 max |
| Titan (Ti) | 0,10 max |
| Ostatní, každý | 0,05 max |
| Ostatní, celkem | 0,15 max |
Srovnejte to s 6061, který obsahuje přibližně 0,8–1,2 % hořčíku, 0,4–0,8 % křemíku a přidává 0,15–0,4 % mědi. Tento rozdíl vysvětluje téměř každý rozdíl v chování mezi oběma slitinami:
- Nižší celkový obsah Mg + Si znamená méně precipitátu Mg₂Si dostupného pro zpevnění, takže maximální pevnost je nižší — ale v hliníku také zůstává méně rozpuštěných legujících prvků, což je důvod, proč je elektrická vodivost vyšší a napětí tečení při extrudování nižší.
- Velmi nízký obsah mědi udržuje korozní chování čisté a pomáhá konzistenci anodizace. Také to znamená, že 6106 nemůže honit pevnost tak jako slitiny 6xxx obsahující měď.
- Mangan je záměrně přítomen (0,05–0,20 %), na rozdíl od většiny jakostí 6xxx, kde je pouze nečistotou. Mn řídí strukturu zrna prostřednictvím rekrystalizace a zlepšuje houževnatost a kvalitu povrchu extrudovaného profilu.
- Přísná kontrola železa je důležitá pro anodizaci. Intermetalické fáze obsahující železo se projevují jako pruhy a šedé skvrny v čirém anodizovaném povrchu.
Mechanické vlastnosti podle způsobu temperování
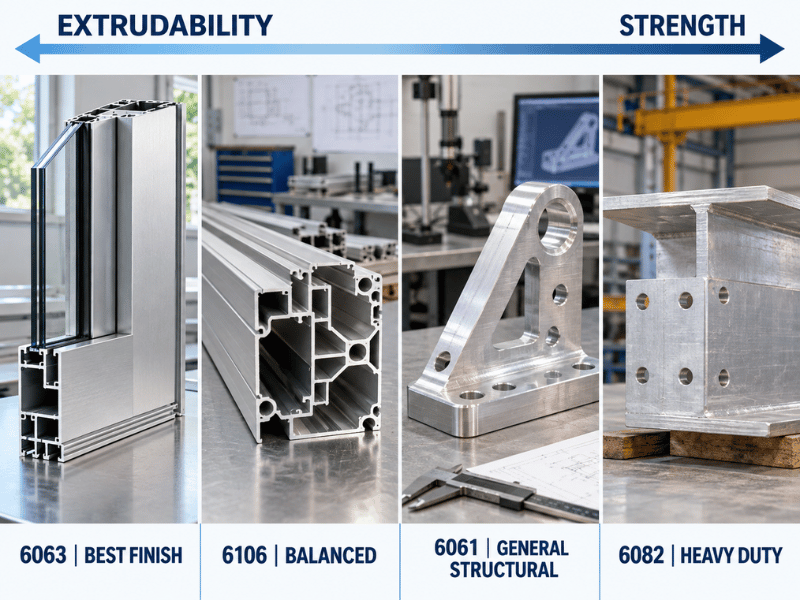
6106 získává pevnost rozpouštěcím žíháním následovaným stárnutím, takže stav vytvrzení uvedený v položce určuje téměř vše o chování dílu. Níže uvedené hodnoty jsou typické; čísla, která skutečně řídí přejímku, jsou minima v produktové normě, a ta by měla být potvrzena proti hutnímu atestu pro konkrétní objednaný profil a tloušťku stěny.
| Temperament | Typická pevnost v tahu (MPa) | Typická mez kluzu (MPa) | Typické tažnosti (%) | Typické použití |
| O (žíhaný) | ~110 | ~60 | ~22 | Polotovar pro tváření před dalším zpracováním |
| T4 (rozpouštěcí žíhání, přirozené stárnutí) | ~200 | ~120 | ~16 | Ohýbat nebo tvářet, poté stárnout na T6 |
| T5 (kalení na lisu, umělé stárnutí) | ~220 | ~165 | ~12 | Nákladově citlivé konstrukční profily |
| T6 (rozpouštěcí žíhání, umělé stárnutí) | ~290 | ~220 | 9 – 14 | Standardní konstrukční specifikace |
Pro profily do tloušťky stěny 10 mm stanovuje EN 755-2 minimální hodnoty ve stavu T6: 250 MPa pevnost v tahu, 200 MPa smluvní mez kluzu a 6 % tažnost. Všimněte si, o kolik nižší jsou tato minima než typické hodnoty: tento rozdíl je normální, zvětšuje se s tloušťkou stěny, a proto by návrh měl používat buď normové minimum, nebo hodnotu z atestu — nikdy typickou hodnotu citovanou z datového listu.
Z tabulky vyplývají tři praktické důsledky:
T5 stojí za to ocenit před T6. T5 získává kalení z extrudovacího lisu namísto samostatného cyklu pece, což odstraňuje jeden procesní krok a obvykle snižuje náklady. U mnoha konstrukčních profilů rozdíl v pevnosti nemění návrh, takže při specifikaci T6 ze zvyku se skutečně nechávají peníze na stole.
Tváření patří před konečné stárnutí. Tváření za studena v T6 je možné, ale omezené. Ohyby, které by v T6 praskly, jsou v O nebo T4 snadné a díl lze následně vytvrdit na vlastnosti T6. Pokud váš postup aktuálně zní “extrudovat T6, poté ohýbat,” zeptejte se, zda místo toho funguje “tvářet T4, poté stárnout.”.
Tloušťka mění odpověď. Publikovaná minima jsou svázána s tloušťkou stěny z nějakého důvodu: silnější průřezy se kalí pomaleji, takže v roztoku zůstává méně legujících prvků a později se tvoří méně zpevňujícího precipitátu. Silnostěnný profil 6106 nedosáhne hodnot tenkostěnného a atest pro skutečný průřez je jediný spolehlivý záznam.
Fyzikální vlastnosti
| Majetek | Hodnota |
| Hustota | 2,70 g/cm³ |
| Rozsah tavení (solidus–liquidus) | ~610 – 660 °C |
| Modul pružnosti | ~69,5 GPa |
| Součinitel tepelné roztažnosti | ~23,4 × 10⁻⁶ /K |
| Tepelná vodivost | ~190 W/m·K |
| Elektrická vodivost (stejný objem) | ~49 % IACS |
| Maximální teplota pro trvalý provoz | ~160 °C |
| Únavová pevnost (T6) | ~88 MPa |
Dvě z těchto hodnot si zaslouží poznámku, protože jsou běžně nesprávně interpretovány.
Tepelná roztažnost neodlišuje 6106 od 6061. 6106 vykazuje přibližně 23,4 × 10⁻⁶/K a 6061 přibližně 23,6 × 10⁻⁶/K. Jakákoli srovnávací tabulka, která uvádí “nižší tepelnou roztažnost” jako výhodu 6106, prezentuje rozdíl ze zaokrouhlení, jako by šlo o skutečnou vlastnost. Pokud tepelný pohyb určuje návrh vašeho spoje, považujte tyto slitiny za identické a vyřešte problém v podrobném návrhu.
Elektrická vodivost je skutečně vyšší, a je to právě nízký obsah legujících prvků, co se projevuje v číslech. Při přibližně 49% IACS je 6106 nad 6061 (přibližně 40–43%), což je důvod, proč se objevuje v aplikacích pro přípojnice, napájecí kolejnice a chladiče, kde jsou mechanické požadavky mírné, ale elektrické nikoli. V kombinaci s tepelnou vodivostí ~190 W/m·K to z něj činí rozumnou volbu s jedinou specifikací pro díly, které musí přenášet jak proud, tak teplo.
Strop ~160 °C je skutečný limit, nikoli formalita. Pevnost pochází z precipitátů Mg₂Si a trvalé vystavení teplotám nad touto hranicí je nevratně zhrubne. Jakmile je díl „přehřátý", nelze jej znovu vytvrzovat.
Proč je 6106 klasifikována jako extrudovatelná slitina
Toto je sekce, kterou většina přehledů slitin přeskakuje, a přitom je to právě ta, která rozhoduje o tom, zda 6106 vůbec patří na váš výkres.
Extrudovatelnost není jediná vlastnost. Je to soubor chování, které společně určují, co lis dokáže vyrobit: jak velký tlak slitina klade při průtoku matricí, jak rychle ji lze protlačovat, než se povrch roztrhne, zda vyplní tenké a vzdálené rohy, jak moc se matrice vychýlí a zda hotový povrch vypadá dostatečně čistě, aby mohl být expedován bez maskování vad pod nátěrem. Obsah legujících prvků posouvá každý z těchto faktorů nesprávným směrem, takže nízký obsah legujících prvků vítězí automaticky — a 6106 je nízkolegovaná.
Co to přináší v praxi:
- Tenčí minimální stěny. Profil, jehož stojina musí být ztenčena kvůli hmotnostnímu cíli, nemusí být v 6061 při produkční rychlosti vůbec vyplnitelný, zatímco v 6106 se protlačuje bez problémů.
- Vyšší složitost. Více dutinová dutá tělesa, hluboké zápichy a jemné detaily jsou všechny snazší. Skladatelé materiálu běžně uvádějí, že tvary nemožné v 6082 jsou v 6106 rutinní záležitostí.
- Lepší povrch. Nižší napětí toku znamená menší nalepování na matrici a méně povrchových vad, což je přímo důležité, když je konečná úprava eloxování而非 lakování.
- Vyšší rychlost linky. V závislosti na profilu může 6106 běžet rychleji než 6061, což se projeví v jednotkových nákladech, i když je cena sochoru stejná.
Kompromisem je pevnost, o níž pojednává následující část.
Pokud vás zajímá mechanika procesu samotného, včetně toho, co slévárna potřebuje od výkresu před naceněním profilu, náš průvodce vlastním hliníkovým extrudováním to pokrývá samostatně.
6106 vs 6063 vs 6061 vs 6082
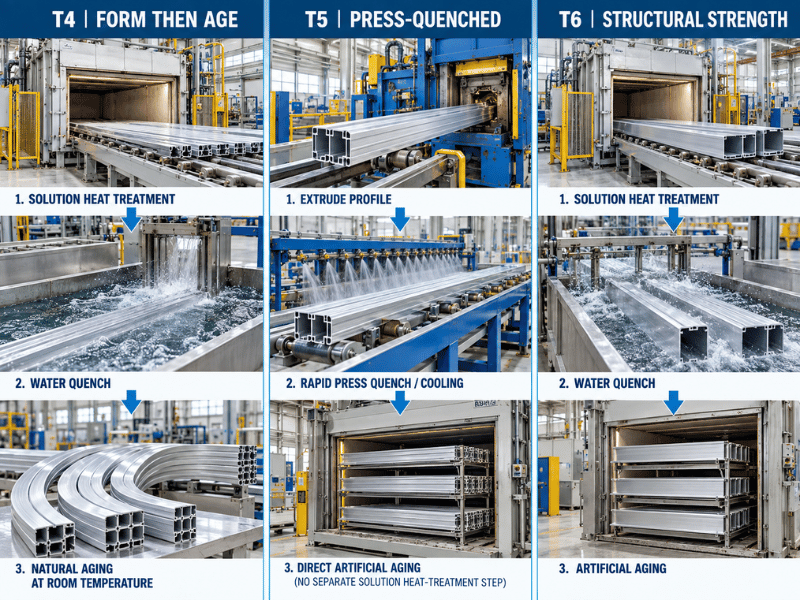
Právě v tomto srovnání 6106 skutečně získává nebo ztrácí specifikaci, a volba správného srovnávacího materiálu je důležitá — srovnání pouze s 6061 staví 6106 do pozice slabší verze něčeho, místo toho, čím skutečně je.
Typické hodnoty T6:
| Majetek | 6106-T6 | 6063-T6 | 6061-T6 | 6082-T6 |
| Pevnost v tahu (MPa) | ~290 | ~240 | ~310 | ~310 |
| Mez kluzu (MPa) | ~220 | ~215 | ~275 | ~260 |
| Prodloužení (%) | ~9 | ~12 | ~12 | ~10 |
| Složitý tenkostěnný extrudovaný profil | Velmi dobrá | Vynikající | Dobrý | Spravedlivé |
| Kvalita eloxovaného povrchu | Velmi dobrá | Nejlepší | Dobrý | Spravedlivé |
| Obrobitelnost | Dobrý | Mírná | Dobrý | Mírná |
| Svařitelnost obloukovým svařováním | Velmi dobrá | Velmi dobrá | Velmi dobrá | Dobrý |
| Typické použití | Žebříky, věže, kolejnicové profily, automobilové konstrukce | Architektonické obložení, okenní rámy | Obecné konstrukční díly, obráběné díly | Mosty, jeřáby, těžké rámy |
Klíčové zjištění: 6106-T6 má přibližně o 20% vyšší pevnost v tahu než 6063-T6, přičemž na ose extrudovatelnosti zůstává mnohem blíže k 6063 než k 6061. To je konkrétní důvod, proč ji specifikovat — konstrukční profil, který musí stále vypadat dobře po eloxování a musí být složitější, než 6061 spolehlivě vyprodukuje.
Kde naopak vítězí jednotlivé alternativy:
- 6063 pokud je díl architektonickým obložením nebo okenním rámem, profil je jednoduchý, konečná úprava je prioritou a zatížení jsou nízká. Extruduje se ještě snadněji a lépe se dokončuje.
- 6061 pokud rozhoduje pevnost, pokud bude díl intenzivně obráběn, nebo pokud chcete nejširší pokrytí skladových zásob a konstruktéři jej již znají. Viz náš průvodce hliníkem 6061.
- 6082 pro těžké konstrukční práce — mosty, jeřáby, podvozky vozidel — kde je poměr pevnosti a houževnatosti důvodem, proč je specifikována, s přijetím toho, že složité tenké profily nejsou možné. Porovnejte 6082-T6 před závazným rozhodnutím o profilu.
- 6005 je dalším tenkostěnným konstrukčním výliskem, který stojí za to ocenit vedle 6106 pro konstrukční trubky a příhradové konstrukce; jeho vlastnosti a omezení se dostatečně liší, aby stály za pozornost.
Aplikace
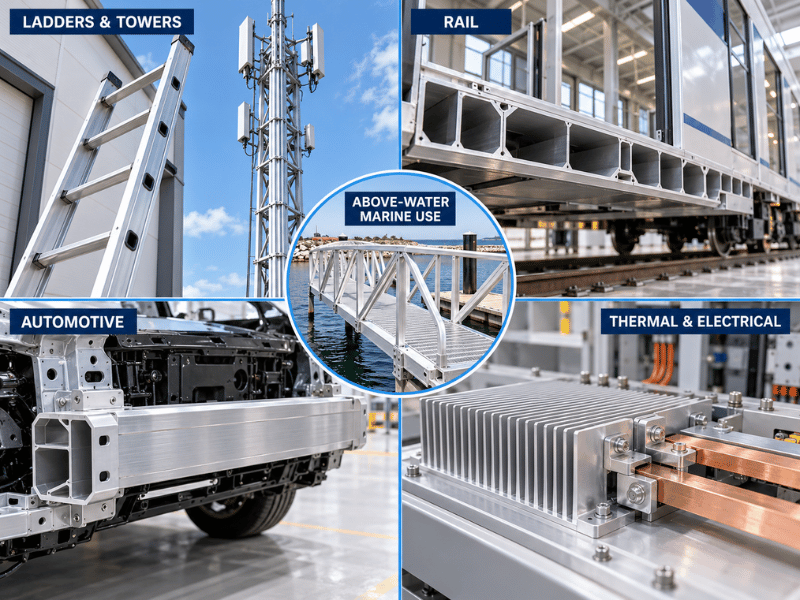
6106 se objevuje všude tam, kde svařovaná konstrukční sestava musí být lehká, extrudovaná namísto obráběné a udržovaná v úzké rozměrové opakovatelnosti.
Žebříky, věže a stožáry. Klasická aplikace, kterou jako první uvádí téměř každý skladník. Výsuvné žebříky a lešenářské zábradlí těží z tenkostěnných dutých profilů při vysoké tuhosti na jednotku hmotnosti, z čistého povrchu dílů, které uživatelé uchopují, a ze svařitelnosti. Spoje příček s podélníky jsou svařované, takže níže uvedená rezerva pro HAZ určuje návrh spoje.
Železniční kolejová vozidla. Extrudované konstrukční profily v rámech karoserie, podpěrách podlahy a vnitřním rámování. Kombinace složitých vícekomorových profilů, svařitelnosti a chování při požáru a kouři udržuje slitiny 6xxx v této oblasti dominantní a výplňová schopnost 6106 podporuje integrované profily, které nahrazují více vyráběných dílů.
Automobilové konstrukce. Deformační boxy, nárazníkové nosníky, komponenty pomocného rámu, střešní lišty a rámování bateriových krytů. Tenkostěnnost přímo řídí snižování hmotnosti a vyšší vodivost má význam tam, kde je kryt součástí cesty tepelného managementu.
Námořní a offshore. Palubní konstrukce, lávky, stožáry a rámování nástaveb. Stojí však za to říci otevřeně: dobrá obecná korozní odolnost není totéž jako námořní třída. Trvalé ponoření do mořské vody nebo provoz v oblasti šplouchání patří slitinám 5xxx jako 5083-H116 nebo 5086-H116, které odolávají senzibilizaci způsobem, jakým vysokohořčíkové, ale odlišné profily 6xxx neodolávají. Používejte 6106 nad vodoryskou, ne pod ní.
Architektura a stavebnictví. Konstrukční prvky lehkých obvodových plášťů, profily pro konstrukční zasklívání a rámování, které nese skutečné zatížení namísto dekorace, kde stejný výlisek musí splňovat jak limity průhybu, tak požadavek na vzhled.
Tepelné a elektrické aplikace. Chladiče, přípojnicové vodiče, napájecí kolejnice a elektrické kryty, využívající tepelnou vodivost ~190 W/m·K a elektrickou vodivost ~49% IACS. Zde mechanická specifikace obvykle přichází na druhé místo a profil je jednoduchý.
Svařování 6106
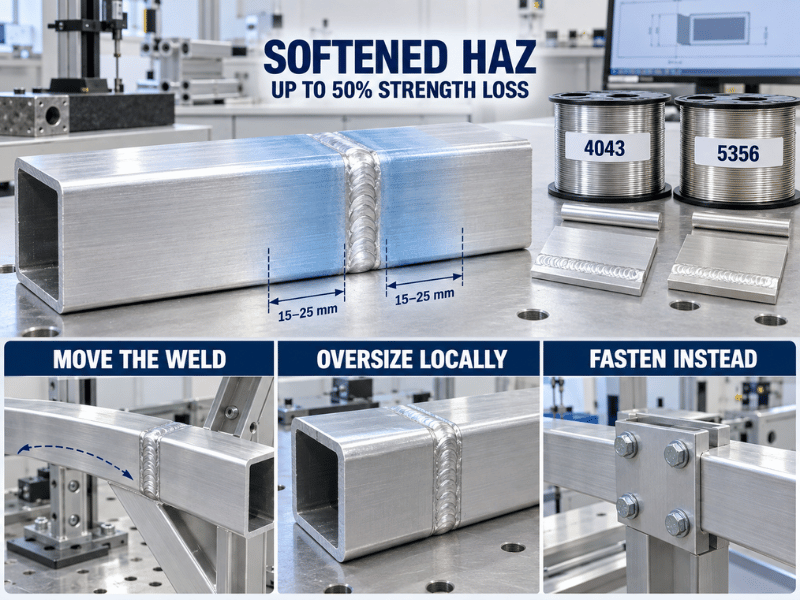
106 je hodnocen jako velmi dobrý pro obloukové svařování. Obtížnost není ve spojování — je v tom, co oblouk dělá s temperací podél svaru.
Zóna ovlivněná teplem ztrácí pevnost. 6106 získává svou pevnost z precipitátů Mg₂Si uzamčených tepelným zpracováním. Tavný svar znovu zahřívá přilehlý kov přes stejné precipitační okno bez kontroly, přestárává nebo rozpouští to, co vytvořil pecní cyklus, takže zóna vedle svaru může ztratit až polovinu pevnosti základního materiálu. Nižší tepelný příkon tuto ztrátu snižuje; neodstraňuje ji. AWS D1.2 to odráží tím, že návrháře směruje k vlastnostem T4 nebo O pro zónu ovlivněnou teplem namísto hodnot T6, takže provozní pravidlo pro 6106 je stejné jako pro každý tepelně zpracovatelný výlisek 6xxx: dimenzujte spoj na snížené hodnoty a potvrďte číslo kvalifikační zkouškou tam, kde na zatížení záleží.
Co pomáhá:
- Přesuňte svar. Měkká zóna sahá přibližně 15–25 mm od osy svaru, takže udržování svarů mimo špičkové ohybové napětí je nejlevnější řešení.
- Lokálně předimenzujte. O jednu tloušťku stěny větší trubka obvykle obnoví celou svařovanou ztrátu za velmi malý nárůst hmotnosti.
- Místo toho spojte šrouby. Šroubovaný spoj zachovává plnou pevnost základního materiálu T6.
- Svařujte v T4, poté stárněte. Svařování před umělým stárnutím obnoví podstatně více než svařování po něm a nízkoteplotní cyklus na již hotovém svařenci T6 přidá téměř nic. Stárnutí neprovádíme interně, takže je třeba je zabudovat do harmonogramu.
Přídavný materiál. ER4043 se hodí pro obecnou výrobu; ER5356 tam, kde potřebujete vyšší pevnost ve stavu po svařování nebo bližší barevnou shodu po eloxování. Náš průvodci svařovacími dráty pro hliník pokrývá výběr a průvodce svařováním 6061 pokrývá řízení postupu a kvalifikaci pevnosti spojů.
Obrábění, tváření a povrchová úprava
Obrábění. 6106 se dobře obrábí v T6 s ostrými nástroji a dostatečnou vůlí; měkčí stavy O a T4 jsou náchylnější k tvorbě nárůstku a rozmazávání, takže pověst “lepkavosti” se váže k nim, nikoli ke stavu T6, který lidé skutečně obrábějí. V obecném hodnocení obrobitelnosti si 6061 stále vede lépe, takže tam, kde je díl převážně tříska než převážně výlisek, zůstává 6061 lepší volbou.
Tváření. Proveďte to před konečným stárnutím. T4 je praktický stav pro tváření při ohýbání a tvarování; T6 toleruje pouze omezené studené zpracování a pokusy o těsné ohyby v něm vyvolávají praskání podél vnějšího vlákna. Pružný zpětný chod je mírný a lépe se kontroluje konstrukcí nástroje než substitucí slitiny. Pamatujte, že jakékoli silné lokální zahřívání při rovnání změkčí oblast stejným způsobem jako svar.
Eloxování. Jedna ze skutečných výhod 6106. Nízký obsah železa a mědi poskytuje konzistentní čiré a barevné anodické vrstvy a dobrý povrch ve stavu po extruzi znamená méně mechanické přípravy před lázní. Praktická opatrnost spočívá v tom, že svařený profil z 6106 bude po eloxování vykazovat svar a jeho HAZ jako viditelný pruh, pokud přídavný materiál a postup nejsou zvoleny s ohledem na vzhled; náš průvodce eloxováním vysvětluje, proč většina viditelných selhání začíná volbou slitiny a přípravou povrchu, nikoli samotným eloxováním.
Koroze. Dobrá obecná odolnost proti atmosférické korozi, typická pro řadu 6000, a lepší, než mnoho uživatelů očekává v průmyslových atmosférách. Není imunní vůči mezikrystalovému napadení v agresivních podmínkách a nepatří do trvalého ponoření ani do zóny šplouchání. Práškové lakování nebo eloxování podstatně prodlužuje životnost; pro námořní ponoření přejděte na 5xxx namísto vylepšování povrchové úpravy.
Normy a dokumentace pro zadávání zakázek
Správná dokumentace je stejně důležitá jako správná slitina, protože určuje, zda obdržený profil je ten, který jste specifikovali.
Specifikujte normu a temperaci společně. “Samotné ”6106-T6“ ponechává příliš mnoho otevřeného. Kompletní řádek uvádí slitinu, temperaci, formu výrobku, řídící specifikaci, příslušnou rozměrovou toleranci a třídu tloušťky stěny. Pro extrudovaný výrobek to znamená ASTM B221 nebo EN 755-2 (s EN 573-3 pro analýzu složení a GB/T 3190 for Chinese mill supply). Confirm availability before quoting if a drawing calls for 6106 against a rolled plate or sheet specification — a mismatch discovered after award costs far more than a question asked early.
Documents worth requesting:
| Dokument | Co vám poskytuje |
| Mill test certificate (MTC) | Heat-specific composition and actual mechanical values for the supplied lot |
| EN 10204 3.1 certificate | Mill-independent statement that values were verified against the order |
| SGS chemical or mechanical report | Third-party verification where the project requires it |
| SGS dimensional inspection | Verification of critical profile dimensions against the drawing |
The distinction to hold onto: the figures in this article are typické values for orientation. The numbers that bind are the standard minimums and the MTC values for the specific lot. When those disagree, the MTC wins.
Also worth confirming before placing an order: the wall thickness class, since it drives the minimum mechanical values; the temper route, T5 versus T6, since it changes both cost and properties; and whether the drawing intends any post-extrusion aging after forming or welding, since that step belongs in the schedule rather than discovered mid-fabrication.
When to Choose 6106 — and When Not To
Choose 6106 when:
- The section is the constraint, not the alloy number — thin walls, multiple voids, tight tolerances, or details that 6061 will not fill reliably at production speed.
- You need more strength than 6063 and better finish than 6061, particularly where the same extrusion is structural and visible.
- The part will be welded and moderately loaded, with room to place joints away from peak stress or to oversize locally. Every 6xxx behaves this way; plan for it.
- Weight per metre is being driven down through wall thickness rather than through alloy substitution.
- The part also conducts — bus bar, heat sink, conductor rail — where roughly 49% IACS is an advantage 6061 cannot match.
Hledejte jinde, když:
- Peak strength governs the design. Step up to 6061-T6 or 6082-T6.
- A welded joint must retain full T6 strength. No 6xxx alloy does this. Either redesign so the weld is not the governing location, or consider whether a non-heat-treatable 5xxx grade suits the load case better.
- The service is continuous seawater immersion or splash zone. Move to 5083-H116 or 5086-H116.
- The part is decorative architectural trim with low load. 6063 extrudes more easily and anodizes better, and it costs less. See our Průvodce extruzí 6063.
- Service runs continuously above roughly 160 °C. Precipitation coarsening is permanent.
Závěr
6106 is a 6xxx extrusion alloy that trades peak strength for how far it can be pushed through a die — roughly 20% stronger than 6063-T6 while still filling thin-wall and multi-void sections that 6061 cannot produce reliably. Two specification traps drive most failures with it: ordering it against a rolled plate or sheet standard instead of ASTM B221 or EN 755-2, and sizing welded joints on T6 parent values when fusion welding removes up to half the local strength.
Dodáváme 6106 as profile, bar, tube, and wire in O, T4, T5, and T6, quoted to ASTM B221 or EN 755-2 with the wall-thickness class stated, and we handle CNC machining, welding, laser cutting, and anodizing in-house. Post-weld aging is a separate mill step we do not run ourselves, so build it into the schedule, and every order carries an MTC.
Send us the drawing, the standard, and the temper route, and we will confirm available wall thicknesses, tolerances, and documentation before you commit.
Často kladené otázky
How does 6106 pricing compare with 6063 and 6061?
The grade matters less than how the part is bought. 6106 is a narrower designation with less mill stock than 6063, so form, temper and order quantity move the number more than the alloy choice does. Send the section, temper and annual volume, and we will quote the actual lot rather than a list price.
What is the minimum order quantity for 6106?
Stocked profiles ship from standard pack quantities. Anything outside the stocked range is a low-MOQ custom run, so the practical minimum depends on the form, the temper and whether a heat is available. Tell us the specification and quantity and we will confirm what ships from stock and what has to be produced.
What lead time should I expect for 6106 extrusions?
Plan on roughly 10–60 days, depending on whether the profile is stocked. Stocked sections ship in days; a new die adds design, fabrication and trial time before the first extruded length. Confirm the section against your build schedule early, because the die is on the critical path.






