


6106 è una lega da estrusione 6xxx a media resistenza, trattabile termicamente. La sua proprietà distintiva è l'estrudibilità: fluisce in sezioni sottili e complesse che le leghe 6xxx più resistenti non riescono a riempire. Contiene meno magnesio e silicio rispetto alla 6061, e questa chimica più magra è il punto — può essere estrusa in pareti più sottili e sezioni trasversali più complicate rispetto a quanto riescano a fare la 6061 o la 6082, mantenendosi comunque al di sopra 6063 in resistenza. Gli impieghi tipici sono strutturali: scale e torri di accesso, materiale rotabile ferroviario, strutture automobilistiche e fabbricazioni marine sopra coperta.
Due cose mettono in difficoltà chi specifica per la prima volta. La prima è la forma: 6106 non è una designazione per laminati, quindi un disegno che specifica lamiera o lastra 6106 secondo ASTM B209 non ha un prodotto standard alle spalle. La seconda è la saldatura. Poiché la 6106 ottiene la sua resistenza dal trattamento termico anziché dalla deformazione a freddo, una saldatura ad arco ne rimuove localmente una grande parte, e tale perdita governa il dimensionamento del giunto.
Che cos'è l'alluminio 6106?
La 6106 è una lega alluminio–magnesio–silicio (con manganese) della serie 6000, registrata per la prima volta nel 1979. Designazioni che si vedono sui disegni e sui documenti di fonderia:
| Sistema di designazione | Valore |
| Associazione Alluminio (AA) | 6106 |
| UNS | A96106 |
| EN numerico / chimico | EN AW-6106 / AlMgSiMn |
| Norma cinese | GB/T 3190 |
| Limiti di composizione per il controllo analitico | 1060-O (Ricotto) |
| Valori meccanici dei prodotti estrusi | EN 755-2 |
| Barra, vergella, filo, profilo, tubo estrusi | ASTM B221 |
| Barre, profilati, tubi estrusi (ISO) | ISO 6362-2 |
La descrizione della lega usata dalla maggior parte dei rivenditori europei riassume l'intento progettuale meglio di una scheda tecnica: una lega da estrusione intesa a offrire la migliore combinazione disponibile di proprietà meccaniche, complessità di forma, spessore minimo di sezione e qualità superficiale, mantenendo la resistenza alla corrosione, la saldabilità e la formabilità associate alla serie 6000. Le sezioni che non possono essere prodotte in leghe più resistenti come la 6082 vengono abitualmente prodotte in 6106.
Questa posizione conta più di qualsiasi singolo valore di proprietà. Se si immaginano le leghe 6xxx su un asse che va dalla 6063 attraverso la 6106 fino alla 6061 e alla 6082, l'estrudibilità diminuisce spostandosi verso destra e la resistenza aumenta. La 6106 si colloca deliberatamente nel mezzo, e si guadagna il suo posto quando nessuno dei due estremi di quella linea è adeguato.
Composizione chimica
I limiti seguenti sono conformi alla EN 573-3 e alla registrazione dell'Aluminum Association. Tutto è in percentuale in peso, il resto è alluminio.
| Elemento | Composizione (%) |
| Silicio (Si) | 0.30 – 0.60 |
| Magnesio (Mg) | 0.40 – 0.80 |
| Manganese (Mn) | 0.05 - 0.20 |
| Ferro (Fe) | 0,35 max |
| Rame (Cu) | 0,25 max |
| Cromo (Cr) | Famiglia |
| Zinco (Zn) | 0,10 max |
| Titanio (Ti) | 0,10 max |
| Altri, ciascuno | 0,05 max |
| Altri, totale | 0,15 max |
Leggere questo confrontandolo con la 6061, che contiene circa 0,8–1,2% di magnesio, 0,4–0,8% di silicio e aggiunge 0,15–0,4% di rame. Questa differenza spiega quasi ogni divario di comportamento tra le due leghe:
- Minore contenuto totale di Mg + Si significa meno precipitato di Mg₂Si disponibile per il rafforzamento, quindi la resistenza di picco è inferiore — ma c'è anche meno legante disciolto rimasto nell'alluminio, ed è per questo che la conducibilità elettrica è più alta e lo sforzo di flusso durante l'estrusione è inferiore.
- Contenuto di rame molto basso mantiene pulito il comportamento alla corrosione e favorisce la coerenza dell'anodizzazione. Significa anche che la 6106 non può inseguire la resistenza come possono fare le leghe 6xxx contenenti rame.
- Il manganese è deliberatamente presente (0,05–0,20%), a differenza della maggior parte delle leghe 6xxx dove è solo un'impurezza. Il Mn controlla la struttura del grano attraverso la ricristallizzazione e migliora la tenacità e la finitura superficiale della sezione estrusa.
- Controllo rigoroso del ferro è importante per l'anodizzazione. I composti intermetallici contenenti ferro sono ciò che si manifesta come striature e macchie grigie in una finitura anodizzata trasparente.
Proprietà meccaniche in base al trattamento termico
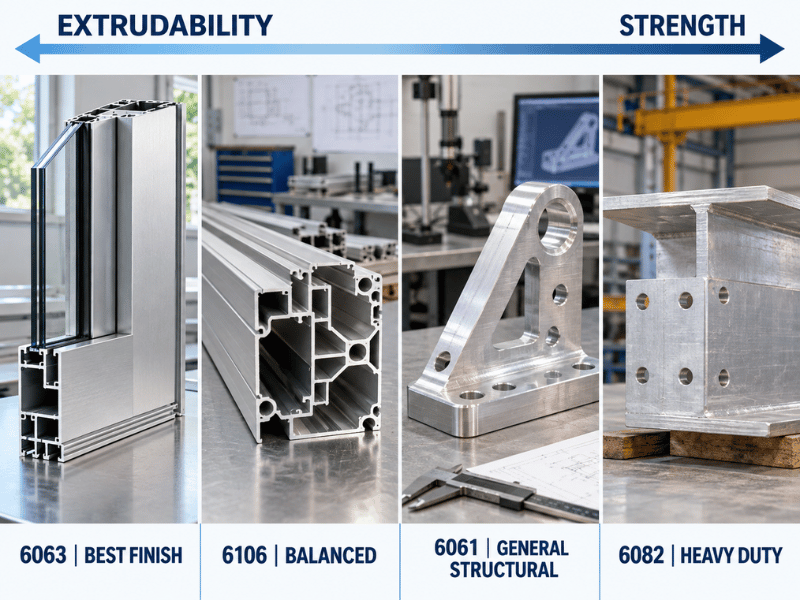
La 6106 ottiene la sua resistenza dal trattamento termico di solubilizzazione seguito da invecchiamento, quindi il temper nella voce di riga determina quasi tutto sul comportamento del pezzo. I valori seguenti sono tipici; i numeri che effettivamente governano l'accettazione sono i minimi nella norma di prodotto, e questi dovrebbero essere confermati rispetto al certificato di collaudo di fonderia per il profilo e lo spessore di parete specifici ordinati.
| Temperamento | Resistenza a trazione tipica (MPa) | Carico di snervamento tipico (MPa) | Allungamento tipico (%) | Utilizzo tipico |
| O (ricotto) | ~110 | ~60 | ~22 | Materiale da formatura prima di ulteriore trattamento |
| T4 (solubilizzato, invecchiato naturalmente) | ~200 | ~120 | ~16 | Piegare o formare, poi invecchiare a T6 |
| T5 (temprabilità in pressa, invecchiato artificialmente) | ~220 | ~165 | ~12 | Estrusi strutturali sensibili ai costi |
| T6 (solubilizzato, invecchiato artificialmente) | ~290 | ~220 | 9 – 14 | Specifica strutturale standard |
Per profili fino a 10 mm di spessore di parete, la EN 755-2 stabilisce valori minimi nella condizione T6 di 250 MPa di resistenza a trazione, 200 MPa di carico di snervamento e 6% di allungamento. Si noti quanto siano più bassi quei minimi rispetto ai valori tipici: questo divario è normale, si amplia con lo spessore di parete, ed è per questo che la progettazione dovrebbe utilizzare o il minimo normativo o il valore del certificato di collaudo — mai un valore tipico citato da una scheda tecnica.
Dalla tabella derivano tre conseguenze pratiche:
Vale la pena preventivare il T5 prima del T6. Il T5 prende la sua tempra dalla pressa di estrusione anziché da un ciclo separato in forno, il che elimina una fase di processo e di solito riduce il costo. Per molte sezioni strutturali la differenza di resistenza non cambia la progettazione, quindi è denaro reale lasciato sul tavolo quando il T6 viene specificato per abitudine.
La formatura va prima dell'invecchiamento finale. La deformazione a freddo in T6 è possibile ma limitata. Pieghe che si creperebbero in T6 sono semplici in O o T4, e il pezzo può essere invecchiato successivamente per raggiungere le proprietà T6. Se la sequenza attuale è “estrudere in T6, poi piegare”, chiedersi se “formare in T4, poi invecchiare” possa funzionare invece.
Lo spessore cambia la risposta. I minimi pubblicati sono legati allo spessore di parete per una ragione: le sezioni più spesse temprano più lentamente, quindi meno legante rimane in soluzione e meno precipitato di rafforzamento si forma successivamente. Un profilo 6106 a parete spessa non raggiungerà i valori di uno a parete sottile, e il certificato di collaudo per la sezione effettiva è l'unico documento affidabile.
Proprietà fisiche
| Proprietà | Valore |
| Densità | 2,70 g/cm³ |
| Intervallo di fusione (solidus–liquidus) | ~610 – 660 °C |
| Modulo di elasticità | ~69,5 GPa |
| Coefficiente di dilatazione termica | ~23,4 × 10⁻⁶ /K |
| Conducibilità termica | ~190 W/m·K |
| Conduttività elettrica (volume uguale) | ~49 % IACS |
| Temperatura massima di servizio continuo | ~160 °C |
| Resistenza alla fatica (T6) | ~88 MPa |
Due di questi meritano una nota perché vengono abitualmente interpretati male.
La dilatazione termica non distingue il 6106 dal 6061. Il 6106 misura circa 23,4 × 10⁻⁶/K e il 6061 circa 23,6 × 10⁻⁶/K. Qualsiasi tabella comparativa che elenchi “dilatazione termica inferiore” come vantaggio del 6106 sta riportando una differenza di arrotondamento come se fosse una proprietà. Se il movimento termico governa il progetto del vostro giunto, trattate queste leghe come identiche e risolvete il problema in sede di progettazione di dettaglio.
La conduttività elettrica è genuinamente superiore, ed è la chimica magra che emerge nei numeri. A circa 49% IACS, il 6106 si colloca al di sopra del 6061 (circa 40–43%), motivo per cui compare in applicazioni per barre collettrici, rotaie conduttrici e dissipatori di calore dove il requisito meccanico è modesto ma quello elettrico non lo è. Combinato con una conduttività termica di ~190 W/m·K, ciò lo rende una scelta ragionevole a specifica singola per parti che devono trasportare sia corrente che calore.
Il limite di ~160 °C è un vincolo reale, non una formalità. La resistenza deriva dai precipitati di Mg₂Si, e un'esposizione prolungata al di sopra di tale temperatura li ingrossa in modo permanente. Non c'è modo di tornare indietro con un nuovo invecchiamento una volta che un pezzo è stato cotto.
Perché il 6106 è classificato come lega da estrusione
Questa è la sezione che la maggior parte delle descrizioni delle leghe salta, ed è quella che decide se il 6106 appartiene o meno al vostro disegno.
L'estrudibilità non è una singola proprietà. È un insieme di comportamenti che insieme determinano ciò che una pressa può produrre: quanta pressione la lega oppone mentre fluisce attraverso la filiera, quanto velocemente può essere spinta prima che la superficie si strappi, se riempie angoli sottili e remoti, quanto si flette la filiera, e se la superficie finita appare sufficientemente pulita da essere spedita senza mascherare i difetti sotto la vernice. Il contenuto di lega spinge ognuno di questi aspetti nella direzione sbagliata, quindi una chimica magra vince per default — e il 6106 è magro.
Cosa comporta in pratica:
- Pareti minime più sottili. Una sezione la cui anima deve scendere per raggiungere un obiettivo di peso potrebbe semplicemente non essere riempibile in 6061 alla velocità di produzione, mentre in 6106 scorre agevolmente.
- Maggiore complessità. Cavità multiple, recessi profondi e dettagli fini sono tutti più facili. I distributori notano abitualmente che forme impossibili in 6082 sono routine in 6106.
- Superficie migliore. Una sollecitazione di flusso inferiore significa meno adesione alla filiera e meno difetti superficiali, il che conta direttamente quando la finitura è anodizzata anziché verniciata.
- Velocità di linea più elevata. A seconda della sezione, il 6106 può correre più velocemente del 6061, il che si riflette nel costo unitario anche quando il prezzo del billet è lo stesso.
Il compromesso è la resistenza, discussa di seguito.
Se desiderate la meccanica del processo stesso, incluso ciò di cui un laminatoio ha bisogno da un disegno prima di quotare un profilo, la nostra guida all'estrusione personalizzata dell'alluminio lo tratta separatamente.
6106 vs 6063 vs 6061 vs 6082
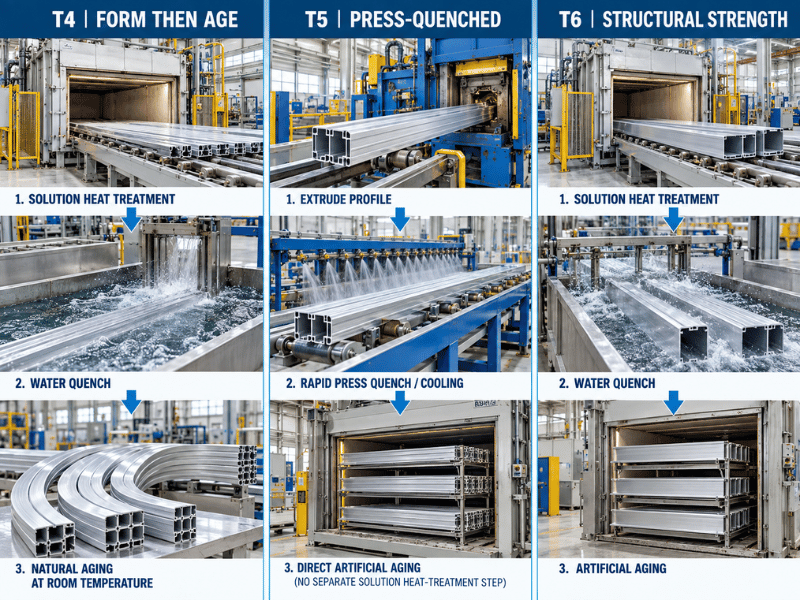
È in questo confronto che il 6106 effettivamente guadagna o perde una specifica, e scegliere il giusto termine di paragone conta — confrontarlo solo con il 6061 fa sembrare il 6106 una versione più debole di qualcos'altro, piuttosto che ciò che è.
Valori tipici T6:
| Proprietà | 6106-T6 | 6063-T6 | 6061-T6 | 6082-T6 |
| Resistenza a trazione (MPa) | ~290 | ~240 | ~310 | ~310 |
| Carico di snervamento (MPa) | ~220 | ~215 | ~275 | ~260 |
| Allungamento (%) | ~9 | ~12 | ~12 | ~10 |
| Estrusione complessa a parete sottile | Molto buona | Eccellente | Buono | Fiera |
| Qualità superficiale anodizzata | Molto buona | Migliore | Buono | Fiera |
| Lavorabilità | Buono | Moderato | Buono | Moderato |
| Saldabilità ad arco | Molto buona | Molto buona | Molto buona | Buono |
| Impieghi tipici | Scale, torri, materiale rotabile, strutture automobilistiche | Rifiniture architettoniche, cornici delle finestre | Strutturale generico, parti lavorate | Ponti, gru, telai pesanti |
La lettura che conta: Il 6106-T6 porta circa il 20% in più di resistenza a trazione rispetto al 6063-T6, rimanendo però molto più vicino a quest'ultimo che al 6061 sull'asse dell'estrudibilità. Questa è la ragione specifica per specificarlo — una sezione strutturale che deve comunque apparire bene anodizzata, e deve essere più complessa di quanto il 6061 possa produrre in modo affidabile.
Dove ciascuna alternativa vince invece:
- 6063 quando il pezzo è finitura architettonica o telaio per finestre, la sezione è semplice, la finitura è la priorità e i carichi sono bassi. Si estrude ancora più facilmente e si finisce meglio.
- 6061 quando la resistenza governa, quando il pezzo sarà lavorato pesantemente, o quando si desidera la più ampia copertura di stock e gli ingegneri già lo conoscono. Consultate la nostra guida all'alluminio 6061.
- 6082 per lavori strutturali pesanti — ponti, gru, telai di veicoli — dove il suo equilibrio resistenza-tenacità è la ragione per cui viene specificato, accettando che le sezioni sottili complesse sono escluse. Confrontate 6082-T6 prima di impegnarvi su una sezione.
- 6005 è un'altra estrusione strutturale a parete sottile che vale la pena preventivare accanto al 6106 per tubi strutturali e lavori su tralicci; le sue proprietà e limiti differiscono abbastanza da meritare un'occhiata.
Applicazioni
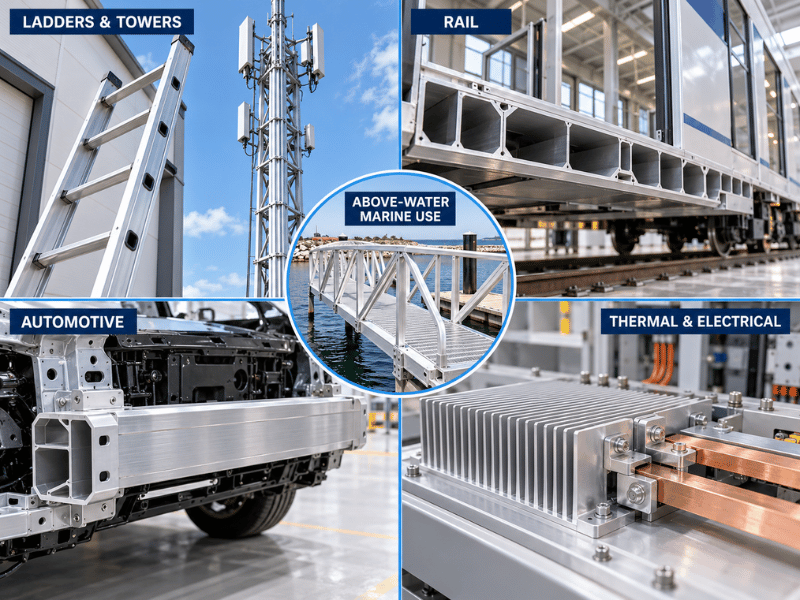
Il 6106 compare ovunque un assemblaggio strutturale saldato debba essere leggero, estruso anziché lavorato alle macchine, e mantenuto entro una rigorosa ripetibilità dimensionale.
Scale, torri e alberi. L'applicazione classica, e citata per prima da quasi ogni distributore. Le scale a sfilo e i corrimano per ponteggi beneficiano di sezioni cave a parete sottile con elevata rigidità specifica, di una finitura superficiale pulita sulle parti maneggiate dall'utente e della saldabilità. I giunti piolo-corrimano sono saldati, quindi l'allowance per la ZTA di seguito riportata governa la progettazione del giunto.
Materiale rotabile ferroviario. Sezioni strutturali estrose in telai di cassa, supporti del pavimento e intelaiature interne. La combinazione di profili complessi a più cavità, saldabilità e comportamento al fuoco e al fumo mantiene le leghe 6xxx dominanti in questo settore, e la capacità di riempimento del 6106 supporta le sezioni integrate che sostituiscono più parti fabbricate.
Strutture automobilistiche. Crash box, travi paraurti, componenti del sottotelaio, barre del tetto e intelaiature per involucri batteria. La capacità di parete sottile guida direttamente la riduzione di massa, e la maggiore conduttività conta dove l'involucro fa parte di un percorso di gestione termica.
Marino e offshore. Strutture di coperta, passerelle, alberi e intelaiature di sovrastrutture. Va detto chiaramente, però: una buona resistenza generale alla corrosione non equivale a grado marino. L'immersione continua in acqua di mare o l'esercizio nella zona di spruzzi appartengono alle leghe 5xxx come 5083-H116 o 5086-H116, che resistono alla sensitizzazione in un modo che le sezioni 6xxx ad alto magnesio ma diverse non fanno. Usare il 6106 sopra la linea di galleggiamento, non sotto.
Architettura e edilizia. Elementi strutturali per facciate continue, profili per vetrate strutturali e intelaiature che portano carichi reali anziché finiture, dove la stessa estrusione deve soddisfare sia i limiti di deflessione sia un requisito estetico.
Termico ed elettrico. Dissipatori di calore, barre collettrici, rotaie conduttrici e involucri elettrici, sfruttando una conduttività termica di ~190 W/m·K e una conduttività elettrica di ~49% IACS. Qui la specifica meccanica di solito arriva secondaria e la sezione è semplice.
Saldatura del 6106
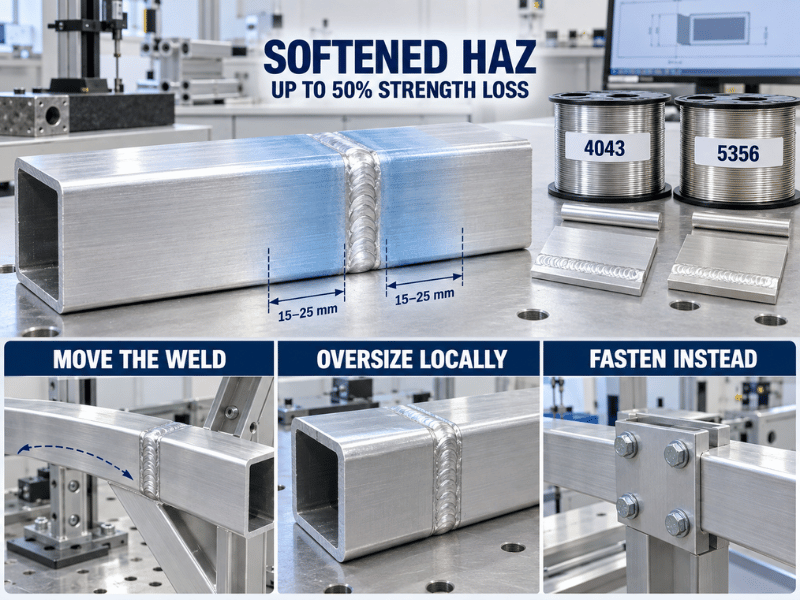
Il 6106 è classificato molto buono per la saldatura ad arco. La difficoltà non è unirlo — è ciò che l'arco fa al temper accanto alla saldatura.
La zona termicamente alterata perde resistenza. Il 6106 trae la sua resistenza dai precipitati di Mg₂Si bloccati dal trattamento termico. Una saldatura per fusione riscalda il metallo adiacente attraverso quella stessa finestra di precipitazione senza controllo, sovrainvecchiando o dissolvendo ciò che un ciclo in forno ha costruito, cosicché la zona accanto alla saldatura può perdere fino alla metà della resistenza del metallo base. Un apporto termico inferiore riduce tale perdita; non la elimina. L'AWS D1.2 lo riflette indirizzando i progettisti alle proprietà T4 o O per la zona termicamente alterata anziché ai valori T6, quindi la regola operativa per il 6106 è la stessa usata per ogni estrusione 6xxx trattabile termicamente: dimensionare il giunto su valori ridotti, e confermare il dato con una prova di qualifica dove il caso di carico è critico.
Cosa aiuta:
- Spostare la saldatura. La zona tenera si estende per circa 15–25 mm dalla linea centrale della saldatura, quindi mantenere le saldature lontane dalla sollecitazione di flessione di picco è la soluzione più economica.
- Sovradimensionare localmente. Uno spessore di parete in più su un tubo di solito recupera l'intera perdita da saldatura per pochissimo peso.
- Usare invece il fissaggio meccanico. Un giunto bullonato mantiene l'intera resistenza T6 del metallo base.
- Saldare in T4, poi invecchiare. Saldare prima dell'invecchiamento artificiale recupera sensibilmente più che saldare dopo, e un ciclo a bassa temperatura su un assemblaggio già in T6 non aggiunge quasi nulla. Non eseguiamo l'invecchiamento internamente, quindi va inserito nella programmazione.
Materiale d'apporto. L'ER4043 è adatto alla fabbricazione generale; l'ER5356 dove serve maggiore resistenza allo stato saldato o una corrispondenza cromatica più fedele dopo l'anodizzazione. La nostra guida ai fili per saldatura dell'alluminio copre la selezione, e la guida alla saldatura del 6061 copre il controllo della procedura e la qualifica della resistenza dei giunti.
Lavorazione alle macchine, formatura e finitura superficiale
Lavorazione a macchina. Il 6106 si lavora bene in T6 con utensili affilati e gioco adeguato; le condizioni più tenere O e T4 sono più soggette a tagliente di riporto e sbavatura, quindi la reputazione di “appiccicoso” si attacca a queste anziché alla condizione T6 che si lavora effettivamente. Nella classifica generale di lavorabilità, il 6061 performa ancora meglio, quindi dove un pezzo è soprattutto truciolo anziché soprattutto estrusione, il 6061 resta la richiesta migliore.
Formatura. Farlo prima dell'invecchiamento finale. Il T4 è la condizione pratica di formatura per piegatura e sagomatura; il T6 tollera solo una limitata deformazione a freddo, e tentare piegature strette in quella condizione invita a cricche lungo il fibra esterna. Il ritorno elastico è moderato ed è meglio controllato dalla progettazione dello stampo che dalla sostituzione della lega. Ricordare che qualsiasi riscaldamento locale intenso durante la raddrizzatura ammorbidisce l'area allo stesso modo di una saldatura.
Anodizzazione. Uno dei veri vantaggi del 6106. Il basso contenuto di ferro e rame garantisce film anodici trasparenti e colorati uniformi, e la buona superficie allo stato estruso significa meno preparazione meccanica prima del bagno. L'avvertenza pratica è che una sezione in 6106 saldata insieme mostrerà la saldatura e la sua ZTA come una banda visibile dopo l'anodizzazione, a meno che il materiale d'apporto e la procedura non siano scelti per l'aspetto; la nostra guida all'anodizzazione spiega perché la maggior parte dei difetti visibili inizia con la selezione della lega e la preparazione superficiale anziché con l'anodizzazione stessa.
Corrosione. Buona resistenza generale alla corrosione atmosferica, tipica della serie 6000, e migliore di quanto molti utenti si aspettino in atmosfere industriali. Non è immune all'attacco intergranulare in condizioni aggressive, e non appartiene all'immersione continua o alla zona di spruzzi. La verniciatura a polvere o l'anodizzazione prolungano sostanzialmente la vita utile; per l'immersione marina, passare alle 5xxx anziché migliorare la finitura.
Norme e documentazione di approvvigionamento
Fare correttamente la documentazione conta quanto scegliere correttamente la lega, perché è ciò che determina se la sezione che si riceve è quella specificata.
Specificare insieme la norma e il temper. “6106-T6” da solo lascia troppo aperto. Una voce completa di ordine nomina la lega, il temper, la forma del prodotto, la specifica applicabile, la tolleranza dimensionale applicabile e la classe di spessore di parete. Per il prodotto estruso ciò significa ASTM B221 o EN 755-2 (con 1060-O (Ricotto) per l'analisi della composizione e GB/T 3190 per la fornitura di laminatoi cinesi). Confermare la disponibilità prima di quotare se un disegno richiede 6106 rispetto a una specifica di lamiera o piastra laminata — una discrepanza scoperta dopo l'aggiudicazione costa molto più di una domanda posta in anticipo.
Documenti da richiedere:
| Documento | Che cosa offre |
| Certificato di collaudo del laminatoio (MTC) | Composizione specifica per colata e valori meccanici effettivi per il lotto fornito |
| Certificato EN 10204 3.1 | Dichiarazione indipendente dal laminatoio che i valori sono stati verificati rispetto all'ordine |
| Rapporto chimico o meccanico SGS | Verifica di terza parte ove richiesto dal progetto |
| Ispezione dimensionale SGS | Verifica delle dimensioni critiche del profilo rispetto al disegno |
La distinzione da tenere a mente: le cifre in questo articolo sono tipici valori orientativi. I numeri vincolanti sono i minimi della norma e i valori MTC per il lotto specifico. Quando questi discordano, prevale l'MTC.
Da confermare anche prima di effettuare un ordine: la classe di spessore della parete, poiché determina i valori meccanici minimi; il percorso di tempra, T5 rispetto a T6, poiché cambia sia il costo che le proprietà; e se il disegno prevede qualsiasi invecchiamento post-estrusione dopo formatura o saldatura, poiché tale fase appartiene alla pianificazione e non va scoperta a metà fabbricazione.
Quando scegliere 6106 — e quando no
Scegliere 6106 quando:
- La sezione è il vincolo, non il numero della lega — pareti sottili, più vuoti, tolleranze strette o dettagli che il 6061 non riempirà in modo affidabile alla velocità di produzione.
- È necessaria più resistenza del 6063 e una finitura migliore del 6061, in particolare dove lo stesso estruso è strutturale e visibile.
- Il pezzo sarà saldato e moderatamente caricato, con spazio per posizionare i giunti lontano dalla sollecitazione di picco o per sovradimensionare localmente. Ogni 6xxx si comporta così; pianificarlo.
- Il peso per metro viene ridotto attraverso lo spessore della parete anziché attraverso la sostituzione della lega.
- Il pezzo conduce anche — barra collettrice, dissipatore di calore, rotaia conduttrice — dove circa il 49% IACS è un vantaggio che il 6061 non può eguagliare.
Cercare altrove quando:
- La resistenza di picco governa il progetto. Passare a 6061-T6 o 6082-T6.
- Un giunto saldato deve mantenere la piena resistenza T6. Nessuna lega 6xxx lo fa. O riprogettare in modo che la saldatura non sia la posizione dominante, oppure considerare se una qualità 5xxx non trattabile termicamente si adatti meglio al caso di carico.
- Il servizio è immersione continua in acqua di mare o zona di spruzzi. Passare a 5083-H116 o 5086-H116.
- Il pezzo è una finitura architettonica decorativa con carico basso. Il 6063 si estrude più facilmente e si anodizza meglio, e costa meno. Vedere il nostro guida all'estrusione del 6063.
- Il servizio funziona continuamente al di sopra di circa 160 °C. L'ingrossamento delle precipitazioni è permanente.
Conclusione
Il 6106 è una lega da estrusione 6xxx che scambia la resistenza di picco per quanto lontano può essere spinta attraverso una filiera — circa il 20% più resistente del 6063-T6 pur riempiendo sezioni a parete sottile e multi-vuoto che il 6061 non può produrre in modo affidabile. Due trappole specifiche causano la maggior parte dei fallimenti con essa: ordinarla secondo una norma per lamiera o piastra laminata invece di ASTM B221 o EN 755-2, e dimensionare i giunti saldati sui valori del metallo base T6 quando la saldatura per fusione rimuove fino alla metà della resistenza locale.
Forniamo 6106 come profilo, barra, tubo e filo in O, T4, T5 e T6, quotati secondo ASTM B221 o EN 755-2 con la classe di spessore della parete dichiarata, e gestiamo lavorazione CNC, saldatura, taglio laser e anodizzazione internamente. L'invecchiamento post-saldatura è una fase separata del laminatoio che non eseguiamo noi stessi, quindi inserirla nella pianificazione, e ogni ordine è accompagnato da un MTC.
Inviarci il disegno, la norma e il percorso di tempra, e confermeremo gli spessori di parete disponibili, le tolleranze e la documentazione prima che vi impegnate.
Domande frequenti
Come si confronta il prezzo del 6106 con il 6063 e il 6061?
La qualità conta meno di come viene acquistato il pezzo. Il 6106 è una designazione più ristretta con meno stock di laminatoio rispetto al 6063, quindi forma, tempra e quantità dell'ordine influenzano il numero più della scelta della lega. Inviare la sezione, la tempra e il volume annuale, e quoteremo il lotto effettivo anziché un prezzo di listino.
Qual è la quantità minima d'ordine per il 6106?
I profili a magazzino vengono spediti in quantità standard di confezione. Qualsiasi cosa al di fuori della gamma a magazzino è una produzione personalizzata a basso MOQ, quindi il minimo pratico dipende dalla forma, dalla tempra e dalla disponibilità di una colata. Comunicarci la specifica e la quantità e confermeremo cosa viene spedito dal magazzino e cosa deve essere prodotto.
Quale tempo di consegna devo aspettarmi per gli estrusi in 6106?
Prevedere circa 10–60 giorni, a seconda che il profilo sia a magazzino. Le sezioni a magazzino vengono spedite in pochi giorni; una nuova filiera aggiunge tempo di progettazione, fabbricazione e prova prima della prima lunghezza estrusa. Confermare la sezione rispetto al programma di costruzione in anticipo, poiché la filiera è sul percorso critico.






