


6106 é uma liga de extrusão 6xxx de resistência média, tratável termicamente. A sua propriedade definidora é a extrusabilidade: flui para secções finas e complexas que os graus 6xxx mais resistentes não conseguem preencher. Contém menos magnésio e silício do que o 6061, e essa química mais leve é o ponto essencial — pode ser extrudida em paredes mais finas e secções transversais mais complicadas do que o 6061 ou o 6082 conseguem, mantendo ainda 6063 resistência superior. As utilizações típicas são estruturais: escadas e torres de acesso, material circulante ferroviário, estruturas automóveis e fabricações marítimas acima do convés.
Duas coisas confundem os especificadores de primeira viagem. A primeira é a forma: 6106 não é uma designação de laminado, pelo que um desenho que especifica chapa ou placa 6106 segundo a ASTM B209 não tem um produto normalizado por trás. A segunda é a soldadura. Como o 6106 obtém a sua resistência do tratamento térmico e não do trabalho a frio, uma soldadura por arco remove localmente uma grande parte dessa resistência, e essa perda determina a forma como a junta é dimensionada.
O que é o alumínio 6106?
O 6106 é uma liga de alumínio–magnésio–silício (com manganês) da série 6000, registada pela primeira vez em 1979. Designações que verá em desenhos e documentos de fábrica:
| Sistema de designação | Valor |
| Associação de Alumínio (AA) | 6106 |
| UNS | A96106 |
| EN numérico / químico | EN AW-6106 / AlMgSiMn |
| Norma chinesa | GB/T 3190 |
| Limites de composição para controlo analítico | EN 573-3 |
| Valores mecânicos de produtos extrudidos | EN 755-2 |
| Barra, vara, fio, perfil, tubo extrudidos | ASTM B221 |
| Vara, barra, tubo, perfil extrudidos (ISO) | ISO 6362-2 |
A descrição da liga utilizada pela maioria dos armazenistas europeus resume melhor a intenção de projeto do que uma ficha técnica: uma liga de extrusão destinada a proporcionar a melhor combinação disponível de propriedades mecânicas, complexidade de forma, espessura mínima de secção e qualidade superficial, mantendo simultaneamente a resistência à corrosão, a soldabilidade e a conformabilidade associadas à série 6000. Secções que não podem ser produzidas em ligas mais resistentes, como o 6082, são rotineiramente produzidas em 6106.
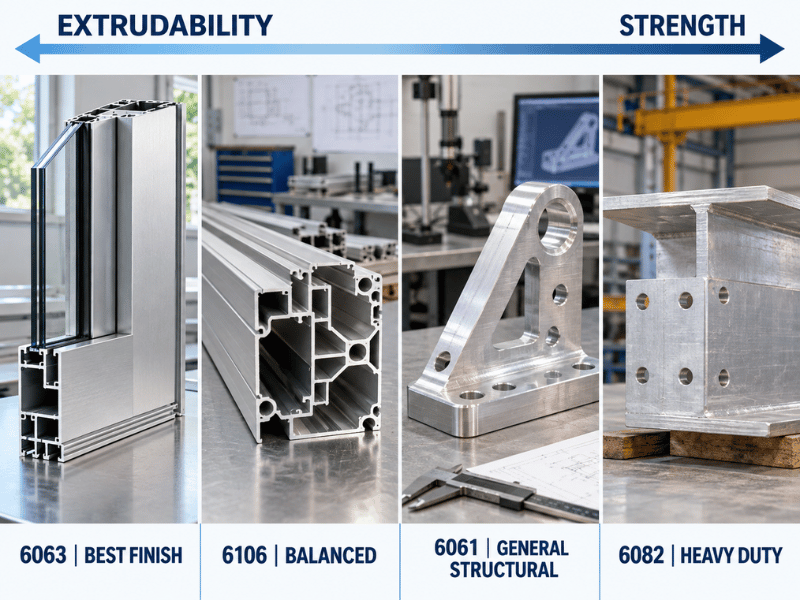
Essa posição importa mais do que qualquer número de propriedade individual. Se imaginar as ligas 6xxx num eixo que vai do 6063 ao 6106 e depois ao 6061 e 6082, a extrusabilidade diminui à medida que se avança para a direita e a resistência aumenta. O 6106 situa-se deliberadamente no meio, e justifica o seu lugar quando nenhum dos extremos dessa linha serve.
Composição química
Os limites abaixo seguem a EN 573-3 e o registo da Aluminum Association. Tudo em percentagem ponderal, sendo o restante alumínio.
| Elemento | Composição (%) |
| Silício (Si) | 0.30 – 0.60 |
| Magnésio (Mg) | 0.40 – 0.80 |
| Manganês (Mn) | 0.05 - 0.20 |
| Ferro (Fe) | 0,35 máx. |
| Cobre (Cu) | 0,25 máximo |
| Cromo (Cr) | 0,20 máx |
| Zinco (Zn) | 0,10 máximo |
| Titânio (Ti) | 0,10 máximo |
| Outros, cada | 0,05 máximo |
| Outros, total | 0,15 máximo |
Leia isto em comparação com o 6061, que apresenta aproximadamente 0,8–1,2% de magnésio, 0,4–0,8% de silício e adiciona 0,15–0,4% de cobre. Essa diferença explica quase todas as disparidades de comportamento entre as duas ligas:
- Menor teor total de Mg + Si significa menos precipitado de Mg₂Si disponível para reforço, pelo que a resistência máxima é inferior — mas também há menos elemento de liga dissolvido remanescente no alumínio, razão pela qual a condutividade elétrica é superior e a tensão de escoamento durante a extrusão é menor.
- Teor de cobre muito baixo mantém um comportamento à corrosão limpo e ajuda à consistência da anodização. Significa também que o 6106 não pode procurar resistência da forma que as ligas 6xxx com cobre conseguem.
- O manganês está deliberadamente presente (0,05–0,20%), ao contrário da maioria dos graus 6xxx, onde é apenas uma impureza. O Mn controla a estrutura de grão através da recristalização e melhora a tenacidade e o acabamento superficial da secção extrudida.
- O controlo rigoroso do ferro é importante para a anodização. Os intermetálicos portadores de ferro são o que aparece como riscos e manchas cinzentas num acabamento anodizado transparente.
Propriedades Mecânicas por Têmpera
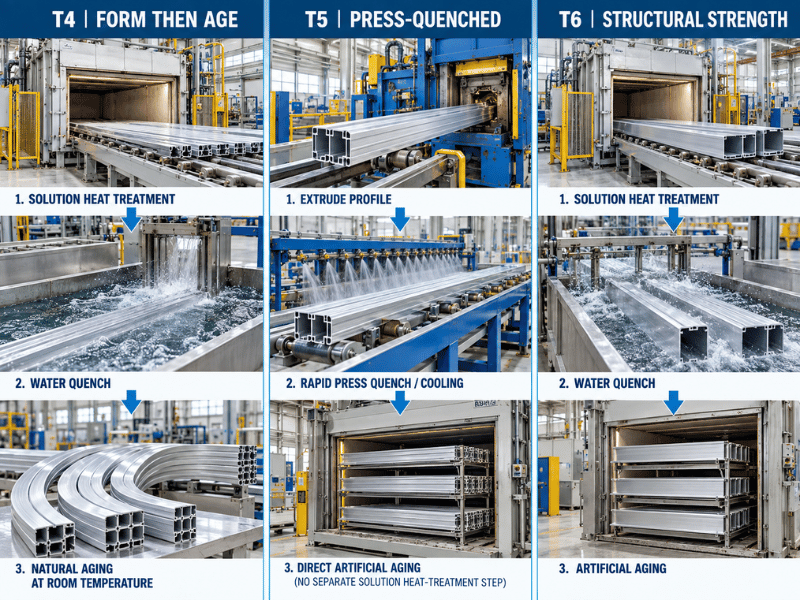
O 6106 obtém a sua resistência a partir de tratamento térmico de solubilização seguido de envelhecimento, pelo que o temperamento indicado na linha do artigo determina quase tudo sobre o comportamento da peça. Os valores abaixo são típicos; os números que efetivamente regem a aceitação são os mínimos da norma de produto, e esses devem ser confirmados contra o certificado de ensaio da fábrica para o perfil e espessura de parede específicos encomendados.
| Temperamento | Resistência à tração típica (MPa) | Tensão de cedência típica (MPa) | Alongamento típico (%) | Uso típico |
| O (recozido) | ~110 | ~60 | ~22 | Material de conformação antes de tratamento posterior |
| T4 (solubilizado, envelhecido naturalmente) | ~200 | ~120 | ~16 | Dobrar ou conformar, depois envelhecer para T6 |
| T5 (têmpera na prensa, envelhecido artificialmente) | ~220 | ~165 | ~12 | Extrusões estruturais sensíveis ao custo |
| T6 (solubilizado, envelhecido artificialmente) | ~290 | ~220 | 9 – 14 | Especificação estrutural padrão |
Para perfis até 10 mm de espessura de parede, a EN 755-2 estabelece valores mínimos no estado T6 de 250 MPa de resistência à tração, 200 MPa de tensão de prova e 6% de alongamento. Note quão mais baixos são esses mínimos em comparação com os valores típicos: essa diferença é normal, aumenta com a espessura da parede, e é por isso que o projeto deve usar o mínimo normalizado ou o valor do MTC — nunca um valor típico citado de uma ficha técnica.
Três consequências práticas decorrem da tabela:
Vale a pena orçamentar o T5 antes do T6. O T5 obtém a sua têmpera da prensa de extrusão em vez de um ciclo separado em forno, o que elimina uma etapa do processo e geralmente reduz o custo. Para muitas secções estruturais, a diferença de resistência não altera o projeto, pelo que é dinheiro real deixado na mesa quando o T6 é especificado por hábito.
A conformação pertence à fase anterior ao envelhecimento final. O trabalho a frio em T6 é possível mas limitado. Dobragens que fissurariam em T6 são simples em O ou T4, e a peça pode ser envelhecida posteriormente para atingir as propriedades T6. Se a sua sequência é atualmente “extrudir T6, depois dobrar”, pergunte se “conformar T4, depois envelhecer” funciona em alternativa.
A espessura altera a resposta. Os mínimos publicados estão associados à espessura da parede por uma razão: secções mais espessas arrefecem mais lentamente, pelo que menos elemento de liga permanece em solução e menos precipitado de reforço se forma posteriormente. Um perfil 6106 de parede espessa não atingirá os valores de um de parede fina, e o MTC da secção real é o único registo fiável.
Propriedades físicas
| Propriedade | Valor |
| Densidade | 2,70 g/cm³ |
| Intervalo de fusão (solidus–liquidus) | ~610 – 660 °C |
| Módulo de elasticidade | ~69,5 GPa |
| Coeficiente de expansão térmica | ~23,4 × 10⁻⁶ /K |
| Condutividade térmica | ~190 W/m·K |
| Condutividade elétrica (volume igual) | ~49 % IACS |
| Temperatura máxima de serviço contínuo | ~160 °C |
| Resistência à fadiga (T6) | ~88 MPa |
Dois destes merecem uma nota porque são rotineiramente mal interpretados.
A expansão térmica não separa o 6106 do 6061. O 6106 mede cerca de 23,4 × 10⁻⁶/K e o 6061 cerca de 23,6 × 10⁻⁶/K. Qualquer tabela comparativa que apresente “menor expansão térmica” como vantagem do 6106 está relatando uma diferença de arredondamento como se fosse uma propriedade. Se o movimento térmico governa o projeto da sua junta, trate estas ligas como idênticas e resolva o problema no projeto de detalhe.
A condutividade elétrica é genuinamente superior, e é a química enxuta aparecendo nos números. Com aproximadamente 49% IACS, o 6106 fica acima do 6061 (cerca de 40–43%), razão pela qual aparece em barramentos, trilhos condutores e dissipadores de calor onde o requisito mecânico é modesto, mas o elétrico não é. Combinado com ~190 W/m·K de condutividade térmica, isso o torna uma escolha razoável de especificação única para peças que devem conduzir tanto corrente quanto calor.
O limite de ~160 °C é um limite real, não uma formalidade. A resistência vem dos precipitados de Mg₂Si, e a exposição sustentada acima dessa temperatura os coalesce permanentemente. Não há como reenvelhecer para recuperar uma peça que já foi superaquecida.
Por que o 6106 é classificado como liga de extrusão
Esta é a seção que a maioria dos textos sobre ligas pula, e é a que decide se o 6106 pertence ou não ao seu desenho.
A extrudabilidade não é uma propriedade única. É um conjunto de comportamentos que, juntos, determinam o que uma prensa pode produzir: quanta pressão a liga resiste ao fluir pela matriz, quão rápido pode ser empurrada antes que a superfície rasgue, se preenche cantos finos e remotos, quanto a matriz deflete e se a superfície acabada parece limpa o suficiente para ser enviada sem mascarar os defeitos sob a pintura. O teor de liga empurra cada um desses fatores na direção errada, então uma química enxuta vence por padrão — e o 6106 é enxuto.
O que isso proporciona na prática:
- Paredes mínimas mais finas. Uma seção cuja alma precise ser reduzida para atingir uma meta de peso pode simplesmente não ser preenchível em 6061 na velocidade de produção, enquanto flui confortavelmente em 6106.
- Maior complexidade. Vazios múltiplos, reentrâncias profundas e detalhes finos são todos mais fáceis. Os distribuidores observam rotineiramente que formas impossíveis em 6082 são rotineiras em 6106.
- Melhor superfície. Menor tensão de escoamento significa menos aderência à matriz e menos defeitos superficiais, o que importa diretamente quando o acabamento é anodizado em vez de pintado.
- Maior velocidade de linha. Dependendo da seção, o 6106 pode rodar mais rápido que o 6061, o que aparece no custo unitário mesmo quando o preço do tarugo é o mesmo.
A troca é a resistência, discutida a seguir.
Se você quiser a mecânica do processo em si, incluindo o que uma usina precisa de um desenho antes de cotar um perfil, nosso guia de extrusão de alumínio personalizado cobre isso separadamente.
6106 vs 6063 vs 6061 vs 6082
É nesta comparação que o 6106 realmente ganha ou perde uma especificação, e escolher o comparador certo importa — comparar apenas com o 6061 faz o 6106 parecer uma versão mais fraca de algo, em vez do que ele é.
Valores típicos em T6:
| Propriedade | 6106-T6 | 6063-T6 | 6061-T6 | 6082-T6 |
| Resistência à tração (MPa) | ~290 | ~240 | ~310 | ~310 |
| Limite de escoamento (MPa) | ~220 | ~215 | ~275 | ~260 |
| Alongamento (%) | ~9 | ~12 | ~12 | ~10 |
| Extrusão complexa de parede fina | Muito boa | Excelente | Bom | Justo |
| Qualidade de superfície anodizada | Muito boa | Melhor | Bom | Justo |
| Usinabilidade | Bom | Moderado | Bom | Moderado |
| Soldabilidade a arco | Muito boa | Muito boa | Muito boa | Bom |
| Aplicação típica | Escadas, torres, material ferroviário, estruturas automotivas | Acabamentos arquitetônicos, molduras de janelas | Estrutural geral, peças usinadas | Pontes, guindastes, estruturas pesadas |
A leitura que importa: O 6106-T6 possui aproximadamente 20% mais resistência à tração que o 6063-T6, mantendo-se muito mais próximo dele do que do 6061 no eixo da extrudabilidade. Essa é a razão específica para especificá-lo — uma seção estrutural que ainda precisa ter boa aparência anodizada e precisa ser mais complexa do que o 6061 produzirá de forma confiável.
Onde cada alternativa vence em vez disso:
- 6063 quando a peça é acabamento arquitetônico ou esquadria de janela, a seção é simples, o acabamento é a prioridade e as cargas são baixas. Extruda ainda mais facilmente e tem melhor acabamento.
- 6061 quando a resistência governa, quando a peça será intensamente usinada, ou quando você quer a maior cobertura de estoque e os engenheiros já a conhecem. Veja nosso guia de alumínio 6061.
- 6082 para trabalho estrutural pesado — pontes, guindastes, chassis de veículos — onde o equilíbrio resistência-tenacidade é a razão pela qual é especificado, aceitando que seções finas complexas estão fora de questão. Compare 6082-T6 antes de se comprometer com uma seção.
- 6005 é outra extrusão estrutural de parede fina que vale a pena cotar ao lado do 6106 para tubos estruturais e trabalhos em treliça; suas propriedades e limites diferem o suficiente para merecer uma análise.
Aplicativos
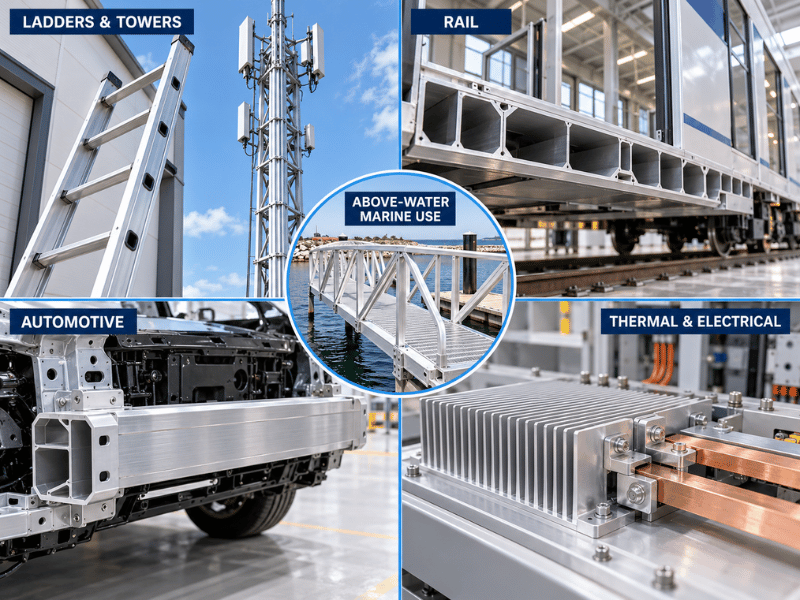
O 6106 aparece onde quer que uma montagem estrutural soldada precise ser leve, extrudada em vez de usinada, e mantida com rigorosa repetibilidade dimensional.
Escadas, torres e mastros. A aplicação clássica, e nomeada em primeiro lugar por quase todos os distribuidores. Escadas extensíveis e trilhos de andaime se beneficiam de seções ocas de parede fina com alta rigidez por peso, de acabamento superficial limpo nas partes que os usuários manuseiam, e de soldabilidade. As juntas degrau-trilho são soldadas, portanto a tolerância de ZTA abaixo rege o projeto da junta.
Material ferroviário. Seções estruturais extrudadas em quadros de carroceria, suportes de piso e estruturação interior. A combinação de perfis complexos multi-cavidade, soldabilidade e comportamento ao fogo e fumaça mantém as ligas 6xxx dominantes aqui, e a capacidade de preenchimento do 6106 suporta as seções integradas que substituem múltiplas peças fabricadas.
Estruturas automotivas. Caixas de absorção de impacto, vigas de para-choque, componentes de subquadro, trilhos de teto e estruturação de invólucros de bateria. A capacidade de parede fina impulsiona diretamente a redução de massa, e a maior condutividade importa onde o invólucro faz parte de um caminho de gestão térmica.
Marítimo e offshore. Estruturas de convés, pranchas de embarque, mastros e estruturação de superestrutura. Vale afirmar claramente, porém: boa resistência geral à corrosão não é o mesmo que grau marítimo. Imersão contínua em água do mar ou serviço em zona de respingo pertencem às ligas 5xxx como 5083-H116 ou 5086-H116, que resistem à sensitização de uma forma que seções 6xxx de alto magnésio — mas diferentes — não resistem. Use o 6106 acima da linha d'água, não abaixo dela.
Arquitetura e construção. Membros estruturais de fachada cortina, perfis de vidro estrutural e estruturação que suporta carga real em vez de acabamento, onde a mesma extrusão deve satisfazer tanto limites de deflexão quanto um requisito de aparência.
Térmico e elétrico. Dissipadores de calor, barras coletoras, trilhos condutores e invólucros elétricos, aproveitando condutividade térmica de ~190 W/m·K e condutividade elétrica de ~49% IACS. Aqui a especificação mecânica geralmente vem em segundo lugar e a seção é simples.
Soldagem do 6106
O 6106 é classificado como muito bom para soldagem a arco. A dificuldade não é uní-lo — é o que o arco faz ao temperamento ao longo da solda.
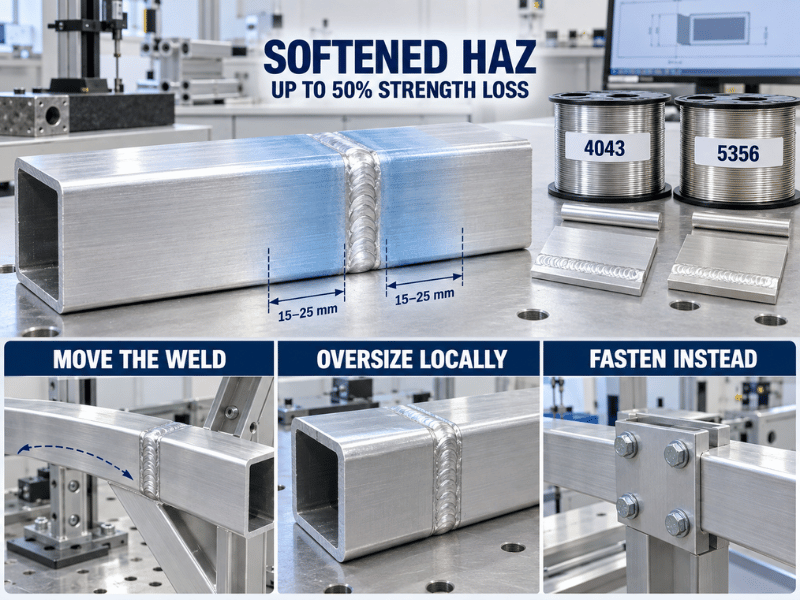
A zona afetada pelo calor perde resistência. O 6106 obtém sua resistência de precipitados de Mg₂Si fixados pelo tratamento térmico. Uma solda por fusão reaquece o metal adjacente através dessa mesma janela de precipitação sem controle, superenvelhecendo ou dissolvendo o que um ciclo de forno construiu, de modo que a zona ao lado da solda pode perder até metade da resistência do metal base. Menor aporte térmico reduz essa perda; não a elimina. A AWS D1.2 reflete isso direcionando os projetistas às propriedades T4 ou O para a zona afetada pelo calor em vez dos valores T6, portanto a regra operacional para o 6106 é a mesma usada para toda extrusão 6xxx tratável termicamente: dimensionar a junta com valores reduzidos e confirmar o número com um teste de qualificação onde o caso de carga importa.
O que ajuda:
- Mover a solda. A zona mole se estende aproximadamente 15–25 mm da linha central da solda, portanto manter as soldas longe da tensão de flexão de pico é a solução mais barata.
- Superdimensionar localmente. Uma espessura de parede acima em um tubo geralmente recupera toda a perda da soldagem por muito pouco peso.
- Fixar em vez disso. Uma junta parafusada mantém a resistência total T6 do metal base.
- Soldar em T4, depois envelhecer. Soldar antes do envelhecimento artificial recupera apreciavelmente mais do que soldar depois, e um ciclo de baixa temperatura em um conjunto já em T6 não acrescenta quase nada. Não realizamos envelhecimento internamente, portanto inclua-o no cronograma.
Metal de adição. ER4043 é adequado para fabricação geral; ER5356 onde você precisa de mais resistência no estado soldado ou uma correspondência de cor mais próxima após anodização. Nosso guia de arame de solda de alumínio cobre a seleção, e o guia de soldagem do 6061 cobre o controle de procedimento e a qualificação de resistência da junta.
Usinagem, Conformação e Acabamento Superficial
Usinagem. O 6106 é usinável em T6 com ferramentas afiadas e folga adequada; as condições mais macias O e T4 são mais propensas a aresta postiça e esmagamento, portanto a reputação de “pegajoso” se aplica a essas e não à condição T6 que as pessoas realmente usinam. No ranking geral de usinagem, o 6061 ainda tem melhor desempenho, portanto onde uma peça é mais cavaco do que extrusão, o 6061 continua sendo a melhor escolha.
Conformação. Faça antes do envelhecimento final. T4 é a condição prática de conformação para dobramento e modelagem; T6 tolera apenas trabalho a frio limitado, e tentar dobras apertadas nele convida a trincas ao longo da fibra externa. O retorno elástico é moderado e é melhor controlado pelo projeto da matriz do que pela substituição de liga. Lembre-se de que qualquer aquecimento local intenso durante o endireitamento amolecerá a área da mesma forma que uma solda.
Anodização. Uma das vantagens reais do 6106. Baixo teor de ferro e cobre proporciona filmes anódicos claros e coloridos consistentes, e a boa superfície como extrudada significa menos preparação mecânica antes do tanque. A cautela prática é que uma seção 6106 soldada mostrará a solda e sua ZTA como uma faixa visível após a anodização, a menos que o metal de adição e o procedimento sejam escolhidos para aparência; nosso guia de anodização explica por que a maioria das falhas visíveis começa com a seleção de liga e preparação de superfície rather than com a própria anodização.
Corrosão. Boa resistência geral à corrosão atmosférica, típica da série 6000, e melhor do que muitos usuários esperam em atmosferas industriais. Não é imune a ataque intergranular em condições agressivas, e não pertence à imersão contínua ou à zona de respingo. Revestimento em pó ou anodização prolonga substancialmente a vida útil; para imersão marinha, mude para 5xxx em vez de melhorar o acabamento.
Normas e Documentação de Aquisição
Acertar a papelada importa tanto quanto acertar a liga, porque é o que determina se a seção que você recebe é a que você especificou.
Especifique a norma e o temperamento juntos. “6106-T6” sozinho deixa muita coisa em aberto. Um item de linha completo nomeia a liga, o temperamento, a forma do produto, a especificação aplicável, a tolerância dimensional aplicável e a classe de espessura de parede. Para produto extrudado isso significa ASTM B221 ou EN 755-2 (com EN 573-3 para análise de composição e GB/T 3190 para fornecimento de laminadores chineses). Confirme a disponibilidade antes de cotar se um desenho exigir 6106 em vez de uma especificação de chapa ou folha laminada — uma incompatibilidade descoberta após a adjudicação custa muito mais do que uma pergunta feita cedo.
Documentos que vale a pena solicitar:
| Documento | O que ela proporciona |
| Certificado de ensaio do laminador (MTC) | Composição específica do lote e valores mecânicos reais para o lote fornecido |
| Certificado EN 10204 3.1 | Declaração independente do laminador de que os valores foram verificados em relação ao pedido |
| Relatório químico ou mecânico da SGS | Verificação por terceiros quando o projeto o exigir |
| Inspeção dimensional da SGS | Verificação das dimensões críticas do perfil em relação ao desenho |
A distinção a reter: os valores neste artigo são típicos valores para orientação. Os números vinculativos são os mínimos da norma e os valores do MTC para o lote específico. Quando estes divergem, o MTC prevalece.
Também vale a pena confirmar antes de fazer um pedido: a classe de espessura de parede, uma vez que determina os valores mecânicos mínimos; a rota de têmpera, T5 versus T6, uma vez que altera tanto o custo como as propriedades; e se o desenho prevê algum envelhecimento pós-extrusão após conformação ou soldadura, uma vez que essa etapa pertence ao cronograma em vez de ser descoberta a meio da fabricação.
Quando Escolher 6106 — e Quando Não Escolher
Escolha 6106 quando:
- A secção é a restrição, não o número da liga — paredes finas, múltiplos vazios, tolerâncias apertadas ou detalhes que o 6061 não preenche de forma fiável à velocidade de produção.
- Precisa de mais resistência do que o 6063 e melhor acabamento do que o 6061, particularmente quando a mesma extrusão é estrutural e visível.
- A peça será soldada e moderadamente carregada, com margem para colocar juntas longe da tensão de pico ou para sobredimensionar localmente. Todas as ligas 6xxx se comportam assim; planeie em conformidade.
- O peso por metro está a ser reduzido através da espessura de parede em vez da substituição de liga.
- A peça também conduz — barramento, dissipador de calor, carril condutor — onde aproximadamente 49% IACS é uma vantagem que o 6061 não consegue igualar.
Procure outra opção quando:
- A resistência de pico governa o projeto. Suba para 6061-T6 ou 6082-T6.
- Uma junta soldada tem de reter a resistência T6 completa. Nenhuma liga 6xxx faz isto. Ou redesenhe para que a soldadura não seja a localização determinante, ou considere se uma classe 5xxx não tratável termicamente se adequa melhor ao caso de carga.
- O serviço é imersão contínua em água do mar ou zona de salpicos. Passe para 5083-H116 ou 5086-H116.
- A peça é acabamento arquitetónico decorativo com carga baixa. O 6063 extrusa mais facilmente e anodiza melhor, e custa menos. Veja o nosso guia de extrusão 6063.
- O serviço funciona continuamente acima de aproximadamente 160 °C. O engrossamento por precipitação é permanente.
Conclusão
O 6106 é uma liga de extrusão 6xxx que troca resistência de pico pela distância a que pode ser forçada através de uma fieira — aproximadamente 20% mais resistente que o 6063-T6 enquanto ainda preenche secções de parede fina e multi-vazio que o 6061 não consegue produzir de forma fiável. Duas armadilhas de especificação causam a maioria das falhas com esta liga: encomendá-la segundo uma norma de chapa ou folha laminada em vez de ASTM B221 ou EN 755-2, e dimensionar juntas soldadas com base nos valores do metal base T6 quando a soldadura por fusão remove até metade da resistência local.
Fornecemos 6106 como perfil, barra, tubo e fio em O, T4, T5 e T6, cotados segundo ASTM B221 ou EN 755-2 com a classe de espessura de parede indicada, e tratamos de maquinagem CNC, soldadura, corte laser e anodização internamente. O envelhecimento pós-soldadura é uma etapa separada do laminador que não executamos nós próprios, por isso integre-a no cronograma, e cada encomenda inclui um MTC.
Envie-nos o desenho, a norma e a rota de têmpera, e confirmaremos as espessuras de parede disponíveis, tolerâncias e documentação antes de se comprometer.
Perguntas frequentes
Como se compara o preço do 6106 com o 6063 e o 6061?
A classe importa menos do que a forma como a peça é comprada. O 6106 é uma designação mais restrita com menos stock de laminador do que o 6063, pelo que a forma, a têmpera e a quantidade encomendada movem o número mais do que a escolha da liga. Envie a secção, a têmpera e o volume anual, e cotaremos o lote real em vez de um preço de tabela.
Qual é a quantidade mínima de encomenda para o 6106?
Os perfis em stock são expedidos em quantidades de embalagem padrão. Qualquer coisa fora do intervalo em stock é uma produção personalizada de baixo MOQ, pelo que o mínimo prático depende da forma, da têmpera e de haver um lote disponível. Diga-nos a especificação e a quantidade e confirmaremos o que é expedido do stock e o que tem de ser produzido.
Que prazo de entrega devo esperar para extrusões de 6106?
Planeie aproximadamente 10–60 dias, dependendo de o perfil estar em stock. As secções em stock são expedidas em dias; uma nova fieira acrescenta tempo de design, fabrico e ensaio antes do primeiro comprimento extrudido. Confirme a secção em relação ao seu cronograma de construção cedo, porque a fieira está no caminho crítico.






