6106 is een middelsterke, warmtebehandelbare 6xxx-extrusielegering. De bepalende eigenschap is extrusiegeschiktheid: hij vloeit in dunne, complexe profielen die de sterkere 6xxx-graden niet kunnen vullen. Hij bevat minder magnesium en silicium dan 6061, en die schralere chemie is juist het punt — hij kan worden geëxtrudeerd tot dunnere wanden en ingewikkelder doorsneden dan 6061 of 6082 aankunnen, terwijl hij toch boven 6063 in sterkte blijft. Typische toepassingen zijn constructief: ladders en rolsteigers, spoorwegmaterieel, automobielconstructies en maritieme constructies boven dek.
Twee dingen brengen eerste-specificerende partijen in de problemen. Het eerste is de vorm: 6106 is geen gewalste aanduiding, dus een tekening die 6106-plaat of -sheet volgens ASTM B209 voorschrijft, heeft geen standaardproduct erachter. Het tweede is lassen. Omdat 6106 zijn sterkte ontleent aan warmtebehandeling en niet aan koudvervorming, verwijdert een booglassing lokaal een groot deel daarvan, en dat verlies bepaalt hoe de verbinding wordt gedimensioneerd.
Wat is 6106-aluminium?
6106 is een aluminium–magnesium–siliciumlegering (met mangaan) uit de 6000-serie, voor het eerst geregistreerd in 1979. Aanduidingen die u op tekeningen en walserijdocumenten zult zien:
| Aanduidingssysteem | Waarde |
| Aluminiumvereniging (AA) | 6106 |
| UNS | A96106 |
| EN numeriek / chemisch | EN AW-6106 / AlMgSiMn |
| Chinese norm | GB/T 3190 |
| Samenstellingsgrenzen voor analytische controle | EN 573-3 |
| Mechanische waarden van geëxtrudeerd product | EN 755-2 |
| Geëxtrudeerde staaf, stang, draad, profiel, buis | ASTM B221 |
| Geëxtrudeerde staf, staaf, buis, profiel (ISO) | ISO 6362-2 |
De legeringsbeschrijving die de meeste Europese voorraadhouders gebruiken, vat de ontwerpbedoeling beter samen dan een datasheet: een extrusielegering bedoeld om de best beschikbare combinatie te bieden van mechanische eigenschappen, vormcomplexiteit, minimale sectiedikte en oppervlaktekwaliteit, met behoud van de corrosieweerstand, lasbaarheid en vervormbaarheid die bij de 6000-serie horen. Profielen die niet in sterkere legeringen zoals 6082 kunnen worden geproduceerd, worden routinematig in 6106 geproduceerd.
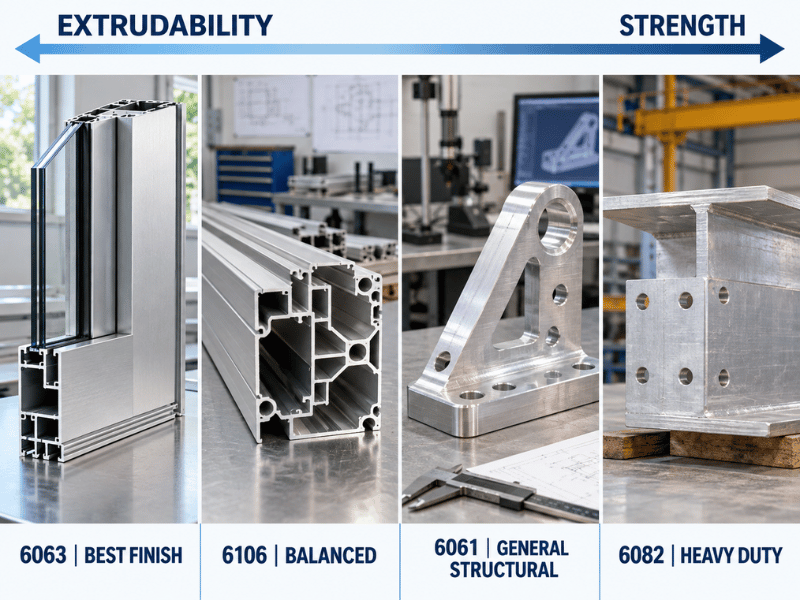
Die positie is belangrijker dan welk afzonderlijk eigenschapsgetal dan ook. Als u de 6xxx-legeringen op één as plaatst van 6063 via 6106 naar 6061 en 6082, dan daalt de extrusiegeschiktheid naarmate u naar rechts gaat en stijgt de sterkte. 6106 zit bewust in het midden, en het verdient zijn plaats wanneer geen van beide uiteinden van die lijn voldoet.
Chemische samenstelling
Onderstaande grenzen volgen EN 573-3 en de registratie van de Aluminum Association. Alles is gewichtspercentage, rest aluminium.
| Element | Samenstelling (%) |
| Silicium (Si) | 0.30 – 0.60 |
| Magnesium (Mg) | 0.40 – 0.80 |
| Mangaan (Mn) | 0.05 - 0.20 |
| IJzer (Fe) | 0,35 max |
| Koper (Cu) | 0,25 max |
| Chroom (Cr) | maximaal 0,20 |
| Zink (Zn) | 0,10 max |
| Titanium (Ti) | 0,10 max |
| Anderen, elk | 0,05 max |
| Overige, totaal | 0,15 max |
Lees dit tegen 6061, dat ruwweg 0,8–1,2% magnesium, 0,4–0,8% silicium bevat en 0,15–0,4% koper toevoegt. Dat verschil verklaart bijna elk gedragsverschil tussen de twee legeringen:
- Lager totaal Mg + Si betekent minder Mg₂Si-precipitaat beschikbaar voor versterking, dus de pieksterkte is lager — maar er blijft ook minder opgeloste legering achter in het aluminium, waardoor de elektrische geleidbaarheid hoger is en de vloeispanning tijdens extrusie lager.
- Zeer laag koper houdt het corrosiegedrag schoon en helpt bij anodiseerconsistentie. Het betekent ook dat 6106 niet op sterkte kan jagen zoals koperhoudende 6xxx-legeringen dat kunnen.
- Mangaan is bewust aanwezig (0,05–0,20%), anders dan bij de meeste 6xxx-graden waar het slechts een onzuiverheid is. Mn beheerst de korrelstructuur via rekristallisatie en verbetert de taaiheid en oppervlakteafwerking van het geëxtrudeerde profiel.
- Strakke ijzerbeheersing is belangrijk voor anodiseren. IJzerhoudende intermetallische verbindingen zijn wat zichtbaar wordt als strepen en grijze spikkels in een blanke geanodiseerde afwerking.
Mechanische eigenschappen per hardingsgraad
6106 ontleent zijn sterkte aan oplossingswarmtebehandeling gevolgd door veroudering, dus de temper op de regel bepaalt bijna alles over hoe het onderdeel zich gedraagt. De onderstaande waarden zijn typisch; de getallen die daadwerkelijk de acceptatie bepalen zijn de minimumwaarden in de productnorm, en die moeten worden bevestigd aan de hand van het walserijcertificaat voor het specifieke profiel en de wanddikte die is besteld.
| Temper | Typische treksterkte (MPa) | Typische vloeigrens (MPa) | Typische rek (1%) | Typisch gebruik |
| O (gegloeid) | ~110 | ~60 | ~22 | Vormmateriaal vóór verdere behandeling |
| T4 (oplossingsgegloeid, natuurlijk verouderd) | ~200 | ~120 | ~16 | Buigen of vormen, daarna verouderen tot T6 |
| T5 (geperst-geblust, kunstmatig verouderd) | ~220 | ~165 | ~12 | Kostenbewuste constructieve extrusieprofielen |
| T6 (oplossingsgegloeid, kunstmatig verouderd) | ~290 | ~220 | 9 – 14 | Standaard constructieve specificatie |
Voor profielen tot 10 mm wanddikte stelt EN 755-2 minimumwaarden in de T6-conditie van 250 MPa treksterkte, 200 MPa rekgrens en 6% rek. Let op hoeveel lager die minimumwaarden zijn dan de typische cijfers: dat verschil is normaal, het wordt groter met de wanddikte, en daarom moet het ontwerp ofwel de normminimumwaarde ofwel de MTC-waarde gebruiken — nooit een typisch cijfer uit een datasheet.
Uit de tabel volgen drie praktische consequenties:
Het loont om T5 te prijzen vóór T6. T5 krijgt zijn afschrikking van de extrusiepers in plaats van een aparte ovencyclus, wat een processtap verwijdert en gewoonlijk de kosten verlaagt. Voor veel constructieve profielen verandert het sterkteverschil het ontwerp niet, dus het is echt geld dat op tafel blijft liggen wanneer T6 uit gewoonte wordt voorgeschreven.
Vormen hoort vóór de eindveroudering. Koudvervorming in T6 is mogelijk maar beperkt. Buigingen die in T6 zouden scheuren, zijn eenvoudig in O of T4, en het onderdeel kan daarna worden verouderd om T6-eigenschappen te bereiken. Als uw volgorde momenteel “extruderen T6, dan buigen” is, vraag dan of “vormen T4, dan verouderen” in plaats daarvan werkt.
Dikte verandert het antwoord. Gepubliceerde minimumwaarden zijn om een reden gekoppeld aan wanddikte: dikkere secties blussen langzamer af, waardoor minder legering in oplossing blijft en later minder versterkend precipitaat wordt gevormd. Een dikwandig 6106-profiel zal niet de waarden bereiken die een dunwandig profiel haalt, en het MTC voor het werkelijke profiel is het enige betrouwbare bewijs.
Fysische eigenschappen
| Eigendom | Waarde |
| Dichtheid | 2,70 g/cm³ |
| Smeltbereik (solidus–liquidus) | ~610 – 660 °C |
| Elasticiteitsmodulus | ~69,5 GPa |
| Thermische uitzettingscoëfficiënt | ~23,4 × 10⁻⁶ /K |
| Thermische geleidbaarheid | ~190 W/m·K |
| Elektrische geleidbaarheid (gelijk volume) | ~49 % IACS |
| Maximale continue bedrijfstemperatuur | ~160 °C |
| Vermoeiingssterkte (T6) | ~88 MPa |
Twee hiervan verdienen een opmerking omdat ze routinematig verkeerd worden gelezen.
Thermische uitzetting onderscheidt 6106 niet van 6061. 6106 meet ongeveer 23,4 × 10⁻⁶/K en 6061 ongeveer 23,6 × 10⁻⁶/K. Elke vergelijkingstabel waarin “lagere thermische uitzetting” als voordeel van 6106 wordt vermeld, rapporteert een afrondingsverschil alsof het een eigenschap is. Als thermische beweging uw verbindingsontwerp bepaalt, behandel deze legeringen dan als identiek en los het probleem op in het detailontwerp.
Elektrische geleidbaarheid is werkelijk hoger, en het is de magere chemische samenstelling die zich in de cijfers laat zien. Met ongeveer 49% IACS loopt 6106 boven 6061 (ongeveer 40–43%), wat verklaart waarom het opduikt in busbar-, stroomrail- en koellichaamtoepassingen waar de mechanische eis bescheiden is maar de elektrische niet. Gecombineerd met ~190 W/m·K thermische geleidbaarheid maakt dat het een redelijke keuze met één specificatie voor onderdelen die zowel stroom als warmte moeten geleiden.
Het plafond van ~160 °C is een echte limiet, geen formaliteit. Sterkte komt van Mg₂Si-precipitaten, en aanhoudende blootstelling boven ongeveer die temperatuur vergrooft ze permanent. Er is geen weg terug via herveroudering zodra een onderdeel is "gekookt".
Waarom 6106 als extrusielegering wordt geclassificeerd
Dit is het gedeelte dat de meeste legeringsbeschrijvingen overslaan, en het is juist het gedeelte dat bepaalt of 6106 überhaupt op uw tekening thuishoort.
Extrudeerbaarheid is geen enkele eigenschap. Het is een bundel gedragingen die samen bepalen wat een pers kan produceren: hoeveel druk de legering weerstaat terwijl ze door de matrijs stroomt, hoe snel ze kan worden geperst voordat het oppervlak scheurt, of ze dunne en verafgelegen hoeken vult, hoeveel de matrijs doorbuigt, en of het eindoppervlak er schoon genoeg uitziet om te verzenden zonder de gebreken onder verf te verbergen. Legeringgehalte duwt elk van deze in de verkeerde richting, dus een magere chemische samenstelling wint bij voorbaat — en 6106 is mager.
Wat dat in de praktijk oplevert:
- Dunnere minimale wanddiktes. Een profiel waarvan het lijf moet worden teruggebracht om een gewichtsdoel te halen, is in 6061 bij productiesnelheid mogelijk eenvoudigweg niet te vullen, terwijl het in 6106 comfortabel loopt.
- Hogere complexiteit. Meerholige holle profielen, diepe uitsparingen en fijn detail zijn allemaal gemakkelijker. Voorraadhouders merken routinematig op dat vormen die onmogelijk zijn in 6082 routine zijn in 6106.
- Beter oppervlak. Lagere vloeispanning betekent minder matrijsaanslag en minder oppervlaktedefecten, wat direct van belang is wanneer de afwerking geanodiseerd is in plaats van geverfd.
- Hogere lijnsnelheid. Afhankelijk van het profiel kan 6106 sneller lopen dan 6061, wat zichtbaar wordt in de stukprijs zelfs wanneer de billetprijs gelijk is.
De ruil is sterkte, hierna besproken.
Als u de mechanica van het proces zelf wilt, inclusief wat een walserij nodig heeft van een tekening voordat een profiel wordt geoffreerd, dan behandelt onze gids voor aangepaste aluminium extrusie dit afzonderlijk.
6106 vs 6063 vs 6061 vs 6082
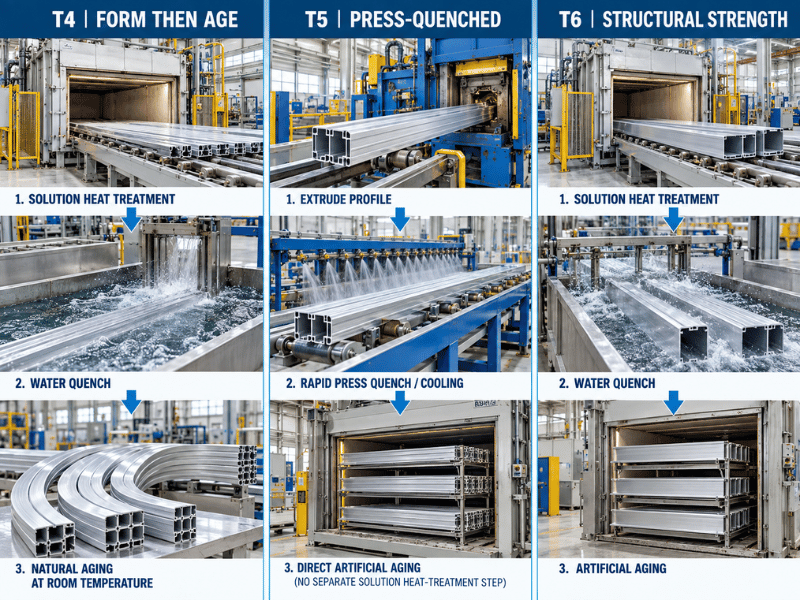
Deze vergelijking is waar 6106 daadwerkelijk een specificatie verdient of verliest, en het kiezen van de juiste vergelijkingsbasis is belangrijk — alleen vergelijken met 6061 laat 6106 lijken op een zwakkere versie van iets, in plaats van wat het werkelijk is.
Typische T6-waarden:
| Eigendom | 6106-T6 | 6063-T6 | 6061-T6 | 6082-T6 |
| Treksterkte (MPa) | ~290 | ~240 | ~310 | ~310 |
| Rekgrens (MPa) | ~220 | ~215 | ~275 | ~260 |
| Rek (%) | ~9 | ~12 | ~12 | ~10 |
| Complexe dunwandige extrusie | Zeer goed | Uitstekend | Goed | Eerlijk |
| Geanodiseerde oppervlaktekwaliteit | Zeer goed | Best | Goed | Eerlijk |
| Bewerkbaarheid | Goed | Matig | Goed | Matig |
| Booglasbaarheid | Zeer goed | Zeer goed | Zeer goed | Goed |
| Typisch gebruik | Ladders, torens, railmateriaal, autostructuren | Architectonische afwerking, raamkozijnen | Algemeen constructiewerk, bewerkte onderdelen | Bruggen, kranen, zware frames |
De interpretatie die ertoe doet: 6106-T6 heeft ruwweg 20% meer treksterkte dan 6063-T6, terwijl het veel dichter bij 6063 blijft dan bij 6061 op de as van extrudeerbaarheid. Dat is de specifieke reden om het te specificeren — een constructief profiel dat er nog steeds goed geanodiseerd uit moet zien, en complexer moet zijn dan 6061 betrouwbaar kan produceren.
Waar elk alternatief in plaats daarvan wint:
- 6063 wanneer het onderdeel architectonisch sierwerk of raamkozijn is, het profiel eenvoudig is, de afwerking prioriteit heeft en de belastingen laag zijn. Het extrudeert nog gemakkelijker en finish't beter.
- 6061 wanneer sterkte bepalend is, wanneer het onderdeel zwaar wordt bewerkt, of wanneer u de breedste voorraaddekking wilt en ingenieurs het al kennen. Zie onze 6061 aluminiumgids.
- 6082 voor zwaar constructiewerk — bruggen, kranen, voertuigchassis — waar de balans tussen sterkte en taaiheid de reden is dat het wordt gespecificeerd, met de acceptatie dat complexe dunne profielen niet mogelijk zijn. Vergelijk 6082-T6 voordat u zich vastlegt op een profiel.
- 6005 is een andere dunwandige structurele extrusie die het overwegen waard is naast 6106 voor structurele buizen en vakwerkconstructies; de eigenschappen en beperkingen verschillen voldoende om een nadere blik waard te zijn.
Toepassingen
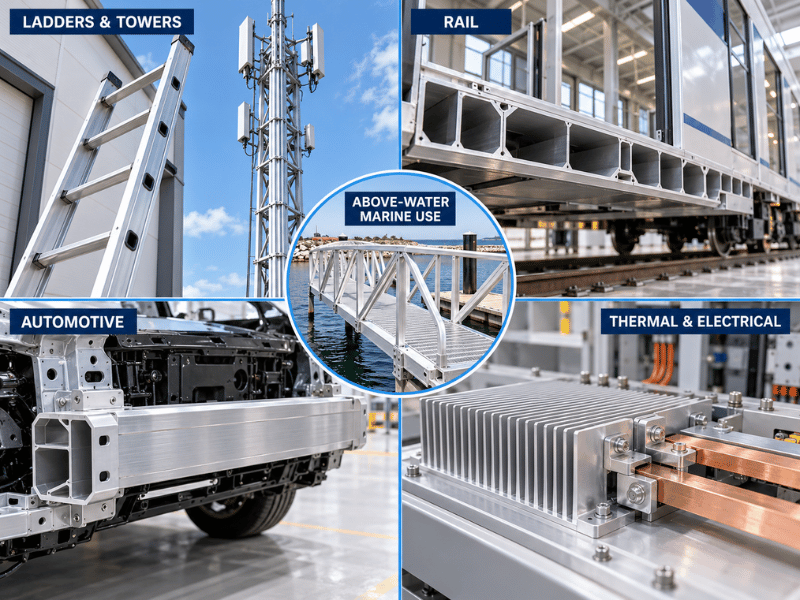
6106 duikt overal op waar een gelast structureel samenstel licht moet zijn, geëxtrudeerd in plaats van bewerkt, en met nauwkeurige dimensionale herhaalbaarheid.
Ladders, torens en masten. De klassieke toepassing, en als eerste genoemd door vrijwel elke leverancier. Uitschuifbare ladders en steigerleuningen profiteren van dunwandige holle profielen met hoge stijfheid-per-gewicht, van een schone oppervlakteafwerking op delen die gebruikers aanraken, en van lasbaarheid. Sport-tot-leuningverbindingen worden gelast, dus de HAZ-toeslag hieronder bepaalt het verbindingsontwerp.
Spoorwegmaterieel. Geëxtrudeerde structurele profielen in carrosserieframes, vloerondersteuningen en interieurbekleding. De combinatie van complexe meerholle profielen, lasbaarheid en brand- en rookgedrag houdt 6xxx-legeringen hier dominant, en het vulvermogen van 6106 ondersteunt de geïntegreerde profielen die meerdere gefabriceerde onderdelen vervangen.
Automobielstructuren. Crashboxen, bumperbalken, subframe-onderdelen, dakrails en behuizingsframes voor batterijen. Dunwandig vermogen drijft direct massa-reductie, en de hogere geleidbaarheid is van belang waar de behuizing deel uitmaakt van een thermisch beheertraject.
Maritiem en offshore. Dekstructuren, gangways, masten en bovenbouwframes. Wel eerlijk gezegd: goede algemene corrosieweerstand is niet hetzelfde als mariene kwaliteit. Continu onderdompeling in zeewater of gebruik in de spatzone behoort tot 5xxx-legeringen zoals 5083-H116 of 5086-H116, die weerstand bieden tegen sensitisatie op een manier die hoog-magnesium-maar-andere 6xxx-profielen niet doen. Gebruik 6106 boven de waterlijn, niet eronder.
Architectuur en bouw. Structurele vliesgevelprofielen, structurele beglazingsprofielen en framing die echte belasting draagt in plaats van sierwerk, waar hetzelfde extrusieprofiel zowel doorbuigingslimieten als een uiterlijkvereiste moet vervullen.
Thermisch en elektrisch. Koellichamen, busbars, geleiderails en elektrische behuizingen, gebruikmakend van ~190 W/m·K thermische geleidbaarheid en ~49% IACS elektrische geleidbaarheid. Hier komt de mechanische specificatie meestal op de tweede plaats en is het profiel eenvoudig.
Lassen van 6106
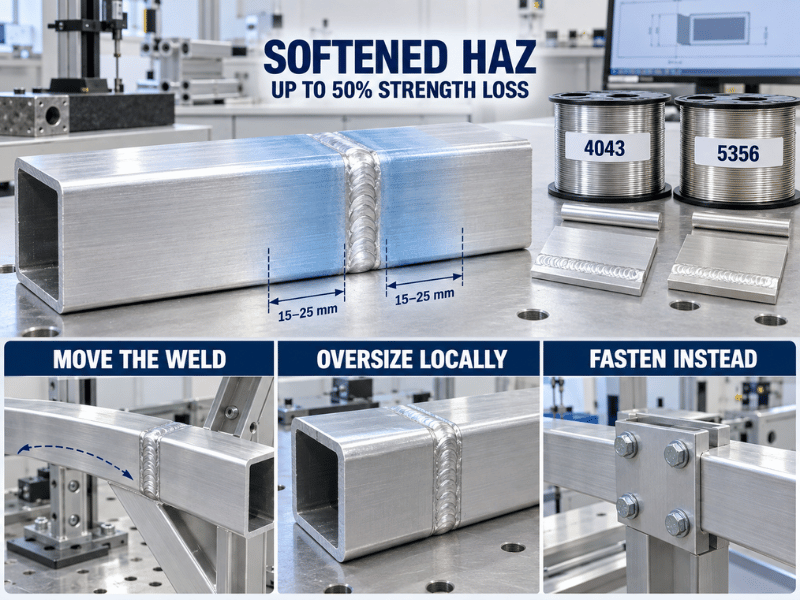
6106 is zeer goed beoordeeld voor booglassen. De moeilijkheid is niet het verbinden — het is wat de boog doet met de hardheid naast de las.
De warmte-beïnvloede zone verliest sterkte. 6106 ontleent zijn sterkte aan Mg₂Si-precipitaten die door warmtebehandeling zijn vastgezet. Een smeltlas verwarmt het aangrenzende metaal opnieuw door datzelfde precipitatievenster zonder controle, waardoor het oververoudert of oplost wat een ovencyclus heeft opgebouwd, zodat de zone naast de las tot de helft van de moedersterkte kan verliezen. Lagere warmte-inbreng vermindert dat verlies; het verwijdert het niet. AWS D1.2 weerspiegelt dit door ontwerpers te verwijzen naar T4- of O-eigenschappen voor de warmte-beïnvloede zone in plaats van T6-waarden, dus de operationele regel voor 6106 is dezelfde die wordt gebruikt voor elke warmtebehandelbare 6xxx-extrusie: dimensioneer de verbinding op verlaagde waarden, en bevestig het cijfer met een kwalificatietest waar het belastingsgeval van belang is.
Wat helpt:
- Verplaats de las. De zachte zone loopt ruwweg 15–25 mm vanaf de lasmiddenlijn, dus lassen vrijhouden van piekbuigspanning is de goedkoopste oplossing.
- Plaatselijk overdimensioneren. Eén wandmaat groter op een buis herstelt meestal het volledige lasverlies voor zeer weinig gewicht.
- Bevestig in plaats daarvan. Een boutverbinding behoudt de volledige moeder-T6-sterkte.
- Las in T4, dan verouderen. Lassen vóór kunstmatige veroudering herstelt aanzienlijk meer dan lassen erna, en een lage-temperatuurcyclus op een reeds T6-gelast samenstel voegt bijna niets toe. Wij voeren veroudering niet in-house uit, dus plan het in het schema.
Toevoegmateriaal. ER4043 is geschikt voor algemene fabricage; ER5356 waar meer sterkte in lastoestand of een betere kleurovereenkomst na anodiseren nodig is. Onze gids voor aluminium lasdraad behandelt de selectie, en de 6061-lasgids behandelt procedurebeheersing en kwalificatie van verbindingssterkte.
Bewerking, Vormgeving en Oppervlakteafwerking
Bewerking. 6106 laat zich goed bewerken in T6 met scherp gereedschap en voldoende speling; de zachtere O- en T4-toestanden zijn gevoeliger voor opgebouwde snijkant en smeren, dus de “kleverige” reputatie kleeft aan die toestanden rather dan aan de T6-toestand die men daadwerkelijk bewerkt. In de algemene bewerkingsrangschikking presteert 6061 nog steeds beter, dus waar een onderdeel vooral spanen is rather dan vooral extrusie, blijft 6061 de betere keuze.
Vormen. Doe het vóór de eindveroudering. T4 is de praktische vormgevingstoestand voor buigen en vormen; T6 verdraagt slechts beperkte koude vervorming, en het proberen van strakke buigingen nodigt scheuren langs de buitenvezel uit. Terugvering is matig en wordt beter beheerst door matrijsontwerp dan door legeringssubstitutie. Onthoud dat elke zware plaatselijke verwarming tijdens het richten het gebied op dezelfde manier zal verzachten als een las.
Anodiseren. Een van de echte voordelen van 6106. Laag ijzer en koper geven consistente heldere en gekleurde anodische films, en het goede oppervlak in geëxtrudeerde toestand betekent minder mechanische voorbereiding vóór het bad. De praktische waarschuwing is dat een aan elkaar gelast 6106-profiel de las en zijn HAZ als een zichtbare band zal tonen na anodiseren, tenzij het toevoegmateriaal en de procedure op uiterlijk zijn gekozen; onze anodiseergids legt uit waarom de meeste zichtbare fouten beginnen bij legeringsselectie en oppervlaktevoorbereiding rather dan bij het anodiseren zelf.
Corrosie. Goede algemene atmosferische corrosieweerstand, typisch voor de 6000-serie, en beter dan veel gebruikers verwachten in industriële atmosferen. Het is niet immuun voor interkristallijne aantasting onder agressieve omstandigheden, en het hoort niet thuis in continue onderdompeling of de spatzone. Poedercoaten of anodiseren verlengt de levensduur aanzienlijk; voor mariene onderdompeling, stap over naar 5xxx in plaats van de afwerking te upgraden.
Normen en Inkoopdocumentatie
Het correct krijgen van de papierwinkel is net zo belangrijk als het correct krijgen van de legering, want het bepaalt of het profiel dat u ontvangt hetgeen is dat u heeft gespecificeerd.
Specificeer de norm en de toestand samen. “6106-T6” alleen laat te veel open. Een volledige regel vermeldt de legering, toestand, productvorm, geldende specificatie, toepasselijke dimensionale tolerantie en wanddikteklasse. Voor geëxtrudeerd product betekent dat ASTM B221 of EN 755-2 (met EN 573-3 voor samenstellingsanalyse en GB/T 3190 voor Chinese molenaarsleverantie). Bevestig de beschikbaarheid voordat u een offerte uitbrengt als een tekening 6106 voorschrijft tegen een specificatie voor gewalste plaat of plaatmateriaal — een mismatch die na gunning wordt ontdekt, kost veel meer dan een vraag die vroeg wordt gesteld.
Documenten die het aanvragen waard zijn:
| Document | Wat het u geeft |
| Mill test certificate (MTC) | Warmtespecifieke samenstelling en werkelijke mechanische waarden voor de geleverde partij |
| EN 10204 3.1-certificaat | Molenonafhankelijke verklaring dat de waarden zijn geverifieerd tegen de order |
| SGS chemisch of mechanisch rapport | Verificatie door een derde partij waar het project dit vereist |
| SGS dimensionale inspectie | Verificatie van kritieke profieldimensies tegen de tekening |
Het onderscheid dat u moet vasthouden: de cijfers in dit artikel zijn typisch waarden ter oriëntatie. De getallen die bindend zijn, zijn de standaardminimums en de MTC-waarden voor de specifieke partij. Wanneer deze van elkaar afwijken, wint de MTC.
Ook het bevestigen waard voordat u een order plaatst: de wanddikteklasse, omdat deze de minimale mechanische waarden bepaalt; de temperroute, T5 versus T6, omdat deze zowel de kosten als de eigenschappen verandert; en of de tekening enige na-extrusie-veroudering na vormen of lassen beoogt, omdat die stap in de planning thuishoort en niet halverwege de fabricage ontdekt moet worden.
Wanneer te kiezen voor 6106 — en wanneer niet
Kies 6106 wanneer:
- Het profiel de beperkende factor is, niet het legeringsnummer — dunne wanden, meerdere holtes, krappe toleranties of details die 6061 niet betrouwbaar kan vullen bij productiesnelheid.
- U meer sterkte nodig hebt dan 6063 en een betere afwerking dan 6061, vooral waar dezelfde extrusie constructief en zichtbaar is.
- Het onderdeel gelast wordt en matig belast is, met ruimte om verbindingen weg te plaatsen van de piekspanning of om lokaal te overdimensioneren. Elke 6xxx gedraagt zich zo; plan hiervoor.
- Het gewicht per meter wordt verlaagd via wanddikte in plaats van via legeringssubstitutie.
- Het onderdeel geleidt ook — busbar, koellichaam, geleiderail — waar ruwweg 49% IACS een voordeel is dat 6061 niet kan evenaren.
Kijk elders wanneer:
- Pieksterkte bepaalt het ontwerp. Stap over naar 6061-T6 of 6082-T6.
- Een gelaste verbinding moet volledige T6-sterkte behouden. Geen enkele 6xxx-legering doet dit. Herontwerp zodat de las niet de bepalende locatie is, of overweeg of een niet-warmtebehandelbare 5xxx-kwaliteit beter bij het belastingsgeval past.
- De toepassing is continue onderdompeling in zeewater of spatzone. Ga over naar 5083-H116 of 5086-H116.
- Het onderdeel is decoratief architectonisch profiel met lage belasting. 6063 extrudeert gemakkelijker en anodiseert beter, en het kost minder. Zie onze 6063 extrusiegids.
- De toepassing draait continu boven ruwweg 160 °C. Precipitatievergroving is permanent.
Conclusie
6106 is een 6xxx-extrusielegering die pieksterkte inruilt voor hoe ver hij door een matrijs kan worden geperst — ruwweg 20% sterker dan 6063-T6 terwijl hij nog steeds dunwandige en meerholte-profielen vult die 6061 niet betrouwbaar kan produceren. Twee specificatievalkuilen veroorzaken de meeste problemen ermee: hem bestellen volgens een norm voor gewalste plaat of plaatmateriaal in plaats van ASTM B221 of EN 755-2, en gelaste verbindingen dimensioneren op T6-moederwaarden terwijl smeltlassen tot de helft van de lokale sterkte wegneemt.
Wij leveren 6106 als profiel, staaf, buis en draad in O, T4, T5 en T6, geoffreerd volgens ASTM B221 of EN 755-2 met vermelding van de wanddikteklasse, en wij verzorgen CNC-bewerking, lassen, lasersnijden en anodiseren in-house. Na-las-veroudering is een aparte molenstap die wij niet zelf uitvoeren, dus neem die op in de planning, en elke order gaat vergezeld van een MTC.
Stuur ons de tekening, de norm en de temperroute, en wij bevestigen beschikbare wanddiktes, toleranties en documentatie voordat u zich vastlegt.
Veelgestelde vragen
Hoe verhoudt de prijs van 6106 zich tot 6063 en 6061?
De kwaliteit is minder belangrijk dan hoe het onderdeel wordt ingekocht. 6106 is een nauwere aanduiding met minder molenvoorraad dan 6063, dus vorm, temper en orderhoeveelheid beïnvloeden het getal meer dan de legeringskeuze. Stuur het profiel, de temper en het jaarvolume, en wij offreren de werkelijke partij in plaats van een lijstprijs.
Wat is de minimale orderhoeveelheid voor 6106?
Voorraadprofielen worden verzonden vanaf standaard verpakkingseenheden. Alles buiten het voorraadassortiment is een custom run met lage MOQ, dus het praktische minimum hangt af van de vorm, de temper en of er een warmte beschikbaar is. Geef ons de specificatie en hoeveelheid en wij bevestigen wat uit voorraad wordt verzonden en wat moet worden geproduceerd.
Welke levertijd moet ik verwachten voor 6106-extrusies?
Reken op ruwweg 10–60 dagen, afhankelijk van of het profiel op voorraad is. Voorraadprofielen worden binnen dagen verzonden; een nieuwe matrijs voegt ontwerp-, fabricage- en beproevingstijd toe vóór de eerste geëxtrudeerde lengte. Bevestig het profiel vroeg tegen uw bouwschema, omdat de matrijs op het kritieke pad ligt.