


6106 ist eine mittelfeste, warmebehandelbare 6xxx-Strangpresslegierung. Ihre bestimmende Eigenschaft ist die Extrudierbarkeit: Sie fließt in dünne, komplexe Querschnitte, die die festeren 6xxx-Sorten nicht ausfüllen. Sie enthält weniger Magnesium und Silizium als 6061, und genau das ist der Punkt — sie lässt sich zu dünneren Wandstärken und komplizierteren Querschnitten extrudieren als 6061 oder 6082 bewältigen, während sie dennoch darüber liegt 6063 in der Festigkeit. Typische Anwendungen sind struktureller Natur: Leitern und Zugangstürme, Schienenfahrzeuge, Automobilstrukturen und Marinekonstruktionen über Deck.
Zwei Dinge bringen Erst-Spezifizierer ins Stolpern. Das erste ist die Form: 6106 ist keine gewalzte Bezeichnung, sodass eine Zeichnung, die 6106-Platte oder -Blech nach ASTM B209 spezifiziert, kein Standardprodukt dahinter hat. Das zweite ist das Schweißen. Da 6106 seine Festigkeit aus der Wärmebehandlung und nicht aus der Kaltverformung bezieht, entfernt eine Lichtbogenschweißung lokal einen großen Teil davon, und dieser Verlust bestimmt, wie die Verbindung dimensioniert wird.
Was ist 6106 Aluminium?
6106 ist eine Aluminium-Magnesium-Silizium-Legierung (mit Mangan) aus der 6000er-Serie, erstmals registriert 1979. Bezeichnungen, die Sie auf Zeichnungen und Hüttenzeugnissen sehen werden:
| Bezeichnungssystem | Wert |
| Aluminium-Verband (AA) | 6106 |
| UNS | A96106 |
| EN numerisch / chemisch | EN AW-6106 / AlMgSiMn |
| Chinesische Norm | GB/T 3190 |
| Zusammensetzungsgrenzen für die analytische Kontrolle | EN 573-3 |
| Mechanische Werte für Strangpressprodukte | EN 755-2 |
| Stranggepresstes Stabmaterial, Rundmaterial, Draht, Profil, Rohr | ASTM B221 |
| Stranggepresste Stangen, Stäbe, Rohre, Profile (ISO) | ISO 6362-2 |
Die Legierungsbeschreibung der meisten europäischen Lagerhalter fasst die Designabsicht besser zusammen als ein Datenblatt: eine Strangpresslegierung, die die bestmögliche Kombination aus mechanischen Eigenschaften, Formkomplexität, minimaler Wandstärke und Oberflächenqualität bieten soll, während die Korrosionsbeständigkeit, Schweißbarkeit und Umformbarkeit der 6000er-Serie erhalten bleiben. Querschnitte, die in festeren Legierungen wie 6082 nicht hergestellt werden können, werden routinemäßig in 6106 gefertigt.
Diese Position ist wichtiger als jede einzelne Eigenschaftszahl. Wenn Sie sich die 6xxx-Legierungen auf einer Achse von 6063 über 6106 bis 6061 und 6082 vorstellen, sinkt die Extrudierbarkeit, je weiter Sie nach rechts gehen, und die Festigkeit steigt. 6106 sitzt bewusst in der Mitte, und es verdient seinen Platz, wenn keines der beiden Enden dieser Linie ausreicht.
Chemische Zusammensetzung
Die folgenden Grenzwerte folgen EN 573-3 und der Registrierung der Aluminum Association. Alles in Gewichtsprozent, Rest Aluminium.
| Element | Zusammensetzung (%) |
| Silizium (Si) | 0.30 – 0.60 |
| Magnesium (Mg) | 0.40 – 0.80 |
| Mangan (Mn) | 0.05 - 0.20 |
| Eisen (Fe) | 0,35 max |
| Kupfer (Cu) | 0,25 max |
| Chrom (Cr) | 0,20 max. |
| Zink (Zn) | 0,10 max |
| Titan (Ti) | 0,10 max |
| Andere, jeweils | 0,05 max |
| Sonstige, insgesamt | 0,15 max |
Lesen Sie dies im Vergleich zu 6061, das etwa 0,8–1,2 % Magnesium, 0,4–0,8 % Silizium enthält und 0,15–0,4 % Kupfer hinzufügt. Dieser Unterschied erklärt nahezu jede Verhaltensabweichung zwischen den beiden Legierungen:
- Geringerer Mg + Si-Gesamtgehalt bedeutet weniger Mg₂Si-Ausscheidung für die Verfestigung, sodass die Spitzenfestigkeit niedriger ist — aber es bleibt auch weniger gelöste Legierung im Aluminium zurück, weshalb die elektrische Leitfähigkeit höher und die Fließspannung während des Strangpressens niedriger ist.
- Sehr geringer Kupfergehalt hält das Korrosionsverhalten sauber und unterstützt die Gleichmäßigkeit beim Eloxieren. Es bedeutet auch, dass 6106 die Festigkeit nicht so steigern kann wie kupferhaltige 6xxx-Legierungen.
- Mangan ist bewusst vorhanden (0,05–0,20 %), anders als bei den meisten 6xxx-Sorten, wo es nur eine Verunreinigung ist. Mn kontrolliert die Kornstruktur durch Rekristallisation und verbessert die Zähigkeit und Oberflächenbeschaffenheit des stranggepressten Profils.
- Enge Eisenkontrolle ist wichtig für das Eloxieren. Eisenhaltige Intermetallphasen sind das, was sich als Streifen und graue Sprenkelung in einer klaren eloxierten Oberfläche zeigt.
Mechanische Eigenschaften je nach Temperierung
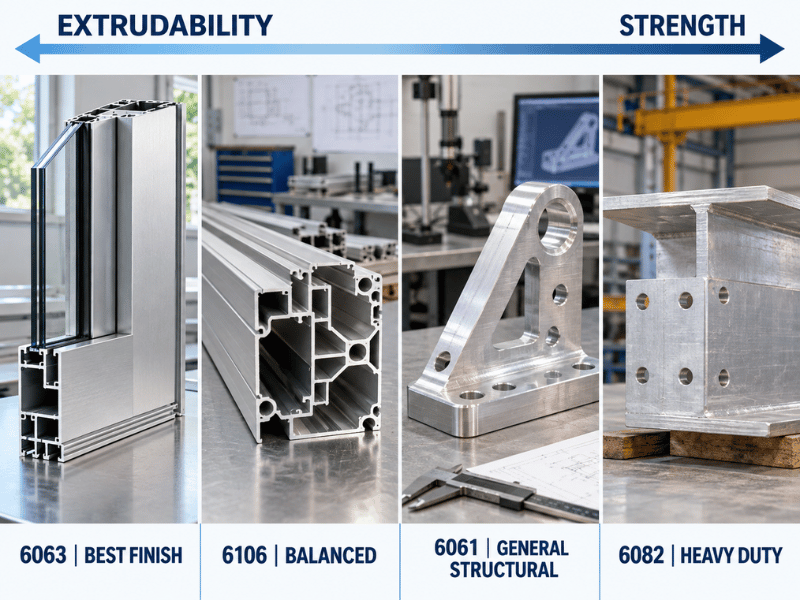
6106 gewinnt seine Festigkeit aus der Lösungsglühung mit anschließender Alterung, sodass der Zustand in der Position nahezu alles darüber bestimmt, wie sich das Teil verhält. Die folgenden Werte sind typisch; die Zahlen, die tatsächlich für die Abnahme maßgeblich sind, sind die Mindestwerte in der Produktnorm, und diese sollten gegen das Werkszeugnis für das spezifische bestellte Profil und die Wandstärke bestätigt werden.
| Temperament | Typische Zugfestigkeit (MPa) | Typische Streckgrenze (MPa) | Typische Dehnung (%) | Typische Verwendung |
| O (geglüht) | ~110 | ~60 | ~22 | Umformmaterial vor der weiteren Behandlung |
| T4 (lösungsgeglüht, natürlich gealtert) | ~200 | ~120 | ~16 | Biegen oder Umformen, dann auf T6 altern |
| T5 (pressabgeschreckt, künstlich gealtert) | ~220 | ~165 | ~12 | Kostensensitive Strukturstrangpressprofile |
| T6 (lösungsgeglüht, künstlich gealtert) | ~290 | ~220 | 9 – 14 | Standard-Struktur-Spezifikation |
Für Profile bis 10 mm Wandstärke legt EN 755-2 Mindestwerte im T6-Zustand fest von 250 MPa Zugfestigkeit, 200 MPa Dehngrenze und 6 % Dehnung. Beachten Sie, wie viel niedriger diese Mindestwerte im Vergleich zu den typischen Werten sind: Diese Lücke ist normal, sie vergrößert sich mit der Wandstärke, und deshalb sollte die Auslegung entweder den Norm-Mindestwert oder den MTC-Wert verwenden — niemals einen typischen Wert aus einem Datenblatt.
Aus der Tabelle ergeben sich drei praktische Konsequenzen:
T5 lohnt sich preislich vor T6. T5 bezieht seine Abschreckung von der Strangpresse statt aus einem separaten Ofenzyklus, was einen Prozessschritt eliminiert und üblicherweise die Kosten senkt. Für viele Strukturprofile ändert der Festigkeitsunterschied die Auslegung nicht, sodass es echtes Geld ist, das liegen bleibt, wenn T6 aus Gewohnheit spezifiziert wird.
Umformen gehört vor die Endalterung. Kaltverformung in T6 ist möglich, aber begrenzt. Biegungen, die in T6 reißen würden, sind in O oder T4 unproblematisch, und das Teil kann anschließend auf T6-Eigenschaften gealtert werden. Wenn Ihre Abfolge derzeit “T6 extrudieren, dann biegen” lautet, fragen Sie, ob “T4 umformen, dann altern” stattdessen funktioniert.
Die Wandstärke ändert die Antwort. Veröffentlichte Mindestwerte sind aus gutem Grund an die Wandstärke gebunden: Dickere Querschnitte schrecken langsamer ab, sodass weniger Legierung in Lösung bleibt und sich später weniger verfestigende Ausscheidungen bilden. Ein dickwandiges 6106-Profil erreicht nicht die Werte eines dünnwandigen, und das MTC für den tatsächlichen Querschnitt ist der einzige verlässliche Nachweis.
Physikalische Eigenschaften
| Eigentum | Wert |
| Dichte | 2,70 g/cm³ |
| Schmelzbereich (Solidus–Liquidus) | ~610 – 660 °C |
| Elastizitätsmodul | ~69,5 GPa |
| Wärmeausdehnungskoeffizient | ~23,4 × 10⁻⁶ /K |
| Wärmeleitfähigkeit | ~190 W/m·K |
| Elektrische Leitfähigkeit (gleiches Volumen) | ~49 % IACS |
| Maximale Dauereinsatztemperatur | ~160 °C |
| Ermüdungsfestigkeit (T6) | ~88 MPa |
Zwei davon verdienen eine Anmerkung, weil sie regelmäßig falsch gelesen werden.
Die Wärmeausdehnung unterscheidet 6106 nicht von 6061. 6106 misst etwa 23,4 × 10⁻⁶/K und 6061 etwa 23,6 × 10⁻⁶/K. Jede Vergleichstabelle, die “geringere Wärmeausdehnung” als Vorteil von 6106 aufführt, gibt einen Rundungsunterschied als Eigenschaft aus. Wenn die Wärmebewegung Ihre Fugenkonstruktion bestimmt, behandeln Sie diese Legierungen als identisch und lösen Sie das Problem in der Detailkonstruktion.
Die elektrische Leitfähigkeit ist tatsächlich höher, und das ist die magere Chemie, die sich in den Zahlen zeigt. Bei etwa 49% IACS liegt 6106 über 6061 (etwa 40–43%), weshalb es bei Stromschienen, Fahrleitungsschienen und Kühlkörpern zum Einsatz kommt, wo die mechanische Anforderung bescheiden, die elektrische aber nicht gering ist. In Kombination mit ~190 W/m·K Wärmeleitfähigkeit macht das 6106 zu einer vernünftigen Ein-Spezifikations-Wahl für Teile, die sowohl Strom als auch Wärme ableiten müssen.
Die Obergrenze von ~160 °C ist eine echte Grenze, keine Formalität. Die Festigkeit stammt aus Mg₂Si-Ausscheidungen, und anhaltende Exposition über dieser Temperatur vergröbert sie dauerhaft. Es gibt kein Zurück-Auslagern, sobald ein Teil einmal „gekocht" wurde.
Warum 6106 als Strangpresslegierung eingestuft wird
Dies ist der Abschnitt, den die meisten Legierungsbeschreibungen überspringen, und er entscheidet darüber, ob 6106 überhaupt auf Ihre Zeichnung gehört.
Strangpressbarkeit ist keine einzelne Eigenschaft. Sie ist ein Bündel von Verhaltensweisen, die zusammen bestimmen, was eine Presse produzieren kann: wie viel Druck die Legierung beim Fließen durch die Matrize widersteht, wie schnell sie vorgeschoben werden kann, bevor die Oberfläche reißt, ob sie dünne und entfernte Ecken füllt, wie stark die Matrize durchbiegt und ob die fertige Oberfläche sauber genug aussieht, um ohne Kaschieren der Defekte unter Farbe ausgeliefert zu werden. Der Legierungsgehalt treibt all das in die falsche Richtung, sodass eine magere Chemie automatisch gewinnt — und 6106 ist mager.
Was das in der Praxis bringt:
- Dünnere Mindestwandstärken. Ein Profil, dessen Steg auf ein Gewichtsziel herunter muss, ist in 6061 bei Produktionsgeschwindigkeit möglicherweise schlicht nicht füllbar, während es in 6106 problemlos läuft.
- Höhere Komplexität. Mehrkammer-Hohlprofile, tiefe Aussparungen und feine Details sind alle einfacher. Lagerhalter notieren regelmäßig, dass Formen, die in 6082 unmöglich sind, in 6106 Routine sind.
- Bessere Oberfläche. Geringere Fließspannung bedeutet weniger Matrizenaufbau und weniger Oberflächendefekte, was direkt relevant ist, wenn die Oberfläche eloxiert statt lackiert wird.
- Höhere Liniengeschwindigkeit. Je nach Profil kann 6106 schneller laufen als 6061, was sich in den Stückkosten zeigt, selbst wenn der Bolzenpreis gleich ist.
Der Kompromiss ist die Festigkeit, die als Nächstes besprochen wird.
Wenn Sie die Mechanik des Prozesses selbst wünschen, einschließlich dessen, was ein Werk von einer Zeichnung benötigt, bevor es ein Profil anbietet, deckt unser Leitfaden für kundenspezifische Aluminiumstrangpressprofile dies separat ab.
6106 vs. 6063 vs. 6061 vs. 6082
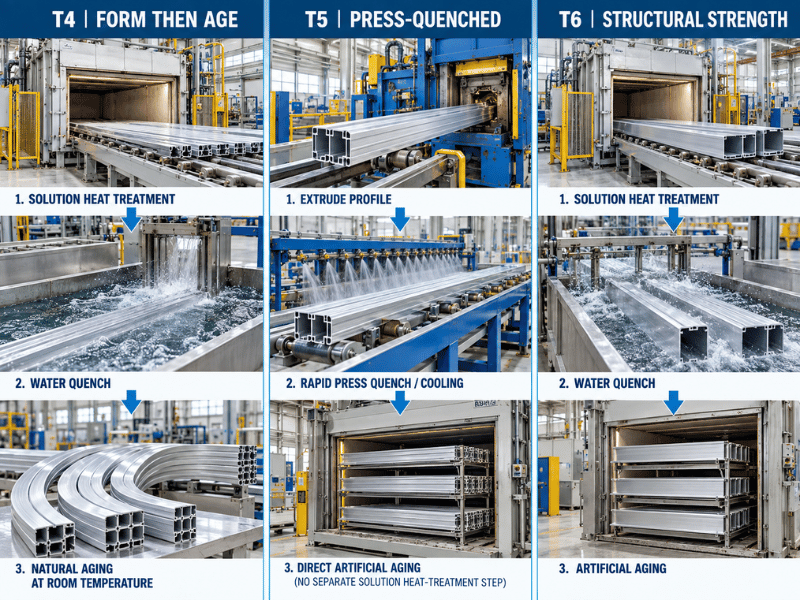
In diesem Vergleich gewinnt oder verliert 6106 tatsächlich eine Spezifikation, und den richtigen Vergleichspartner zu wählen ist wichtig — ein Vergleich nur mit 6061 lässt 6106 wie eine schwächere Version von etwas aussehen, statt als das, was es ist.
Typische T6-Werte:
| Eigentum | 6106-T6 | 6063-T6 | 6061-T6 | 6082-T6 |
| Zugfestigkeit (MPa) | ~290 | ~240 | ~310 | ~310 |
| Streckgrenze (MPa) | ~220 | ~215 | ~275 | ~260 |
| Dehnung (%) | ~9 | ~12 | ~12 | ~10 |
| Komplexes Dünnwand-Strangpressprofil | Very good | Ausgezeichnet | Gut | Messe |
| Eloxierte Oberflächenqualität | Very good | Am besten | Gut | Messe |
| Bearbeitbarkeit | Gut | Mäßig | Gut | Mäßig |
| Lichtbogenschweißbarkeit | Very good | Very good | Very good | Gut |
| Typische Anwendungen | Leitern, Türme, Schienenmaterial, Fahrzeugstrukturen | Architektonische Verkleidungen, Fensterrahmen | Allgemeiner Strukturbau, bearbeitete Teile | Brücken, Kräne, schwere Rahmen |
Die entscheidende Lesart: 6106-T6 hat etwa 20% mehr Zugfestigkeit als 6063-T6 und bleibt dabei auf der Strangpressbarkeitsachse viel näher an 6063 als an 6061. Das ist der spezifische Grund, es zu spezifizieren — ein Strukturprofil, das trotzdem gut eloxiert aussehen muss und komplexer sein muss, als 6061 zuverlässig produzieren kann.
Wo stattdessen jede Alternative gewinnt:
- 6063 wenn das Teil architektonische Zierleisten oder Fensterrahmen ist, das Profil einfach ist, die Oberfläche Priorität hat und die Lasten gering sind. Es lässt sich noch leichter strangpressen und besser finish.
- 6061 wenn die Festigkeit maßgeblich ist, wenn das Teil stark bearbeitet wird oder wenn Sie die breiteste Lagerverfügbarkeit wünschen und Ingenieure es bereits kennen. Siehe unseren 6061-Aluminium-Leitfaden.
- 6082 für schwere Strukturanwendungen — Brücken, Kräne, Fahrzeugchassis —, wo sein Festigkeits-Zähigkeits-Verhältnis der Grund für die Spezifikation ist, wobei akzeptiert wird, dass komplexe dünne Profile nicht in Frage kommen. Vergleichen Sie 6082-T6 bevor Sie sich auf ein Profil festlegen.
- 6005 ist eine weitere dünnwandige Strukturpressprofile, die es wert ist, neben 6106 für Strukturrohre und Fachwerkarbeiten bepreist zu werden; ihre Eigenschaften und Grenzen unterscheiden sich genug, um einen Blick wert zu sein.
Anwendungen
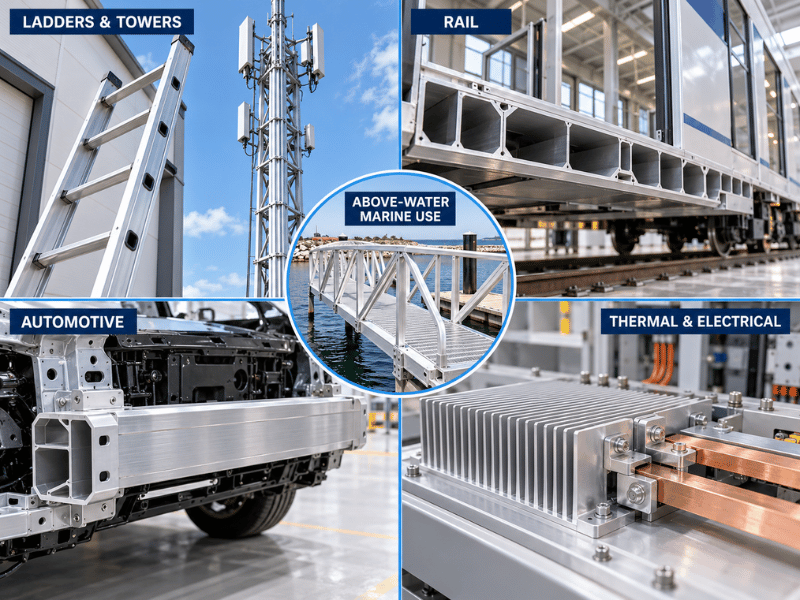
6106 taucht überall dort auf, wo eine geschweißte Strukturbaugruppe leicht sein muss, stranggepresst statt spanabhebend bearbeitet und auf enge Maßwiederholbarkeit gehalten.
Leitern, Türme und Masten. Die klassische Anwendung, und von nahezu jedem Händler an erster Stelle genannt. Ausziehleitern und Gerüstholme profitieren von dünnwandigen Hohlprofilen bei hoher Steifigkeit pro Gewicht, von sauberer Oberflächenbeschaffenheit an Teilen, die Benutzer anfassen, und von Schweißbarkeit. Sprossen-Holm-Verbindungen sind geschweißt, sodass die untenstehende WEZ-Berücksichtigung die Verbindungskonstruktion bestimmt.
Schienenfahrzeuge. Stranggepresste Strukturprofile in Wagenkastenrahmen, Bodenstützen und Innenrahmen. Die Kombination aus komplexen Mehrkammerprofilen, Schweißbarkeit und Brand- und Rauchverhalten hält 6xxx-Legierungen hier dominant, und die Füllfähigkeit von 6106 unterstützt die integrierten Profile, die mehrere gefertigte Teile ersetzen.
Automobilstrukturen. Crashboxen, Stoßfängerträger, Hilfsrahmenkomponenten, Dachreling und Batteriegehäuserahmen. Dünnwandfähigkeit treibt die Massereduktion direkt voran, und die höhere Leitfähigkeit ist dort von Bedeutung, wo das Gehäuse Teil eines Wärmemanagementpfads ist.
Marine und Offshore. Deckstrukturen, Gangways, Masten und Aufbaurahmen. Es lohnt sich jedoch, klar zu sagen: Gute allgemeine Korrosionsbeständigkeit ist nicht dasselbe wie Marinequalität. Dauerhafte Meerwassertauchung oder Spritzwasserzoneneinsatz gehört zu 5xxx-Legierungen wie 5083-H116 oder 5086-H116, die Sensibilisierung auf eine Weise widerstehen, wie es hochmagnesiumhaltige-aber-andere 6xxx-Profile nicht tun. Verwenden Sie 6106 über der Wasserlinie, nicht darunter.
Architektur und Bauwesen. Strukturelle Vorhangfassadenelemente, Strukturglasprofile und Rahmungen, die echte Last tragen statt Zierde, wo dasselbe Strangpressprofil sowohl Durchbiegungsgrenzen als auch eine Erscheinungsanforderung erfüllen muss.
Thermisch und elektrisch. Kühlkörper, Stromschienen, Stromschienenleiter und elektrische Gehäuse, unter Nutzung von ~190 W/m·K Wärmeleitfähigkeit und ~49% IACS elektrischer Leitfähigkeit. Hier kommt die mechanische Spezifikation üblicherweise an zweiter Stelle und das Profil ist einfach.
Schweißen von 6106
106 ist als sehr gut für Lichtbogenschweißen eingestuft. Die Schwierigkeit liegt nicht im Fügen — sondern darin, was der Lichtbogen mit dem Zustand neben der Schweißnaht macht.
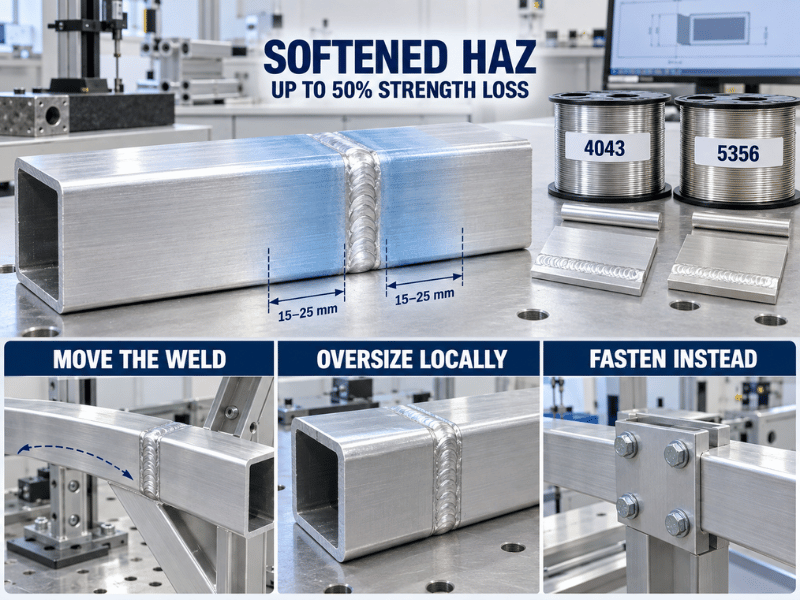
Die wärmebeeinflusste Zone verliert Festigkeit. 6106 bezieht seine Festigkeit aus Mg₂Si-Ausscheidungen, die durch Wärmebehandlung eingeschlossen werden. Eine Schmelzschweißung erwärmt das angrenzende Metall durch dasselbe Ausscheidungsfenster ohne Kontrolle, überaltert oder löst auf, was ein Ofenzyklus aufgebaut hat, sodass die Zone neben der Schweißnaht bis zu die Hälfte der Grundwerkstofffestigkeit verlieren kann. Geringere Wärmeeinbringung reduziert diesen Verlust; sie beseitigt ihn nicht. AWS D1.2 spiegelt dies wider, indem Konstrukteure auf T4- oder O-Eigenschaften für die wärmebeeinflusste Zone verwiesen werden statt auf T6-Werte, sodass die Betriebsregel für 6106 dieselbe ist, die für jedes wärmebehandelbare 6xxx-Strangpressprofil gilt: Dimensionieren Sie die Verbindung auf reduzierte Werte, und bestätigen Sie die Zahl mit einer Qualifikationsprüfung, wo der Lastfall von Bedeutung ist.
Was hilft:
- Verlagern Sie die Schweißnaht. Die weiche Zone verläuft etwa 15–25 mm von der Schweißnahtmittellinie, sodass das Freihalten von Schweißnähten von Spitzenbiegespannung die günstigste Lösung ist.
- Lokal überdimensionieren. Eine Wandstärke größer bei einem Rohr kompensiert üblicherweise den gesamten Schweißverlust für sehr wenig Gewicht.
- Stattdessen befestigen. Eine Schraubverbindung behält die volle T6-Festigkeit des Grundwerkstoffs.
- In T4 schweißen, dann auslagern. Schweißen vor der künstlichen Alterung bringt deutlich mehr zurück als Schweißen danach, und ein Niedertemperaturzyklus an einer bereits-T6-Schweißkonstruktion fügt fast nichts hinzu. Wir führen die Alterung nicht im Haus durch, also planen Sie sie im Zeitplan ein.
Zusatzwerkstoff. ER4043 eignet sich für allgemeine Fertigung; ER5356 wo Sie mehr Festigkeit im Schweißzustand oder eine nähere Farbübereinstimmung nach dem Eloxieren benötigen. Unser Leitfaden für Aluminium-Schweißdraht deckt die Auswahl ab, und der 6061-Schweißleitfaden deckt Verfahrenskontrolle und Verbindungsfestigkeitsqualifikation ab.
Zerspanung, Umformung und Oberflächenveredelung
Zerspanung. 6106 lässt sich in T6 mit scharfen Werkzeugen und ausreichendem Freiwinkel gut zerspanen; die weicheren O- und T4-Zustände neigen eher zu Aufbauschneiden und Verschmieren, sodass der “klebrige” Ruf an diese anhaftet und nicht an den T6-Zustand, den man tatsächlich zerspant. Im allgemeinen Zerspanungsranking schneidet 6061 noch besser ab, sodass dort, wo ein Teil überwiegend aus Spänen statt überwiegend aus Strangpressprofil besteht, 6061 die bessere Wahl bleibt.
Umformen. Vor der Endalterung durchführen. T4 ist der praktische Umformzustand für Biegen und Formen; T6 toleriert nur begrenzte Kaltumformung, und der Versuch enger Biegungen dort lädt zur Rissbildung entlang der Außenfaser ein. Die Rückfederung ist mäßig und lässt sich besser durch Werkzeugauslegung als durch Legierungssubstitution kontrollieren. Denken Sie daran, dass jede starke lokale Erwärmung während des Richtens den Bereich auf dieselbe Weise erweicht wie eine Schweißnaht.
Eloxieren. Einer der echten Vorteile von 6106. Niedriges Eisen und Kupfer ergeben konsistente klare und farbige anodische Schichten, und die gute Oberfläche im stranggepressten Zustand bedeutet weniger mechanische Vorbereitung vor dem Bad. Die praktische Vorsicht ist, dass ein zusammengeschweißtes 6106-Profil nach dem Eloxieren die Schweißnaht und ihre WEZ als sichtbares Band zeigt, es sei denn, Zusatzwerkstoff und Verfahren werden auf das Erscheinungsbild abgestimmt; unser Eloxierleitfaden erklärt, warum die meisten sichtbaren Fehler mit der Legierungsauswahl und Oberflächenvorbereitung beginnen und nicht mit dem Eloxieren selbst.
Korrosion. Gute allgemeine atmosphärische Korrosionsbeständigkeit, typisch für die 6000er-Serie, und besser als viele Anwender in Industrieatmosphären erwarten. Sie ist nicht immun gegen interkristallinen Angriff unter aggressiven Bedingungen, und sie gehört nicht in Dauertauchung oder die Spritzwasserzone. Pulverbeschichtung oder Eloxieren verlängert die Lebensdauer erheblich; für Meerwassertauchung wechseln Sie zu 5xxx statt das Finish aufzuwerten.
Normen und Beschaffungsdokumentation
Die Dokumentation korrekt zu erstellen ist ebenso wichtig wie die richtige Legierung, denn sie bestimmt, ob das Profil, das Sie erhalten, das ist, das Sie spezifiziert haben.
Geben Sie Norm und Zustand zusammen an. “6106-T6” allein lässt zu viel offen. Eine vollständige Position benennt die Legierung, den Zustand, die Produktform, die maßgebliche Spezifikation, die anwendbare Maßtoleranz und die Wandstärkenklasse. Für stranggepresstes Produkt bedeutet das ASTM B221 oder EN 755-2 (mit EN 573-3 für die Zusammensetzungsanalyse und GB/T 3190 für chinesische Walzwerkslieferung). Bestätigen Sie die Verfügbarkeit, bevor Sie ein Angebot abgeben, wenn eine Zeichnung 6106 gegen eine Spezifikation für gewalzte Platten oder Bleche verlangt — eine nach der Auftragserteilung entdeckte Unstimmigkeit kostet weit mehr als eine früh gestellte Frage.
Dokumente, die angefordert werden sollten:
| Dokument | Was er Ihnen bietet |
| Werkszeugnis (MTC) | Schmelzenspezifische Zusammensetzung und tatsächliche mechanische Werte für die gelieferte Charge |
| EN 10204 3.1 Zeugnis | Werkunabhängige Erklärung, dass die Werte gegen die Bestellung verifiziert wurden |
| SGS-Chemie- oder Mechanikbericht | Drittparteienverifizierung, wo das Projekt sie verlangt |
| SGS-Maßprüfung | Verifizierung kritischer Profilabmessungen gegen die Zeichnung |
Die Unterscheidung, die man festhalten sollte: Die Zahlen in diesem Artikel sind typisch Orientierungswerte. Verbindlich sind die Normmindestwerte und die MTC-Werte für die spezifische Charge. Wenn diese voneinander abweichen, gilt das MTC.
Ebenfalls vor der Bestellung zu bestätigen: die Wanddickenklasse, da sie die mechanischen Mindestwerte bestimmt; der Aushärtungsweg, T5 versus T6, da er sowohl Kosten als auch Eigenschaften verändert; und ob die Zeichnung eine Aushärtung nach dem Umformen oder Schweißen nach dem Strangpressen vorsieht, da dieser Schritt in den Zeitplan gehört und nicht mitten in der Fertigung entdeckt werden sollte.
Wann 6106 zu wählen ist — und wann nicht
Wählen Sie 6106, wenn:
- Das Profil die Einschränkung ist, nicht die Legierungsnummer — dünne Wände, mehrere Hohlräume, enge Toleranzen oder Details, die 6061 bei Produktionsgeschwindigkeit nicht zuverlässig füllt.
- Sie mehr Festigkeit als 6063 und eine bessere Oberfläche als 6061 benötigen, insbesondere wenn dasselbe Strangpressprofil tragend und sichtbar ist.
- Das Teil geschweißt und mäßig belastet wird, mit Spielraum, Verbindungen abseits der Spannungsspitzen zu platzieren oder lokal zu überdimensionieren. Jedes 6xxx verhält sich so; planen Sie entsprechend.
- Das Gewicht pro Meter gesenkt wird durch Wanddicke statt durch Legierungssubstitution.
- Das Teil zudem leitet — Stromschiene, Kühlkörper, Stromführungsschiene — wo etwa 49% IACS ein Vorteil ist, den 6061 nicht erreichen kann.
Suchen Sie woanders, wenn:
- Die Spitzenfestigkeit die Auslegung bestimmt. Wechseln Sie zu 6061-T6 oder 6082-T6.
- Eine Schweißverbindung die volle T6-Festigkeit behalten muss. Keine 6xxx-Legierung leistet dies. Entweder so umkonstruieren, dass die Schweißnaht nicht die maßgebliche Stelle ist, oder prüfen, ob eine nicht aushärtbare 5xxx-Güte besser zum Lastfall passt.
- Der Einsatz ist dauerhafte Meerwasserimmersion oder Spritzwasserzone. Wechseln Sie zu 5083-H116 oder 5086-H116.
- Das Teil ist dekoratives Architekturprofil mit geringer Last. 6063 lässt sich leichter strangpressen und besser anodisieren, und es kostet weniger. Siehe unsere 6063-Strangpressleitfaden.
- Der Einsatz läuft kontinuierlich über etwa 160 °C. Die Ausscheidungsvergröberung ist dauerhaft.
Schlussfolgerung
6106 ist eine 6xxx-Strangpresslegierung, die Spitzenfestigkeit gegen die Strecke eintauscht, über die sie durch eine Matrize gepresst werden kann — etwa 20% stärker als 6063-T6 und dennoch in der Lage, dünnwandige und mehrhohlige Profile zu füllen, die 6061 nicht zuverlässig herstellen kann. Zwei Spezifikationsfallen verursachen die meisten Fehler damit: die Bestellung gegen eine Norm für gewalzte Platten oder Bleche statt gegen ASTM B221 oder EN 755-2 und die Dimensionierung von Schweißverbindungen nach den T6-Grundwerkstoffwerten, obwohl das Schmelzschweißen bis zur Hälfte der lokalen Festigkeit entfernt.
Wir liefern 6106 als Profil, Stab, Rohr und Draht in O, T4, T5 und T6, angeboten nach ASTM B221 oder EN 755-2 mit angegebener Wanddickenklasse, und wir übernehmen CNC-Bearbeitung, Schweißen, Laserschneiden und Anodisieren im Haus. Die Aushärtung nach dem Schweißen ist ein separater Walzwerksschritt, den wir nicht selbst durchführen, also planen Sie ihn in den Zeitplan ein, und jede Bestellung wird von einem MTC begleitet.
Senden Sie uns die Zeichnung, die Norm und den Aushärtungsweg, und wir bestätigen verfügbare Wanddicken, Toleranzen und Dokumentation, bevor Sie sich festlegen.
Häufig gestellte Fragen
Wie vergleicht sich die Preisgestaltung von 6106 mit 6063 und 6061?
Die Güte ist weniger wichtig als die Art und Weise, wie das Teil beschafft wird. 6106 ist eine engere Bezeichnung mit geringerem Walzwerkslagerbestand als 6063, daher bewegen Form, Aushärtungszustand und Bestellmenge die Zahl stärker als die Legierungswahl. Senden Sie das Profil, den Aushärtungszustand und das Jahresvolumen, und wir bieten die tatsächliche Charge an statt einen Listenpreis.
Was ist die Mindestbestellmenge für 6106?
Lagergeführte Profile werden ab Standardpackungsmengen versandt. Alles außerhalb des Lagerbereichs ist ein kundenspezifischer Lauf mit niedriger MOQ, daher hängt das praktische Minimum von der Form, dem Aushärtungszustand und der Verfügbarkeit einer Schmelze ab. Teilen Sie uns die Spezifikation und Menge mit, und wir bestätigen, was ab Lager versandt wird und was produziert werden muss.
Welche Lieferzeit sollte ich für 6106-Strangpressprofile erwarten?
Rechnen Sie mit etwa 10–60 Tagen, je nachdem, ob das Profil lagergeführt ist. Lagergeführte Profile werden in Tagen versandt; eine neue Matrize fügt Design-, Fertigungs- und Versuchszeit vor der ersten stranggepressten Länge hinzu. Bestätigen Sie das Profil frühzeitig gegen Ihren Bauzeitplan, da die Matrize auf dem kritischen Pfad liegt.






