


6106 to średniej wytrzymałości, poddawany obróbce cieplnej stop wyciskany z serii 6xxx. Jego cechą definiującą jest podatność na wyciskanie: płynie do cienkich, złożonych przekrojów, których mocniejsze gatunki 6xxx nie wypełnią. Zawiera mniej magnezu i krzemu niż 6061, i ta uboższa chemia jest tu kluczowa — można go wyciskać do cieńszych ścianek i bardziej skomplikowanych przekrojów poprzecznych niż 6061 czy 6082, zachowując jednocześnie wyższą 6063 wytrzymałość. Typowe zastosowania są konstrukcyjne: drabiny i wieże dostępowe, tabor kolejowy, konstrukcje samochodowe oraz elementy okrętowe nad pokładem.
Dwie rzeczy zaskakują projektantów stykających się z tym stopem po raz pierwszy. Pierwsza to forma: 6106 nie jest oznaczeniem dla wyrobów walcowanych, więc rysunek specifying blachę lub taśmę 6106 według ASTM B209 nie ma za sobą standardowego produktu. Druga to spawanie. Ponieważ 6106 uzyskuje wytrzymałość z obróbki cieplnej, a nie z odkształcenia na zimno, spawanie łukowe usuwa ją lokalnie w dużej części, a ta strata determinuje sposób wymiarowania złącza.
Czym jest aluminium 6106?
6106 to stop aluminium–magnez–krzem (z manganem) z serii 6000, po raz pierwszy zarejestrowany w 1979 roku. Oznaczenia, które można spotkać na rysunkach i dokumentach hutniczych:
| System oznaczeń | Wartość |
| Stowarzyszenie Aluminium (AA) | 6106 |
| UNS | A96106 |
| EN numeryczne / chemiczne | EN AW-6106 / AlMgSiMn |
| Norma chińska | GB/T 3190 |
| Granice składu do kontroli analitycznej | EN 573-3 |
| Wartości mechaniczne wyrobów wyciskanych | EN 755-2 |
| Pręty, walcówka, drut, profile, rury wyciskane | ASTM B221 |
| Pręty, sztaby, rury, profile wyciskane (ISO) | ISO 6362-2 |
Opis stopu stosowany przez większość europejskich dystrybutorów lepiej podsumowuje zamysł konstrukcyjny niż karta danych: stop do wyciskania mający zapewnić najlepsze dostępne połączenie właściwości mechanicznych, złożoności kształtu, minimalnej grubości ścianki i jakości powierzchni, przy zachowaniu odporności korozyjnej, spawalności i podatności na formowanie charakterystycznych dla serii 6000. Przekroje, których nie można wytworzyć w mocniejszych stopach, takich jak 6082, są rutynowo produkowane w 6106.
Ta pozycja ma większe znaczenie niż jakakolwiek pojedyncza wartość właściwości. Jeśli wyobrazimy sobie stopy 6xxx na jednej osi od 6063 przez 6106 do 6061 i 6082, podatność na wyciskanie maleje w miarę przesuwania się w prawo, a wytrzymałość rośnie. 6106 celowo zajmuje miejsce pośrodku i zasługuje na swoją pozycję, gdy żaden z krańców tej linii nie jest odpowiedni.
Skład chemiczny
Poniższe granice są zgodne z EN 573-3 i rejestracją Aluminum Association. Wszystko w procentach masowych, reszta aluminium.
| Element | Skład (%) |
| Krzem (Si) | 0.30 – 0.60 |
| Magnez (Mg) | 0.40 – 0.80 |
| Mangan (Mn) | 0.05 - 0.20 |
| Żelazo (Fe) | 0,35 maks. |
| Miedź (Cu) | 0,25 maks |
| Chrom (Cr) | 0,20 maks. |
| Cynk (Zn) | 0,10 maks |
| Tytan (Ti) | 0,10 maks |
| Inni, każdy | 0.05 max |
| Pozostałe, ogółem | 0,15 maks |
Należy to odnieść do 6061, który zawiera około 0,8–1,2% magnezu, 0,4–0,8% krzemu i dodatkowo 0,15–0,4% miedzi. Ta różnica wyjaśnia niemal każdą lukę w zachowaniu między tymi dwoma stopami:
- Niższa suma Mg + Si oznacza mniej wydzieleń Mg₂Si dostępnych do umocnienia, więc wytrzymałość szczytowa jest niższa — ale również mniej rozpuszczonego składnika stopowego pozostaje w aluminium, dlatego przewodność elektryczna jest wyższa, a naprężenie płynięcia podczas wyciskania niższe.
- Bardzo niska zawartość miedzi utrzymuje czyste zachowanie korozyjne i pomaga w spójności anodowania. Oznacza to również, że 6106 nie może gonić za wytrzymałością tak, jak stopy 6xxx zawierające miedź.
- Mangan jest celowo obecny (0,05–0,20%), w przeciwieństwie do większości gatunków 6xxx, gdzie jest tylko zanieczyszczeniem. Mn kontroluje strukturę ziarna poprzez rekrystalizację i poprawia ciągliwość oraz jakość powierzchni wyciskanego przekroju.
- Ścisła kontrola żelaza ma znaczenie dla anodowania. Intermetaliki zawierające żelazo to właśnie te, które pojawiają się jako smugi i szary nalot w przezroczystym wykończeniu anodowanym.
Właściwości mechaniczne w zależności od stanu utwardzenia
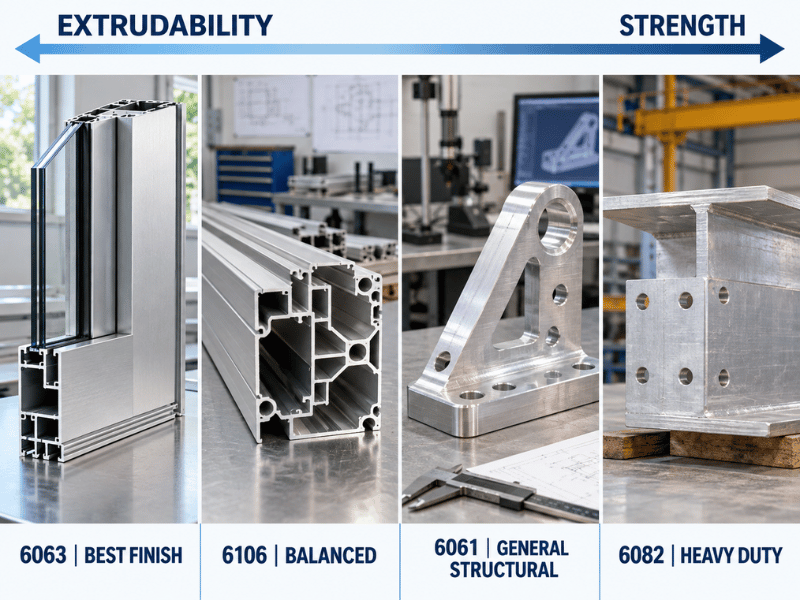
6106 uzyskuje wytrzymałość poprzez przesycanie, a następnie starzenie, więc stan na pozycji zamówienia determinuje niemal wszystko w zachowaniu części. Poniższe wartości są typowe; liczbami, które faktycznie decydują o odbiorze, są wartości minimalne w normie produktu i powinny być potwierdzone w świadectwie odbioru hutniczego dla konkretnego profilu i grubości ścianki.
| Temperament | Typowa wytrzymałość na rozciąganie (MPa) | Typowa granica plastyczności (MPa) | Typowe wydłużenie (%) | Typowe zastosowanie |
| O (wyżarzony) | ~110 | ~60 | ~22 | Materiał do formowania przed dalszą obróbką |
| T4 (przesycony, starzony naturalnie) | ~200 | ~120 | ~16 | Gięcie lub formowanie, następnie starzenie do T6 |
| T5 (hartowany na prasie, starzony sztucznie) | ~220 | ~165 | ~12 | Konstrukcyjne wyroby wyciskane wrażliwe na koszt |
| T6 (przesycony, starzony sztucznie) | ~290 | ~220 | 9 – 14 | Standardowa specyfikacja konstrukcyjna |
Dla profili o grubości ścianki do 10 mm, EN 755-2 ustala wartości minimalne w stanie T6 na poziomie 250 MPa wytrzymałości na rozciąganie, 200 MPa granicy plastyczności i 6% wydłużenia. Należy zauważyć, jak bardzo te minima są niższe od wartości typowych: ta różnica jest normalna, rośnie wraz z grubością ścianki i dlatego projekt powinien wykorzystywać albo minimum normowe, albo wartość z MTC — nigdy typową wartość cytowaną z karty danych.
Z tabeli wynikają trzy praktyczne konsekwencje:
Warto wycenić T5 przed T6. T5 pobiera hartowanie z prasy do wyciskania, a nie z oddzielnego cyklu piecowego, co eliminuje krok procesowy i zwykle obniża koszt. Dla wielu przekrojów konstrukcyjnych różnica wytrzymałości nie zmienia projektu, więc specifying T6 z przyzwyczajenia to realne pieniądze pozostawione na stole.
Formowanie należy wykonać przed końcowym starzeniem. Odkształcenie na zimno w T6 jest możliwe, ale ograniczone. Gięcia, które pękłyby w T6, są proste w stanie O lub T4, a część można następnie poddać starzeniu, aby osiągnąć właściwości T6. Jeśli obecna sekwencja to “wyciskanie T6, potem gięcie”, warto zapytać, czy “formowanie T4, potem starzenie” nie zadziała zamiast tego.
Grubość zmienia odpowiedź. Publikowane minima są powiązane z grubością ścianki nie bez powodu: grubsze przekroje hartują się wolniej, więc mniej składnika stopowego pozostaje w roztworze i mniej umacniających wydzieleń tworzy się później. Grubościenny profil 6106 nie osiągnie wartości, jakie osiąga cienkościenny, a MTC dla rzeczywistego przekroju jest jedynym wiarygodnym zapisem.
Właściwości fizyczne
| Nieruchomość | Wartość |
| Gęstość | 2,70 g/cm³ |
| Zakres topnienia (solidus–liquidus) | ~610 – 660 °C |
| Moduł sprężystości | ~69,5 GPa |
| Współczynnik rozszerzalności cieplnej | ~23,4 × 10⁻⁶ /K |
| Przewodność cieplna | ~190 W/m·K |
| Przewodność elektryczna (jednakowa objętość) | ~49 % IACS |
| Maksymalna ciągła temperatura pracy | ~160 °C |
| Wytrzymałość zmęczeniowa (T6) | ~88 MPa |
Dwa z nich zasługują na uwagę, ponieważ są rutynowo błędnie odczytywane.
Rozszerzalność cieplna nie odróżnia 6106 od 6061. 6106 mierzy około 23,4 × 10⁻⁶/K, a 6061 około 23,6 × 10⁻⁶/K. Każda tabela porównawcza, w której “niższa rozszerzalność cieplna” jest wymieniana jako zaleta 6106, przedstawia różnicę zaokrągleń tak, jakby była właściwością. Jeśli ruch termiczny decyduje o konstrukcji złącza, należy traktować te stopy jako identyczne i rozwiązać problem na etapie szczegółowego projektowania.
Przewodność elektryczna jest rzeczywiście wyższa, i to ubogi skład chemiczny ujawnia się w liczbach. Przy około 49% IACS, 6106 przewyższa 6061 (około 40–43%), dlatego pojawia się w zastosowaniach takich jak szyny zbiorcze, szyny przewodzące i radiatory, gdzie wymagania mechaniczne są umiarkowane, ale elektryczne nie. W połączeniu z przewodnością cieplną ~190 W/m·K czyni to ten stop rozsądnym wyborem jednej specyfikacji dla części, które muszą przewodzić zarówno prąd, jak i ciepło.
Pułap ~160 °C jest rzeczywistym ograniczeniem, a nie formalnością. Wytrzymałość pochodzi z wydzieleń Mg₂Si, a ciągła ekspozycja powyżej mniej więcej tej temperatury trwale je rozgrubia. Nie ma sposobu na powrót przez ponowne starzenie, gdy część została już „przegrzana".
Dlaczego 6106 jest klasyfikowany jako stop do wyciskania
To jest sekcja, którą większość opracowań o stopach pomija, a jest to ta, która decyduje o tym, czy 6106 w ogóle należy umieścić na rysunku.
Wyciskalność nie jest pojedynczą właściwością. To zbiór zachowań, które razem określają, co prasa może wytworzyć: jak duże ciśnienie stop stawia podczas przepływu przez matrycę, jak szybko można go przepychać, zanim powierzchnia ulegnie rozerwaniu, czy wypełnia cienkie i odległe narożniki, jak bardzo matryca się odkształca i czy gotowa powierzchnia wygląda wystarczająco czysto, by wysłać ją bez maskowania wad pod farbą. Zawartość składników stopowych popycha każdy z tych czynników w złym kierunku, więc ubogi skład chemiczny wygrywa domyślnie — a 6106 jest ubogi.
Co to daje w praktyce:
- Cieńsze minimalne ścianki. Przekrój, którego środnik musi zostać zredukowany, aby spełnić cel wagowy, może po prostu nie być wypełnialny w 6061 przy prędkości produkcyjnej, podczas gdy w 6106 przebiega to komfortowo.
- Większa złożoność. Wielokomorowe pustki, głębokie wnęki i drobne detale są łatwiejsze. Dystrybutorzy rutynowo zauważają, że kształty niemożliwe w 6082 są rutynowe w 6106.
- Lepsza powierzchnia. Niższe naprężenie płynięcia oznacza mniejsze narastanie na matrycy i mniej wad powierzchniowych, co ma bezpośrednie znaczenie, gdy wykończenie jest anodowane, a nie malowane.
- Wyższa prędkość linii. W zależności od przekroju, 6106 może być wyciskany szybciej niż 6061, co znajduje odzwierciedlenie w koszcie jednostkowym, nawet gdy cena wsadu jest taka sama.
Kompromisem jest wytrzymałość, omówiona poniżej.
Jeśli chcesz poznać mechanikę samego procesu, w tym czego huta potrzebuje z rysunku przed wyceną profilu, nasz przewodnik po wyciskaniu aluminium na zamówienie omawia to osobno.
6106 vs 6063 vs 6061 vs 6082
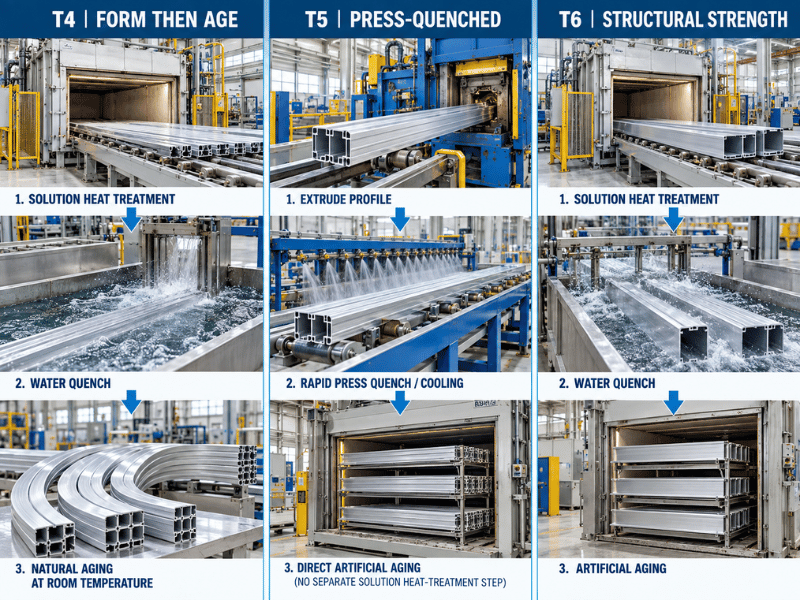
To porównanie jest miejscem, w którym 6106 faktycznie zdobywa lub traci specyfikację, a wybór właściwego punktu odniesienia ma znaczenie — porównywanie wyłącznie z 6061 sprawia, że 6106 wygląda jak słabsza wersja czegoś, zamiast tego, czym jest.
Typowe wartości dla T6:
| Nieruchomość | 6106-T6 | 6063-T6 | 6061-T6 | 6082-T6 |
| Wytrzymałość na rozciąganie (MPa) | ~290 | ~240 | ~310 | ~310 |
| Granica plastyczności (MPa) | ~220 | ~215 | ~275 | ~260 |
| Wydłużenie (%) | ~9 | ~12 | ~12 | ~10 |
| Złożony cienkościenny profil wyciskany | Bardzo dobra | Doskonały | Dobry | Uczciwy |
| Jakość powierzchni po anodowaniu | Bardzo dobra | Najlepsza | Dobry | Uczciwy |
| Obrabialność | Dobry | Umiarkowany | Dobry | Umiarkowany |
| Spawalność łukowa | Bardzo dobra | Bardzo dobra | Bardzo dobra | Dobry |
| Typowe zastosowania | Drabiny, wieże, tabor kolejowy, konstrukcje samochodowe | Wykończenia architektoniczne, ramy okienne | Ogólne konstrukcje, części obrabiane maszynowo | Mosty, żurawie, ciężkie ramy |
Odczyt, który ma znaczenie: 6106-T6 ma około 20% więcej wytrzymałości na rozciąganie niż 6063-T6, pozostając znacznie bliżej niego niż 6061 pod względem wyciskalności. To jest konkretny powód, by go specyfikować — przekrój konstrukcyjny, który wciąż musi dobrze wyglądać po anodowaniu i musi być bardziej skomplikowany, niż 6061 może niezawodnie wytworzyć.
Gdzie każda alternatywa wygrywa zamiast tego:
- 6063 gdy część jest elementem architektonicznym lub ościeżnicą okienną, przekrój jest prosty, wykończenie jest priorytetem, a obciążenia są niskie. Wyciska się jeszcze łatwiej i lepiej się wykańcza.
- 6061 gdy wytrzymałość decyduje, gdy część będzie intensywnie obrabiana maszynowo, lub gdy chcesz najszerszego pokrycia magazynowego, a inżynierowie już go znają. Zobacz nasz Przewodnik po stopie aluminium 6061.
- 6082 do ciężkich konstrukcji — mostów, żurawi, podwozi pojazdów — gdzie równowaga wytrzymałości do ciągliwości jest powodem, dla którego jest specyfikowany, przy akceptacji, że złożone cienkie przekroje są wykluczone. Porównaj 6082-T6 przed zobowiązaniem się do sekcji.
- 6005 to kolejny cienkościenny profil strukturalny wart wyceny obok 6106 do rur konstrukcyjnych i prac kratownicowych; jego właściwości i ograniczenia różnią się na tyle, że warto się im przyjrzeć.
Zastosowania
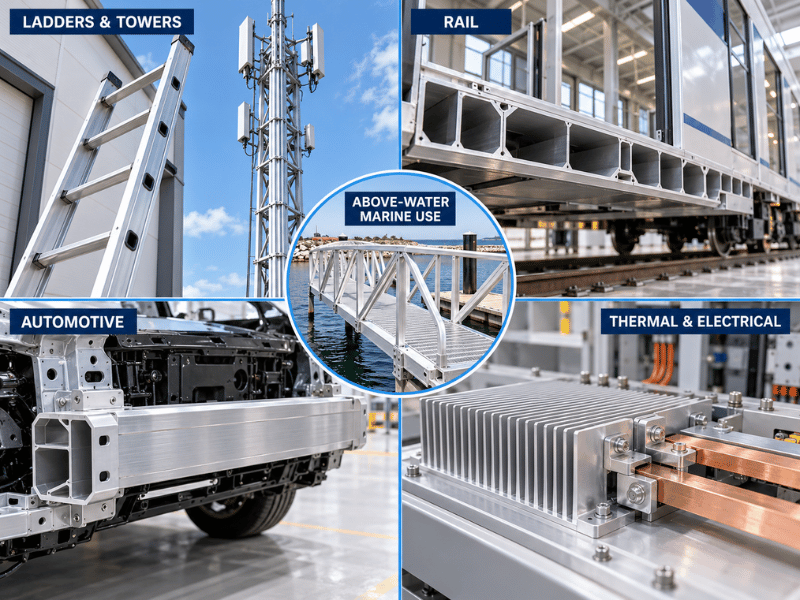
6106 pojawia się wszędzie tam, gdzie spawany zespół konstrukcyjny musi być lekki, wytłaczany, a nie obrabiany mechanicznie, i utrzymany w wąskiej powtarzalności wymiarowej.
Drabiny, wieże i maszty. Klasyczne zastosowanie, wymieniane jako pierwsze przez niemal każdego dystrybutora. Drabiny wysuwne i szyny rusztowań korzystają z cienkościennych profili zamkniętych o wysokiej sztywności w stosunku do masy, z czystego wykończenia powierzchni części dotykanych przez użytkowników oraz ze spawalności. Połączenia szczebli ze szynami są spawane, więc poniższy zapas na strefę wpływu ciepła (HAZ) determinuje projekt połączenia.
Tabor kolejowy. Wytłaczane profile konstrukcyjne w ramach nadwozia, wspornikach podłogowych i szkielecie wnętrza. Połączenie złożonych profili wielokomorowych, spawalności oraz zachowania w warunkach pożarowych i dymowych utrzymuje dominację stopów 6xxx w tej dziedzinie, a zdolność 6106 do wypełniania przekroju wspiera zintegrowane sekcje zastępujące wiele części wykonanych oddzielnie.
Konstrukcje samochodowe. Strefy zgniotu, belki zderzakowe, elementy ramy pomocniczej, szyny dachowe i ramy obudów baterii. Zdolność do cienkich ścianek bezpośrednio przekłada się na redukcję masy, a wyższa przewodność ma znaczenie tam, gdzie obudowa jest częścią ścieżki zarządzania ciepłem.
Morski i offshore. Konstrukcje pokładowe, trap, maszty i szkielet nadbudówek. Warto jednak powiedzieć wprost: dobra ogólna odporność korozyjna to nie to samo co klasa morska. Ciągłe zanurzenie w wodzie morskiej lub eksploatacja w strefie rozbryzgu należą do stopów 5xxx takich jak 5083-H116 lub 5086-H116, które są odporne na uczulenie w sposób, w jaki wysokomagnezowe, ale odmienne sekcje 6xxx nie są. Stosuj 6106 powyżej linii wodnej, nie poniżej.
Architektura i budownictwo. Konstrukcyjne elementy ścian kurtynowych, profile do szklenia strukturalnego i ramy przenoszące rzeczywiste obciążenia, a nie tylko wykończeniowe, gdzie ten sam profil musi spełniać zarówno limity ugięcia, jak i wymagania estetyczne.
Cieplne i elektryczne. Radiatory, szyny zbiorcze, szyny przewodzące i obudowy elektryczne, wykorzystujące przewodność cieplną ~190 W/m·K i przewodność elektryczną ~49% IACS. Tutaj specyfikacja mechaniczna zwykle pojawia się na drugim miejscu, a przekrój jest prosty.
Spawanie 6106
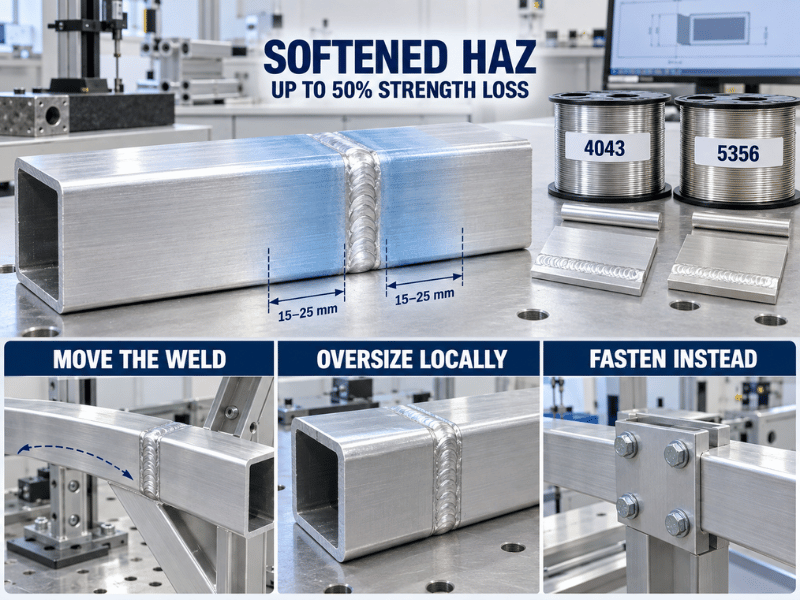
106 jest oceniany jako bardzo dobry do spawania łukowego. Trudność nie polega na łączeniu — polega na tym, co łuk robi z stanem utwardzenia obok spoiny.
Strefa wpływu ciepła traci wytrzymałość. 6106 zawdzięcza swoją wytrzymałość wydzieleniom Mg₂Si utrwalonym przez obróbkę cieplną. Spoina topiwa ponownie nagrzewa sąsiedni metal przez to samo okno wydzielania bez kontroli, przestarzaając lub rozpuszczając to, co zbudował cykl piecowy, więc strefa obok spoiny może stracić do połowy wytrzymałości materiału rodzimego. Niższy wkład ciepła zmniejsza tę stratę; nie usuwa jej. AWS D1.2 odzwierciedla to, kierując projektantów do właściwości T4 lub O dla strefy wpływu ciepła zamiast wartości T6, więc zasada operacyjna dla 6106 jest taka sama jak dla każdego utwardzalnego cieplnie profilu 6xxx: wymiaruj połączenie na obniżonych wartościach i potwierdź liczbę testem kwalifikacyjnym tam, gdzie przypadek obciążenia ma znaczenie.
Co pomaga:
- Przenieś spoinę. Strefa miękka rozciąga się na około 15–25 mm od osi spoiny, więc utrzymywanie spoin z dala od szczytowego naprężenia zginającego to najtańsze rozwiązanie.
- Zwiększ lokalnie wymiar. Jedna grubość ścianki więcej na rurze zwykle odzyskuje całą stratę spawalniczą przy bardzo małym przyroście masy.
- Zamiast tego łącz mechanicznie. Połączenie śrubowe zachowuje pełną wytrzymałość T6 materiału rodzimego.
- Spawaj w T4, następnie starz. Spawanie przed sztucznym starzeniem odzyskuje zauważalnie więcej niż spawanie po nim, a cykl niskotemperaturowy na już-T6 konstrukcji spawanej dodaje prawie nic. Nie prowadzimy starzenia we własnym zakresie, więc wbuduj je w harmonogram.
Materiał dodatkowy. ER4043 nadaje się do ogólnych prac konstrukcyjnych; ER5356 tam, gdzie potrzebna jest większa wytrzymałość w stanie po spawaniu lub bliższe dopasowanie koloru po anodowaniu. Nasz przewodniku po drucie do spawania aluminium obejmuje dobór, a przewodnik po spawaniu 6061 obejmuje kontrolę procedury i kwalifikację wytrzymałości połączeń.
Obróbka mechaniczna, formowanie i wykańczanie powierzchni
Obróbka skrawaniem. 6106 dobrze się obrabia w T6 przy ostrych narzędziach i odpowiednim luzie; miększe stany O i T4 są bardziej podatne na narost i rozmazywanie, więc reputacja “gumowatości” dotyczy tych stanów, a nie stanu T6, który ludzie faktycznie obrabiają. W ogólnym rankingu obrabialności 6061 nadal wypada lepiej, więc tam, gdzie część to głównie wióry, a nie głównie profil wytłaczany, 6061 pozostaje lepszym wyborem.
Formowanie. Wykonaj to przed końcowym starzeniem. T4 to praktyczny stan do formowania przy zginaniu i kształtowaniu; T6 toleruje tylko ograniczoną obróbkę na zimno, a próby ciasnego zginania grożą pęknięciem wzdłuż zewnętrznych włókien. Odprężenie sprężyste jest umiarkowane i lepiej kontrolowane przez projekt matrycy niż przez zamianę stopu. Pamiętaj, że każde silne miejscowe nagrzewanie podczas prostowania zmiękczy obszar w taki sam sposób jak spoina.
Anodowanie. Jedna z rzeczywistych zalet 6106. Niska zawartość żelaza i miedzi daje spójne bezbarwne i kolorowe powłoki anodowe, a dobra powierzchnia w stanie po wytłaczaniu oznacza mniej przygotowania mechanicznego przed kąpielą. Praktyczne ostrzeżenie: sekcja 6106 spawana razem pokaże spoinę i jej HAZ jako widoczne pasmo po anodowaniu, chyba że materiał dodatkowy i procedura zostaną dobrane pod kątem wyglądu; nasz przewodnik po anodowaniu wyjaśnia, dlaczego większość widocznych awarii zaczyna się od doboru stopu i przygotowania powierzchni, a nie od samego anodowania.
Korozja. Dobra ogólna odporność korozyjna atmosferyczna, typowa dla serii 6000, i lepsza niż wielu użytkowników oczekuje w atmosferach przemysłowych. Nie jest odporna na atak międzykrystaliczny w agresywnych warunkach i nie należy jej stosować w ciągłym zanurzeniu ani w strefie rozbryzgu. Powłoka proszkowa lub anodowanie znacznie wydłuża trwałość; do zanurzenia w wodzie morskiej przejdź na 5xxx, zamiast ulepszać wykończenie.
Normy i dokumentacja przetargowa
Prawidłowe przygotowanie dokumentacji ma znaczenie tak samo jak dobór stopu, ponieważ to ona decyduje, czy otrzymana sekcja jest tą, którą określono w specyfikacji.
Określ normę i stan utwardzenia razem. “Samo ”6106-T6" pozostawia zbyt wiele otwartych kwestii. Kompletna pozycja wymienia stop, stan utwardzenia, formę produktu, obowiązującą specyfikację, stosowną tolerancję wymiarową i klasę grubości ścianki. Dla produktu wytłaczanego oznacza to ASTM B221 lub EN 755-2 (z EN 573-3 do analizy składu i GB/T 3190 do dostaw z chińskich hut). Przed wyceną potwierdź dostępność, jeśli rysunek wymaga 6106 w specyfikacji blachy walcowanej lub arkusza — niezgodność wykryta po udzieleniu zamówienia kosztuje znacznie więcej niż pytanie zadane wcześnie.
Dokumenty, o które warto poprosić:
| Dokument | Co daje |
| Atest wyrobu hutniczego (MTC) | Skład i rzeczywiste wartości mechaniczne dla dostarczonej partii wg wytopu |
| Certyfikat EN 10204 3.1 | Niezależne od huty oświadczenie, że wartości zostały zweryfikowane względem zamówienia |
| Raport chemiczny lub mechaniczny SGS | Weryfikacja przez stronę trzecią, jeśli projekt tego wymaga |
| Kontrola wymiarowa SGS | Weryfikacja krytycznych wymiarów profilu względem rysunku |
Rozróżnienie, które należy zachować: liczby w tym artykule są typowe wartościami orientacyjnymi. Wiążące są minima normowe oraz wartości MTC dla konkretnej partii. W przypadku rozbieżności pierwszeństwo ma MTC.
Warto również potwierdzić przed złożeniem zamówienia: klasę grubości ścianki, ponieważ determinuje ona minimalne wartości mechaniczne; wariant obróbki cieplnej, T5 versus T6, ponieważ zmienia zarówno koszt, jak i właściwości; oraz czy rysunek przewiduje jakiekolwiek starzenie po wyciskaniu po formowaniu lub spawaniu, ponieważ ten etap należy uwzględnić w harmonogramie, a nie odkrywać w trakcie produkcji.
Kiedy wybrać 6106 — a kiedy nie
Wybierz 6106, gdy:
- Przekrój jest ograniczeniem, a nie numer stopu — cienkie ścianki, wiele pustek, wąskie tolerancje lub detale, których 6061 nie wypełni niezawodnie przy prędkości produkcyjnej.
- Potrzebujesz większej wytrzymałości niż 6063 i lepszego wykończenia niż 6061, szczególnie gdy ten sam profil jest konstrukcyjny i widoczny.
- Część będzie spawana i umiarkowanie obciążona, z możliwością umieszczenia złączy z dala od szczytowych naprężeń lub lokalnego przewymiarowania. Każdy stop 6xxx zachowuje się w ten sposób; należy to zaplanować.
- Masa na metr jest redukowana poprzez grubość ścianki, a nie poprzez zamianę stopu.
- Część również przewodzi — szyna zbiorcza, radiator, szyna przewodząca — gdzie około 49% IACS jest zaletą, której 6061 nie może dorównać.
Szukaj innych rozwiązań, gdy:
- Wytrzymałość szczytowa rządzi projektem. Przejdź na 6061-T6 lub 6082-T6.
- Złącze spawane musi zachować pełną wytrzymałość T6. Żaden stop 6xxx tego nie zapewnia. Albo przeprojektuj tak, aby spoina nie była miejscem decydującym, albo rozważ, czy stop 5xxx nieutwardzalny wydzielinowo lepiej odpowiada danemu przypadkowi obciążenia.
- Eksploatacja to ciągłe zanurzenie w wodzie morskiej lub strefa rozbryzgu. Przejdź na 5083-H116 lub 5086-H116.
- Część to dekoracyjny element architektoniczny o niskim obciążeniu. 6063 wyciska się łatwiej i lepiej anoduje, a przy tym kosztuje mniej. Zobacz nasz Przewodnik po wyciskaniu 6063.
- Eksploatacja przebiega ciągle powyżej około 160 °C. Rozdrobnienie wydzieleń jest nieodwracalne.
Wnioski
6106 to stop do wyciskania z rodziny 6xxx, który wymienia wytrzymałość szczytową na możliwość przepchnięcia przez matrycę — około 20% mocniejszy niż 6063-T6, a jednocześnie wypełniający cienkościenne i wielopustkowe przekroje, których 6061 nie wytwarza niezawodnie. Dwie pułapki specyfikacyjne powodują większość awarii z tym stopem: zamawianie go według normy blachy walcowanej lub arkusza zamiast ASTM B221 lub EN 755-2 oraz wymiarowanie złączy spawanych na wartościach rodzimych T6, gdy spawanie topiowe usuwa do połowy wytrzymałości lokalnej.
Dostarczamy 6106 jako profil, pręt, rurę i drut w stanach O, T4, T5 i T6, wyceniane według ASTM B221 lub EN 755-2 z podaną klasą grubości ścianki, a obróbkę CNC, spawanie, cięcie laserowe i anodowanie wykonujemy we własnym zakresie. Starzenie po spawaniu to odrębny etap hutniczy, którego nie wykonujemy sami, więc należy uwzględnić go w harmonogramie, a każde zamówienie jest dostarczane z MTC.
Prześlij nam rysunek, normę i wariant obróbki cieplnej, a potwierdzimy dostępne grubości ścianek, tolerancje i dokumentację przed złożeniem zamówienia.
Często zadawane pytania
Jak kształtuje się cena 6106 w porównaniu z 6063 i 6061?
Stop ma mniejsze znaczenie niż sposób zakupu części. 6106 to węższe oznaczenie z mniejszym zapasem hutniczym niż 6063, więc forma, stan i wielkość zamówienia wpływają na cenę bardziej niż wybór stopu. Prześlij przekrój, stan i roczny wolumen, a wycenimy konkretną partię, a nie cenę katalogową.
Jaka jest minimalna wielkość zamówienia dla 6106?
Profile magazynowane wysyłamy w standardowych ilościach paczkowych. Wszystko poza zakresem magazynowym to niestandardowa produkcja o niskim MOQ, więc praktyczne minimum zależy od formy, stanu i dostępności wytopu. Podaj specyfikację i ilość, a potwierdzimy, co wysyłamy z magazynu, a co musi zostać wyprodukowane.
Jakiego czasu realizacji należy oczekiwać dla profili wyciskanych 6106?
Planuj około 10–60 dni, w zależności od tego, czy profil jest magazynowany. Przekroje magazynowane wysyłamy w ciągu dni; nowa matryca wymaga czasu na projektowanie, wykonanie i próby przed pierwszym wyciśniętym odcinkiem. Potwierdź przekrój względem harmonogramu budowy wcześnie, ponieważ matryca leży na ścieżce krytycznej.






