6106 — это среднепрочный термически упрочняемый экструзионный сплав серии 6xxx. Его определяющее свойство — экструдируемость: он заполняет тонкие сложные сечения, которые более прочные марки серии 6xxx не заполняют. Он содержит меньше магния и кремния, чем 6061, и именно в этом смысл более бедного химического состава — он может быть экструдирован в более тонкие стенки и более сложные поперечные сечения, чем удаётся для 6061 или 6082, оставаясь при этом выше 6063 по прочности. Типичные области применения — конструкционные: лестницы и передвижные вышки, железнодорожный подвижной состав, автомобильные конструкции и надпалубные морские конструкции.
Две вещи сбивают с толку тех, кто впервые задаёт требования. Первая — форма поставки: 6106 не является прокатной маркой, поэтому чертёж, в котором указан лист или плита из 6106 по ASTM B209, не имеет за собой стандартного продукта. Вторая — сварка. Поскольку 6106 получает прочность за счёт термической обработки, а не холодной деформации, дуговая сварка локально устраняет большую её часть, и именно эта потеря определяет, как рассчитывается соединение.
Что такое алюминий 6106?
6106 — это алюминиево-магниево-кремниевый сплав (с марганцем) серии 6000, впервые зарегистрированный в 1979 году. Обозначения, которые вы встретите на чертежах и в заводских документах:
| Система обозначений | Значение |
| Алюминиевая ассоциация (АА) | 6106 |
| UNS | A96106 |
| EN числовое / химическое | EN AW-6106 / AlMgSiMn |
| Китайский стандарт | GB/T 3190 |
| Пределы состава для аналитического контроля | EN 573-3 |
| Механические значения для экструдированной продукции | EN 755-2 |
| Экструдированные прутки, стержни, проволока, профили, трубы | ASTM B221 |
| Экструдированные стержни, прутки, трубы, профили (ISO) | ISO 6362-2 |
Описание сплава, используемое большинством европейских поставщиков, лучше передаёт замысел, чем технический паспорт: экструзионный сплав, предназначенный для обеспечения наилучшего доступного сочетания механических свойств, сложности формы, минимальной толщины сечения и качества поверхности при сохранении коррозионной стойкости, свариваемости и формуемости, характерных для серии 6000. Сечения, которые не могут быть получены из более прочных сплавов, таких как 6082, обычно производятся из 6106.
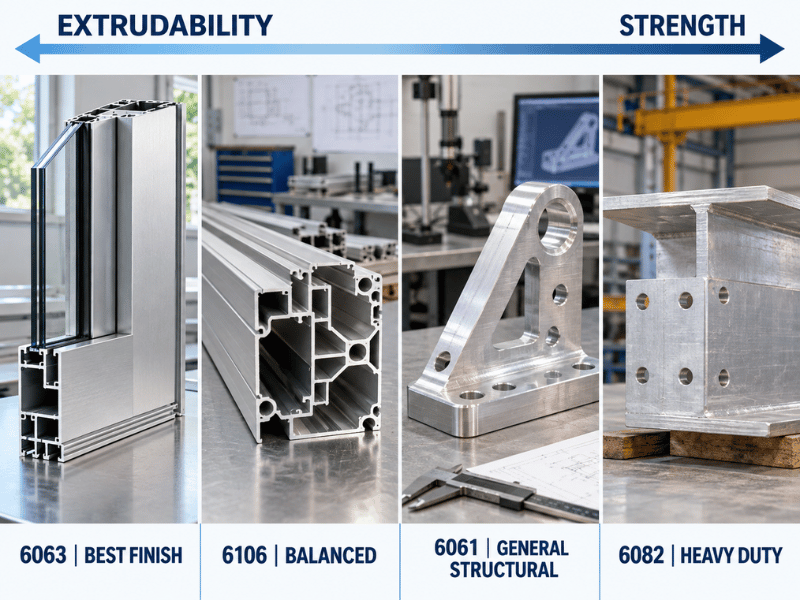
Эта позиция важнее любого отдельного числового значения свойства. Если представить сплавы серии 6xxx на одной оси от 6063 через 6106 к 6061 и 6082, то экструдируемость падает при движении вправо, а прочность растёт. 6106 намеренно занимает середину и оправдывает своё место, когда ни один из концов этой линии не подходит.
Химический состав
Приведённые ниже пределы соответствуют EN 573-3 и регистрации Алюминиевой ассоциации. Всё указано в массовых процентах, остальное — алюминий.
| Элемент | Состав (%) |
| Кремний (Si) | 0.30 – 0.60 |
| Магний (Mg) | 0.40 – 0.80 |
| Марганец (Mn) | 0.05 - 0.20 |
| Железо (Fe) | 0,35 макс. |
| Медь (Cu) | 0,25 макс. |
| Хром (Cr) | 0,20 макс. |
| Цинк (Zn) | 0.10 макс. |
| Титан (Ti) | 0.10 макс. |
| Прочие, каждый | 0,05 макс. |
| Прочие, всего | 0,15 макс. |
Сравните это с 6061, который содержит примерно 0,8–1,2% магния, 0,4–0,8% кремния и дополнительно 0,15–0,4% меди. Это различие объясняет почти каждый разрыв в поведении между двумя сплавами:
- Более низкое суммарное содержание Mg + Si означает меньшее количество выделений Mg₂Si, доступных для упрочнения, поэтому пиковая прочность ниже — но также меньше растворённых легирующих элементов остаётся в алюминии, поэтому электропроводность выше, а сопротивление деформации при экструзии ниже.
- Очень низкое содержание меди обеспечивает чистое коррозионное поведение и способствует стабильности анодирования. Это также означает, что 6106 не может догонять по прочности так, как это делают медные сплавы серии 6xxx.
- Марганец присутствует намеренно (0,05–0,20%), в отличие от большинства марок серии 6xxx, где он является лишь примесью. Mn контролирует структуру зерна через рекристаллизацию и улучшает ударную вязкость и качество поверхности экструдированного профиля.
- Строгий контроль железа важен для анодирования. Железосодержащие интерметаллиды проявляются как полосы и серая крапчатость на прозрачном анодированном покрытии.
Механические свойства в зависимости от состояния обработки
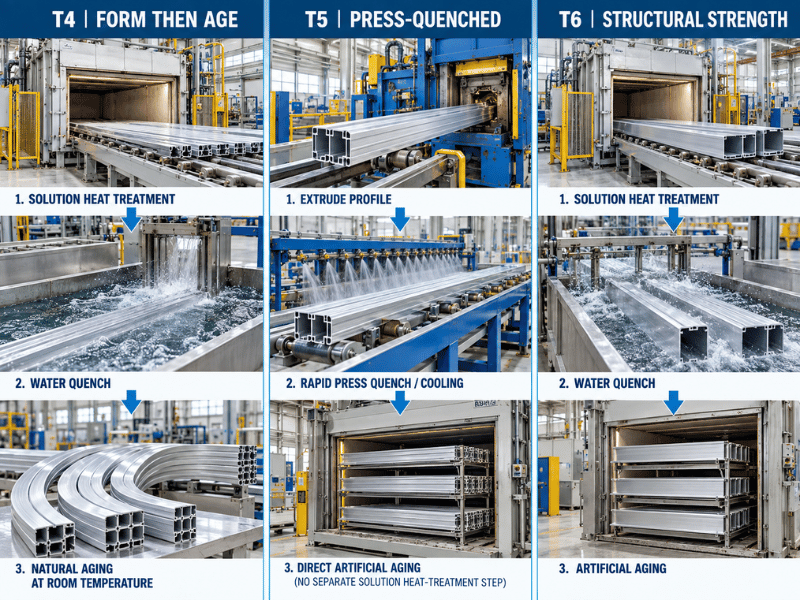
6106 приобретает прочность за счёт термообработки на растворение с последующим старением, поэтому состояние поставки в позиции спецификации определяет почти всё в поведении детали. Приведённые ниже значения являются типичными; числа, которые фактически определяют приёмку, — это минимумы в стандарте на продукцию, и их следует подтверждать по сертификату качества для конкретного заказанного профиля и толщины стенки.
| Темпер | Типичная прочность на растяжение (МПа) | Типичный предел текучести (МПа) | Типичное удлинение (%) | Типичное применение |
| O (отожженный) | ~110 | ~60 | ~22 | Заготовка для формообразования перед дальнейшей обработкой |
| T4 (обработка на растворение, естественное старение) | ~200 | ~120 | ~16 | Гнуть или формовать, затем старить до T6 |
| T5 (закалка на прессе, искусственное старение) | ~220 | ~165 | ~12 | Экономичные конструкционные экструзии |
| T6 (обработка на растворение, искусственное старение) | ~290 | ~220 | 9 – 14 | Стандартная конструкционная спецификация |
Для профилей с толщиной стенки до 10 мм EN 755-2 устанавливает минимальные значения в состоянии T6: 250 МПа предел прочности, 200 МПа предел текучести и 6% удлинение. Обратите внимание, насколько эти минимумы ниже типичных значений: такой разрыв нормален, он увеличивается с толщиной стенки, и именно поэтому при проектировании следует использовать либо стандартный минимум, либо значение из MTC — никогда типичное значение, приведённое в техническом паспорте.
Из таблицы следуют три практических вывода:
T5 стоит оценить по цене до T6. T5 получает закалку от экструзионного пресса, а не в отдельном печном цикле, что исключает одну технологическую операцию и обычно снижает стоимость. Для многих конструкционных профилей разница в прочности не меняет проект, поэтому при указании T6 по привычке на столе остаются реальные деньги.
Формообразование должно выполняться до окончательного старения. Холодная деформация в T6 возможна, но ограничена. Гибы, которые в T6 дадут трещины, в O или T4 выполняются без проблем, и после этого деталь можно состарить до свойств T6. Если ваша последовательность сейчас — “экструзия T6, затем гибка”, спросите, не подойдёт ли вместо этого “формование T4, затем старение”.
Толщина меняет ответ. Опубликованные минимумы привязаны к толщине стенки не случайно: более толстые сечения охлаждаются медленнее, поэтому меньше легирующих элементов остаётся в растворе и меньше упрочняющих выделений образуется позже. Толстостенный профиль из 6106 не достигнет значений тонкостенного, и MTC для фактического сечения является единственной надёжной записью.
Физические свойства
| Недвижимость | Значение |
| Плотность | 2,70 г/см³ |
| Интервал плавления (солидус–ликвидус) | ~610 – 660 °C |
| Модуль упругости | ~69,5 ГПа |
| Коэффициент теплового расширения | ~23,4 × 10⁻⁶ /K |
| Теплопроводность | ~190 Вт/м·К |
| Электропроводность (равный объём) | ~49 % IACS |
| Максимальная температура длительной эксплуатации | ~160 °C |
| Предел выносливости (T6) | ~88 МПа |
Два из этих пунктов заслуживают примечания, поскольку их регулярно читают неправильно.
Тепловое расширение не отличает 6106 от 6061. 6106 показывает около 23,4 × 10⁻⁶/K, а 6061 — около 23,6 × 10⁻⁶/K. Любая сравнительная таблица, в которой “более низкое тепловое расширение” указано как преимущество 6106, выдаёт разницу округления за свойство. Если тепловое перемещение определяет конструкцию вашего соединения, рассматривайте эти сплавы как идентичные и решайте задачу на этапе детального проектирования.
Электропроводность действительно выше, и именно обеднённый химический состав проявляется в цифрах. При примерно 49% IACS 6106 превосходит 6061 (около 40–43%), поэтому он появляется в шинах, контактных рельсах и теплоотводах, где механические требования умеренны, а электрические — нет. В сочетании с теплопроводностью ~190 Вт/м·К это делает его разумным выбором по единой спецификации для деталей, которые должны проводить и ток, и тепло.
Потолок ~160 °C — это реальное ограничение, а не формальность. Прочность обеспечивается выделениями Mg₂Si, и длительное воздействие выше примерно этой температуры необратимо их укрупняет. После того как деталь была «перегрета», вернуть её повторным старением невозможно.
Почему 6106 классифицируется как сплав для экструзии
Это раздел, который большинство описаний сплавов пропускает, и именно он определяет, заслуживает ли 6106 вообще места на вашем чертеже.
Экструдируемость — это не единичное свойство. Это совокупность поведений, которые вместе определяют, что может произвести пресс: какое давление сплав оказывает при течении через матрицу, как быстро его можно подавать до разрыва поверхности, заполняет ли он тонкие и удалённые углы, насколько отклоняется матрица и выглядит ли готовая поверхность достаточно чистой для отгрузки без маскировки дефектов под краской. Содержание легирующих элементов толкает каждое из этих поведений в неверном направлении, поэтому обеднённый химический состав выигрывает по умолчанию — а 6106 именно обеднён.
Что это даёт на практике:
- Более тонкие минимальные стенки. Сечение, у которого стенка должна быть уменьшена для достижения целевой массы, может просто не заполняться в 6061 на производственной скорости, тогда как в 6106 оно идёт комфортно.
- Более высокая сложность. Многоволновые полости, глубокие углубления и мелкая детализация — всё это проще. Поставщики routinely отмечают, что профили, невозможные в 6082, являются обычными в 6106.
- Лучшая поверхность. Более низкое напряжение течения означает меньшее налипание на матрицу и меньше поверхностных дефектов, что напрямую важно, когда отделка анодируется, а не окрашивается.
- Более высокая скорость линии. В зависимости от сечения 6106 может идти быстрее, чем 6061, что проявляется в удельной стоимости даже при одинаковой цене заготовки.
Компромисс — прочность, о чём далее.
Если вам нужна механика самого процесса, включая то, что нужно заводу от чертежа перед расчётом стоимости профиля, наш гид по пользовательской экструзии алюминия рассматривает это отдельно.
6106 против 6063 против 6061 против 6082
Именно в этом сравнении 6106 фактически выигрывает или теряет спецификацию, и выбор правильного объекта сравнения имеет значение — сравнение только с 6061 заставляет 6106 выглядеть более слабой версией чего-то, а не тем, чем он является.
Типичные значения T6:
| Недвижимость | 6106-T6 | 6063-T6 | 6061-T6 | 6082-T6 |
| Предел прочности при растяжении (МПа) | ~290 | ~240 | ~310 | ~310 |
| Предел текучести (МПа) | ~220 | ~215 | ~275 | ~260 |
| Удлинение (%) | ~9 | ~12 | ~12 | ~10 |
| Сложная тонкостенная экструзия | Очень хорошая | Превосходно | Хорошо | Ярмарка |
| Качество анодированной поверхности | Очень хорошая | Лучшее | Хорошо | Ярмарка |
| Обрабатываемость | Хорошо | Умеренный | Хорошо | Умеренный |
| Свариваемость дугой | Очень хорошая | Очень хорошая | Очень хорошая | Хорошо |
| Типичное применение | Лестницы, вышки, рельсовые заготовки, автомобильные конструкции | Архитектурная отделка, оконные рамы | Общие несущие конструкции, механически обработанные детали | Мосты, краны, тяжёлые рамы |
Важное прочтение: 6106-T6 имеет примерно на 20% большую прочность на растяжение, чем 6063-T6, оставаясь при этом гораздо ближе к нему, чем к 6061, по оси экструдируемости. Это и есть конкретная причина указывать его — несущее сечение, которое всё ещё должно хорошо выглядеть после анодирования и должно быть сложнее, чем 6061 надёжно производит.
Где вместо этого выигрывает каждая альтернатива:
- 6063 когда деталь — это архитектурный декор или оконная рама, сечение простое, отделка является приоритетом, а нагрузки низкие. Оно экструдируется ещё легче и отделывается лучше.
- 6061 когда прочность определяет решение, когда деталь будет подвергаться интенсивной механической обработке или когда вам нужен самый широкий складской охват, а инженеры уже знают его. См. наш Руководство по алюминию 6061.
- 6082 для тяжёлых несущих конструкций — мостов, кранов, автомобильных шасси — где баланс прочности и вязкости является причиной его выбора, с учётом того, что сложные тонкостенные профили исключены. Сравните 6082-T6 прежде чем останавливаться на сечении.
- 6005 — ещё один тонкостенный конструкционный профиль, который стоит оценить наряду с 6106 для конструкционных труб и ферменных конструкций; его свойства и ограничения достаточно отличаются, чтобы заслуживать рассмотрения.
Приложения
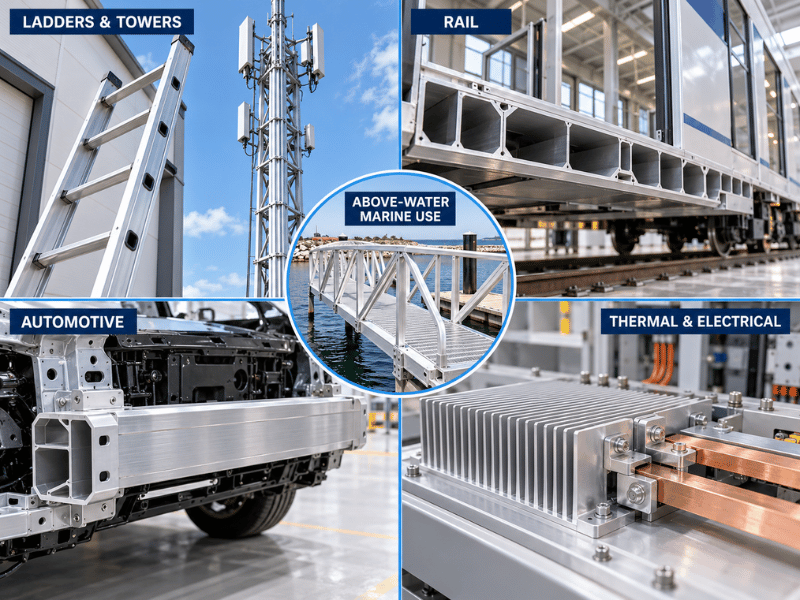
6106 применяется везде, где сварная конструкционная сборка должна быть лёгкой, изготавливаться прессованием, а не механической обработкой, и выдерживаться с высокой точностью размеров.
Лестницы, башни и мачты. Классическое применение, которое первым называют почти все поставщики. Телескопические лестницы и леса-площадки выигрывают от тонкостенных полых профилей с высокой удельной жёсткостью, от чистоты поверхности на частях, с которыми контактируют пользователи, и от свариваемости. Соединения ступеней со стойками сварные, поэтому допуск на ЗТВ, приведённый ниже, определяет расчёт соединения.
Железнодорожный подвижной состав. Прессованные конструкционные профили в каркасах кузовов, опорах пола и внутренней обвязке. Сочетание сложных многополостных профилей, свариваемости и поведения при пожаре и задымлении обеспечивает доминирование сплавов 6xxx в этой области, а способность 6106 к заполнению сечения поддерживает интегрированные профили, заменяющие несколько изготовленных деталей.
Автомобильные конструкции. Краш-боксы, бамперные балки, элементы подрамника, рейлинги крыши и каркасы аккумуляторных отсеков. Способность к тонкостенному исполнению напрямую снижает массу, а более высокая теплопроводность важна там, где отсек является частью системы терморегулирования.
Морские и шельфовые конструкции. Палубные конструкции, сходни, мачты и каркасы надстроек. Однако стоит прямо сказать: хорошая общая коррозионная стойкость — это не то же самое, что морской класс. Непрерывное погружение в морскую воду или эксплуатация в зоне брызг относится к сплавам 5xxx таким как 5083-H116 или 5086-H116, которые сопротивляются сенсибилизации так, как профили 6xxx с высоким содержанием магния, но иного состава, не могут. Используйте 6106 выше ватерлинии, а не ниже неё.
Архитектура и строительство. Элементы конструкционных навесных стен, профили структурного остекления и каркасы, несущие реальную нагрузку, а не декоративную отделку, где один и тот же прессованный профиль должен удовлетворять как предельным прогибам, так и требованиям к внешнему виду.
Теплотехника и электротехника. Радиаторы, шины, контактные рельсы и электрические корпуса, использующие теплопроводность ~190 Вт/м·К и электропроводность ~49% IACS. Здесь механические характеристики обычно отходят на второй план, а сечение простое.
Сварка 6106
6106 оценивается как очень хорошо свариваемый дуговой сваркой. Сложность не в соединении — а в том, что дуга делает с состоянием поставки рядом со швом.
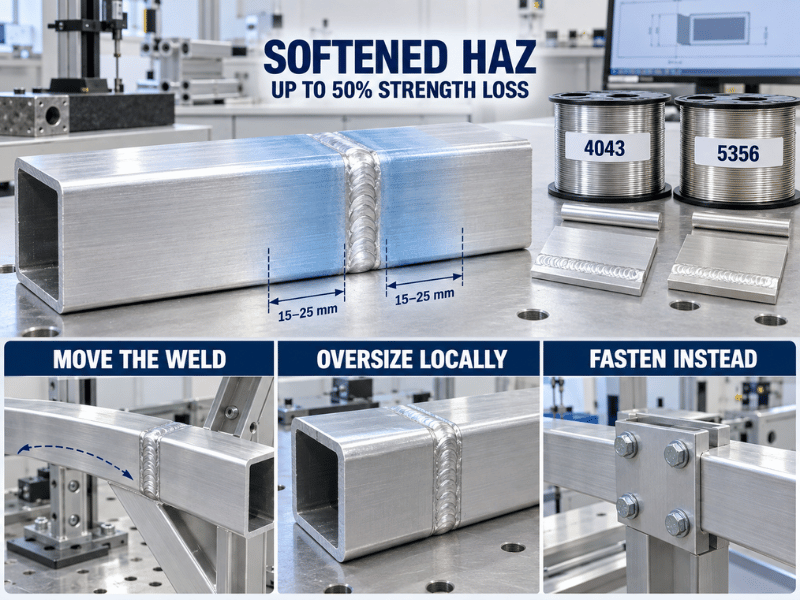
Зона термического влияния теряет прочность. 6106 получает прочность от выделений Mg₂Si, зафиксированных термической обработкой. Сварка плавлением повторно нагревает прилегающий металл через то же окно выделения без контроля, перестаривая или растворяя то, что было создано печным циклом, поэтому зона рядом со швом может потерять до половины прочности основного металла. Снижение погонной энергии уменьшает эту потерю; но не устраняет её. AWS D1.2 отражает это, предписывая проектировщикам использовать свойства T4 или O для зоны термического влияния, а не значения T6, поэтому рабочее правило для 6106 такое же, как для любого термически упрочняемого прессованного профиля 6xxx: рассчитывайте соединение по пониженным значениям и подтверждайте цифру квалификационным испытанием там, где случай нагружения имеет значение.
Что помогает:
- Перенесите шов. Мягкая зона простирается примерно на 15–25 мм от оси шва, поэтому удаление сварных швов от зон пиковых изгибных напряжений — самое дешёвое решение.
- Локальное увеличение сечения. Увеличение толщины стенки трубы на один типоразмер обычно восстанавливает всю потерянную при сварке прочность при очень малом приросте массы.
- Используйте крепёж вместо сварки. Болтовое соединение сохраняет полную прочность T6 основного металла.
- Сварка в состоянии T4, затем старение. Сварка до искусственного старения восстанавливает заметно больше, чем сварка после него, а низкотемпературный цикл на уже готовой сварной конструкции T6 почти ничего не добавляет. Мы не выполняем старение собственными силами, поэтому закладывайте его в график.
Присадочный материал. ER4043 подходит для общего изготовления; ER5356 — там, где нужна более высокая прочность в состоянии после сварки или более близкое совпадение цвета после анодирования. Наш руководстве по сварочной проволоке из алюминия охватывает выбор, а руководство по сварке 6061 охватывает контроль технологии и квалификацию прочности соединений.
Механическая обработка, формообразование и отделка поверхности
Механическая обработка. 6106 хорошо обрабатывается в состоянии T6 острым инструментом с достаточным зазором; более мягкие состояния O и T4 более склонны к наростообразованию и наволакиванию, поэтому репутация “вязкого” сплава относится к ним, а не к состоянию T6, которое фактически обрабатывают. В общем рейтинге обрабатываемости 6061 по-прежнему показывает лучшие результаты, поэтому там, где деталь в основном превращается в стружку, а не в основном является прессованным профилем, 6061 остаётся лучшим выбором.
Формовка. Выполняйте до финального старения. T4 — практичное состояние для гибки и формообразования; T6 допускает лишь ограниченную холодную деформацию, и попытка крутых гибов в этом состоянии провоцирует растрескивание по наружному волокну. Пружинение умеренное и лучше контролируется конструкцией штампа, чем заменой сплава. Помните, что любой интенсивный локальный нагрев при правке разупрочнит зону так же, как сварной шов.
Анодирование. Одно из реальных преимуществ 6106. Низкое содержание железа и меди обеспечивает стабильные прозрачные и цветные анодные плёнки, а хорошая поверхность после прессования означает меньше механической подготовки перед ванной. Практическое предостережение: сварная конструкция из 6106 после анодирования будет показывать шов и его ЗТВ как видимую полосу, если присадочный материал и технология не выбраны с учётом внешнего вида; наше руководство по анодированию объясняет, почему большинство видимых дефектов начинается с выбора сплава и подготовки поверхности, а не с самого анодирования.
Коррозия. Хорошая общая атмосферостойкость, типичная для серии 6000, и лучше, чем многие пользователи ожидают, в промышленной атмосфере. Он не иммунен к межкристаллитной коррозии в агрессивных условиях и не подходит для непрерывного погружения или зоны брызг. Порошковое покрытие или анодирование существенно продлевает срок службы; для морского погружения переходите на 5xxx, а не улучшайте покрытие.
Стандарты и закупочная документация
Правильное оформление документов так же важно, как и правильный выбор сплава, потому что именно оно определяет, будет ли полученный профиль тем, который вы заказали.
Указывайте стандарт и состояние поставки вместе. “6106-T6” само по себе оставляет слишком много неопределённостей. Полная позиция заказа указывает сплав, состояние поставки, форму продукта, применимую спецификацию, применимый допуск на размеры и класс толщины стенки. Для прессованной продукции это означает ASTM B221 или EN 755-2 (с EN 573-3 для анализа состава и GB/T 3190 для поставки на китайские заводы). Перед выставлением предложения подтвердите наличие, если на чертеже указан сплав 6106 в соответствии со спецификацией на катаный лист или плиту — несоответствие, обнаруженное после заключения договора, обходится гораздо дороже, чем вопрос, заданный заранее.
Документы, которые стоит запросить:
| Документ | Что это даёт |
| Сертификат заводских испытаний (MTC) | Состав и фактические механические значения для конкретной плавки поставленной партии |
| Сертификат EN 10204 3.1 | Независимое от завода заявление о том, что значения проверены на соответствие заказу |
| Химический или механический отчёт SGS | Независимая проверка третьей стороной, если этого требует проект |
| Размерный контроль SGS | Проверка критических размеров профиля на соответствие чертежу |
Различие, которое следует запомнить: приведённые в этой статье цифры являются типичными ориентировочными значениями. Обязательными являются стандартные минимальные значения и значения MTC для конкретной партии. При расхождении между ними приоритет имеет MTC.
Также стоит подтвердить перед размещением заказа: класс толщины стенки, поскольку он определяет минимальные механические значения; маршрут термообработки, T5 или T6, поскольку он влияет как на стоимость, так и на свойства; и предусматривает ли чертёж какое-либо послеэкструзионное старение после формовки или сварки, поскольку этот этап должен быть включён в график, а не обнаружен в середине производства.
Когда выбирать 6106 — и когда нет
Выбирайте 6106, когда:
- Ограничением является сечение, а не номер сплава — тонкие стенки, множество полостей, жёсткие допуски или элементы, которые 6061 не заполнит надёжно при производственной скорости.
- Вам нужна прочность выше, чем у 6063, и лучшая отделка, чем у 6061, особенно когда один и тот же экструзионный профиль является несущим и видимым.
- Деталь будет свариваться и умеренно нагружаться, с возможностью расположить соединения вдали от пиковых напряжений или локально увеличить размеры. Любой сплав 6xxx ведёт себя так; планируйте это заранее.
- Вес на метр снижается за счёт толщины стенки, а не за счёт замены сплава.
- Деталь также проводит ток — шина, радиатор, контактный рельс — где примерно 49% IACS является преимуществом, которое 6061 не может обеспечить.
Ищите другое, когда:
- Проект определяется пиковой прочностью. Переходите на 6061-T6 или 6082-T6.
- Сварное соединение должно сохранять полную прочность T6. Ни один сплав 6xxx этого не обеспечивает. Либо перепроектируйте так, чтобы сварной шов не был определяющим местом, либо рассмотрите, подходит ли неупрочняемый сплав 5xxx для данного случая нагрузки.
- Эксплуатация проходит в условиях непрерывного погружения в морскую воду или в зоне брызг. Переходите на 5083-H116 или 5086-H116.
- Деталь представляет собой декоративную архитектурную отделку с низкой нагрузкой. 6063 легче экструдируется и лучше анодируется, и стоит меньше. См. наш 6063.
- Эксплуатация непрерывно проходит при температуре выше примерно 160 °C. Коагуляция выделений необратима.
Заключение
6106 — это экструзионный сплав 6xxx, который жертвует пиковой прочностью ради того, насколько далеко его можно протянуть через матрицу — примерно на 20% прочнее, чем 6063-T6, при этом всё ещё заполняя тонкостенные и многополостные сечения, которые 6061 не может надёжно производить. Две ловушки в спецификациях являются причиной большинства отказов с ним: заказ по стандарту на катаный лист или плиту вместо ASTM B221 или EN 755-2, и расчёт сварных соединений по значениям основного металла T6, когда сварка плавлением снижает локальную прочность до половины.
Мы поставляем 6106 в виде профиля, прутка, трубы и проволоки в состояниях O, T4, T5 и T6, поставляемых по ASTM B221 или EN 755-2 с указанием класса толщины стенки, и мы выполняем ЧПУ-обработку, сварку, лазерную резку и анодирование собственными силами. Послесварочное старение — это отдельный заводской этап, который мы сами не выполняем, поэтому включите его в график, и каждый заказ сопровождается MTC.
Пришлите нам чертёж, стандарт и маршрут термообработки, и мы подтвердим доступные толщины стенок, допуски и документацию до того, как вы примете обязательства.
Часто задаваемые вопросы
Как цены на 6106 соотносятся с 6063 и 6061?
Марка значит меньше, чем то, как закупается деталь. 6106 — более узкое обозначение с меньшими заводскими запасами, чем 6063, поэтому форма, состояние термообработки и объём заказа влияют на цифру больше, чем выбор сплава. Пришлите сечение, состояние термообработки и годовой объём, и мы предложим цену на фактическую партию, а не по прайс-листу.
Каков минимальный объём заказа для 6106?
Складские профили отгружаются стандартными партиями. Всё, что вне складской номенклатуры, является индивидуальным заказом с низким MOQ, поэтому практический минимум зависит от формы, состояния термообработки и наличия плавки. Сообщите нам спецификацию и количество, и мы подтвердим, что отгружается со склада и что должно быть произведено.
Какое время выполнения заказа следует ожидать для экструзий из 6106?
Планируйте примерно 10–60 дней в зависимости от того, есть ли профиль на складе. Складские сечения отгружаются за считанные дни; новая матрица добавляет время на проектирование, изготовление и испытания до первой экструдированной длины. Согласуйте сечение с вашим графиком строительства заранее, поскольку матрица находится на критическом пути.