


6106 es una aleación de extrusión 6xxx de resistencia media y tratable térmicamente. Su propiedad definitoria es la extrusibilidad: fluye hacia secciones delgadas y complejas que los grados 6xxx más resistentes no pueden llenar. Contiene menos magnesio y silicio que la 6061, y esa química más magra es precisamente el punto — puede extruirse en paredes más delgadas y secciones transversales más complicadas de lo que logran la 6061 o la 6082, mientras sigue operando por encima 6063 en resistencia. Los usos típicos son estructurales: escaleras y torres de acceso, material rodante ferroviario, estructuras automotrices y fabricaciones marinas sobre cubierta.
Dos cosas confunden a los especificadores primerizos. La primera es la forma: 6106 no es una designación laminada, por lo que un plano que especifica placa o chapa 6106 según ASTM B209 no tiene un producto estándar detrás. La segunda es la soldadura. Debido a que la 6106 obtiene su resistencia del tratamiento térmico y no del trabajo en frío, una soldadura por arco elimina localmente una gran parte de ella, y esa pérdida determina cómo se dimensiona la junta.
¿Qué es el aluminio 6106?
La 6106 es una aleación de aluminio–magnesio–silicio (con manganeso) de la serie 6000, registrada por primera vez en 1979. Designaciones que verá en planos y documentos de laminador:
| Sistema de designación | Valor |
| Asociación del Aluminio (AA) | 6106 |
| UNS | A96106 |
| Numérico EN / químico | EN AW-6106 / AlMgSiMn |
| Norma china | GB/T 3190 |
| Límites de composición para control analítico | EN 573-3 |
| Valores mecánicos del producto extruido | EN 755-2 |
| Barra, rodilla, alambre, perfil y tubo extruidos | ASTM B221 |
| Barra, varilla, tubo y perfil extruidos (ISO) | ISO 6362-2 |
La descripción de la aleación utilizada por la mayoría de los distribuidores europeos resume la intención de diseño mejor que una ficha técnica: una aleación de extrusión destinada a proporcionar la mejor combinación disponible de propiedades mecánicas, complejidad de forma, espesor mínimo de sección y calidad superficial, manteniendo la resistencia a la corrosión, la soldabilidad y la conformabilidad asociadas a la serie 6000. Las secciones que no pueden producirse en aleaciones más resistentes como la 6082 se producen habitualmente en 6106.
Esa posición importa más que cualquier número de propiedad individual. Si imagina las aleaciones 6xxx en un eje que va desde la 6063 pasando por la 6106 hasta la 6061 y la 6082, la extrusibilidad cae a medida que se avanza hacia la derecha y la resistencia aumenta. La 6106 se sitúa deliberadamente en el medio, y se gana su lugar cuando ninguno de los extremos de esa línea sirve.
Composición química
Los límites a continuación siguen la EN 573-3 y el registro de la Aluminum Association. Todo está en porcentaje en peso, el resto es aluminio.
| Elemento | Composición (%) |
| Silicio (Si) | 0.30 – 0.60 |
| Magnesio (Mg) | 0.40 – 0.80 |
| Manganeso (Mn) | 0.05 - 0.20 |
| Hierro (Fe) | 0,35 máx. |
| Cobre (Cu) | 0,25 máx. |
| Cromo (Cr) | 0,20 como máximo |
| Zinc (Zn) | 0,10 máx. |
| Titanio (Ti) | 0,10 máx. |
| Otros, cada uno | 0,05 máx. |
| Otros, total | 0,15 máx. |
Lea esto en comparación con la 6061, que contiene aproximadamente 0,8–1,2% de magnesio, 0,4–0,8% de silicio y añade 0,15–0,4% de cobre. Esa diferencia explica casi todas las brechas de comportamiento entre las dos aleaciones:
- Menor total de Mg + Si significa menos precipitado de Mg₂Si disponible para el endurecimiento, por lo que la resistencia máxima es menor — pero también queda menos aleante disuelto en el aluminio, razón por la cual la conductividad eléctrica es mayor y la tensión de fluencia durante la extrusión es menor.
- Cobre muy bajo mantiene un comportamiento frente a la corrosión limpio y ayuda a la consistencia del anodizado. También significa que la 6106 no puede buscar resistencia de la manera en que las aleaciones 6xxx con cobre pueden hacerlo.
- El manganeso está presente deliberadamente (0,05–0,20%), a diferencia de la mayoría de los grados 6xxx donde solo es una impureza. El Mn controla la estructura de grano mediante la recristalización y mejora la tenacidad y el acabado superficial de la sección extruida.
- Control estricto del hierro importa para el anodizado. Los intermetálicos portadores de hierro son los que aparecen como rayas y moteado gris en un acabado anodizado transparente.
Propiedades mecánicas según el estado de templado
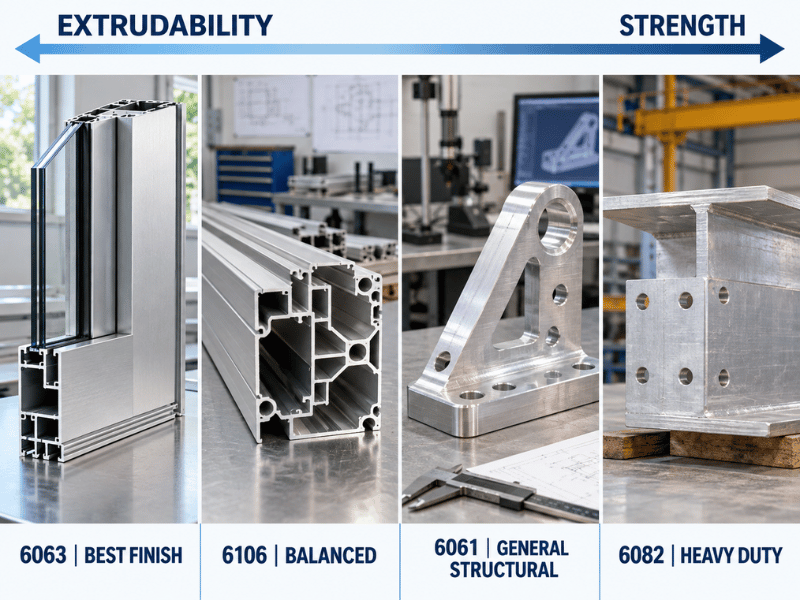
La 6106 obtiene su resistencia del tratamiento térmico de solución seguido de envejecimiento, por lo que el temple en la línea de partida determina casi todo sobre cómo se comporta la pieza. Los valores a continuación son típicos; los números que realmente rigen la aceptación son los mínimos de la norma de producto, y estos deben confirmarse contra el certificado de ensayo del laminador para el perfil y espesor de pared específicos solicitados.
| Temple | Resistencia a la tracción típica (MPa) | Límite elástico típico (MPa) | Alargamiento típico (%) | Uso típico |
| O (recocido) | ~110 | ~60 | ~22 | Material de conformado antes de tratamiento posterior |
| T4 (tratado en solución, envejecido naturalmente) | ~200 | ~120 | ~16 | Curvar o conformar, luego envejecer a T6 |
| T5 (templado en prensa, envejecido artificialmente) | ~220 | ~165 | ~12 | Extrusiones estructurales sensibles al costo |
| T6 (tratado en solución, envejecido artificialmente) | ~290 | ~220 | 9 – 14 | Especificación estructural estándar |
Para perfiles de hasta 10 mm de espesor de pared, la EN 755-2 establece valores mínimos en la condición T6 de 250 MPa de tracción, 200 MPa de límite de prueba y 6% de alargamiento. Observe cuánto más bajos son esos mínimos que las cifras típicas: esa brecha es normal, se amplía con el espesor de pared, y es la razón por la cual el diseño debe usar el mínimo de la norma o el valor del MTC — nunca una cifra típica citada de una ficha técnica.
Tres consecuencias prácticas se derivan de la tabla:
Vale la pena cotizar T5 antes que T6. El T5 toma su temple de la prensa de extrusión en lugar de un ciclo de horno separado, lo que elimina un paso del proceso y generalmente reduce el costo. Para muchas secciones estructurales la diferencia de resistencia no cambia el diseño, así que es dinero real dejado sobre la mesa cuando se especifica T6 por costumbre.
El conformado va antes del envejecimiento final. El trabajo en frío en T6 es posible pero limitado. Las curvaturas que se agrietarían en T6 son sencillas en O o T4, y la pieza puede envejecerse después para alcanzar las propiedades T6. Si su secuencia actual es “extruir T6, luego curvar”, pregunte si “conformar T4, luego envejecer” funciona en su lugar.
El espesor cambia la respuesta. Los mínimos publicados están vinculados al espesor de pared por una razón: las secciones más gruesas se templan más lentamente, por lo que menos aleante permanece en solución y se forma menos precipitado de endurecimiento después. Un perfil 6106 de pared gruesa no alcanzará los valores de uno de pared delgada, y el MTC de la sección real es el único registro confiable.
Propiedades físicas
| Propiedad | Valor |
| Densidad | 2,70 g/cm³ |
| Rango de fusión (solidus–liquidus) | ~610 – 660 °C |
| Módulo de elasticidad | ~69,5 GPa |
| Coeficiente de expansión térmica | ~23,4 × 10⁻⁶ /K |
| Conductividad térmica | ~190 W/m·K |
| Conductividad eléctrica (volumen equivalente) | ~49 % IACS |
| Temperatura máxima de servicio continuo | ~160 °C |
| Resistencia a la fatiga (T6) | ~88 MPa |
Dos de estos merecen una nota porque se malinterpretan habitualmente.
La dilatación térmica no diferencia al 6106 del 6061. El 6106 mide aproximadamente 23,4 × 10⁻⁶/K y el 6061 alrededor de 23,6 × 10⁻⁶/K. Cualquier tabla comparativa que presente la “menor dilatación térmica” como una ventaja del 6106 está reportando una diferencia de redondeo como si fuera una propiedad. Si el movimiento térmico rige el diseño de su junta, trate estas aleaciones como idénticas y resuelva el problema en el diseño de detalle.
La conductividad eléctrica es genuinamente superior, y es la química magra reflejándose en los números. Con aproximadamente 49% IACS, el 6106 supera al 6061 (alrededor de 40–43%), razón por la cual aparece en trabajos de barra colectora, riel conductor y disipadores de calor donde el requisito mecánico es modesto pero el eléctrico no lo es. Combinado con una conductividad térmica de ~190 W/m·K, esto lo convierte en una elección razonable de especificación única para piezas que deben conducir tanto corriente como calor.
El límite de ~160 °C es un límite real, no una formalidad. La resistencia proviene de los precipitados de Mg₂Si, y la exposición sostenida por encima de esa temperatura aproximadamente los engrosa de forma permanente. No hay forma de revertir el envejecimiento una vez que una pieza ha sido sobrecalentada.
Por qué el 6106 se clasifica como aleación de extrusión
Esta es la sección que la mayoría de las reseñas de aleaciones omite, y es la que decide si el 6106 pertenece o no a su plano.
La extrusibilidad no es una propiedad única. Es un conjunto de comportamientos que en conjunto determinan lo que una prensa puede producir: cuánta presión resiste la aleación al fluir por la matriz, a qué velocidad se puede empujar antes de que la superficie se desgarre, si llena esquinas delgadas y remotas, cuánto se deflecta la matriz, y si la superficie acabada parece lo suficientemente limpia para enviarse sin enmascarar los defectos bajo la pintura. El contenido de aleación empuja cada uno de estos factores en la dirección incorrecta, por lo que una química magra gana por defecto — y el 6106 es magro.
Lo que eso aporta en la práctica:
- Paredes mínimas más delgadas. Una sección cuyo nervio debe reducirse para cumplir un objetivo de peso puede simplemente no ser rellenable en 6061 a velocidad de producción, mientras que en 6106 se produce cómodamente.
- Mayor complejidad. Los huecos multi-cavidad, las cavidades profundas y el detalle fino son todos más fáciles. Los distribuidores señalan habitualmente que las formas imposibles en 6082 son rutinarias en 6106.
- Mejor superficie. Una menor tensión de fluencia significa menos adherencia a la matriz y menos defectos superficiales, lo cual importa directamente cuando el acabado es anodizado en lugar de pintado.
- Mayor velocidad de línea. Dependiendo de la sección, el 6106 puede correr más rápido que el 6061, lo que se refleja en el costo unitario incluso cuando el precio del tocho es el mismo.
El intercambio es la resistencia, que se discute a continuación.
Si desea conocer la mecánica del proceso en sí, incluyendo lo que una planta necesita de un plano antes de cotizar un perfil, nuestra guía de extrusión de aluminio personalizada lo cubre por separado.
6106 vs 6063 vs 6061 vs 6082
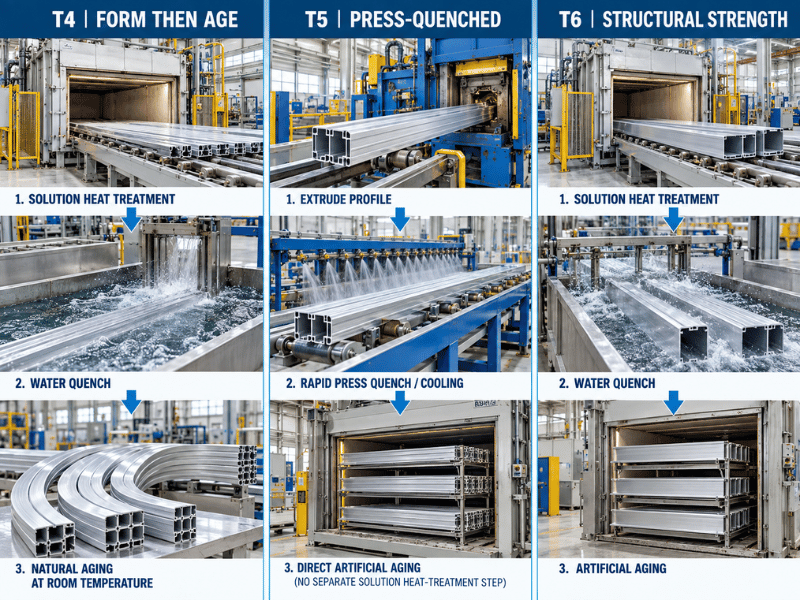
Esta comparación es donde el 6106 realmente gana o pierde una especificación, y elegir el comparador correcto importa — comparar solo contra el 6061 hace que el 6106 parezca una versión más débil de algo, en lugar de lo que es.
Valores típicos en T6:
| Propiedad | 6106-T6 | 6063-T6 | 6061-T6 | 6082-T6 |
| Resistencia a la tracción (MPa) | ~290 | ~240 | ~310 | ~310 |
| Límite elástico (MPa) | ~220 | ~215 | ~275 | ~260 |
| Alargamiento (%) | ~9 | ~12 | ~12 | ~10 |
| Extrusión compleja de pared delgada | Muy buena | Excelente | Bien | Feria |
| Calidad superficial anodizada | Muy buena | Mejor | Bien | Feria |
| Maquinabilidad | Bien | Moderado | Bien | Moderado |
| Soldabilidad por arco | Muy buena | Muy buena | Muy buena | Bien |
| Trabajo típico | Escaleras, torres, perfiles para rieles, estructuras automotrices | Molduras arquitectónicas, marcos de ventanas | Estructural general, piezas mecanizadas | Puentes, grúas, marcos pesados |
La lectura que importa: El 6106-T6 posee aproximadamente 20% más de resistencia a la tracción que el 6063-T6, manteniéndose mucho más cerca de este que del 6061 en el eje de extrusibilidad. Esa es la razón específica para especificarlo — una sección estructural que aún necesita verse bien anodizada, y que debe ser más compleja de lo que el 6061 producirá de forma fiable.
Dónde gana cada alternativa en su lugar:
- 6063 cuando la pieza es moldura arquitectónica o marco de ventanas, la sección es simple, el acabado es la prioridad y las cargas son bajas. Se extruye aún más fácilmente y se acaba mejor.
- 6061 cuando la resistencia gobierna, cuando la pieza se mecanizará intensamente, o cuando se desea la mayor cobertura de stock y los ingenieros ya la conocen. Consulte nuestra guía de aluminio 6061.
- 6082 para trabajo estructural pesado — puentes, grúas, chasis de vehículos — donde su equilibrio resistencia-tenacidad es la razón por la que se especifica, aceptando que las secciones delgadas complejas quedan descartadas. Compare 6082-T6 antes de comprometerse con una sección.
- 6005 es otra extrusión estructural de pared delgada que vale la pena cotizar junto con 6106 para tubos estructurales y trabajos de celosía; sus propiedades y límites difieren lo suficiente como para merecer una revisión.
Aplicaciones
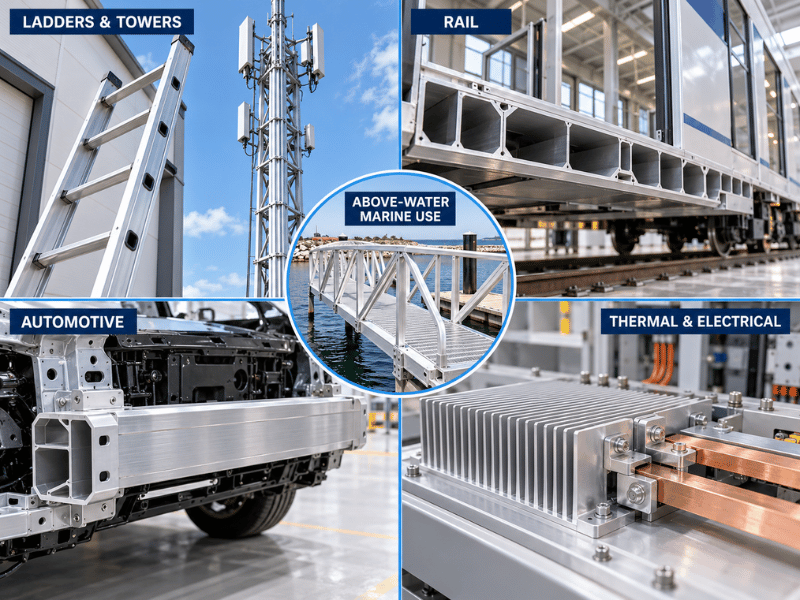
6106 aparece dondequiera que un ensamblaje estructural soldado necesite ser ligero, extruido en lugar de mecanizado, y mantenido con estricta repetibilidad dimensional.
Escaleras, torres y mástiles. La aplicación clásica, y la primera nombrada por casi todos los distribuidores. Las escaleras de extensión y los rieles de andamio se benefician de secciones huecas de pared delgada con alta rigidez por peso, de un acabado superficial limpio en las partes que los usuarios manipulan, y de la soldabilidad. Las uniones peldaño-riel son soldadas, por lo que la tolerancia de ZAT a continuación rige el diseño de la unión.
Material rodante ferroviario. Secciones estructurales extruidas en bastidores de carrocería, soportes de piso y estructuración interior. La combinación de perfiles complejos multi-cavidad, soldabilidad y comportamiento frente al fuego y al humo mantiene a las aleaciones 6xxx dominantes aquí, y la capacidad de relleno de 6106 respalda las secciones integradas que reemplazan múltiples piezas fabricadas.
Estructuras automotrices. Cajas de colisión, vigas de parachoques, componentes de subchasis, rieles de techo y estructuración de recintos de baterías. La capacidad de pared delgada impulsa directamente la reducción de masa, y la mayor conductividad importa donde el recinto forma parte de una trayectoria de gestión térmica.
Marino y offshore. Estructuras de cubierta, pasarelas, mástiles y estructuración de superestructuras. Vale la pena decirlo claramente, sin embargo: una buena resistencia general a la corrosión no es lo mismo que grado marino. El servicio en inmersión continua en agua de mar o en zona de salpicaduras corresponde a aleaciones 5xxx como 5083-H116 o 5086-H116, que resisten la sensibilización de una manera que las secciones 6xxx de alto magnesio pero diferentes no hacen. Use 6106 por encima de la línea de flotación, no por debajo.
Arquitectura y construcción. Miembros estructurales de muro cortina, perfiles de acristalamiento estructural y estructuración que soporta carga real en lugar de ser ornamental, donde la misma extrusión debe satisfacer tanto los límites de deflexión como un requisito de apariencia.
Térmico y eléctrico. Disipadores de calor, barras colectoras, riel conductor y recintos eléctricos, aprovechando una conductividad térmica de ~190 W/m·K y una conductividad eléctrica de ~49% IACS. Aquí la especificación mecánica normalmente llega en segundo lugar y la sección es simple.
Soldadura de 6106
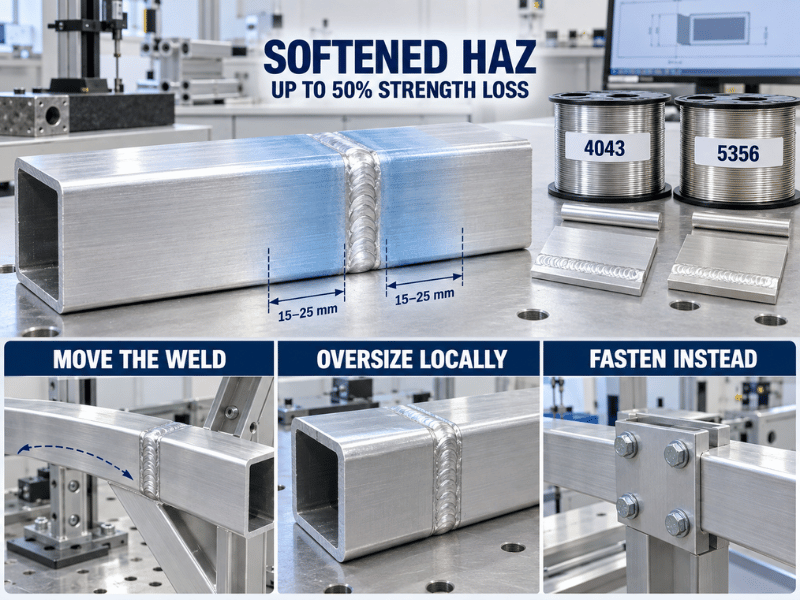
106 tiene una calificación muy buena para soldadura por arco. La dificultad no es unirlo — es lo que el arco le hace al temple junto a la soldadura.
La zona afectada por el calor pierde resistencia. 6106 obtiene su resistencia de precipitados de Mg₂Si fijados por tratamiento térmico. Una soldadura por fusión recalentiza el metal adyacente a través de esa misma ventana de precipitación sin control, sobreenvejeciendo o disolviendo lo que un ciclo de horno construyó, por lo que la zona junto a la soldadura puede perder hasta la mitad de la resistencia del material base. Un menor aporte térmico reduce esa pérdida; no la elimina. AWS D1.2 refleja esto dirigiendo a los diseñadores a propiedades T4 u O para la zona afectada por el calor en lugar de valores T6, por lo que la regla operativa para 6106 es la misma que se usa para toda extrusión 6xxx tratable térmicamente: dimensionar la unión con valores reducidos, y confirmar la cifra con un ensayo de calificación donde el caso de carga sea importante.
Lo que ayuda:
- Mover la soldadura. La zona blanda se extiende aproximadamente 15–25 mm desde la línea central de la soldadura, por lo que mantener las soldaduras alejadas del esfuerzo de flexión máximo es la solución más económica.
- Sobredimensionar localmente. Un tamaño de pared más en un tubo generalmente recupera toda la pérdida por soldadura por muy poco peso.
- Sujetar en su lugar. Una unión atornillada mantiene la resistencia T6 completa del material base.
- Soldar en T4, luego envejecer. Soldar antes del envejecimiento artificial recupera apreciablemente más que soldar después, y un ciclo de baja temperatura en un conjunto ya en T6 no añade casi nada. No realizamos envejecimiento internamente, así que inclúyalo en el cronograma.
Material de aporte. ER4043 es adecuado para fabricación general; ER5356 donde se necesite más resistencia en estado soldado o una coincidencia de color más cercana después del anodizado. Nuestra guía de alambre de soldadura de aluminio cubre la selección, y la guía de soldadura de 6061 cubre el control de procedimiento y la calificación de resistencia de uniones.
Mecanizado, Conformado y Acabado Superficial
Mecanizado. 6106 se mecaniza bien en T6 con herramientas afiladas y holgura adecuada; las condiciones más blandas O y T4 son más propensas al filo de aportación y al embadurnamiento, por lo que la reputación de “pegajoso” se atribuye a esas y no a la condición T6 que la gente realmente mecaniza. En la clasificación general de mecanizado, 6061 sigue rindiendo mejor, así que donde una pieza es mayormente viruta en lugar de mayormente extrusión, 6061 sigue siendo la mejor opción.
Conformado. Hacerlo antes del envejecimiento final. T4 es la condición práctica de conformado para doblado y conformación; T6 tolera solo trabajo en frío limitado, e intentar dobleces cerrados allí invita a fisuración a lo largo de la fibra exterior. El retroceso elástico es moderado y se controla mejor mediante el diseño del troquel que mediante la sustitución de aleación. Recuerde que cualquier calentamiento local intenso durante el enderezado ablandará el área de la misma manera que lo hace una soldadura.
Anodizado. Una de las ventajas reales de 6106. El bajo contenido de hierro y cobre proporciona películas anódicas claras y coloreadas consistentes, y la buena superficie tal como se extruye significa menos preparación mecánica antes del tanque. La precaución práctica es que una sección de 6106 soldada mostrará la soldadura y su ZAT como una banda visible después del anodizado a menos que el material de aporte y el procedimiento se elijan por apariencia; nuestra guía de anodizado explica por qué la mayoría de las fallas visibles comienzan con la selección de aleación y la preparación superficial rather than con el propio anodizado.
Corrosión. Buena resistencia general a la corrosión atmosférica, típica de la serie 6000, y mejor de lo que muchos usuarios esperan en atmósferas industriales. No es inmune al ataque intergranular en condiciones agresivas, y no pertenece en inmersión continua o zona de salpicaduras. El recubrimiento en polvo o el anodizado extienden sustancialmente la vida útil; para inmersión marina, pase a 5xxx en lugar de mejorar el acabado.
Normas y Documentación de Adquisición
Hacer correctamente el papeleo importa tanto como elegir correctamente la aleación, porque es lo que determina si la sección que recibe es la que especificó.
Especifique la norma y el temple juntos. “6106-T6” solo deja demasiado abierto. Una línea de partida completa nombra la aleación, el temple, la forma del producto, la especificación aplicable, la tolerancia dimensional aplicable y la clase de espesor de pared. Para producto extruido eso significa ASTM B221 o EN 755-2 (con EN 573-3 para análisis de composición y GB/T 3190 para el suministro de molinos chinos). Confirme la disponibilidad antes de cotizar si un plano exige 6106 contra una especificación de placa laminada o chapa — una discrepancia descubierta después de la adjudicación cuesta mucho más que una pregunta hecha a tiempo.
Documentos que vale la pena solicitar:
| Documento | Qué le ofrece |
| Certificado de ensayo del molino (MTC) | Composición específica por colada y valores mecánicos reales del lote suministrado |
| Certificado EN 10204 3.1 | Declaración independiente del molino de que los valores fueron verificados contra el pedido |
| Informe químico o mecánico de SGS | Verificación por terceros cuando el proyecto lo requiera |
| Inspección dimensional de SGS | Verificación de dimensiones críticas del perfil contra el plano |
La distinción que debe mantenerse: las cifras de este artículo son típicos valores de orientación. Los números que vinculan son los mínimos de la norma y los valores del MTC para el lote específico. Cuando estos discrepan, prevalece el MTC.
También vale la pena confirmar antes de realizar un pedido: la clase de espesor de pared, ya que determina los valores mecánicos mínimos; la ruta de temple, T5 versus T6, ya que cambia tanto el costo como las propiedades; y si el plano prevé algún envejecimiento post-extrusión después del conformado o la soldadura, ya que ese paso pertenece al cronograma en lugar de descubrirse a mitad de la fabricación.
Cuándo elegir 6106 — y cuándo no
Elija 6106 cuando:
- La sección es la restricción, no el número de aleación — paredes delgadas, múltiples huecos, tolerancias ajustadas o detalles que el 6061 no llenará de manera confiable a velocidad de producción.
- Necesita más resistencia que el 6063 y mejor acabado que el 6061, particularmente donde la misma extrusión es estructural y visible.
- La pieza será soldada y moderadamente cargada, con margen para colocar juntas lejos de la tensión máxima o para sobredimensionar localmente. Todo 6xxx se comporta así; planifíquelo.
- El peso por metro se está reduciendo mediante el espesor de pared en lugar de la sustitución de aleación.
- La pieza también conduce — barra colectora, disipador de calor, riel conductor — donde aproximadamente 49% IACS es una ventaja que el 6061 no puede igualar.
Busque otra opción cuando:
- La resistencia máxima gobierna el diseño. Suba a 6061-T6 o 6082-T6.
- Una junta soldada debe retener la resistencia T6 completa. Ninguna aleación 6xxx hace esto. Ya sea rediseñe para que la soldadura no sea la ubicación determinante, o considere si un grado 5xxx no tratable térmicamente se adapta mejor al caso de carga.
- El servicio es inmersión continua en agua de mar o zona de salpicaduras. Pase a 5083-H116 o 5086-H116.
- La pieza es moldura arquitectónica decorativa con baja carga. El 6063 se extruye más fácilmente y se anodiza mejor, y cuesta menos. Vea nuestro guía de extrusión del 6063.
- El servicio funciona continuamente por encima de aproximadamente 160 °C. El engrosamiento por precipitación es permanente.
Conclusión
El 6106 es una aleación de extrusión 6xxx que sacrifica resistencia máxima por la distancia que puede empujarse a través de una matriz — aproximadamente 20% más resistente que el 6063-T6 mientras sigue llenando secciones de pared delgada y múltiples huecos que el 6061 no puede producir de manera confiable. Dos trampas de especificación impulsan la mayoría de las fallas con ella: pedirla contra una norma de placa laminada o chapa en lugar de ASTM B221 o EN 755-2, y dimensionar juntas soldadas con valores del material base T6 cuando la soldadura por fusión elimina hasta la mitad de la resistencia local.
Suministramos 6106 como perfil, barra, tubo y alambre en O, T4, T5 y T6, cotizados según ASTM B221 o EN 755-2 con la clase de espesor de pared indicada, y realizamos mecanizado CNC, soldadura, corte láser y anodizado internamente. El envejecimiento post-soldadura es un paso de molino separado que no ejecutamos nosotros mismos, así que inclúyalo en el cronograma, y cada pedido lleva un MTC.
Envíenos el plano, la norma y la ruta de temple, y confirmaremos los espesores de pared disponibles, las tolerancias y la documentación antes de que se comprometa.
Preguntas frecuentes
¿Cómo se compara el precio del 6106 con el 6063 y el 6061?
El grado importa menos que cómo se compra la pieza. El 6106 es una designación más estrecha con menos stock de molino que el 6063, por lo que la forma, el temple y la cantidad del pedido mueven el número más que la elección de aleación. Envíe la sección, el temple y el volumen anual, y cotizaremos el lote real en lugar de un precio de lista.
¿Cuál es la cantidad mínima de pedido para el 6106?
Los perfiles en stock se envían desde cantidades de paquete estándar. Cualquier cosa fuera del rango en stock es una corrida personalizada de bajo MOQ, por lo que el mínimo práctico depende de la forma, el temple y si hay una colada disponible. Díganos la especificación y la cantidad y confirmaremos qué se envía desde stock y qué debe producirse.
¿Qué plazo de entrega debo esperar para las extrusiones de 6106?
Planifique aproximadamente 10–60 días, dependiendo de si el perfil está en stock. Las secciones en stock se envían en días; una nueva matriz agrega tiempo de diseño, fabricación y prueba antes de la primera longitud extruida. Confirme la sección contra su cronograma de construcción temprano, porque la matriz está en la ruta crítica.






