


¿Qué es el aluminio 5456?
5456 es una aleación de aluminio-magnesio forjada de la serie 5xxx, con un 4,7–5,5% de magnesio que sustituye el endurecimiento por solución sólida donde de otro modo se aplicaría tratamiento térmico. No es tratable térmicamente, por lo que cada megapascal adicional proviene del endurecimiento por deformación y del contenido de aleación, y no de un ciclo de temple y envejecimiento. El manganeso aporta tenacidad y el cromo controla la estructura de grano, lo que en conjunto confiere al 5456 la mayor resistencia en estado fabricado de entre las aleaciones 5xxx comúnmente disponibles en stock.
Ese nivel de magnesio es también el origen de la única limitación seria de la aleación. Por encima de aproximadamente un 3% de magnesio, una aleación de Al-Mg mantenida durante períodos prolongados por encima de unos 65 °C precipita una fase beta a lo largo de los límites de grano, y esa red es anódica respecto a la matriz circundante. La corrosión avanza entonces a lo largo de los límites de grano en lugar de hacerlo por la superficie, razón por la cual las aleaciones con alto contenido de magnesio necesitan un temple específico —no solo una aleación específica— para considerarse aceptables en servicio marino.
Composición química del 5456
Los límites indicados a continuación corresponden a la norma ASTM B209 para chapa y placa. El valor del titanio difiere entre aleaciones vecinas: el 5456 permite un máximo de 0,20, mientras que el 5056 permite solo un máximo de 0,15, por lo que no deben copiarse entre sí.
| Elemento | Composición (% en peso) |
|---|---|
| Silicio (Si) | 0,25 máx. |
| Hierro (Fe) | 0.40 máx. |
| Cobre (Cu) | 0,10 máx. |
| Manganeso (Mn) | 0.50–1.00 |
| Magnesio (Mg) | 4.7–5.5 |
| Cromo (Cr) | 0.05–0.20 |
| Zinc (Zn) | 0,25 máx. |
| Titanio (Ti) | 0,20 como máximo |
| Otros, cada uno | 0,05 máx. |
| Otros, total | 0,15 máx. |
| Aluminio (Al) | Saldo |
Dos entradas merecen atención en una orden de compra. El magnesio a este nivel es lo que proporciona la resistencia que sitúa al 5456 por encima del 5083, por lo que un certificado que muestre magnesio cerca del extremo inferior del rango debería suscitar una pregunta sobre cuánto de la ventaja de resistencia se conserva. El cobre está limitado a un 0,10% porque el cobre actúa directamente en contra del desempeño frente a la corrosión en agua de mar.
Propiedades mecánicas del 5456 según temple
Los valores típicos indicados a continuación proceden de datos de ASM y de la Aluminum Association para productos laminados. Son útiles para comparación y para las primeras etapas de diseño, pero las cifras garantizadas se rigen por la especificación y el espesor aplicables, y el certificado de colada determina lo que realmente se entregó.
| Temple | Resistencia a la tracción (MPa) | Límite elástico (MPa) | Alargamiento (%) | Dureza típica (HB) |
|---|---|---|---|---|
| O (recocido) | 310 | 159 | 24 | — |
| H111 | 310 | 180 | 14 | — |
| H112 | 310 | 166 | 22 | — |
| H116 / H321 | 350 | 255 | 12 | 90 |
Para todo lo regido por la norma ASTM B928, el mínimo normativo es el valor vinculante, no el valor típico:
| Temple | Rango de espesor | Resistencia a la tracción, mín. (MPa) | Límite elástico, mín. (MPa) | Alargamiento, mín. (%) |
|---|---|---|---|---|
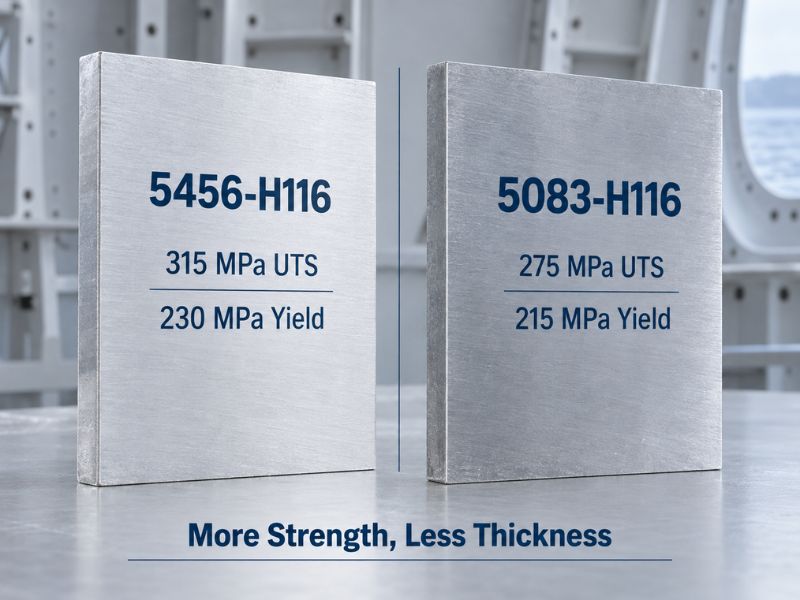
| 5456-H116 / H321 | 3–40 mm | 315 | 230 | 10 |
| 5083-H116 / H321 | 3–50 mm | 275 | 215 | 10 |
| 5086-H116 / H321 | 3–50 mm | 240 | 195 | 10 |
La fila que más importa aquí es la primera. En comparación con el 5083-H116, el 5456-H116 ofrece aproximadamente 40 MPa más de resistencia a la tracción y unos 15 MPa más de límite elástico con el mismo mínimo normativo, lo que constituye todo el argumento comercial para elegirlo frente al 5083, mucho más comúnmente disponible en stock.
Por qué existen H116 y H321: el límite de sensitización a 65 °C
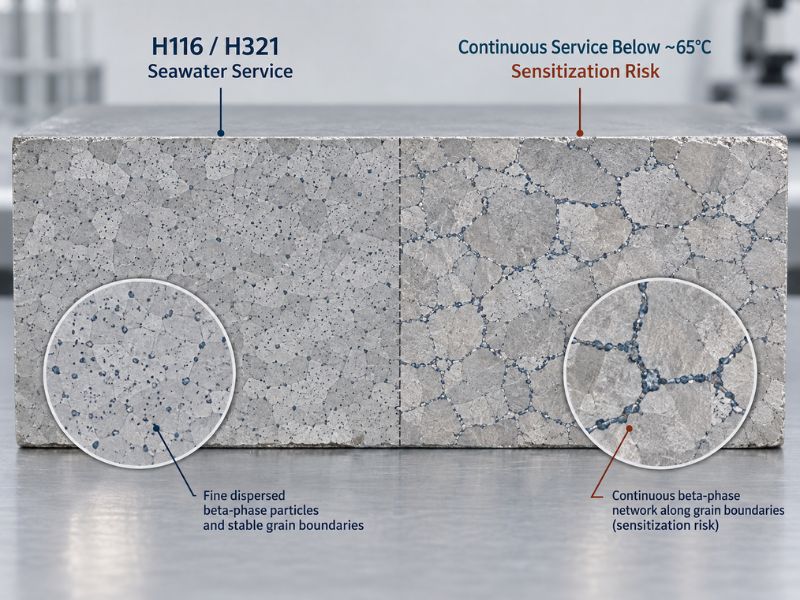
La sensitización es el modo de fallo que rige cómo puede especificarse el 5456. Por encima de aproximadamente un 3% de magnesio, la exposición prolongada en el rango de 65 °C y superior expulsa el magnesio disuelto de la solución sólida y lo lleva a partículas de fase beta a lo largo de los límites de grano. Una vez que esas partículas forman una red conectada, la aleación se vuelve vulnerable a la corrosión intergranular, la corrosión por exfoliación y la fisuración por corrosión bajo tensión —todas las cuales progresan internamente y se pasan por alto fácilmente en una inspección visual.
El 5456 no puede eximirse de esto mediante tratamiento térmico. Es una aleación no tratable térmicamente, y no existe ningún ciclo de envejecimiento que disuelva una red de límites de grano ya establecida. Una vez que se ha producido la sensitización, la condición es permanente.
H116 y H321 existen específicamente para retrasar ese mecanismo. Ambos son condiciones endurecidas por deformación que reciben un tratamiento térmico estabilizador, el cual lleva cualquier partícula de fase beta a una distribución fina y dispersa dentro de los granos en lugar de una película continua entre ellos. La norma ASTM B928 verifica entonces el resultado: la placa H116 y H321 debe superar un ensayo de corrosión por exfoliación con una calificación no peor que PB y un límite de pérdida de masa por corrosión intergranular de 15 mg/cm².
| Condición | Significado práctico | Redacción típica en propuestas |
|---|---|---|
| H116 | Endurecido por deformación, estabilizado para cumplir los límites de exfoliación e intergranular de B928 | Especificado cuando se requiere aprobación de sociedad de clasificación |
| H321 | Endurecido por deformación y estabilizado con un paso de trabajo en frío controlado | Especificado para estructuras soldadas con mínimos mecánicos definidos |
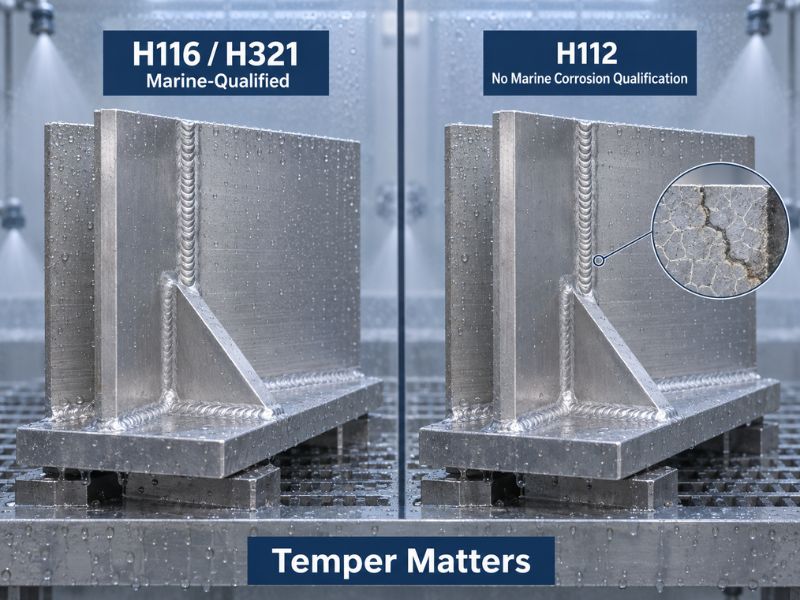
| H112 | Ligeramente endurecido por deformación del proceso de laminación, sin calificación de corrosión | Aceptable para estructura general, no para contacto con agua de mar por sí solo |
| O | Totalmente recocido, máxima conformabilidad | Utilizado para conformado severo, generalmente seguido de soldadura |
La regla práctica es simple: si la pieza está expuesta al agua de mar y permanece en su lugar durante años, la línea del temple debe indicar H116 o H321. Una cotización que ofrezca H112 para la misma pieza es más barata porque no conlleva calificación de corrosión, no porque el metal sea diferente.
Propiedades físicas del 5456
| Propiedad | Valor típico |
|---|---|
| Densidad | 2,66 g/cm³ |
| Intervalo de fusión | 570–638 °C |
| Conductividad térmica | 117–127 W/m·K |
| Conductividad eléctrica | 28,5–29,5% IACS |
| Módulo elástico | 69–74 GPa |
| Coeficiente de dilatación térmica | 23.9 × 10-⁶ /°C |
| Respuesta magnética | No magnético |
Esas dos cifras de conductividad son inferiores a lo que la mayoría de los diseñadores espera, y se derivan directamente del contenido de magnesio. Cada porcentaje de magnesio en solución sólida dispersa electrones y fonones, por lo que el 5456, con aproximadamente un 29% IACS y 120 W/m·K, se sitúa muy por debajo del 5052, cercano al 35% IACS y 138 W/m·K. Cualquier aplicación que utilice la pieza como conductor o difusor de calor está trabajando en contra de la química.
Resistencia a la corrosión y servicio marino
En agua de mar y atmósferas marinas, el 5456 se comporta bien —siempre que el temple conlleve su calificación de corrosión. La película de óxido que se forma espontáneamente se estabiliza por el contenido de magnesio y cromo, lo que ralentiza el ataque por cloruros y mantiene la picadura superficial. En la práctica, esto se traduce en un menor mantenimiento en dique seco en comparación con el acero pintado y en un largo historial de servicio en forros de casco.
Tres condiciones cambian ese panorama:
- Temperatura sostenida por encima de aproximadamente 65 °C. Las estructuras de sala de máquinas, los tanques calentados y los accesorios adyacentes a escapes son los fallos clásicos. O bien se aleja la pieza de la fuente de calor, o bien se pasa al 5454, cuyo menor contenido de magnesio lo mantiene fuera del rango de sensitización.
- Secciones gruesas bajo tensión de tracción sostenida. La placa gruesa retiene más tensiones de restricción después de la soldadura, y la SCC necesita tanto una trayectoria susceptible como tensión. Las secciones transversales más gruesas en 5456 merecen una revisión de ingeniería explícita.
- Contacto con metales disímiles. El aluminio es anódico respecto al cobre, el latón y el acero inoxidable. El aislamiento y el drenaje deben diseñarse desde el principio, no descubrirse en servicio.
Trabajar con 5456: conformado, soldadura y mecanizado
Soldadura. 5456 suelda bien por MIG y TIG, pero el diseño de la junta no puede utilizar las propiedades del metal base. Debido a que la aleación no es tratable térmicamente, la zona afectada por el calor se recuece hacia la condición O y permanece allí — ningún tratamiento posterior a la soldadura la restaura. Las propiedades del metal de soldadura de un depósito ER5556 sobre placa base 5083 o 5456 alcanzan aproximadamente 280–310 MPa de resistencia a la tracción y 130–165 MPa de límite elástico, frente a 255 MPa de límite elástico del metal base H116. Esto representa una caída de aproximadamente 35–45% en el límite elástico cerca de la junta, y las tensiones admisibles de AWS D1.2 ya asumen esto, por lo que se debe diseñar con el valor de la ZAC recocida en lugar del temple adquirido.
| Relleno | Contenido en magnesio | Cuando es adecuado | A tener en cuenta |
|---|---|---|---|
| ER5556 | ~5.0% | Predeterminado para 5456 — coincide con la aleación base y ofrece el mejor rendimiento frente a la corrosión | Disponibilidad limitada fuera de las cadenas de suministro marino |
| ER5183 | ~4.8% | Cuando la máxima resistencia en estado soldado de la junta es determinante | Confirmar con el procedimiento aprobado |
| ER5356 | ~4.5% | Fabricación general con 5xxx, ampliamente disponible en stock | No es preferible para servicio continuo por encima de aproximadamente 65 °C |
| ER4043 | Con contenido de silicio | Evitar en 5456 | El silicio se combina con el magnesio formando Mg₂Si frágil y la soldadura se anodiza en negro |
Conformado. La conformabilidad depende del temple. O y H111 admiten doblado severo y embutición; H116 y H321 aceptan conformado moderado, pero los radios de doblado deben ampliarse respecto a lo que esperaría un taller acostumbrado al 5052. Conformar en frío placa H321 hasta endurecerla y luego ponerla en servicio invita tanto a fisuración como a mayores tensiones residuales, lo que alimenta directamente el mecanismo de SCC descrito anteriormente.
Mecanizado. El 5456 se mecaniza de forma aceptable pero es más gomoso que las aleaciones tratables térmicamente, por lo que la evacuación de viruta y el afilado de las herramientas importan más que la potencia del husillo. El control de viruta mejora con ángulos de desprendimiento mayores y geometría de corte positiva.
Acabado. Como todas las aleaciones 5xxx, el 5456 se anodiza en un gris apagado en lugar de un acabado brillante, y no igualará en color una extrusión de 6063. Si la apariencia es un criterio, especifique ese requisito antes de realizar el pedido en lugar de descubrirlo en el montaje.
5456 vs 5083 vs 5086 vs 5052: Cómo elegir
| Aleación y temple | Tracción, mín. (MPa) | Límite elástico, mín. (MPa) | Magnesio (%) | Donde destaca |
|---|---|---|---|---|
| 5456-H116 | 315 | 230 | 4.7–5.5 | Mayor resistencia del grupo en contacto con agua de mar |
| 5083-H116 | 275 | 215 | 4.0–4.9 | Mayor disponibilidad, historial marino mejor documentado |
| 5086-H116 | 240 | 195 | 3.5–4.5 | Buen rendimiento marino a menor costo y mejor conformabilidad |
| 5052-H32 | 215 | 160 | 2.2–2.8 | Trabajo de chapa con mucho conformado, sin límite de sensibilización |
Leer la columna del magnesio explica casi todo sobre cómo se comportan estas cuatro. Más magnesio compra resistencia y cuesta capacidad térmica: las dos calidades de alto magnesio conllevan la restricción de 65 °C, mientras que el 5052 con 2,2–2,8% no. La disponibilidad va en sentido contrario — el 5083 se almacena en casi todas partes, y el 5456 es un pedido especial en muchos centros de servicio, lo que se refleja tanto en el precio como en el plazo de entrega.
Decisión final: Cuándo especificar 5456
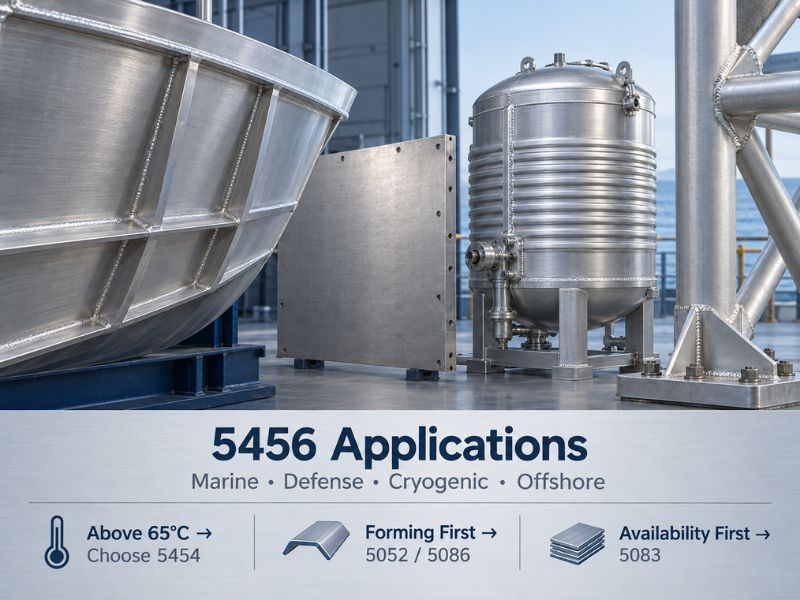
Las entradas a continuación responden si se debe usar la aleación. Las aplicaciones se cubren por separado en la siguiente sección — esta sección cubre la decisión, aquella cubre los destinos.
Sí — el 5456 es adecuado cuando:
- El diseño necesita más resistencia que la que proporciona el 5083-H116 y el espesor no puede aumentarse para compensar
- La estructura es soldada, permanece en contacto con agua de mar y la especificación puede exigir H116 o H321 con resultados de ensayo B928
- La resistencia al impacto y la tenacidad a baja temperatura son importantes, incluido servicio criogénico y en alta mar
- El crecimiento térmico debe mantenerse predecible frente a un coeficiente de expansión documentado bajo carga dinámica
No — elegir otra cosa cuando:
- La temperatura continua del metal pueda superar aproximadamente 65 °C — pasar a 5454 en su lugar
- El plazo de entrega y la disponibilidad en stock dominan la decisión — el 5083 es la cadena de suministro más segura
- La pieza necesita un acabado anodizado brillante o con color igualado — usar 6xxx
- El conformado predomina sobre la resistencia — el 5052 o el 5086 costarán menos y se conformarán más fácilmente
- El proyecto requiere resistencia que solo el tratamiento térmico proporciona — pasar a una serie tratable térmicamente
Dónde se utiliza el 5456
Marina y construcción naval. El forro del casco, las cubiertas, los mamparos y las superestructuras de patrulleras, embarcaciones de trabajo y naves de alta velocidad constituyen el conjunto de aplicaciones principal. El 5456 se gana su lugar donde la reducción de peso vale la pena pagarla, ya que el margen de resistencia sobre el 5083 permite al diseñador del casco reducir espesor en lugar de aumentarlo.
Defensa y estructuras de protección. Las placas de blindaje para vehículos militares, los componentes de puentes militares y los conjuntos resistentes a explosiones utilizan 5456 por su absorción de energía combinada con rendimiento balístico. MIL-DTL-46027 es una especificación que cubre este ámbito, y conlleva sus propios requisitos de temple y ensayo más allá de las normas comerciales.
Recipientes a presión y fabricaciones soldadas pesadas. El 5456 aparece en tanques de almacenamiento, recipientes a presión y grandes bastidores de transporte donde la integridad de las juntas soldadas rige el diseño. La eficiencia de la junta siempre debe calcularse a partir de las propiedades de la ZAC recocida, no de las cifras del metal base H116.
Servicio criogénico y en alta mar. A diferencia del acero al carbono, las aleaciones 5xxx no sufren una transición dúctil-frágil a medida que desciende la temperatura, y tanto la resistencia como el alargamiento mejoran. Esto hace que el 5456 sea utilizable para tanques criogénicos y para estructuras en alta mar expuestas a climas fríos.
Ventajas y limitaciones de un vistazo
| Dimensión | Ventaja | Limitación |
|---|---|---|
| Fuerza | Mayor resistencia en estado fabricado de las aleaciones 5xxx comunes | No existe una ruta de tratamiento térmico para aumentarlo más |
| Corrosión | Excelente rendimiento en agua de mar con calificación H116/H321 | Requiere ese temple; H112 no conlleva calificación de corrosión |
| Temperatura | Estable en servicio en frío, incluido criogénico | Inutilizable por encima de aproximadamente 65 °C debido a la sensibilización |
| Soldabilidad | Se suelda limpiamente por MIG y TIG con material de aporte compatible | La ZAC se recuece a condición O con ~35–45 % de pérdida de límite elástico, permanente |
| Disponibilidad | Suministrado por acerías y distribuidores orientados al sector marino | Cadena de suministro más limitada y plazos de entrega más largos que el 5083 |
| Coste | Se justifica donde la resistencia permite reducir espesor | Precio por kilo más alto y, a menudo, un requisito de temple aduanero |
| Formabilidad | Trabajable en O y H111 | H116/H321 necesitan radios de curvatura amplios y conformado en frío cuidadoso |
| Apariencia | Aceptable con pintura o recubrimiento | Se anodiza en gris, no igualará el brillo del 6063 |
Abastecimiento de 5456: Qué especificar
Una consulta de 5456 que incluya los siguientes elementos recibirá un precio correcto la primera vez. Una que no los incluya devolverá una cotización más barata para material que no pasará la inspección:
| Elemento de especificación | Qué indicar | Por qué cambia la cotización |
|---|---|---|
| Temple | H116 o H321 para cualquier elemento en contacto con agua de mar | La placa con ensayo de corrosión cuesta más que H112 |
| Estándar | ASTM B928 para marino, B209 para forma de producto general | Cada una conlleva diferentes requisitos de ensayo |
| Rango de espesor | Los rangos relevantes modifican los mínimos mecánicos | Los mínimos disminuyen a medida que aumenta el espesor |
| Ensayo de exfoliación / IGC | Requerido si la pieza está en contacto con agua de mar | B928 requiere ≤PB y ≤15 mg/cm² |
| certificados | MTC obligatorio; ensayos SGS si el proyecto lo especifica | La trazabilidad es parte del entregable |
| Forma y tamaño | Placa, chapa, barra, tubo o perfil con dimensiones | Determina la ruta de laminación y el plazo de entrega |
Linsy suministra 5456 en placa, chapa, barra, tubo y perfiles extruidos, más comúnmente en temple O, H111, H112, H116 y H321. El suministro típico en rango de placa va desde 6 mm hasta 120 mm de espesor, con chapa y bobina hasta aproximadamente 0,5 mm; otros tamaños pueden discutirse según la especificación del pedido. Cada envío sale con un certificado de ensayo de acería que documenta la composición y las propiedades mecánicas, y pueden gestionarse informes SGS de terceros —incluidos químicos, mecánicos, ultrasónicos y dimensionales— a solicitud. La producción opera bajo sistemas ISO 9001, ISO 14001 e ISO 45001.
Los tamaños personalizados para artículos no en stock suelen tardar de 10 a 60 días según la aleación, las dimensiones, el procesamiento y la complejidad del pedido, y la producción personalizada con MOQ bajo está disponible. El soporte interno cubre mecanizado CNC, soldadura MIG y TIG, corte por láser y acabado superficial, incluidos anodizado y pulido.
Conclusión
El 5456 compra aproximadamente 40 MPa de resistencia adicional sobre el 5083-H116 al mismo mínimo de código, y lo cobra con dos condiciones estrictas: el temple debe ser H116 o H321 para cualquier elemento en contacto con agua de mar, y la estructura debe mantenerse por debajo de aproximadamente 65 °C o cambiar a 5454. Esas dos reglas son donde fallan los proyectos con 5456, y ninguna aparece en una ficha técnica entregada en la etapa de cotización.
Linsy Aluminum trabaja exactamente con ese límite. Suministramos 5456 en placa, chapa, barra, tubo y perfiles en O, H111, H112, H116 y H321, con el certificado de ensayo de acería emitido para cada pedido e informes SGS opcionales cuando un proyecto requiere verificación de terceros. Si existe alguna duda sobre si la temperatura de servicio o el temple son adecuados para un diseño, envíe el plano y las condiciones de operación — confirmaremos qué especificación debe aparecer realmente en la orden de compra antes de realizarla.
Preguntas frecuentes
¿Es el 5456 más resistente que el 5083?
Sí, por un margen útil al mínimo de código. ASTM B928 establece el 5456-H116 en 315 MPa de resistencia a la tracción y 230 MPa de límite elástico frente a 275 MPa y 215 MPa para el 5083-H116, por lo que la diferencia es de aproximadamente 40 MPa en tracción y 15 MPa en límite elástico en el mismo rango de espesor. La contrapartida es el suministro: el 5083 se almacena mucho más ampliamente, y su historial de servicio marino está documentado en más embarcaciones.
¿Por qué es 65 °C el límite indicado para el 5456?
Por encima de aproximadamente 3 % de magnesio, la exposición prolongada a alrededor de 65 °C y superiores extrae el magnesio disuelto de la solución y precipita fase beta a lo largo de los límites de grano. Esto crea una trayectoria anódica entre granos, abriendo la puerta a corrosión intergranular, exfoliación y fisuración por corrosión bajo tensión. Debido a que el 5456 no puede tratarse térmicamente, la condición no puede revertirse una vez que se desarrolla. Las piezas cerca de motores, tanques calentados o conductos de escape son los infractores habituales, y el 5454 es el sustituto estándar en esas zonas.
¿Qué temple debe especificarse para una placa de casco expuesta al agua de mar?
H116 o H321, indicados con ASTM B928. Ambos reciben un tratamiento estabilizador que dispersa las partículas de fase beta dentro de los granos en lugar de permitir que formen una película continua en los límites, y B928 verifica el resultado con un ensayo de exfoliación a PB o mejor y un límite de pérdida de masa intergranular de 15 mg/cm². El H112 queda fuera de esa calificación y no es un sustituto en contacto con agua salada.
¿Qué ocurre con la resistencia después de soldar el 5456?
La zona afectada por el calor se recuece de vuelta hacia la condición O y permanece así, ya que ningún tratamiento térmico posterior a la soldadura restaura el endurecimiento por deformación. Un depósito ER5556 sobre placa base 5456 típicamente da 280–310 MPa de tracción y 130–165 MPa de límite elástico, frente a aproximadamente 255 MPa de límite elástico para el metal base H116 — una reducción del 35–45 % cerca de la soldadura. Las tensiones admisibles de AWS D1.2 ya asumen esto, por lo que las uniones deben diseñarse con valores de ZAC recocida en lugar del temple especificado.
¿Puede anodizarse el 5456?
Sí, pero no produce el acabado que la mayoría espera. Como todas las aleaciones 5xxx, se anodiza a un gris apagado en lugar de una superficie brillante, y no igualará el color de una extrusión 6063. Donde la apariencia importa, eso debe acordarse antes de pedir, o capturarse mediante pintura y recubrimiento en su lugar.






