6066 è una lega 6xxx saldabile che contiene circa tre volte il rame del 6061 e raggiunge una resistenza T6 superiore — motivo per cui l'Aluminum Association la descrive come una lega per forgiati ed estrusi strutturali saldati piuttosto che come un grado di uso generale.
Il rame decide il compromesso: eleva la resistenza dopo invecchiamento al di sopra del 6061 e riduce il margine di resistenza alla corrosione, e i due effetti si muovono insieme. Ecco perché il 6066 è specificato per lavori strutturali saldati e non per applicazioni esposte all'acqua salata senza verniciatura.
Se il 6066 è già indicato sul vostro disegno, le decisioni che contano sono il temper e la documentazione.
Che cos'è l'alluminio 6066?
Il 6066 è una lega wrought Al-Mg-Si-Cu della serie 6xxx trattabile termicamente, registrata dall'Aluminum Association come UNS A96066. Si indurisce attraverso la precipitazione del siliciuro di magnesio (Mg₂Si) durante l'invecchiamento artificiale, lo stesso meccanismo che indurisce il 6061 e il 6082, con fasi contenenti rame che contribuiscono alla risposta.
Le differenze pratiche rispetto al 6061 sono tre, e tutte risalgono alla chimica:
- Rame a 0,7–1,2%, contro 0,15–0,40% nel 6061, che è la fonte della maggiore resistenza dopo invecchiamento.
- Silicio a 0,9–1,8%, al limite superiore dell'intervallo 6xxx, che aumenta la resistenza e abbassa il punto di fusione per l'estrusione.
- Manganese a 0,6–1,1%, superiore al 6061, che aggiunge tenacità e resistenza alla fatica.
Il 6066 è una lega per estrusione e forgiatura, non un grado per lamiera strutturale o architettonico. Barre, tondi e profili standard coprono la maggior parte degli ordini, e altre forme sono tagliate su disegno a basse quantità minime.
Composizione chimica del 6066
I limiti seguenti sono la composizione registrata, e concordano tra la registrazione dell'Aluminum Association per UNS A96066 e la GB/T 3190-2020.
| Elemento | Peso % |
| Silicio (Si) | 0.90 – 1.80 |
| Ferro (Fe) | 0,50 max |
| Rame (Cu) | 0.70 – 1.20 |
| Manganese (Mn) | 0.60 – 1.10 |
| Magnesio (Mg) | 0.80 – 1.40 |
| Cromo (Cr) | 0,40 max |
| Zinco (Zn) | 0,25 max |
| Titanio (Ti) | Famiglia |
| Altri, ciascuno / totale | 0,05 max / 0,15 max |
| Alluminio (Al) | Equilibrio |
Due righe meritano di essere verificate per prime su qualsiasi certificato di colata:
- Il titanio è 0,20% max. Confermatelo sul certificato di colata; un limite di 0,15% è un requisito più restrittivo del cliente, non il valore registrato.
- Lo zinco è 0,25% max.
La riga dell'alluminio è un resto, non un intervallo fisso: sommando i massimi sopra si ottiene un limite inferiore di alluminio vicino al 93%, quindi la voce è “bilancia”. Se un certificato mostra un intervallo fisso di alluminio che non corrisponde ai propri limiti degli elementi, chiedete a quale norma è stato redatto il foglio.
Proprietà meccaniche in base al trattamento termico
Il 6066 è specificato per forma di prodotto, e la forma decide quale norma si applica. La tabella fornisce i minimi di specifica per i prodotti estrusi insieme ai valori commerciali tipici.
| Condizione | Resistenza alla trazione, min | Resistenza allo snervamento (0,2%), min | Allungamento, min | Trazione/snervamento tipici |
| T4 / T4510 / T4511 | 275 MPa | 170 MPa | 14% | 360 / 207 MPa |
| T42 | 275 MPa | 165 MPa | 14% | — |
| T6 / T6510 / T6511 | 345 MPa | 310 MPa | 8% | 393 / 359 MPa |
| T62 | 345 MPa | 290 MPa | 8% | — |
I forgiati stampati sono coperti separatamente, e i forgiati 6066-T6 portano gli stessi minimi di trazione di 345 MPa e snervamento di 310 MPa degli estrusi.
Leggete la colonna dei minimi, non quella dei tipici. Il divario è reale — 345 MPa contro un tipico di 393 MPa significa che progettare dal valore tipico supera la specifica di circa il 14%, e un certificato di collaudo di colata deve solo soddisfare il minimo.
Secondo l'ASTM B221, un preventivo che offre 6066-T6 a 310 MPa di trazione sta quotando i minimi del 6061-T6, non del 6066.
Proprietà fisiche
| Proprietà | Valore |
| Densità | 2,72 g/cm³ |
| Intervallo di fusione | ≈563 – 646 °C (solidus – liquidus) |
| Conduttività termica (T6) | ≈150 W/m·K |
| Conduttività elettrica (T6) | ≈37 – 40% IACS |
| Coefficiente di dilatazione termica | 23,2 × 10⁻⁶ /°C (20–100 °C) |
| Modulo di elasticità | ≈70 GPa |
| Durezza (T6) | ≈120 HB |
| Resistenza a taglio (T6) | ≈234 MPa |
| Resistenza alla fatica (T6, fascio rotante, 5 × 10⁸ cicli) | ≈110 MPa |
Entrambi i valori di conduttività sono inferiori a un tipico 6xxx, e la ragione è il rame. Il rame in soluzione solida disperde sia il calore che i portatori di carica, quindi il 6066 conduce circa il 10% in meno del 6061-T6 a circa 167 W/m·K.
Questo esclude il 6066 dai dissipatori di calore e dal lavoro su barre collettrici, dove estrusioni in alluminio 6063 a circa 201 W/m·K sono la scelta sensata tra i 6xxx. Il valore di fatica di circa 110 MPa è il dato più utile in questo contesto: è una resistenza autentica dei 6xxx, ed è il motivo per cui il 6066 compare in parti forgiate ed estrose soggette a carichi ciclici.
6066 vs 6061 vs 6082 vs 2024 vs 7075
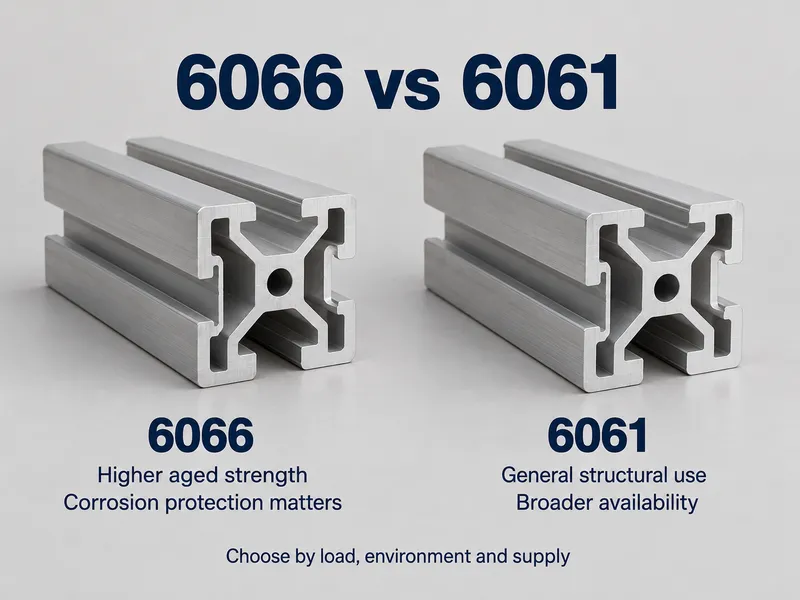
Il confronto è a T6 o alla condizione commerciale comune più vicina, rispetto alla composizione chimica registrata per ciascuna lega.
| Lega | Rame (wt%) | Resistenza a trazione, T6 | Resistenza alla corrosione | Saldabilità per fusione | Utilizzo tipico |
| 6066 | 0.70 – 1.20 | 345 MPa min / ~393 MPa tipico | Discreta — inferiore al 6061 | Buono | Forgiati ed estrusi strutturali saldati, parti forgiate per veicoli e biciclette |
| 6061 | 0.15 – 0.40 | 310 MPa min / ~310 MPa tipico | Molto buona | Eccellente | Lavori strutturali generici, telai marini, parti lavorate alle macchine |
| 6082 | 0,10 max | 310 – 340 MPa | Molto buona | Molto buona | Estrusi strutturali europei, telai per trasporti |
| 2024 | 3.8 - 4.9 | ~470 MPa (T3) | Scarsa — richiede placcatura o verniciatura | Non saldato nella pratica | Pelli aeronautiche, strutture critiche a trazione |
| 7075 | 1.2 - 2.0 | 500 – 570 MPa | Povero | Non saldato nella pratica | Parti aeronautiche e per la difesa ad alta resistenza |
Scegliere il 6066 rispetto al 6061 quando i 35 MPa extra sul minimo di trazione a T6 svolgono un lavoro reale in una parte saldata o forgiata, accettando di sacrificare margine di resistenza alla corrosione per ottenerli. Sulla colonna del rame, a 0,70–1,20%, il 6066 si colloca più vicino al 7075 che al 6061, motivo per cui la sua prestazione anticorrosiva va letta insieme alla sua resistenza.
Quando la richiesta è europea e il margine di resistenza alla corrosione conta più degli ultimi 35 MPa, 6082-T6 è la risposta pratica; il 2024 e il 7075 appartengono a una classe di resistenza diversa e nessuno dei due è un sostituto saldabile per fusione.
T4, T6, T6510 e T6511: quale tempra specificare
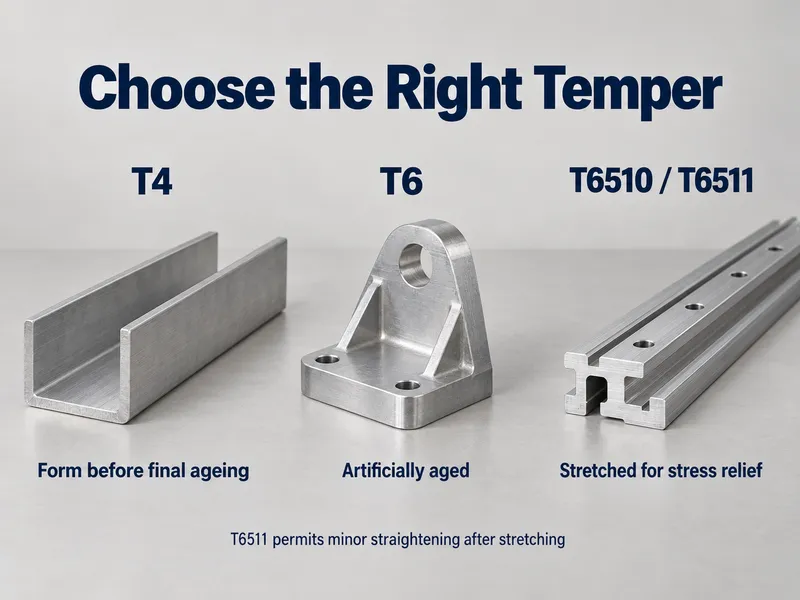
Il suffisso nella designazione della tempra del 6066 porta informazioni reali e determina quali minimi si applicano.
| Denominazione | Cosa significa | Specificarlo quando |
| T4 | Trattato termicamente in soluzione, temprato, invecchiato naturalmente | La parte viene formatа dopo la consegna e invecchiata successivamente |
| T6 | Trattato termicamente in soluzione, temprato, invecchiato artificialmente | La parte è finita come consegnata e necessita della massima resistenza |
| T6510 / T6511 | T6 con rilassamento delle tensioni mediante stiramento controllato | La parte è lavorata da barra o profilo e la stabilità dimensionale è importante |
| T42 / T62 | Ritrattato in soluzione e invecchiato dal fabbricante | Si esegue il trattamento termico internamente dopo formatura o saldatura |
La distinzione che trae in inganno è T6 rispetto a T6510/T6511. Entrambi garantiscono gli stessi minimi di resistenza, e la differenza è lo stress residuo, non la chimica — il percorso T651x stira il prodotto di circa 1–3% dopo la tempra in modo che non si muova durante la lavorazione. Su una parte lunga, sottile e con tolleranze strette, questa è la differenza tra mantenere una tolleranza e scartare il pezzo.
Specificare un semplice “T651” su un estruso è impreciso. Il prodotto estruso porta T6510 (non stirato dopo il taglio) o T6511 (stirato, poi tagliato a misura), e noi adotteremo uno dei due per default a meno che non si specifichi quale.
Lavorare con il 6066
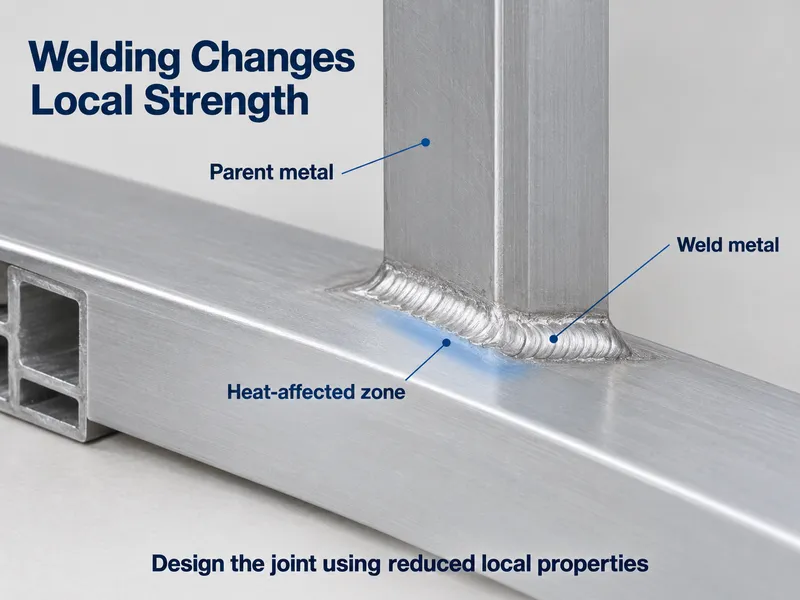
Saldatura. Il 6066 è una lega strutturale saldabile, e sia TIG che MIG si applicano con la logica standard dei fili di apporto Al-Mg-Si — ER4043 dove dominano la resistenza alla criccatura e il controllo del bagno di fusione, ER5356 dove contano una maggiore resistenza della saldatura o una corrispondenza cromatica più vicina in anodizzazione.
La zona termicamente alterata di qualsiasi lega trattabile termicamente si rammollisce per sovrainvecchiamento, e tale perdita non può essere recuperata invecchiando solo il giunto. Dimensionare i giunti saldati su valori ridotti della zona termicamente alterata anziché sulle proprietà del metallo base a T6, e consultare questa guida alla selezione del filo di apporto per la saldatura dell'alluminio prima di fissare il filo. Una procedura qualificata sul 6061 dovrebbe essere riqualificata qui anziché riutilizzata, perché i due intervalli di rame si sovrappongono appena.
Formatura. T4 è la condizione di formatura; aspettarsi una buona formabilità in tale stato e un calo netto a T6. Richiedere raggi di piegatura in funzione del proprio spessore anziché presumere che i valori del 6061 siano trasferibili.
Lavorazione a macchina. Le tempre invecchiate si lavorano bene e producono trucioli più corti rispetto al T4, che tende a essere più gommoso. T6510 o T6511 è la condizione di partenza migliore per una parte con requisiti dimensionali stretti.
Anodizzazione e finitura. Il 6066 si anodizza, ma il contenuto di rame gioca a sfavore: le leghe 6xxx contenenti rame si finiscono leggermente più scure e meno uniformi rispetto alle qualità a basso contenuto di rame. Dove la coerenza cromatica è una voce di specifica, far passare un campione attraverso la linea di finitura effettiva prima della produzione. Lo stesso rame limita l'idoneità per lavori decorativi lucidi.
Norme e documentazione
È qui che il 6066 differisce maggiormente da una qualità mainstream, perché le norme che un tempo lo governavano sono cambiate.
| Forma | Norma di riferimento |
| Barra, vergella, filo, profilo, tubo estrusi | ASTM B221 |
| Tubo estruso senza saldatura | ASTM B241 |
| Forgiati a stampo e forgiati a mano | ASTM B247 |
| Composizione (Cina) | GB/T 3190-2020 |
Due specifiche più vecchie compaiono ancora sui disegni, ed entrambe sono cancellate:
- QQ-A-200/10E — la specifica federale statunitense per barre, tondi, profilati, tubi e fili estrusi in 6066, cancellata nel dicembre 2002.
- AMS-QQ-A-200/10A — la versione aerospaziale, designata come cancellata e superseded nel giugno 2007, con i requisiti tecnici confluiti in ASTM B221 e ASTM B241.
Nessuna delle due è sbagliata da vedere su un vecchio disegno, ma nessuna delle due è una specifica corrente. Quando un disegno richiama ancora QQ-A-200/10, citare ASTM B221 e richiedere che il certificato la referenzi.
Sul fronte europeo, prestare attenzione ai cross-reference: il 6066 talvolta compare con una designazione in stile europeo o ISO. Citare i limiti chimici e confermarli sul certificato di colata invece di affidarsi a una designazione di cross-reference.
Dove il 6066 è effettivamente utilizzato
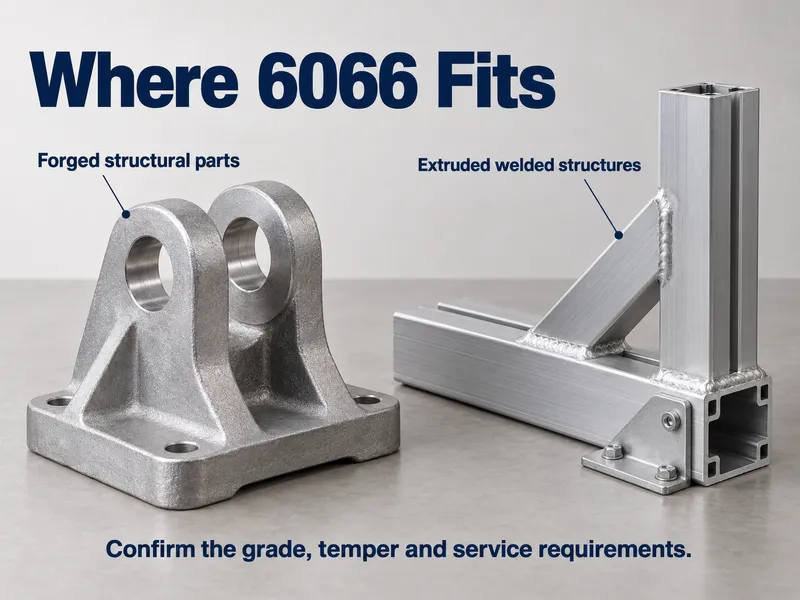
| Settore | Applicazione |
| Strutture saldate | Forgiati strutturali ed estrusi che vengono giuntati dopo il trattamento termico |
| Automotive e trasporti | Elementi strutturali, componenti per camion e ferrovia, staffe e raccordi forgiati |
| Scambiatori di calore | Parti per radiatori e adiacenti al motore specificate per la resistenza, non per la conducibilità |
| Biciclette | Componenti di telaio forgiati ed estrusi su telai in alluminio di fascia superiore |
| Macchinari | Parti forgiate, raccordi e prigionieri soggetti a carichi ciclici |
| Marino (protetto) | Strutture secondarie dove l'anodizzazione o la verniciatura fa parte del ciclo di finitura |
Il 6066 ha una discendenza aerospaziale — la specifica AMS-QQ-A-200/10 esisteva perché gli acquirenti aerospaziali la utilizzavano — ma quella specifica è cancellata e il 6066 non è un materiale primario per cellule aeronautiche.
Go/No-Go: quando specificare il 6066
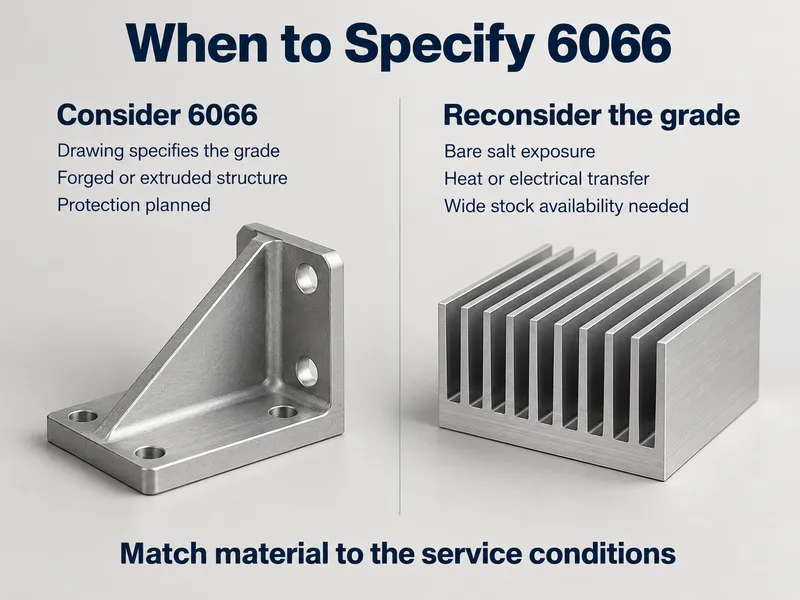
Go — specificare il 6066 quando:
- Un disegno del cliente o un assieme qualificato esistente lo indica già e la sostituzione non è disponibile.
- Si necessita della saldabilità dei 6xxx e di un limite di snervamento minimo in T6 superiore a quello fornito dal 6061.
- Il pezzo è forgiato, oppure estruso e lavorato alle macchine, anziché laminato.
- L'ambiente di servizio è protetto — rivestito, anodizzato o verniciato — così la penalizzazione alla corrosione guidata dal rame è contenuta.
- È possibile verificare la chimica e i risultati meccanici su un certificato di collaudo del produttore per la colata e la forma ordinate.
No-go — scegliere qualcos'altro quando:
- Il pezzo è esposto a ambiente marino, sali antighiaccio o agenti chimici senza verniciatura — 6061 o 5083 invece.
- Si sta progettando per trasferimento di calore o conducibilità elettrica — 6063 a circa 201 W/m·K invece.
- Si necessita di lamiera, piastra o estruso architettonico — 6061 o 6082, che sono laminati e disponibili in stock in una varietà molto maggiore.
- L'applicazione è struttura primaria di cellula aeronautica — 2024, 7075 o 7050, non 6066.
- Si necessita di una base di fornitura ampia e dati di proprietà pubblicati per molte tempre — 6061 o 6082.
Approvvigionamento del 6066: cosa verificare
Il 6066 è una lega speciale, e la disponibilità di forma e tempra determina più del lavoro di approvvigionamento rispetto ai dati della lega.
Confermare tre cose in fase di richiesta:
- La chimica rispetto alla registrazione, non rispetto a una pagina di prodotto. I limiti di titanio e zinco sono quelli da leggere.
- Tempra e forma insieme. Estruso in T6, barra in T6511 e forgiatura a stampo in T6 sono tre linee diverse con tre minimi diversi.
- La norma applicabile, affinché il certificato citi qualcosa di corrente anziché QQ-A-200/10.
Elenchiamo le forme e le tempre che quotiamo sulla Lega di alluminio 6066 pagina; fissare la tempra e la dimensione al momento della richiesta, perché determinano quali minimi si applicano.
Per la documentazione, un certificato di collaudo del produttore che riporti l'analisi chimica effettiva e i risultati meccanici per la colata è la base per qualsiasi applicazione ingegnerizzata. Quando il progetto richiede una verifica di terzi, organizzarla prima dell'ordine anziché dopo — le controversie sulla composizione sono molto meno costose da risolvere in fase di quotazione.
Conclusione
Il 6066 è l'opzione con rame all'interno della famiglia 6xxx saldabile: circa 345 MPa di resistenza a trazione minima nelle estrusioni T6 contro 310 MPa per il 6061, al costo di una resistenza alla corrosione inferiore a quella del 6061 e di una gamma di forme costruita attorno all'estrusione e alla forgiatura piuttosto che ai prodotti laminati. Specificarlo perché il disegno lo indica, o perché la resistenza extra è genuinamente portante — e pianificare il lavoro di approvvigionamento in ogni caso.
Copriamo le leghe più difficili da reperire in tutta la serie 1000–8000 e produciamo articoli non a magazzino su ordine a bassi quantitativi minimi, con un MTC che riporta la chimica effettiva e i risultati meccanici su ogni spedizione. Il tempo di consegna personalizzato va da 10 a 60 giorni a seconda della lega, della dimensione e della lavorazione.
Inviateci il disegno, tempra e quantità per una verifica di idoneità della lega e disponibilità.
Domande frequenti
Cosa deve specificare un ordine d'acquisto o una richiesta di quotazione per il 6066?
Quattro righe coprono la maggior parte del rischio su un ordine di 6066.
- Standard — ASTM B221 per le forme estrose, ASTM B247 per le forgiatura.
- Forma, tempra, dimensione — un'estrusione T6 e una barra T6511 comportano minimi diversi.
- Chimica — verificare titanio max 0,20% e zinco max 0,25%.
- Documenti — MTC con risultati effettivi; test di terzi concordati in anticipo.
Quanto è disponibile il 6066 e quale tempo di consegna devo pianificare?
Barra estrusa, tondino e profilo sono standard; le altre forme sono prodotte su ordine.
- Barra, tondino e profilo coprono la maggior parte della domanda di 6066.
- Piastra, lamiera e sezioni personalizzate vengono prodotte a basso MOQ, 10–60 giorni.
- Le forgiatura su stampo seguono l'attrezzatura, quindi prevedere tempo per quella via.
- Se il disegno lo consente, 6061 o 6082 si quotano più rapidamente.
Quali documenti accompagnano un ordine di 6066?
Un MTC con la chimica effettiva e i risultati meccanici per la colata, emesso per ogni ordine. Se il progetto necessita di una controfirma indipendente, specificare EN 10204 3.2 in fase di richiesta — risolvere una questione di composizione prima della spedizione costa molto meno che risolverla dopo.
Il 6066 può sostituire il 6061 in un assemblaggio saldato esistente?
Solo se l'assemblaggio è stato progettato con margine. Il 6066 offre un minimo T6 più elevato ma contiene circa tre volte il rame, quindi il margine di corrosione si restringe e i giunti saldati devono comunque essere dimensionati su valori ridotti. Ricontrollare la protezione dalla corrosione prima della sostituzione.