1370 알루미늄 와이어란 무엇인가?
1370 알루미늄 와이어는 최소 알루미늄 함량 99.7%의 고순도 전기 도체 등급으로, 손실 예산이 충분히 빡빡하여 추가 순도가 그 비용을 정당화하는 곳에 사용됩니다. 전도도는 약 61.5% IACS로 — 1350 EC보다 약간 우수하며 — 경화 인발 상태에서 유사한 강도를 가집니다. 그 차이는 작아 보이지만, 도체의 킬로미터와 수십 년의 운영을 곱하면 달라집니다. 합금 데이터: 1370 알루미늄 합금.
직경, 공차 및 코일 중량
| 성질 |
지름(mm) |
코일 중량 (kg) |
상태 |
| O |
0.8 – 30 |
50 – 500 |
어닐링, 인발 및 연선을 위한 최대 연성 |
| H14 |
0.8 – 30 |
50 – 500 |
중간 강도 |
| H18 |
0.8 – 30 |
50 – 500 |
도체용 경화 인발 |
공차는 인발 시 ±0.02–0.05 mm이며, 요청 시 더 엄격하게 적용됩니다. 연선 라인에서 공차는 레이 길이와 장력을 제어하므로, 표준에 맡기지 말고 등급을 명시하십시오.
열처리 상태 및 기계적 성질
| 성질 |
인장 강도 (MPa) |
전도도 (% IACS) |
일반 용도 |
| O |
~70–95 |
~62 |
어닐링, 권선 및 유연 도체 |
| H14 |
~100–140 |
~61.5 |
중간, 성형 부품 |
| H18 |
~170–200 |
~61.5 |
경화 인발 도체 |
일반적인 값; MTC와 대조하여 확인하십시오. 밀도 2.70 g/cm³, 20 °C에서 비저항 약 0.0280 Ω·mm²/m. 1350 대비 이점은 템퍼가 아닌 금속에 있습니다: 높은 순도는 산란 사이트가 적고 저항 손실이 적음을 의미합니다.
조질 선택 — O, H14 또는 H18
H18은 도체 템퍼입니다 와이어가 인장 장력을 유지해야 하는 가공 및 케이블 작업용. O는 권선 및 유연성용입니다 — 반복적으로 굽혀지는 모든 것에 대한 조건. H14 사이에 위치하며 완전한 경화 인발 없이 일부 강도가 필요한 곳에 사용됩니다. 1350과 마찬가지로 과도하게 어닐링된 H18은 사실상 O가 되어 처짐을 유지하지 못합니다.
1370 vs 1350 vs 6201 도체 와이어
| 합금 |
인장 강도 (MPa) |
전도도 (% IACS) |
적합한 용도 |
| 1370-H18 |
~170–200 |
~61.5 |
전도도 우선 도체 |
| 1350-H19 |
~160–200 |
~61 |
표준 EC 등급, 기본값 |
| 6201-T81 |
~295 |
~52 |
강도가 지배하는 긴 경간 |
1370은 더 높은 금속 비용으로 1350 대비 약 0.5포인트의 전도도를 얻습니다 — 높은 부하율 라인 및 권선 응용 분야에서는 가치가 있지만, 짧은 구간에서는 가치가 없습니다. 손실보다 강도가 제약 조건일 때는 어느 답도 맞지 않으며 6201이 맞습니다.
도체용 또는 기계용 와이어 — 그리고 이를 결정하는 것
도체 와이어는 전도도, 강도 및 연선 거동으로 평가되며, 기계 와이어는 성형성, 용접성 또는 내식성으로 평가됩니다. 1370은 확실히 첫 번째 계열에 속합니다 — 구조용 또는 용접용 와이어가 아니며, 낮은 합금 함량으로 인해 전기 작업 외에는 제공할 강도가 거의 없습니다.
인증은 제품의 일부입니다: 완성된 와이어의 전도도는 동일한 문서에 인장 강도와 함께 보고됩니다.
전도도 지정 방법. 전도도는 국제 소둔 동 표준(International Annealed Copper Standard)에 대한 백분율로 표현되므로, 61% IACS는 소둔 동 전도도의 61%를 의미합니다. 이는 완성 와이어, 에서 규정된 온도(일반적으로 20 °C)에서 단위 길이당 저항으로 측정되며, 알루미늄 저항은 °C당 약 0.4% 상승하므로 측정 온도를 명시하지 않으면 수치는 의미가 없습니다. 이것이 도체 인증서에 전도도와 시험 온도가 함께 보고되는 이유이며, 추운 아침에 실온에서 측정한 값이 논란이 될 수 있는 이유입니다.
0.5포인트의 전도도는 반올림 오류가 아닙니다: 높은 부하율의 200 km 라인에서 자산 수명 동안 측정 가능한 에너지 절감이며, 이것이 고순도 금속을 정당화하는 유일한 계산입니다. 라인이 짧거나 부하가 적으면 1350이 비용에서 이기며 아무도 차이를 알아차리지 못합니다.
인발, 스풀링 및 표면
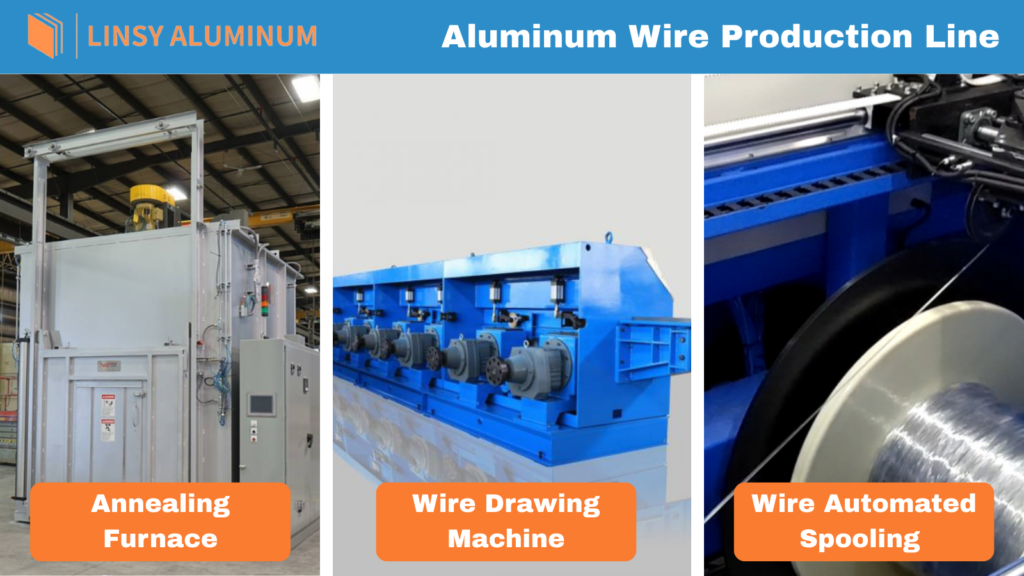
인발: 윤활제를 제거한 상태로 최종 직경까지 광택 인발. 고순도 등급에서는 표면 오염이 합금 와이어보다 더 중요합니다. 오염을 가릴 합금 원소가 없기 때문입니다 — 오염된 표면은 국부 핫스팟입니다.
스풀링: 코일 50–500 kg, 요청 시 스풀; 페이오프가 수용하는 스풀 유형과 보어를 알려주십시오.
접합: 도체에 압축 피팅 및 스플라이스; 용접은 가능하지만 조인트를 어닐링하여 전류 용량을 감소시킵니다.
어닐링 제어는 이 등급의 또 다른 변수입니다. 1370은 낮은 온도에서 연화되며, 과도하게 어닐링된 H18 코일은 사실상 O가 됩니다 — 라인에서 처짐을 유지하지 못하며, 결함은 도체가 가설될 때만 나타납니다. 공정 중 어디에서든 와이어가 어닐링되거나 열처리되는 경우, 열 이력을 알려주시면 공급하는 템퍼가 이를 고려합니다.
애플리케이션
고효율 가공 도체, 케이블 코어, 변압기 및 리액터 권선, 부스바 및 변전소 연결, 유연 브레이드, 정밀 전기 부품.
품질 문서 및 지정 방법
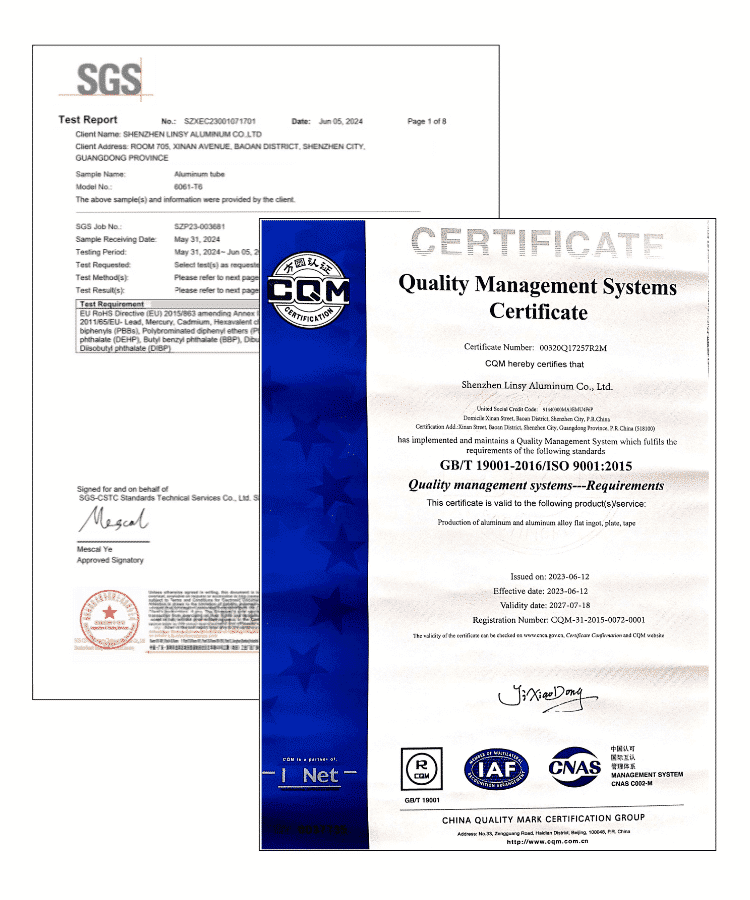
모든 주문은 합금, 템퍼, 직경, 인장 강도 및 완성된 와이어에서 측정된 전도도를 보고하는 MTC와 함께 출하되며, 1370을 1350과 구별하는 순도 검사가 포함됩니다. 요청 시 제3자 테스트가 가능하며, 생산은 ISO 9001, ISO 14001 및 ISO 45001 인증 시스템 하에 운영됩니다.
한 번에 견적을 받으려면 다음을 보내주십시오: 직경 및 공차, temper (도체용 H18, 권선용 O), 코일 또는 스풀 중량, 전도도 및 순도 요구 사항, 표면 기준, 그리고 목적지.
린시를 선택해야 하는 이유
선전 소재 알루미늄 공장으로, 업계 경력 20년 이상이며 1000–8000 계열 합금을 표준 사양 및 맞춤 치수로 공급합니다.
- 전도도, 인장 강도 및 순도가 동일한 인증서에 포함된 MTC
- 1370 와이어 0.8–30 mm, 코일 50–500 kg, O, H14 및 H18
- 요청 시 스풀, 귀하의 페이오프 보어에 맞춤
- 윤활제를 제거한 광택 인발재
- 요청 시 SGS 시험; 혼합 사양 및 프로젝트 주문은 단일 주문으로 처리
관련 자료
1370 알루미늄 와이어 FAQ
Q: 1370은 1350 대비 추가 비용의 가치가 있습니까?
A: 높은 부하율 라인 및 권선 응용 분야에서는 그렇습니다 — 약 0.5포인트의 전도도가 수십 년에 걸쳐 복리 효과를 발휘합니다. 짧은 구간에서는 1350이 가치 있는 선택입니다.
Q: 1370은 1350과 어떻게 다릅니까?
A: 순도. 1370은 최소 99.7%로 99.5%에 비해 산란 사이트가 적고 저항이 약간 낮습니다. 강도는 비슷합니다.
Q: H18 또는 O?
A: 인장 장력이 중요한 가공 도체에는 H18; 권선 및 유연 연결에는 O.
Q: 이 등급에서 표면 상태가 중요합니까?
A: 합금 와이어보다 더 중요합니다 — 오염을 가릴 합금 원소가 없으며, 오염된 표면은 국부 핫스팟이 됩니다.
Q: 어떤 사이즈와 코일을 공급합니까?
A: 직경 0.8–30 mm, 코일 50–500 kg, 요청 시 스풀.