La barra tonda in alluminio 3003 è una barra Al-Mn non trattabile termicamente, il cavallo di battaglia della famiglia 3xxx. Il manganese aumenta la resistenza di circa il 20% rispetto al 1100 mantenendo la stessa eccellente lavorabilità, motivo per cui compare in attrezzature chimiche, serbatoi, scambiatori di calore e utensili da cucina piuttosto che in qualsiasi applicazione che debba essere resistente. La resistenza deriva interamente dall'incrudimento — si ammorbidisce permanentemente ovunque venga saldata.
Diametro: 3–300 mm (a seconda dello stato)
Lunghezza: 1.000–6.000 mm, tagliata a misura
Tempra: O / H14 / H16 / H18 / H22
Standard: ASTM B221
Documenti di qualità: Rapporto MTC allegato a ogni ordine
La barra tonda in alluminio 3003 è una barra Al-Mn non trattabile termicamente, il cavallo di battaglia della famiglia 3xxx e una delle leghe più versatili nell'ingegneria generale. Il manganese aumenta la sua resistenza di circa il 20% rispetto al 1100 mantenendo la stessa eccellente lavorabilità e resistenza alla corrosione, motivo per cui compare in attrezzature chimiche, serbatoi, scambiatori di calore e utensili da cucina piuttosto che in qualsiasi applicazione che debba essere resistente. Non può essere trattata termicamente, quindi la resistenza deriva interamente dall'incrudimento — e si ammorbidisce permanentemente ovunque venga saldata. Dati della lega: Lega di alluminio 3003.
| Temperamento | Diametro (mm) | Lunghezza (mm) | Standard |
|---|---|---|---|
| O | 3 – 300 | 1.000 – 6.000 | ASTM B221 |
| H14 | 3 – 300 | 1.000 – 6.000 | ASTM B221 |
| H16 | 5 – 200 | 1.000 – 6.000 | ASTM B221 |
| H18 | 5 – 150 | 1.000 – 6.000 | ASTM B221 |
| H22 | 5 – 250 | 1.000 – 6.000 | ASTM B221 |
Fornita secondo ASTM B221 come standard; equivalenti EN 755 e GB/T 3190 disponibili su richiesta. Si applicano tolleranze commerciali per diametro e rettilineità, con classi più strette quotate dove la barra alimenta un caricatore di barre.
Il diametro disponibile si restringe man mano che lo stato si indurisce: O e H14 arrivano a 300 mm, H18 solo a 150 mm. Ciò riflette la produzione, non la preferenza — una barra completamente dura in grande diametro è difficile da trafilare e raddrizzare. Designazione: UNS A93003 / EN AW-3003 / AlMn1Cu.
| Temperamento | Resistenza a trazione (MPa) | Snervamento (MPa) | Allungamento | Durezza (HB) |
|---|---|---|---|---|
| O | 95 – 130 | ≥ 35 | ≥ 25% | 28 |
| H14 (quarto duro) | 140 – 180 | ≥ 115 | ≥ 5% | 40 |
| H22 | ≥ 185 | ≥ 165 | ≥ 3% | 55 |
Valori tipici; confermare rispetto all'MTC. Densità 2,73 g/cm³, modulo elastico 69 GPa. Notare l'allungamento: O è sufficientemente duttile per l'imbutitura profonda, H22 non è formatura bile in alcun senso significativo — è una condizione di resistenza finale.
H14 è la condizione generica e copre la maggior parte dei pezzi lavorati meccanicamente e fabbricati — circa 140–180 MPa con duttilità sufficiente per sopportare una piega o una flangia. H22 è parzialmente ricotto dopo l'incrudimento, quindi si colloca a resistenza superiore all'H14 con duttilità migliore dell'H18, ed è spesso il miglior compromesso dove un pezzo viene formato leggermente e poi utilizzato.
Un punto strutturale che decide molti lavori in 3003: si brasa meglio di quanto si saldi. La brasatura avviene al di sotto del punto di fusione del metallo base, quindi la barra mantiene gran parte del suo stato e il giunto è realizzato con un filler 4xxx a circa 580–600 °C anziché con una saldatura per fusione a 660 °C. È per questo che il 3003 è la lega centrale standard nella lamiera brasata per radiatori e scambiatori di calore: l'intero assemblaggio può essere brasato in un'unica passata in forno.
O è per la formatura impegnativa: imbutitura profonda, tornitura, stampaggio complesso. H16 e H18 sono per pezzi che necessitano della massima resistenza da questa lega e non verranno formati successivamente — e si noti che il limite di diametro scende rispettivamente a 200 e 150 mm. Poiché il 3003 non può essere trattato termicamente, non esiste un percorso di ritorno dopo la formatura o la saldatura; scegliere lo stato dopo che il ciclo di processo è fissato, non prima.
| Lega / tempra | Resistenza a trazione (MPa) | Snervamento (MPa) | Corrosione | Dove si adatta |
|---|---|---|---|---|
| 3003-H14 | 140 – 180 | ≥ 115 | Buono | Apparecchiature chimiche, serbatoi, scambiatori di calore, fabbricazione generale |
| 5052-H32 | 214 – 262 | ≥ 159 | Migliore in acqua salata | Marino, linee carburante, pezzi formati a resistenza superiore |
| 1100-O / H14 | 90 – 165 | ≥ 35 – 145 | Eccellente | Imbutitura profonda, manipolazione chimica, elettrico, resistenza più bassa |
Il 3003 si colloca tra il 1100 e il 5052: circa il 20% più resistente del 1100 con la stessa lavorabilità, e chiaramente più debole del 5052 ma più economico e più facile da formare. Scegliere il 3003 quando il pezzo è formato o saldato e il carico è modesto — serbatoi, canalizzazioni, parti per trasferimento di calore. Passare al 5052 quando entrano in gioco acqua salata o sollecitazioni più elevate, e al 1100 solo quando la massima formabilità o conduttività conta più della resistenza.
involucri e staffe che richiedono un buon aspetto morbido e gommoso, simile al 5052. Carburo affilato e lucidato, angolo di spoglia elevato, avanzamento deciso e refrigerante abbondante; i tagli leggeri spalmano. Le filettature si formano bene ma si strappano a coppie inferiori rispetto a un 6xxx, quindi specificare l'impegno della filettatura di conseguenza.
Formatura e giunzione: è qui che il 3003 dà il meglio di sé. Si piega, si rulla, si torna e si imbutisce facilmente in O, e si brasa bene — il 3003 è una delle leghe standard per lamiera brasata, motivo per cui compare in scambiatori di calore e radiatori. L'anodizzazione funziona e conferisce un tono leggermente più caldo rispetto al 6xxx a causa del manganese — accettabile per pezzi industriali, meno dove un colore deve corrispondere a un assemblaggio in 6xxx. Dove il 3003 è formato in O e poi necessita di resistenza, l'unica via è formare, poi incrudire mediante ulteriore lavorazione a freddo se la geometria lo consente; non esiste una fase di invecchiamento per recuperare la durezza dopo la ricottura.
parti strutturali leggere e decorative buono con filler 4043 o 1100. La zona saldata e la zona termicamente alterata tornano vicine alla condizione O e non possono essere ripristinate mediante trattamento termico — se la zona saldata deve sopportare carico, progettare per la resistenza allo stato ricotto o utilizzare invece una lega trattabile termicamente.
Attrezzature e serbatoi per processi chimici, scambiatori di calore e radiatori, assemblaggi in lamiera brasata, recipienti a pressione in servizio non aggressivo, canalizzazioni e ventilazione, utensili da cucina e attrezzature per la lavorazione alimentare, coperture e rivestimenti, serbatoi carburante, lattoneria generale e fabbricazione strutturale leggera, finiture decorative anodizzate, nuclei di radiatori brasati, evaporatori per condizionamento, serbatoi di stoccaggio per liquidi non aggressivi, insegne e targhette, pannellature per camion e rimorchi.
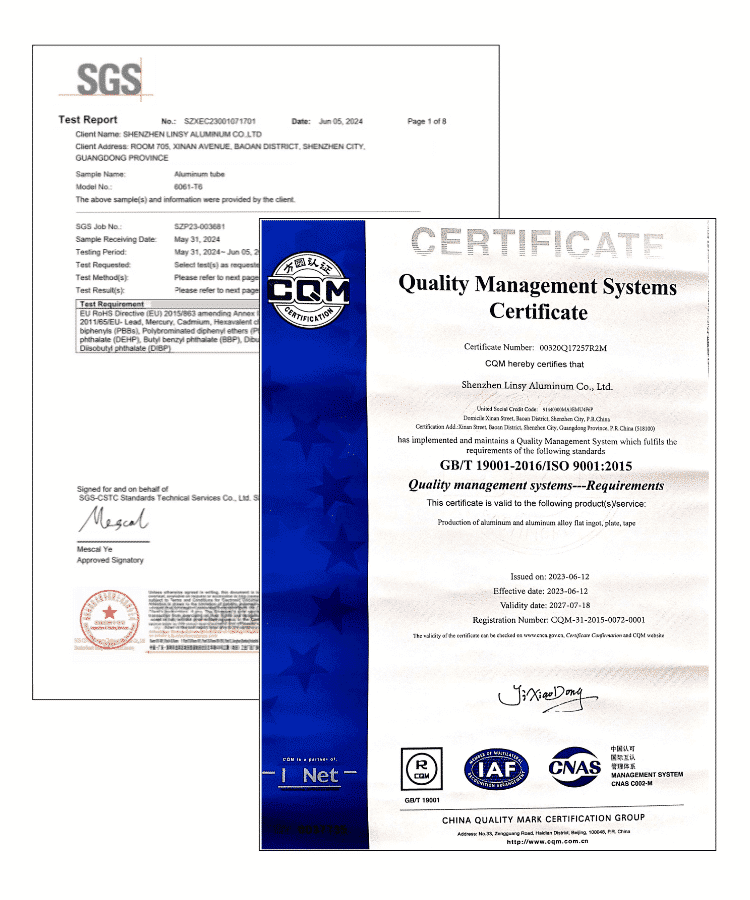
Ogni ordine viene spedito con un MTC che riporta lega, stato, composizione chimica e risultati meccanici secondo ASTM B221. Per servizio in pressione o chimico, indicare lo stato e lo standard nella richiesta affinché il certificato corrisponda al calcolo di progetto. Test di terze parti sono disponibili su richiesta a costo aggiuntivo; produzione secondo sistemi certificati ISO 9001, ISO 14001 e ISO 45001.
Il reparto vendite conferma la disponibilità a magazzino o il tempo di consegna personalizzato per quella esatta combinazione.
Fabbrica di alluminio con sede a Shenzhen, oltre 20 anni nel settore, fornisce leghe delle serie 1000–8000 in specifiche standard e dimensioni personalizzate.
D: Il 3003 può essere trattato termicamente?
R: No. È non trattabile termicamente; la resistenza deriva solo dall'incrudimento. La saldatura o la formatura lo ammorbidiscono permanentemente, e non esiste una fase di invecchiamento per recuperare la resistenza.
D: H14 o O per un pezzo che viene formato?
R: O se la formatura è significativa — imbutitura profonda, tornitura, pieghe strette. H14 gestisce la formatura leggera ma si crepa su un raggio stretto. Decidere il ciclo di formatura prima dello stato.
D: Il 3003 è adatto per la brasatura?
A: Yes — it is one of the standard brazing-sheet alloys and appears widely in heat exchangers and radiators. Its combination of formability, brazeability and modest strength is exactly what that application needs.
D: Perché 3003 invece di 5052?
A: Cost and formability. 3003 is cheaper and easier to form; 5052 is 30–50% stronger and better in salt water. If the part sees seawater or real load, use 5052.
D: Quali dimensioni tenete a magazzino?
A: 3–300 mm in O and H14, 5–200 mm in H16, 5–150 mm in H18 and 5–250 mm in H22, cut to length from 1,000 to 6,000 mm.
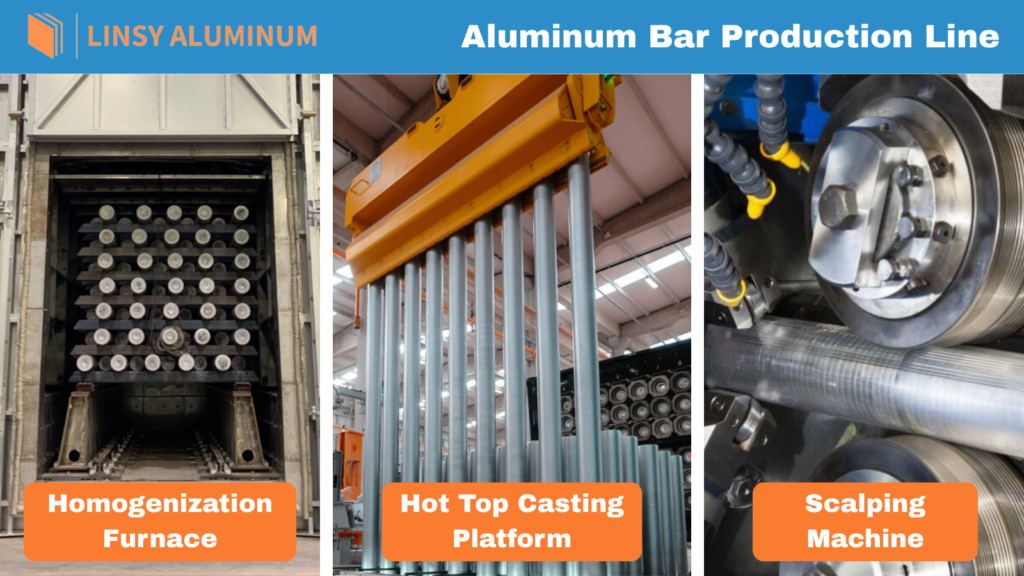
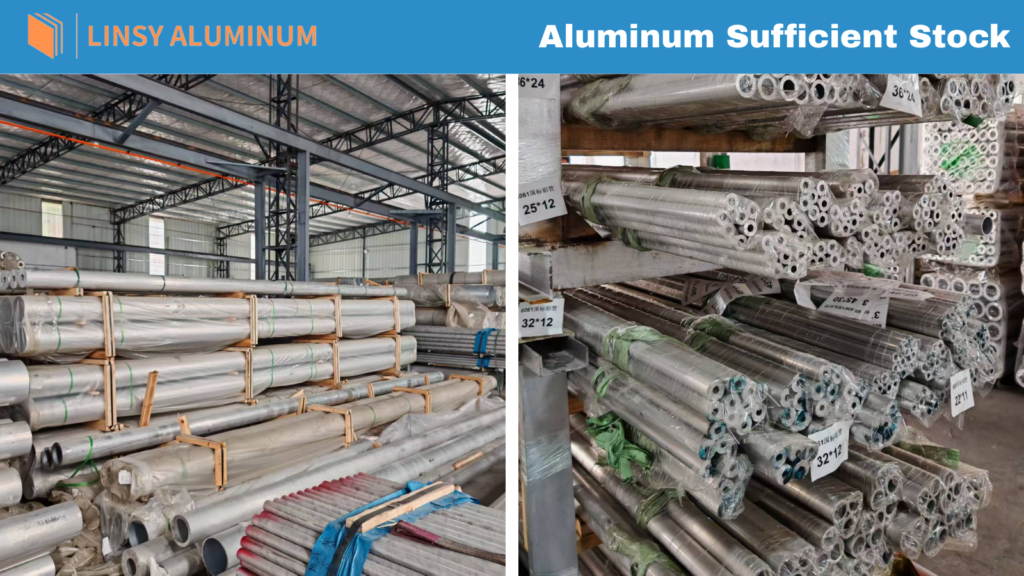
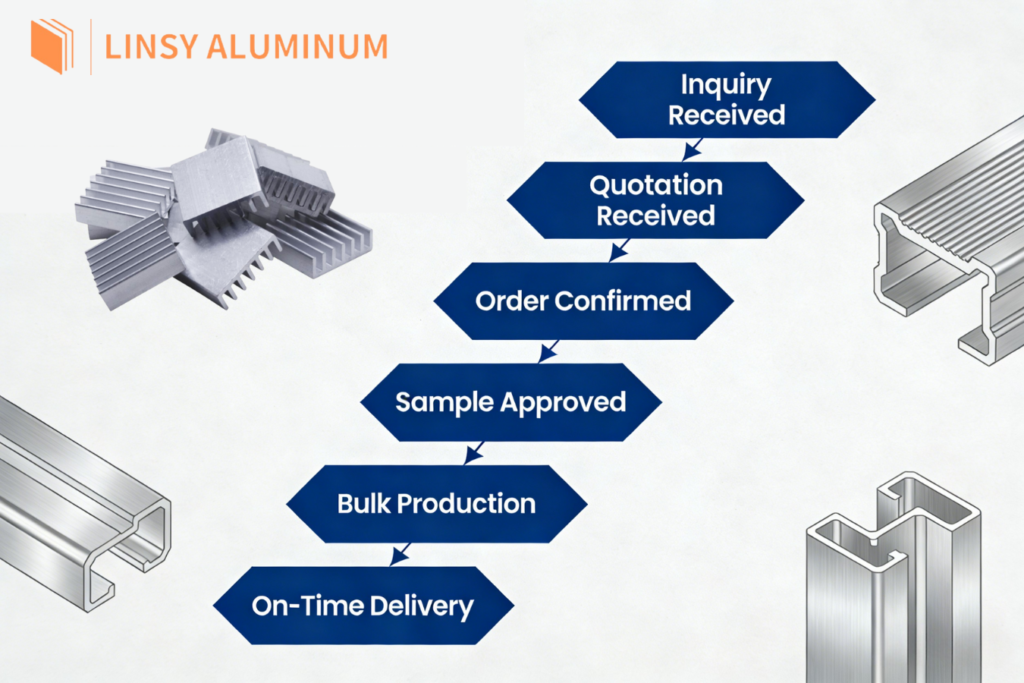
Vantaggi Linsy
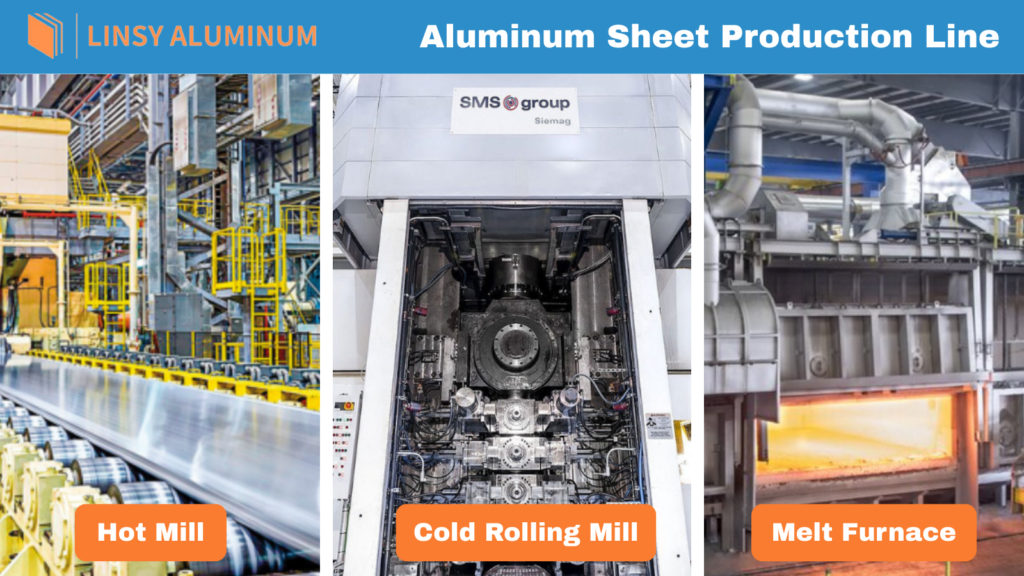
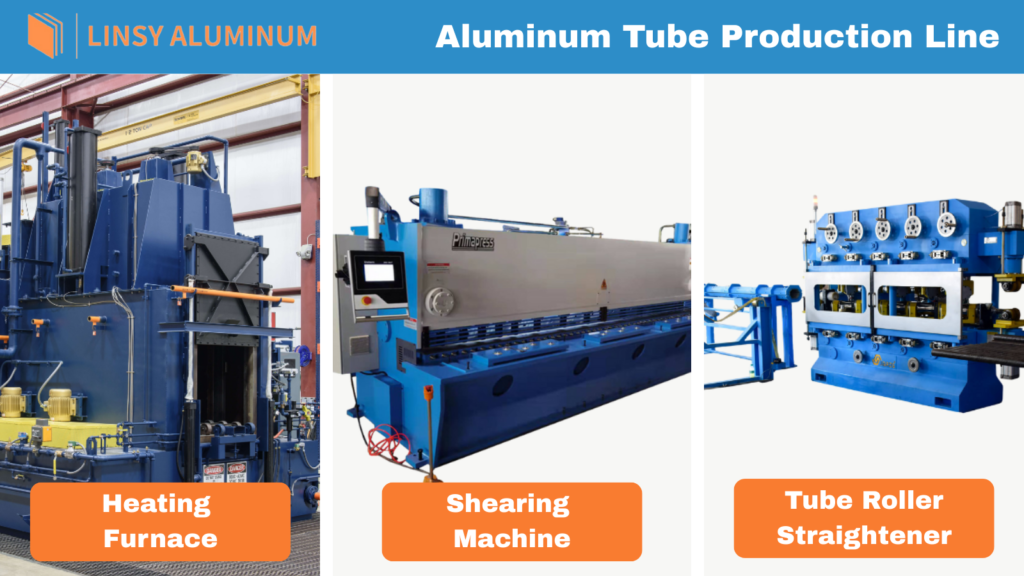
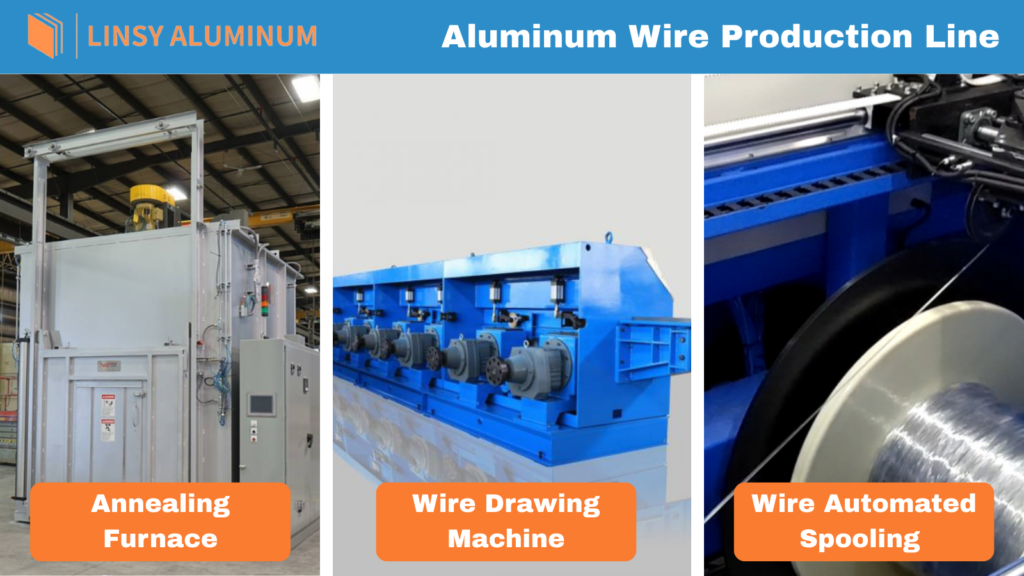
Linsy Aluminum è un fornitore leader di prodotti per la lavorazione dell'alluminio, che serve diversi settori, tra cui quello aerospaziale, dell'ingegneria generale, automobilistico, marittimo, navale e altre applicazioni industriali specializzate.
Ci impegniamo a mantenere i più alti standard di qualità e responsabilità ambientale, come dimostrano le nostre certificazioni: ISO 9001:2008, ISO 14001:2004 e SGS.