La barre ronde en aluminium 3003 est une barre Al-Mn non traitable thermiquement, la cheville ouvrière de la famille 3xxx. Le manganèse augmente la résistance d'environ 20% par rapport au 1100 tout en conservant la même excellente aptitude au façonnage, ce qui explique sa présence dans les équipements chimiques, les réservoirs, les échangeurs de chaleur et les ustensiles de cuisine plutôt que dans tout ce qui doit être résistant. La résistance provient entièrement de l'écrouissage — elle s'adoucit définitivement partout où elle est soudée.
Diamètre : 3–300 mm (selon le traitement)
Longueur : 1 000–6 000 mm, coupé à longueur
Revenus : O / H14 / H16 / H18 / H22
Standard : ASTM B221
Documents relatifs à la qualité : Rapport MTC joint à chaque commande
La barre ronde en aluminium 3003 est une barre Al-Mn non traitable thermiquement, la cheville ouvrière de la famille 3xxx et l'un des alliages les plus polyvalents en ingénierie générale. Le manganèse augmente sa résistance d'environ 20% par rapport au 1100 tout en conservant la même excellente aptitude au façonnage et la même résistance à la corrosion, ce qui explique sa présence dans les équipements chimiques, les réservoirs, les échangeurs de chaleur et les ustensiles de cuisine plutôt que dans tout ce qui doit être résistant. Il ne peut pas être traité thermiquement, la résistance provient donc entièrement de l'écrouissage — et il s'adoucit définitivement partout où il est soudé. Données de l'alliage : Alliage d'aluminium 3003.
| Tempérer | Diamètre (mm) | Longueur (mm) | Standard |
|---|---|---|---|
| O | 3 – 300 | 1 000 – 6 000 | ASTM B221 |
| H14 | 3 – 300 | 1 000 – 6 000 | ASTM B221 |
| H16 | 5 – 200 | 1 000 – 6 000 | ASTM B221 |
| H18 | 5 – 150 | 1 000 – 6 000 | ASTM B221 |
| H22 | 5 – 250 | 1 000 – 6 000 | ASTM B221 |
Fourni selon ASTM B221 en standard ; les équivalents EN 755 et GB/T 3190 sont disponibles sur demande. Les tolérances commerciales s'appliquent au diamètre et à la rectitude, avec des classes plus serrées devisées lorsque la barre alimente un chargeur de barres.
Le diamètre disponible se réduit à mesure que le traitement durcit : O et H14 vont jusqu'à 300 mm, H18 seulement jusqu'à 150 mm. Cela reflète la production, non une préférence — une barre entièrement dure en grand diamètre est difficile à étirer et à redresser. Désignation : UNS A93003 / EN AW-3003 / AlMn1Cu.
| Tempérer | Résistance à la traction (MPa) | Limite d'élasticité (MPa) | Élongation | Dureté (HB) |
|---|---|---|---|---|
| O | 95 – 130 | ≥ 35 | ≥ 25% | 28 |
| H14 (quart dur) | 140 – 180 | ≥ 115 | ≥ 5% | 40 |
| H22 | ≥ 185 | ≥ 165 | ≥ 3% | 55 |
Valeurs typiques ; à confirmer par le MTC. Densité 2,73 g/cm³, module d'élasticité 69 GPa. Noter l'allongement : O est suffisamment ductile pour l'emboutissage profond, H22 n'est pas formable du tout au sens propre — c'est un état de résistance finie.
H14 est l'état d'usage général et couvre la plupart des pièces usinées et fabriquées — environ 140–180 MPa avec suffisamment de ductilité pour prendre un pli ou une bride. H22 est partiellement recuit après durcissement, il se situe donc à une résistance supérieure au H14 avec une meilleure ductilité que le H18, et constitue souvent le meilleur compromis lorsqu'une pièce est légèrement formée puis utilisée.
Un point structurel qui décide de nombreux travaux en 3003 : il se brase mieux qu'il ne se soude. Le brasage se produit en dessous du point de fusion du métal de base, la barre conserve donc la majeure partie de son traitement et le joint est réalisé avec un métal d'apport 4xxx à environ 580–600 °C plutôt qu'une soudure par fusion à 660 °C. C'est pourquoi le 3003 est l'alliage de cœur standard dans les tôles de brasage pour radiateurs et échangeurs de chaleur : l'ensemble de l'assemblage peut être brasé en un seul passage au four.
O est pour le formage sérieux: emboutissage profond, repoussage, emboutissage complexe. H16 et H18 sont pour les pièces nécessitant une résistance maximale de cet alliage et qui ne seront pas formées ensuite — et noter que la limite de diamètre descend à 200 et 150 mm respectivement. Comme le 3003 ne peut pas être traité thermiquement, il n'y a pas de retour possible après formage ou soudage ; choisir le traitement après avoir fixé la gamme de fabrication, pas avant.
| Alliage / état métallurgique | Résistance à la traction (MPa) | Limite d'élasticité (MPa) | Corrosion | Où il s'inscrit |
|---|---|---|---|---|
| 3003-H14 | 140 – 180 | ≥ 115 | Bon | Équipements chimiques, réservoirs, échangeurs de chaleur, fabrication générale |
| 5052-H32 | 214 – 262 | ≥ 159 | Meilleur en eau salée | Marine, conduites de carburant, pièces formées à résistance plus élevée |
| 1100-O / H14 | 90 – 165 | ≥ 35 – 145 | Excellent | Emboutissage profond, manutention chimique, électrique, résistance la plus faible |
Le 3003 se situe entre le 1100 et le 5052 : environ 20% plus résistant que le 1100 avec la même aptitude au façonnage, et nettement plus faible que le 5052 mais moins cher et plus facile à former. Choisir le 3003 lorsque la pièce est formée ou soudée et la charge modérée — réservoirs, gaines, pièces de transfert thermique. Passer au 5052 lorsque l'eau salée ou des contraintes plus élevées entrent en jeu, et au 1100 uniquement lorsque la formabilité ou la conductivité maximale importe plus que la résistance.
Usinage : mou et gommeux, similaire au 5052. Carbure poli affûté, angle de coupe élevé, avance ferme et lubrifiant abondant ; les passes légères barbouillent. Les filets se forment bien mais s'arrachent à un couple plus faible que sur un 6xxx, spécifier l'engagement de filet en conséquence.
Formage et assemblage : c'est là que le 3003 est à son meilleur. Il se plie, se roule, se repousse et s'emboutit facilement en O, et se brase bien — le 3003 est l'un des alliages standard pour tôles de brasage, ce qui explique sa présence dans les échangeurs de chaleur et les radiateurs. L'anodisation fonctionne et donne un ton légèrement plus chaud que le 6xxx en raison du manganèse — acceptable pour les pièces industrielles, moins lorsque la couleur doit correspondre à un assemblage en 6xxx. Lorsque le 3003 est formé en O puis nécessite de la résistance, la seule voie est de former, puis d'écrouir par un travail à froid supplémentaire si la géométrie le permet ; il n'y a pas d'étape de vieillissement pour récupérer la dureté après recuit.
Soudage : bon avec le métal d'apport 4043 ou 1100. La soudure et la zone affectée thermiquement reviennent près de l'état O et ne peuvent pas être restaurées par traitement thermique — si la zone soudée doit porter une charge, soit concevoir pour la résistance à l'état recuit, soit utiliser un alliage traitable thermiquement à la place.
Équipements et réservoirs de traitement chimique, échangeurs de chaleur et radiateurs, assemblages de tôles de brasage, récipients sous pression en service non agressif, gaines et ventilation, ustensiles de cuisine et équipements de transformation alimentaire, toiture et bardage, réservoirs de carburant, tôlerie générale et fabrication structurelle légère, garnitures décoratives anodisées, cœurs de radiateurs brasés, évaporateurs de climatisation, réservoirs de stockage pour liquides non agressifs, signalétique et plaques signalétiques, panneaux de camions et remorques.
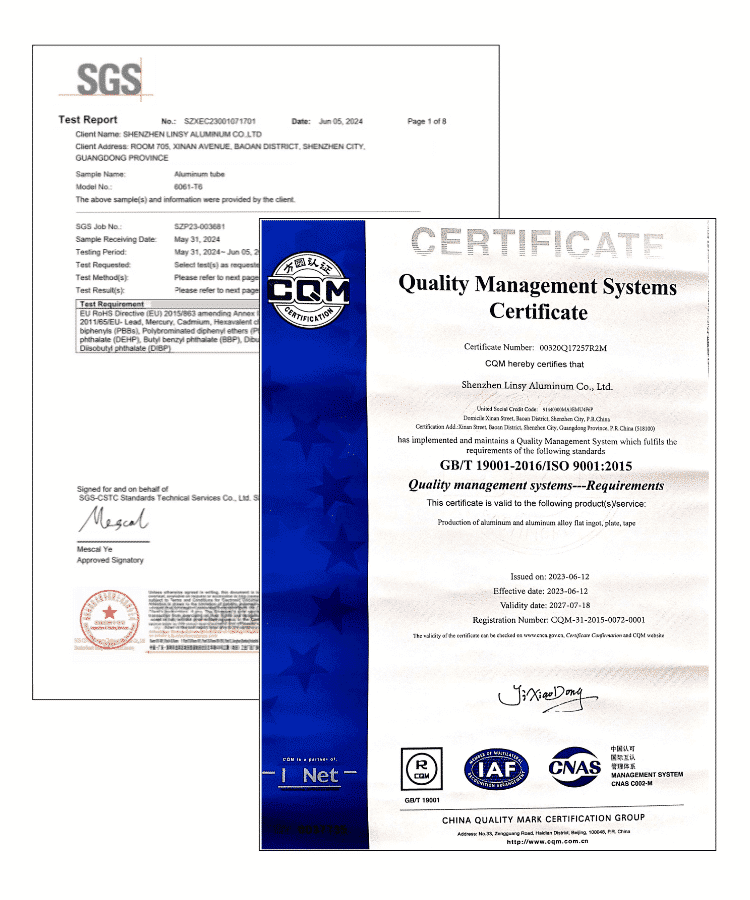
Chaque commande est livrée avec un MTC rapportant l'alliage, le traitement, la composition chimique et les résultats mécaniques selon ASTM B221. Pour un service sous pression ou chimique, indiquer le traitement et la norme sur la demande afin que le certificat corresponde au calcul de conception. Des essais par tierce partie sont disponibles sur demande à un coût supplémentaire ; production sous systèmes certifiés ISO 9001, ISO 14001 et ISO 45001.
Le service commercial confirme le stock ou le délai de fabrication sur mesure pour cette combinaison exacte.
Usine d'aluminium basée à Shenzhen, plus de 20 ans d'expérience dans le secteur, fournissant des alliages des séries 1000 à 8000 en spécifications standard et en dimensions sur mesure.
Q : Le 3003 peut-il être traité thermiquement ?
R : Non. Il n'est pas traitable thermiquement ; la résistance provient uniquement de l'écrouissage. Le soudage ou le formage le ramollit de manière permanente, et il n'y a aucune étape de vieillissement pour récupérer la résistance.
Q : H14 ou O pour une pièce destinée à être formée ?
R : O si le formage est important — emboutissage profond, fluotournage, pliages serrés. H14 supporte un formage léger mais fissurera sur un rayon serré. Décidez de la gamme de formage avant le traitement thermique.
Q : Le 3003 est-il adapté au brasage ?
R : Oui — c'est l'un des alliages standard pour tôles de brasage et il est largement utilisé dans les échangeurs de chaleur et les radiateurs. Sa combinaison de formabilité, de brasabilité et de résistance modérée correspond exactement aux besoins de cette application.
Q : Pourquoi du 3003 plutôt que du 5052 ?
R : Coût et formabilité. Le 3003 est moins cher et plus facile à former ; le 5052 est 30–50% plus résistant et meilleur en eau salée. Si la pièce est exposée à l'eau de mer ou à une charge réelle, utilisez le 5052.
Q : Quelles dimensions détenez-vous ?
R : 3–300 mm en O et H14, 5–200 mm en H16, 5–150 mm en H18 et 5–250 mm en H22, coupé à longueur de 1 000 à 6 000 mm.
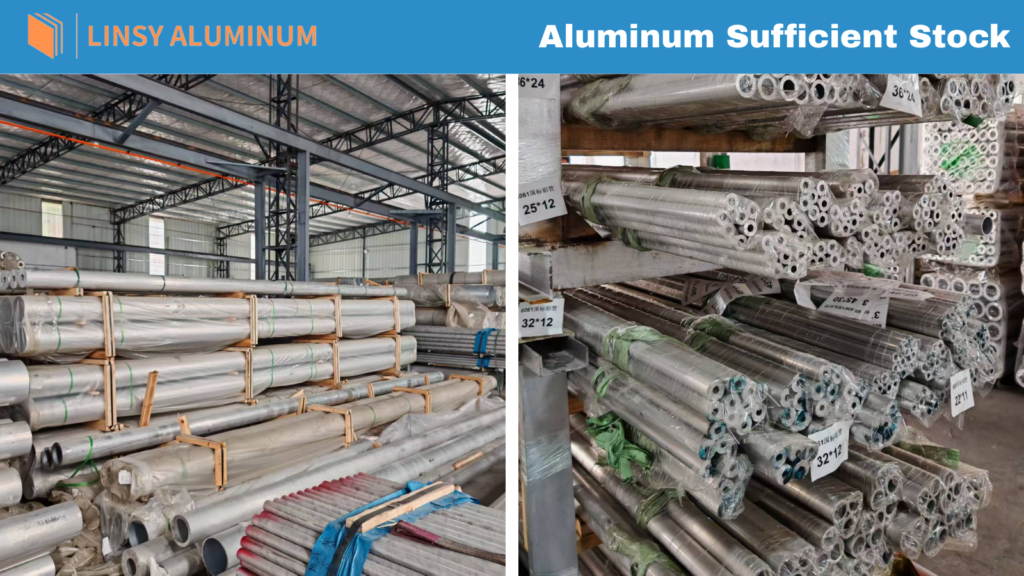
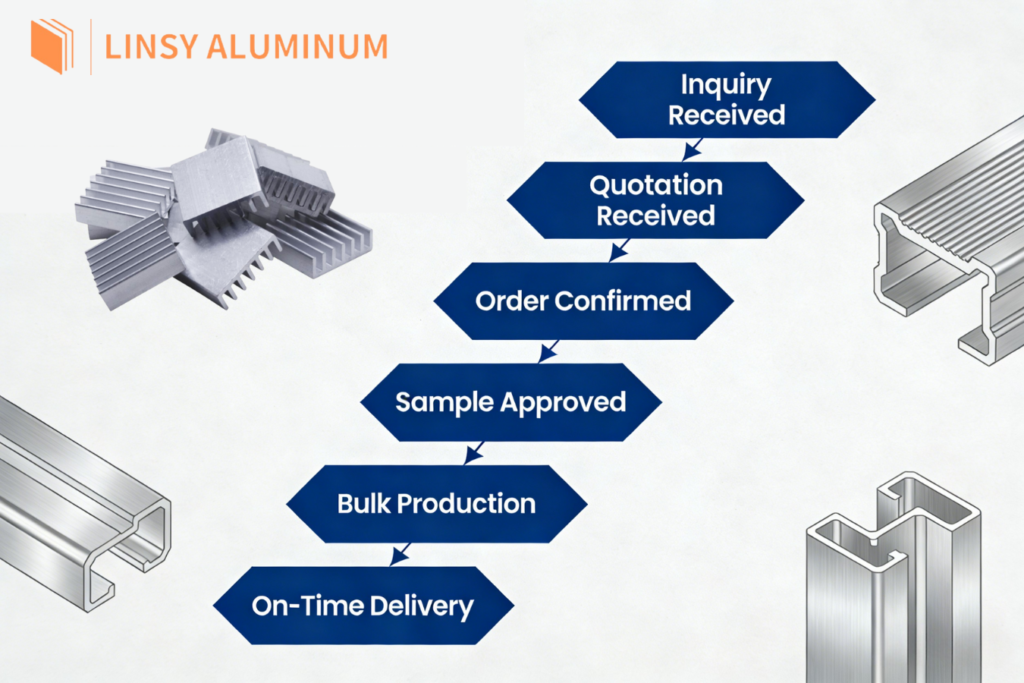
Avantages pour Linsy
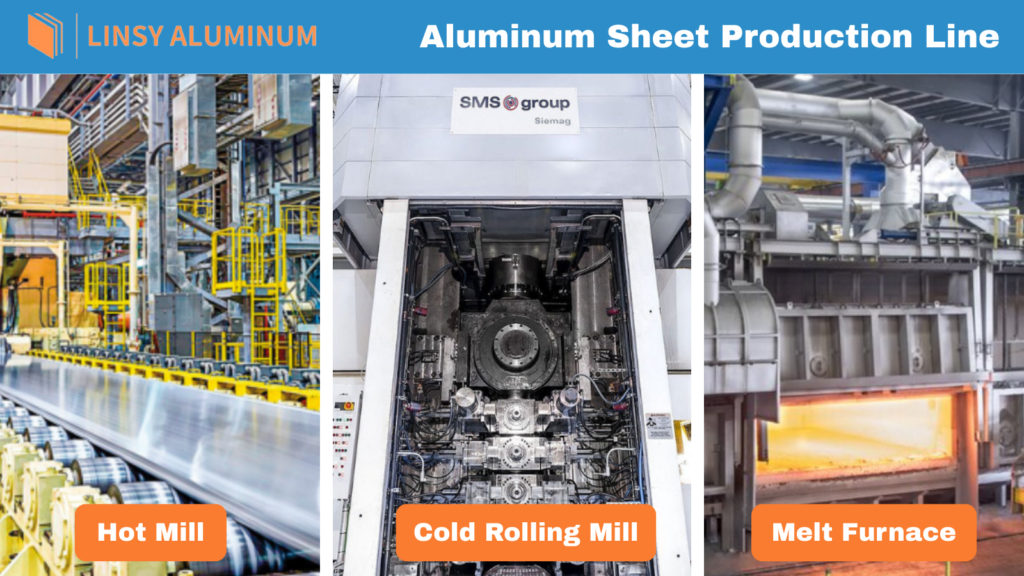
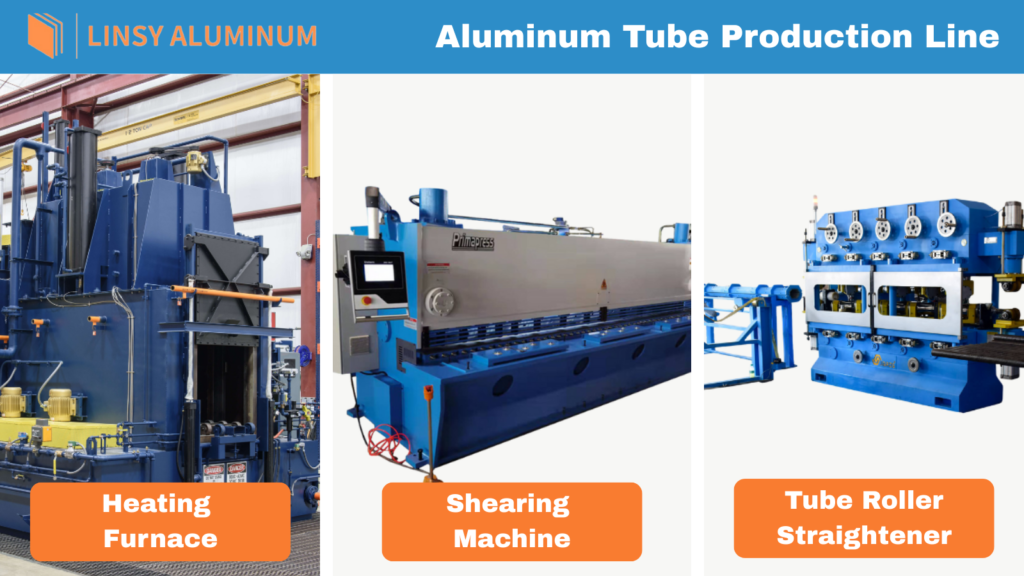
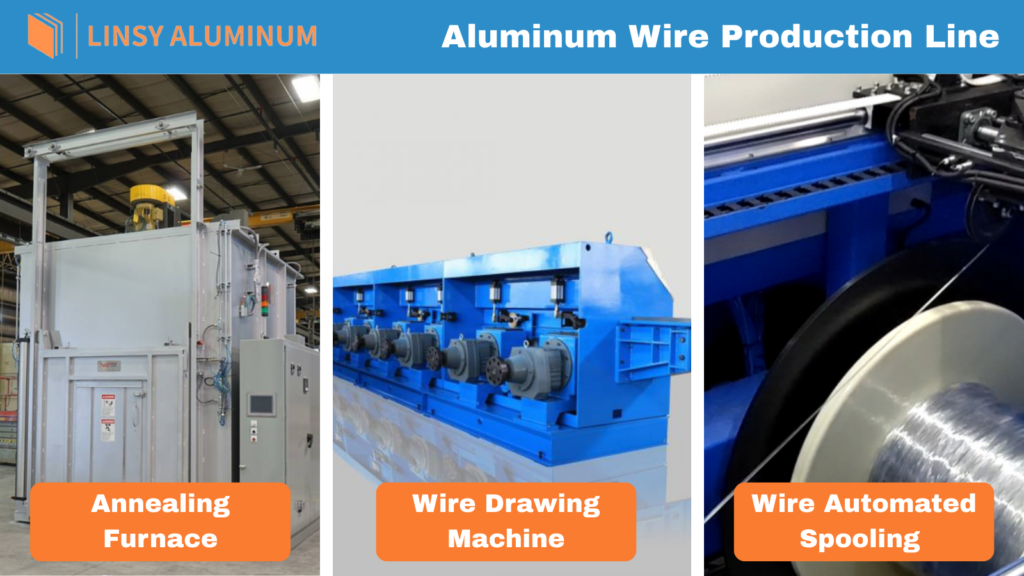
Linsy Aluminum est un fournisseur de premier plan de produits de transformation de l'aluminium, au service de diverses industries, notamment l'aérospatiale, l'ingénierie générale, l'automobile, la marine, la construction navale et d'autres applications industrielles spécialisées.
Nous nous engageons à respecter les normes les plus strictes en matière de qualité et de responsabilité environnementale, comme en témoignent nos certifications : ISO 9001:2008, ISO 14001:2004 et SGS.