La lamiera in alluminio 3003 è un prodotto piatto in Al-Mn non trattabile termicamente con 1,0–1,5% di manganese — circa 20% più resistente del 1100 con la stessa eccellente lavorabilità. È la lamiera generica per formatura e brasatura: apparecchiature chimiche, serbatoi, nuclei di scambiatori di calore, pentolame, coperture, segnaletica. La resistenza deriva dall'incrudimento, e il materiale si rammorbidisce permanentemente ovunque venga saldato o brasato.
Lamiera: 0,3–6,0 mm, larghezza 500–2.600 mm
Coil: 0,3–3,0 mm, min 500 kg
Tempra: O / H12 / H14 / H16 / H18 / H22
Standard: ASTM B209
Documenti di qualità: Rapporto MTC allegato a ogni ordine
La lamiera in alluminio 3003 è un prodotto piatto in Al-Mn non trattabile termicamente con 1,0–1,5% di manganese — circa 20% più resistente del 1100 con la stessa eccellente lavorabilità. È la lamiera generica per formatura e brasatura: apparecchiature chimiche, serbatoi, nuclei di scambiatori di calore, pentolame, coperture, segnaletica. Non può essere trattata termicamente, quindi la resistenza deriva interamente dall'incrudimento, e il materiale si rammorbidisce permanentemente ovunque venga saldato o brasato. Dati della lega: Lega di alluminio 3003.
| Forma | Tempre | Spessore (mm) | Larghezza (mm) | Lunghezza / peso del coil |
|---|---|---|---|---|
| Foglio | O, H12, H14, H16, H18, H22 | 0,3 – 6,0 | 500 – 2.600 | 500 – 16.000 mm |
| Bobina | O, H12, H14, H16, H18, H22 | 0,3 – 3,0 | 500 – 2.600 | Minimo 500 kg per coil |
Sullo spessore: Il 3003 è un prodotto in lamiera e coil della nostra gamma — da 0,3 a 6,0 mm. Per spessori maggiori, chiedere invece di dare per scontato: la piastra 3003 esiste sul mercato ma non è un articolo a magazzino per noi, e quando un cliente necessita di qualcosa oltre i 6 mm di solito quotiamo la piastra 5052, che è più resistente e più facile da reperire.
Fornito secondo ASTM B209; equivalenti EN 485 su richiesta. La tolleranza di spessore segue la classe commerciale standard per il calibro — si restringe man mano che la lamiera diventa più sottile, quindi 0,5 mm ha una banda proporzionalmente più ampia rispetto a 3,0 mm. Il taglio su misura è standard: la lamiera è tagliata con ghigliottina, il coil è tagliato a misura in larghezza, ed entrambi sono disponibili con la condizione del bordo richiesta dalla vostra pressa o piegatrice.
| Temperamento | Resistenza a trazione (MPa) | Snervamento (MPa) | Allungamento | Durezza (HB) |
|---|---|---|---|---|
| O | 95 – 130 | ≥ 35 | ≥ 25% | 28 |
| H14 (semiduro) | 140 – 180 | ≥ 115 | ≥ 5% | 40 |
| H22 | ≥ 185 | ≥ 165 | ≥ 3% | 55 |
Valori tipici; confermare rispetto all'MTC. Densità 2,73 g/cm³, modulo elastico 69 GPa. L'H12 si colloca tra O e H14 ed è quotato su richiesta anziché tenuto a magazzino; la tabella sopra elenca solo le tempre con valori pubblicati. Si noti che l'allungamento a H22 è 3% — è una condizione di resistenza finale, non qualcosa che si forma successivamente.
H14 è la condizione generica per pannelli formati e fabbricati: resistenza sufficiente per canalizzazioni, serbatoi e involucri, duttilità sufficiente per flangiare e rullare. H22 offre maggiore resistenza con una certa duttilità conservata ed è adatto a parti leggermente formate e poi utilizzate. H16 e H18 sono per parti che necessitano della lamiera più dura disponibile e non verranno formate successivamente — pannellature, rivestimenti e superfici di usura piuttosto che qualsiasi cosa debba piegarsi.
O è per la formatura reale — imbutitura profonda, tornitura, stampaggio complesso — ed è anche la condizione in cui viene fornita la lamiera per brasatura. Questo è importante perché il 3003 si brasa meglio di quanto si saldi: una brasatura in forno avviene a circa 580–600 °C con un filler 4xxx, al di sotto del punto di fusione del metallo base, quindi il nucleo mantiene gran parte della sua tempra e l'intero assemblaggio del radiatore o dello scambiatore di calore può essere unito in un'unica passata. Una saldatura per fusione a 660 °C non può farlo.
La costruzione vale la pena conoscerla se si acquista per una linea di brasatura: la lamiera per brasatura è un nucleo in 3003 con un rivestimento 4xxx laminato su una o entrambe le facce — tipicamente 4343 o 4045 al 5–10% di spessore per lato. Il nucleo fornisce resistenza e resistenza alla corrosione, il rivestimento diventa il filler quando l'assemblaggio passa attraverso il forno. Se il vostro processo richiede una lega di rivestimento o una percentuale specifica, indicatelo: il solo nucleo non brasa, e il rapporto di rivestimento cambia sia il cordone di giunzione sia il comportamento alla corrosione del pezzo finito.
| Lega / tempra | Resistenza a trazione (MPa) | Snervamento (MPa) | Corrosione | Dove si adatta |
|---|---|---|---|---|
| 3003-H14 | 140 – 180 | ≥ 115 | Buono | Apparecchiature chimiche, serbatoi, scambiatori di calore, fabbricazione generale |
| 5052-H32 | 214 – 262 | ≥ 159 | Migliore in acqua salata | Marino, serbatoi carburante, parti formate ad alta resistenza |
| 1100-O / H14 | 90 – 165 | ≥ 35 – 145 | Eccellente | Imbutitura profonda, manipolazione chimica, elettrico |
Il 3003 è il compromesso pratico: più resistente del 1100 senza perdere lavorabilità, più economico e più formabile del 5052. Sceglietela quando la lamiera è formata, brasata o saldata e il carico è modesto. Passare al 5052 quando entrano in gioco acqua salata o sollecitazioni reali, e al 1100 solo dove dominano la massima formabilità o la conducibilità.
finiture e rivestimenti visibili dove la finitura è importante ghigliottina, sega o laser, tagliata a misura come standard. Il coil è tagliato a misura in larghezza per linee che tranciano le proprie parti.
Formazione: eccellente in O, buona in H14. Piegatura, profilatura a rulli, tornitura e imbutitura profonda funzionano tutte; il 3003 si incrudisce durante la formatura, quindi un'imbutitura multistadio può richiedere una ricottura intermedia.
Giunzione: la brasatura è il punto di forza, la saldatura è buona con filler 4043 o 1100. Entrambe rammorbidiscono la zona di giunzione riportandola vicino alla condizione O senza trattamento termico per recuperarla — progettate la giunzione sulla resistenza allo stato ricotto.
Superficie: finitura di laminazione, film PVC o anodizzato. L'anodizzazione conferisce un tono leggermente più caldo rispetto al 6xxx a causa del manganese, il che è importante se il pezzo deve corrispondere cromaticamente a un assemblaggio in 6063.
Apparecchiature e serbatoi per la lavorazione chimica, nuclei di scambiatori di calore e radiatori, assemblaggi brasati, recipienti a pressione in servizio non aggressivo, canalizzazioni e ventilazione, utensili da cucina e attrezzature per la lavorazione alimentare, coperture e rivestimenti, serbatoi carburante, segnaletica e targhette, fabbricazione generica di lamiera.
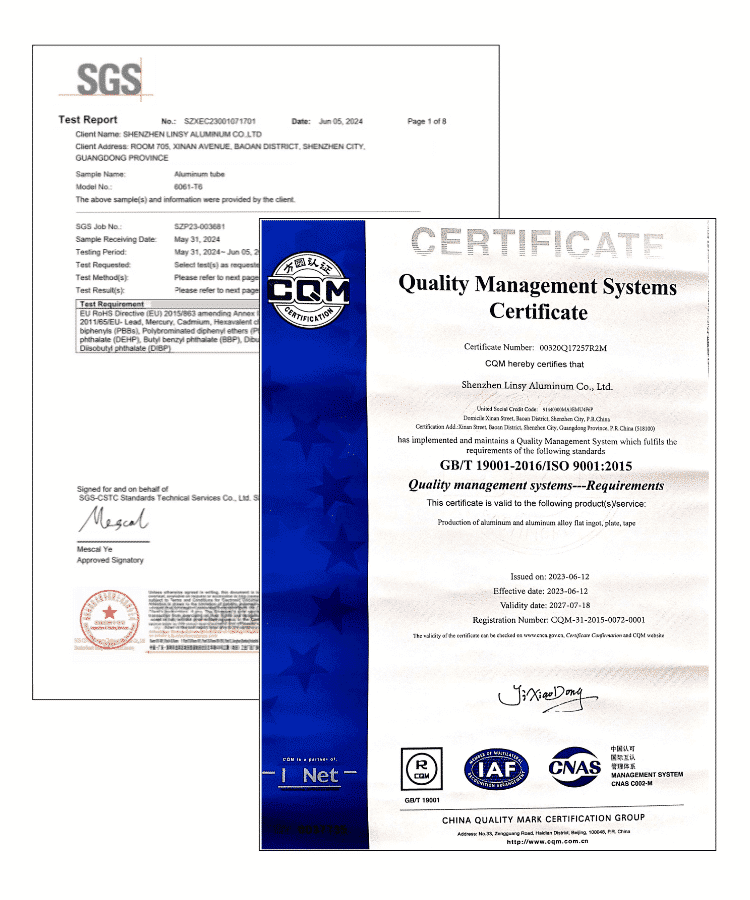
Ogni ordine viene spedito con un MTC che riporta lega, tempra, composizione chimica e risultati meccanici secondo ASTM B209. Per assemblaggi brasati o a pressione, indicate la tempra e lo standard nella richiesta affinché il certificato corrisponda alla specifica di processo. Test di terze parti sono disponibili su richiesta a costo aggiuntivo; produzione secondo sistemi certificati ISO 9001, ISO 14001 e ISO 45001.
Il reparto vendite conferma la disponibilità a magazzino o il tempo di consegna personalizzato per quella esatta combinazione.
Fabbrica di alluminio con sede a Shenzhen, oltre 20 anni nel settore, fornisce leghe delle serie 1000–8000 in specifiche standard e dimensioni personalizzate.
D: Fornite lastre 3003 superiori a 6 mm?
R: Non come articolo a magazzino — la nostra gamma 3003 comprende lamiere fino a 6,0 mm e coil fino a 3,0 mm. Per spessori maggiori chiedete, ma nella maggior parte dei casi la lastra 5052 è la risposta migliore: più resistente, più disponibile e ugualmente saldabile.
D: Perché il 3003 viene utilizzato per i radiatori?
R: Perché si brasa. La brasatura in forno unisce l'intero nucleo al di sotto del punto di fusione del metallo base, conservando gran parte della tempra, cosa che una saldatura per fusione non può fare.
D: Il 3003 può essere trattato termicamente?
R: No. La resistenza deriva esclusivamente dall'incrudimento, e qualsiasi saldatura o brasatura riporta la zona del giunto verso la condizione ricotta.
D: H14 o O per un pannello stampato?
R: O per qualsiasi formatura oltre quella leggera. H14 gestisce una flangia semplice o una piega generosa, ma le imbutiture profonde e i raggi stretti richiedono materiale ricotto, con una ricottura intermedia se l'imbutitura è a più stadi.
D: Il 3003 si anodizza dello stesso colore del 6063?
R: No — si anodizza leggermente più caldo a causa del manganese. Va bene per parti industriali, è un problema se un pannello deve abbinarsi a un telaio in 6063.
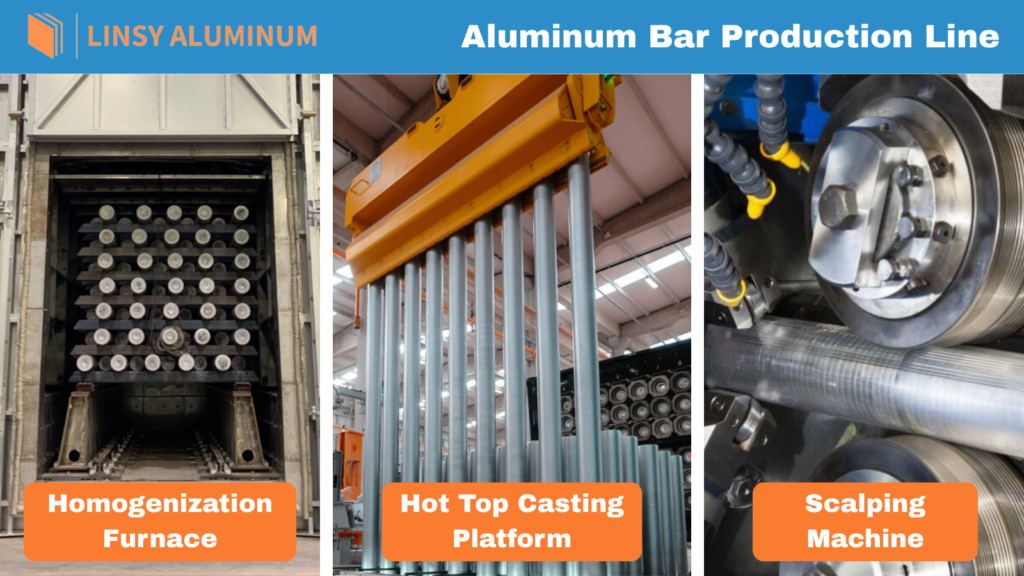
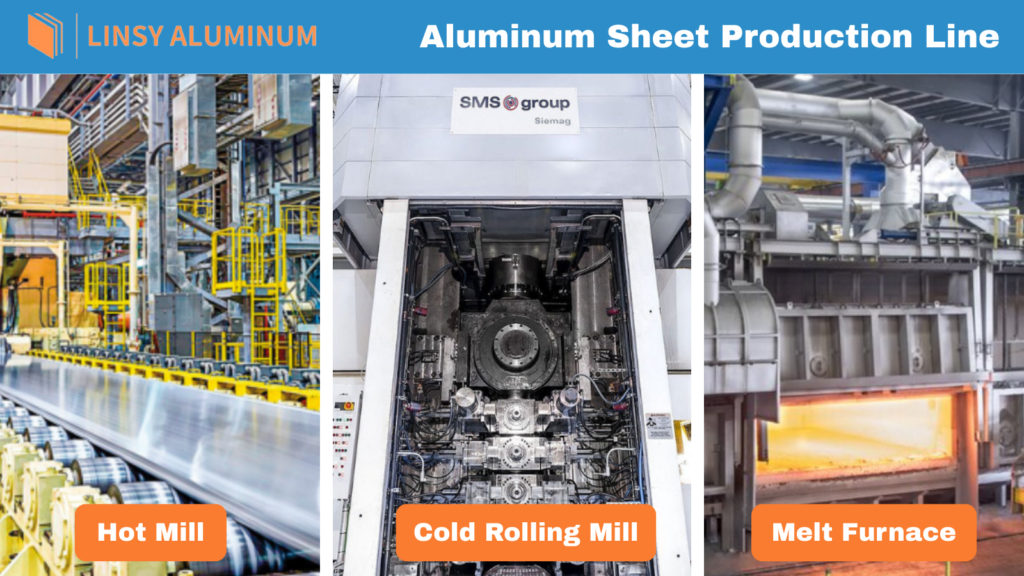
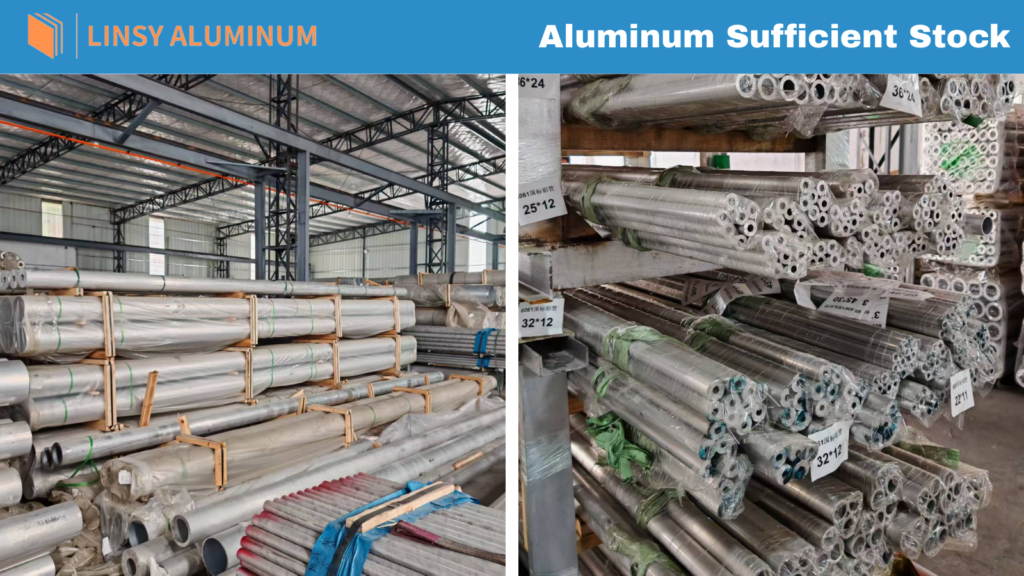
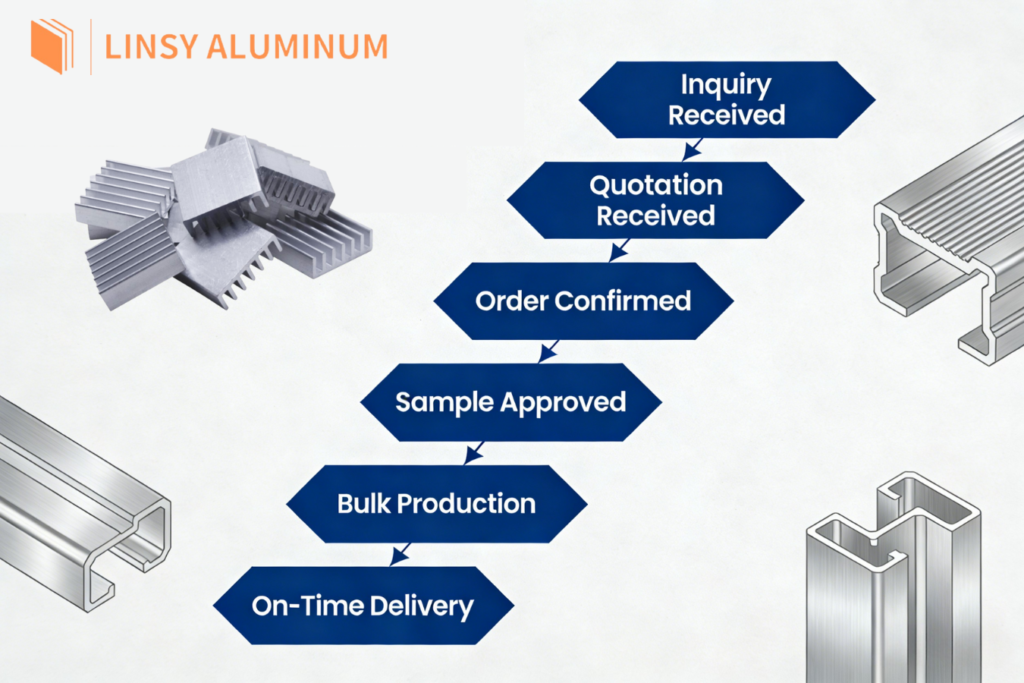
Vantaggi Linsy
Linsy Aluminum è un fornitore leader di prodotti per la lavorazione dell'alluminio, che serve diversi settori, tra cui quello aerospaziale, dell'ingegneria generale, automobilistico, marittimo, navale e altre applicazioni industriali specializzate.
Ci impegniamo a mantenere i più alti standard di qualità e responsabilità ambientale, come dimostrano le nostre certificazioni: ISO 9001:2008, ISO 14001:2004 e SGS.