La barre ronde en aluminium 5052 est une barre Al-Mg non traitable thermiquement contenant 2,2–2,8 % de magnésium, choisie avant tout pour sa résistance à la corrosion et sa formabilité. C'est le choix par défaut pour la quincaillerie marine, les conduites de carburant et hydrauliques et les services en contact avec des produits chimiques. La résistance provient de l'écrouissage, non du traitement thermique — le revenu compte donc davantage ici que sur une barre 6xxx, et le soudage l'adoucit sans possibilité de restauration.
Diamètre : 6–300 mm
Longueur : 1 000–6 000 mm, coupé à longueur
Revenus : O / H32 / H34
Normes : ASTM B221, GB/T 3190, JIS H4000, AMS 4015
Documents relatifs à la qualité : Rapport MTC joint à chaque commande
La barre ronde en aluminium 5052 est une barre Al-Mg massive contenant 2,2–2,8 % de magnésium, fournie non traitable thermiquement et utilisée avant tout pour sa résistance à la corrosion et sa formabilité. C'est la plus résistante des nuances non traitables thermiquement courantes qui reste facile à usiner, et c'est le choix par défaut pour la quincaillerie marine, les conduites de carburant et hydrauliques, et tout ce qui est en contact avec l'eau de mer ou des produits chimiques. Sa résistance provient de l'écrouissage, non du traitement thermique — c'est pourquoi le revenu compte davantage ici que sur une barre 6xxx, et pourquoi le soudage l'adoucit localement sans possibilité de restauration autre que le retraitement. Données d'alliage : Alliage d'aluminium 5052.
| Élément | Plage |
|---|---|
| Diamètre | 6 – 300 mm |
| Longueur | 1 000 – 6 000 mm, coupé à longueur |
| États | O / H32 / H34 |
| Désignation | UNS A95052 / EN AW-5052 / AlMg2.5 |
| Normes | ASTM B221, GB/T 3190, JIS H4000, AMS 4015 |
| Surface | Finition brute de laminage, polie ou anodisée sur demande |
Les diamètres, longueurs et classes de tolérance personnalisés sont chiffrés sur demande, avec de faibles MOQ sur les dimensions sur mesure. Si la barre alimente un chargeur de barres, précisez-le — la rectitude et la tolérance de diamètre déterminent si elle fonctionne.
| Tempérer | Résistance à la traction (MPa) | Limite d'élasticité (MPa) | Élongation | État |
|---|---|---|---|---|
| O | 172 – 214 | ≥ 66 | 18 – 20 % | Recuit, entièrement mou |
| H32 | 214 – 262 | ≥ 159 | 5 – 9 % | Écroui et stabilisé, quart dur |
| H34 | 234 – 283 | ≥ 179 | 4 – 7 % | Écroui et stabilisé, demi-dur |
Les valeurs sont des bandes minimales selon la désignation du revenu ; confirmez le lot sur le MTC. Densité 2,68 g/cm³, module d'élasticité 70 GPa. Comme le 5052 n'est pas traitable thermiquement, il n'y a pas d'étape de vieillissement pour améliorer ces valeurs ultérieurement — le revenu que vous achetez est la résistance que vous conservez.
H32 est la nuance de base et couvre la plupart des pièces usinées et structurelles : suffisamment de résistance pour tenir un filetage et supporter une charge, suffisamment de ductilité pour accepter un pliage. H34 est demi-dur — environ 20 MPa de limite d'élasticité en plus, formabilité nettement moindre. Choisissez-la lorsque la pièce nécessite la résistance et ne sera pas formée après usinage.
O est destiné au formage. Si la pièce est pliée, roulée ou repoussée avant utilisation, achetez O et acceptez la résistance inférieure ; H32 fissurera sur un pliage serré que O accepte facilement. Il n'y a pas de traitement thermique pour la remonter ensuite — c'est le compromis sur cet alliage, et il vaut mieux le décider avant la coupe de la barre plutôt qu'après.
Une conséquence pratique : la résistance du filetage suit le revenu. Une barre H32 tient un filetage nettement mieux que O, et la différence se manifeste par des filets arrachés en service plutôt que sur le plan. Si la pièce est filetée après formage, spécifiez H32 sur l'ébauche et formez avant le filetage, pas après.
| Alliage / état métallurgique | Résistance à la traction (MPa) | Limite d'élasticité (MPa) | Soudabilité | Où il s'inscrit |
|---|---|---|---|---|
| 5052-H32 | 214 – 262 | ≥ 159 | Excellent | Quincaillerie marine, conduites de carburant et hydrauliques, service chimique |
| 5083-H116 / H321 | 305 | 215 | Excellent | Structures marines plus lourdes, récipients sous pression, réservoirs cryogéniques |
| 6061-T6 | 310 | 276 | Bon | Résistance supérieure, usinable et anodisable, marge de corrosion moindre |
Le 5052 se situe en dessous du 5083 et du 6061 en résistance mais au-dessus des deux en formabilité et en tolérance à l'eau de mer. Choisissez le 5052 lorsque la pièce est formée, soudée ou exposée au sel et aux produits chimiques plutôt que fortement chargée. Passez au 5083 lorsque la même résistance à la corrosion est nécessaire sous contrainte plus élevée, et au 6061 lorsque l'usinabilité et la résistance importent plus que la marge de corrosion.
Usinage : Le 5052 est plus tendre et plus collant que le 6061 et s'accumulera sur l'arête de l'outil si l'avance est trop faible. Utilisez du carbure poli affûté, un arrosage généreux, et ne faites pas de temporisation. Les filetages se coupent proprement ; les trous profonds bénéficient du perçage par saccades et d'une bonne évacuation des copeaux.
Travaux de tolérance : lorsque le diamètre doit être maintenu serré, la rectification sans centres donne un diamètre de précision et un meilleur état de surface que le tournage seul ; le décapage de barre élimine l'oxyde de surface et la calamine de la barre telle que fournie. Les deux sont disponibles sur ce matériau et sont généralement spécifiés avec l'opération de coupe plutôt que commandés séparément.
Finition : s'anodise bien, plus brillant et plus blanc que le 2xxx ou le 7xxx, et est souvent choisi pour les pièces marines visibles pour cette raison. Le polissage fonctionne également bien. La peinture en poudre est simple.
Soudage : excellent — l'un des alliages les plus faciles à souder. Utilisez du fil d'apport 5356 pour la résistance et l'accord de couleur sur les pièces anodisées, ou du 4043 lorsque la fluidité et la tolérance aux jeux importent davantage. Notez que la soudure et la zone affectée thermiquement reviennent près de l'état O, sans traitement thermique disponible pour les récupérer.
Quincaillerie marine, accessoires et garde-corps de bateaux, conduites de carburant et hydrauliques, récipients et réservoirs sous pression, équipements de traitement chimique, assemblages de tôlerie soudés à partir de barres, composants décoratifs anodisés, panneaux et garnitures d'appareils, supports et raccords, composants de camions et remorques, pièces de réfrigération et de climatisation, plaques signalétiques et signalisation.
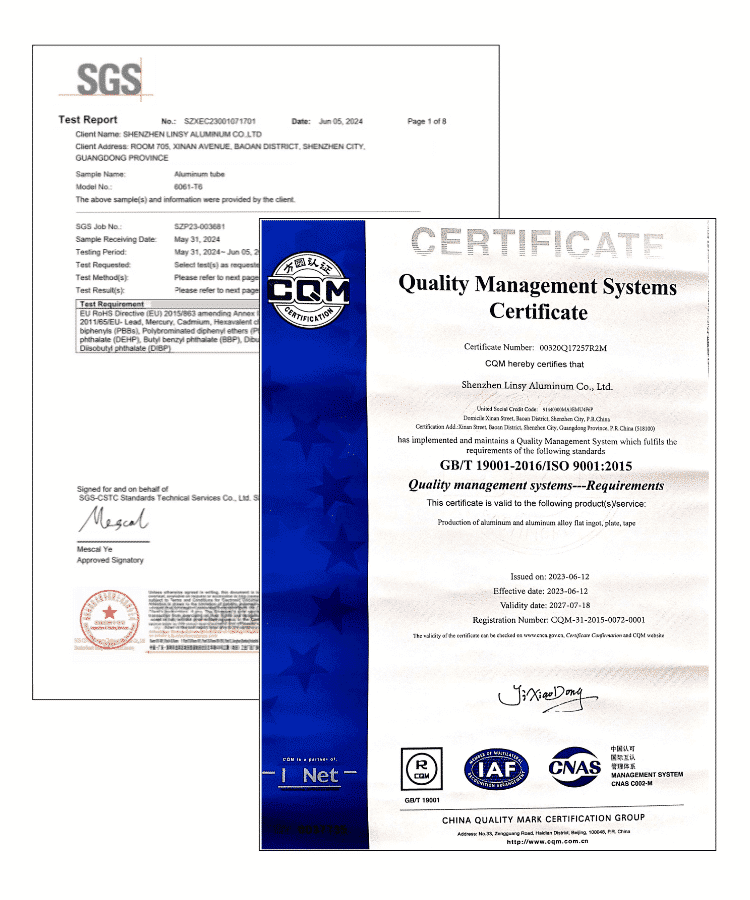
Chaque commande est livrée avec un MTC indiquant l'alliage, le revenu, la composition chimique et les résultats mécaniques conformément à l'ASTM B221. Des essais par un tiers sont disponibles sur demande à un coût supplémentaire ; production sous systèmes certifiés ISO 9001, ISO 14001 et ISO 45001.
Le service commercial confirme le stock ou le délai de fabrication sur mesure pour cette combinaison exacte.
Usine d'aluminium basée à Shenzhen, plus de 20 ans d'expérience dans le secteur, fournissant des alliages des séries 1000 à 8000 en spécifications standard et en dimensions sur mesure.
Q : La barre ronde 5052 peut-elle être traitée thermiquement pour une résistance supérieure ?
R : Non. Le 5052 n'est pas traitable thermiquement — la résistance provient uniquement de l'écrouissage. Pour obtenir plus de résistance, vous achetez un revenu plus dur (H34 au lieu de H32), et vous perdez de la formabilité en échange.
Q : H32 ou O pour une pièce qui sera pliée ?
R : O. H32 fissurera sur un pliage serré que le stock recuit accepte facilement, et il n'y a pas de traitement thermique ultérieur pour restaurer la résistance. Décidez la voie de formage avant la coupe de la barre.
Q : Le 5052 convient-il à un usage marin ?
R : Oui — c'est l'un des alliages marins standard, avec une bonne résistance à l'eau de mer et à l'atmosphère marine. Pour une contrainte plus élevée dans le même environnement, le 5083-H116 ou H321 est l'étape suivante.
Q : Quelles dimensions détenez-vous ?
R : Diamètre 6–300 mm en O, H32 et H34, coupé à longueur de 1 000 à 6 000 mm. Les diamètres personnalisés et les grades de tolérance sont devisés sur demande avec un MOQ faible.
Q : Comment le 5052 se compare-t-il au 6061 ?
R : Le 6061-T6 est plus résistant (310 contre 214–262 MPa) et s'usine mieux ; le 5052 est plus formable, se soude plus facilement et dispose d'une marge de corrosion plus importante. Choisissez le 5052 pour les pièces formées et soudées en service humide, le 6061 pour les pièces structurelles usinées.
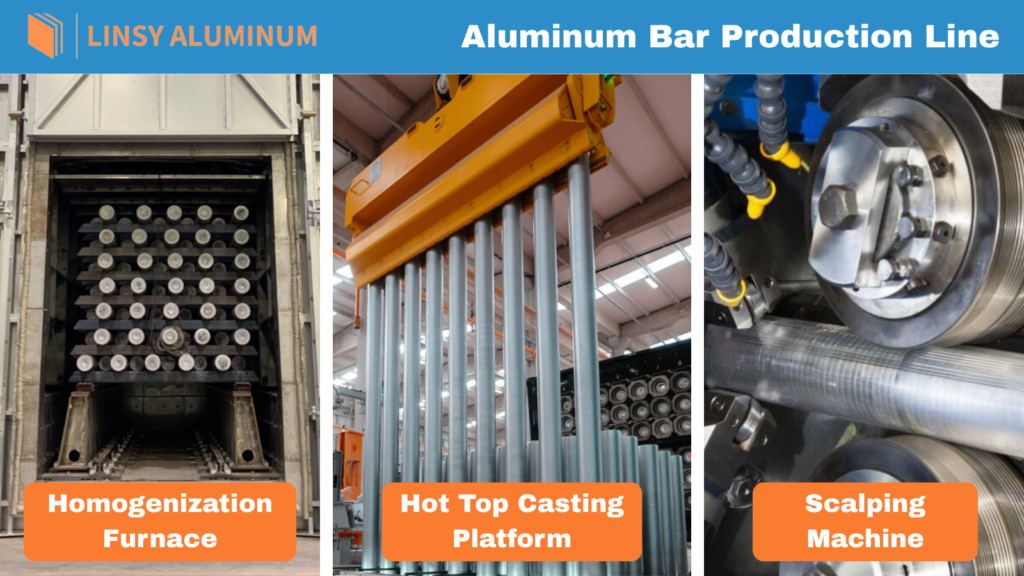
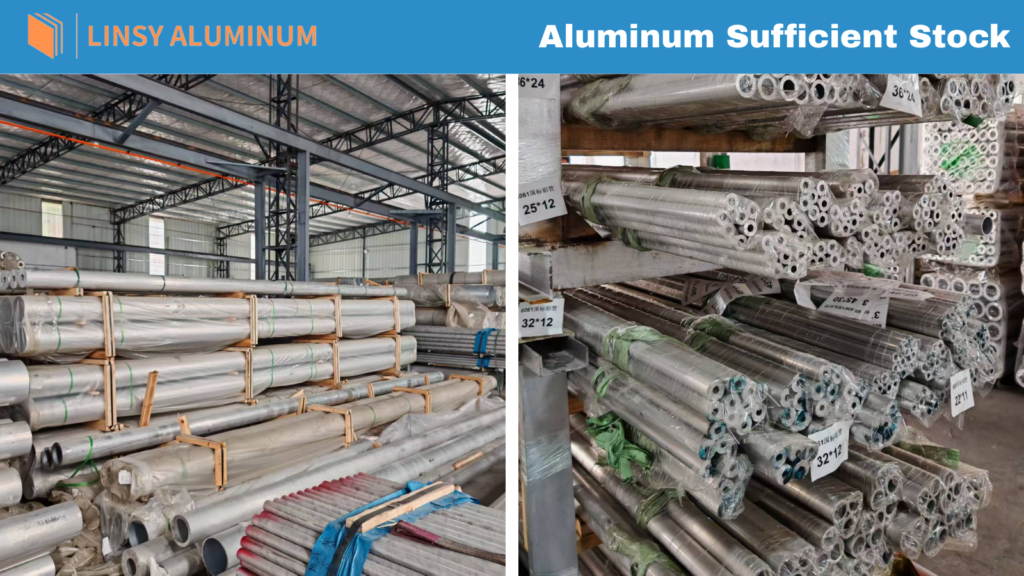
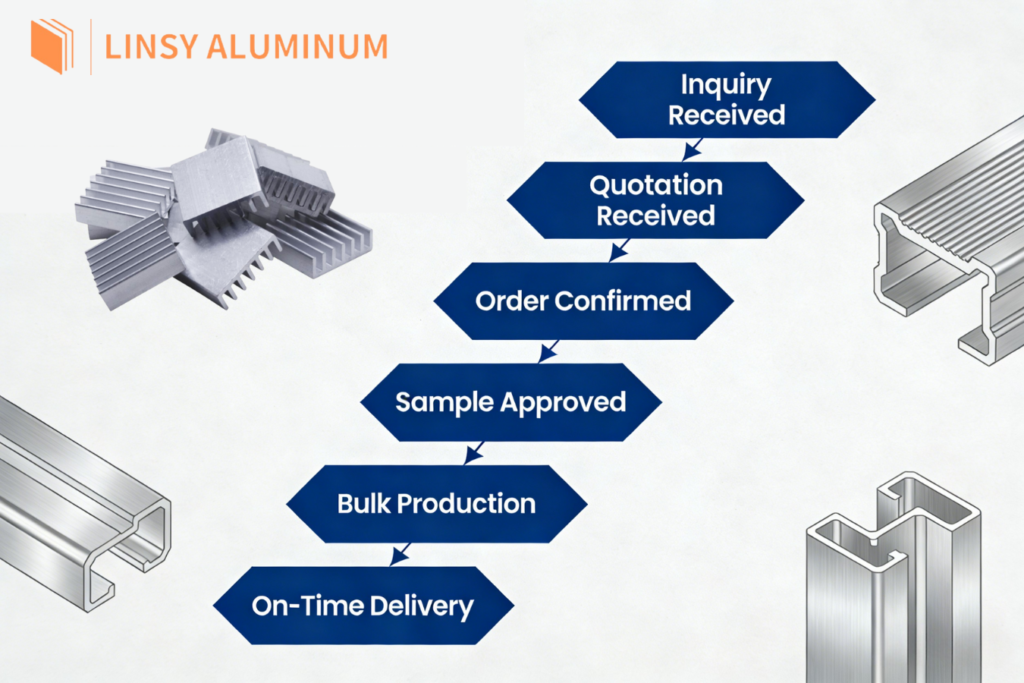
Avantages pour Linsy
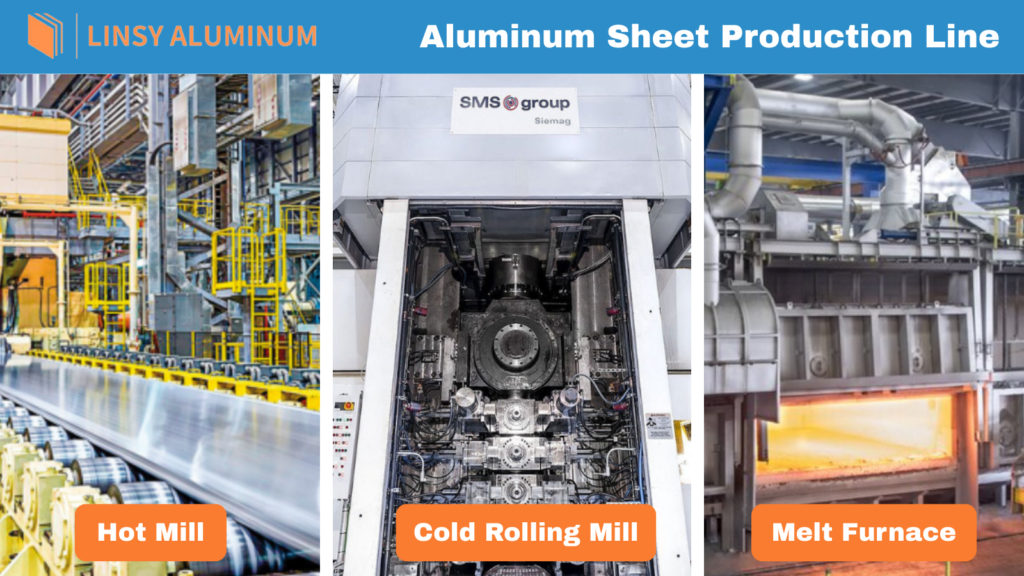
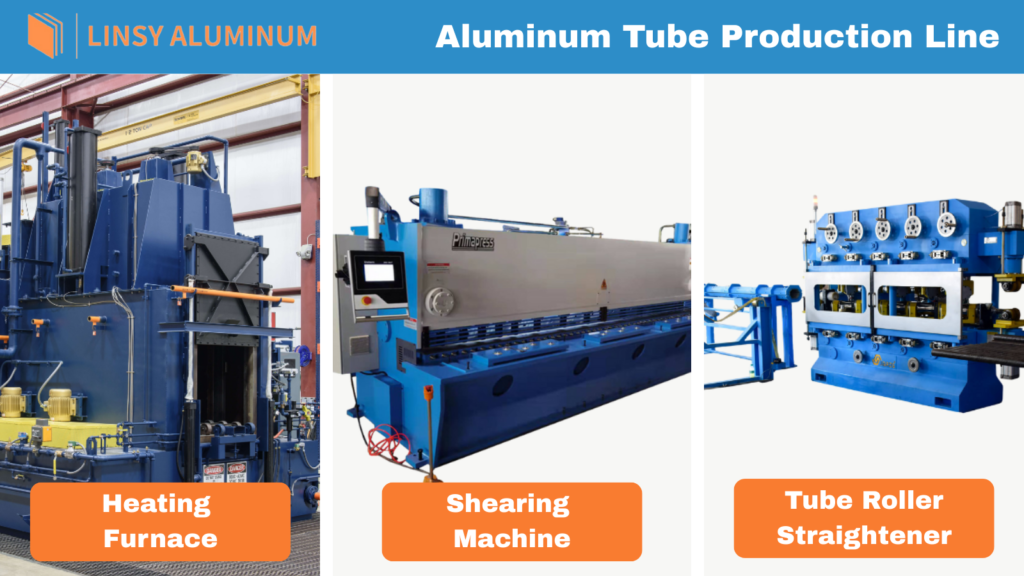
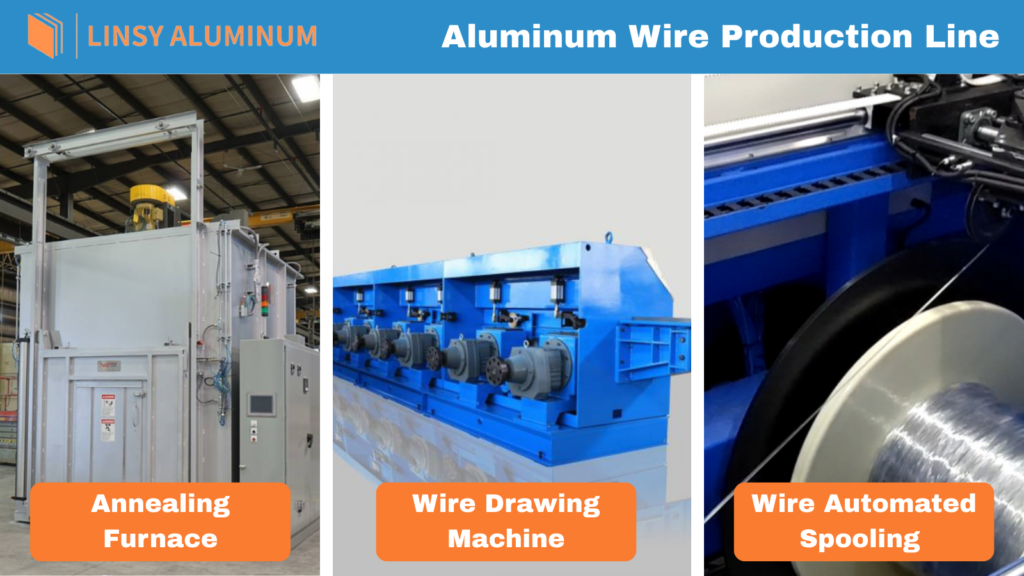
Linsy Aluminum est un fournisseur de premier plan de produits de transformation de l'aluminium, au service de diverses industries, notamment l'aérospatiale, l'ingénierie générale, l'automobile, la marine, la construction navale et d'autres applications industrielles spécialisées.
Nous nous engageons à respecter les normes les plus strictes en matière de qualité et de responsabilité environnementale, comme en témoignent nos certifications : ISO 9001:2008, ISO 14001:2004 et SGS.